
صب حقن ABS هي عملية تحويلية لها دور مهم في إنتاج المكونات البلاستيكية عبر الصناعات. فهو يجمع بين القوة والمرونة والقدرة العالية على تحمل التغيرات في درجات الحرارة، مما يجعله المفضل في الصناعة. سواء كانت لعبة الطفل التي تتحمل ساعات لا تحصى من اللعب أو المكونات القوية في الآلات والمركبات، فإن قالب حقن ABS يمكنه تلبية المتطلبات.
هذه المقالة سوف تناقش تعقيدات صب حقن ABS، بما في ذلك الأساسية التقنيات وإرشادات التصميم واعتبارات التكلفة والمزايا والتطبيقات والمزيد.
ما هو صب حقن ABS؟
تُشكّل عملية حقن مادة ABS الخام إلى أجزاء ومنتجات وظيفية. وهي عملية متخصصة تُستخدم لتصنيع منتجات بلاستيكية متنوعة تتميز بمتانة ومقاومة استثنائية، بالإضافة إلى تشطيبات عالية الجودة. تعتمد هذه الطريقة على مادة ABS (أكريلونيتريل بوتادين ستايرين)، وهي بوليمر لدن حراري يتميز بمزيج مثالي من خصائص بلاستيك ABS، مما يجعله مناسبًا لتطبيقات متنوعة.
- براعة في التطبيقات: خصائص ABS الفريدة تجعله مناسبًا لاستخدامات مختلفة، بدءًا من قطع غيار السيارات وحتى الأجهزة الإلكترونية الاستهلاكية.
- مقاومة عالية التأثير: المنتجات المصنوعة من مادة ABS معروفة بصلابتها وقدرتها على تحمل الاستخدام الكثيف.
- صفات جمالية ممتازة: يمكن إنهاء ABS بمظهر سطحي عالي الجودة، وهو أمر ممتع من الناحية الجمالية وغالبًا ما يلغي الحاجة إلى الطلاء.
- خصائص قابلة للتخصيص: من خلال مزج ABS مع مواد أو إضافات أخرى، يمكن تخصيصه لتعزيز مقاومة الأشعة فوق البنفسجية، أو تحسين مثبطات اللهب، أو زيادة القوة.
- استقرار الأبعاد الجيد: أجزاء ABS أقل عرضة للتشوه تحت الضغط بسبب صلابتها وسلامتها الهيكلية.
- سهولة التصنيع والتشطيب: تعتبر المعالجة اللاحقة لمنتجات ABS واضحة ومباشرة، مما يسمح بسهولة التصنيع واللصق والطلاء.
ومع ذلك، لكي نقدر هذه العملية حقًا، نحتاج أولاً إلى التعمق في خصائص ABS وسبب كونها مادة مطلوبة في الصناعة.
ABS: مادة متميزة
ABS عبارة عن بوليمر مشترك، مما يعني أنه منتج من ثلاث مواد مختلفة: أكريلونيتريل، بوتادين، وستايرين. كل من هذه تساهم خصائص مميزة:
- الأكريلونيتريل: يوفر المقاومة الكيميائية والصلابة.
- البيوتاديين: يزيد من الصلابة والقوة، خاصة في درجات الحرارة المنخفضة.
- الستايرين: يمنح البلاستيك لمسة نهائية ناعمة ويسهل تصنيعه.
هذه المجموعات الثلاثة المختلفة من المواد تجعل ABS فريدًا من نوعه، والخصائص المختلفة لخصائص ABS تجعله خيارًا شائعًا للعديد من التطبيقات، بدءًا من مكونات السيارات وحتى الأجهزة الإلكترونية الاستهلاكية.
الجدول: الخصائص الرئيسية لنظام ABS
| الممتلكات | بعد التخفيض |
|---|---|
| كثافة | 1.04 جم / سم ^ 3 |
| ذوبان نقطة | شنومكس ° C - شنومكس ° C |
| قوة الشد | 40 ميغاباسكال |
| معامل العاطفة | 2.2 GPa |
اقرأ أكثر: بلاستيك ABS: القوة والتنوع ورؤى التصنيع
لماذا يتم استخدام ABS في صب الحقن؟
شعبية ABS البلاستيك يُعزى نجاحه في قولبة الحقن إلى خصائصه الميكانيكية المتوازنة. فهو يتميز بقوة تحمل جيدة للصدمات، وثبات الأبعاد، ومقاومة للحرارة، مع سهولة تشكيله إلى أجزاء معقدة.
إنه صعب ولكنه مرن، ويمكنه تحمل الاستخدام المكثف، كما أنه مقاوم للغاية للصدمات الفيزيائية والتآكل الكيميائي، مما يجعله خيارًا مثاليًا لمختلف التطبيقات.
تتفوق المادة أيضًا في الجماليات وسهولة التصنيع. يمكن تشكيل ABS بتفاصيل دقيقة ويوفر لمسة نهائية لامعة بشكل طبيعي، مما يسمح بمنتجات جذابة بصريًا دون معالجة لاحقة. تضيف قدرتها على التلوين بسهولة إلى تنوع تصميمها.
علاوة على ذلك، فإن ABS فعال من حيث التكلفة ويمكن إعادة تدويره، وهو ما يناسب عمليات التصنيع الواعية بالبيئة. إن ثباته الحراري وقدرته على الارتباط بالمواد الأخرى من خلال الإفراط في القولبة أو صب القوالب يزيد من فائدته في مشاريع التصنيع المعقدة.
عملية صب حقن ABS
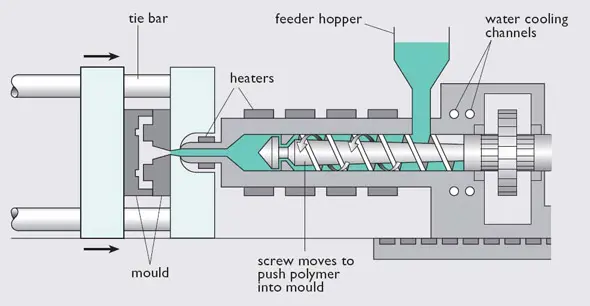
رسم تخطيطي لقولبة حقن ABS
إن قولبة حقن ABS هي طريقة لتحويل حبيبات ABS إلى مجموعة واسعة من المنتجات. على الرغم من أن الأمر قد يبدو واضحًا ومباشرًا، إلا أن العملية تتضمن خطوات واعتبارات دقيقة.
العلم وراء هذه العملية
التحكم في درجة الحرارة أمر بالغ الأهمية في صب حقن ABS. يتمتع ABS بنقطة انصهار محددة، تتراوح عادة بين 200 درجة مئوية و240 درجة مئوية. يضمن ضمان بقاء درجة الحرارة ضمن هذا النطاق التدفق الأمثل وتشكيل المادة.
بالإضافة إلى ذلك، يلعب الضغط دورًا محوريًا. قد يؤدي الضغط غير الكافي إلى ترك فراغات في المنتج المصبوب، في حين أن الضغط الزائد قد يؤدي إلى تلف القالب. إنه توازن دقيق يعتمد على تصميم المنتج ومواصفات ABS المستخدمة.
دور القوالب
القالب المستخدم في قولبة الحقن ليس مجرد قشرة؛ إنها أداة مصممة بدقة. تم تصميمه غالبًا باستخدام برنامج CAD، وهو يضمن دقة المنتج النهائي. اعتمادًا على مدى التعقيد، يمكن أن يكلف القالب الواحد من بضعة آلاف إلى عشرات الآلاف من الدولارات.
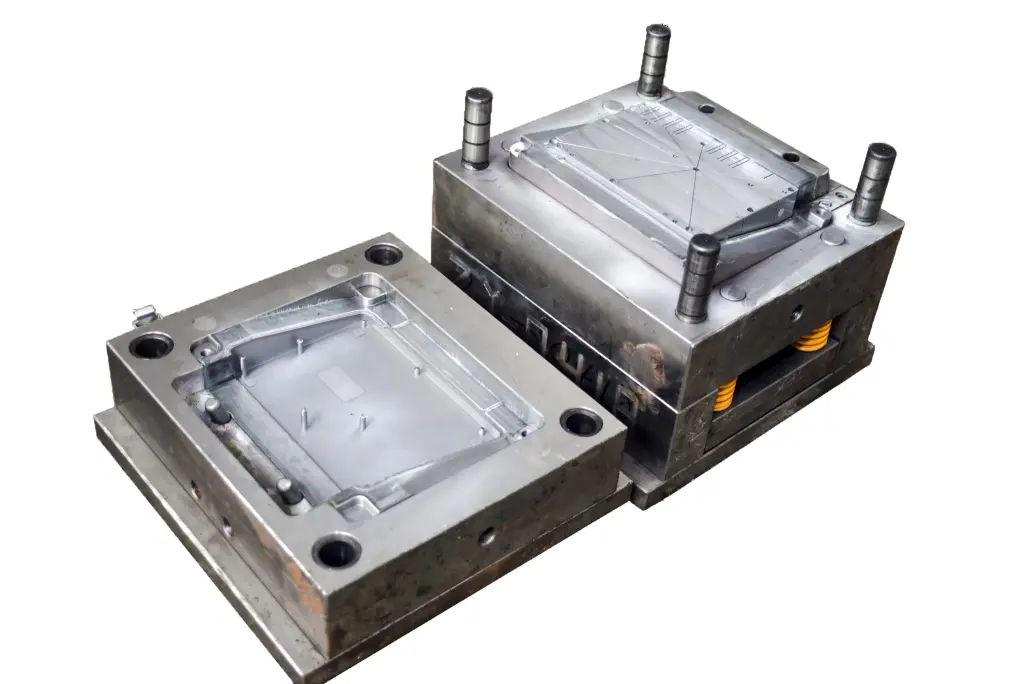
حقن قالب من البلاستيك
عمليات صب
في قولبة حقن ABS، تبدأ العملية بتجفيف حبيبات ABS للتخلص من الرطوبة، والتي يمكن أن تؤثر على القولبة. بعد ذلك، يتم صهر هذه الحبيبات في آلة التشكيل بالحقن، وتحويلها إلى سائل لزج. ومن ثم، يتم حقن ABS السائل في القالب تحت ضغط عالٍ، مما يضمن تشكيلًا مفصلاً. عندما يبرد ABS داخل القالب، فإنه يتصلب في الشكل النهائي. تنتهي العملية بإخراج المنتج المبرد والمقولب، وغالبًا ما يتم مساعدته بواسطة دبابيس. في وقت لاحق من هذه المقالة، سوف نقوم بشرح عملية خطوة بخطوة لقولبة حقن ABS.
عملية صب حقن ABS خطوة بخطوة
ABS (أكريلونيتريل بوتادين ستايرين) عبارة عن لدن حراري يستخدم على نطاق واسع في قولبة الحقن، ويرجع ذلك في المقام الأول إلى سهولة تشكيله وقوته ومرونته. دعونا نبدأ رحلة خطوة بخطوة من خلال جدول مفصل لتوضيح هذا الإجراء المعقد.
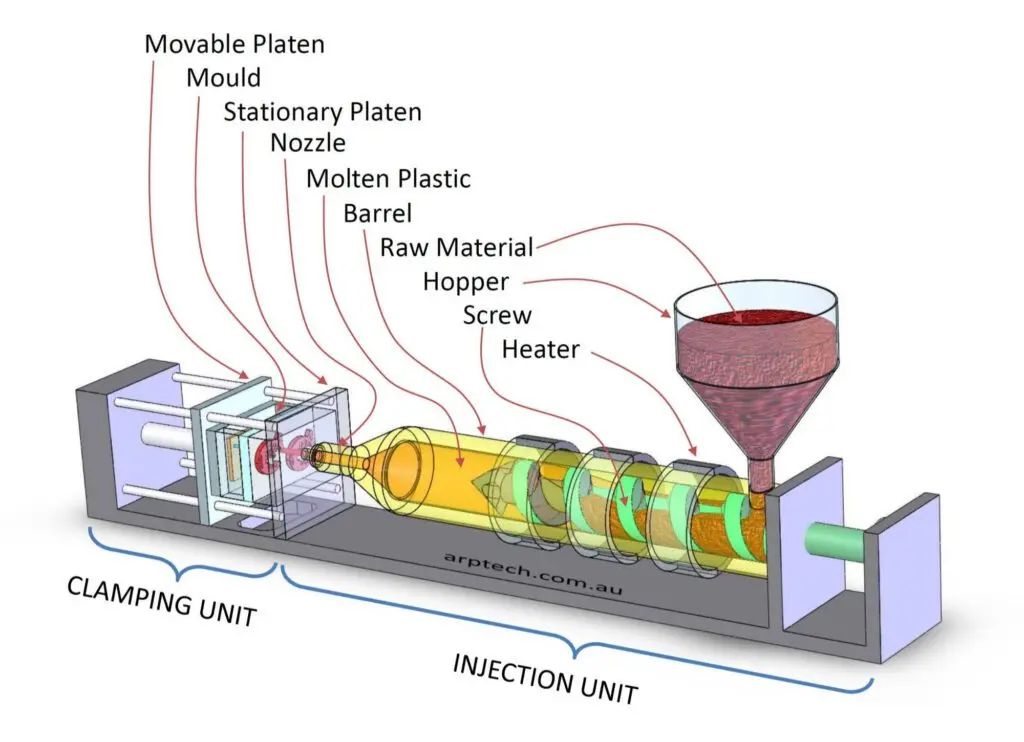
عملية القولبة بالحقن
يوضح الجدول أدناه نظرة عامة منظمة على عملية قولبة حقن ABS بدءًا من إعداد المواد وحتى إعادة التدوير وإدارة النفايات.
الجدول: نظرة عامة شاملة على عملية صب حقن ABS
| خطوة | اكشن | الوصف | معلومات إضافية |
|---|---|---|---|
| الإعداد المادي | اﻟﺘﺠﻔﻴﻒ | يتم تجفيف كريات ABS لتقليل الرطوبة. | عادة عند 80-90 درجة مئوية لمدة 2-4 ساعات |
| تلوين | إضافة الملونات أو الأصبغة إلى كريات ABS. | نسب محددة حسب الحاجة | |
| تغذية الجهاز | تحميل | يتم تحميل كريات ABS المجففة في قادوس الآلة. | القليل من الرطوبة يمكن أن يؤثر على عملية التشكيل. |
| مساعدة الجاذبية | تقوم الجاذبية بتوجيه الكريات إلى البرميل الساخن. | بوابة لتحويل مرحلة ABS من الصلبة إلى السائلة | |
| ذوبان ABS | تدفئة أرضية | يتم إذابة كريات ABS في البرميل. | عن طريق سخانات تعمل على رفع درجة الحرارة تدريجياً |
| المجانسة | ضمان اتساق ABS المنصهر. | من حيث درجة الحرارة واللزوجة | |
| حقن القالب | إغلاق | القالب مغلق بشكل آمن. | عادة ما تكون مصنوعة من الفولاذ أو الألومنيوم |
| عن طريق الحقن | يتم حقن ABS المنصهر في تجاويف القالب. | باستخدام الضغط الهيدروليكي أو الميكانيكي | |
| القابضة والتبريد | ABS يتصلب داخل القالب. | يتم تسريعه بواسطة نظام تبريد الماء الخاص بالقالب | |
| المعلمات الرئيسية | ضغط الحقن | الضغط عند حقن ABS. | 50-100 MPa |
| سرعة الحقن | معدل حقن المواد. | 50-100 ملم / ثانية | |
| درجة حرارة العفن | درجة الحرارة داخل القالب. | 20-70 ° C | |
| إخراج المكون | فتح القالب | يتم فتح نصفي القالب. | بعد التصلب المناسب للجزء |
| طرد | يتم إخراج جزء ABS المصبوب. | عبر دبابيس القاذف المدمجة في القالب | |
| فحص الجودة وما بعد المعالجة | تفتيش | يتم فحص الأجزاء المقولبة بحثًا عن العيوب. | على سبيل المثال، التزييف، علامات الحوض، العيوب التجميلية |
| التشذيب والتنظيف | إزالة المواد الزائدة والتنظيف. | فلاش وبقايا، على التوالي | |
| عمليات الثانوية | عمليات إضافية على بعض الأجزاء. | على سبيل المثال، الرسم، التجميع، التصنيع | |
| إعادة التدوير وإدارة النفايات | إعادة الطحن | يتم إعادة استخدام نفايات ABS أو الأجزاء المرفوضة. | الأرض لأسفل لإعادة الاستخدام |
| خلط مع المواد العذراء | إعادة تشكيل ABS ممزوجًا بكريات ABS الطازجة. | لبعض التطبيقات غير الحرجة |
ما هي تقنيات صب حقن ABS المختلفة؟
إن قولبة حقن ABS هي الطريقة السائدة في صناعة البلاستيك، ولكنها ليست تقنية مقاس واحد يناسب الجميع. تم تطوير تقنيات القولبة المتخصصة مثل القولبة الزائدة، وقولبة الإدخال، وقولبة الحقن بمساعدة الغاز لتوسيع قدرات بلاستيك ABS.
أوفيرمولدينج بلاستيك
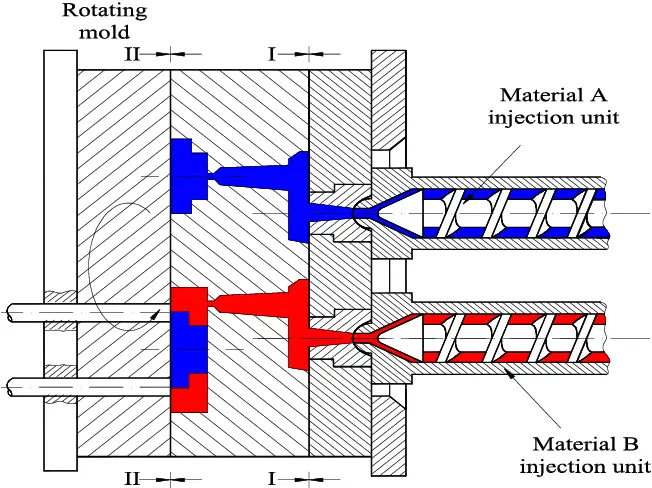
عملية الحقن الزائد. مصدر
التشكيل بالحقن البلاستيكي هو عملية تشكيل بالحقن متعددة الخطوات تجمع بين متانة مادة ABS ومرونة المواد الأخرى لإنشاء أجزاء مركبة ذات خصائص فائقة.
- مكونات متعددة المواد: يسمح Overmolding بدمج ABS مع المواد المتوافقة لإضافة ميزات مثل المقابض الناعمة أو توفير تباينات الألوان.
- تحسين وظائف المنتج: يمكن للمصنعين تعزيز قدرات مقاومة الصدمات والعزل المائي باستخدام مواد قولبة زائدة مثل TPE أو TPU على أجزاء ABS.
- متانة محسنة: يمكن أن تؤدي عملية القولبة الزائدة إلى إنشاء رابطة ميكانيكية قوية بين الركيزة والمادة الزائدة، مما يحسن متانة المنتج النهائي.
- مرونة التصميم: تفتح هذه التقنية إمكانيات تصميم جديدة، مما يسمح بإنشاء أشكال وأنسجة معقدة مستحيلة باستخدام ABS وحده.
إدراج صب
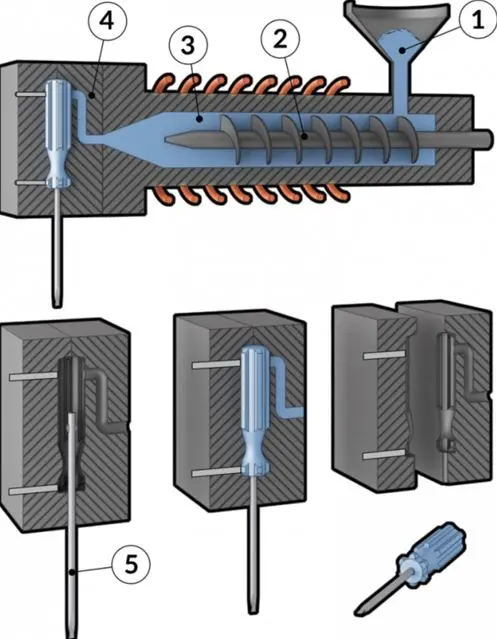
عملية صب الإدراج والحقن
يدمج قالب الإدخال المكونات المعدنية مع بلاستيك ABS، مما يؤدي إلى أجزاء تزيد من قوة المعدن وتعدد استخدامات ABS.
- دمج الأجزاء المعدنية: يعتبر قالب الإدخال مثاليًا لدمج الأجزاء المعدنية في البلاستيك لتعزيز السلامة الهيكلية أو الميزات الوظيفية مثل الإدخالات الملولبة.
- تقليل خطوات التجميع: يمكن لهذه العملية أن تقلل بشكل كبير من وقت التجميع وتكاليف ما بعد التشكيل عن طريق صب المكونات المعدنية مباشرة في البلاستيك.
- زيادة قوة الجزء: غالبًا ما يؤدي الارتباط الميكانيكي الذي يتكون أثناء عملية التشكيل إلى جزء أكثر حيوية من تجميع المكونات المعدنية والبلاستيكية بعد التشكيل.
- الدقة والموثوقية: تسمح عملية قولبة الإدخال بتحديد موضع الإدخالات المعدنية بدقة وتضمن بقاءها مغلفة بشكل آمن داخل مادة ABS.
صب الحقن بمساعدة الغاز
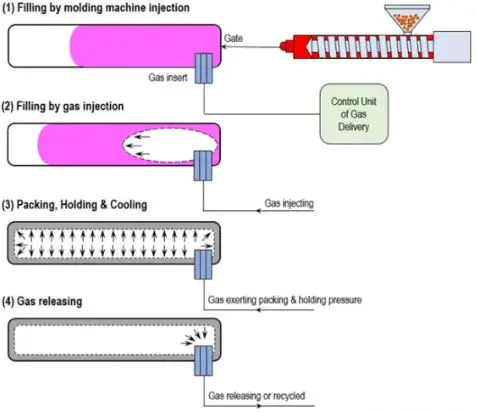
مبدأ القولبة بالحقن بمساعدة الغاز
إن القولبة بالحقن بمساعدة الغاز هي تقنية مبتكرة تتضمن غاز عالي الضغط لإنشاء أقسام مجوفة داخل أجزاء ABS، مما يؤدي إلى فوائد عديدة في القولبة.
- تخفيض الوزن: يمكن أن يؤدي إدخال قنوات الغاز إلى الأجزاء إلى تقليل الوزن الإجمالي بشكل كبير دون المساس بالسلامة الهيكلية.
- تزييفها إلى أدنى حد: الضغط المتساوي الذي يمارسه الغاز أثناء القولبة يساعد في الحفاظ على الشكل ويقلل من فرص التشوه عندما يبرد الجزء.
- تحسين الانتهاء من السطح: يمكن للقولبة بمساعدة الغاز تحسين جودة سطح الأجزاء عن طريق تقليل علامات الحوض والعيوب السطحية الأخرى.
- كفاءة المواد والتكلفة: يمكن أن تؤدي هذه الطريقة إلى توفير التكاليف لعمليات الإنتاج بكميات كبيرة عن طريق استخدام مواد أقل لإنشاء أجزاء مجوفة وتقليل أوقات الدورات
إرشادات تصميم قوالب حقن ABS
يتطلب تصميم قوالب حقن ABS فهم خصائص المواد وعملية التشكيل لضمان إنتاج عالي الجودة. ويشمل عوامل مؤثرة مختلفة، مثل قابلية التصنيع والوظيفة والجماليات. يعد الالتزام بهذه المبادئ أمرًا بالغ الأهمية لتحسين عملية القولبة وتقليل العيوب والتحكم في التكاليف.
معلمات التصميم الشائعة في قولبة حقن ABS
يكمن أساس تصميم قالب حقن ABS الفعال في موازنة خصائص المواد مع أداء الجزء المطلوب. يجب على المصممين النظر في تطبيق الاستخدام النهائي لتحديد السُمك والملمس والهندسة العامة المناسبة.
علاوة على ذلك، يجب أن يسهل التصميم عملية التشكيل نفسها لضمان تدفق ABS المنصهر بشكل صحيح وملء القالب بشكل موحد. يقلل التصميم المدروس من مخاطر الاعوجاج وعلامات الحوض والعيوب الشائعة الأخرى.
فيما يلي معايير التصميم الرئيسية في قولبة حقن ABS.
1. سمك الجدار
يعد سمك الجدار عاملاً محوريًا في تصميم قوالب حقن ABS. تعمل سماكة الجدار الموحدة على تعزيز التبريد المتساوي وتقليل احتمالية حدوث عيوب مثل الاعوجاج أو علامات الغرق. يوصى عمومًا بإبقاء الجدران رفيعة قدر الإمكان (1.14 إلى 3.56 مم) لتقليل وقت الدورة واستخدام المواد، ولكن ليست رقيقة جدًا بحيث تؤثر على السلامة الهيكلية للجزء أو وظيفته.
2. زوايا السحب
تسهل زوايا المسودة إزالة الجزء من القالب. بالنسبة لأجزاء ABS، غالبًا ما يوصى بحد أدنى لزاوية السحب تبلغ 0.5 درجة للأسطح الملساء. ومع ذلك، بالنسبة للأسطح ذات الملمس أو التجاويف العميقة، فمن المستحسن استخدام زاوية سحب أكبر، عادةً حوالي 1 إلى 2 درجة، لاستيعاب الاحتكاك المتزايد وضمان سلامة الجزء أثناء الطرد.
3. نصف القطر
يساعد دمج نصف القطر في التصميم على التخلص من الزوايا الحادة وتقليل تركيزات الضغط، والتي يمكن أن تسبب تشققات وفشل الأجزاء. بالنسبة لقوالب الحقن ABS، يوصى باستخدام نصف قطر لا يقل عن 0.5 مم. وهذا لا يقوي الجزء فحسب، بل يساعد أيضًا في تدفق المواد أثناء عملية الحقن، مما يضمن إنتاجًا أكثر تجانسًا وخاليًا من العيوب.
4. تصميم الضلع
توفر الأضلاع الدعم الهيكلي للأجزاء المصبوبة بالحقن دون الحاجة إلى جدران سميكة. بالنسبة لـ ABS، يجب ألا يتجاوز سمك الأضلاع عادةً 60% من سمك الجدار المجاور لمنع حدوث مشكلات مع علامات الحوض. يوصى بأن يصل ارتفاع الضلع المثالي لأجزاء ABS إلى ثلاثة أضعاف سمك الجدار الاسمي لضمان الدعم المناسب دون المساس بوقت التبريد والسلامة الهيكلية.
5. تصميم بوس
يتم استخدام الرؤساء كنقاط تثبيت ومواجهات ويجب تصميمها لتحمل ضغوط التجميع والاستخدام. بالنسبة لأجزاء ABS، يجب أن يكون قطر الرؤوس حوالي ضعف قطر المسمار أو الملحق المخصص للاستخدام. بالإضافة إلى ذلك، يجب أن تتضمن زاوية سحب لا تقل عن 0.5 درجة وأن تكون مدعومة بأضلاع حيثما أمكن ذلك لتعزيز قوتها ومنع التشوه.
6. التسامح الجزئي
تعتبر التفاوتات الجزئية أمرًا حيويًا للملاءمة والوظيفة المناسبة للمكون المصبوب بالحقن، خاصة عندما يجب أن يتزاوج الجزء مع مكونات أخرى. بالنسبة لنظام ABS، تتراوح تفاوتات الأبعاد النموذجية من ±0.1 مم للميزات الأصغر إلى ±0.5 مم للأبعاد الأكبر. تراعي هذه التفاوتات سلوك المادة أثناء عمليات القولبة والتبريد، مما يضمن تلبية الأجزاء للمواصفات الضرورية دون إعادة صياغة أو تعديل مفرط.
اعتبارات صب حقن ABS
يعد الاهتمام التفصيلي بمختلف المعلمات أمرًا ضروريًا لإنتاج أجزاء عالية الجودة في قولبة حقن ABS. يجب ضبط العوامل مثل لزوجة المواد، ومحتوى الرطوبة، والتحكم في درجة الحرارة، وسرعة الحقن بدقة لتلبية الاحتياجات المحددة لكل مشروع.
يمكن أن يساعد التحكم في هذه الجوانب من عملية القولبة بالحقن في تجنب مشكلات التصنيع الشائعة مثل التزييف والفراغات وعيوب السطح، مما يؤدي في النهاية إلى أجزاء أكثر اتساقًا وموثوقية.
فيما يلي جدول تفصيلي للاعتبارات الخاصة بقولبة حقن ABS، مع اقتراحات محددة لكل منها:
الجدول: اعتبارات في صب حقن ABS
| نظر | الوصف | القيم أو النطاقات المقترحة | ملاحظات إضافية |
| لزوجة | خصائص تدفق ABS في درجات حرارة المعالجة. | الأمثل عند 220 - 280 درجة مئوية حسب الدرجة والمواد المضافة. | اضبط وفقًا لأوراق بيانات المواد. |
| رطوبة | حساسية ABS للرطوبة والحاجة إلى التجفيف المسبق. | يجفف مسبقًا عند درجة حرارة 80 – 85 درجة مئوية لمدة 2 – 4 ساعات. | يمنع فقاعات البخار والعيوب السطحية. |
| التحكم في درجة الحرارة | دقة الحفاظ على درجة حرارة القالب. | درجة حرارة القالب: 40 – 80 درجة مئوية، حسب تصميم القطعة. | يؤثر على تشطيب السطح وزمن الدورة. |
| ضغط الحقن | القوة التي يتم بها حقن ABS المنصهر في القالب. | عادة ما بين 500 – 1500 بار. | عالية جدًا يمكن أن تسبب وميضًا؛ يمكن أن يؤدي الانخفاض الشديد إلى لقطات قصيرة. |
| سرعة الحقن | المعدل الذي يتم به حقن المادة المنصهرة. | يفضل السرعة المتوسطة إلى العالية. | يمكن أن تؤدي السرعة البطيئة إلى التبريد المبكر والتعبئة غير الكاملة. |
| انكماش | ميل ABS إلى الانكماش عندما يبرد في القالب. | متوسط الانكماش: 0.4 – 0.7%. | عامل في التصميم لضمان دقة الأبعاد. |
| وقت الاقامة | المدة التي تبقى فيها مادة ABS في البرميل قبل الحقن. | تقليل قدر الإمكان لمنع التدهور. | يمكن أن تؤدي فترات الإقامة الطويلة جدًا إلى حرق المواد. |
| تنظيف | أهمية تنظيف القالب والآلة. | التنظيف المنتظم وفقًا لجدول الشركة المصنعة. | يمنع تراكم والتلوث المحتمل. |
وهذه العوامل مترابطة، والتغييرات في إحداها يمكن أن تؤثر على العوامل الأخرى، مما يجعل من المهم التعامل مع التعديلات بشكل كلي. القيم المقترحة المقدمة هي إرشادات عامة ويجب تحسينها من خلال الاختبارات التجريبية وملاحظات الإنتاج لتلبية المتطلبات الفريدة لكل مشروع قولبة.
تحليل تكلفة صب حقن ABS
يعد فهم ديناميكيات تكلفة قولبة حقن ABS أمرًا ضروريًا للشركات لاتخاذ قرارات مستنيرة بشأن تصميم المنتج وكفاءة التصنيع وتخصيص الميزانية. تتأثر تكلفة صب أجزاء ABS بعدة عوامل، يساهم كل منها في السعر النهائي للإنتاج.
عوامل التكلفة في صب حقن ABS
هناك عدة عوامل رئيسية تؤثر على تكلفة قولبة حقن ABS. ويجب دراسة هذه العناصر بعناية وتحسينها لضمان أن تكون العملية فعالة من حيث التكلفة وتنتج أجزاء عالية الجودة.
- تكاليف المواديُعدّ بلاستيك ABS من المواد الشائعة في قولبة الحقن الحراري نظرًا لقوته ومتانته. وتختلف التكلفة باختلاف نوع المادة والكمية المطلوبة. غالبًا ما تُخفّض عمليات الشراء بالجملة سعر الوحدة، ولكن قد تكون التكلفة الأولية مرتفعة.
- تكلفة العفن: تكلفة القالب هي تكلفة مقدمة كبيرة في صب الحقن. يمكن أن تكون القوالب المعقدة ذات التصميمات المعقدة أو ذات الأحجام الكبيرة باهظة الثمن، ولكن هذه التكاليف تتوزع على مدى عمر القالب، الذي يمكن أن ينتج ملايين الأجزاء.
- سرعة الإنتاج: سرعات الإنتاج الأعلى تعني أنه يتم إنتاج المزيد من الأجزاء في الساعة، مما يمكن أن يقلل من تكاليف العمالة والتكاليف العامة لكل جزء. ومع ذلك، فإن تحسين السرعة يجب ألا يؤثر على جودة الجزء.
- تكاليف العمالة: مطلوب فنيين ماهرين للإشراف على عملية صب الحقن. وفي حين أدت الأتمتة إلى خفض العمالة المطلوبة، فإن تكلفة العمالة من الممكن أن تظل كبيرة، وخاصة في البلدان ذات الأجور المرتفعة.
مثال واقعي لتكلفة صب حقن ABS
لتوضيح تحليل تكلفة قولبة حقن ABS، دعونا نفكر في مثال واقعي لمكون داخلي متوسط الحجم للسيارات.
الجدول: تقدير التكلفة لجزء السيارات المصبوب بالحقن ABS
| عامل التكلفة | الوصف | التكلفة المتوقعة |
| تكاليف المواد | ABS عالي الجودة من أجل المتانة واللمسة النهائية. | 5.00 دولار للكيلوغرام |
| تكلفة العفن | قالب فولاذي ذو تجويف واحد بعمر افتراضي يصل إلى 500,000 قطعة. | $50,000 |
| سرعة الإنتاج | 1,000 قطعة لكل دورة إنتاج على مدار 24 ساعة. | لا يوجد |
| تكاليف العمالة | الفنيين المهرة يعملون في نوبتين. | 30 $ للساعة الواحدة |
| التكلفة الإجمالية لـ 500,000 قطعة | الجمع بين جميع التكاليف لتشغيل الإنتاج الكامل. | $200,000 |
يبسط هذا المثال تعقيدات سيناريو العالم الحقيقي ولكنه يقدم نظرة عامة واضحة حول كيفية مساهمة كل عامل تكلفة في التكلفة الإجمالية. علاوة على ذلك، تجدر الإشارة إلى أنه كلما زاد عدد الأجزاء المنتجة، قلت الإمكانية التكلفة لكل جزء بسبب توزيع تكلفة القالب على عدد كبير من الوحدات.
ما هي مزايا صب حقن ABS؟
يقف ABS شامخًا وسط المساحة الشاسعة من المواد المتاحة لقولبة الحقن. يتم دمج فوائدها التي لا يمكن إنكارها مع كفاءة عملية التشكيل بالحقن وتؤدي إلى تصنيع دقيق.
دعونا نناقش المزايا البارزة لقولبة حقن ABS ونفهم أهميتها في التصنيع الحديث.
1. قمة خصائص المواد
يتمتع ABS، باعتباره مادة، بمزيج فريد من الخصائص التي تجعله المفضل لدى المصنعين والمهندسين. فيما يلي بعض فوائده الجوهرية:
الجدول: قيم خصائص ABS المختلفة
| الممتلكات | بعد التخفيض |
|---|---|
| القوة والمتانة | ABS قوي بطبيعته ويمكنه تحمل التآكل الكبير. عند تشكيلها باستخدام عملية التشكيل بالحقن، تظهر المنتجات مرونة متزايدة، مما يجعلها مناسبة للتطبيقات التي تتطلب عمرًا طويلًا. |
| الاستقرار الحراري | يتمتع ABS بنقطة انصهار عالية، مما يضمن أن المنتجات المصنوعة منه لا تتشوه بسهولة تحت درجات الحرارة المرتفعة. |
| مقاومة كيميائية | إن وجود مادة الأكريلونيتريل في مادة ABS يمنحها مقاومة ضد المواد الكيميائية المختلفة. تعتبر هذه الخاصية مفيدة بشكل خاص للمنتجات التي قد تتلامس مع المواد المسببة للتآكل أو التي تحتاج إلى ربطها كيميائيًا. |
| المرونة ومقاومة التأثير | بفضل البيوتادين، يعرض ABS درجة جيدة من المرونة، مما يجعله أقل عرضة للتشقق تحت الضغط أو عند الاصطدام. |
2. تشطيب وجماليات فائقة
عندما لا يحتاج المنتج إلى العمل بشكل جيد فحسب، بل يحتاج أيضًا إلى المظهر الجيد، فغالبًا ما يكون قولبة حقن ABS هي الطريقة المفضلة:. يوفر ABS، بمجرد تشكيله، سطحًا أملسًا، مما يلغي غالبًا الحاجة إلى أي معالجة لاحقة أو تلميع.
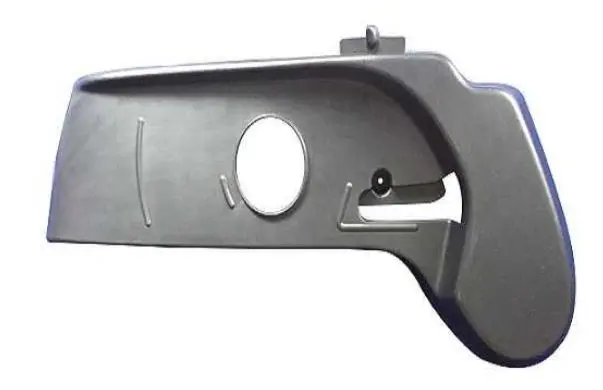
اللمسة النهائية الفائقة لجزء ABS المصبوب بالحقن
على عكس بعض المواد التي تتطلب الطلاء أو إجراءات ثانوية للتلوين، يمكن خلط ABS مع الملونات قبل عملية التشكيل. وينتج عن ذلك توزيع موحد للألوان ولمسة نهائية عالية الجودة.
3. فعالية التكلفة في الإنتاج
الجانب المالي هو المحدد الرئيسي في أي قرار التصنيع. هنا، يعرض صب حقن ABS كفاءته:
- تقليل النفايات: عملية التشكيل بالحقن دقيقة، مما يؤدي إلى الحد الأدنى من هدر المواد. علاوة على ذلك، يمكن إعادة تدوير أي بقايا من ABS أو مرفوضة، مما يعزز جدواها الاقتصادية.
- دورات إنتاج فعالة: خصائص ABS، جنبًا إلى جنب مع العملية المبسطة لقولبة الحقن، تؤدي إلى دورات إنتاج سريعة. وهذا يعني أنه يمكن إنتاج كميات كبيرة في فترات أقصر نسبيًا، مما يلبي متطلبات السوق على الفور.
4. التنوع في التصميم والتطبيق
إن قدرة ABS على التكيف في عملية التشكيل هي ريشة أخرى في غطائها. تسمح طبيعة عملية التشكيل بالحقن بدمج التصميمات المعقدة والميزات التفصيلية في المنتج. سواء كان ذلك شعارًا مفصلاً أو بنية داخلية معقدة، يمكن لقوالب حقن ABS تحقيق ذلك بدقة.
علاوة على ذلك، من مكونات السيارات، والإلكترونيات الاستهلاكية، إلى الألعاب، فإن تطبيقات الأجزاء المقولبة بالحقن ABS واسعة ومتنوعة.
5. الاعتبارات البيئية والسلامة
في عالم اليوم، تعد المخاوف البيئية ذات أهمية قصوى، وتقاسم المنافع لا يخيب الآمال. ينبعث صب حقن ABS عددًا أقل من المركبات العضوية المتطايرة (VOCs) مقارنة بالعمليات والمواد الأخرى. بالإضافة إلى ذلك، يمكن إعادة تدوير ABS. هذه الخاصية لا تساعد فقط في تقليل النفايات ولكنها تعزز أيضًا الاقتصاد الدائري.
ما هي تطبيقات صب حقن ABS؟
يشتهر أكريلونتريل بوتادين ستايرين (ABS) بمزيجه المميز من المتانة والصلابة والجاذبية الجمالية. لقد مهد مزيجها الفريد من الخصائص الطريق لـ ABS ليكون مادة مفضلة في العديد من الصناعات، حيث يستفيد كل منها من مزايا قولبة حقن ABS لإنتاج مجموعة من المنتجات.
دعونا نستكشف التطبيقات واسعة النطاق لهذه العملية المتنوعة.
السيارات والنقل
لقد أدرك قطاع السيارات منذ فترة طويلة إمكانات قولبة حقن ABS. إن متانة المادة المتأصلة، إلى جانب قدرتها على مقاومة درجات الحرارة العالية والتأثيرات، تجعلها لا تقدر بثمن في هذه الصناعة.
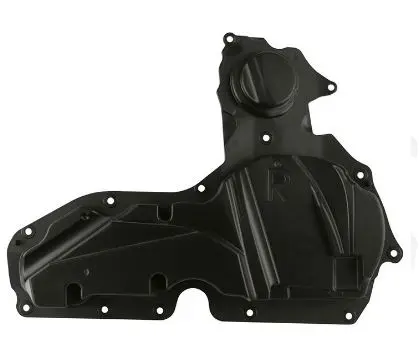
تطبيق السيارات من صب حقن ABS
يتم استخدام نظام ABS في تشكيل الأجزاء الداخلية مثل لوحات العدادات، والتي تتطلب توازنًا دقيقًا بين الجماليات والوظائف. كما أن المقاومة العالية للصدمات التي يتمتع بها نظام ABS تضمن قدرة مصدات السيارة وألواحها على تحمل الاصطدامات البسيطة دون حدوث أضرار ضارة.
وأخيرًا، تعني القدرة على تشكيل ABS بدقة أنه يمكن إنتاج المكونات المعقدة، مثل أغلفة الضوء، لتتناسب بسلاسة مع أجزاء السيارة الأخرى.
المعدات والأجهزة الطبية
وفي المجال الحيوي للرعاية الصحية، يجب أن تلتزم المواد بمعايير صارمة. نظرًا لكونها موثوقة وآمنة، فإن نظام ABS يجد العديد من التطبيقات في هذا القطاع. تستفيد الأجهزة مثل أجهزة قياس ضغط الدم أو أجهزة التنفس من متانة وثبات ABS. كما أنها توفر قبضة مريحة مقترنة بالقوة، وهي سمات ضرورية للأدوات الجراحية.
الأجهزة الإلكترونية
حاوية إلكترونية مخصصة تم إنشاؤها باستخدام لحام حقن ABS
لقد أدى الاعتماد الحديث على الأجهزة الإلكترونية إلى خلق طلب كبير على المكونات المتينة والممتعة من الناحية الجمالية. يظهر صب حقن ABS كمرشح رئيسي لهذا الدور.
- مساكن الهاتف المحمول: تدين التصميمات الأنيقة والطبيعة القوية للعديد من حافظات الهاتف بجودتها إلى قالب ABS، مما يضمن الحماية والأناقة.
- إطارات التلفزيون: تتطلب أجهزة التلفاز إطارات قوية يمكنها دعم الشاشة وتضمين المكونات الداخلية. يعد نظام ABS بقوته ولمسة نهائية ناعمة خيارًا مثاليًا.
الأدوات المنزلية واليومية
في منازلنا وحياتنا اليومية، العديد من العناصر هي نتيجة لقولبة حقن ABS، وغالبًا ما تمر دون أن يلاحظها أحد ولكنها تلعب أدوارًا أساسية. بدءًا من أجسام مطحنة الخلاط وحتى الأجزاء المتينة للثلاجة، أثبت نظام ABS قوته من خلال توفير مكونات طويلة الأمد يمكنها تحمل التآكل والتمزق اليومي.
العديد من ألعاب الأطفال، وخاصة تلك التي تتطلب السلامة الهيكلية، مصنوعة من مادة ABS. طبيعتها غير السامة ومقاومتها للكسر تجعلها مناسبة لهذا الغرض.
ادوات رياضية
يتطلب عالم الرياضة معدات يمكنها تحمل الضغط العالي والاستخدام المتكرر. تلعب قوة ABS ومرونته دورًا هنا.
- معدات الحماية: غالبًا ما تتضمن الخوذات والحراس ومعدات الحماية الأخرى نظام ABS لضمان سلامة الرياضيين.
- بضائع رياضيه: يتم تعزيز العناصر مثل المضارب أو مقابض المضرب، التي تحتاج إلى تحمل التأثيرات القوية، بمكونات ABS لإطالة العمر.
التحديات المحتملة في صب حقن ABS
على الرغم من أن عملية حقن ABS متعددة الاستخدامات وموثوقة بشكل لا يصدق، إلا أنها لا تخلو من التحديات. نظرًا لأن الشركات المصنعة تهدف إلى إنتاج أجزاء عالية الجودة بكفاءة، فيجب أن تكون على دراية بالمشكلات المحتملة التي يمكن أن تنشأ وتؤثر على المنتج النهائي. تتطلب معالجة هذه التحديات فهمًا متعمقًا للعملية والمواد وتعقيدات التصميم.
دعونا نناقش التحديات الرئيسية المحتملة في لحام حقن ABS؛
1. تزييفها
واحدة من أكثر المشكلات شيوعًا في قولبة حقن ABS هي الاعوجاج، حيث يشوه المنتج المصبوب النهائي عن شكله المقصود. ويحدث هذا عمومًا عندما تبرد أجزاء مختلفة من المنتج بمعدلات مختلفة، مما يؤدي إلى ضغوط داخلية تشوه المنتج.
الأسباب:
- يمكن أن ينتج التبريد غير المتساوي عن سوء تصميم القالب أو الإعداد غير المناسب لنظام التبريد.
- سرعات الحقن المفرطة أو ارتفاع درجات حرارة العفن.
2. علامات الغرق
علامات الحوض هي انخفاضات أو غمازات تظهر على سطح المنتج النهائي. تحدث عادةً عندما يبرد السطح بشكل أسرع من الأجزاء الداخلية، مما يتسبب في تقلص المادة الداخلية وسحب السطح إلى الداخل.
الأسباب:
- أقسام سميكة في التصميم، والتي تستغرق وقتًا أطول لتبرد.
- الضغط غير كاف خلال مرحلة الإمساك.
3. لقطات قصيرة
تحدث اللقطات القصيرة عندما لا يملأ ABS المنصهر تجويف القالب بالكامل، مما يؤدي إلى أجزاء غير مكتملة.
الأسباب:
- عدم إدخال مادة كافية إلى الماكينة.
- بوابات العفن المسدودة أو المقيدة.
- عدم كفاية ضغط الحقن أو السرعة.
4. حرق علامات
وهي عبارة عن تغيرات في اللون، غالبًا ما تكون داكنة أو بلون الصدأ، تظهر على سطح الجزء المصبوب. يمكن أن تنتج عن تسخين الهواء المحبوس إلى درجة الاحتراق أو من تحلل المادة نفسها بسبب الحرارة الزائدة.
الأسباب:
- درجات حرارة ذوبان عالية بشكل مفرط.
- بطء سرعات الحقن مما يسبب التعرض للحرارة لفترات طويلة.
- يؤدي عدم كفاية التهوية إلى احتجاز الهواء.
5. النفث
يشير النفث إلى نمط متموج من الخطوط التي تظهر على سطح الجزء المصبوب. يحدث هذا عندما لا يتبع ABS المنصهر خطوط القالب بسلاسة، وبدلاً من ذلك ينفث عبر القالب في تيارات.
الأسباب:
- مواقع البوابة المنحرفة أو المصممة بشكل غير صحيح.
- سرعات حقن عالية جدًا.
6. التفريغ
التصفيح هو ظهور طبقات متقشرة على سطح المنتج. إنه يشير إلى أن المادة لم يتم ربطها بشكل صحيح.
الأسباب:
- المواد الملوثة، غالبًا بسبب وجود جزيئات غريبة أو رطوبة.
- يتم خلط المواد غير المتوافقة في القالب.
7. فلاش
الفلاش هو المادة الزائدة الرفيعة وغير المرغوب فيها الموجودة على حواف المنتج النهائي. وينتج هذا عادة عن تسرب المواد إلى الفراغات بين أجزاء القالب.
الأسباب:
- أجزاء العفن البالية أو التالفة.
- يؤدي ضغط الحقن المفرط إلى دفع المادة إلى المناطق غير المقصودة.
الجدول: التحديات والأسباب والحلول الشائعة في قولبة حقن ABS
| التحدي | الأسباب الأولية | الحلول المحتملة |
|---|---|---|
| تزييفها | تبريد غير متساوٍ، سرعات حقن زائدة | إعادة تصميم القالب للتبريد المتساوي، وضبط إعدادات الحقن |
| علامات بالوعة | أقسام تصميم سميكة، ضغط حمل غير كافٍ | إعادة التصميم للحصول على سُمك موحد، وضبط ضغط الإمساك |
| لقطات قصيرة | مواد غير كافية، بوابات العفن المسدودة | فحص تغذية المواد وتنظيف القالب وصيانته |
| ندب الحروق | ارتفاع درجات حرارة الذوبان، والهواء المحبوس | ضبط إعدادات درجة الحرارة، وتحسين التهوية |
| النفث | بوابات منحرفة، وسرعات حقن عالية | إعادة تصميم مواقع البوابة، وضبط سرعة الحقن |
| تفريغ | المواد الملوثة، المواد المختلطة | التأكد من نقاء المواد، وتجنب خلط المواد غير المتوافقة |
| Flash | العفن البالي، ارتفاع ضغط الحقن | إصلاح أو استبدال القالب، وضبط ضغط الحقن |
خدمات قولبة حقن ABS المتخصصة من Boda
تقدم برولين حلولاً للقولبة بالحقن لتلبية متطلبات النماذج الأولية والإنتاج، مع التركيز على جودة الأجزاء المتسقة والتصنيع الموثوق. إذا كان تصميمك أنسب للتصنيع الآلي بدلاً من القولبة، يمكنك أيضاً استكشاف خدماتنا. خدمة تصنيع ABS دليل لمعرفة متى يكون التصنيع باستخدام الحاسوب (CNC) هو الخيار الأفضل لأجزاء ABS.
تم تجهيز منشآتنا الحديثة بأحدث تقنيات القولبة بالحقن، مما يضمن أن كل جزء مصبوب وفقًا للمواصفات وبجودة متسقة. بالإضافة إلى ذلك، نحن نقدم نهجًا استشاريًا، ونعمل بشكل وثيق مع العملاء لتحسين التصميم من أجل التصنيع، وتبسيط الإنتاج، وتقليل التكاليف دون المساس بالجودة.
- الخبرة المادية: معرفة متعمقة بخصائص ABS لتوجيه اختيار المواد وتحسينها.
- تحسين التصميم: المساعدة في تحسين تصميمات الأجزاء لتحسين الأداء وفعالية التكلفة.
- منشأة متقدمة: مجهزة بأحدث ماكينات القولبة بالحقن وتكنولوجيا الأتمتة لإنتاج فعال.
- الهندسة الدقيقة: استخدام أدوات CAD والمحاكاة المتقدمة لضمان الدقة العالية في تصميم القالب وإنتاج الأجزاء.
- حلول قابلة للتطوير: تقديم قدرات إنتاجية قابلة للتطوير، بدءًا من النماذج الأولية وحتى عمليات التصنيع بكميات كبيرة.
- تقنيات مبتكرة: تنفيذ التقنيات المتطورة مثل القولبة بالحقن بمساعدة الغاز للأجزاء المعقدة.
- خدمة ضمان الجودة : يتم وضع تدابير صارمة لمراقبة الجودة لضمان تلبية كل جزء للمعايير الصارمة.
- إنتاج فعال من حيث التكلفة: تقليل تكاليف الإنتاج بشكل استراتيجي من خلال التصميم الذكي وتحسين العملية.
- خدمة تتمحور حول العملاء: الدعم والتعاون المخصص طوال عملية التطوير والتصنيع.
خاتمة
تعتبر قوالب حقن ABS واسعة النطاق، وتشمل عمليات معقدة وتطبيقات متنوعة وإمكانية التغلب على التحديات المختلفة. كما هو الحال مع أي تقنية تصنيع، تعتمد كفاءتها وجودة الإنتاج على التوازن الدقيق لخصائص المواد وإعدادات الماكينة وتصميم القالب وخبرة المشغل. نظرًا لخصائصه المفضلة، يظل ABS الخيار الأفضل للعديد من الصناعات، بدءًا من السيارات وحتى الإلكترونيات الاستهلاكية. وفي حين أن العملية لها تحدياتها، إلا أنه يمكن التغلب عليها بالمعرفة والنهج الصحيحين. البحث المستمر والتقدم التكنولوجي والتدريب لن يؤدي إلا إلى تعزيز قدرات عملية صب حقن ABS، مما يمهد الطريق لمنتجات مستقبلية مبتكرة وعالية الجودة.
الأسئلة الشائعة
لماذا يعتبر ABS خيارًا شائعًا لقولبة الحقن؟
يجمع ABS بين قوة الأكريلونيتريل وصلابة البوتادين وسهولة معالجة الستايرين، مما يجعله مادة مفضلة لمختلف التطبيقات بسبب خصائصه المتوازنة.
كيف يقارن ABS مع اللدائن الحرارية الأخرى في القولبة؟
يتميز ABS بمتانة أكبر، ومقاومة فائقة لدرجات الحرارة المرتفعة، وقدرات أفضل على تشطيب السطح مقارنة باللدائن الحرارية الأخرى.
هل يمكن استخدام قالب حقن ABS للأجزاء عالية الدقة؟
بالتأكيد، تشتهر قوالب حقن ABS بإنتاج أجزاء عالية الدقة بجودة ثابتة وثبات الأبعاد.
ما هي العوامل التي تؤثر على تكلفة مشاريع صب حقن ABS؟
تشمل العوامل الرئيسية تكاليف المواد وتعقيد تصميم القالب وحجم الإنتاج والعمالة.
هل يؤثر لون ABS على عملية التشكيل؟
يمكن إضافة عوامل التلوين أو الأصبغة الرئيسية إلى ABS لتحقيق الألوان المطلوبة. في حين أن عملية التشكيل الأساسية تظل كما هي، فإن وجود الملونات قد يتطلب تعديلات طفيفة في درجات حرارة المعالجة أو الأوقات لضمان تناسق اللون والخصائص.
هل قالب حقن ABS مناسب للإنتاج بكميات كبيرة؟
قطعاً. إن قالب حقن ABS قابل للتطوير بدرجة كبيرة وغالبًا ما يستخدم للكتلة الإنتاج بسبب أوقات الدورة السريعة والقدرة على إنتاج أجزاء معقدة بجودة متسقة.
ما هي العيوب الشائعة في صب حقن ABS؟
تشمل العيوب الشائعة الاعوجاج، وعلامات الغرق، واللقطات القصيرة، وعلامات الحروق، والنفث، والتصفيح، والفلاش. ولكل من هذه العيوب مجموعته الخاصة من الأسباب والحلول.
كيف يمكنني تقليل العيوب في عملية صب حقن ABS؟
لتقليل العيوب في عملية صب حقن ABS، تأكد من أن تصميم القالب هو الأمثل، والحفاظ على إعدادات الماكينة المتسقة، واستخدام مواد عالية الجودة، وفحص القالب وتنظيفه بانتظام. باتباع هذه الخطوات، يمكن تقليل حدوث العيوب بشكل كبير.
كيف تضمن شركة Boda الجودة في خدمات قولبة حقن ABS؟
تضمن شركة Boda الجودة من خلال التكنولوجيا المتقدمة ومراقبة الجودة الصارمة وعمليات التشكيل المصممة بخبرة.
مراجع حسابات
- فيتكاو، سي.، ودوبريا، د. (2010). محاكاة القولبة بالحقن الزائد لعينة اختبار الشد. استردادها من https://www.semanticscholar.org/paper/OVERMOLDING-INJECTION-MOLDING-SIMULATION-OF-TENSILE-Fetecau-Dobrea/5bf00bbcc20212bead3f5e858907a8e3a999fbf1