
ختم الألمنيوم
تتداخل عمليات التصنيع الحديثة في العديد من الصناعات مع عمليات تشكيل الألمنيوم بالضغط. وتتضمن هذه العملية تحويل صفائح رقيقة من معدن الألمنيوم إلى أجزاء ثلاثية الأبعاد دقيقة ذات تعقيد متفاوت، بناءً على متطلبات التصميم.
سواء كنت بحاجة إلى قطع ألومنيوم مختومة للسيارات أو الفضاء أو الإلكترونيات أو التعبئة والتغليف أو البناء أو أي صناعة أخرى، فإن فهم عملية ختم الألومنيوم يمكن أن يساعد في استراتيجيات التصميم وتحسين التكلفة.
تتناول هذه المقالة أساسيات العملية، بما في ذلك خطوات ختم الألومنيوم، والأساليب، ودرجات الألومنيوم المناسبة، والتطبيقات.
ما هي عملية تشكيل المعادن بالألمنيوم؟
تشكيل الألمنيوم بالضغط هو تطبيق قوة على يموت ختم المعادن تُستخدم هذه العملية لتشكيل الصفائح المعدنية وإنتاج أجزاء ثلاثية الأبعاد قابلة للاستخدام. وهي عملية تشكيل بارد شائعة تُنتج أجزاءً نهائية دقيقة دون الحاجة إلى تسخينها أو إزالة أي مادة منها.
هل الألومنيوم مناسب للختم؟ - الخصائص
الألومنيوم هو أحد أكثر المواد استخدامًا ختم المواد لأنه خفيف الوزن، ومرن، ومقاوم للتآكل. وبكثافة أقل بثلاث مرات تقريبًا من الفولاذ وقابلية تشكيل ممتازة، يُعد خيارًا شائعًا لمجموعة واسعة من تطبيقات ختم الصفائح المعدنية.
خفيف الوزن يُفضّل استخدام الألومنيوم في العديد من التطبيقات الهندسية لخفة وزنه، مما يُضيف مزايا عديدة، منها على سبيل المثال تحسين كفاءة استهلاك الوقود في السيارات. كما أنه يتميز بقوة نسبية عالية، تختلف باختلاف نوعه، وبالتالي يتمتع بنسبة عالية بين القوة والوزن.
لدن – يتميز الألومنيوم بانخفاض درجة انصهاره (حوالي 650 درجة مئوية لسبائك الألومنيوم 3003)، لذلك يمكن تشكيله بسهولة إلى الأشكال المطلوبة.
مقاومة للتآكل يتمتع الألومنيوم بقدرة طبيعية على تكوين طبقة واقية ضد التآكل. ولذلك فإن أجزائه المشكلة بالختم مناسبة للبيئات المسببة للتآكل، مثل البيئات المالحة والبيئات المليئة بالمواد الكيميائية.
سهل إعادة التدوير – يعتبر الألومنيوم أحد أكثر المعادن الصناعية قابلية لإعادة التدوير، وهو أمر يقدره المصنعون ومستخدمو الأجزاء المختومة.
غير قابل للاحتراق – بفضل موصليتها الحرارية العالية (162 إلى 193 واط/م·ك لسبائك الألومنيوم 3003)، فإن هذه المادة تصنع أجزاء مختومة يمكن استخدامها بسهولة في التطبيقات التي تكون فيها الموصلية الحرارية أمرًا بالغ الأهمية، على سبيل المثال، في المبادلات الحرارية.
أنواع الألومنيوم المستخدمة في تشكيل المعادن
يركز تشكيل صفائح الألمنيوم بشكل أساسي على السلاسل 1xxx و3xxx و5xxx و6xxx، وهي سبائك مطروقة. والمقصود بالطرق المطروقة أن الألمنيوم قد تم سحبه أو بثقه أو تشكيله بالحدادة أو الدرفلة.
لكل فئة من هذه الفئات من الألومنيوم خصائص فريدة تناسب منتجات معينة من الصفائح المعدنية.
1XXXهذا ألومنيوم نقي، وهو يتميز بأفضل قابلية للتشكيل.
3XXXتتميز هذه المواد بسهولة تشكيلها، وتنسجم جيداً مع المواد متوسطة القوة. ومن الأمثلة على ذلك سبيكة الألومنيوم 3003.
5XXXتشتهر هذه السلسلة بمقاومتها الفائقة للتآكل، وهو أمر ضروري في البيئات البحرية وغيرها من البيئات المسببة للتآكل. وتُعدّ عملية تشكيل الألمنيوم 5052 شائعة في هذه الصناعات.
6XXXهذه السلسلة قابلة للمعالجة الحرارية وقابلة للتشكيل بشكل طفيف. وهي تتضمن خيارات مثل سبيكة الألومنيوم 6061.
ومع ذلك، يمكن تشكيل السبائك الأكثر صلابة عن طريق التلدين كجزء من العملية.
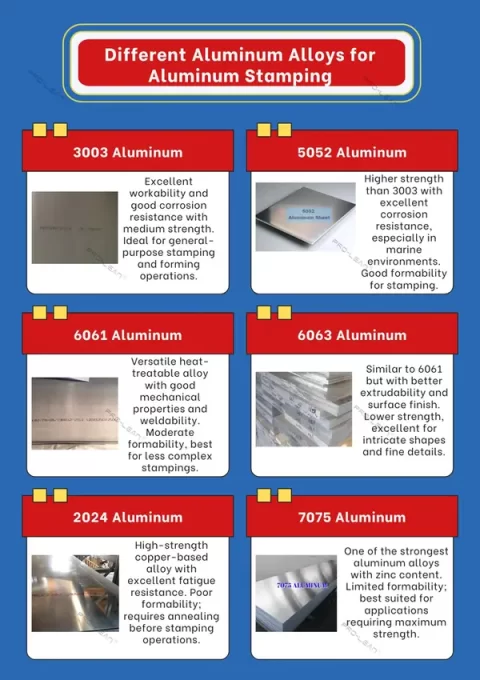
سبائك الألومنيوم المستخدمة في التشكيل بالضغط
نص بديل: رسم بياني يوضح صورًا وأوصافًا لسبائك الألومنيوم المختلفة التي يمكن تشكيلها بالختم. يوضح الجدول التالي سبائك الألومنيوم الرئيسية المستخدمة في تشكيل المعادن، إلى جانب خصائصها ومميزاتها.
| سبائك الألومنيوم | الخصائص الرئيسية | تطبيقات مشتركة |
| 1100 الألومنيوم | ألومنيوم نقي تجارياً، يتميز بليونة ممتازة ومقاومة عالية للتآكل | صناعة الأغذية والمعدات الكيميائية |
| 3003 الألومنيوم | قابلية تشكيل ممتازة، وقابلية تشغيل جيدة | ألواح وأدوات طهي |
| 5052 الألومنيوم | قابلية تشكيل جيدة، ومقاومة عالية للتآكل، وقوة | الأجزاء البحرية |
| 6061 الألومنيوم | مقاومة جيدة للتآكل ونسبة قوة إلى وزن ممتازة. قابلية تشكيل متوسطة | مركبات اساسيه |
| 7075 الألومنيوم | قوة عالية، مقاومة محدودة للتآكل، وقابلية للتشكيل | قطع غيار من فئة صناعة الطيران |
| 6063 الألومنيوم | قابلية تشكيل جيدة، مقاومة متوسطة للتآكل | التطبيقات المعمارية |
| 2024 الألومنيوم | قوي جداً، مقاومة منخفضة للتآكل | الفضاء وقطع غيار السيارات |
عملية التشكيل الأساسية للألمنيوم
إعجاب لـ ختم الفولاذ المقاوم للصدأتتضمن عملية تشكيل الألمنيوم بالختم تحضير المادة، ووضعها على المكبس، وختمها وفقًا للتصميم. ويتم التحكم في قوة الختم. ولكن قبل بدء هذه العمليات، يجب أن يكون تصميم الأداة قد تم بالفعل. عندما تدفع أداة التثقيب الصفيحة المعدنية إلى داخل التجويف، يحدث تشوه لدني، ويتم إنتاج الجزء المطلوب. ثم يتم إخراجه، جاهزًا لأي عمليات ثانوية.
تتلخص خطوات تشكيل الألمنيوم العامة فيما يلي:
الخطوة 1: تصميم الأداة
تبدأ عملية تشكيل الألمنيوم بالختم بتصميم الأدوات، حيث يقوم المهندسون بـ برولين تك استخدام برامج التصميم والتصنيع بمساعدة الحاسوب (CAD/CAM) لإنتاج تصميمات القوالب.
الخطوة 2: تحضير المواد
تتمثل الخطوة التالية في اختيار نوع الألومنيوم وتحديد خصائصه. وبما أن المادة الخام عادةً ما تكون على شكل لفائف، يتم تسويتها وتقطيعها إلى شرائح مناسبة، لتكون جاهزة للتشكيل.
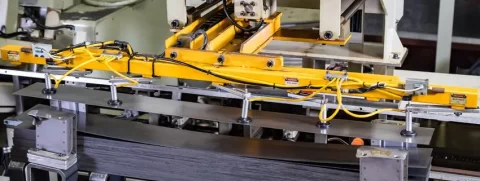
شرائط الألومنيوم
نص بديل: شرائح ألومنيوم تُغذى عبر مكبس ختم آلي
الخطوة 3: عمليات/إجراءات الختم
بدأت الآن مرحلة تشكيل الألمنيوم بالضغط، وتتضمن هذه المرحلة عدة عمليات. عادةً ما تكون عملية التشكيل الأولي هي العملية الأولى، تليها عمليات أخرى تدريجياً حتى الوصول إلى الشكل الهندسي النهائي.
الخطوة الرابعة: العمليات الثانوية
تشمل العمليات الثانوية على أجزاء الألومنيوم المختومة إزالة النتوءات، والطلاء بالمسحوق، والطلاء.
الخطوة 5: فحص الجودة
وأخيرًا، تخضع أفضل شركات تشكيل الألمنيوم منتجاتها لفحوصات جودة دقيقة لضمان مطابقتها للمواصفات. فعملية تشكيل الصفائح المعدنية لا تكتمل دون هذه الفحوصات، التي تشمل استخدام مخططات مراقبة العمليات الإحصائية (SPC)، وآلات قياس الإحداثيات (CMM)، ومقاييس خاصة.
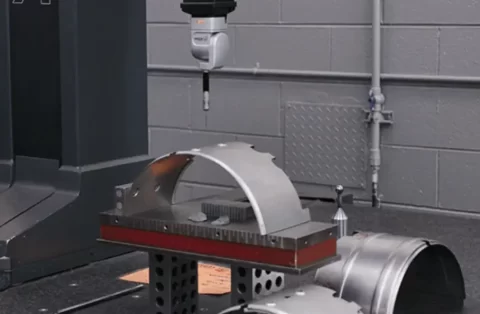
فحص الألمنيوم المختوم
أطلب عرض سعر لمعرفة المزيد عن هذه الخطوة الحاسمة التي تضمن جودة القطع في Boda.
جرب برولين الآن!
أربع عمليات ختم
عمليات التشكيل الرئيسية الأربع هي: التشكيل التدريجي للألمنيوم، والتشكيل بنقل الألمنيوم، والتشكيل بأربعة منزلقات للألمنيوم، والتشكيل الدقيق للألمنيوم.
التشكيل التدريجي للألمنيوم
هذه عملية ختم سريعة ومنخفضة التكلفة نسبياً تتضمن مرور الأجزاء عبر مجموعة "متدرجة" من محطات الآلات.
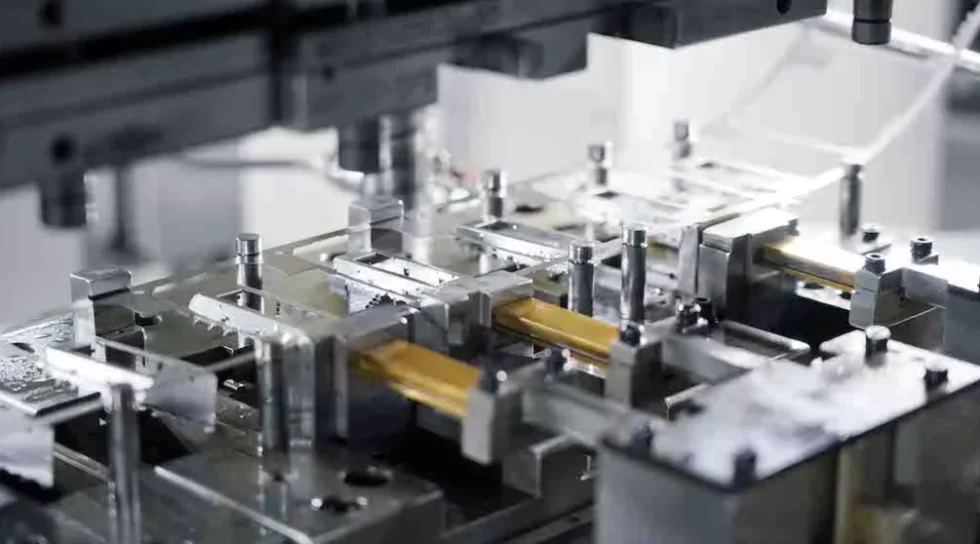
ختم يموت التدريجي
بينما يتحرك الشريط المعدني على طول المحطات المختلفة داخل الآلة، يتغير شكله حتى يتم الوصول إلى الشكل النهائي في المحطة الأخيرة.
مزايا الألمنيوم الختم التدريجي
- سريعة
- تكلفة منخفضة
- خردة أقل
- قابلة للتكرار بدرجة كبيرة
قيود التشكيل التدريجي للألمنيوم
- معالجة الأجزاء المحدودة
- عمليات محدودة
- عادة ما تكون أغلى من أنظمة قوالب النقل (سيتم مناقشتها لاحقًا)
ختم نقل الألومنيوم
تُعرَّف عملية التشكيل بالقوالب النقلية بأنها تشكيل الأجزاء المعدنية بشكل فردي، وليس على شكل شرائح كما هو الحال في التشكيل التدريجي بالقوالب. ويمكن إجراء هذه العملية باستخدام مكبس واحد أو مكابس تشكيل متعددة الشرائح للألمنيوم. ومع ذلك، فإن معظم عمليات التشكيل بالقوالب النقلية الحديثة تُجرى باستخدام مكبس واحد.
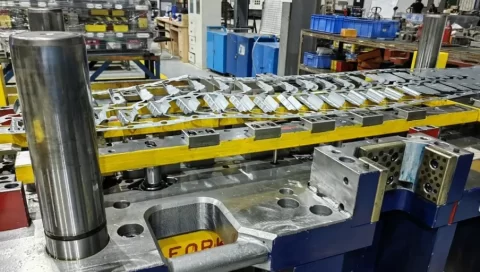
ختم القالب النقلي
مزايا ختم نقل الألومنيوم
- إنتاج سريع للأجزاء الكبيرة
- براعة عالية
- يسمح بمعالجة عالية للأجزاء
قيود عملية ختم القوالب بنقل الألومنيوم
- أقل فعالية من حيث التكلفة بالنسبة للأجزاء الصغيرة
- لا يكون فعالاً من حيث التكلفة إلا في عمليات الإنتاج القصيرة
ختم الألومنيوم بأربع شرائح
تتألف طريقة التشكيل بالختم ذات الشرائح الأربع من مكبس تشكيل أفقي مزود بأدوات يتم التحكم فيها بواسطة كامة. وتؤدي الشرائح المتحركة جانبياً عملية التشكيل بالختم، على عكس الحركة الرأسية القياسية.
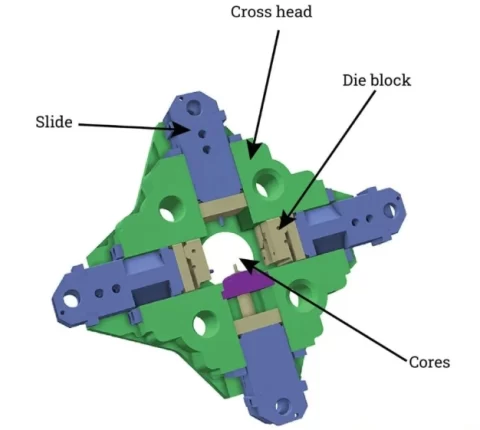
نرد ذو أربع شرائح
مزايا عملية التشكيل بالضغط على الألومنيوم بأربعة ألواح
- تقليل هدر المواد
- تقليل عمليات مناولة المواد
- عمليات ثانوية أقل
- إنتاج سريع لأجزاء متطابقة
قيود عملية التشكيل بالضغط على الألومنيوم بأربعة شرائح
- غير مناسب للأجزاء المعقدة
- يعمل بشكل أفضل على الصفائح المرنة والرقيقة
تقطيع الألمنيوم الناعم
عملية التشكيل الدقيق للألمنيوم باستخدام مبدأ الضغط الهيدروستاتيكي، حيث يُطبَّق ضغط التشكيل من الأعلى والأسفل. ويُسمح بخلوص ضئيل للغاية.
مزايا التشكيل الدقيق للألمنيوم مقابل التشكيل القياسي
- مناسب للختم الدقيق بمستوى الميكرون
- سطح أملس ونظيف – لا حاجة للمعالجة اللاحقة
- يشكل أشكالاً معقدة
- متعدد الاستخدامات مع مختلف درجات الألومنيوم
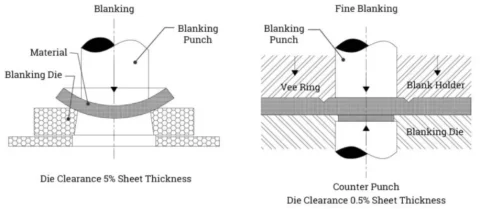
التفريغ الدقيق مقابل التفريغ
محددات التشكيل الدقيق للألمنيوم
- سمك المادة محدود
- تكلفة الأدوات أعلى
أنواع عمليات تشكيل الألمنيوم بالضغط
يمكن أن تتخذ عملية تشكيل الألمنيوم بالختم أساليب مختلفة تشمل هذه التقنيات الشائعة: الثني، والسحب، والسك، والتقطيع، والتثقيب، والنقش. وغالبًا ما تستخدم عملية الختم تقنيات متعددة معًا للحصول على القطعة المطلوبة.
تؤدي تقنيات ختم الألومنيوم في شركة Boda إلى إنتاج أجزاء ذات دقة عالية تلبي متطلبات مختلف الصناعات. فيما يلي المزيد من التفاصيل حول عمليات أو تقنيات ختم الألومنيوم الشائعة:
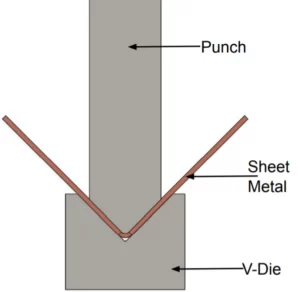
تقويس
تتضمن عملية الثني وضع صفيحة من الألومنيوم بين قالب ومكبس وتشكيلها بالزوايا المطلوبة. ومن الزوايا الشائعة L و U و V.
السك
عملية السك هي ضغط قالب على صفيحة معدنية لإنتاج نقوش غائرة أو بارزة. يمكن لهذه العملية أن تعزز المظهر الجمالي للقطعة ومتانتها.
السك
رسم عميق
رسم الختم العميق هي عملية استخدام قالب لتمديد قطعة مسطحة من صفائح الألومنيوم إلى مكونات معقدة أو عميقة.
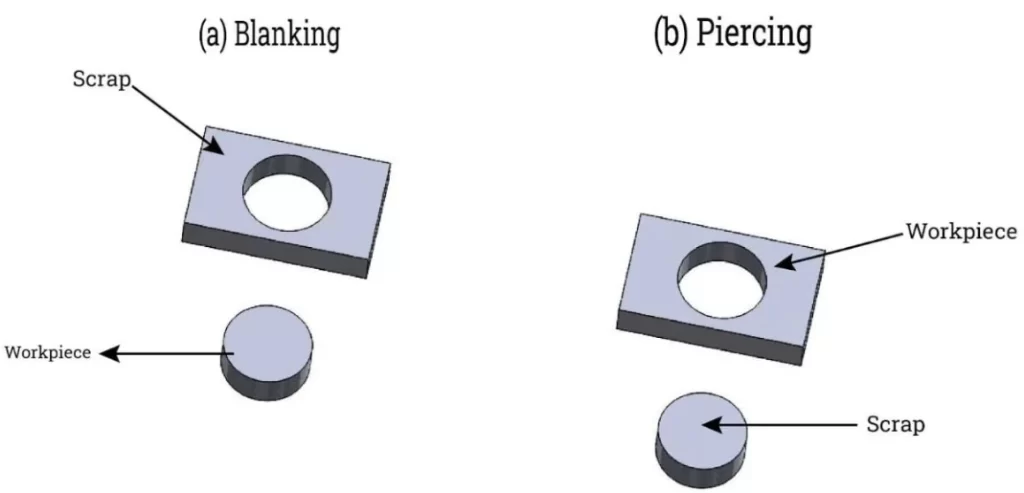
تقطيع
يشير مصطلح "التقطيع" إلى عملية استخدام قالب لقطع صفيحة من الألومنيوم إلى أحجام محددة. وينتج عن هذه العملية الشكل الأساسي للجزء المطلوب.
ثاقب
يمكن أيضًا استخدام مزيج القالب والمثقب لعمل قطع أو ثقوب في عملية تسمى التثقيب. على الرغم من مرونة الألومنيوم العالية، فإن... ختم معدني مخصص بإمكان مقدمي الخدمات تقديم نتائج خالية من التشققات.
التقطيع والثقب
تشفيه
عملية تشكيل الحواف هي عملية ثني صفيحة معدنية من الألومنيوم على طول محور منحني. يمكن أن تمتد الحافة إلى الداخل أو الخارج، وعادةً بزاوية 90 درجة.
جرب برولين الآن!
هل توجد قوالب خاصة لتشكيل الألمنيوم؟
نعم، قوالب ختم الألومنيوم مصممة خصيصًا لتناسب الخصائص الفريدة لهذه المادة. يجب مراعاة احتمالية ارتداد الألومنيوم، وتشققه عند الحواف، وتآكله عند عملية الختم. تم تصميم القوالب لمواجهة مثل هذه التحديات، حيث تتضمن ميزات تصميمية مثل زوايا التخفيف والأسطح المصقولة والمسافات المحسوبة بدقة.
هل توجد مواد تشحيم خاصة بتشكيل الألمنيوم؟
نعم، هناك أنواع أو فئات محددة من مواد التشحيم المستخدمة في تشكيل الألمنيوم. أما الأنواع التقليدية، والتي تُستخدم منذ سنوات، فهي الزيوت القابلة للذوبان (المستحلبات)، والزيوت المعدنية القابلة للذوبان، ومواد التشحيم ذات الطبقة الجافة. تُعد المستحلبات هي الأكثر تفضيلاً لقدرتها على دعم عملية ختم سلسة التدفق. تشمل الخيارات الحديثة مواد التشحيم سريعة الذوبان الخالية من المركبات العضوية المتطايرة والزيوت القابلة للذوبان القائمة على موارد متجددة.
التحديات والحلول في تشكيل الألمنيوم
كما أشرنا في القسم السابق، فإن تشكيل الألمنيوم بالضغط يمثل تحدياً يتمثل في الارتداد المرن وغيره من المشكلات. فهو مادة لينة قد تجعل عملية التشكيل بالضغط صعبة بطرق مختلفة، بما في ذلك التثقيب وتآكل الأدوات والتآكل الاحتكاكي.
لحسن الحظ، عادةً ما يكون لهذه التحديات حلول، مثل استخدام مواد التشحيم الخاصة بتشكيل الألمنيوم في صناعة السيارات. تمتلك شركات تشكيل الألمنيوم المتخصصة العديد من التقنيات التي تضمن أن تكون القطع المشكلة دائماً بأعلى جودة.
خدمات ختم المعادن تتضمن الحلول لهذه التحديات كما هو موضح أدناه.
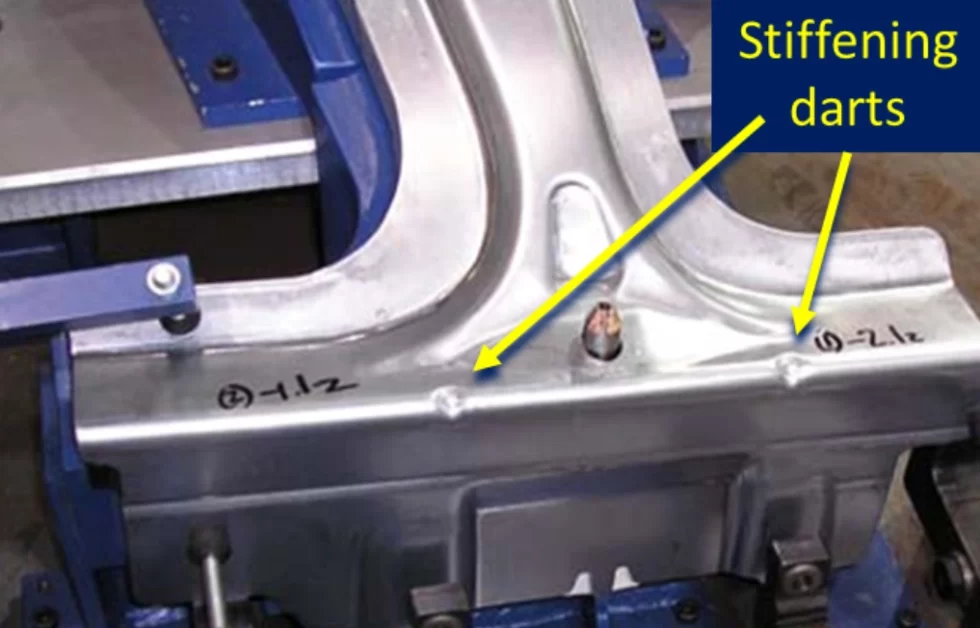
الربيع العودة
الارتداد هو استعادة جزئية لشكل الجزء المشوه عند إزالة الحمل. ورغم أن التشوه اللدن هو أساس عملية التشكيل بالضغط، إلا أن بعض التشوه المرن يحدث أيضاً. ويمكن التغلب على هذا العيب من خلال تصميم المنتج والعملية بشكل مناسب واستخدام دعامات التقوية.
سهام التصلب
رنين
التآكل السطحي هو حالة يلتصق فيها جزء الألومنيوم بالأداة، مما يؤدي إلى عيوب سطحية، كما هو الحال في قطع غيار السيارات. وأفضل حل هو استخدام أدوات تشكيل ألومنيوم نظيفة ومواد تشحيم خاصة بتشكيل الألومنيوم في السيارات.
ارتداء أداة
قد تتسبب طبيعة سبائك الألومنيوم اللينة واللزجة في تآكل القوالب. وغالبًا ما يحل استخدام مواد التشحيم عالية الجودة، وطلاءات الترسيب الفيزيائي للبخار، والأدوات الصلبة هذه المشكلة.
انثقاب
تميل سبائك الألومنيوم من سلسلة 4XXX إلى التشوه أو الانكماش أثناء عمليات التشكيل بالضغط. ومن الحلول الشائعة تجنب زوايا القص على المثاقب المسطحة واستخدام خلوص أكبر للقالب.
أمثلة على قطع الألمنيوم المختومة
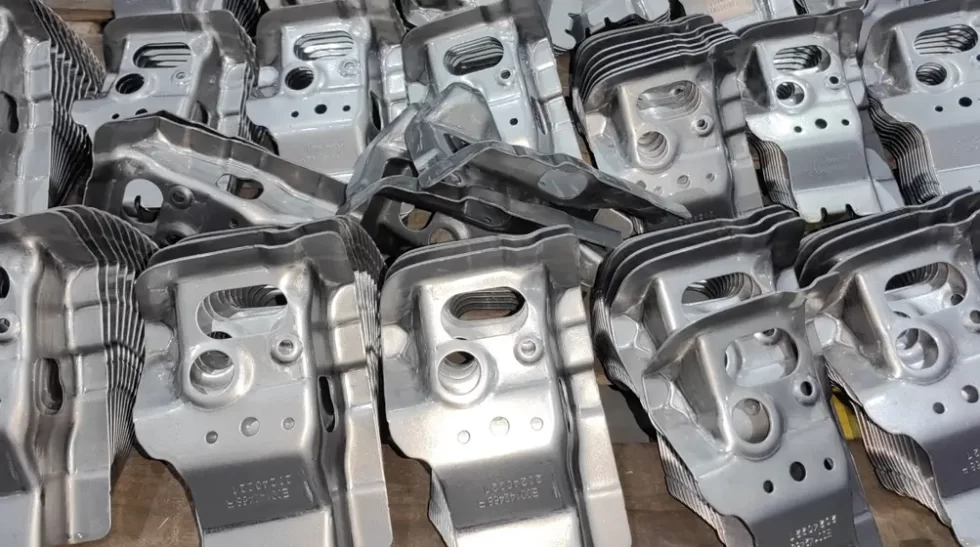
من الأمثلة الشائعة على الأجزاء المصنوعة من الألومنيوم المختوم: أغلفة الأجهزة الإلكترونية، والأقواس الهيكلية، وقنوات التكييف والتهوية، ودروع حماية السيارات من الحرارة. ومن الأمثلة الأخرى: أدوات التثبيت وعاكسات الإضاءة. بعض هذه الأجزاء المختومة بسيطة وصغيرة، بينما قد تحتوي أجزاء أخرى على انحناءات وميزات متعددة، وكلها يجب إنتاجها بخبرة ودقة في عملية ختم الألومنيوم المخصصة. يمكن أن تحدد هذه الاختلافات... تكلفة ختم المعدن.
الصناعات الشائعة لقطع الألمنيوم المختومة
مما لا شك فيه أن صناعة السيارات هي مجال رائد في مجال قطع الألمنيوم المختومة، وتستفيد بشكل رئيسي من خفة وزن هذه القطع.
قطع غيار السيارات المختومة
وتشمل الصناعات الأخرى التي تستخدم هذه الأجزاء صناعات الطيران والفضاء والتعبئة والتغليف والإلكترونيات والبناء والاتصالات.
فيما يلي ملخص لهذه التطبيقات في جدول:
|
حلول |
أمثلة التطبيق |
|
سيارات |
أقواس تثبيت المحرك، وألواح الهيكل، وأحزمة المكونات، والتعزيزات الهيكلية |
|
فضاء |
دعامات التثبيت، ومثبتات اللوحة، وأدوات التركيب |
|
تجيهز المنصة و تسليمها |
أغطية عبوات الطعام، وأغطية علب المشروبات |
|
الإلكترونيات وشاشات العرض الرقمية |
مشتتات الحرارة، مكونات الهيكل، أقواس التثبيت، الهياكل الخارجية |
|
البناء والتشييد |
أجزاء المزاريب، مجاري التكييف والتهوية، أقواس التثبيت |
|
الاتصالات السلكية واللاسلكية |
أغطية صناديق التوصيل، وحاويات المكونات، وأجزاء تبديد الحرارة |
المعالجات السطحية الشائعة لأجزاء الألمنيوم المختومة
يمكن معالجة أسطح الطوابع المصنوعة من الألومنيوم المختومة من خلال الأنودة، والتنظيف بالفرشاة، والطلاء الكهربائي، والطلاء بالمسحوق، والسفع الرملي، والتلميع. يلخص الجدول أدناه تفاصيل هذه المعالجات السطحية:
|
عملية المعالجة السطحية |
طريقة عملنا |
الهدف |
|
والنمش |
يُغمس الجزء المختوم في حمام من حمض الإلكتروليت |
قم بتشكيل طبقة واقية من أكسيد الألومنيوم |
|
صناعة الفرش |
تقوم الأحزمة أو الفرش الكاشطة بكشط السطح ميكانيكياً |
ابتكر لمسة نهائية ساتانية موحدة لإخفاء العيوب السطحية الطفيفة. |
|
طلاء بالكهرباء |
يتم وضع الجزء في محلول إلكتروليتي يحتوي على أيونات معدنية، ويتم تطبيق تيار كهربائي |
ضع طبقة من المعدن الثانوي على الألومنيوم |
|
طلاء |
تُستخدم عجلات أو أدوات تلميع مزودة بمركبات كاشطة دقيقة وصغيرة لكشط السطح |
يُشكّل سطحًا أملسًا يشبه المرآة |
|
مسحوق الطلاء |
يتم رش جزيئات المسحوق الجاف على الجزء باستخدام آلية كهروستاتيكية |
قم بتطبيق طبقة واقية متينة |
|
الرملي |
يتم دفع الرمل أو أي مادة كاشطة أخرى على سطح الألومنيوم |
قم بإزالة النتوءات وتنظيف السطح للحصول على لمسة نهائية غير لامعة |
قراءة متعمقة:
اللكم مقابل الختم
خاتمة
تُعدّ عملية تشكيل الألمنيوم بالضغط عمليةً أساسيةً في الصناعات التي تتطلب خفة وزن المعدن، وقوته العالية، وقابليته الجيدة للتشكيل، ومقاومته للتآكل، وسهولة إعادة تدويره. ونظرًا لخصوصية هذه المادة والتحديات المحتملة في تصنيعها، يُنصح بالتعاون مع شركة متخصصة وذات خبرة في مجال التصنيع باستخدام الحاسوب (CNC).
هنا في شركتنا، يُعدّ مزيج الآلات الحديثة والقوى العاملة الماهرة وعملية الإنتاج ذات المستوى العالمي مزيجًا لا يُضاهى. لذا، تواصل معنا وشاهد تحولاً في قطع الألومنيوم المختومة الخاصة بك.