
البرمجة ل مملة باستخدام الحاسب الآلي تعد العمليات مهارة بالغة الأهمية للميكانيكيين والمهندسين والفنيين في الصناعة التحويلية. إن فهم مفهوم برمجة CNC المستخدمة في عمليات الحفر يمكن أن يساعد العملاء أيضًا في الحصول على نتائج فائقة بناءً على متطلباتهم.
يمكن أن تطلق تقنيات البرمجة الصحيحة الإمكانات الكاملة لآلات التجويف CNC الخاصة بك، مما يؤدي إلى زيادة الكفاءة والدقة وتوفير التكاليف. سيغطي هذا الدليل الشامل المفاهيم الأساسية لبرمجة CNC للعمليات المملة، ويناقش لغات وبرامج البرمجة الأكثر استخدامًا، ويقدم نصائح قيمة لتحسين تقنيات البرمجة لديك.
أساسيات برمجة CNC لعمليات مملة
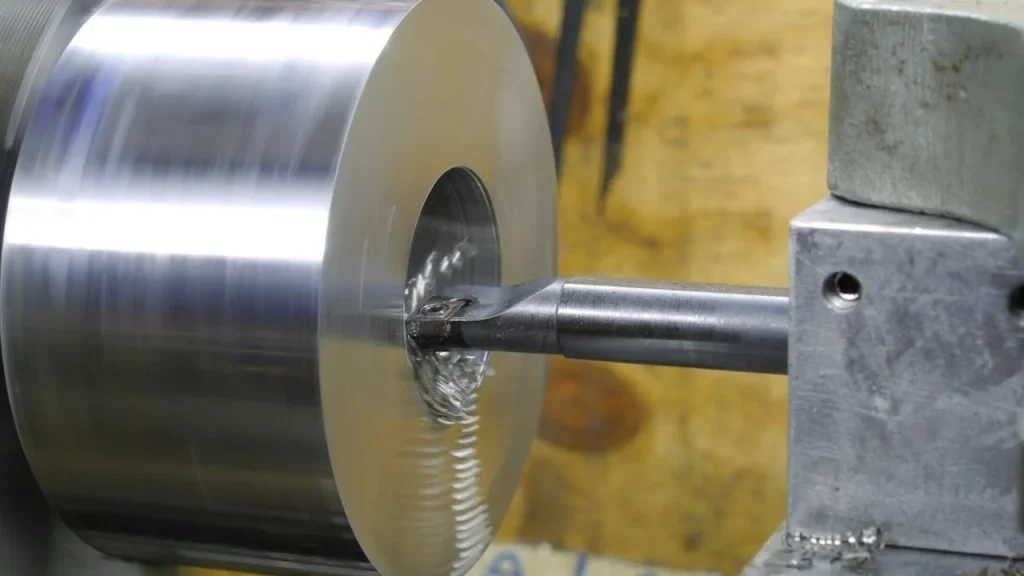
التجويف باستخدام الحاسب الآلي عبارة عن عملية تصنيع تستخدم لإنشاء ثقوب أو تجاويف أو محيطات داخلية دقيقة في مواد مختلفة. أنها تنطوي على استخدام المتخصصة أنواع الأدوات المملة، مثل قضبان التجويف ورؤوس التجويف المثبتة على ماكينة CNC. من خلال التحكم الدقيق في مسار أداة القطع وعمقها، يمكن أن يحقق التجويف باستخدام الحاسب الآلي تفاوتات صارمة، وتشطيبات سطحية ممتازة، وأشكال هندسية داخلية معقدة.
G-Code و M-Code: لغة آلات CNC
G-code و M-code هما أكثر لغات البرمجة شيوعًا لأجهزة CNC. يحتوي G-code (الكود الهندسي) على تعليمات للتحكم في حركة أداة القطع ، بينما يوفر M-code (رمز متنوع) أوامر للوظائف الإضافية ، مثل تنشيط المبرد أو تغييرات سرعة المغزل. يتكون برنامج CNC من سلسلة من أوامر G-code و M-code التي تملي إجراءات الآلة أثناء العملية المملة.
مفاهيم أساسية في برمجة CNC لعمليات مملة
تتضمن بعض المفاهيم الأساسية في برمجة CNC معلومات حول أنظمة الإحداثيات وإزاحات العمل وهندسة الأدوات وإزاحات الأدوات والتغذية والسرعات. يعد فهم هذه المفاهيم أمرًا بالغ الأهمية لتحقيق نتائج معالجة دقيقة وفعالة.
نظم التنسيق وإزاحة العمل
| نظام الإحداثيات | الوصف |
|---|---|
| نظام تنسيق الآلة (MCS) | نظام إحداثيات ثابت يمثل النقطة المرجعية لماكينة CNC ، ويقع عادةً في أحد أطراف الماكينة. |
| نظام تنسيق العمل (WCS) | يسمح نظام الإحداثيات الذي يحدده المستخدم والذي يمثل النقطة المرجعية للجزء للمبرمج بتحديد مسار الأدوات بالنسبة إلى قطعة العمل. |
| تعويضات العمل | تُستخدم لترجمة WCS إلى مواضع مختلفة على قطعة العمل ، مما يتيح للآلة إجراء عمليات متعددة دون إعادة البرمجة. |
هندسة الأدوات وإزاحة الأدوات
- إزاحة الأدوات: تُستخدم إزاحات الأدوات للتعويض عن الاختلافات في هندسة الأداة أو تآكل الأدوات ، مما يضمن أعماق قطع دقيقة ومتسقة طوال عملية الحفر.
- هندسة الأداة: تشير هندسة الأداة إلى أبعاد وميزات أداة القطع ، بما في ذلك قطر الأداة وطولها وزوايا حافة القطع.
الخلاصات والسرعات
- معدل التغذية: معدل التغذية هو السرعة التي تتحرك بها أداة القطع خلال المادة ويتم قياسها عادةً بالبوصة في الدقيقة (IPM) أو المليمترات في الدقيقة (مم / دقيقة).
- سرعة المغزل: تشير سرعة دوران المغزل إلى سرعة دوران أداة القطع، وتقاس بالدورات في الدقيقة (RPM). وتعتمد سرعة دوران المغزل المثلى على مادة التجويف التي يتم تشكيلها وهندسة الأداة.
جرب برولين الآن!
برمجيات CNC وأدوات المحاكاة
هناك برامج وأدوات محاكاة مختلفة لعمليات CNC Boring. تساعد هذه الأدوات في تصور العملية والتنبؤ بجودة النتيجة النهائية. فيما يلي بعض الأدوات النموذجية المستخدمة في البرمجة والمحاكاة في عمليات الحفر باستخدام الحاسب الآلي.
| أداة | الوصف | أمثلة |
|---|---|---|
| برامج CAM | يمكّن المستخدمين من إنشاء مسارات الأدوات ومحاكاة عملية المعالجة وإنشاء أوامر G-code و M-code | Mastercam ، Autodesk Fusion 360 ، SolidCAM |
| أدوات المحاكاة باستخدام الحاسب الآلي | اسمح للمبرمجين بتصور عملية التصنيع وتحديد المشكلات المحتملة قبل بدء القطع الفعلي | فيريكوت ، NCSIMUL ، CIMCO |
نصائح لتحسين برمجة CNC لعمليات مملة
فيما يلي بعض النصائح لمساعدتك على تحقيق نتائج فائقة ، بما في ذلك تخطيط مسارات الأدوات الخاصة بك بشكل استراتيجي ، وتحسين الخلاصات والسرعات ، واستخدام الدورات المعلبة ، وتنفيذ تقنيات تحسين مسار الأدوات ، وتحديث مكتبة برنامج CNC الخاصة بك وصيانتها بانتظام.
تخطيط مسارات العمل الخاصة بك بشكل استراتيجي
يمكن أن يساعد التخطيط الدقيق لمسارات الأدوات في تقليل تغييرات الأدوات وتقليل أوقات الدورات وتحسين التشطيبات السطحية. ضع في اعتبارك استخدام الاستيفاء الحلزوني للفتحات ذات القطر الكبير وعمليات التخشين ، واستخدم مسارات أدوات متوازية كفاف لإنهاء الممرات لتحقيق أسطح أكثر سلاسة.
تحسين الخلاصات والسرعات
تأكد من تحديد الخلاصات والسرعات المناسبة بناءً على المادة وهندسة الأداة وإنهاء السطح المطلوب. يمكن أن يؤثر اختيار المعلمات الصحيحة بشكل كبير على عمر الأداة ، وأوقات الدورات ، وجودة المعالجة.
استخدام الدورات المعلبة لزيادة الكفاءة
الدورات المعلبة عبارة عن تسلسلات معالجة مبرمجة مسبقًا تعمل على تبسيط وتبسيط عملية برمجة CNC للعمليات الشائعة ، مثل الحفر والتنصت والتمرير. من خلال استخدام الدورات المعلبة ، يمكن للمبرمجين تقليل عدد أوامر G-code و M-code المطلوبة ، مما يؤدي إلى أطوال برامج أقصر وأوقات إعداد أسرع.
تنفيذ تقنيات تحسين مسار الأدوات
يمكن أن تساعد تقنيات تحسين مسار العمل ، مثل الطحن التروي أو المقاصة التكيفية ، في تقليل قوى القطع وتقليل تآكل الأدوات وتحسين كفاءة المعالجة. تتضمن هذه الطرق استخدام زوايا ارتباط ثابتة ومحكومة ومعدلات تغذية مختلفة لتحسين معدلات إزالة المواد وإطالة عمر الأداة.
قم بتحديث مكتبة برنامج CNC الخاصة بك وصيانتها بانتظام
يمكن أن يساعد الاحتفاظ بمكتبة منظمة من برامج CNC للعمليات المملة على تبسيط المشاريع المستقبلية وتقليل وقت البرمجة. قم بتحديث مكتبة البرامج الخاصة بك بانتظام لتشمل أدوات ومواد واستراتيجيات تصنيع جديدة للتأكد من أنك تستخدم دائمًا الأساليب الأكثر كفاءة وفعالية.
مثال على برمجة CNC للتثقيب: 40 مم ديا. & عمق 50 مم
إليك مثال بسيط على برمجة CNC لعملية مملة باستخدام أوامر G-code. يفترض هذا المثال آلة CNC ذات 3 محاور ويوضح كيفية إنشاء ثقب بقطر 40 مم وعمق 50 مم في قطعة العمل.
٪ (بداية البرنامج)
O1000 (رقم البرنامج)
G90 G80 G40 G17 (تحديد الموضع المطلق وإلغاء الدورات المعلبة وإلغاء تعويض القاطع وتحديد مستوى XY)
G21 (ضبط الوحدات على ملليمترات)
G28 G91 Z0 (انقل المحور Z إلى النقطة المرجعية للجهاز)
G90 (العودة إلى تحديد المواقع المطلق)
M6 T1 (تغيير الأداة إلى شريط ممل ، الأداة رقم 1)
G43 H1 (تنشيط تعويض طول الأداة للأداة رقم 1)
S1200 M3 (اضبط سرعة المغزل على 1200 دورة في الدقيقة وابدأ المغزل في اتجاه عقارب الساعة)
G54 (حدد العمل تعويض 1)
G0 X20 Y20 (التحرك السريع إلى موضع البداية فوق الحفرة)
G99 (ضبط التغذية لكل وضع ثورة)
G98 (ضبط وضع عودة المستوى الأولي)
G83 X20 Y20 Z-50 R5 Q10 F100 (دورة معلبة لحفر بيك ، بعمق 10 مم بيك ومعدل تغذية 100 مم / دقيقة)
G80 (إلغاء الدورة المعلبة)
G0 Z50 (حرك المحور Z 50 مم فوق قطعة الشغل)
M5 (أوقف المغزل)
G28 G91 Z0 (انقل المحور Z إلى النقطة المرجعية للجهاز)
G90 (العودة إلى تحديد المواقع المطلق)
M30 (نهاية البرنامج والإرجاع)
%
يرجى ملاحظة أن هذا مثال أساسي ويجب تكييفه مع متطلبات الماكينة والأدوات وقطعة العمل الخاصة بك. من الأهمية بمكان الرجوع إلى دليل ماكينة CNC والتحقق من توافق أوامر G-code المستخدمة في هذا المثال. بالإضافة إلى ذلك ، تأكد من اختبار البرنامج في بيئة آمنة ، باستخدام أدوات المحاكاة المناسبة ، قبل تشغيله على جهاز فعلي.
خاتمة
تعد برمجة CNC لعمليات التجويف مهارة أساسية لمن يعملون في الصناعة التحويلية ، مما يتيح إنشاء ثقوب دقيقة وخطوط داخلية بدقة وكفاءة استثنائيتين. من خلال فهم المفاهيم الأساسية لبرمجة CNC ، واستخدام أدوات البرامج المتقدمة ، وتنفيذ تقنيات التحسين ، يمكنك إطلاق العنان للإمكانات الكاملة لآلات الحفر CNC الخاصة بك.
الشراكة مع شركة موثوقة مثل Boda's خدمة الآلات يمكن أن توفر إرشادات الخبراء، وأحدث المعدات، وضمان الجودة الذي لا مثيل له، مما يضمن نجاح مشاريعك.
الأسئلة الشائعة
ما هي G-code و M-code في برمجة CNC للعمليات المملة؟
G-code و M-code هي لغات برمجة تستخدم للتحكم في آلات CNC. يحتوي G-code على تعليمات لحركة أداة القطع ، بينما يوفر M-code أوامر للوظائف الإضافية ، مثل تنشيط المبرد أو تغييرات سرعة المغزل.
كيف تلعب أنظمة الإحداثيات وتعويضات العمل دورًا في برمجة CNC للعمليات المملة؟
تحدد أنظمة التنسيق ، مثل نظام تنسيق الماكينة (MCS) ونظام تنسيق العمل (WCS) ، النقاط المرجعية لآلة CNC وقطعة العمل ، على التوالي. تُستخدم إزاحات العمل لترجمة WCS إلى مواضع مختلفة على قطعة العمل ، مما يتيح للآلة إجراء عمليات متعددة دون إعادة البرمجة.
كيف يمكن لبرنامج CAM وأدوات محاكاة CNC تحسين برمجة CNC للعمليات المملة؟
يعمل برنامج CAM على تبسيط عملية البرمجة من خلال إنشاء مسارات أدوات ومحاكاة عملية المعالجة وإنشاء أوامر G-code و M-code. تساعد أدوات المحاكاة CNC في تصور عملية التصنيع ، واكتشاف المشكلات المحتملة ، وتحسين مسارات الأدوات ومعلمات التشغيل الآلي.