
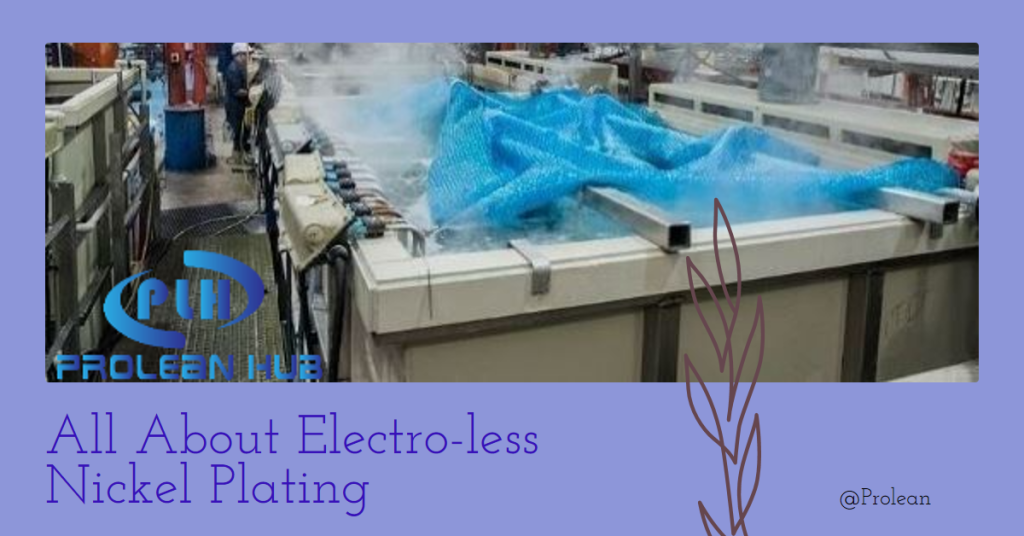
يعد النيكل خامس أكثر المعادن شيوعًا على وجه الأرض، ويتميز بمظهر لامع وصلابة ممتازة وخصائص مقاومة للتآكل، مما يجعله مثاليًا للطلاء الوقائي على أسطح المواد الأخرى. ونتيجة لذلك، النيكل هو أفضل خيار الطلاء لمختلف المعادن مثل الألومنيوم والصلب والنحاس والتنغستن والبوليمر، و أكثر من ذلك بكثير. طلاء النيكل غير الكهربائي هو عملية طلاء كيميائي شائعة من محلول يحتوي على النيكل والكبريتات والفوسفات وحمض الكربوليك. يتم خلط هذه المحاليل وتسخينها قبل الشروع في الطلاء. لقد تم استخدام هذه العملية في الصناعة التحويلية لأكثر من 50 عامًا، لذا يمكنك أن تتخيل مدى شعبيتها في تطبيقات تشطيب الأسطح.
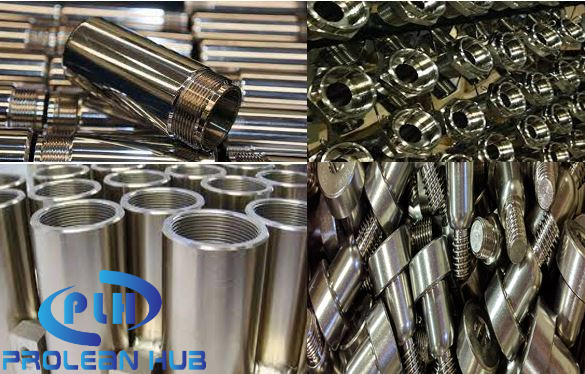
الأجزاء المطلية بالنيكل اللاكهربائي
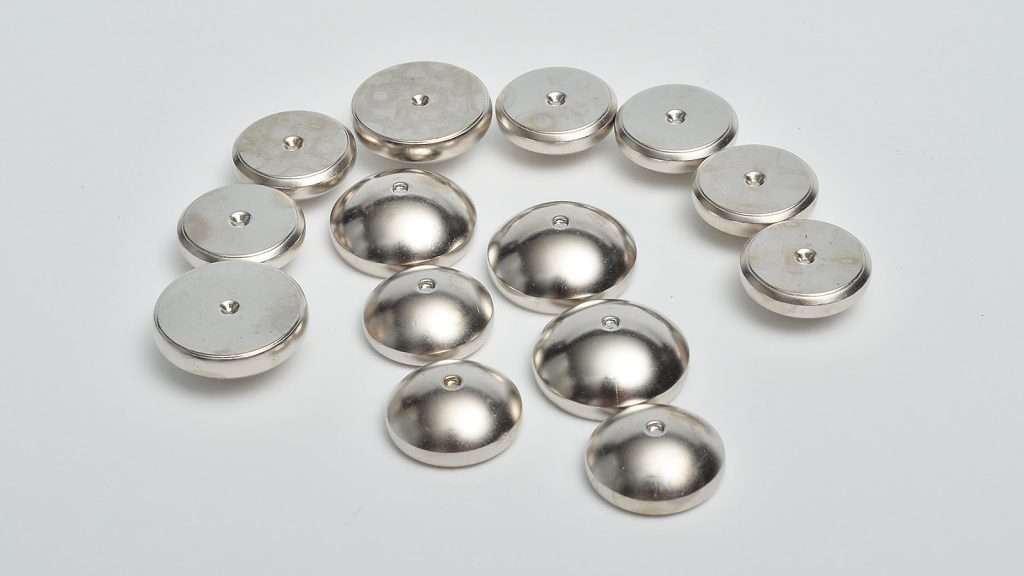
مكونات مطلية بالنيكل ذات لمسة نهائية عاكسة
الحلول المستخدمة في طلاء النيكل اللاكهربائي
هناك العديد من المحاليل الكيميائية المستخدمة لطلاء النيكل اللاكهربائي. دعونا نفهم كل واحد منهم من خلال جدول الدراسة المقارنة أدناه؛
| SN |
كيميائي
|
النوع |
أمثلة
|
| 1 |
ملح النيكل الذائب
|
يتم تقليله وترسيبه على سطح المادة المراد طلاءها (الركيزة)
|
كلوريد النيكل (NiCl₂)، كبريتات النيكل (NiSO₄) |
| 2 |
الحد من وكيل
|
يتأكسد عن طريق تقليل أيون المعدن.
|
الفورمالديهايد (CH2O)، هيبوفوسفيت
|
| 3 |
عامل البشرة
|
تحسين نوعية ترسب النيكل
|
الفلوريدات، الجليسينات، السكسينات
|
| 4 |
موازن
|
منع تحلل حمام الطلاء
|
الثاليوم والكالسيوم
|
| 5 |
Buffer
|
السيطرة على الرقم الهيدروجيني لحمام الطلاء للحصول على ترسب رقيقة وموحدة من النيكل
|
خلات الصوديوم، هيدروكسيد الصوديوم
|
كيف يعمل؟
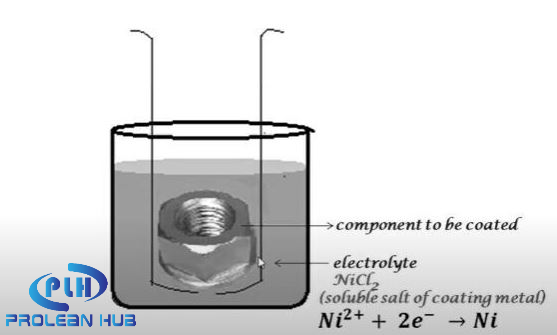
مبدأ العمل
هنا يعني عدم استخدام الكهرباء عدم استخدام أي تيار في عملية الطلاء. بدلاً من ذلك، يقوم عامل الاختزال بتزويد الإلكترون لتقليل أيونات المعدن، مما يؤدي إلى قوة رمي عالية. يقوم أيون النيكل (2e +) الموجود في المحلول، أثناء تفاعله مع عامل الاختزال (2e-)، بترسيب النيكل على سطح مادة الركيزة.
Ni2+ (من محلول ملح النيكل) +2e- (من العامل المختزل) = Ni (على سطح الركيزة)
خطوات طلاء النيكل اللاكهربائي
الخطوة 1: التحضير للطلاء
الخطوة الأولى هي تنظيف الأجزاء المراد طلاءها بحيث يتم غسل أي تلوث مثل الغبار والزيوت والخبث والشحوم وأي مادة كيميائية على السطح، مما يعدها للحصول على أفضل التصاق لطلاء النيكل. حيث يتم استخدام مواد التنظيف مثل حمض الكبريتيك وحمض الهيدروكلوريك، ويتم غسلها بالماء المقطر في حمام ساخن لتحييد الحمض ومنعه من تحلل السطح.
الخطوة 2: العلاج في حمام الطلاء
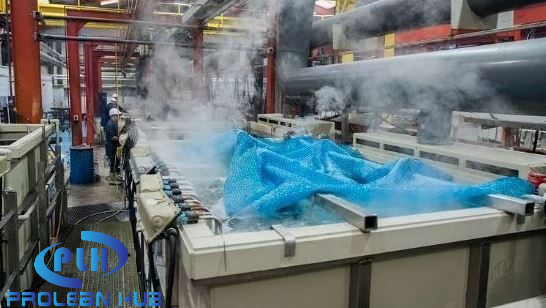
محطة معالجة لطلاء النيكل اللاكهربائي
بعد تنظيف الأجزاء وإعداد محلول الاستحمام، يمكن أن تبدأ عملية الطلاء. يتم الآن غمر الأجزاء في حمام مطلي بالنيكل يحتوي على شحنات موجبة. تجذب المادة المراد طلاؤها أيونات النيكل الموجبة الشحنة إلى أسطحها، مما ينتج عنه طبقة رقيقة من الطلاء. نظرًا لأن طلاء النيكل بدون كهرباء لا يتطلب مصدرًا كهربائيًا، فإن درجة حرارة الاستحمام بالطلاء هي متغير التحكم الأساسي في العملية (70 إلى 90 درجة مئوية).0يفضل ج).
يتراوح سمك طبقة النيكل المترسبة بين 5 و 25 ميكرون في الساعة. ومع ذلك، نظرًا لعدم وجود تيار وهي عملية طلاء تحفيزي تلقائي، لا يوجد مثل هذا الحد للسمك؛ مع زيادة وقت العلاج، وكذلك سمك الترسيب.
Step3: مرحلة ما بعد المعالجة
خلال مرحلة ما بعد المعالجة، تتم إزالة الجسيمات والبقايا العالقة عن طريق الشطف بمحلول حمضي وقلوي ومحلول سطحي. ومن ثم يتم تطبيق تشطيبات إضافية مثل التلميع والتشميع وغيرها حسب المتطلبات.
العوامل المؤثرة في طلاء النيكل اللاكهربائي
هناك عدة عوامل تؤثر على نتائج الطلاء اللاكهربائي بالنيكل، والتي يجب التحكم فيها لتحقيق جودة التشطيب المطلوبة للسطح.
1. النقص على السطح
يتأثر طلاء النيكل بالعيوب السطحية مثل النتوءات والخبث والصدأ المشكل مسبقًا. لذا فإن أفضل فكرة هي وضع هذه الأشياء في الاعتبار أثناء المعالجة ثم إزالة العيوب من خلال عملية إزالة الأزيز.
2. نظافة السطح
قبل الشروع في طلاء النيكل، يجب إزالة الغبار أو الزيوت أو الصابون الناتج عن تصبن الزيت بواسطة منظف قلوي. إذا لم يتم تنظيف السطح بشكل صحيح، فقد تتقشر طبقة النيكل أو تتلف بعد مرور بعض الوقت.
3. قيمة PH
يعد الحفاظ على قيمة PH أمرًا بالغ الأهمية لطلاء النيكل الموحد باستخدام أسلوب غير كهربائي. يجب أن يكون مقياس PH بين 3.8 و 5. في المحلولمن المتوقع أن يميل الرقم الهيدروجيني إلى الارتفاع مع مرور الوقت، لذلك يجب استخدام المحاليل المثبتة والعازلة للحفاظ على استقرار الرقم الهيدروجيني طوال عملية المعالجة.
ومع ارتفاع الرقم الهيدروجيني، يتكون المزيد من أيونات الهيدروكسيد، التي ترتبط مع أيونات النيكل وتشكل هيدروكسيد النيكل، الذي له لون أخضر فاتح.
4. تركيز أيون النيكل
المحلول الملحي المستخدم في سطح المعالجة هو مصدر أيون النيكل المترسب على سطح الركيزة. لذلك، إذا كان تركيز أيون النيكل منخفضًا، تصبح عملية الطلاء أبطأ. ومع ذلك، يتم ترسيب التركيز العالي جدًا بشكل أسرع، ولكن الترسب سيكون غير منتظم. النطاق القياسي لتركيز النيكل يتراوح بين 20 و 45 جم/لتر.
5. الحرارة
يجب أن تكون درجة حرارة حمام العلاج بين 70 و900C. مع ارتفاع درجة الحرارة، سوف تتبخر بعض المكونات العطرية للمواد المضافة، مما يتطلب المزيد من الوقت للترسيب.
جرب برولين الآن!
مقارنة بين طلاء النيكل غير الكهربائي مع طلاء النيكل التقليدي
يتميز طلاء النيكل غير الكهربائي والطلاء التقليدي بالنيكل بعدة اختلافات وأوجه تشابه تؤثر على أدائها وتكلفتها وتطبيقاتها. فيما يلي بعض الاختلافات والتشابهات الرئيسية بين طلاء النيكل غير الكهربائي والطلاء التقليدي بالنيكل:
العملية والمعدات
يتمثل الاختلاف الرئيسي بين طلاء النيكل غير الكهربائي والطلاء التقليدي بالنيكل في العملية والمعدات المستخدمة. طلاء النيكل غير الكهربائي هو عملية كيميائية لا تتطلب كهرباء أو ركيزة موصلة للكهرباء ، في حين أن طلاء النيكل التقليدي هو عملية التحليل الكهربائي التي تتطلب مصدر طاقة وركيزة موصلة للكهرباء. يتطلب طلاء النيكل غير الكهربائي أيضًا معدات متخصصة ، مثل الحمام الكيميائي ، وعامل الاختزال ، والسخان ، بينما يتطلب الطلاء التقليدي بالنيكل خزانًا للطلاء ، ومحلول إلكتروليت ، ومقوم.
الخصائص والأداء
الاختلاف الثاني بين طلاء النيكل غير الكهربائي والطلاء التقليدي بالنيكل هو خصائصها وأدائها. يوفر طلاء النيكل غير الكهربائي طلاءًا موحدًا ومتسقًا يعزز خصائص الركيزة بشكل موحد ، بينما قد ينتج طلاء النيكل التقليدي طبقات غير متساوية وغير متسقة قد تؤثر على خصائص الركيزة. يوفر طلاء النيكل غير الكهربائي أيضًا مقاومة أفضل للتآكل والتآكل ، فضلاً عن التصاق وصلابة أفضل من طلاء النيكل التقليدي. ومع ذلك ، قد يوفر طلاء النيكل التقليدي موصلية وليونة أفضل من طلاء النيكل غير الكهربائي.
التكلفة والوقت
الفرق الثالث بين طلاء النيكل غير الكهربائي والطلاء التقليدي بالنيكل هو التكلفة والوقت. يعد طلاء النيكل غير الكهربائي أغلى بشكل عام من طلاء النيكل التقليدي ، بسبب المعدات المتخصصة والمواد الكيميائية المطلوبة ، فضلاً عن وقت المعالجة الأطول. يتطلب طلاء النيكل غير الكهربائي أيضًا إعدادًا أكثر دقة والتعامل مع الركائز ، بالإضافة إلى مراقبة جودة وشهادة أكثر صرامة. ومع ذلك ، قد تختلف التكلفة والوقت اعتمادًا على التطبيق والتعقيد ومتطلبات الطلاء.
المزايا
كما هو الحال مع طرق الطلاء والتشطيب السطحي الأخرى، فإن الميزة الأساسية هي أن الأجزاء والمنتجات المطلية تصبح مقاومة للتآكل بدرجة عالية وتتحمل التأثيرات البيئية الحرجة. ولكن، إلى جانب ذلك، فإن طلاء النيكل اللاكهربائي له فوائد عديدة. دعونا نلقي نظرة على بعض المزايا الحاسمة بالتفصيل.
تكلفة منخفضة
أحد عوامل التكلفة في نهج إنهاء الطلاء هو تكلفة الكهرباء. ومع ذلك، نظرًا لأن طلاء النيكل اللاكهربائي لا يحتاج إلى مصدر كهربائي، فهو أكثر فعالية من حيث التكلفة من الطرق الأخرى، مثل طلاء الزنك.
طلاء موحد
يؤدي طلاء النيكل اللاكهربائي إلى طلاء موحد على سطح الركيزة. يمكن التحكم في درجة الحرارة، وقيمة PH لحمام الطلاء، وتركيز أيون النيكل، ووقت المعالجة، والعديد من العوامل الأخرى لتحقيق السمك المطلوب لطلاء النيكل.
اتساق الأبعاد
نظرًا لأنه يمكن تحقيق سمك طلاء يصل إلى 5 ميكرون، فإنه لا يؤثر على التسامح المطلوب على الأجزاء.
عسر الماء
يؤثر محتوى الفوسفور في حمام الطلاء على صلابة الأجزاء المطلية. تؤدي مستويات الفوسفور المنخفضة إلى زيادة الصلابة مع تقليل مقاومة التآكل لطبقة الطلاء.
إصلاح طفيف للسطح
يساعد طلاء النيكل اللاكهربائي أيضًا في إصلاح الشقوق البسيطة على سطح الركيزة. لذلك، يمكن أن يكون مفيدًا جدًا لزوايا الألواح، والزوايا المظلمة، والفجوات المسدودة بسماكة موحدة.
فوائد جمالية وغيرها
يوفر اللون الأبيض المصفر لطلاء النيكل جمالًا جماليًا جذابًا للأجزاء والمنتجات. وبالإضافة إلى ذلك، فهو أقل تعقيدا. لا يتطلب عملية ترشيح معقدة. في سيناريو اليوم، تتوفر المعدات الآلية في الصناعة التحويلية، مما يسهل التحكم في العملية.
الاستخدامات
تساهم عملية الطلاء بالنيكل اللاكهربائي في العديد من الصناعات لجعل مكوناتها مقاومة للتآكل ومتينة. فيما يلي الصناعات الرئيسية التي يتم فيها استخدام طلاء النيكل؛
| SN | حلول | أجزاء قابلة للتطبيق | ماذا يصنع؟ |
| 1 | فضاء | الصمامات، والمكابس، وأعمدة المحرك التي تغطي السطح، وحوامل المحرك، وشفرات الضاغط، وغيرها من المكونات الحيوية للطيران | إنها تتمتع بمقاومة ممتازة للتآكل، ومقاومة للتآكل، ومقاومة كيميائية، ودرجة تشحيم، وهو أمر بالغ الأهمية لأجزاء الطيران التي تتطلب درجة عالية من الدقة على مدى فترة طويلة. |
| 2 | سيارات | المكابس، والأسطوانات، والتروس، والأعمدة، ونظام حقن الوقود، والمسامير، وأجهزة إرسال الدفع، ومسامير المفصل، والإسكان، والعديد من المكونات الأخرى | توفير الحماية من التآكل ومقاومة التآكل |
| 3 | أجهزة التبخير | تجهيزات الحمامات، ومقابض الأبواب، ومقابض الأنابيب، وغيرها الكثير. | المقاومة للتآكل |
| 4 | كهربائي إلكتروني | تغطية المعدات المختلفة، والمشتتات الحرارية، والأقراص الصلبة، ولوحات الدوائر المطبوعة | الحماية من التآكل والتعرض البيئي |
| 5 | النفط والغاز | الصمامات والمضخات ولوازم الأنابيب وصهاريج التخزين وغيرها | الحماية من التآكل والتعرض البيئي والكيميائي. |
خاتمة
يعد الطلاء بالنيكل بدون كهرباء طريقة فريدة لتشطيب الأسطح للعديد من المواد، بما في ذلك الفولاذ والنحاس والبرونز والألمنيوم والبلاستيك وغيرها الكثير. يعمل طلاء النيكل على تحسين المتانة من خلال توفير مقاومة ممتازة للتآكل على سطح الركيزة. بالإضافة إلى ذلك، نظرًا لأن النيكل له لون أبيض مصفر لامع، فإنه يوفر جمالًا جماليًا جذابًا. بالإضافة إلى ذلك، يمكن إجراء الطلاء باستخدام التحليل الكهربائي أو بدونه، وتحقق من الفرق بين الطلاء الكهربائي والطلاء بدون كهرباء.
ونظرًا لوجود الكثير من التفاعلات الكيميائية والتحفيزية في هذه العملية، فقد يكون طلاء النيكل اللاكهربائي مربكًا للعديد من الأشخاص، خاصة أولئك الذين ليس لديهم أي كهرباء. المعرفة المهنية للكيمياء الهندسية. ومع ذلك، هنا في غزيرلقد عمل مهندسونا وفنيونا على تقنيات تشطيب الأسطح، بما في ذلك خدمة طلاء النيكل الكيميائيعلى مدى أكثر من عقد من الزمان. لذلك، سيفهمون التركيب الكيميائي والنهج المناسبين بمجرد شرح متطلباتك وتطبيقاتك.
الاسئلة المتكررة
ما هو طلاء النيكل اللاكهربائي؟
هي إحدى طرق تشطيب الأسطح حيث يتم ترسيب طبقة من النيكل على الركيزة عن طريق التفاعلات الكيميائية التحفيزية وبدون استخدام الكهرباء.
ما الحلان الرئيسيان المستخدمان في طلاء النيكل اللاكهربائي؟
المحلول الملحي الذي يحتوي على أيونات النيكل وعامل الاختزال هما الحلان الكيميائيان الأساسيان المستخدمان في العملية.
ما هي المواد الأكثر شيوعا المطلية بالنيكل اللاكهربائي؟
تُستخدم هذه الطريقة بشكل شائع لتغليف سبائك الفولاذ والفولاذ المقاوم للصدأ والنحاس والألومنيوم والنحاس والبرونز والبلاستيك.
ما هي العوامل التي تؤثر على جودة طلاء النيكل؟
تعد درجة الحرارة ودرجة الحموضة في حمام الطلاء، ووقت المعالجة، ونظافة سطح الركيزة، وتركيز أيون النيكل في المحلول من العوامل الأساسية التي تؤثر على نتيجة الطلاء.