
خطوط لحام قولبة الحقن
نص بديل: صورة المقال الرئيسي بعنوان "خطوط اللحام في قولبة الحقن - الأسباب والآثار والوقاية" مع صورة مقرّبة لجزء بلاستيكي رمادي مصبوب بالحقن يُظهر خط لحام واضح على سطحه
تُعدّ خطوط اللحام من أكثر التحديات استمراراً في عملية قولبة الحقن. فهي تؤثر على كلٍّ من السلامة الهيكلية والمظهر الجمالي للقطعة المصبوبة. من خلال خبرتنا حقن صب إن الخبرة، والقضاء على هذه العيوب، يؤدي إلى زيادة رضا المستخدمين، وفي النهاية، إلى أداء أفضل للشركات.
يدور الكثير حول هذه الظاهرة، بما في ذلك الأسباب، ونصائح لتجنب المشكلة، وكيف يبدو خط اللحام.
بفضل حلول مثل التحكم في المعايير، وتصميم القوالب المحسّن، والأساليب الهندسية المتقدمة، لم يعد هناك ما يدعو للقلق بشأن خطوط اللحام في قولبة حقن البلاستيك. تستطيع شركة متخصصة في خدمات قولبة الحقن تقديم قطع قوية ومتينة وخالية من العيوب.
نغطي كل هذه المعلومات في هذا الدليل الشامل لضمان إصرارك على الحصول على خدمات عالية الجودة والبحث عن شريك يقدم ذلك بالضبط.
ما هو خط اللحام في عملية قولبة الحقن؟
خط اللحام في قولبة الحقن هو نقطة ضعف أو خط مرئي على القطعة، ويُطلق عليه أحيانًا اسم خط القالب. وهو أحد عيوب القولبة الشائعة. تشمل العيوب الأخرى الزوائد، والتشوه، وعلامات الانكماش، ونقص الحقن، وخطوط التدفق في قولبة الحقن.
يمكن تسميته أيضاً بنوع من أنواع اللحام، وغالباً ما يندرج ضمن فئة عيوب قولبة الحقن ذات خطوط التماسك، والذي يتشكل عند نقطة التقاء جبهات تدفق البلاستيك المنصهر المتعددة. ويتكون هذا النوع من اللحام عندما تفشل جبهات التدفق هذه في تجويف القالب في الاندماج بشكل كامل.
ينتج عن عدم اكتمال الروابط الجزيئية نقطة ضعف، والتي غالباً ما تظهر على شكل خطوط لحام في عمليات قولبة الحقن. يؤثر خط اللحام على كل من المظهر الجمالي والقوة الميكانيكية للبلاستيك.
كيف يبدو خط اللحام؟
بما أن خط اللحام ينتج عن جبهات تدفق تتحرك في اتجاهين متعاكسين، فإنه يظهر على شكل انقطاع خطي رفيع على سطح القطعة، وهو ما يُعرف أحيانًا بخط القالب. إذا كان البوليمر مُدعّمًا، فقد تجد خط انزياح في اتجاه الألياف.
بالنسبة للتكوينات الصخرية المتطرفة، يظهر خط اللحام كخط منخفض أو مرتفع.
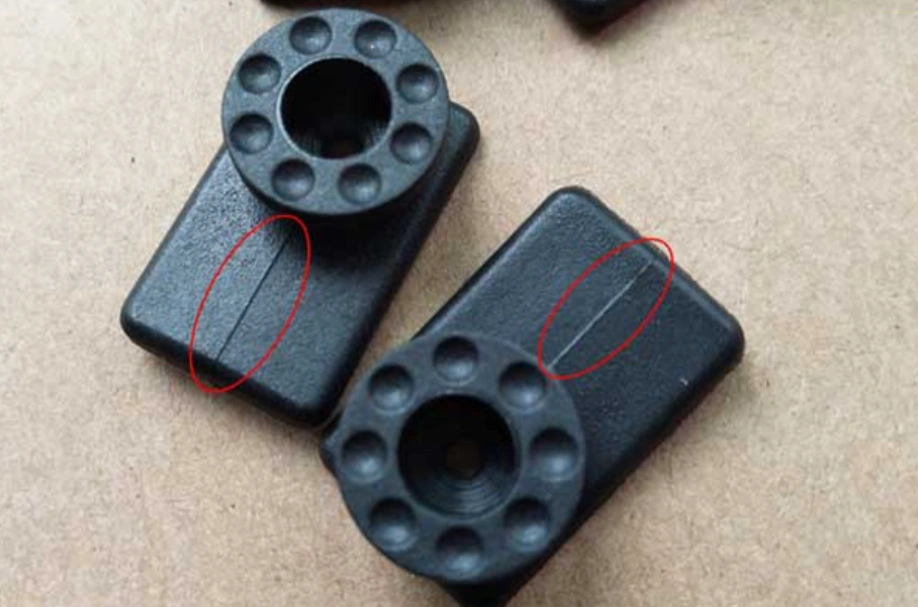
خطوط لحام قولبة الحقن
جرب برولين الآن!
كيفية تشكل خطوط اللحام في عملية التشكيل بالحقن (أسباب خطوط اللحام في عملية التشكيل بالحقن)
يمكن أن تحدث خطوط اللحام بسبب انخفاض ضغط الحقن، وانخفاض سرعة الحقن، وانخفاض الحرارة، وخصائص المواد، وسوء تصميم القالب، ووجود الإضافات.
ضغط الحقن المنخفض
يؤدي انخفاض ضغط الحقن إلى ضعف قوة التعبئة عند جبهات الانصهار المتداخلة، وقد يزيد من انحباس الهواء إذا لم تكن التهوية كافية. تصبح منطقة التماسك ضعيفة ميكانيكيًا، وقد يحدث تشقق غير متوقع بسهولة عند هذه النقاط.
إذا حدث عطل في قطعة مصبوبة بالحقن حول الثقوب أو نقاط التثبيت أو الأضلاع، فمن المرجح أن يكون السبب هو انخفاض ضغط الحقن. ومع ذلك، تشمل الأسباب المحتملة الأخرى انخفاض درجة حرارة الانصهار وسوء موقع بوابة الحقن.
سرعة الحقن المنخفضة
إذا كانت سرعة الحقن منخفضة للغاية، فإن حواف التدفق الأمامية تبرد قبل الأوان. ويتضح ذلك من خلال خطوط التماس وخطوط التدفق في قولبة الحقن، وكلاهما مرتبط بتدفق غير منتظم للمادة. بالنسبة للأجزاء الهيكلية، لا يُعد خط اللحام هذا مجرد تشويه بصري، بل هو نقطة ضعف في مقاومة الشد.
درجة انصهار منخفضة ودرجة حرارة قالب منخفضة
انخفاض درجة حرارة القالب وانخفاض درجة حرارة الانصهار أمران غير مرغوب فيهما. فهما يُسرّعان من تكوّن خط اللحام نتيجةً لتجمد جبهة التدفق بسرعة وزيادة اللزوجة، على التوالي. ونظرًا لعدم اكتمال الترابط عند السطح الفاصل، قد تتعرض الأجزاء لتلف مبكر، خاصةً مع ضعف التهوية.
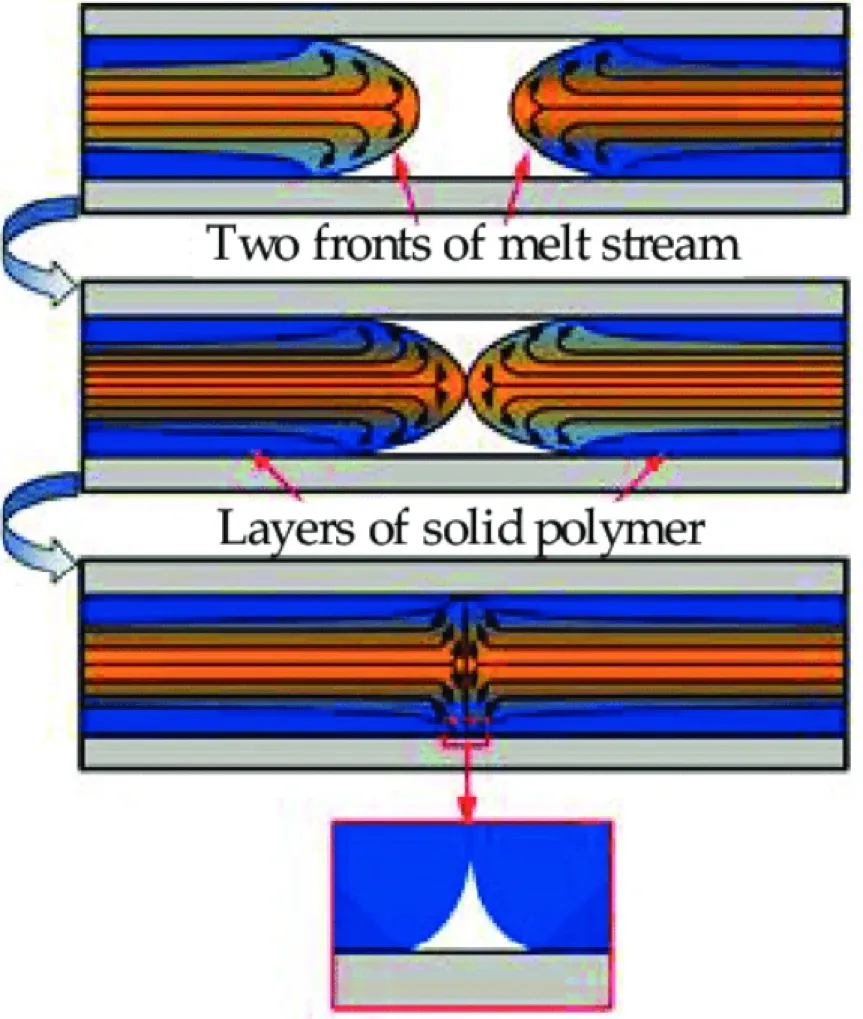
تشكيل خط اللحام
يمثل هذا كابوساً للشركات نظراً لاحتمالية تقديم مطالبات الضمان وسحب المنتجات من السوق.
خصائص المواد
تختلف استجابة البوليمرات لحالات خطوط اللحام. فعلى سبيل المثال، تميل المواد البلاستيكية المقواة بالألياف الزجاجية إلى تكوين خطوط لحام ضعيفة في عملية قولبة حقن البلاستيك. وهذه نقطة مهمة يجب مراعاتها عند اختيار مادة لضمان السلامة الهيكلية.
يقارن الجدول التالي حساسية خطوط اللحام في أنواع مختلفة من الراتنجات.
| نوع الراتنج البلاستيكي | وضوح خطوط اللحام في عملية قولبة الحقن | تقليل القوة |
| غير متبلور – ABS، PC، PMMA | مرتفع | متوسطة إلى عالية |
| بلوري - بولي إيثيلين، بولي بروبيلين | منخفض | قاصر |
| درجات معززة بالألياف الزجاجية | مرتفع | قصوى |
تصميم القالب السيئ
يستطيع المصنّعون التأثير على تكوين وموضع خطوط اللحام في عملية قولبة الحقن من خلال التصميم. فعندما تكون عناصر التصميم - كالبوابات، وانتقالات سماكة الجدران، والحشوات، وما إلى ذلك - موضوعة بشكل غير صحيح، قد تتشكل هذه العيوب.
على سبيل المثال، قد يؤدي سوء وضع البوابة إلى تقارب جبهات التدفق عند نقاط الإجهاد العالي. يمكنك أن تتخيل ما يعنيه هذا الضعف الهيكلي بالنسبة للمكون الحامل للأحمال.
إضافات
تشمل الإضافات الشائعة الاستخدام في مواد قولبة الحقن مواد الحشو، ومثبطات اللهب، والملونات. ويمكن أن تؤثر هذه الإضافات على أسطح التدفق، لا سيما من خلال إعاقة حركة سلسلة البوليمر.
تصبح بعض خطوط اللحام أكثر وضوحاً بسبب وجود هذه الأنواع من الإضافات.
تذاكر طيران
تُعدّ جيوب الهواء، التي تنتج عادةً عن عدم كفاية التهوية، عبارة عن هواء محصور يمنع التلامس الكامل بين جبهات الانصهار. وتُعتبر التهوية السليمة وسيلة فعّالة لمنع هذا العيب في عملية قولبة الحقن.
يمكنك أيضًا الرجوع إلى مخطط عيوب قولبة الحقن لإجراء مقارنة سريعة لأنواع العيوب الشائعة وأسبابها.
آثار خطوط اللحام في عملية قولبة الحقن (لماذا يجب تجنبها)
يمكن أن يؤدي التقاء تدفقات المعدن المنصهر إلى تكوين خطوط لحام، وتكون آثارها إما تجميلية أو جسيمة. خدمات overmolding تجنب خطوط اللحام وخطوط الالتصاق الناتجة عن عيوب قولبة الحقن للحفاظ على جماليات وقوة ووظائف الأجزاء.
التأثيرات الجمالية
يمكن أن يؤثر خط اللحام الموضوع بشكل سيئ بشكل خطير على المظهر الجمالي للجزء المصبوب بالحقن. تُعتبر خطوط اللحام عيوب صب الحقن وهي غير مرغوبة بصريًا، تمامًا مثل خطوط التدفق في قولبة الحقن. ذلك لأنها قد تُشوّه المظهر التصميمي. فالقطعة المصقولة قد تبدو أقل صقلًا بسبب هذه العلامات.
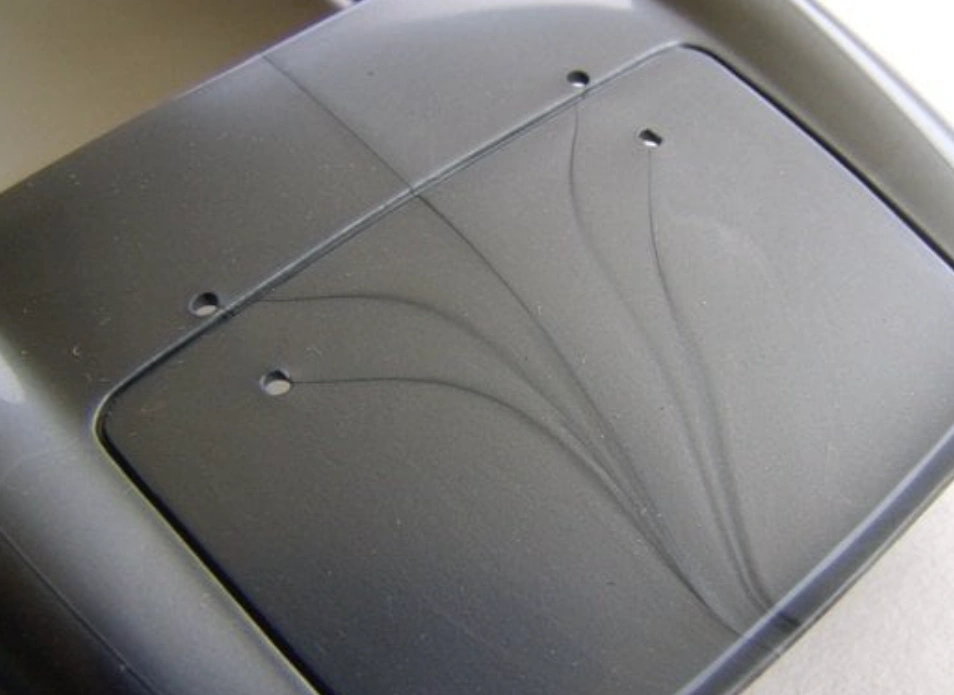
التأثير الجمالي
قوة الجزء
يُعدّ خط اللحام في عملية التشكيل بالحقن مشكلة خطيرة لأنه قد يُضعف المتانة الميكانيكية للقطعة. وتُعتبر النقاط التي لا يلتصق فيها البلاستيك المنصهر بشكل كامل نقاط ضعف.
القضايا الوظيفية
يعتمد أداء الأجزاء المصبوبة بالحقن بشكل كبير على دقة الأبعاد وملاءمتها. وتؤثر خطوط اللحام على هذه العناصر، مما يقلل من كفاءة الجزء. وهذا يعني أنه في حال وجود هذه العيوب في جزء ما، فقد تواجه صعوبات أثناء التجميع.
جرب برولين الآن!
نصائح لمنع ظهور خطوط اللحام في قولبة الحقن
تشمل النصائح لمواجهة خطوط اللحام وتأثيراتها على الأجزاء المصبوبة بالحقن استخدام أجزاء عالية الجودة، وتطبيق الضغط الموصى به، واستخدام درجة الحرارة الصحيحة، وتصميم القوالب من قبل الخبراء.
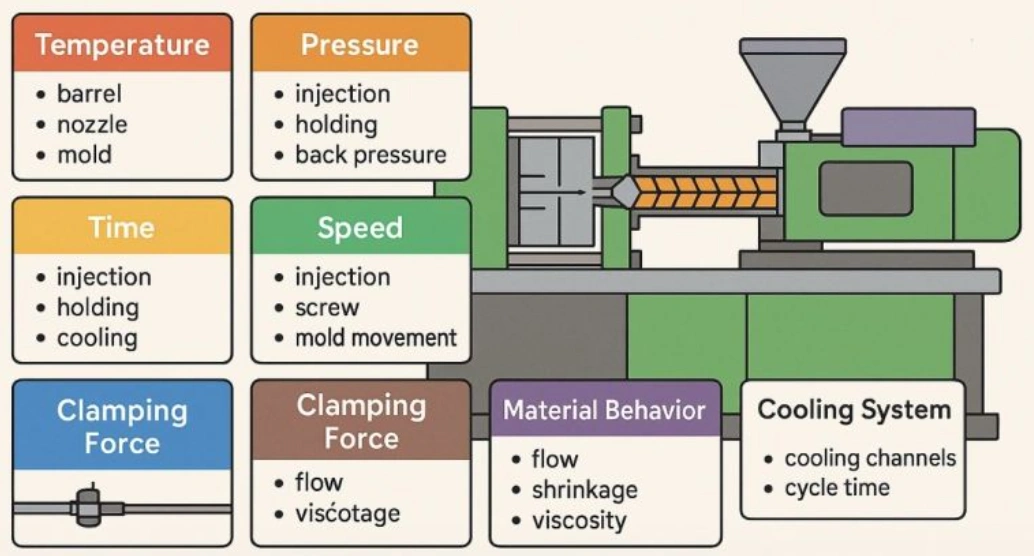
معايير عملية قولبة الحقن للتحكم
استخدم بلاستيك عالي الجودة
يُنصح باستخدام البلاستيك عالي الجودة في عملية التشكيل بالحقن. لا يحتوي هذا النوع من البلاستيك على إضافات قد تؤثر على التدفق السليم للمادة المنصهرة، وبالتالي تقل احتمالية تكوّن خطوط اللحام.
قم بتطبيق الضغط الموصى به
يتطلب دمج البلاستيك المنصهر المتدفق بسلاسة ضغطاً كافياً. ويضمن الضغط المناسب تدفق البلاستيك بالقوة والسرعة المناسبتين، مما يساعد على منع تشكل خطوط اللحام.
الحفاظ على درجة الحرارة المناسبة
إذا كانت درجة حرارة البلاستيك المنصهر أقل من الموصى بها، فقد يتصلب البلاستيك قبل أن يندمج بفعالية مع التدفقات الأخرى. لذلك، يُعد الحفاظ على درجة الحرارة التصميمية أمرًا بالغ الأهمية لمنع ظهور خطوط اللحام.
تصميم القالب المناسب
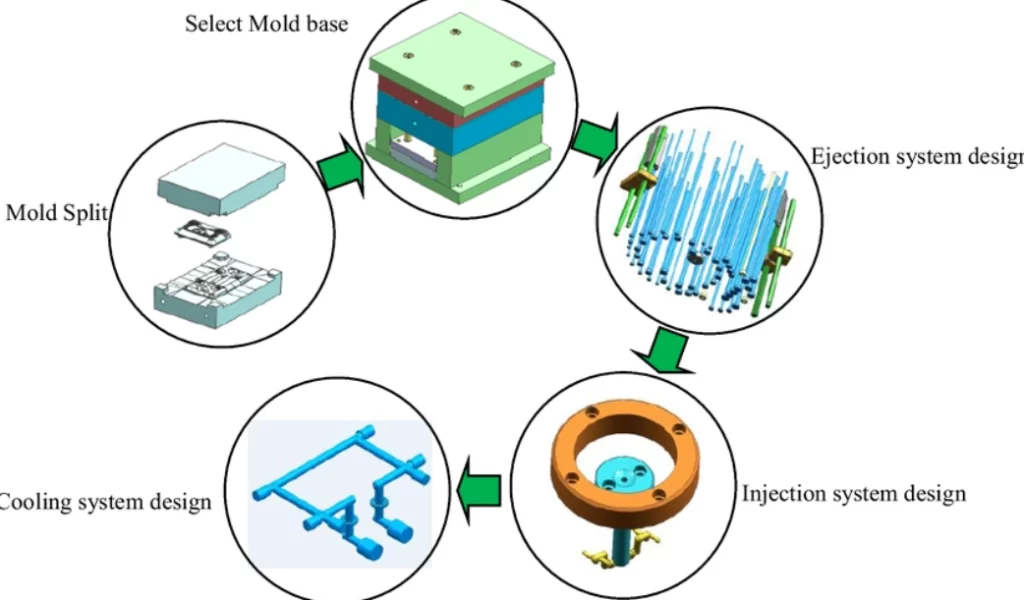
عملية تصميم القوالب
يعتمد تدفق القالب بشكل صحيح أيضاً على تصميم القالب. ويُنصح بتجنب الجدران السميكة للغاية لأنها قد تؤدي إلى معدلات تدفق غير منتظمة ومعدلات تبريد متفاوتة.
يشتمل القالب المصمم جيدًا على عناصر مثل؛
- أنظمة عداء متوازنة
- يجب توفير تهوية كافية عند نقاط تقارب التدفق
- سمك جدار ثابت
- تطبيق أدوات تحليل تدفق القوالب الحديثة (MFA)
- نظام فتح وإغلاق مُحسّن – يُعدّ نظام الفتح والإغلاق المناسب ضروريًا لضمان التعبئة الكافية والتوازن في التعبئة.
ثلاث طرق لتعديل تصميم قالب الحقن
إن أكثر الطرق فعالية لتعديل تصميم القالب لتقليل خط اللحام في قولبة الحقن هي إعادة تصميم نظام التبريد، وتحسين نظام المجرى، وتعديل تصميم البوابة.
- إعادة تصميم نظام التبريد يمكن تحسين تبديد الحرارة من خلال تعديلات قنوات التبريد. يمكن لهذه التعديلات أن تقلل من التشوه والانكماش، وتقلل من وقت الدورة.
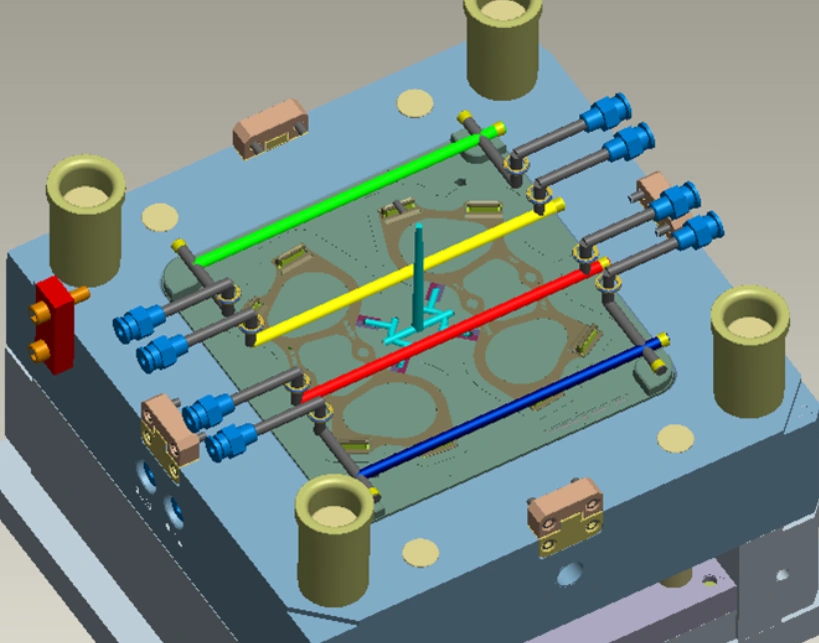
نظام تبريد قولبة الحقن
- تحسين نظام التشغيل - يمكن أيضًا تعديل تصميم الممر لتحسين توازن التدفق وتقليل فقدان الضغط.
- تعديل تصميم البوابة – أما الطريقة الثالثة فتعتمد على معايير البوابة – الحجم والموقع والنوع. وهي استراتيجية فعالة لإصلاح خطوط اللحام واللحامات القصيرة.
خط اللحام مقابل خط الصهر
من المهم التمييز بين خط اللحام وخط التداخل. ذلك لأن التشابه في المظهر المرئي بين سطحي التقارب قد يؤدي إلى تصنيف مضلل أثناء عمليات الفحص أو تحليل الأعطال.
تتشكل مناطق التماس بين جبهتي الانصهار عند التقاء جبهتين منصهرتين. مع ذلك، تكون الزاوية حادة نسبيًا في خط اللحام، إذ تقل عن 135 درجة. كما أن منطقة التماس أضعف نظرًا لضعف الانتشار الجزيئي المتبادل.
يكون تشكل خط الالتحام أكثر تدرجاً. كما أن ظروف الضغط ودرجة الحرارة تكون أكثر ملاءمة. وبالتالي، تكون استمراريته الهيكلية أقوى.
على الرغم من أن خطي واجهة التدفق هما سمات سطحية خطية، إلا أن خصائصهما الهيكلية تختلف اختلافًا كبيرًا.
دراسة حالة حل مشكلة خط اللحام
استمر ظهور عيب في خط اللحام على مقبض منظار داخلي قابل لإعادة الاستخدام مصنوع من مادة البولي كربونات/أكريلونيتريل بوتادين ستايرين. وقد أدى ذلك إلى استبعاد المنتج لأسباب جمالية وهيكليّة. ومع وجود بوابة دقيقة على قالب ثلاثي الألواح، تولّد إجهاد حراري دوري حول منطقة اللحام نتيجة للتعقيم بالبخار.
تحليل الأداءصُمم نظام البوابات لملء القالب بشكل متوازن، وليس للتحكم في خطوط اللحام. ولأن زاوية التقارب كانت ضئيلة (أقل من 40 درجة)، كان تماسك جبهات الانصهار ضعيفًا. وبسبب حساسية مادة ABS/PC لدرجة الحرارة، أصبحت خطوط اللحام عند نقطة التقارب داكنة اللون.
الحلول:
- أُعيد تصميم مواقع البوابات لنقل اللحام إلى قسم غير مرئي وغير حامل للأحمال، إلى جانب تحسينات التهوية.
- زيادة درجة حرارة القالب بمقدار 15 درجة مئوية للحصول على نقطة التقاء جبهة التدفق الأكثر سخونة
- لم تكن هناك حاجة لإعادة بناء الأدوات أو تغيير المواد
مطعم الوجبات الجاهزة:
حتى لو اجتاز خط اللحام الفحص الأولي، فإن الأجزاء المصبوبة التي تخضع لعمليات تعقيم متكررة قد تتعرض لعيوب كامنة. إذ يُولّد انكماش المادة وتمددها إجهادًا ينتقل أولًا إلى اللحام الضعيف.
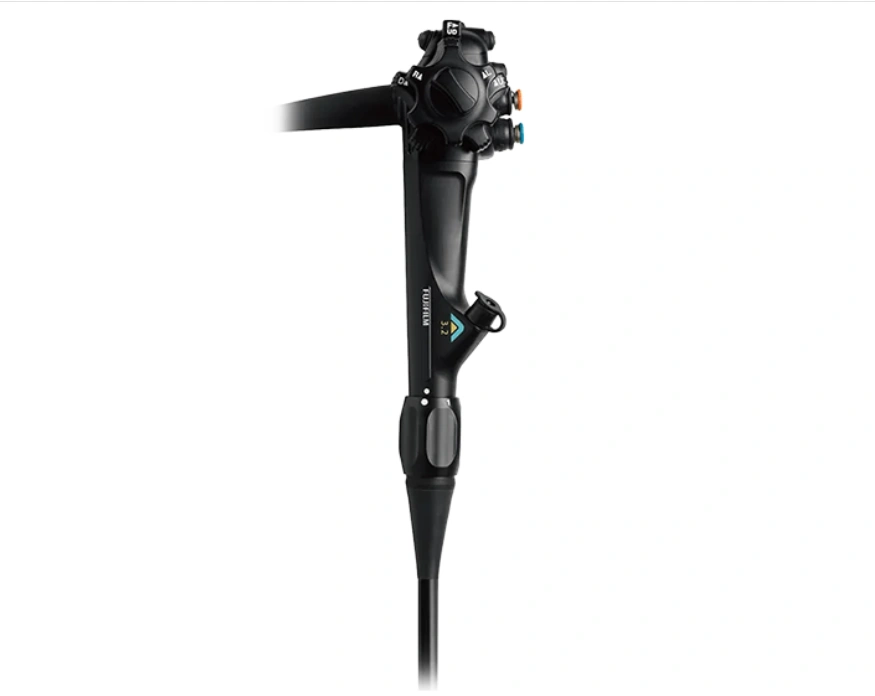
مقبض منظار داخلي
جرب برولين الآن!
خاتمة
قد تشير خطوط اللحام في عملية قولبة الحقن إلى وجود عيب سطحي أو ضعف هيكلي في القطعة. وتحدد ظروف التصنيع وجود هذه العيوب ومدى انتشارها. لذا، ينبغي على المصنّعين تجنب خطوط اللحام، خاصةً لتحسين مظهر القطع وقوتها.
تُقلل استراتيجياتنا في قولبة الحقن من خطوط اللحام وتتجنبها تمامًا. وتشمل الحلول السرية تحديد موقع البوابة بشكل مُخطط، وتصميم القطعة الأمثل، واختيار المواد بعناية فائقة.
حمّل تصميمك أو تواصل مع فريق التصميم الخبير لدينا اليوم لبدء عملية التصنيع بسرعة فائقة بفضل خدماتنا المتميزة. خدمة صب الحقن.
الأسئلة الشائعة
ما هي زاوية خط اللحام في برنامج Moldflow؟
في تقنية التشكيل بالتدفق، تشير زاوية خط اللحام إلى زاوية التقارب لجبهتي التدفق.