
تصنيع الفولاذ المقاوم للصدأ 304
أصبحت معالجة الفولاذ المقاوم للصدأ من النوع 304 جزءًا أساسيًا من التصنيع والعديد من الصناعات الأخرى. فقوة هذا الفولاذ ومتانته وتعدد استخداماته تجعله مناسبًا لمجموعة واسعة من التطبيقات. هذا يعني بطبيعة الحال أن تشكيل الفولاذ المقاوم للصدأ 304 ضروري لتصنيع أجزاء ومكونات مختلفة لتطبيقات متنوعة. يتضمن تشكيل الفولاذ المقاوم للصدأ 304 استخدام أدوات وعمليات قطع متنوعة، مثل التفريز، لتحقيق الشكل والدقة المطلوبين.
تُعدّ عملية تشكيل الفولاذ المقاوم للصدأ 304 عملية معقدة تنطوي على تحديات عديدة. ومع ذلك، ونظرًا للطلب المتزايد عليه ومزاياه، يُستخدم الفولاذ المقاوم للصدأ 304 المُشكّل آليًا في العديد من التطبيقات، مثل أدوات المطبخ والمعدات الطبية.
خصائص تصنيع الفولاذ المقاوم للصدأ 304
التصلب السريع للعمل
يُعدّ التصلّب بالتشكيل أهمّ خاصية مرتبطة بتشكيل الفولاذ المقاوم للصدأ 304. فالقطع الخفيف واستخدام أدوات غير حادة قد يؤديان إلى تصلّب السطح بسرعة، مما يقلل من قابلية تشكيل الفولاذ المقاوم للصدأ 304. فعندما تقطع أداة القطع السطح، فإنها تُشوّه المعدن الموجود تحته، مُسبّبةً تشوّهًا لدنًا. وهذا التشوّّه هو ما يُسبّب التصلّب بالتشكيل. تتطلّب الأسطح المُتصلّبة قوة قطع أكبر، وبالتالي تتآكل الأدوات بسرعة.
التوصيل الحراري
الفولاذ المقاوم للصدأ 304 هو نوع من الفولاذ الأوستنيتي. ومثل أنواع الفولاذ الأوستنيتي الأخرى، يتميز بموصلية حرارية منخفضة تتراوح بين 16.3 و21.5 واط/متر·كلفن. يؤدي ذلك إلى تركز الحرارة في نقطة محددة من أداة القطع، مما يقلل من عمرها الافتراضي. ولذلك، يُنصح عادةً بتبريد الأداة للتغلب على هذه المشكلة.
التحكم في رقاقة
تُنتج عملية قطع الفولاذ المقاوم للصدأ 304 رقائق صلبة وطويلة تتشابك، مما يُصعّب عملية التشغيل في كثير من الأحيان. لذا، يجب أن يتضمن تصميم أداة القطع أخاديدًا لتفتيت الرقائق إلى قطع صغيرة لتسهيل إخراجها.
عمليات تشكيل الفولاذ المقاوم للصدأ 304
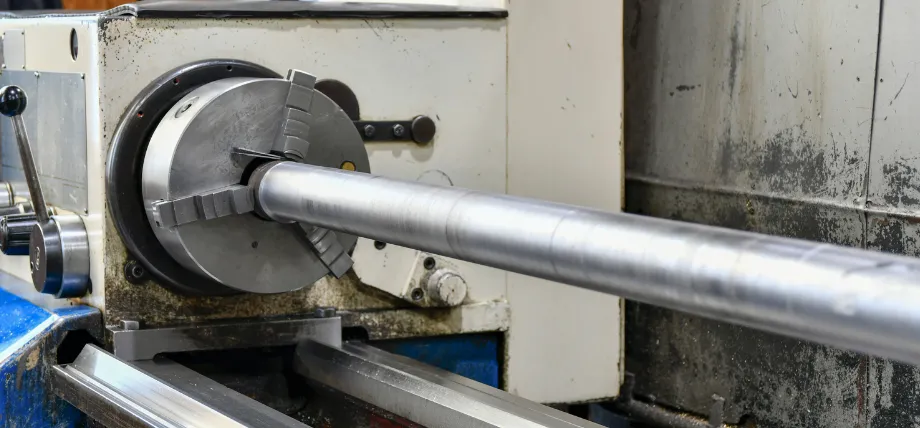
إعداد خراطة CNC صناعية
الطحن
الطحن هو أبسط أنواع الطحن تصنيع الفولاذ المقاوم للصدأ عملية تُستخدم لمعالجة الفولاذ المقاوم للصدأ 304. وتستخدم أداة قطع دوارة عالية السرعة تتحرك ببطء على طول مسارات محددة مسبقًا لإزالة المواد الزائدة من قطعة العمل.
يُسهم استخدام الأدوات المناسبة لتشكيل الفولاذ المقاوم للصدأ القابل للتشكيل في تحسين وقت التشغيل، وخفض التكلفة، وتقليل تآكل الأدوات. يُعدّ الفولاذ المقاوم للصدأ من النوع 304 الأنسب للتشكيل باستخدام أدوات الكربيد المطلية بـ TiAlN أو TiCN ذات الشفرات المتعددة، وذلك لأن هذه الأدوات أكثر تعقيدًا وتقطع بكفاءة أعلى.
استخدم سرعات وتغذية طحن الفولاذ المقاوم للصدأ تُستخدم عادةً آلات الطحن بسرعة تتراوح بين 330 و440 قدمًا في الدقيقة في الإعدادات العادية، ويُحافظ على زاوية القطع موجبةً للحصول على قطع أنظف وأكثر دقة. وتُجرى غالبية عمليات معالجة الفولاذ المقاوم للصدأ 304 اليوم عن طريق الطحن.
تحول
الخراطة هي عملية تشكيل يتم فيها تثبيت قطعة الفولاذ على مغزل عالي السرعة يدور بسرعات متفاوتة. تقوم أداة قطع حادة بإزالة المادة تدريجيًا في مسارات مستقيمة. تُستخدم حشوات كربيد مطلية كأداة قطع، وذلك لأن تشكيل الفولاذ يتطلب مادة أكثر صلابة لضمان كفاءة التشغيل.
تُستخدم عملية الخراطة بشكل أساسي للأجزاء الأسطوانية أو المجوفة. وتتم هذه العملية عادةً بسرعة تتراوح بين 400 و600 قدم/دقيقة، وعمق قطع يتراوح بين 0.015 و0.05 بوصة. زيادة العمق تؤدي إلى تصلب السطح وتقليل عمر أداة القطع. يُفضل استخدام سوائل التبريد أثناء عملية الخراطة للتحكم في درجات الحرارة.
خيوط
تتضمن عملية تشكيل الخيوط إنشاء خيوط لإزالة المواد من قطعة العمل. يمكن أن تكون هذه الخيوط إما داخل الثقب أو على سطحه الخارجي. تُستخدم مثاقب اللولبة في هذه العملية، والطريقة المثلى لتنفيذها هي تحقيق نسبة تعشيق تتراوح بين 50 و60%. غالبًا ما يُفضل تشكيل الخيوط على التفريز القياسي لأنه يوفر عمرًا أطول للأداة وتحكمًا أفضل أثناء العمل. الفولاذ المقاوم للصدأ القابل للتصنيعوخاصة الفولاذ المقاوم للصدأ 304.
القطع بالليزر (طريقة القطع بدون استخدام الآلات)
تعتمد تقنية القطع بالليزر على استخدام شعاع ضوئي مُضخّم لتسخين المعدن في نقطة محددة وصهره. وتُعدّ هذه الطريقة فعّالة مع القطع الرقيقة أو الصفائح المعدنية. صلابة الفولاذ المقاوم للصدأ لا تُشكل هذه مشكلة عند استخدام القطع بالليزر. عادةً ما يُستخدم ليزر الألياف، إلى جانب النيتروجين، لتقليل الأكسدة، لأنه مثالي لقطع الفولاذ 304. يؤدي القطع بالليزر إلى التخلص من تآكل الأدوات الذي يحدث عند استخدام عمليات مختلفة، ولكنه أكثر تكلفة ويتطلب عمالة ماهرة.
خيارات تشطيب السطح للفولاذ المقاوم للصدأ 304
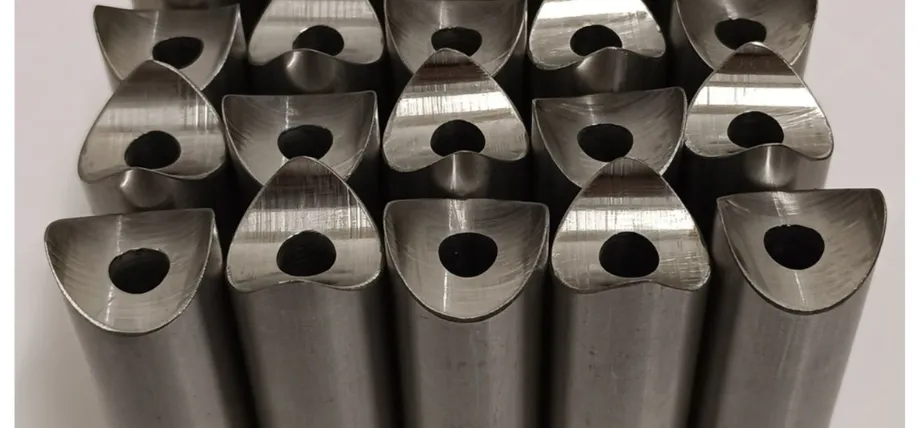
تشطيب سطح معدني مصقول
إنهاء المصقول
يتميز السطح المصقول بخطوط متوازية تمنح الفولاذ مظهرًا ناعمًا. يساعد هذا على إخفاء آثار الأدوات والخدوش. يتم الحصول على هذا السطح المصقول باستخدام مادة كاشطة دقيقة الحبيبات تتراوح بين 150 و180. متوسط خشونة السطح منخفض جدًا، يتراوح بين 0.3 و0.8 ميكرومتر، مما يجعله ناعم الملمس. يتميز هذا السطح بالمتانة وسهولة الصيانة، ويُستخدم عادةً في التطبيقات التي تتعرض للتآكل الشديد، مثل أجهزة المطبخ والصناعات العامة.
تشطيب ملفوف
تُعدّ اللمسة النهائية المدرفلة ذات مظهر غير لامع شبه ناعم، ويتم الحصول عليها بتمرير الفولاذ عبر بكرات مصقولة. النوع الأكثر شيوعًا هو 2B، وهو مدرفل على البارد. يتميز الفولاذ بلون رمادي عاكس قليلاً. يبلغ متوسط خشونة السطح (Ra) لهذا النوع من اللمسات النهائية حوالي 0.1-0.5 ميكرومتر. يُستخدم عادةً في معدات التصنيع والمعالجة العامة.
الانتهاء من شعري
تُعدّ اللمسة النهائية ذات الخطوط الدقيقة نوعًا من اللمسة النهائية المصقولة. ويتم الحصول عليها باستخدام مواد كاشطة أدقّ ذات حبيبات تتراوح بين 150 و320. وتُستخدم ضربات طويلة أحادية الاتجاه على طول قطعة العمل لرسم خطوط مستقيمة دقيقة ومنحها مظهرًا دقيقًا.
بطبيعة الحال، تعني المادة الكاشطة الدقيقة أن تشطيب الخطوط الدقيقة يتميز بانخفاض قيمة Ra، والتي تتراوح عادةً بين 0.2 و0.5 ميكرومتر. يُستخدم هذا النوع من التشطيبات بشكل عام لإضفاء لمسة جمالية على الأثاث الحديث والمناطق ذات الحركة الكثيفة، حيث يتميز بمقاومته للبقع.
مرآة مصقولة
التلميع المرآوي هو مظهر شديد اللمعان والانعكاس، يُحقق بتلميع سطح الفولاذ باستخدام مجموعة من المواد الكاشطة. تتدرج هذه المواد في النعومة حتى تصل إلى 8000 حبيبة للحصول على سطح عاكس فائق. بعد التلميع، يُصقل السطح باستخدام عجلات التلميع.
يتميز هذا السطح المصقول والناعم بانخفاض معامل خشونة السطح (Ra) إلى حوالي 0.02 إلى 0.1 ميكرومتر. ويُستخدم هذا التشطيب على نطاق واسع في المكونات الفاخرة لما يتمتع به من جاذبية جمالية، مثل الأثاث والعناصر الزخرفية. كما يُستخدم في صناعات أخرى، مثل معالجة الأغذية وغيرها من الصناعات العامة، لسهولة تنظيفه.
جرب برولين الآن!
العوامل المؤثرة على عملية تشغيل الفولاذ 304
مواد التشحيم والتبريد
تُنتج عملية قطع الفولاذ المقاوم للصدأ 304 كمية كبيرة من الحرارة نتيجة الاحتكاك العالي وانخفاض التوصيل الحراري. يساعد التشحيم والتبريد على تنظيم درجة الحرارة وتقليل تآكل الأدوات. يُعد التبريد بالغمر الطريقة الأكثر شيوعًا، ولكن تُستخدم أنظمة التبريد بالتفريغ أيضًا في بعض التركيبات البديلة.
ارتداء أداة
يُعدّ تآكل الأدوات جانبًا مهمًا من عملية التشغيل الآلي. اختيار الأدوات المناسبة للفولاذ المقاوم للصدأ 304 يُقلل من تصلب المادة أثناء التشغيل وتوليد الحرارة، مما يعني تقليل تآكل الأدوات وخفض تكلفتها. أكثر الأدوات استخداماً هي الأدوات المطلية بالكربيد، مثل TiAlN أو TiCN. هذه الطلاءات الخزفية أكثر حدة ومتانة من الفولاذ، وتضمن عملية تشغيل نظيفة وسلسة.
ارتفاع درجات الحرارة في منطقة القطع
الفولاذ 304 هو فولاذ أوستنيتي ذو موصلية حرارية منخفضة، تتراوح بين 16.3 و21.5 واط/متر·كلفن. إضافةً إلى ذلك، يتميز الفولاذ المقاوم للصدأ 304 بصلابة أعلى وقدرة أكبر على التصلب بالتشكيل مقارنةً بالفولاذ منخفض الكربون. وتؤدي القوة والطاقة الأكبر اللازمتان لقطع الفولاذ إلى توليد حرارة أكبر. في الظروف الجافة، قد تتجاوز درجة الحرارة 800 درجة مئوية. تؤدي درجة الحرارة المرتفعة إلى زيادة تصلب المادة، مما يعني بدوره زيادة تآكل الأدوات وتشوه الأجزاء.
تحسين عمليات تشكيل الفولاذ المقاوم للصدأ 304
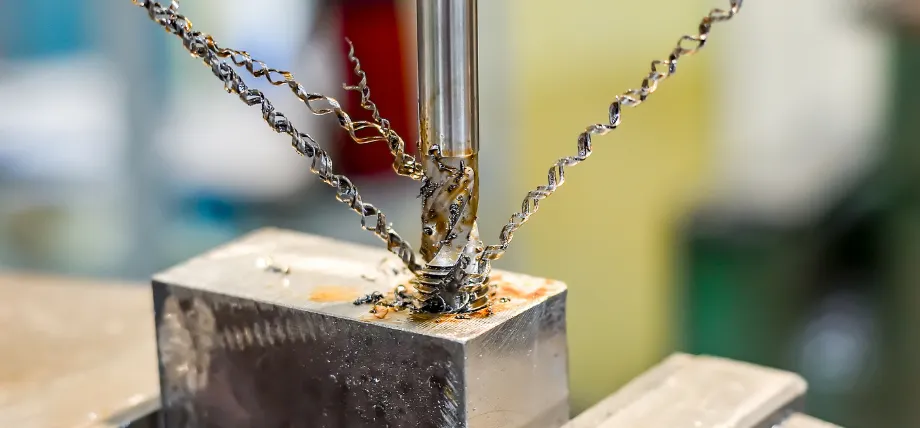
عملية تشكيل رقائق المعادن
تحسين معايير القطع
عند العمل مع الفولاذ المقاوم للصدأ القابل للتشكيل، من المهم ملاحظة أن الفولاذ 304 صعب القطع، ويعود ذلك إلى عوامل مختلفة كالتصلب الناتج عن التشغيل وتوليد الحرارة. وللتغلب على هذه المشكلة، يجب تعديل معايير القطع، مثل السرعة والعمق ومعدل التغذية.
يُنصح بضبط سرعة القطع على ما يقارب 50-60% من سرعة قطع الفولاذ منخفض الكربون لتقليل تآكل أداة القطع، أي ما يعادل 50-80 مترًا/دقيقة. أما معدل التغذية، فيُفضل ضبطه على 0.1-0.8 مم للتشغيل القياسي، وعلى 0.15-0.4 مم للتشطيب.
يؤدي استخدام عمق قطع أقل إلى زيادة عدد مرات المرور، بينما قد يتسبب استخدام عمق قطع كبير جدًا في حدوث اهتزازات. يُعد استخدام عمق القطع المناسب مثاليًا للحصول على أفضل النتائج. يُناسب عمق القطع من 2 إلى 4 مم عمليات التخشين، بينما يُوصى باستخدام عمق قطع يتراوح بين 0.2 و 0.5 مم للحصول على نتائج أكثر دقة.
سوائل التبريد والتشحيم
تُنتج عملية تشكيل الفولاذ المقاوم للصدأ 304 كمية كبيرة من الحرارة، مما يجعل اختيار سائل التبريد والتشحيم المناسب أمرًا بالغ الأهمية. توفر الزيوت المستحلبة والكبريتية خصائص التبريد والتشحيم اللازمة لتشكيل الفولاذ المقاوم للصدأ 304. يُنصح باستخدام طرق مثل التبريد بالغمر، وأنظمة توصيل سائل التبريد، والتبريد بالرذاذ في هذه العملية.
الأدوات المناسبة
للحصول على أفضل النتائج عند تشكيل الفولاذ المقاوم للصدأ 304، يجب استخدام أدوات القطع المناسبة. عادةً ما تُصنع أدوات القطع من الفولاذ عالي السرعة أو تُطلى بالكربيد لضمان المتانة والحدة. إضافةً إلى ذلك، يجب أن تتمتع أدوات القطع بالهندسة الصحيحة، مع زوايا قطع موجبة، وأخاديد لكسر الرقائق، وزوايا تخفيف الضغط.
جرب برولين الآن!
تطبيقات قطع الفولاذ المقاوم للصدأ 304 المصنعة آلياً
تُستخدم قطع الفولاذ المقاوم للصدأ 304 في مختلف الصناعات نظرًا لتعدد استخداماتها وخصائصها الفيزيائية الممتازة، مثل المتانة ومقاومة التآكل. كما أن قوتها الميكانيكية العالية وقابليتها الجيدة للحام تجعلها خيارًا مثاليًا للتصنيع. فيما يلي قائمة بالقطاعات الشائعة التي تستخدم الفولاذ المقاوم للصدأ 304.
صناعة السيارات
تُصنع دعامات العادم، والزخارف، والملحقات عادةً من الفولاذ المقاوم للصدأ 304، وذلك لمتانته وقوته الميكانيكية الممتازة. كما تستخدم أنظمة السوائل، مثل مبردات الزيت، صمامات وموصلات من الفولاذ المقاوم للصدأ 304 لقدرتها على تحمل درجات الحرارة العالية للغاية في محركات السيارات.
الصناعة الطبية والصيدلانية
لا يصدأ الفولاذ المقاوم للصدأ 304 بسهولة، ولذلك فهو مادة ممتازة للاستخدام في الأدوات الجراحية. تُصنع أشياء مثل الصواني، ووصلات أجهزة التعقيم، وأغلفة الأجهزة من الفولاذ المقاوم للصدأ 304.
المعالجة الكيميائية
تُصنع الصمامات، وأغطية الحساسات، والأحواض، والأنابيب من الفولاذ المقاوم للصدأ 304، وذلك لقدرته على تحمل البيئات الحمضية والقلوية المعتدلة. كما أنه يتحمل درجات حرارة عالية تصل إلى 800 درجة مئوية، مما يجعله مناسبًا لمنشآت المعالجة.
الصناعات الأخرى
تستخدمه صناعات أخرى، مثل البناء والهندسة المعمارية، في الزخارف والعناصر الزخرفية. كما استخدمته صناعة السفن في تجهيزات سطح السفينة. وتُصنع البطانات والمحامل أيضًا من الفولاذ المقاوم للصدأ 304.
هل يناسب الفولاذ المقاوم للصدأ 304 مشروعك؟
على الرغم من أن تشكيل الفولاذ المقاوم للصدأ 304 صعب بعض الشيء، إلا أنه يتمتع بمزايا لا توفرها المعادن الأخرى. مع ذلك، توجد العديد من الخصائص الأخرى. أنواع الفولاذ المقاوم للصدأ تتمثل الميزة الأساسية للفولاذ 304، المتوفر بكثرة، في مقاومته للصدأ، مما يعني قدرته على تحمل البيئات الرطبة بشكل أفضل مقارنةً بالحديد أو المعادن الأخرى. يتميز هذا الفولاذ بقوة ميكانيكية وقوة شد ممتازة، مما يجعله مثاليًا للمكونات الحاملة للأحمال. كما أن تعدد استخداماته يسمح بتطبيقه في العديد من المكونات المختلفة. يعتمد استخدام الفولاذ المقاوم للصدأ 304 على متطلبات مشروعك. إذا كانت هذه المتطلبات تتوافق مع خصائص المادة، فمن الأفضل اختياره لأن مزاياه تفوق عيوبه البسيطة.
تصنيع المعادن المخصصة الخدمة
برولينتيك تُقدّم شركة Boda خدمات تشكيل المعادن عالية الجودة، بما في ذلك أنواع الفولاذ المقاوم للصدأ القياسية وخيارات الفولاذ السبائكي. وهي شركة حاصلة على شهادة ISO، ولديها شهادات مواد تضمن حصولك على السبيكة التي تبحث عنها بالضبط.
تتضمن بعض خيارات الإنتاج الشاملة لدينا ما يلي:
- تشطيب سطحي مخصص
- مصادر السبائك
- تجهيزات مخصصة أثناء عملية التشغيل الآلي
- دقة عالية تصل إلى ± 0.01 بوصة ودقة أقل من ملليمتر باستخدام تقنية EDM
- الشحن من الباب الى الباب
طلب إقتباس حر اليوم!
خاتمة
ختاماً، يُعدّ الفولاذ المقاوم للصدأ 304 مادةً متعددة الاستخدامات ومتينة، تُستخدم في العديد من التطبيقات. وهو من أكثر المواد شيوعاً في عمليات تشكيل المعادن حسب الطلب. يُواجه هذا النوع من الفولاذ بعض التحديات في عمليات التشغيل، مثل التصلب بالتشكيل وضعف التوصيل الحراري، ولكن يمكن التغلب على هذه التحديات باتباع ممارسات التشغيل السليمة. إذا اخترت عملية القطع الأنسب بمعايير مُحسّنة، فإن CNC تُعد عملية تشكيل الفولاذ المقاوم للصدأ 304 عملية سلسة ومثالية لصنع الأجزاء والمكونات.