
صورة مميزة لطلاء النيكل
طلاء النيكل هو عملية كهروكيميائية يتم فيها ترسيب طبقة من النيكل على النحاس أو الزنك أو الفولاذ أو غيرها من المواد الأساسية المناسبة. وعادةً ما يُحسّن مظهر وأداء المادة الأساسية.
يُعدّ طلاء النيكل حلاً قيماً للمهندسين في قطاعات رئيسية كصناعة السيارات والطيران والإلكترونيات. فهو يُلبي تساؤلاً حول تحقيق مظهر وأداء أفضل دون الحاجة إلى استخدام مادة أساسية مختلفة. كما أنه يُوفّر الكثير من التكاليف لأن المادة الأساسية ليست بالضرورة باهظة الثمن.
عند تنفيذ عملية طلاء النيكل بواسطة مزود خدمة متخصص، فإنها توفر مقاومة ممتازة للتآكل والصدأ. كما أنها تجعل المنتج متوافقًا مع متطلبات المظهر في السوق، وكل ذلك بتكلفة أقل مقارنةً بالنيكل الصلب.
يتناول هذا الدليل أساسيات عملية طلاء النيكل، والمعدات المستخدمة، والصناعات التي تخدمها، ومقارنتها بالتقنيات البديلة.
ما هو طلاء النيكل؟
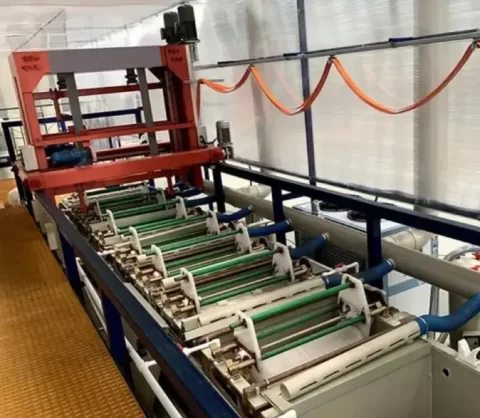
تصفيح بمعدن النيكل
طلاء النيكل هو عملية طلاء كهربائي تتضمن ترسيب النيكل على أسطح مختلفة. تُجرى هذه العملية الهندسية والزخرفية عادةً على المعادن الأساسية مثل النحاس والفولاذ والزنك. وبمعالجة خاصة، يمكن أيضاً طلاء النيكل على البلاستيك والمغنيسيوم والفولاذ المقاوم للصدأ.
كيف تتم عملية طلاء النيكل؟
تبدأ عملية طلاء النيكل بتحضير الركيزة. وتشمل الخطوات الأخرى المعالجة التنشيطية، والطلاء المسبق، والطلاء الرئيسي، والمعالجة اللاحقة.
تحضير القاعدة – يتم إزالة الشحوم من الركيزة وتنظيفها وحفرها لإزالة الأكاسيد. قد يكون من الضروري إجراء معالجة ميكانيكية مثل التجليخ للحصول على سطح موحد.
علاج التنشيط – تتضمن المعالجة التنشيطية إزالة طبقة الأكسيد الرقيقة المتكونة أثناء الشطف. وتتمثل وظيفتها الرئيسية في تعزيز النشاط الكيميائي. بالنسبة لركائز النحاس والفولاذ، تُستخدم طريقة التنشيط بالتخليل الحمضي.
التحضير المسبق للطلاء – الطلاء المسبق، أو ما يُسمى أيضاً بالطلاء السريع، يهدف إلى منع التآكل أثناء عملية الطلاء الرئيسية. يُنتج الطلاء السريع طبقة رقيقة جداً ذات التصاق ممتاز.
الطلاء الرئيسي – هذا هو الأساس في عملية طلاء النيكل. وتؤدي أنواع مختلفة من محاليل طلاء النيكل إلى أنواع مختلفة من طلاء النيكل – طلاء النيكل اللامع، وطلاء النيكل شبه اللامع، وطلاء النيكل الباهت، وطلاء واتس للنيكل، وما إلى ذلك.
بعد العلاج بعد طلاء الركيزة بالنيكل، تخضع لعمليات الشطف والتخميل والتجفيف والتلميع. تعمل هذه الجهود على تحسين مظهر وأداء الطلاء.
ما هي وظائف وفوائد طلاء النيكل؟
تُستخدم عملية طلاء النيكل على نطاق واسع لتعزيز قيمة المنتجات وخصائصها الفيزيائية.
القيمة المضافة للمنتجات – يحسن جاذبية ومظهر السلع الاستهلاكية وغيرها من المنتجات
تعزيز الخصائص الفيزيائية - يُستخدم لتحسين خصائص مثل مقاومة التآكل، ومقاومة الصدأ، ومقاومة الحرارة
تتضمن هذه الوظائف فوائد مثل:
- تحسين المظهر
- قاعدة عالية الجودة لطلاء أو تغطية إضافية
- الخصائص الموصلة والمغناطيسية
- التوحيد الأبعادي
- تشطيب سطحي فعال من حيث التكلفة
جرب برولين الآن!
التطبيقات الصناعية للأجزاء المطلية بالنيكل
تُستخدم الأجزاء المطلية بالنيكل على نطاق واسع في صناعات السيارات، وسك العملات، والبلاستيك، والفضاء، والإلكترونيات. وسنتناول المزيد حول هذه التطبيقات لاحقًا.
طلاء النيكل في صناعة السيارات
توفر عملية طلاء النيكل في صناعة السيارات مقاومةً ضروريةً للحرارة والتآكل. ويُستخدم هذا الطلاء الرقيق والمتين على أجزاء المكابح والمثبتات والبراغي.
تشمل مجالات التطبيق المحددة لطلاء النيكل في صناعة السيارات فرامل الانتظار، وبطانات الأسطوانات، وأسطوانات التجفيف، والأنظمة الهيدروليكية.
طلاء النيكل للعملات المعدنية
تستخدم صناعة العملات المعدنية غالبًا الفولاذ المطلي بالنيكل للحصول على تلك العملات اللامعة والجذابة. يعزز هذا الطلاء متانة العملات بتكلفة منخفضة. وعندما تصبح العملات غير صالحة للاستخدام، يمكن إعادة تدوير الفولاذ والنيكل بسهولة.
طلاء النيكل في صناعة البلاستيك
عادة ما يتم طلاء قوالب البلاستيك ABS (أكريلونيتريل بوتادين ستايرين) بالنيكل لتعزيز المتانة في الأجزاء الخاصة بالإلكترونيات والسلع الاستهلاكية وقطع غيار السيارات والحنفيات.
طلاء النيكل في صناعة الطيران
تُسهم هذه الطبقة المطلية في تلبية متطلبات صناعة الطيران والفضاء الصارمة فيما يتعلق بالسماكة الموحدة، ومقاومة التآكل الممتازة، والمتانة الفائقة، والالتصاق الموثوق. ويلجأ العديد من مصنعي الطيران والفضاء بشكل متزايد إلى استخدام طلاء النيكل للمساعدة في تلبية متطلبات الأداء والسلامة لديهم.
الصناعة الإلكترونية وطلاء النيكل
تُستخدم عملية طلاء النيكل بشكل شائع في المعالجات الدقيقة والموصلات والدوائر الإلكترونية. فهي تعزز مقاومة التآكل وقابلية اللحام.
أنواع طرق طلاء النيكل
يُعدّ طلاء النيكل بالتحليل الكهربائي وطلاء النيكل بالطلاء الكيميائي النوعين الرئيسيين. ويشمل كل نوع من هذين النوعين بعض أساليب طلاء النيكل، كما هو موضح في القسم التالي.
طلاء النيكل الكهربائي
طلاء نيكل لامع
طلاء النيكل الساتان
طلاء النيكل الأسود
بالكهرباء تصفيح النيكل
طلاء النيكل الكيميائي عالي الفوسفور
طلاء النيكل الكيميائي متوسط الفوسفور
- نيكل منخفض الفوسفور مطلي بالكهرباء
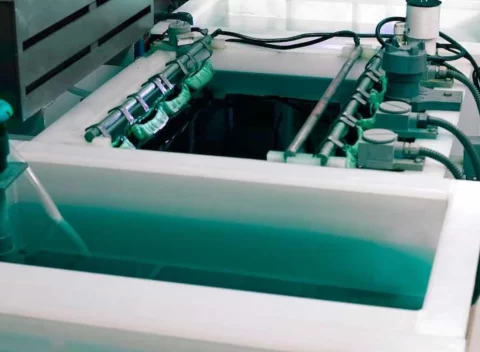
طلاء النيكل بدون كهرباء
فيما يلي جدول مقارنة إضافي بين طلاء النيكل الإلكتروليتي وطلاء النيكل غير الإلكتروليتي
|
العنصر |
طلاء النيكل بالتحليل الكهربائي |
طلاء النيكل بدون كهرباء |
|
آلية الطلاء |
بناءً على التيار الكهربائي |
الاختزال الكيميائي المحفز ذاتيًا |
|
تجانس الطلاء |
بناءً على الشكل الهندسي - أرق في الثقوب المغلقة، وأكثر سمكًا عند الحواف |
متجانس حتى على الأجزاء المعقدة |
|
إدارة السماكة |
يتم ضبط ذلك من خلال الكثافة الحالية ووقت الطلاء |
اضبط وقت غمر الجسم في حوض الاستحمام |
|
عسر الماء |
لا يتم عادةً معالجتها حرارياً لزيادة صلابتها |
تُطبق المعالجة الحرارية |
|
التطبيقات النموذجية |
طبقة أساسية من الكروم، تشطيبات زخرفية |
الثقوب الداخلية، والثقوب العمياء، وأجسام الصمامات |
اعتبارات عند اختيار طريقة طلاء النيكل
تعتمد طريقة طلاء النيكل المثالية على المظهر والشكل الهندسي المطلوبين للجزء، ومتطلبات المقاومة اللازمة لخدمة موثوقة.
مظهر
من ناحية المظهر، يُفضل طلاء المكونات التي تظهر على واجهة المستخدم بالنيكل اللامع للحصول على لمعانٍ عاكس. أما إذا كنت ترغب في إخفاء بصمات الأصابع والخدوش، فإن السطح غير اللامع يُعد خيارًا جيدًا.
هندسة الجزء
بالنسبة للأجزاء المعقدة ذات الثقوب المغلقة، يُفضل استخدام طريقة طلاء النيكل الكيميائي لأنها لا تعتمد على تدفق التيار. أما في الطلاء الكهربائي، فتتركز كثافة التيار على الحواف، مما قد يؤدي إلى طلاء غير متجانس على الأجزاء المعقدة.
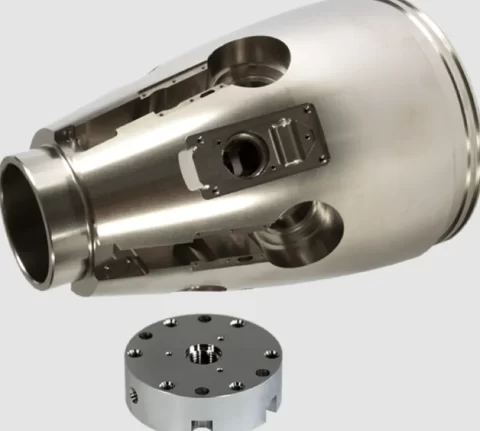
جزء معقد مطلي بالكهرباء
متطلبات المقاومة
تُعدّ الأجزاء المطلية بالنيكل الكيميائي عالي الفوسفور الأفضل أداءً في البيئات المسببة للتآكل، بما في ذلك البيئات البحرية. أما الأنواع منخفضة الفوسفور فقد لا تكون بنفس درجة المقاومة، لكنها أكثر صلابة.
جرب برولين الآن!
طلاء النيكل للمعادن المختلفة
يُعد طلاء الألومنيوم والنحاس الأصفر والفولاذ والنحاس والزنك والمعادن الهندسية الأخرى بالنيكل أمراً شائعاً.
| المعادن الهندسية | ملاحظة |
| الامونيوم | يجب وضع الزنكات أولاً لموازنة أكسيد الألومنيوم الطبيعي، الذي يمكن أن يعيق الالتصاق أثناء العملية. طلاء النيكل بالألومنيوم معالجة |
| نحاس | يلزم وضع طبقة أولية من النحاس أو النيكل لمنع الزنك من تلويث محلول طلاء النيكل |
| الفولاذ | يكفي التخليل الحمضي لتحضير سطح الفولاذ لطلاء النيكل. |
| النحاس | بفضل التنظيف وإزالة الشحوم والمعالجة المسبقة، يتقبل المعدن طبقة النيكل بشكل جيد |
| زنك | يلزم استخدام طبقة نحاسية لضمان جودة الالتصاق. |
المعدات المستخدمة في طلاء النيكل
تشمل المعدات الرئيسية في عملية طلاء النيكل المصعد والمهبط ومصدر الطاقة المستمر وخزان الطلاء. وتشمل المعدات الأخرى مكونات التسخين وأنظمة التحريك ومعدات السلامة وأحواض المواد الكيميائية.
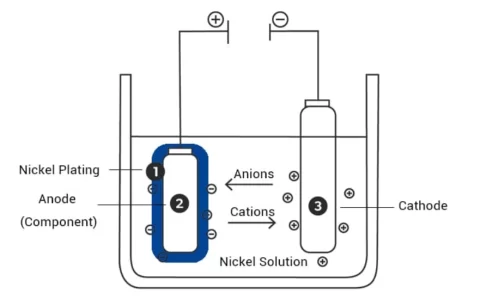
إعداد طلاء النيكل
الأنود والكاثود – تقوم هذه الأطراف بتوصيل الطاقة الكهربائية المستمرة اللازمة للطلاء الكهربائي. ويقوم مصعد النيكل بتزويد أيونات النيكل.
إمدادات الطاقة DC – هذا هو التيار الكهربائي المستخدم في الترسيب الكهروكيميائي
خزان تصفيح – هذا هو الخزان الذي يحتوي على محلول المعالجة الكيميائية. وهو يحفظ القطعة أثناء عملية الطلاء.
مكونات التسخين – تضمن هذه المكونات أن تتم العملية عند درجة الحرارة المثلى.
أنظمة التحريك – تعمل هذه الأنظمة على تدوير المحلول الكيميائي، مما يضمن أن يكون طلاء النيكل متساوياً وناعماً.
معدات السلامة – تحمي هذه الأجهزة المشغل من الأبخرة والمواد الكيميائية الخطرة المرتبطة بعملية الطلاء الكهربائي.
الحمامات الكيميائية – هذه محاليل طلاء بالنيكل تحتوي على مواد كيميائية مثل أملاح النيكل وحمض البوريك.
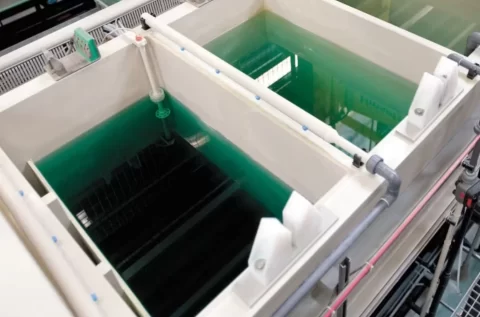
حمام طلاء النيكل
ما هي المعايير الرئيسية في عملية طلاء النيكل؟
هناك ستة متغيرات رئيسية في عملية الطلاء: التيار، والتحريك، ومستوى الرقم الهيدروجيني، ودرجة الحرارة، وسمك الطلاء، وتركيب الحمام.
حالياًّ – يجب أن تكون كثافة التيار متوازنة عند 2-7 أمبير/ديسيمتر مربع
الإثارة – يجب أن يكون محلول الحمام صافياً ومتجانساً
مستوى PH – يجب أن يكون مستوى الرقم الهيدروجيني ضمن الحدود المحددة – 3.5 – 4.5.
درجة الحرارة – تتراوح درجة الحرارة الموصى بها لمعظم الحمامات بين 40 و60 درجة مئوية، وذلك بناءً على تركيبة "واتس" التي طورها البروفيسور أوليفر ب. واتس عام 1916.2]
سمك التغليف – يعتمد ذلك على شدة التطبيق. يتم تصنيف فئات سمك الطلاء وظيفيًا على النحو التالي:
- نيكل مزخرف – طبقة نهائية لامعة تُطبق كطبقة أساسية أو بشكل مستقل على المنتجات الفاخرة وتجهيزات السباكة
- الحماية من التآكل – تشكل طبقة الطلاء حاجزًا قويًا من الأكسيد السلبي ذي سمك منتظم، مما يوفر الحماية من التآكل
- الطلاءات الهندسية/المقاومة للتآكل (من 5 ميكرومتر إلى 125 ميكرومتر أو أكثر) – طبقة مقاومة للتآكل والتلف مع قدرة على استعادة الأبعاد.2]
تركيبة الحمام – تعتمد قوة الترسيب وتوصيلية رواسب النيكل على نسبة حمض البوريك (30-45 جم/لتر)، وكبريتات النيكل (240-300 جم/لتر)، وكلوريد النيكل (30-90 جم/لتر).2]
ما هي أنواع المواد الكيميائية المستخدمة في طلاء النيكل؟
تشمل الأنواع الرئيسية للمواد الكيميائية المستخدمة في طلاء النيكل كبريتات النيكل، وكلوريد النيكل، وحمض البوريك، وعوامل التكوين المعقد.
مقارنة طلاء النيكل بعمليات تشطيب المعادن الأخرى
كثيراً ما تُقارن عملية طلاء النيكل بعمليات تشطيب أخرى، بما في ذلك طلاء الكروم، وطلاء الزنك، وطلاء الذهب، والأنودة. ويعتمد اختيار طلاء النيكل من بين هذه الخيارات على عوامل مثل الصلابة، وطريقة التآكل، ومقاومة التآكل، والتكلفة، وتوافق المواد.
طلاء النيكل مقابل طلاء الكروم
على الرغم من ارتفاع تكلفتها، تتميز طبقة الكروم بصلابتها ومقاومتها العالية للتآكل. كما أن طبيعة الكروم سداسي التكافؤ الخاضعة للرقابة تجعل استخدام هذه الطبقة النهائية يخضع لرقابة تنظيمية مشددة.
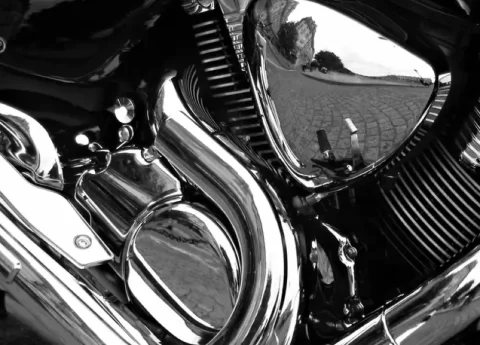
أجزاء مطلية بالكروم
طلاء النيكل مقابل طلاء الزنك
يكمن الاختلاف الرئيسي في آلية التآكل. ففي حالة طلاء النيكل، يشكل الطلاء حاجزًا واقيًا، بينما في حالة طلاء الزنك، يحدث تآكل تضحوي. ويُعد طلاء الزنك أرخص من طلاء النيكل.
طلاء النيكل مقابل طلاء الذهب
تشتهر عملية طلاء الذهب بمقاومتها الفائقة للأكسدة وتوصيلها الكهربائي الممتاز. إلا أن تكلفتها العالية تجعل معظم المصنّعين يقتصرون على استخدامها في أسطح التلامس فقط. وعادةً ما يُطبّق النيكل أولاً لتوفير طبقة عازلة وإطالة عمر الذهب.
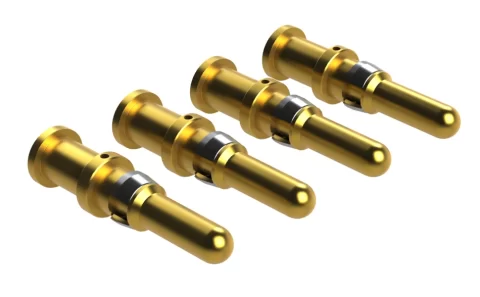
دبابيس توصيل مطلية بالذهب
طلاء النيكل مقابل الأكسدة
تتميز عملية طلاء النيكل بتعدد استخداماتها، إذ تُناسب طيفًا واسعًا من المعادن الحديدية وغير الحديدية. أما عملية الأنودة، فلا يُمكن تطبيقها إلا على الألومنيوم وبعض المعادن غير الحديدية. وتُعدّ الموصلية الكهربائية لطلاء النيكل فرقًا ملحوظًا آخر. فإذا كانت القطعة تتطلب موصلية كهربائية، يُتجنب استخدام الأنودة لأنها عازلة.
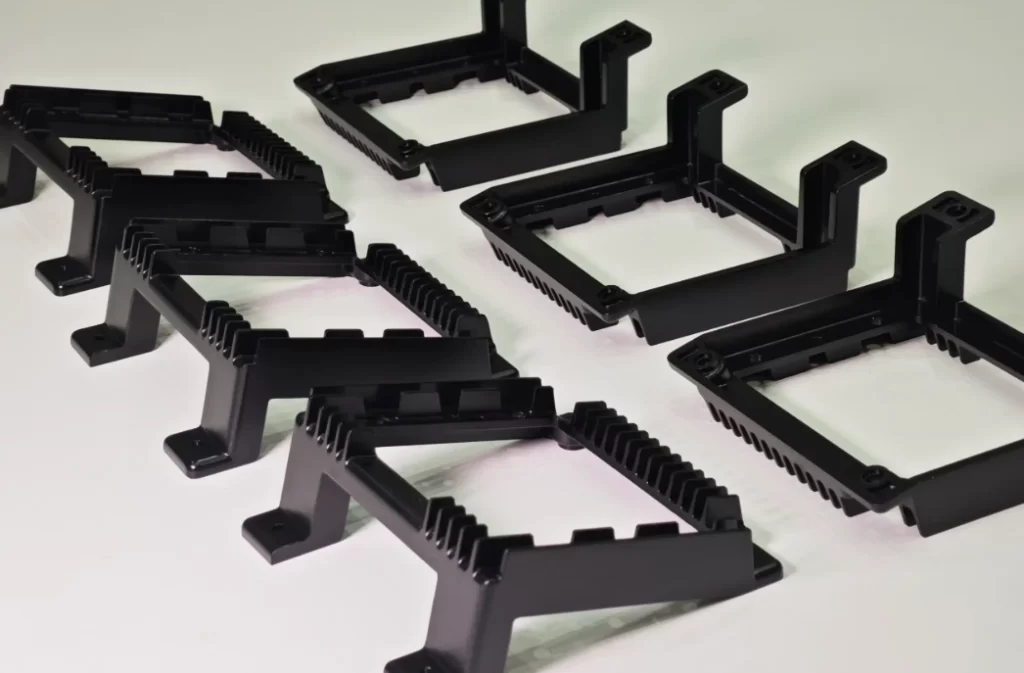
ألومنيوم أسود مؤكسد
يُمكن الاطلاع على المزيد من التفاصيل حول هذه المقارنات في الجدول أدناه.
|
طريقة عملنا |
عسر الماء |
تقنية |
ارتداء المقاومة |
التكلفة النسبية |
تطبيقات مشتركة |
|
تصفيح بمعدن النيكل |
معتدلة إلى عالية |
حاجز |
الخير |
معتدل |
ثقوب عمياء، قطع دقيقة |
|
طلاء الكروم |
أعلى في هذه المجموعة |
حاجز |
الافضل |
مرتفع |
الأدوات، قطع غيار المحركات |
|
طلاء الزنك |
منخفض |
قربان |
فقير |
أدنى |
أدوات التثبيت، قطع غيار ذات أحمال منخفضة |
|
صفيحة ذهبية |
أنعم |
حاجز |
فقير |
أعلى |
الموصلات الكهربائية، نقاط التلامس |
|
والنمش |
يختلف حسب النوع |
المعدن الأساسي يتحول إلى طبقة أكسيد |
جيد - أنودة صلبة |
معتدل |
مشعات حرارية، أغلفة |
جرب برولين الآن!
تحديات طلاء النيكل
وبغض النظر عن إيجابياته، فإن طلاء النيكل يطرح تحديات مثل التحضير الدقيق للسطح، والحفاظ على التركيب، والمخاوف الصحية والبيئية.
إعداد السطح لا يمكن إصلاح الفوضى التي تحدث بعد الطلاء على سطح يحتوي على بقايا.
صيانة التركيب - يتغير تركيز ومستويات المكونات بمرور الوقت، لذا فإن الاختبار المستمر أمر ضروري.
المخاوف الصحية والبيئية – يجب معالجة وإدارة الأبخرة ومياه الصرف الصحي وكبريتات النيكل وفقًا للمعايير المهنية والبيئية المعمول بها.2]
كيفية صيانة الأسطح المطلية بالنيكل؟
تحافظ المكونات المطلية بالنيكل على أدائها ومظهرها إذا تم تنظيفها بانتظام وحمايتها من المنظفات والمواد الكاشطة التي تحتوي على الأمونيا.
مراقبة الجودة في طلاء النيكل
لكي يفي جزء مطلي بالنيكل بالمواصفات، فإن فحوصات الجودة الرئيسية الأربعة هي الفحص البصري والبصري، واختبار مقاومة التآكل، واختبار الالتصاق، وقياس سمك الطلاء.
|
فحص الجودة |
الشيكات |
|
الفحص البصري والبصري |
عيوب سطحية |
|
اختبار مقاومة التآكل |
الموثوقية في مواجهة الظروف المسببة للتآكل |
|
اختبار الالتصاق |
التقشير أو التقشر الناتج عن الإجهاد الميكانيكي |
|
سمك القياس |
نطاق الميكرون للرواسب |
طلاء النيكل وفقًا لمعيار ISO
تخضع عملية طلاء النيكل لعدة معايير، بما في ذلك ISO 4527 (أو ASTM B733) للنيكل غير الكهربائي، وISO 1456 للنيكل الكهربائي الزخرفي، وISO 4525 للنيكل على البلاستيك، وISO 4526 للنيكل الكهربائي الهندسي.
دليل لتحديد مواصفات طلاء النيكل
الخطوات الخمس المتسلسلة لتحديد طلاء النيكل هي: نوع الطلاء، والمادة الأساسية، وتفاصيل الطبقة، والمعالجة الحرارية، والتشطيب:
الخطوة 1: اختر نوع طلاء النيكل
- بالكهرباءمعقد، دقيق، مقاوم للتآكل. المعيار المرجعي هو ISO 4527 أو ASTM B733
- مطلياقتصادي/كميات كبيرة، ذو طابع زخرفي. المعيار المرجعي هو ISO 1458
- تأكد من متطلبات الميزانية والأداء قبل اختيار نوع طلاء النيكل
الخطوة الثانية: تحديد المادة الأساسية
تعتمد متطلبات الالتصاق والمعالجة المسبقة على المادة الأساسية. يجب تحديد نوع المادة ورمز السبيكة بدقة.
- نوع المادة، تسمية السبيكة
الخطوة 3: تحديد تفاصيل الطبقة عند الاقتضاء
المتغيران هنا هما محتوى الفوسفور (بدون استخدام الكهرباء) والسمك المطلوب.
- مستويات محتوى الفوسفور – تتراوح المستويات بين منخفض الفوسفور (بين 1% و3%)، ومتوسط الفوسفور (من 5% إلى 9%)، وعالي الفوسفور (أكثر من 10%).1)
- سُمك الطلاء – تُستخدم الطبقات الرقيقة لأغراض تجميلية، بينما تُستخدم الطبقات السميكة في البيئات التي تتعرض للتآكل أو الاستخدام الشاق. الحد الأدنى للسُمك لكل مستوى من مستويات السُمك هو:
- SC1 – 5 ميكرومتر
- SC2 – 13 ميكرومتر
- SC3 – 25 ميكرومتر
- SC4 – 75 ميكرومتر (1)
الخطوة الرابعة: تحديد المعالجة الحرارية
الهدفان الرئيسيان للمعالجة الحرارية في طلاء النيكل هما التصليد وإزالة الهيدروجين.
تصلب – يتم ذلك بعد الطلاء لزيادة كبيرة في صلابة النيكل غير الكهربائي
نزع الهيدروجين – تعمل المعالجة الحرارية، والتي تسمى أيضًا بالخبز، على تقليل خطر التقصف الهيدروجيني.
لاحظ أنه يمكن التغاضي عن خطوة المعالجة الحرارية إذا كان خطر التقصف الهيدروجيني ضئيلاً وكان الجزء غير هيكلي.
الخطوة الخامسة: اعتبارات أخرى
وهناك أيضاً مجموعة أخرى من الاعتبارات المتعلقة بالمظهر وتفاوت السماكة. وتحديداً، تشمل هذه الاعتبارات التشطيب، ونقاط تلامس الرف، وتفاوت سماكة الطلاء.
- اللمسة النهائية – لامعة، أو شبه لامعة، أو غير لامعة
- نقاط اتصال الرف
- تفاوت سمك الطلاء
جرب برولين الآن!
في الخلاصة
تعتبر عملية طلاء النيكل عملية قيّمة لتحسين مقاومة التآكل ومقاومة الصدأ ومظهر المكونات في مختلف الصناعات، بما في ذلك الإلكترونيات والسيارات والفضاء.
تُعدّ هذه العملية راسخة في هذه الصناعات، وتتميز بنتائجها الفعّالة من حيث التكلفة والقابلة للتكيّف. يستطيع أفضل مزودي خدمات الطلاء تعديل عملية طلاء النيكل وفقًا لمتطلبات مشروعك الخاصة.
سواء كنت تعمل على تحسين المظهر البصري للمنتجات، أو إنهاء تصنيع أدوات التثبيت، أو تحسين أداء أجزاء الطيران الدقيقة، فإن معدات طلاء النيكل والعملية والكيمياء المناسبة ضرورية.
مع شركائنا خدمة طلاء النيكليمكنك الحصول على النتائج التي ترغب بها بسرعة وبسعر مناسب. أرسل لنا تصميم مشروعك لنقدم لك عرض سعر مخصص. كما يمكنك التواصل مع فريقنا الهندسي لمناقشة مواصفات المشروع بشكل مباشر.
الأسئلة الشائعة
ما هي تكلفة طلاء النيكل؟
تعتمد تكلفة طلاء النيكل على شكل القطعة وحجمها وطريقة الطلاء وكميتها وسُمك الطلاء المطلوب. وتجعل متطلبات التحكم الدقيقة في محلول الطلاء في عملية طلاء النيكل الكيميائي هذه العملية أغلى عمومًا من عملية طلاء النيكل الكهربائي.
هل يقبل النحاس طلاء النيكل الكيميائي؟
نعم، يمكن طلاء النحاس بالنيكل غير الكهربائي. وهذا يتطلب تنشيطًا وتنظيفًا مناسبين للسطح.
هل النيكل أغلى من الكروم؟
لا، طلاء الكروم أغلى من طلاء النيكل. ولا يقتصر الأمر على ارتفاع تكلفة هذه العملية فحسب، بل يتطلب أيضًا نفقات أعلى للامتثال للوائح التنظيمية. تجدر الإشارة إلى أن ارتفاع نسبة الفوسفور قد يزيد تكلفة طلاء النيكل بشكل ملحوظ، لتصل تقريبًا إلى مستوى طلاء الكروم.
المصادر
[1]https://store.astm.org/b0733-22.html
[2]https://nickelinstitute.org/media/lxxh1zwr/2023-nickelplatinghandbooka5_printablepdf.pdf