
Bearbeitung von Edelstahl 303
Die Bearbeitung von Edelstahl 303 gilt in der Industrie als Maßstab für ein optimales Verhältnis von Bearbeitbarkeit, Kosten und Korrosionsbeständigkeit. Er ist eine der besten Automatenstahllegierungen für die Großserienfertigung und zeichnet sich durch hervorragende Spanbrucheigenschaften und Bearbeitungsfreundlichkeit aus. Viele, oft übersehene, subtile und grundlegende Details, deren Verständnis die Produktionseffizienz und Produktqualität deutlich steigern kann, spielen dabei eine wichtige Rolle.
Boda ist führend in der Präzisionsbearbeitung von Edelstahl 303 und anderen anspruchsvollen Werkstoffen. Unser Team nutzt jahrzehntelange Erfahrung und fortschrittliche Technologie für kundenspezifische Metallbearbeitung und fachkundige Beratung zur Materialauswahl. Bevor Sie mit Ihrem nächsten Projekt beginnen, empfehlen wir Ihnen unsere unverbindliche Beratung, um Ihre Bedürfnisse besser zu verstehen und Ihren Fertigungsprozess zu optimieren.
Was ist 303 Edelstahl?
Edelstahl 303 ist eine Legierung aus Chrom und Nickel aus austenitischem Stahl, der mit Selen oder Schwefel, einem Element zur Verbesserung der Bearbeitbarkeit, modifiziert wurde. Er ist der am besten bearbeitbare Edelstahl und wird daher als solcher bezeichnet. Automatenstahl 303Die verbesserte Bearbeitbarkeit optimiert die Spanabfuhr beim Zerspanen und ermöglicht eine bessere Kontrolle des Spanbruchs.
Chemische Zusammensetzungen
Die chemische Zusammensetzung weicht von Standard-Austenitlegierungen ab. Die Legierung besteht aus: Chrom, Nickel und Schwefel. 303 verbessert die Bearbeitbarkeit durch Erhöhung des Schwefel- oder Selengehalts im Vergleich zu 304. Standardmäßig ist Edelstahl 303 aufgrund seines Schwefelgehalts maschinenfreundlich.
303 vs 304 Edelstahl
303 Edelstahl vs 304 Edelstahl
Die Wahl zwischen Edelstahl 303 und 304 ist eine der wichtigsten Entscheidungen in der Präzisionsfertigung. Beide Edelstähle sind austenitisch, weisen aber in bestimmten Anwendungsbereichen unterschiedliche Eigenschaften auf. Das Verständnis der Unterschiede zwischen diesen beiden Edelstahlsorten hilft Ihnen, kostspielige Materialfehlpaarungen zu vermeiden und eine optimale Bauteilleistung sicherzustellen.
| Eigenschaft | Edelstahl 303 | 304 rostfreier Stahl |
| Bearbeitbarkeitsbewertung | 78% | 45% |
| Korrosionsbeständigkeit | Gut | Ausgezeichnet |
| Schweißbarkeit | schlecht | Ausgezeichnet |
| Formbarkeit | Fair | Ausgezeichnet |
| Kosten | Moderat | Mittel bis hoch |
| Oberflächen-/Passivierungsempfindlichkeit | Hoch – erfordert nach der Bearbeitung eine sorgfältige Passivierung, um die Korrosionsbeständigkeit wiederherzustellen. | Niedrig – bildet auf natürliche Weise eine schützende Oxidschicht, wodurch die Passivierung erleichtert wird |
| Typischer Anwendungsfall | Präzisionsgefertigte Teile (Schrauben, Bolzen, Muttern, Wellen, Armaturen), bei denen kein Schweißen erforderlich ist | Geschweißte Konstruktionen, Anlagen zur Lebensmittelverarbeitung, Chemikalientanks und architektonische Anwendungen, die eine überlegene Korrosionsbeständigkeit erfordern |
Arten von korrosionsbeständigem Stahl
Die Korrosionsbeständigkeit beider Legierungen weist einen deutlichen Unterschied auf; hEdelstahl 304 bietet jedoch in vielen Umgebungen einen leichten Vorteil. Die Schwefelzusätze im Edelstahl 303 erleichtern zwar die Bearbeitung, führen aber auch zu mikroskopischen Einschlüssen, die in aggressiven Umgebungen Korrosion verursachen können. In chloridhaltigen Umgebungen, wie beispielsweise in der Schifffahrt, ist Edelstahl 304 das bevorzugte Material. Edelstahl 303 eignet sich gut für kontrollierte Innenräume und unter Standardbedingungen.
Spezifische Auswahlkriterien
Die Materialauswahl sollte sich nach dem vorgesehenen Verwendungszweck und den Fertigungsprioritäten richten. Hauptkostentreiber sind komplexe Bearbeitungsvorgänge, wie z. B. Wellen oder Buchsen mit engen Toleranzen, Drehautomaten für hohe Stückzahlen oder Wellen mit komplexen Strukturen. Schweißarbeiten oder umfangreiche Umformprozesse können erforderlich sein, insbesondere bei anspruchsvollen Umgebungen wie in der Lebensmittelverarbeitung.
Vorteile von Automatenstahl
CNC-Bearbeitung von Automatenstahl
Gut zerspanbare Edelstahlsorten wie 303 bieten deutliche Vorteile, die weit über Kosteneinsparungen hinausgehen. Diese Vorteile summieren sich und verstärken sich kontinuierlich im gesamten Produktionszyklus, von der Einrichtung bis zur Endkontrolle. Dadurch können Hersteller Edelstahl 303 gezielt dort einsetzen, wo er den größten Nutzen bringt.
Kostengünstige Skalierung der Produktion
Die wirtschaftlichen Vorteile von Bearbeitung von Edelstahl 303 Die Kosten steigen mit zunehmenden Produktionsmengen. Höhere Schnittgeschwindigkeiten in Kombination mit geringeren Werkzeugkosten und minimaler Nachbearbeitung führen zu einer attraktiven Kostenstruktur. Für Drehteile, die in großen Stückzahlen gefertigt werden, und Verbindungselemente bietet der Edelstahl 303 oft das beste Verhältnis von Leistung und Wirtschaftlichkeit.
303 Edelstahl – Optimale Bearbeitungstechniken
Stangen aus Edelstahl 303
Gute Praktiken in Bearbeitung von Edelstahl 303 Dazu gehört das Verständnis, wie die Legierung auf Zerspanungstechniken reagiert und welche Anpassungen erforderlich sind. Edelstahl 303 ist besser zerspanbar als andere Edelstahlsorten. Durch eine Optimierung der Prozesse lassen sich jedoch produktivere und qualitativ hochwertigere Werkstücke herstellen. Solche Optimierungen, die in der Zerspanungsindustrie seit Jahrzehnten Anwendung finden, gelten als bewährte Verfahren.
Optimierung der Bearbeitungsgeschwindigkeit und des Vorschubs
Die passende Bearbeitung von Edelstahl 303 Die Einstellungen sind entscheidend für die Prozesseffizienz. Beim Drehen mit Hartmetallwerkzeugen sollte die anfängliche Schnittgeschwindigkeit auf 75 bis 120 m/min (250 bis 400 ft/min) eingestellt werden.
Stellen Sie anschließend den Rückwärtsvorschub des Werkzeugs je nach Schnittbedingungen auf 0.005" bis 0.020" ein. Weitere Optimierungen können durch Werkzeugkonstruktion, Schnitttiefe und Vorschubgeschwindigkeit vorgenommen werden. Bei geringerer Schnitttiefe kann die Drehzahl erhöht werden.
Die Wahl des richtigen Werkzeugmaterials
Das für die Bearbeitung von Edelstahl 303 verwendete Schneidwerkzeugmaterial hat einen erheblichen Einfluss auf die Bearbeitungsleistung. Das beste Schneidwerkzeugmaterial für die Bearbeitung von Edelstahl 303 ist Mit Titancarbonitrid beschichtetes Aluminiumoxid. Diese Beschichtungen reduzieren Haftung und Reibung und verlängern die Werkzeugstandzeit. Bei komplexen Geometrien oder unterbrochenen Schnitten empfiehlt sich der Einsatz von CBN-Wendeschneidplatten (kubisches Bornitrid), Keramik-Wendeschneidplatten oder Werkzeugen mit höherer Schnittgeschwindigkeit.
Verwendung von Kühl- und Schmiermitteln
Der Einsatz von Kühlschmierstoffen beim Zerspanen reduziert die Kaltverfestigung und reguliert die Wärmeentwicklung. Die Zufuhr des Kühlschmierstoffs über Hochdrucksysteme ist an der Schneidkante optimal. Wasserlösliche Kühlschmierstoffe mit guter Benetzung eignen sich hervorragend. Für Gewindeschneiden und Gewindebohren ist Schneidöl mit Schwefel am besten geeignet. Bei den meisten Bearbeitungsvorgängen von Edelstahl sind Flutkühlsysteme dem Sprühkühlsystem vorzuziehen.
Branchen, die Edelstahl 303 verwenden
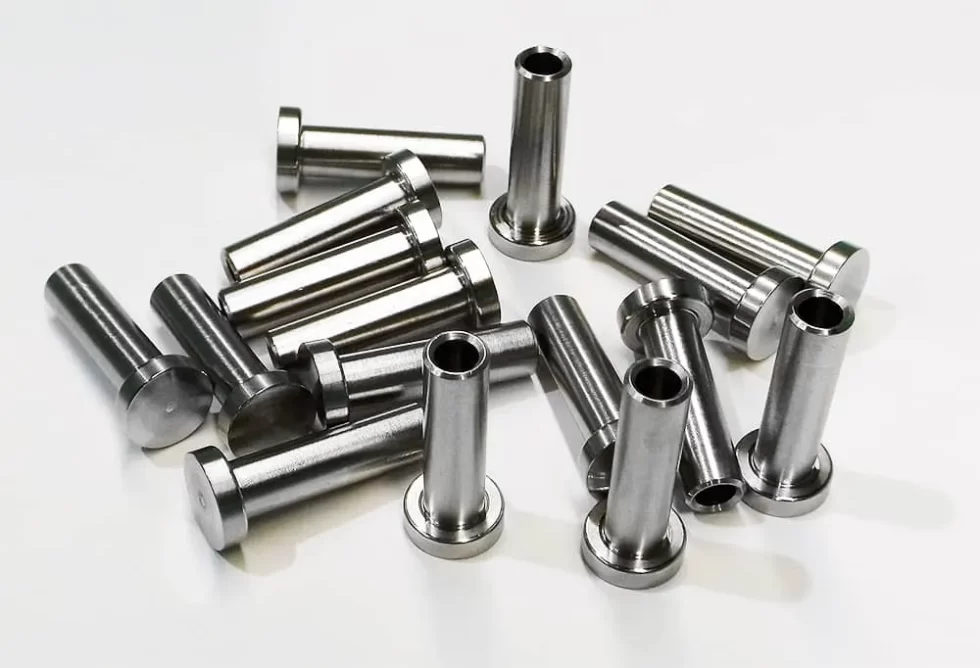
bearbeitete Teile aus Edelstahl 303
Edelstahl 303 ist in Branchen gefragt, die eine gute Bearbeitbarkeit und eine gewisse Korrosionsbeständigkeit erfordern. Das Verständnis gängiger Anwendungsgebiete hilft Ingenieuren bei der Materialauswahl und der Einschätzung der zu erwartenden Leistung.
Medizinische und zahnmedizinische Ausrüstung
Das Material hat sich bei der Herstellung von Gehäusen für chirurgische, zahnärztliche und diagnostische Instrumente nicht durchgesetzt. 303 kann für nicht-implantatbezogene, unkritische Gehäuse/Komponenten verwendet werden, bei denen die Bearbeitbarkeit wichtig ist und die Umgebungsbedingungen kontrolliert werden.
Aufgrund von Sulfideinschlüssen weist 303 eine geringere Beständigkeit gegen Loch- und Spaltkorrosion auf als 304/316 und ist zudem schlecht schweißbar. Daher werden für medizinische Geräte häufiger 304/316/316L verwendet, insbesondere in Umgebungen mit Chloriden oder Reinigungs- und Sterilisationsmedien.
Luft- und Raumfahrtkomponenten
Hersteller in der Luft- und Raumfahrtindustrie benötigen Edelstahl 303 für die Fertigung vieler nichttragender Bauteile, darunter auch Buchsen. Seine Korrosionsbeständigkeit, Bearbeitbarkeit und Temperaturstabilität sind in Anwendungen, die die Einhaltung bestimmter Toleranzen erfordern, von Vorteil. Diese Eigenschaften tragen außerdem zur Kostensenkung der Bauteile bei.
Auto- und Automobilteile
Zierleisten (Bremskomponenten, Einsätze 12096-12100 und Zierringe) werden überwiegend aus Edelstahl 303 gefertigt. Dieser Werkstoff wird auch für die Herstellung von Zierleisten und Felgen verwendet. Aufgrund seiner effizienten Produktion und Beständigkeit gegenüber Kfz-Flüssigkeiten ist 303 bei der Fertigung großer Stückzahlen von Zierleisten kostengünstig. Die meisten im Automobilsektor hergestellten Edelstahl-Bearbeitungskomponenten basieren aufgrund des guten Preis-Leistungs-Verhältnisses auf Edelstahl 303.
Probieren Sie Boda jetzt aus!
Wann Edelstahl 303 eine schlechte Wahl ist
Edelstahl 303 ist in vielen Anwendungsfällen ungeeignet. Der Schwefelgehalt in Chloriden oder der Kontakt mit Meeresumgebung führen zu schneller Lochfraßkorrosion. Schweißen verursacht strukturelle Schäden durch schwache Verbindungen und Heißrisse. Die Oberfläche von Edelstahl ist anfälliger für aggressive Reinigungsmittel wie starke Säuren und Chloride. Bei Lebensmittelkontakt und hygienekritischen Anwendungen besteht Kontaminationsgefahr, da Schwefeleinschlüsse Bakterien einschließen.
Oberflächenbehandlungsoptionen für Edelstahl 303
Bearbeitung von Edelstahl 303
Oberflächenbehandlungen wie Oxidation, Polieren und Oberflächenbehandlung können das Aussehen von Edelstahl 303 verbessern. Die Wahl des Veredelungsverfahrens richtet sich nach den funktionalen Anforderungen, der Umwelteinwirkung und den ästhetischen Vorlieben.
Passivierung für verbesserten Korrosionsschutz
Dieses Verfahren dient dazu, Eisenpartikel zu entfernen und eine Schutzschicht zu bilden. Diese Behandlung ist besonders vorteilhaft für 303 Edelstahlteile Diese wurden durch Schneidverfahren hergestellt, wodurch Eisenpartikel zurückgeblieben oder die Passivschicht beschädigt worden sein könnte. Die Passivierungsnormen ASTM A967 oder AMS 2700 verwenden Salpetersäure bzw. Zitronensäure.
Elektropolieren
Beim Elektropolieren werden Materialien durch elektrochemische Auflösung abgetragen. Dadurch entstehen extrem glatte Oberflächen mit erhöhter Korrosionsbeständigkeit. Die Oberflächenrauheit lässt sich so um bis zu 50 % reduzieren und Oberflächenfehler beseitigen.
Dieses Verfahren erzeugt zudem eine hochglänzende Oberfläche. Hersteller von Medizinprodukten und Halbleiteranlagen spezifizieren häufig das Elektropolieren für 303-Bauteile, die Reinheit und Glätte erfordern.
Beschichtungsanwendungen
Zur Verbesserung der Eigenschaften kann Edelstahl 303 mit verschiedenen Beschichtungssystemen versehen werden. Titannitrid-Beschichtungen reduzieren die Reibung und erhöhen die Verschleißfestigkeit beweglicher Teile. In der Lebensmittelverarbeitung werden PTFE-Beschichtungen eingesetzt, um Antihafteigenschaften zu erzielen. Obwohl die traditionelle eloxierter Edelstahl Das Verfahren unterscheidet sich von den Anodisierungsverfahren für Aluminium; spezielle Behandlungen ermöglichen die Erzeugung farbiger Oberflächen durch kontrollierte Oxidation.
Normen für Qualitätskontrolle und Inspektion
Um eine gleichbleibende Qualität zu gewährleisten, 303 Edelstahlbearbeitung Die Inspektionsprotokolle müssen strikt eingehalten werden. Effektive Qualitätskontrollprogramme bringen Gründlichkeit und Produktionseffizienz in Einklang. Die frühzeitige Erkennung von Fehlern ermöglicht die Reduzierung unnötiger Verzögerungen.
Methoden zur Dimensionsüberprüfung
Die Maßprüfung ist das Rückgrat der Qualitätssicherung in der Zerspanung. Implementieren Sie ein mehrstufiges Prüfverfahren für Bauteile aus Edelstahl 303: Die Erstmusterprüfung kontrolliert die Ausgangseinrichtung, die Fertigungsbegleitende Prüfung überwacht die Produktionsstabilität und die Endprüfung bestätigt die Übereinstimmung mit den Spezifikationen. Koordinatenmessgeräte (KMG) werden für komplexe Geometrien eingesetzt, und Laserscanning dient zur Überprüfung von Oberflächenprofilen. Routinemäßige Prüfungen erfolgen mit herkömmlichen Messgeräten.
Materialzertifizierung und Rückverfolgbarkeit
Überprüfen Sie die Materialzusammensetzung und -eigenschaften gegebenenfalls anhand von Werkszertifikaten und unabhängigen Labortests. Die Rückverfolgbarkeit der Materialien ist unerlässlich, um sicherzustellen, dass die Bauteile gemäß den Spezifikationen gefertigt wurden.
Es kann auch zur Durchführung von Qualitätskontrolluntersuchungen eingesetzt werden. Für kritische Anwendungen, wie beispielsweise in der Luft- und Raumfahrt oder der Medizintechnik, ist eine vollständige Rückverfolgbarkeit der Materialien erforderlich.
Beurteilung der Oberflächenbeschaffenheit
Die Oberflächenbeschaffenheit hat einen erheblichen Einfluss auf die Bauteilleistung. Dies gilt insbesondere für Anwendungen mit Reibungs- oder Ermüdungsbelastungen. Die Oberflächenrauheit kann mittels optischer oder taktiler Profilometrie gemäß ASME B46.1 gemessen werden. Akzeptanzkriterien sollten auf funktionalen Anforderungen und nicht auf willkürlichen Grenzwerten basieren; eine zu hohe Oberflächengüte führt zu unnötigen Kosten.
Probieren Sie Boda jetzt aus!
Strategien zur Kostenoptimierung
In der Präzisionsfertigung stellt die Kostenkontrolle und die Einhaltung von Qualitätsstandards eine ständige Herausforderung dar. Die inhärenten Vorteile von Automatenstahl lassen sich durch zusätzliche Optimierungsstrategien weiter ausbauen.
Design für Herstellbarkeit
Arbeiten Sie bereits früh im Konstruktionsprozess mit Ihren Fertigungspartnern zusammen, um die Bauteilgeometrien für eine effiziente Produktion zu optimieren. Schon einfache Konstruktionsänderungen können die Bearbeitungszeiten drastisch reduzieren. Beispielsweise lassen sich durch den Austausch scharfer Innenkanten gegen abgerundete Übergänge zeitaufwändige EDM-Bearbeitungen vermeiden. Auch die Standardisierung von Bohrungsgrößen verringert die Anzahl der Werkzeugwechsel.
Batch-Größenoptimierung
Durch die Amortisation der Rüstzeiten und Einsparungen beim Materialeinkauf hat das Produktionsvolumen einen erheblichen Einfluss auf die Stückkosten. Um die optimale Losgröße zu ermitteln, analysieren Sie den Break-Even-Punkt der Rüstkosten im Vergleich zu den Lagerkosten. Größere Losgrößen können die Stückkosten für komplexe Teile mit hohem Rüstaufwand senken.
Strategische Materialnutzung
Reduzieren Sie Materialverschwendung durch sorgfältiges Verschachteln der Teile, Auswahl des richtigen Stangenmaterials und Anwendung von Skelettfertigungstechniken, bei denen Teile aus demselben Material gefertigt werden. Ziehen Sie für die kundenspezifische Metallbearbeitung endkonturnahes Material in Betracht. Dies reduziert das Bearbeitungsvolumen. Entwickeln Sie Programme zur Abfallverwertung. Edelstahl-Schrott der Sorte 303 hat einen erheblichen Wert und kann bei sachgemäßem Recycling die Materialkosten senken.
Arbeiten mit korrosionsbeständigen Metallen
Ingenieure können bessere Entscheidungen bei der Materialauswahl treffen, indem sie verstehen, wo Edelstahl 303 im größeren Kontext einzuordnen ist. korrosionsbeständige Metalle. Während Edelstahl 303 eine mäßige Korrosionsbeständigkeit aufweist, ist er für aggressivere Umgebungen möglicherweise nicht geeignet.
Die Korrosionsbeständigkeit von Edelstählen korreliert üblicherweise mit dem Molybdän- oder Chromgehalt. Typ 304 ist aufgrund seines geringeren Schwefelgehalts korrosionsbeständiger. Typ 316 weist einen höheren Molybdängehalt auf, wodurch er beständiger gegenüber aggressiven Chemikalien, Chloriden und maritimen Umgebungen ist. Duplex-Edelstähle kombinieren austenitische und ferritische Phasen mit Chrom und bieten so eine erhöhte Korrosionsbeständigkeit.
Fazit
Bearbeitbarkeit und Korrosionsbeständigkeit sind komplexe Faktoren, die bei der Bearbeitung von Edelstahl 303 berücksichtigt werden müssen. Dank seiner hohen Fertigungseffizienz ist Edelstahl 303 ein vielseitiges Material für eine Vielzahl von Branchen und Anwendungen. Das Verständnis der Materialeigenschaften, der besten Bearbeitungstechniken und der geeignetsten Anwendungsbereiche ermöglicht es Herstellern, die Vorteile zu maximieren und potenzielle Probleme zu vermeiden. Dieser Edelstahl eignet sich für viele Anwendungen, darunter medizinische Instrumente, die präzise Toleranzen erfordern, und die Fertigung von Automobilteilen in großen Stückzahlen, die eine effiziente Produktion voraussetzen.
Boda verfügt über langjährige Erfahrung in der Präzisionsbearbeitung von Edelstahl 303 und anderen harten Werkstoffen. Unsere fortschrittlichen Fertigungsmöglichkeiten, Qualitätskontrollsysteme und unser partnerschaftlicher Entwicklungsansatz gewährleisten die Fertigung Ihrer Bauteile nach exakten Spezifikationen bei gleichzeitig minimalen Produktionskosten. Unser Team unterstützt Sie bei der Umsetzung Ihrer Produktidee. Ob Sie ein neues Produkt mit komplexer Bearbeitung entwickeln oder Ihre bestehenden Fertigungsprozesse optimieren möchten – wir sind bestens dafür gerüstet. Erfahren Sie mehr. Kontaktieren Sie unsere Experten und erfahren Sie, wie wir Sie bei Ihrem nächsten Projekt unterstützen können.