
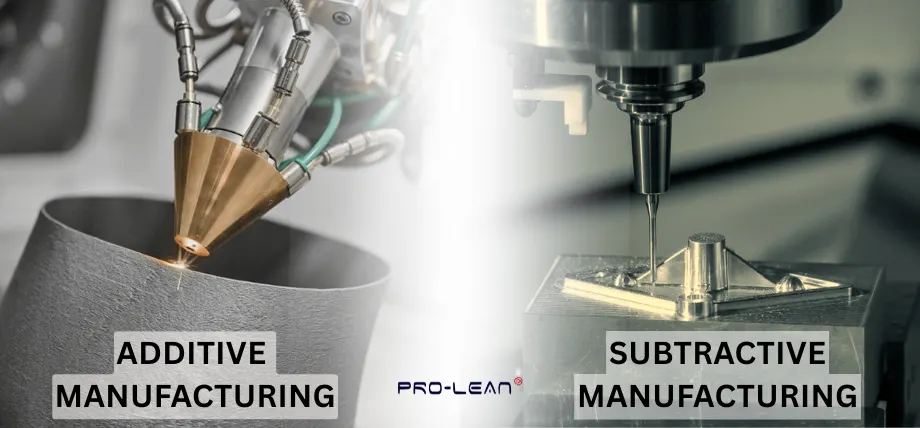
Additive und subtraktive Fertigungsverfahren werden von Ingenieuren in der Luft- und Raumfahrt, der Automobilindustrie und der Medizintechnik eingesetzt. Die Wahl des optimalen Verfahrens kann Kosten und Lieferzeiten reduzieren.
Additive Fertigung und subtraktive Fertigung sind zwei Verfahren, die in der modernen Fertigung weit verbreitet sind. Beide Verfahren zeichnen sich durch unterschiedliche Methoden und Vorteile aus und verfolgen zwei unterschiedliche Ansätze.
Nach der Lektüre dieses Artikels verfügen Sie über ein besseres Verständnis additiver und subtraktiver Fertigungsverfahren, der damit verbundenen Kosten und wichtiger Details und tauchen gleichzeitig in die Integration der Hybridfertigung mit additiven und subtraktiven Technologien ein.
Was ist subtraktive Fertigung?
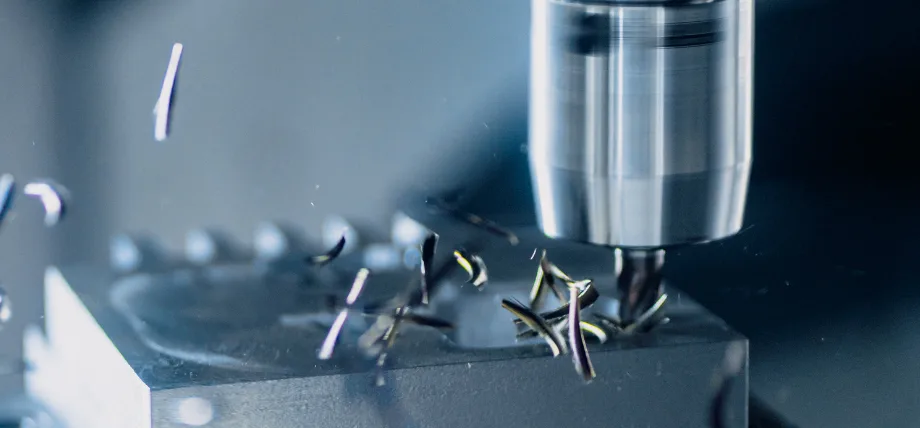
Subtraktive Bearbeitung wird durch Materialentfernung dargestellt
Definition: Die subtraktive Fertigung ist ein Herstellungsverfahren, bei dem Teile durch das Abtragen von Material von einem festen Werkstück mittels kontrollierter Schneid-, Bohr-, Fräs-, Schleif- und Ausdrehvorgänge erzeugt werden, im Gegensatz zur additiven Fertigung, bei der die Teile Schicht für Schicht aufgebaut werden.
Auch bekannt als: Die subtraktive Fertigung wird auch als spanende Bearbeitung, CNC-Bearbeitung oder konventionelle Fertigung bezeichnet.
Schlüsseleigenschaften
Die subtraktive Fertigung zeichnet sich durch drei wesentliche Merkmale aus:
- Materialentfernung: Beginnt mit überschüssigem Material und entfernt, was nicht benötigt wird
- Präzisionskontrolle: Erreicht Toleranzen bis zu ±0.001″ (0.025 mm)
- Subtraktive ProzesseVerwendet Schneidwerkzeuge, Laser, Wasserstrahlen oder elektrische Entladungen, um Material abzutragen
Manuelle vs. CNC-subtraktive Fertigung
Manuelle BearbeitungDie traditionelle subtraktive Fertigung beruht auf dem Einsatz von erfahrenen Maschinisten, die Dreh-, Fräs- und Bohrmaschinen von Hand bedienen und die Einstellungen anhand von Erfahrung und Messungen anpassen.
CNC DienstleisterDie moderne subtraktive Fertigung nutzt computergesteuerte numerische Steuerungssysteme (CNC), die den gesamten Prozess automatisieren:
- CAD-DesignIngenieure erstellen 3D-Modelle in CAD-Software.
- CAM-ProgrammierungCAM-Software wandelt Konstruktionen in maschinenlesbaren G-Code um.
- WerkzeugweggenerierungDie Software berechnet optimale Schnittwege, Geschwindigkeiten und Vorschübe.
- Automatisierte AusführungCNC-Maschinen führen das Programm mit minimalem menschlichen Eingriff aus.
- QualitätskontrolleDie Teile werden anhand des ursprünglichen CAD-Modells geprüft.
Dieser computergesteuerte Ansatz ermöglicht Wiederholbarkeit, Konsistenz und Komplexität, die mit manueller Bearbeitung unmöglich sind.
Wie das subtraktive Fertigungsverfahren funktioniert
Schritt 1: Design Ingenieure erstellen ein 3D-CAD-Modell, das die Geometrie, die Abmessungen und die Toleranzen des Bauteils definiert.
Schritt 2: Programmierung Die CAM-Software analysiert das Modell und generiert CNC-Code (G-Code und M-Code), der Folgendes spezifiziert:
- Werkzeugauswahl und -änderungen
- Spindeldrehzahlen (U/min)
- Vorschubgeschwindigkeit (Zoll/Minute)
- Schnitttiefen und Schnittdurchgänge
- Kühlmittelaktivierung
Schritt 3: Einrichtung Das Werkstück wird mithilfe von Vorrichtungen, Schraubstöcken oder Vakuumtischen in der Maschine fixiert. Die Schneidwerkzeuge werden in das Werkzeugmagazin geladen.
Schritt 4: Bearbeitung Die CNC-Maschine führt das Programm aus und entfernt systematisch Material durch verschiedene Arbeitsgänge:
- Beim Schruppen wird das Rohmaterial schnell abgetragen.
- Durch die abschließenden Bearbeitungsgänge werden die endgültigen Abmessungen und die Oberflächenqualität erzielt.
- Werkzeugwechsel erfolgen automatisch für verschiedene Funktionen
Schritt 5: Nachbearbeitung Die Teile können Nachbearbeitungsschritte wie Entgraten, Polieren, Wärmebehandlung oder Beschichten durchlaufen.
Was sind die gängigen subtraktiven Fertigungsverfahren?
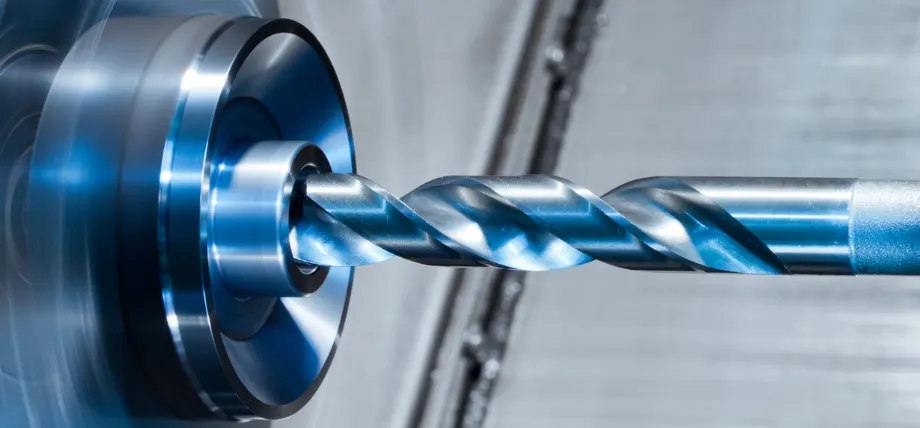
CNC-Bohren auf einer Drehmaschine
Die gängigen subtraktiven Verfahren umfassen verschiedene Methoden für unterschiedliche Anwendungen. Zu den wichtigsten Arten subtraktiver Verfahren gehören:
| Prozess | Funktionsweise | Materialien | Typische Anwendungen |
|---|---|---|---|
| CNC Fräsen | Verwendet rotierende Mehrpunkt-Schneidwerkzeuge, um Material von einem Werkstück abzutragen und so komplexe 3D-Geometrien mit hoher Präzision zu erzeugen. | Harte Thermoplaste, Aluminium, Stahl, Titan, Messing (industrielle CNC-Maschinen) | Komponenten für die Luft- und Raumfahrt, Automobilteile, Formen, Prototypen |
| CNC-Drehen | Das Werkstück wird gedreht, während ein stationäres Schneidwerkzeug Material abträgt, wodurch zylindrische Teile mit engen Toleranzen hergestellt werden. | Weiche und harte Metalle, technische Kunststoffe, Holz | Wellen, Bolzen, Buchsen, Gewindeteile |
| CNC Bohren | Erzeugt präzise Löcher in Werkstücken mithilfe von Bohrern, wobei Tiefe und Position durch CNC-Programmierung gesteuert werden. | Metalle, Kunststoffe, Verbundwerkstoffe, Holz | Leiterplatten, Motorblöcke, Strukturbauteile |
| CNC-Bohrung | Erweitert vorhandene Bohrungen auf präzise Durchmesser mithilfe eines Einpunkt-Schneidwerkzeugs für verbesserte Genauigkeit und Oberflächengüte. | Hartmetalle, Gusseisen, Stahllegierungen | Motorzylinder, Hydraulikzylinder, Präzisionsgehäuse |
| CNC-Reiben | Bearbeitet vorgebohrte Löcher mit Mehrschneider-Reibwerkzeugen auf exakte Maße und mit hervorragender Oberflächenqualität. | Gehärteter Stahl, Edelstahl, Aluminium | Präzisionslager, Ventilgehäuse, Luft- und Raumfahrtarmaturen |
| Schleifen | Verwendet eine mit hoher Geschwindigkeit rotierende Schleifscheibe, um geringe Materialmengen abzutragen und so enge Toleranzen und hervorragende Oberflächengüten zu erzielen. | Gehärtete Metalle, Keramik, Glas, Hartmetall | Werkzeug- und Formenbau, Präzisionszahnräder, Lagerringe |
| Funkenerosion (EDM) | Nutzt elektrische Funken, um Metall zu verdampfen und so komplexe Formen ohne physischen Werkzeugkontakt zu erzeugen; ideal für harte Materialien. | Hartmetalle, Werkzeugstahl, Titan, Wolframcarbid | Komplexe Formen, Werkzeuge, medizinische Instrumente, Luft- und Raumfahrtteile |
| Laserschneiden | Fokussiert einen Hochleistungslaserstrahl, um Material entlang programmierter Pfade mit extremer Präzision zu schmelzen, zu verbrennen oder zu verdampfen. | Thermoplaste, Holz, Acryl, Textilien, Blech (industrielle Lasersysteme) | Beschilderung, Zierteile, Dichtungen, Blechbearbeitung |
| Water Jet Cutting | Treibt Hochdruckwasser, vermischt mit Abrasivpartikeln, zum Durchtrennen von Materialien ohne Wärmeeinflusszonen an. | Kunststoffe, Gummi, Weich- und Hartmetalle, Stein, Glas, Verbundwerkstoffe, Schaumstoff | Dichtungen, Schneidemaschinen, Steinarbeitsplatten, filigrane Metallteile |
Zu den gängigen subtraktiven Verfahren gehören Drehen, Bohren und Fräsen, die mit Industriemaschinen oder Desktop-Maschinen bis hin zu großen Geräten ausgeführt werden in Maschinenwerkstätten.
Subtraktive Fertigungswerkzeuge sind verfügbar heute in verschiedenen Formen, die sowohl den Anforderungen der Klein- als auch der Großproduktion gerecht werden.
Materialien in der subtraktiven Fertigung
Die subtraktive Fertigung bietet eine große Auswahl an Materialien und macht das Verfahren dadurch vielseitig. Einige der am häufigsten verwendeten Materialien sind unten aufgeführt:
- Metallindustrie: Metalle sind aufgrund ihrer hervorragenden Eigenschaften das am häufigsten verwendete Material in der subtraktiven Fertigung und eignen sich ideal für die Herstellung von Präzisionskomponenten für die Luft- und Raumfahrt sowie die Automobilindustrie.
- KunststoffeNylon und ABS-Kunststoffe werden zur Herstellung von Präzisionsbauteilen verwendet, die in verschiedenen Anwendungen zum Einsatz kommen, bei denen ein geringes Gewicht erforderlich ist.
- Composite: Polymerverbundstoffe wie Kohlefaser können mit speziellen Schneidwerkzeugen zu Hochleistungsteilen verarbeitet werden.
- Holz und Keramik: Diese Materialien werden nur für bestimmte Anwendungen bearbeitet, beispielsweise für Möbel oder Sonderkomponenten.
Die Fähigkeit zu Maschine vielfältige Materialien machen subtraktive Fertigung Boda ist die bevorzugte Wahl für Branchen, die hochpräzise Teile benötigen. Wir bearbeiten über 40 Werkstoffgüten mit garantierten Toleranzen. Laden Sie Ihre Konstruktion hoch und erhalten Sie kostenlos eine Material- und Prozessempfehlung.
Probieren Sie Boda jetzt aus!
Was ist additive Fertigung?
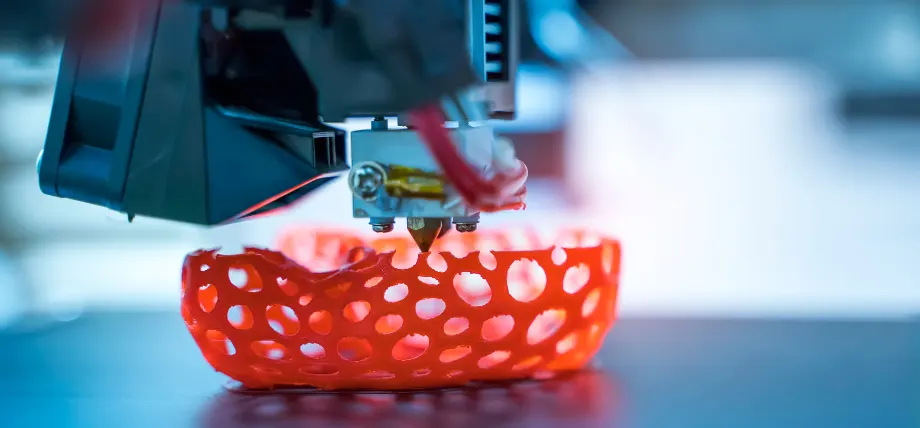
3D Druck
Additive Fertigung (AM) ist eine Schicht-für-Schicht-Fertigungsprozess Die additive Fertigung (AM) erstellt physische Bauteile direkt aus einer CAD-Datei, indem Material nur dort aufgetragen, verschmolzen oder ausgehärtet wird, wo es die Konstruktion erfordert. Im Gegensatz zur subtraktiven CNC-Bearbeitung, bei der Material von einem massiven Block abgetragen wird, fügt die AM Material nahezu abfallfrei hinzu. Dadurch ist sie die bevorzugte Methode für schnelles Prototyping, Kleinserienfertigung und Bauteile mit komplexen inneren Geometrien.
Das gebräuchlichste additive Fertigungsverfahren ist 3d Drucken, Das Verfahren dient zur Herstellung präziser Bauteile mit komplexen Geometrien.
Zu den gängigen additiven Fertigungsverfahren gehören Techniken wie Fused Deposition Modeling (FDM), Stereolithographie (SLA) und selektives Lasersintern (SLS), die jeweils unterschiedliche Anwendungen haben. Additive Fertigungstechnologien haben die Prototypenentwicklung und Kleinserienproduktion vereinfacht und sind dank des vielseitigen 3D-Drucks leicht verfügbar.
Additive Fertigungsprozesse
Die additive Fertigung ist ein äußerst vielseitiges Verfahren, das über verschiedene Fertigungstechniken mit einzigartigen Fähigkeiten verfügt:
| AM-Prozess | Funktionsweise | Kompatible Materialien | Am besten geeignet für | Typische Toleranz |
|---|---|---|---|---|
| Fused Deposition Modeling (FDM) | Extrudiert thermoplastisches Filament Schicht für Schicht durch eine beheizte Düse. | PLA, ABS, PETG, Nylon, PEEK, TPU | Funktionale Prototypen, Vorrichtungen, Lehren, kostengünstige Endprodukte | ± 0.5 mm |
| Stereolithographie (SLA) | UV-Laser härtet flüssiges Photopolymerharz Schicht für Schicht aus | Standardharz, technischer Kunststoff, Dentalharz, gießbares Wachsharz | Hochdetaillierte Prototypen, Zahnmodelle, Feingussformen | ± 0.1 mm |
| Selektives Lasersintern (SLS) | CO₂-Lasersintern von Polymerpulver – keine Stützstrukturen erforderlich | PA12 Nylon, PA11, TPU, glasfaserverstärktes Nylon | Komplexe Geometrien, funktionale Baugruppen, Kleinserienfertigung | ± 0.3 mm |
| Direktes Metalllasersintern (DMLS) | Ein Hochleistungsfaserlaser verschmilzt Metallpulver zu vollständig dichten Teilen. | Ti6Al4V, Edelstahl 316L, AlSi10Mg, Inconel 718, CoCr | Halterungen für die Luft- und Raumfahrt, medizinische Implantate, Werkzeugeinsätze, hochbelastete Strukturbauteile | ± 0.1 mm |
| Multi-Jet-Fusion (MJF) | Infrarotenergie verschmilzt Nylonpulver mit Bindemittel und Detailierungsmitteln | PA12, PA11, TPU | Polymerproduktion in großen Stückzahlen, isotrope Bauteilfestigkeit, feine Oberflächendetails | ± 0.3 mm |
| Binderdüsen | Flüssiges Bindemittel wird Schicht für Schicht auf Metall- oder Sandpulver aufgesprüht. | Edelstahl, Inconel, Vollgips, Quarzsand | Metallteile mit hohem Durchsatz, Sandgussformen, Vollfarbmodelle | ± 0.2 mm |
| Gerichtete Energiedeposition (DED) | Ein fokussierter Laser schmilzt Metalldraht oder -pulver beim Auftragen. | Titan, Inconel, Edelstahl, Kupferlegierungen | Bauteilreparatur, großformatige Metallkonstruktionen, hybride AM+CNC-Fertigung | ± 0.5 mm |
Diese additiven Technologien werden durch benutzerfreundliche Desktop-Systeme für die additive und subtraktive Fertigung sowie durch große Industriemaschinen unterstützt, wodurch die additive Fertigung in verschiedenen Branchen zugänglich wird. Wir bieten 3D-Druckdienste für industrielle FDM-, SLA- und SLS-Druckverfahren und Lieferung der Teile in 3–5 Tagen.
Welche Materialien können in der additiven Fertigung verwendet werden?
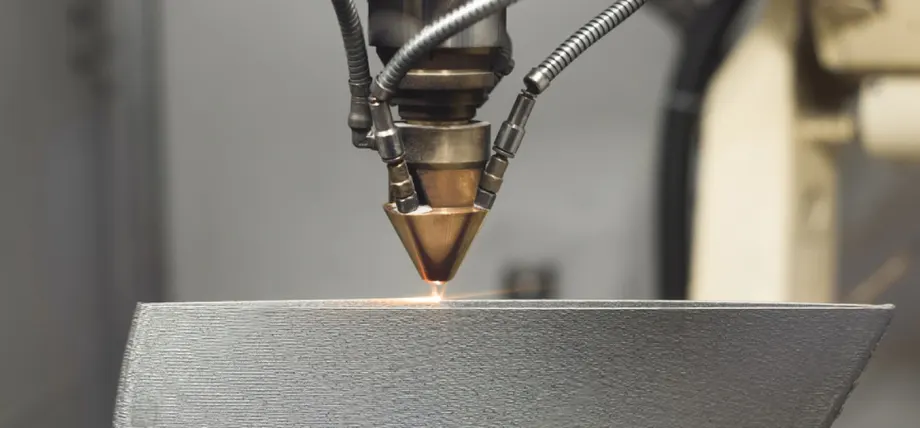
3D-Metalldruck
Die additive Fertigung unterstützt eine breite Palette von Materialien und ermöglicht so Flexibilität in Design und Anwendung. Zu den gängigen Materialien gehören:
Kunststoffe: Kunststoffe sind aufgrund ihrer Kosteneffizienz, des nahtlosen Druckprozesses und der Qualität das am häufigsten verwendete Material für die additive Fertigung.
Metallindustrie: Metalle sind robust und langlebig. Das macht sie für eine Vielzahl von Anwendungen nützlich. Materialien wie Titan und Legierungen werden häufig mit CNC-Maschinen bearbeitet.
Das DMLS-Additivverfahren wird zur Herstellung hochfester Präzisionskomponenten für die Schwerindustrie eingesetzt
Composite: Verstärkte Polymere wie Kohlefaser und glasgefüllte Materialien sind leicht und weisen eine hohe Leistung auf, was ideal für die Automobilindustrie ist.
Resins: SLA ist ein Harzhärtungsverfahren mit hoher Detailgenauigkeit und glatter Oberflächenbeschaffenheit, ideal für Schmuck.
Keramik und biokompatible Materialien: Diese Materialien haben eine sehr nischenhafte Anwendung, wie etwa Implantate, und weisen eine große Variationsbreite auf, sodass die additive Fertigung, wie etwa der 3D-Druck, ideal für die Biokompatibilität ist.
Subtraktive und additive Fertigung: Wichtige Unterschiede
Additive und subtraktive Fertigung unterscheiden sich grundlegend in ihrem Ansatz zur Materials Manipulation, die sich auf ihre Anwendungen und Ergebnisse auswirkt.
| Aspekt | Subtraktive Fertigung | Additive Fertigung |
|---|---|---|
| Prozess | Entfernt Material von einem festen Werkstück mittels Schneidwerkzeugen | Baut Teile Schicht für Schicht durch Hinzufügen von Material auf |
| Equipment | Verwendet CNC-Maschinen wie Fräsmaschinen, Drehmaschinen, Bohrmaschinen und Drehzentren | Verwendet 3D-Drucker, die von CAD-Software gesteuert werden (FDM, SLA, SLS usw.). |
| Ausrüstungskosten | Kleine CNC-Maschinen für Werkstätten sind ab ca. 2,000 US-Dollar erhältlich. Fortgeschrittene Werkstattmaschinen kosten je nach Achsen, Funktionen, Werkstückgröße und benötigtem Werkzeug zwischen 10,000 und 50,000 US-Dollar. Industrielle Systeme kosten 50,000 bis über 500,000 US-Dollar. | Professionelle Desktop-3D-Drucker für Kunststoffe sind ab 3,500 US-Dollar erhältlich. Industrielle SLA/SLS-Systeme kosten zwischen 15,000 und 100,000 US-Dollar. Großformatige industrielle Metalldrucker sind ab 400,000 US-Dollar erhältlich. |
| Materialeffizienz | Erzeugt Materialabfall durch das Entfernen von Spänen und Abfällen. | Minimiert Abfall, indem nur das für das Teil benötigte Material verwendet wird. |
| Materialien | Metalle (Aluminium, Stahl, Titan, Messing), harte Thermoplaste, Duroplaste, Holz, Schaumstoffe, Verbundwerkstoffe | Thermoplaste (PLA, ABS, Nylon), Fotopolymerharze, Metallpulver, Keramik, Verbundwerkstoffe |
| Geometrische Komplexität | Beschränkt auf Geometrien, die mit Schneidwerkzeugen zugänglich sind; schwierig, interne Kanäle oder Gitterstrukturen herzustellen | Eignet sich hervorragend für komplexe Geometrien, organische Formen, interne Kanäle, Gitterstrukturen und Baugruppen als Einzelteile |
| Präzision und Verarbeitung | Erreicht hohe Präzision (±0.001″), enge Toleranzen und exzellente Oberflächengüten direkt durch die Bearbeitung. | Typische Präzision ±0.1-0.5 mm; Nachbearbeitung (Schleifen, Dampfglätten, maschinelle Bearbeitung) kann für feine Oberflächengüten erforderlich sein. |
| Produktionsvolumen | Kostengünstig und schnell für mittlere bis hohe Produktionsvolumina, sobald die Werkzeuge eingerichtet sind. | Ideal für Kleinserienfertigung, kundenspezifische Teile, On-Demand-Fertigung und Prototypen |
| Vorlaufzeit | Längere Rüstzeiten für Werkzeuge und Vorrichtungen, aber schnellere Stückproduktion bei größeren Stückzahlen | Minimale Einrichtungszeit; Druckzeit hängt von Teilegröße und Komplexität ab; besser geeignet für schnelles Prototyping |
| Teilegröße | Mit Industriemaschinen lassen sich sehr große Teile (mehrere Meter) herstellen; die Größe ist durch das Maschinenbett begrenzt. | Begrenzt durch das Bauvolumen des Druckers; typischerweise 200–400 mm für Desktop-Systeme, bis zu 1000 mm und mehr für industrielle Systeme. |
| Stärke und Eigenschaften | Die Teile weisen volle Materialdichte und Festigkeit auf; es bestehen keine Haftungsprobleme der Schichten; hervorragende mechanische Eigenschaften | Die Festigkeit hängt von der Haftung der Schichten ab; sie kann anisotrope Eigenschaften aufweisen (schwächer zwischen den Schichten); sie lässt sich durch fortschrittliche Materialien verbessern. |
| Schulungsanforderungen | Kleine CNC-Maschinen erfordern eine moderate Schulung in Software, Auftragseinrichtung, Wartung, Bedienung und Oberflächenbearbeitung. Industrielle subtraktive Systeme benötigen spezialisiertes Personal und eine umfassende Schulung. | Desktop-3D-Drucker sind praktisch sofort einsatzbereit und erfordern nur eine kurze Schulung für Einrichtung, Wartung und Nachbearbeitung. Industrielle additive Systeme benötigen hingegen spezialisiertes Personal und umfangreiche Schulungen. |
| Einrichtungsanforderungen | Kleine CNC-Maschinen eignen sich für Werkstätten; industrielle Systeme benötigen einen größeren, separaten Raum mit ausreichender Belüftung und Stromversorgung. | Desktop-Geräte eignen sich für den Einsatz im Büro und auf der Werkbank bei mäßigen Platzverhältnissen; industrielle 3D-Drucker benötigen oft einen separaten Raum mit Klimaanlage zur Temperaturregelung. |
| Zusatzgeräte | Verschiedene Werkzeuge erforderlich; fortschrittliche Systeme automatisieren Prozesse wie Werkzeugwechsel, Späneabfuhr und -handhabung sowie Kühlmittelmanagement. | Werkzeuge und Systeme zum Reinigen, Waschen, Nachhärten, Veredeln und Entfernen von Stützstrukturen je nach Verfahren |
| Oberflächenfinish | Ausgezeichnete Oberflächengüte im bearbeiteten Zustand; Ra 0.4-3.2 µm (16-125 µin) erreichbar | Sichtbare Schichtlinien; typischerweise Ra 6–25 µm; erfordert Nachbearbeitung für glatte Oberflächen |
| Design-Flexibilität | Erfordert die Berücksichtigung der Werkzeugzugänglichkeit, der Entformungsschrägen und der Bearbeitungsrichtung. | Hohe Gestaltungsfreiheit; minimale geometrische Einschränkungen; ideal für organische Formen |
| Materialabfall | Typischerweise werden 40–90 % des Materials abgetragen; die Hackschnitzel können oft recycelt werden. | 5–10 % Abfall (Trägermaterialien); das Pulver kann in einigen Verfahren wiederverwendet werden. |
| Beste Anwendungen | Hochpräzisionsteile, Serienfertigung, Metallkomponenten, enge Toleranzen, exzellente Oberflächengüte | Komplexe Prototypen, kundenspezifische Teile, Kleinserienfertigung, schnelle Iteration, geometrische Komplexität |
Prozess und Methodik
Subtraktive Fertigung umfasst Materialabtragungsprozesse wie Fräsen, Drehen und Bohren, die mit CNC-Bearbeitung.
Die subtraktive Fertigung ist ein hochpräziser und detailreicher Prozess. Sie wird computergesteuert durchgeführt und kann Werkstücke aus Metall, Kunststoff und Verbundwerkstoffen verarbeiten.
Additive Fertigung ist das Gegenteil der subtraktiven Fertigung. Additive Verfahren funktionieren, indem Material mithilfe von 3D-Druckern langsam Schicht für Schicht gedruckt wird.
Ausrüstung und Einrichtung
Subtraktive Verfahren nutzen eine 5-Achsen-CNC-Fräse und Werkzeugmaschinen, um überschüssiges Material präzise zu bearbeiten und so das Werkstück zu formen. Reduzierung Zykluszeit in CNC verbessert die Gesamteffizienz des Setups.
Bei der additiven Fertigung werden 3D-Drucker in Kombination mit CAD-Modellen zum Erstellen des Werkstücks verwendet.
Die 3D-Drucker reichen von Desktop-Computern bis hin zu großen Industriegeräten, die Teile in großem Maßstab und mit hoher Effizienz produzieren können.
Material und Abfall
Bei der subtraktiven Fertigung wird Material entfernt und Abfall erzeugt, was die Kosten von Edelmetallteilen erhöhen kann. Bei der additiven Fertigung hingegen wird das Material durch eine Spitze gedruckt, was die Effizienz erhöht.
3D-Druck erfordert Unterstützung für die Komponenten, um die richtige Struktur zu erhalten und den Druck sicher zu halten
Design-Flexibilität
Additive Fertigung ist vielseitig und ermöglicht die einfache Erstellung komplexer Geometrien. CAD-unterstützt ermöglicht sie die Herstellung komplexer Designs wie Hohlkörper, was mit subtraktiven Verfahren nicht möglich ist.
Die subtraktive Fertigung ist auf Spezialwerkzeuge und Möglichkeiten zur Werkzeug- und Materialbearbeitung beschränkt.
Probieren Sie Boda jetzt aus!
Was sind die Vorteile der subtraktiven Fertigung?
Angebote für die subtraktive Fertigung Im Vergleich zu anderen Bearbeitungsverfahren bietet es zahlreiche Vorteile. Einige davon sind unten aufgeführt:
- Hohe Präzision und Toleranzen: Subtraktive CNC-Prozesse können durch 5-Achsen-Bearbeitung enge Toleranzen mit gleichbleibender Oberflächengüte erreichen,
- Material Vielseitigkeit: Mit der subtraktiven Fertigung können zahlreiche Materialien verarbeitet werden, von Metallen und Kunststoffen bis hin zu Verbundwerkstoffen, und sie ist für eine Vielzahl von Anwendungen geeignet.
- Etablierte Infrastruktur: In den meisten Maschinenwerkstätten sind Werkzeuge für die subtraktive Fertigung verfügbar, unterstützt durch jahrzehntelange technologische Entwicklung und qualifizierte Arbeitskräfte.
- Langlebigkeit: Teile, die durch subtraktive Verfahren hergestellt werden, sind oft monolithisch und bieten im Vergleich zu einigen 3D-gedruckten Komponenten eine höhere Festigkeit.
Was sind die Vorteile der additiven Fertigung?
Generative Fertigung bietet einzigartige Vorteile, die ergänzen subtraktiv Methoden:
- Komplexe Geometrien: Additive Verfahren ermöglichen die Erstellung komplexer Designs, einschließlich innerer Strukturen und Gittermuster, ohne dass spezielle Werkzeuge erforderlich sind.
- Schneller Prototypenbau: Der 3D-Druckprozess ist schnell und effizient und ermöglicht eine schnelle Verfeinerung und Entwicklung, wodurch alle Fehler vor der Massenproduktion erkannt werden können.
- Material Effizienz: Bei der additiven Fertigung entsteht kein übermäßiges Abfallmaterial, sondern es wird nur das Material verwendet, das zur Herstellung des Werkstücks benötigt wird. Im Gegensatz zur subtraktiven Fertigung entsteht kein Abfall.
- Anpassung: Die additive Fertigung ist in hohem Maße anpassbar, sodass die Herstellung von Kleinserien und personalisierten Produkten einfach ist.
Preis der additiven Fertigung im Vergleich zur subtraktiven Fertigung
Das Herstellungskosten of additiv und subtraktiv und Materialstammdaten können je nach Material und Maschinentyp variieren. Die folgende Tabelle vergleicht die wichtigsten Kostenfaktoren:
| Kostenfaktor | Subtraktive Fertigung | Additive Fertigung |
| Ausrüstungskosten | Hohe Anschaffungskosten für CNC-Maschinen, Fräsen und Drehmaschinen. | Desktop-3D-Drucker (günstig) bis hin zu teuren Industriemaschinen; geringerer Wartungsaufwand. |
| Materialkosten | Höher aufgrund von Abfall durch Materialentfernung. | Geringerer Materialabfall; Metallpulver können teuer sein. |
| Arbeitskosten | Erfordert einen erfahrenen CNC-Maschinisten | Geringere Arbeitskosten für Desktop-Systeme |
| Produktionsvolumen | Kostengünstig für Bearbeitungsprozesse mit hohem Volumen. | Wirtschaftlicher für Kleinserien oder Sonderteile |
| Werkzeuge und Einrichtung | Erfordert kundenspezifische Vorrichtungen und Werkzeuge, was die Kosten erhöht | Minimale Werkzeugkosten |
| Nachbearbeitung | Minimale Nachbearbeitung | Kann eine erhebliche Nachbearbeitung erfordern |
Die subtraktive Fertigung ist aufgrund des Bedarfs an CNC-Maschinen und Schneidwerkzeugen teurer. Außerdem entsteht Abfall, der Spezialwerkzeuge erfordert, was die Kosten bei der Metallbearbeitung exponentiell erhöht. Für die Massenproduktion ist sie jedoch kostengünstig.
Bei der additiven Fertigung entsteht kein Materialabfall, jedoch sind die Materialkosten aufgrund spezieller Polymer- und Metallpulver höher.
Es ist kostengünstig und eignet sich optimal für die Kleinserienfertigung von Bauteilen mit komplexen Geometrien. Bereit für den Produktionsstart? Holen Sie sich ein Sofortangebot für Ihre Projektanforderungen
Die Wahl zwischen additiver und subtraktiver Fertigung
Mit beiden Verfahren entstehen hochdetaillierte Werkstücke, die in verschiedenen Branchen und Anwendungsbereichen zum Einsatz kommen.
Die Wahl zwischen additiver und subtraktiver Fertigung kann vom Projekt und den Materialeigenschaften abhängen
In manchen Fällen ist die Kombination von additiver und subtraktiver Fertigung zu einem Hybridverfahren die beste Lösung. Dieses Verfahren erfordert jedoch eine gründliche Projektbewertung und die Ergebnisse einer Beurteilung des Materialverhaltens.
Design und geometrische Komplexität
Die Herstellung komplexer Geometrien, wie beispielsweise Innengitter und Hohlkörper, ist mithilfe der additiven Fertigung problemlos möglich. Mit subtraktiven Verfahren ist die Herstellung dieser Geometrien nicht möglich.
Durch die subtraktive Fertigung können einfache Geometrien mit hoher Präzision erzeugt werden, jedoch können aufgrund von Zugänglichkeitsproblemen keine inneren Geometrien erstellt werden, da das Werkzeug das Innere des Werkstücks nicht lesen kann.
Benötigte Materialien
Die subtraktive Fertigung ist vielseitig und kann eine große Bandbreite an Materialien mit hoher Präzision und Effizienz verarbeiten, darunter Metalle, Kunststoffe und Verbundwerkstoffe, und zwar mit verschiedenen Verfahren wie Fräsen und CNC-Bearbeitung.
Bei der additiven Fertigung werden Kunststoffe und Polymerverbundwerkstoffe verwendet. Allerdings kann die Festigkeit mancher 3D-gedruckter Teile im Vergleich zu bearbeiteten Komponenten geringer sein.
Präzision und Oberflächengüte
Durch subtraktive CNC-Prozesse können Produkte mit engen Toleranzen und Oberflächengüten hergestellt werden, was ideal für die Luft- und Raumfahrtindustrie sowie die Medizinbranche ist.
Die additive Fertigung erzeugt zwar eine glatte Oberfläche, erfordert jedoch Schleifen und Fräsen, um die Oberfläche zu polieren und enge Toleranzen zu erreichen. Diese zusätzliche Bearbeitung kann die Kosten des Werkstücks erhöhen.
Produktionsvolumen und Skalierbarkeit
Beide Verfahren eignen sich für unterschiedliche Produktionsmaßstäbe. Subtraktive Die Fertigung ist bei großen Stückzahlen günstiger und nutzt schnelle Bearbeitungsprozesse zur Steigerung der Effizienz.
Die additive Fertigung eignet sich besser für Kleinserien, die individuelle Anpassungen und komplexe Geometrien erfordern. Dieses Verfahren erfordert keine teuren Werkzeuge, die Stückkosten sind jedoch höher und wird daher nur für die Kleinserienproduktion empfohlen.
Vorlaufzeit und Prototyping
Durch die additive Fertigung werden die Vorlaufzeiten für die Prototypenentwicklung erheblich verkürzt, was eine schnelle Iteration und Designvalidierung ohne die Notwendigkeit kundenspezifischer Vorrichtungen ermöglicht.
Bei der subtraktiven Fertigung können zwar Prototypen hergestellt werden, aufgrund der Werkzeug- und Programmieranforderungen sind jedoch häufig längere Rüstzeiten erforderlich.
Kostenüberlegungen
Die Wirtschaftlichkeit der einzelnen Fertigungsverfahren hängt vom Projektumfang ab. Subtraktive Fertigung kann für große Serien von Standardteilen wirtschaftlicher sein, während additive Fertigung für kleine Chargen oder komplexe Designs, die die Werkzeugkosten minimieren, vorteilhaft ist.
Ökologische Verantwortung
Betrachtet man die Umweltauswirkungen beider Verfahren, ist die additive Fertigung effizienter und erzeugt weniger Materialabfall, was zu einer geringeren Umweltbelastung führt, verbraucht jedoch pro produziertem Teil mehr Energie.
Bei der subtraktiven Fertigung wird Material von einem massiven Block entfernt, um ein Bauteil zu formen. Dabei entsteht eine große Menge an Abfallmaterial, insbesondere bei der Bearbeitung von Metallen.
Hersteller müssen alle diese Faktoren berücksichtigen, um zu beurteilen, ob die additive, subtraktive oder hybride Fertigung die beste Wahl für Ihr Projekt ist.
Im Allgemeinen ist die additive Fertigung eine bessere Option für die kostengünstige Produktion komplexer Kleinserien und die subtraktive Fertigung eignet sich ideal für die Großserienproduktion präziser Metallteile.
Hybridfertigung: Kombination additiver und subtraktiver Verfahren
Die Kombination additiver und subtraktiver Technologien zu einem einzigen nahtlosen Prozess wird als Hybridtechnologie bezeichnet.
Beim Hybridverfahren werden mit einem 3D-Drucker Teile mit komplexen Designs und inneren Strukturen gedruckt, die dann durch CNC-Bearbeitung verfeinert werden, um präzise Toleranzen und Oberflächengüten zu erreichen.
Dieser Prozess wird auch als additive und subtraktive Bearbeitung bezeichnet und wird mithilfe moderner Fertigungssysteme durchgeführt, die additive und subtraktive Fertigungswerkzeuge kombinieren.
Was ist Hybridfertigung?
Die Hybridfertigung basiert auf der Kombination additiver Fertigung und subtraktiver CNC-Verfahren. Ein 3D-gedrucktes Teil kann auf einer CNC-Fräse bearbeitet werden, um enge Toleranzen und eine hochwertige Oberflächenqualität zu erreichen.
Die Kombination dieser Prozesse reduziert den Materialabfall und ermöglicht Ihnen die Herstellung von Teilen mit komplexem Design.
Die Hybridfertigung ist dank der leicht verfügbaren Produkte, die von Desktop-Computern bis hin zu großen Industrieanlagen reichen, einfach geworden.
Kann die Hybridfertigung für Metalle und Kunststoffe eingesetzt werden?
Ja, die Hybridfertigung funktioniert sowohl mit Metallen als auch mit Kunststoffen und kombiniert 3D-Druck mit CNC-Bearbeitung, um eine breite Palette von Materialien zu verarbeiten.
In der Hybridfertigung verwendete Metalle:
Hybride Fertigungsverfahren verarbeiten gängige Metalle wie Aluminiumlegierungen, Edelstahl (304, 316L), Titan (Ti-6Al-4V), Werkzeugstähle, Inconel und Kobalt-Chrom. Der Arbeitsablauf umfasst typischerweise den 3D-Metalldruck mittels Pulverbettfusion oder gerichteter Energiedeposition, gefolgt von CNC-Bearbeitung, um Toleranzen von ±0.001 mm und Oberflächenrauheiten von Ra 0.8–3.2 µm zu erreichen.
In der Hybridfertigung verwendete Kunststoffe:
Bei Kunststoffen werden Hybridsysteme zur Verarbeitung technischer Thermoplaste wie ABS, Nylon (PA12), PEEK, Ultem, Polycarbonat und Kohlenstofffaserverbundwerkstoffe eingesetzt. Die Teile werden zunächst im 3D-Druckverfahren mittels FDM oder SLS gedruckt und anschließend CNC-gefräst, um Maßgenauigkeit, Gewinde und glatte Passflächen zu gewährleisten.
Wichtigste Vorteile nach Materialart:
Bei Metallen reduziert die Hybridfertigung den Materialabfall im Vergleich zur traditionellen Bearbeitung von Vollblöcken um 60–80 % und ermöglicht gleichzeitig die Herstellung komplexer interner Strukturen wie konturnaher Kühlkanäle. Bei Kunststoffen kombiniert das Verfahren organisch 3D-gedruckte Geometrien mit präzisionsgefertigten Befestigungselementen und eng tolerierten Schnittstellen.
Anwendungen:
Die Hybridfertigung mit Metallen findet Anwendung bei Turbinenkomponenten für die Luft- und Raumfahrt, medizinischen Implantaten, Werkzeugen mit konturnaher Kühlung und Automobil-Performance-Teilen. Die Hybridfertigung mit Kunststoffen dient der Herstellung von Funktionsprototypen, kundenspezifischen Endprodukten, Vorrichtungen und Teilen für die Kleinserienfertigung.
Sowohl Metalle als auch Kunststoffe profitieren von der Fähigkeit der Hybridfertigung, die geometrische Freiheit additiver Verfahren mit der Präzision und Oberflächenqualität subtraktiver Bearbeitung zu kombinieren.
Anwendungen der additiven und subtraktiven Fertigung
Additiv und subtraktiv Herstellung Wir bedienen unterschiedliche Branchen und nutzen dabei jeweils ihre einzigartigen Fähigkeiten:
- Luft- und Raumfahrt: Subtraktive Fertigung wird für Präzisionsmetallkomponenten verwendet, während additive Fertigung leichte, komplexe Teile wie Kraftstoffdüsen produziert.
- Automobilindustrie: CNC-Maschinen erstellen langlebige Motorkomponenten, während 3D-Drucker Prototypen kundenspezifischer Teile erstellen und Leichtbaustrukturen produzieren.
- Medizintechnik: Additive Fertigung ermöglicht maßgeschneiderte Implantate und Prothesen, während subtraktive Verfahren für Präzision bei chirurgischen Instrumenten sorgen.
- Consumer Products: Desktop-Tools für die additive und subtraktive Fertigung unterstützen Rapid Prototyping und die Kleinserienproduktion von Konsumgütern.
Fazit
Additive und subtraktive Fertigung sind die am weitesten verbreiteten modernen Fertigungsverfahren, die Vorteile für unterschiedliche Anwendungen in unterschiedlichen Branchen bieten.
Die subtraktive Fertigung zeichnet sich durch hohe Präzision und Materialvielfalt aus, gepaart mit einer bereits etablierten Industrie, die sich ideal für die Massenproduktion von Metall- und Verbundteilen eignet.
Additive Fertigung eignet sich ideal für die Herstellung komplexer Geometrien und kundenspezifischer Teile mit minimalem Abfall. Die Hybridfertigung kombiniert additive und subtraktive Verfahren und bietet so einen optimalen Ansatz für die Herstellung von Teilen aus 3D-Modelldaten.
Die Entscheidung zwischen additiver und subtraktiver Fertigung oder deren Integration in einen Hybridprozess ist ein komplizierter Prozess, der eine Bewertung der Materialeigenschaften, des Designs und des Produktionsvolumens erfordert.
Hochpräzise 3D-Druckdienstleistungen bei Boda
Bei Boda bieten wir subtraktive Bearbeitung, additive Fertigung und 3D-Druckdienste Für Prototypen und Serienteile. Dank jahrzehntelanger Erfahrung im Ingenieurwesen unterstützen wir unsere Kunden in jeder Phase der Produktentwicklung bei der Suche nach praktischen Fertigungslösungen.
Fordern Sie noch heute ein kostenloses Angebot an und erhalten Sie Unterstützung bei der Fertigung durch unser Ingenieurteam.