
„Das Biegen von Edelstahlblechen ist vorteilhaft, wenn Teile schnell auf den Markt gebracht werden müssen. Es führt in der Regel zu weniger Materialabfall bei der Teileherstellung.“
Edelstahl gehört aufgrund seiner hohen Festigkeit und Korrosionsbeständigkeit zu den beliebtesten Materialien für kundenspezifisches Rohrbiegen. Er gilt insbesondere als die beste Option für eine breite Palette von Rohr- und Leitungsprodukten, wie OEM-Geräte und -Ausrüstung, Verteiler, Hydraulikflüssigkeitsleitungen, Kühlschlangen, Wasserdüsen und viele andere. Beim Biegen von Edelstahlrohren müssen mehrere Faktoren berücksichtigt werden, darunter die Materialstärke, die Art des Biegeprozesses, die gewünschte Konfiguration usw. Lesen Sie weiter, um herauszufinden, ob Edelstahl das richtige Material für Ihre Rohranforderungen ist.
Herausforderungen beim Biegen von Edelstahl
Edelstahl ist aufgrund seiner Härte ein schwierig zu bearbeitendes Material. Edelstahl ist jedoch sehr dehnbar und kann mit geeigneten Werkzeugen und Geräten in verschiedene Formen gebracht werden. Die zum Formen erforderliche Kraft hängt von der Dicke des Materials ab; dickere Wände oder unregelmäßige Formen erfordern viel Kraft und möglicherweise spezielle Biegegeräte.
Boda hat Erfahrung in Biegen von Edelstahlrohren in verschiedenen Branchen. Unsere qualifizierten Ingenieure und moderne Ausrüstung ermöglichen es uns, Komponenten jeder Komplexität für jeden Zweck herzustellen.
Probieren Sie Boda jetzt aus!
Verschiedene Möglichkeiten zum Biegen von Edelstahlblechen
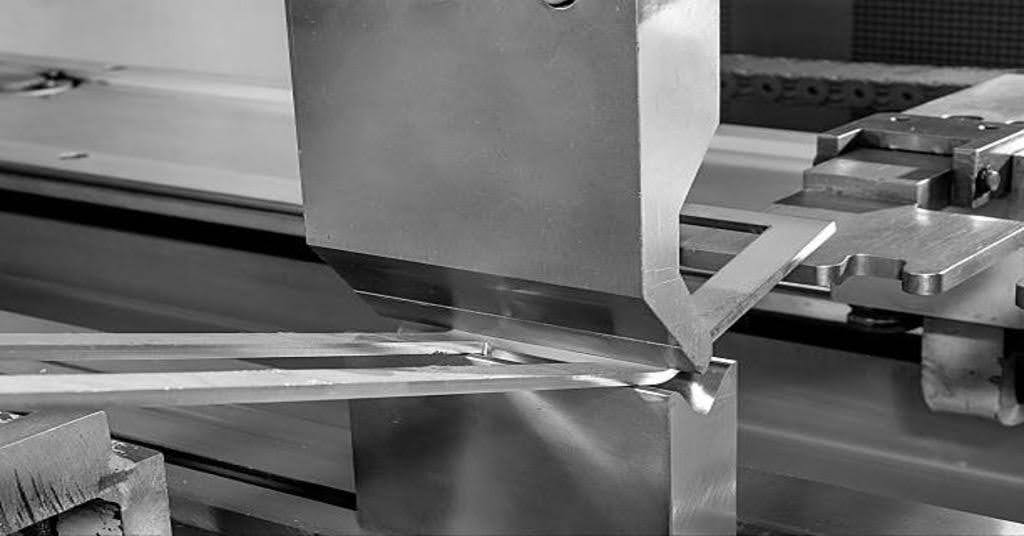
Biegen von Edelstahl
Wenn es um Techniken zum Biegen von Edelstahl geht, müssen bestimmte Aspekte berücksichtigt werden. Hier sind einige gängige Methoden, darunter:
- Drehzugbiegen
Bei dieser Methode wird das Edelstahlrohr mithilfe einer Matrize gebogen, indem die Außenseite des Rohrs festgeklemmt und um die Matrize gebogen wird, bis der gewünschte Biegeradius erreicht ist. Diese Methode ist ideal für kleine Teile und scharfe Ecken. Das Rotationszugbiegeverfahren wird von Herstellern häufig für Rohrteile in Strukturrahmen und Maschinenkomponenten verwendet. Beispiele hierfür sind Überrollkäfige, Fahrradlenker, Geländer usw.
- Dreiwalzenbiegen
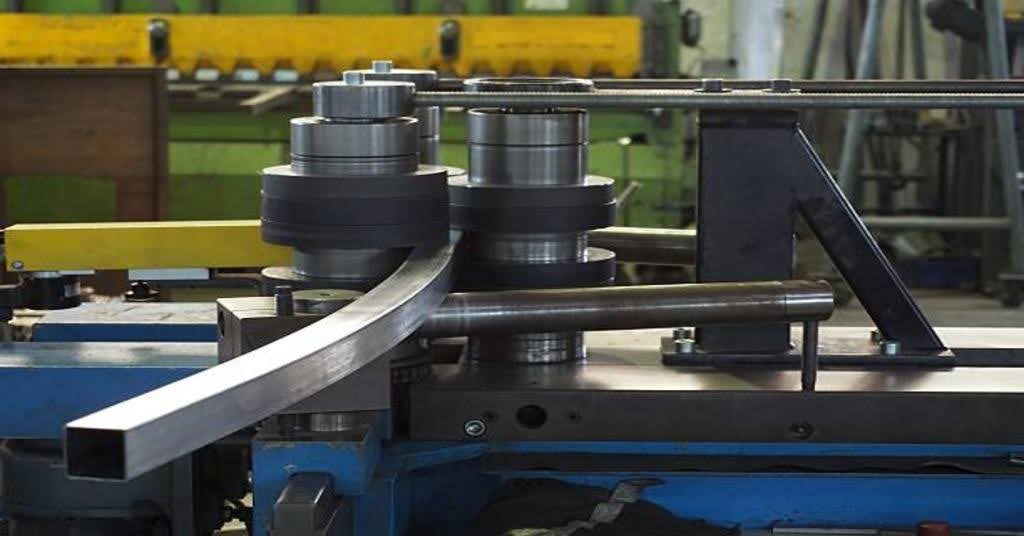
Rollenbiegen
Drei Walzen werden verwendet, um an bestimmten Punkten Druck auszuüben und das Edelstahlrohr oder die Edelstahlröhre beim Durchlaufen der Maschine allmählich zu biegen. Normalerweise wird es für Biegungen mit größerem Radius verwendet. Hersteller verwenden das Rollenbiegen häufig, um Spiralen herzustellen. Bediener können kontinuierliche Spulen herstellen, indem sie das Rohr nach jeder Umdrehung anheben. Für diesen Prozess sollte das Werkstück einen großen Radius und eine Steigung von 1 Durchmesser haben. Wenn jedoch eine größere Spulensteigung erforderlich ist, kann eine zusätzliche Walze nützlich sein. Diese zusätzliche Walze hilft, das Rohr nach außen zu drücken, während die Spule hergestellt wird. Wenn Sie mehr darüber erfahren möchten
- Dornbiegen
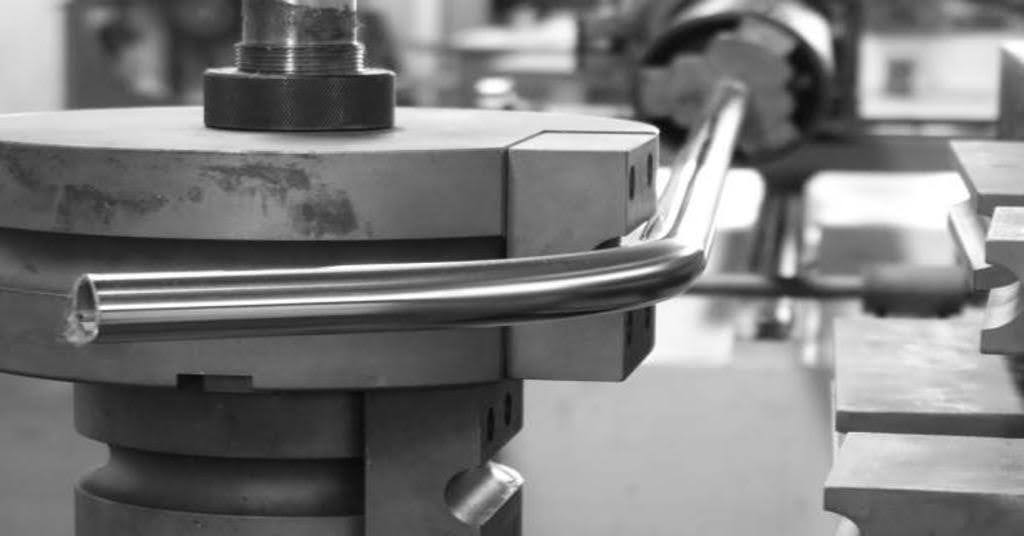
Stahlrohrbiegen
Dornbiegen ähnelt dem Rotationszugbiegen. Wie der Name schon sagt, wird bei diesem Verfahren ein Dorn in das Rohr eingesetzt, um es zu stützen, während es um die Matrize gebogen wird. Dies trägt dazu bei, das Rohr rund zu halten und verhindert, dass das Blech zusammenfällt. Die Verwendung eines Dorns im Innendurchmesser (ID) unterstützt den Materialfluss während des Biegens. In ähnlicher Weise stützt die Druckmatrize den Außendurchmesser (OD). Die Elemente arbeiten zusammen, um den Außen- und Innendurchmesser des Rohrs während des gesamten Biegevorgangs zu regulieren. Dornbiegen ist eine optimale Methode, um maximale Biegeprobleme, insbesondere Rückfederung, zu vermeiden. Es verhindert auch Falten, Abflachungen und Knicke.
- Kompressionsbiegen
Beim Druckbiegen wird ein Edelstahlrohr um eine feste Matrize gezogen, um die Biegung zu bilden. Normalerweise ist das ein schneller Vorgang, aber nicht für Kurven mit kleinem Radius geeignet. Kompressionsbiegen ist eine schnelle und kostengünstige Möglichkeit, die Teileproduktion zu steigern. Dieser Vorgang ist jedoch nicht für Rohre geeignet, deren CLR weniger als das Doppelte des Biegedurchmessers beträgt. Mit anderen Worten: Ein 1-Zoll-Rohrbogen muss eine Mittellinie von mindestens 2 Zoll haben, um die erforderliche Biegung zu erreichen.
- Widderbiegen
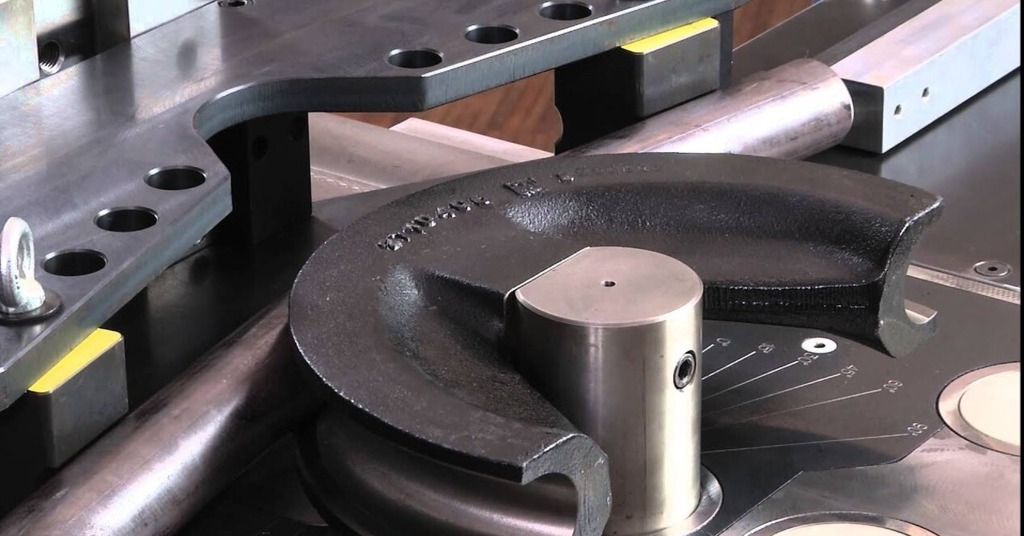
Biegen des Stößels
Beim Ramm- oder Kolbenbiegen wird ein Rohr mit einem Hydraulikkolben an verschiedenen Punkten um einen Drehblock gebogen. Es handelt sich um eine relativ kostengünstige Technik zum Biegen von Edelstahl, die jedoch für anspruchsvolle Anwendungen möglicherweise nicht besonders gut geeignet ist. Dieser Prozess ist flexibel und kann je nach erforderlicher Biegeart angepasst werden.
Wichtige Überlegungen vor dem Start Ihres Edelstahlblechbiegeprojekts
Es gibt viele Faktoren zu berücksichtigen, bevor Sie eine benutzerdefinierte Blechbiegen Projekt. Hier sind einige allgemeine Faktoren für optimale Ergebnisse oder Biegungen.
- Biegeradius
Vor allem große Teile von Edelstahlblechen müssen während der Herstellung mit engen Radien gebogen werden. Rotationszugbiegen oder Rollbiegen sind geeignet, und ein Dorn kann ein Einfallen der Wände verhindern. Darüber hinaus erfordert das Aufbringen von Kraft zum Erreichen kleinerer Biegeradien aufgrund der Komplexität mehr Aufmerksamkeit. Je nach Innendurchmesser und Dicke des Rohrs ist möglicherweise eine 180-Grad-Biegung möglich, aber um die strukturelle Integrität des Rohrs und die Innenform aufrechtzuerhalten, ist möglicherweise eine breitere „U“-Form erforderlich.
- Streckgrenze
Edelstahl hat eine hohe Streckgrenze. Dadurch ist er anfälliger für ein Zurückfedern nach dem Biegen. Es ist wichtig, diesen Aspekt zu berücksichtigen, indem man die zu erwartende Belastung beurteilt.
- Materialstärke
Die Dicke des Materials wirkt sich direkt auf die zum Biegen erforderliche Festigkeit aus. Dickere Wände sind stärker, aber schwerer zu brechen; dünnere Wände sind schwächer, aber anfälliger für Verformungen. Es wurde auch festgestellt, dass sich dickere Materialien um einen bestimmten Radius stärker biegen als dünnere Materialien um denselben Radius. Darüber hinaus können dickwandige Stahlplatten einer höheren Festigkeit standhalten, während dünnwandige Stahlplatten beim Biegen brechen können.
Daher ist es wichtig, die erforderliche Biegefestigkeit zu perfektionieren, um das optimale Niveau zu erreichen. Generell darf die Biegefestigkeit weder zu hoch noch zu niedrig sein, da bereits geringe Unterschiede zu Unebenheiten oder Verformungen in den Blechen führen. Die Wahl der geeigneten Biegetechnik und die Einrichtung der Maschine sind in diesem Fall wichtig.
- Geschweißt vs. extrudiert
Geschweißte (gefalzte) und extrudierte (nahtlose) Rohre lassen sich problemlos biegen. Nahtlose Rohre eignen sich für kleine Biegeradien, geschweißte Rohre sind ideal für große Durchmesser. Der richtige Rohrtyp muss entsprechend dem erforderlichen Biegeradius ausgewählt werden. Aufgrund der Spannung ist der Betriebsdruck des geschweißten Rohrs um 20 % niedriger als bei einem nahtlosen Rohr. Darüber hinaus besteht auch ein Risiko, da unsachgemäß ausgeführte Schweißnähte zu fehlerhaften Blechbiegungen führen.
Probieren Sie Boda jetzt aus!
Häufig verwendete Edelstahlsorten zum Biegen
Beim Biegen von Edelstahl werden üblicherweise zwei Hauptstahlsorten verwendet: Edelstahl 304 und Edelstahl 316. Biegen von Aluminium ist relativ leichter als ein Blech aus rostfreiem Stahl. Lassen Sie uns besprechen, wie diese Güten Herstellern bei Biegeanwendungen zugute kommen;
304 rostfreier Stahl
Edelstahl 304 ist eine lebensmittelechte Stahllegierung. Er ist beliebt aufgrund seiner Flexibilität, Korrosionsbeständigkeit und nicht magnetischen Eigenschaften. Das Biegen von Blechen kann jedoch problematisch sein, wenn die falschen Werkzeuge oder Geräte verwendet werden. Einige häufige Anwendungsgebiete sind Maschinen, Lebensmittel, Luftfahrt und medizinische Geräte.
316 rostfreier Stahl
Edelstahl 316 ist eine verstärkte Molybdänlegierung. Normalerweise ist er sehr korrosions- und hitzebeständig. Er ist relativ robust und effektiv in korrosiven Anwendungen wie der Schifffahrt, der Chemie-, Pharma- und Medizinindustrie. Boda bietet Edelstahl in verschiedenen Güteklassen an, um den Anforderungen seiner geschätzten Kunden gerecht zu werden. Bitte kontaktieren Sie uns für eine Beratung zu den am besten geeigneten Geräten für Ihre spezielle Anwendung.
Wie berechnet man die Biegezugabe?
Es ist wichtig zu berücksichtigen, dass ein Metall, das einem Druck ausgesetzt wird, der es verbiegt, innen komprimiert und außen gedehnt wird. Die Biegelänge wird berechnet, indem die Biegezugabe addiert wird, eine Funktion der Plattendicke, des Innenradius, des K-Faktors und des Biegewinkels. Die Biegezugabe kann mit der Formel BA = (Ï/180) x B x (IR + K x MT) berechnet werden; dabei sind K, K, B der Winkel, IR der Innenradius und wenn die Platte dick ist, MT. Wenn Sie mehr erfahren möchten, lesen Sie unseren Leitfaden zur Herstellung einfacher Metallbleche.
Ist das Biegen von Edelstahl für Ihre Projektanwendung geeignet?
Das Biegen von Edelstahl ist ohne die richtige Ausrüstung und Maschinerie schwierig. Es bietet jedoch mehrere Vorteile für Anwendungen, die starke und korrosionsbeständige Materialien erfordern. Triad ist ein Unternehmen, das sich auf die Bereitstellung von Rohr- und Schlauchkomponenten spezialisiert hat, die den spezifischen Materialanforderungen und Toleranzen verschiedener Branchen entsprechen. Kontakt aufnehmen heute, um mit unseren Spezialisten zu sprechen.
Edelstahl biegen ohne Bremse
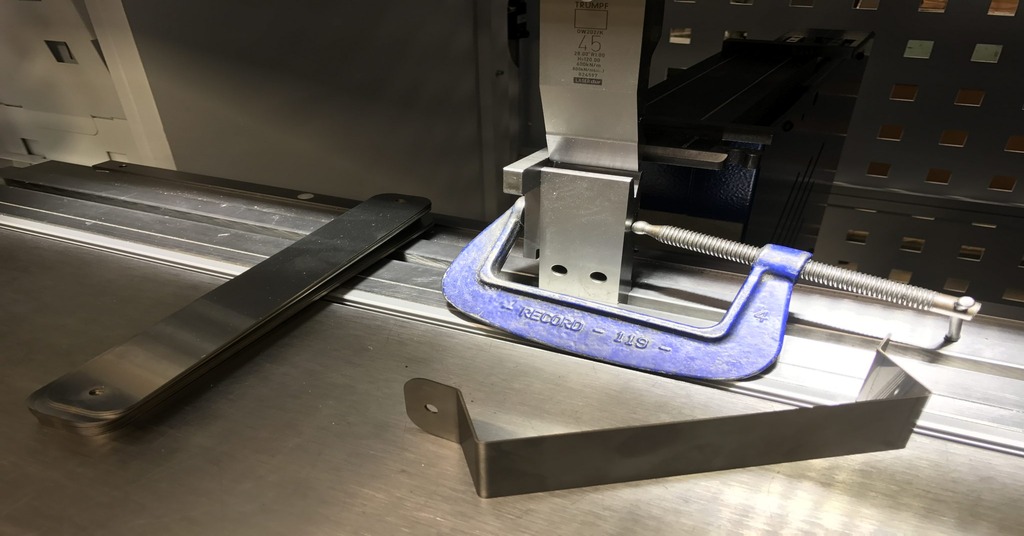
Blechbiegen ohne Blechbiegemaschine
Zum Biegen von Edelstahlblechen ohne Biegezange benötigen Sie Edelstahlplatten, Hämmer, Schraubstöcke, Lineale, Winkelmesser und Markierungen.
- Messen Sie die Dicke der Platte mit einem Lineal. Berechnen Sie dann den K-Faktor und den Innenradius, um die Biegezugabe mit der Formel BA=(π/180) x B x (IR+K x MT) zu ermitteln.
- Zeichnen Sie mit einem Marker eine Biegelinie und einen Radius auf die Platte.
- Die Edelstahlplatte auf die benötigte Größe zuschneiden und in den Schraubstock einspannen.
- Biegen Sie die Platte mithilfe des Schraubstocks langsam in den gewünschten Winkel.
- Klopfen Sie leicht mit einem Holzhammer auf das Metall, um eine gleichmäßige Biegung zu erreichen.
- Überprüfen Sie den Biegewinkel und die Biegetoleranz. Erwärmen Sie das Rohr bei Bedarf, um die Biegung zu erleichtern.
Wenn Sie diese Schritte befolgen, sollte es Ihnen möglich sein, das Edelstahlblech ohne Biegezange zu biegen.
Probieren Sie Boda jetzt aus!
Fazit
Abschließend bietet dieser Blogbeitrag einen allgemeinen Überblick über das Biegen von Blechen und hebt die wichtigsten Aspekte des Biegens von Edelstahl hervor. Abkantpressen können zum Biegen von Metall verwendet werden, während Schraubstöcke für einfaches Biegen ausreichen. Boda ist seit über einem Jahrzehnt im Bereich der Herstellung von Maschinen zur Blechbearbeitung tätig. Für weitere Informationen zu Abkantpressen oder anderen Maschinen wenden Sie sich bitte an unsere Vertriebsmitarbeiter für Blechbiegeservice, und Produktdetails und erhalten Sie in kürzester Zeit ein unverbindliches Angebot.
Häufig gestellte Fragen
F1. Können Edelstahlbleche ohne Beschädigung gebogen werden?
Es ist möglich, Edelstahl zu biegen, ohne ihn zu beschädigen, aber der Biegewinkel ist sehr wichtig. Um Schäden zu vermeiden, sollte der Biegewinkel der Edelstahlbleche größer sein als der des Stahls.
F1. Wofür werden gebogene Edelstahlbleche verwendet?
Gebogene Edelstahlbleche werden bei der Herstellung von Gehäusen, Kühlschrank-Klimaanlagengehäusen, Auto- und Flugzeugverkleidungen, Computergehäusen usw. verwendet.
F3. Gibt es eine Faustregel zum Biegen dünner Edelstahlbleche?
Im Allgemeinen besagt diese Regel, dass der Biegewinkel umso kleiner ist, je dünner das Blech ist. Diese Regel hilft Verarbeitern, Schäden während des Biegeprozesses zu vermeiden.
F4. Welche Biegemethode ist bequemer: Dornrohrbiegen oder Rollbiegen?
Bei kleinen Radien kommt normalerweise das Dornbiegen zum Einsatz, um ein Abflachen, Faltenwerfen und Knicken zu verhindern, während sich das Rollbiegen besser für dünnere Rohre mit größerem Biegeradius eignet.