
Programmierung für CNC langweilig Operationen sind eine wichtige Fähigkeit für Maschinisten, Ingenieure und Techniker in der Fertigungsindustrie. Das Verständnis des Konzepts der CNC-Programmierung, die bei Bohrvorgängen verwendet wird, kann Kunden auch dabei helfen, bessere Ergebnisse basierend auf ihren Anforderungen zu erzielen.
Mit den richtigen Programmiertechniken können Sie das volle Potenzial Ihrer CNC-Bohrmaschinen freisetzen und so die Effizienz, Genauigkeit und Kosteneinsparungen steigern. Dieser umfassende Leitfaden behandelt die wesentlichen Konzepte der CNC-Programmierung für Bohrvorgänge, erörtert die am häufigsten verwendeten Programmiersprachen und Software und bietet wertvolle Tipps zur Optimierung Ihrer Programmiertechniken.
Die Grundlagen der CNC-Programmierung für Bohroperationen
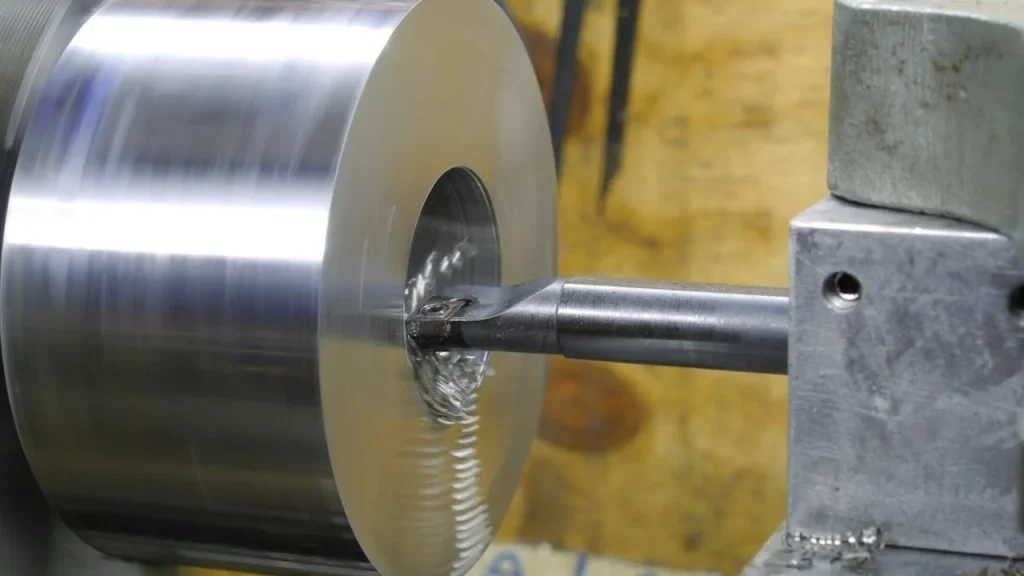
CNC-Bohren ist ein Bearbeitungsprozess, der zum Erstellen von Präzisionslöchern, Bohrungen oder Innenkonturen in verschiedenen Materialien verwendet wird. Dabei werden spezielle Arten von Bohrwerkzeugen, wie Bohrstangen und Bohrköpfe, die auf einer CNC-Maschine montiert sind. Durch die genaue Steuerung des Wegs und der Tiefe des Schneidwerkzeugs können beim CNC-Bohren enge Toleranzen, hervorragende Oberflächengüten und komplizierte Innengeometrien erreicht werden.
G-Code und M-Code: Die Sprache der CNC-Maschinen
G-Code und M-Code sind die am häufigsten verwendeten Programmiersprachen für CNC-Maschinen. Der G-Code (geometrischer Code) enthält Anweisungen zur Steuerung der Bewegung des Schneidwerkzeugs, während der M-Code (sonstiger Code) Befehle für Zusatzfunktionen wie die Aktivierung des Kühlmittels oder Änderungen der Spindelgeschwindigkeit bereitstellt. Ein CNC-Programm besteht aus einer Reihe von G-Code- und M-Code-Befehlen, die die Aktionen der Maschine während des Bohrvorgangs vorgeben.
Grundlegende Konzepte der CNC-Programmierung für Bohroperationen
Zu den grundlegenden Konzepten der CNC-Programmierung gehören Informationen zu Koordinatensystemen und Werkstückversätzen, Werkzeuggeometrie und Werkzeugversätzen sowie Vorschüben und Geschwindigkeiten. Das Verständnis dieser Konzepte ist entscheidend für das Erreichen präziser und effizienter Bearbeitungsergebnisse.
Koordinatensysteme und Arbeitsversätze
| Koordinatensystem | Beschreibung |
|---|---|
| Maschinenkoordinatensystem (MCS) | Ein festes Koordinatensystem, das den Referenzpunkt der CNC-Maschine darstellt und sich normalerweise an einem der Enden der Maschine befindet. |
| Arbeitskoordinatensystem (WCS) | Ein benutzerdefiniertes Koordinatensystem, das den Referenzpunkt des Teils darstellt, ermöglicht es dem Programmierer, den Werkzeugweg relativ zum Werkstück zu definieren. |
| Arbeitsversätze | Wird verwendet, um das WCS an verschiedene Positionen auf dem Werkstück zu verschieben, sodass die Maschine mehrere Vorgänge ohne Neuprogrammierung ausführen kann. |
Werkzeuggeometrie und Werkzeugversätze
- Werkzeugversätze: Werkzeugversätze werden verwendet, um Abweichungen in der Werkzeuggeometrie oder im Werkzeugverschleiß auszugleichen und so während des gesamten Bohrvorgangs genaue und gleichmäßige Schnitttiefen sicherzustellen.
- Werkzeuggeometrie: Die Werkzeuggeometrie bezieht sich auf die Abmessungen und Merkmale des Schneidwerkzeugs, einschließlich Werkzeugdurchmesser, Länge und Schneidkantenwinkel.
Vorschübe und Geschwindigkeiten
- Vorschubgeschwindigkeit: Die Vorschubgeschwindigkeit ist die Geschwindigkeit, mit der sich das Schneidwerkzeug durch das Material bewegt und wird typischerweise in Zoll pro Minute (IPM) oder Millimeter pro Minute (mm/min) gemessen.
- Spulengeschwindigkeit: Die Spindeldrehzahl bezeichnet die Rotationsgeschwindigkeit des Schneidwerkzeugs und wird in Umdrehungen pro Minute (U/min) gemessen. Die optimale Spindeldrehzahl hängt vom zu bearbeitenden Bohrmaterial und der Werkzeuggeometrie ab.
Probieren Sie Boda jetzt aus!
CNC-Programmiersoftware und Simulationstools
Es gibt verschiedene Software- und Simulationstools für CNC-Bohrvorgänge. Diese Tools helfen, den Prozess zu visualisieren und die Qualität des Endergebnisses vorherzusagen. Im Folgenden sind einige typische Werkzeuge aufgeführt, die für die Programmierung und Simulation bei CNC-Bohrvorgängen verwendet werden.
| Werkzeug | Beschreibung | Beispiele |
|---|---|---|
| CAM-Software | Ermöglicht Benutzern das Erstellen von Werkzeugwegen, das Simulieren des Bearbeitungsprozesses sowie das Generieren von G-Code- und M-Code-Befehlen | Mastercam, Autodesk Fusion 360, SolidCAM |
| CNC-Simulationswerkzeuge | Ermöglichen Sie Programmierern, den Bearbeitungsprozess zu visualisieren und potenzielle Probleme zu erkennen, bevor mit dem eigentlichen Schneiden begonnen wird | VERICUT, NCSIMUL, CIMCO |
Tipps zur Optimierung der CNC-Programmierung für Bohroperationen
Nachfolgend finden Sie einige Tipps, die Ihnen dabei helfen, hervorragende Ergebnisse zu erzielen, einschließlich der strategischen Planung Ihrer Werkzeugwege, der Optimierung Ihrer Vorschübe und Geschwindigkeiten, der Verwendung von Festzyklen, der Implementierung von Techniken zur Werkzeugwegoptimierung und der regelmäßigen Aktualisierung und Pflege Ihrer CNC-Programmbibliothek.
Planen Sie Ihre Werkzeugwege strategisch
Eine sorgfältige Planung der Werkzeugwege kann dazu beitragen, Werkzeugwechsel zu minimieren, Zykluszeiten zu verkürzen und die Oberflächengüte zu verbessern. Erwägen Sie die Verwendung von Spiralinterpolation für Bohrungen mit großem Durchmesser und Schruppoperationen und verwenden Sie konturparallele Werkzeugwege für Schlichtdurchgänge, um glattere Oberflächen zu erzielen.
Optimieren Sie Feeds und Geschwindigkeiten
Stellen Sie sicher, dass Sie je nach Material, Werkzeuggeometrie und gewünschter Oberflächenbeschaffenheit die richtigen Vorschübe und Geschwindigkeiten auswählen. Die Wahl der richtigen Parameter kann die Werkzeuglebensdauer, Zykluszeiten und Bearbeitungsqualität erheblich beeinflussen.
Nutzen Sie vorgefertigte Zyklen für mehr Effizienz
Festzyklen sind vorprogrammierte Bearbeitungssequenzen, die den CNC-Programmierungsprozess für gängige Vorgänge wie Bohren, Gewindeschneiden und Bohren vereinfachen und rationalisieren. Durch die Verwendung vorgefertigter Zyklen können Programmierer die Anzahl der erforderlichen G-Code- und M-Code-Befehle reduzieren, was zu kürzeren Programmlängen und schnelleren Einrichtungszeiten führt.
Implementieren Sie Techniken zur Werkzeugwegoptimierung
Techniken zur Werkzeugwegoptimierung, wie z. B. Wirbelfräsen oder adaptives Räumen, können dazu beitragen, die Schnittkräfte zu reduzieren, den Werkzeugverschleiß zu minimieren und die Bearbeitungseffizienz zu verbessern. Diese Methoden umfassen die Verwendung kontrollierter, konstanter Eingriffswinkel und variierender Vorschubgeschwindigkeiten, um die Materialabtragsraten zu optimieren und die Werkzeuglebensdauer zu verlängern.
Aktualisieren und pflegen Sie Ihre CNC-Programmbibliothek regelmäßig
Die Pflege einer organisierten Bibliothek von CNC-Programmen für Bohroperationen kann dazu beitragen, zukünftige Projekte zu rationalisieren und die Programmierzeit zu verkürzen. Aktualisieren Sie Ihre Programmbibliothek regelmäßig, um neue Werkzeuge, Materialien und Bearbeitungsstrategien aufzunehmen, um sicherzustellen, dass Sie immer die effizientesten und effektivsten Methoden verwenden.
Beispiel einer CNC-Programmierung zum Bohren: 40 mm Durchmesser. & 50mm Tiefe
Hier ist ein einfaches Beispiel für die CNC-Programmierung einer langweiligen Operation mithilfe von G-Code-Befehlen. Dieses Beispiel geht von einer 3-Achsen-CNC-Maschine aus und zeigt, wie in einem Werkstück ein Loch mit einem Durchmesser von 40 mm und einer Tiefe von 50 mm erzeugt wird.
% (Start des Programms)
O1000 (Programmnummer)
G90 G80 G40 G17 (Absolute Positionierung, Abbrechen von Festzyklen, Abbrechen der Fräserkompensation und Auswahl der XY-Ebene)
G21 (Einheiten auf Millimeter einstellen)
G28 G91 Z0 (Z-Achse zum Maschinenbezugspunkt bewegen)
G90 (Zurückschalten auf absolute Positionierung)
M6 T1 (Werkzeugwechsel auf Bohrstange, Werkzeugnummer 1)
G43 H1 (Werkzeuglängenkorrektur für Werkzeug Nummer 1 aktivieren)
S1200 M3 (Spindeldrehzahl auf 1200 U/min einstellen und Spindel im Uhrzeigersinn starten)
G54 (Nullpunktverschiebung 1 wählen)
G0 X20 Y20 (Schnelle Bewegung zur Startposition über dem Loch)
G99 (Vorschub pro Umdrehung einstellen)
G98 (Rückkehrmodus zum Anfangsniveau festlegen)
G83
G80 (Festzyklus abbrechen)
G0 Z50 (Z-Achse 50 mm über das Werkstück bewegen)
M5 (Spindel stoppen)
G28 G91 Z0 (Z-Achse zum Maschinenbezugspunkt bewegen)
G90 (Zurückschalten auf absolute Positionierung)
M30 (Programmende und Rücklauf)
%
Bitte beachten Sie, dass es sich hierbei um ein einfaches Beispiel handelt, das an Ihre spezifischen CNC-Maschinen-, Werkzeug- und Werkstückanforderungen angepasst werden sollte. Es ist wichtig, das Handbuch Ihrer CNC-Maschine zu konsultieren und die Kompatibilität der in diesem Beispiel verwendeten G-Code-Befehle zu überprüfen. Stellen Sie außerdem sicher, dass Sie das Programm in einer sicheren Umgebung mit geeigneten Simulationstools testen, bevor Sie es auf einem tatsächlichen Computer ausführen.
Fazit
Die CNC-Programmierung für Bohrvorgänge ist eine wesentliche Fähigkeit für die Fertigungsindustrie und ermöglicht die Erstellung präziser Löcher und Innenkonturen mit außergewöhnlicher Genauigkeit und Effizienz. Durch das Verständnis der grundlegenden Konzepte der CNC-Programmierung, den Einsatz fortschrittlicher Softwaretools und die Implementierung von Optimierungstechniken können Sie das volle Potenzial Ihrer CNC-Bohrmaschinen ausschöpfen.
Partnerschaft mit einem zuverlässigen Unternehmen wie Boda Bearbeitungsservice kann fachkundige Beratung, hochmoderne Ausrüstung und beispiellose Qualitätssicherung bieten und so den Erfolg Ihrer Projekte sicherstellen.
Häufig gestellte Fragen
Was sind G-Code und M-Code in der CNC-Programmierung für Bohroperationen?
G-Code und M-Code sind Programmiersprachen zur Steuerung von CNC-Maschinen. Der G-Code enthält Anweisungen für die Bewegung des Schneidwerkzeugs, während der M-Code Befehle für Zusatzfunktionen wie die Aktivierung des Kühlmittels oder Änderungen der Spindelgeschwindigkeit bereitstellt.
Welche Rolle spielen Koordinatensysteme und Arbeitsversätze bei der CNC-Programmierung für Bohroperationen?
Koordinatensysteme wie das Maschinenkoordinatensystem (MCS) und das Arbeitskoordinatensystem (WCS) definieren Bezugspunkte für die CNC-Maschine bzw. das Werkstück. Werkstückversätze werden verwendet, um das WKS an verschiedene Positionen auf dem Werkstück zu verschieben, sodass die Maschine mehrere Vorgänge ohne Neuprogrammierung ausführen kann.
Wie können CAM-Software und CNC-Simulationstools die CNC-Programmierung für Bohroperationen verbessern?
CAM-Software rationalisiert den Programmierprozess durch die Generierung von Werkzeugwegen, die Simulation des Bearbeitungsprozesses und die Erstellung von G-Code- und M-Code-Befehlen. CNC-Simulationstools helfen dabei, den Bearbeitungsprozess zu visualisieren, potenzielle Probleme zu erkennen und Werkzeugwege und Bearbeitungsparameter zu optimieren.