
Schnitttiefe
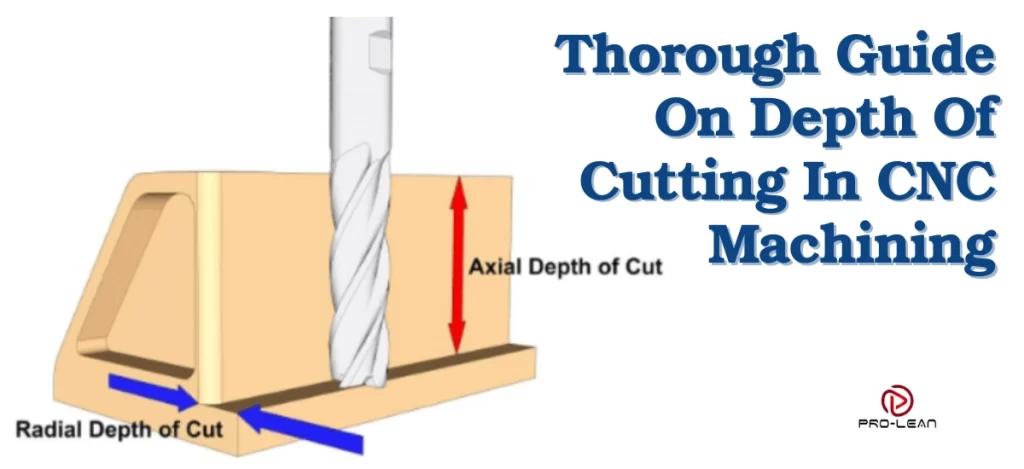
Jeder CNC-Bearbeitungsprozess basiert auf einem grundlegenden Konzept – der Schnitttiefe (DOC). Dies ist die Tiefe, in die sich das Schneidwerkzeug in das Werkstück eingräbt, und sie hat normalerweise eine axiale und eine radiale Abmessung.
Die radiale Schnitttiefe (RDOC) wird von der Oberfläche des Werkstücks in Richtung Mittellinie gemessen, während die axiale Schnitttiefe (ADOC) entlang der Mittellinie gemessen wird.
Unabhängig von der Art der Bearbeitung ist die richtige Bearbeitungstiefe entscheidend. Sie beeinflusst nicht nur die Produktqualität, sondern auch die Haltbarkeit der Schneidwerkzeuge und andere Aspekte des Prozesses. Deshalb Ihr Hersteller von Sonderteilen ist stets darauf bedacht, die Schnitttiefe für jeden Bearbeitungsprozess zu optimieren.
Dieser Artikel befasst sich unter anderem mit der Bedeutung der Schnitttiefe, der Bestimmung der DOC in verschiedenen Bearbeitungsprozessen und der Interaktion der DOC mit anderen Bearbeitungsprozessen.
Wie beschreibt man die Tiefe eines Schnitts?
Die Schnitttiefe gibt an, wie tief das Schneidwerkzeug bei jedem Durchgang während des Bearbeitungsprozesses eindringt. Sie ist ein entscheidender Parameter, da sie die Oberflächengüte, die Bearbeitungsgeschwindigkeit und die Zykluszeit des Prozesses beeinflusst.
Während des Bearbeitungsprozesses bewegt sich das Schneidwerkzeug typischerweise radial und axial. Dadurch ergeben sich zwei Arten von Schnitttiefen: die radiale Schnitttiefe (RDOC) und die axiale Schnitttiefe (ADOC).
Radiale Schnitttiefe (RDOC)
Damit ist die Tiefe gemeint, die das Werkzeug in das Werkstück eindringt. Diese Art der Schnitttiefe ist bei der Fräsbearbeitung entscheidend.
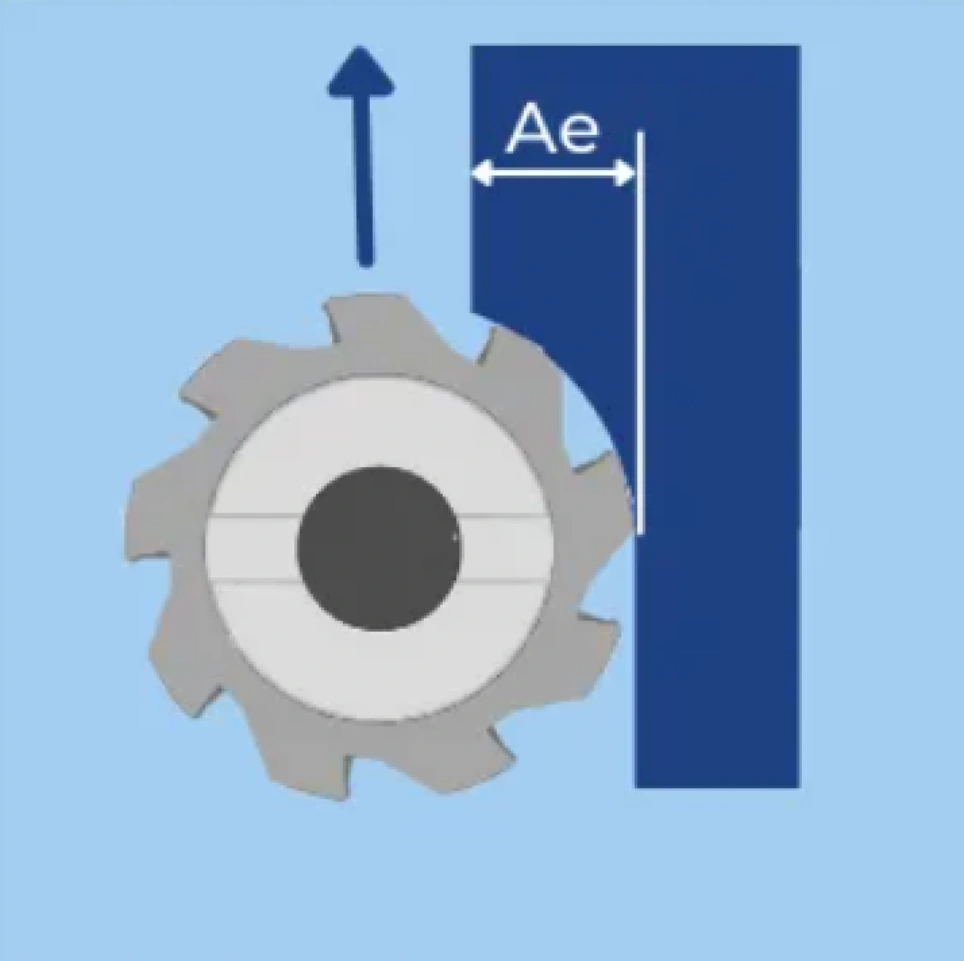
Radiale Schnitttiefe
Axiale Schnitttiefe (ADOC)
Dies ist die Distanz, die das Werkzeug entlang der Mittellinie des Werkstücks zurücklegt. Sie wird auch als Schnitttiefe oder Stufentiefe bezeichnet.
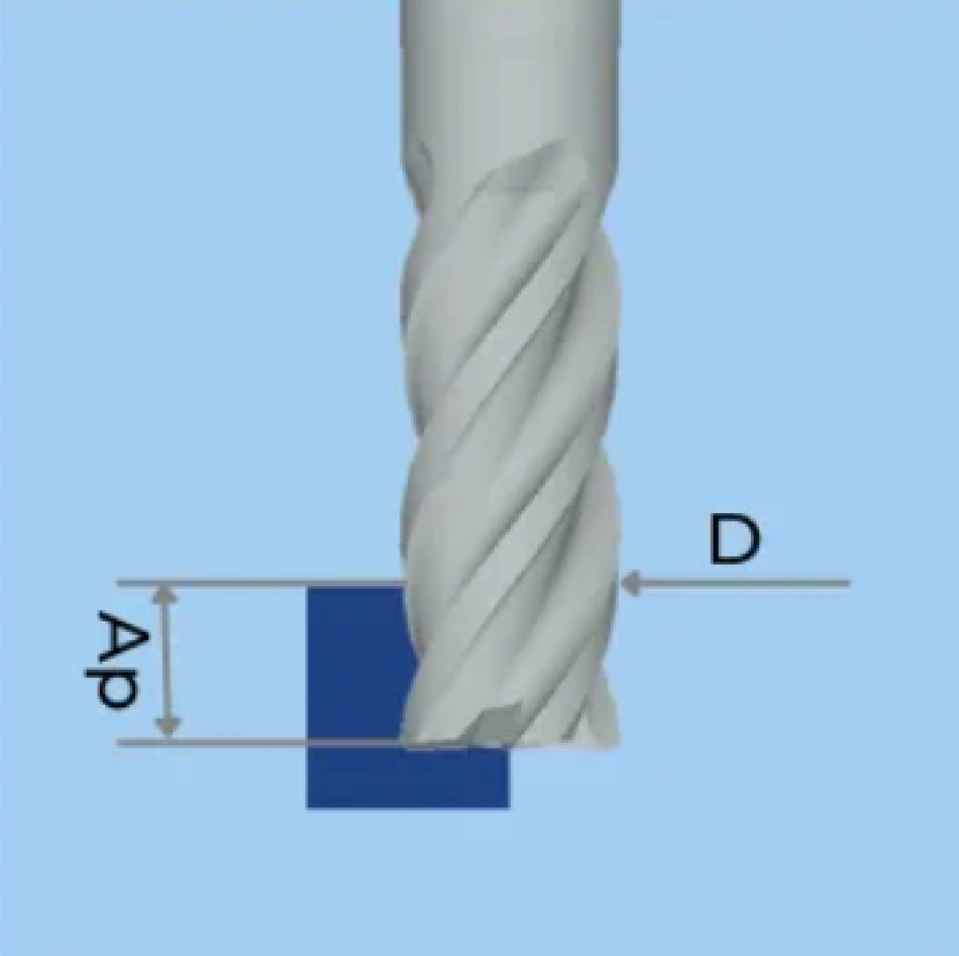
Axiale Schnitttiefe
Welche Bedeutung hat die Schnitttiefe bei der CNC-Bearbeitung?
Nachdem wir nun die Bedeutung der Schnitttiefe geklärt haben, ist es wichtig, ihre Relevanz in der CNC-Bearbeitung zu erkennen. Wie bereits erwähnt, beeinflusst die Schnitttiefe verschiedene Aspekte der Bearbeitung, darunter Genauigkeit, Geschwindigkeit, Oberflächengüte und sogar die Gesamtkosten der CNC-Bearbeitung.
DOC ist also nicht nur Fachjargon für Maschinisten – es ist in vielerlei Hinsicht unerlässlich, wie Sie beim Lernen feststellen werden alles zur CNC-Bearbeitung.
Hier sind einige von ihnen:
Wärmeentwicklung im Werkzeug
Verschiedene Studien haben gezeigt, dass die Schnitttiefe den größten Beitrag zur Wärmeerzeugung und der Spitze des Schneidwerkzeugs leistet, mehr als sogar die Vorschubgeschwindigkeit und SpulengeschwindigkeitDiese Wärmeentwicklung wirkt sich sowohl auf das Schneidwerkzeug als auch auf das Werkstück aus.
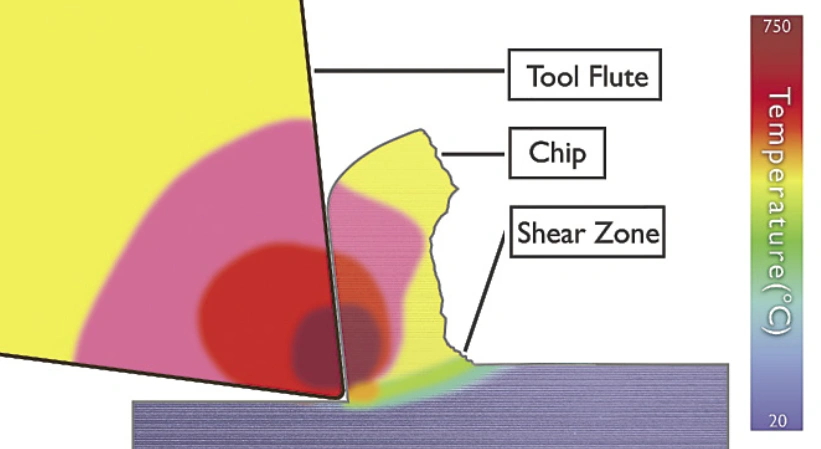
Wärmeentwicklung am Schneidwerkzeug
Die Optimierung der Schnitttiefe ist eine effektive Strategie zur Verlängerung der Werkzeugstandzeit. Ein tiefer Schnitt verkürzt zwar die Gesamtbearbeitungszeit, eine große Werkzeugtiefe bringt jedoch auch Nachteile mit sich, wie z. B. Wärmeentwicklung, Werkzeugbruch und höhere Schnittkräfte.
Sie fragen sich vielleicht, was ein Tiefschnitt ist? Dabei handelt es sich typischerweise um eine Schnitttiefe, die im Vergleich zur Werkzeuggröße und Materialstärke deutlich tiefer ist.
Festigkeit des bearbeiteten Produkts
Die Schnitttiefe kann die Festigkeit des CNC-bearbeiteten Teils beeinflussen. Ist der Prozess nicht optimal, kann das Teil leicht geschwächt werden. Zu tiefe Schnitte können zu unerwünschten Spannungen im Bauteil führen und es unzuverlässig machen.
Oberflächenbeschaffenheit des Produkts
Forschung und Praxisbeispiele CNC-Präzisionsbearbeitung hat bewiesen, dass eine Erhöhung der Schnitttiefe und des Vorschubs mit der Oberflächenrauheit einhergeht. Daher ist es wichtig, diese Parameter zu kontrollieren, um eine optimale Oberflächengüte zu erzielen.
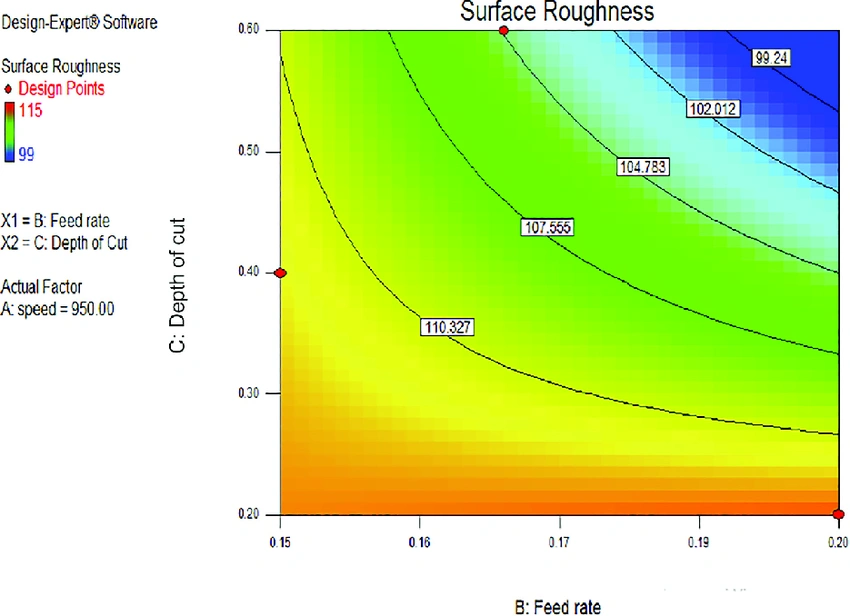
Oberflächenrauheit im Vergleich zur Schnitttiefe und Vorschubgeschwindigkeit
Schneidwerkzeugverschleiß
Jeder Maschinenbauer möchte die Lebensdauer seines Schneidwerkzeugs so weit wie möglich verlängern. Dies kann jedoch durch eine falsche Auswahl oder Berechnung der Tiefe beeinträchtigt werden. Tiefere Schnitte bedeuten mehr Reibung am Schneidwerkzeug, was zu schnellerem Verschleiß führt. Diese Schnitte setzen das Werkzeug außerdem einem höheren Bruchrisiko aus.
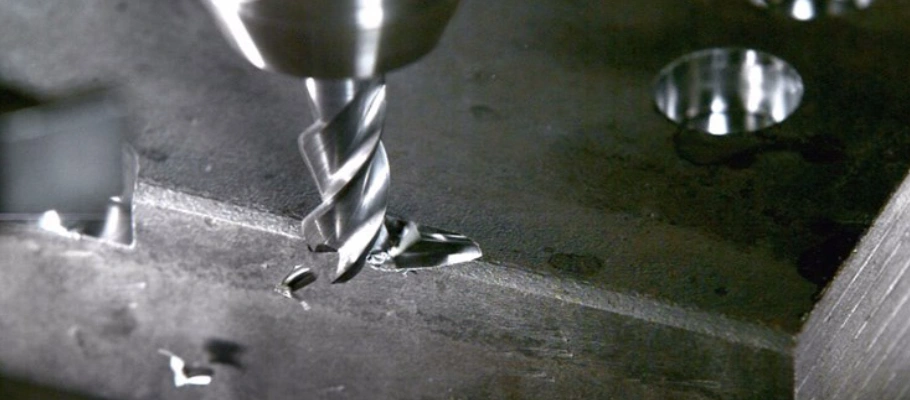
Gebrochenes Schneidwerkzeug
Probieren Sie Boda jetzt aus!
So berechnen Sie die Schnitttiefe
Da die Schnitttiefe entscheidend ist, ist die Kenntnis ihrer Berechnung ein wichtiges Merkmal hochwertiger CNC-Bearbeitung. Es gibt eine Standardmethode zur Bestimmung dieses Parameters, und jeder Bearbeitungsvorgang hat seine eigenen Anforderungen. Wichtige Bearbeitungsvorgänge bei der Berechnung der Schnitttiefe sind CNC-Drehen und CNC-Fräsen.
Neben dem Bearbeitungsvorgang sind bei der Berechnung der Schnitttiefe noch weitere Faktoren zu berücksichtigen:
- CNC-Maschinenfähigkeit
- Werkstückmaterial
- Gewünschte Oberflächenbeschaffenheit
- Art des Schneidwerkzeugs
Schnitttiefe beim CNC-Drehen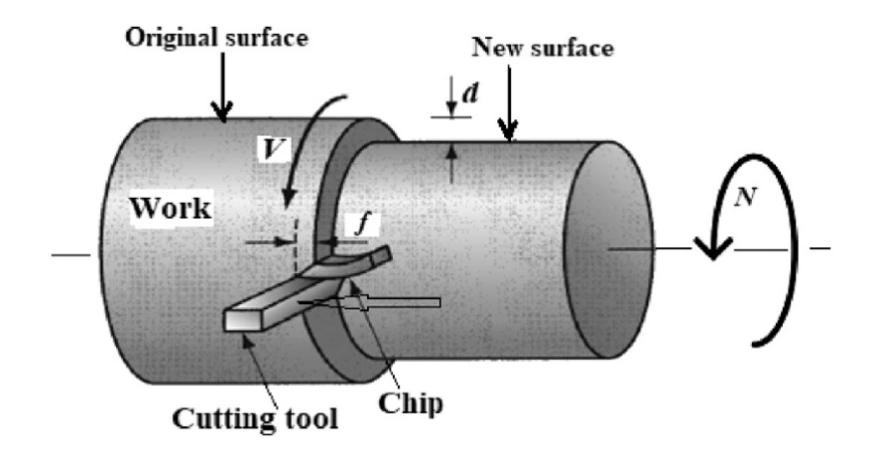
Schnitttiefe beim CNC-Drehen
CNC-Drehen zeichnet sich dadurch aus, dass sich das Werkstück dreht, während das Schneidwerkzeug stillsteht. Die Schnitttiefe bei diesem Vorgang entspricht typischerweise dem radialen Eintritt des Schneidwerkzeugs in das Werkstück.
Die Standardformel für den DOC lautet:
DOC = (Anfangsdurchmesser – Enddurchmesser)/2
Hier ist ein Beispiel für eine Schnittberechnung:
Eine Stahlwelle wird mittels CNC von 65 mm auf 60 mm gedreht. Die Schnitttiefe pro Durchgang beträgt:
DOC = (65.0 – 60.0)/2 = 2.5 mm
| Parameter | Wert |
| Anfangsdurchmesser | 65 mm |
| Enddurchmesser | 60 mm |
| DOC pro Durchgang | 2.5 mm |
Schnitttiefe beim CNC-Fräsen
Bei CNC-Fräsvorgängen rotiert das Werkzeug typischerweise über dem Material und trägt es vertikal ab. Daher wird die Schnitttiefe vertikal gemessen. Hinzu kommt die horizontale Bewegung des Werkzeugs, während es die bearbeitete Oberfläche erweitert.
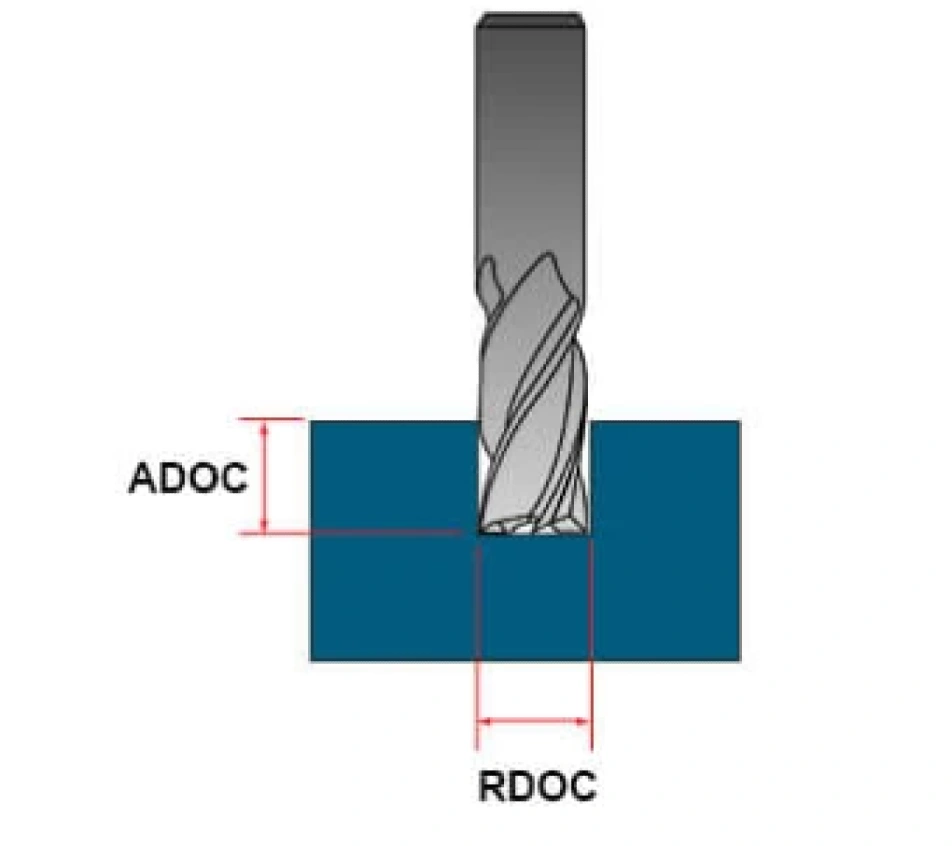
Schnitttiefe beim CNC-Fräsen
Wie bei der Berechnung des DOC beim CNC-Drehen gibt es auch beim CNC-Fräsen eine Standardformel. Die Formel lautet:
DOC = Gesamtschnitttiefe – Tiefe des vorherigen Durchgangs
Ja, es ist unkompliziert, aber es gibt einige Richtlinien in Bezug auf den Werkzeugdurchmesser, die das Ergebnis noch vorhersehbarer machen.
Hier sind die wichtigsten Richtlinien für diesen Prozess:
- Bei Schneidwerkzeugdurchmessern über 20 mm verwenden Sie DOC als 4* Werkzeugdurchmesser
- Bei Schneidwerkzeugdurchmessern unter 20 mm verwenden Sie den DOC als 10* Werkzeugdurchmesser
Beachten Sie, dass es wichtig ist, immer zu bestätigen, dass die von diesen Werten ausgehenden Kräfte für den CNC-Fräsvorgang sicher sind.
Wie groß ist die Schnitttiefe eines Bohrers?
Bei Bohrarbeiten wird auf die radiale Tiefe nicht so viel Wert gelegt. Der Bohrer dringt vollständig in das Werkstück ein.
Was ist die Schnitttiefe eines Schaftfräsers?
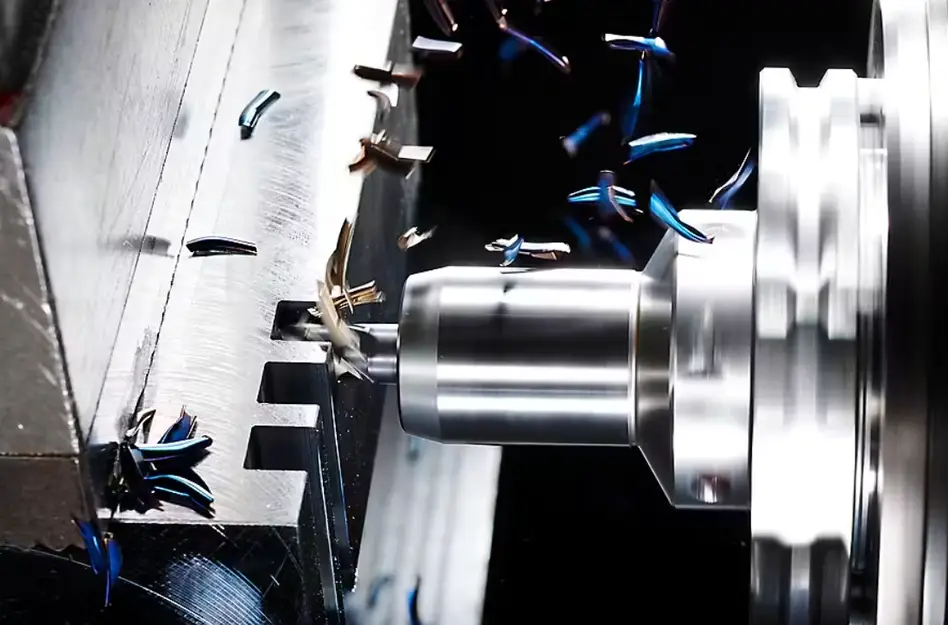
CNC-Schaftfräsen
Für Schaftfräser gibt es eine Tabelle, mit der Sie den DOC anhand der Größe des Schneidwerkzeugs bestimmen können. Die Tabelle sieht wie folgt aus:
| Schaftfräserdurchmesser (mm) | Bereich des axialen DOC (mm) | Maximale Tiefe (mm) |
| 3 | 0.3 – 0.6 | 1.5 |
| 6 | 0.6 – 1.2 | 3 |
| 10 | 1-2 | 5 |
| 12 | 1.5 – 2.5 | 6 |
| 16 | 2 – 3.5 | 8 |
| 20 | 2.5 – 4 | 10 |
| 25 | 3 – 5 | 12 |
Probieren Sie Boda jetzt aus!
Wie hoch ist die Schnitttiefe beim Schruppen und Schlichten?
Oberflächenveredelung
Beim Schruppen und Schlichten, insbesondere beim Drehen, ist die zulässige radiale Schnitttiefe relativ gering. Die axiale Schnitttiefe kann jedoch variieren, da sie stark von der Werkzeuggeometrie und den Fähigkeiten der CNC-Maschine abhängt.
Im Vergleich zu Schlichtdurchgängen sind bei Schruppdurchgängen in der Regel größere ADOC erforderlich.
Einstellen der Schnitttiefe bei der CNC-Bearbeitung
Die oben genannten Empfehlungen und weitere für die restlichen Prozesse sind in mehreren Schritten umsetzbar. Hier ist ein einfacher Prozess zum Einrichten des DOC eines beliebigen CNC-Bearbeitungsprozess.
- Die Schnittparametertabellen finden Sie im Handbuch des Werkzeugherstellers.
- Bestimmen Sie die Art der Bearbeitung, zum Beispiel ob Schlichten oder Schruppen
- Berechnen Sie den potenziellen DOC mithilfe von Software oder manuellen Formeln
- Wenn Sie eine neue Maschine verwenden oder ein neues Material bearbeiten, beginnen Sie den Schnitt langsam bzw. mit geringerer Schnitttiefe. Beobachten Sie die Oberflächenbeschaffenheit, den Werkzeugverschleiß und die Vibrationen, während Sie die Tiefe langsam erhöhen.
- Denken Sie daran, vor der eigentlichen Bearbeitung einen Probelauf oder eine Simulation durchzuführen, um sicherzustellen, dass das Werkzeug hält und nicht sofort zerbricht.
Feinabstimmung der Schnitttiefe für bessere CNC-Ergebnisse
Selbst bei sorgfältiger CNC-Bearbeitungsplanung kann die Wahl der idealen Schnitttiefeneinstellung eine schwierige Aufgabe sein. Schon kleinste Einstellungsfehler oder Versäumnisse können zum Rattern des Schneidwerkzeugs, einer unansehnlichen Oberflächenbeschaffenheit und schnellem Werkzeugverschleiß führen.
Das Wissen, wie man die Schnitttiefe berechnet und einstellt, schafft die Grundlage für die strategische Anwendung dieser Erkenntnisse im CNC-Bearbeitungsprozess. Die Optimierung der Schnitttiefe wirkt sich direkt auf Schnittgenauigkeit, Geschwindigkeit und Werkzeugverschleiß aus.
Bearbeitungsgenauigkeit und -geschwindigkeit
Um eine gute CNC-Bearbeitung zu gewährleisten, muss ein Gleichgewicht zwischen Bearbeitungsgeschwindigkeit und Genauigkeit gefunden werden. Wenn die Schnittgeschwindigkeit erhöht wird, sollte dies so erfolgen, dass die Bearbeitungsgenauigkeit nicht beeinträchtigt wird.
Verschleiß und Lebensdauer von Schneidwerkzeugen
Dieses Gleichgewicht hängt immer noch mit der Geschwindigkeit zusammen und kann den Zustand des Werkzeugs beeinflussen. Zu hohe Geschwindigkeit ohne entsprechende Anpassung kann zu einer zu hohen Krafteinwirkung auf das Werkzeug führen. Dies kann zu beschleunigtem Werkzeugverschleiß oder sogar Werkzeugbruch führen, was wiederum eine Gefahr für die CNC-Maschine und den Bediener darstellen kann.
Überlegungen zu CNC-Maschinen und Werkstückmaterialienl
Die Leistungsfähigkeit der CNC-Maschine und die Art des Werkstückmaterials haben Einfluss auf die zulässige Schnitttiefe. Stabilere und leistungsstärkere CNC-Maschinen können tiefere Schnitte bewältigen.
Die Materialeigenschaften bestimmen auch die ideale Schnitttiefe. Bei Aluminium und anderen weichen Materialien ist ein Schnitt von 1–2 mm akzeptabel. Bei härteren Materialien wie Titan und Stahl ist die Schnitttiefe geringer. Sie sollte typischerweise im Bereich von 0.5 mm bis 1.0 mm liegen.
Unterschied zwischen Schnitttiefe und Spandicke
Es ist ein weit verbreiteter Irrtum, dass Schnitttiefe und Spandicke ein und dasselbe sind. Nichts könnte ferner von der Wahrheit sein. Die Diagramm Im Folgenden wird gezeigt, wie unterschiedlich diese Konzepte sind.
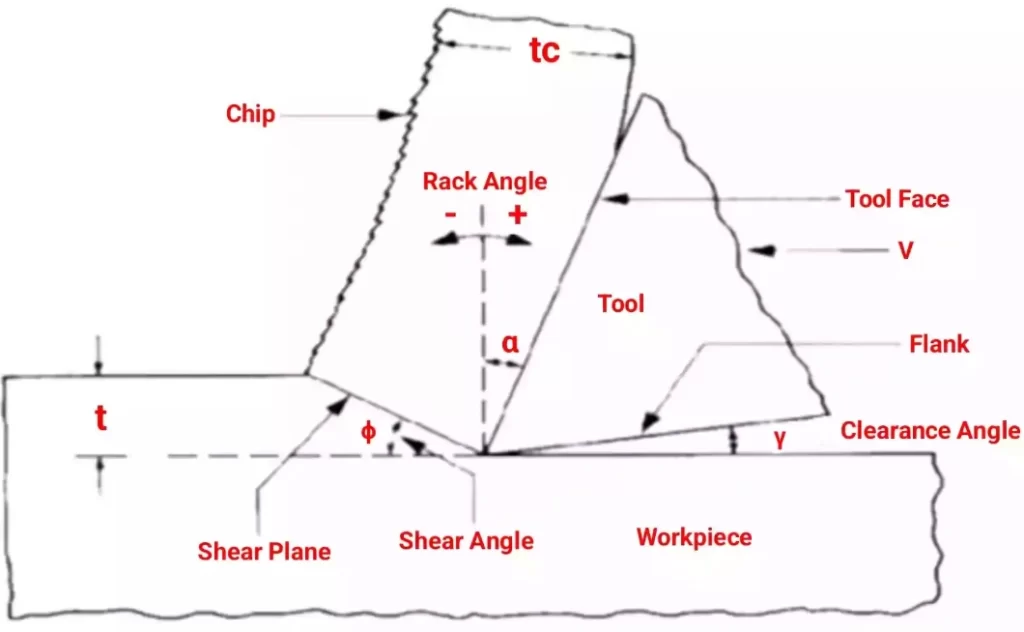
Schnitttiefe vs. Spandicke
Wie Sie dem Diagramm entnehmen können, sind Größe und Ausrichtung der beiden unterschiedlich. Der Chip ist aufgrund des aus der Scherebene abgeleiteten Scherwinkels ϕ immer dicker als der DOC.
Auswirkungen der Schnitttiefe auf andere Bearbeitungsfaktoren
Die Schnitttiefe ist bei der CNC-Bearbeitung von entscheidender Bedeutung und weitreichend, daher ist zu erwarten, dass sie andere CNC-Bearbeitung Faktoren. CNC-Bearbeitungsparameter, Schneidwerkzeuggeometrie (Spanwinkel) und Kühlflüssigkeit sind einige der anderen Bearbeitungsfaktoren, die mit dem DOC korrelieren.
CNC-Bearbeitungsparameter – Schnittgeschwindigkeit
Das Schnittgeschwindigkeit und Vorschub sind wichtige Faktoren für die Werkzeugstandzeit. Die Schnitttiefe ist jedoch ebenso wichtig. Es ist wichtig, ein Gleichgewicht zwischen Schnittgeschwindigkeit und Schnitttiefe zu finden, um nicht nur optimale Bearbeitungsergebnisse zu erzielen, sondern auch die Werkzeugstandzeit zu verlängern.
Schneidwerkzeuggeometrie – Spanwinkel
Bei der CNC-Bearbeitung sollte die Werkzeuggeometrie hinsichtlich Spanwinkel und Schnittgeschwindigkeit optimiert werden, um die unterschiedlichen Wärmeleitfähigkeiten der Werkstoffe zu berücksichtigen. Ziel ist es, die Wärmeentwicklung an der Werkzeugspitze und die Bildung klebriger Späne zu verhindern.
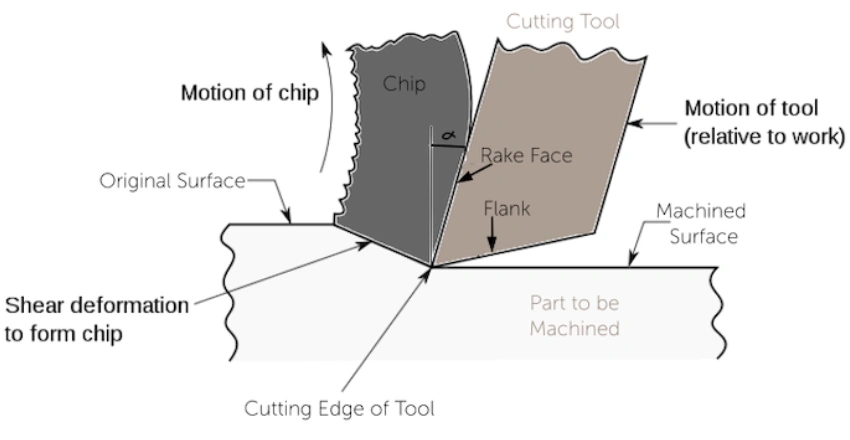
Spanwinkel
Kühlflüssigkeit
Interessant ist der Zusammenhang zwischen Schnitttiefe und erforderlicher Kühlflüssigkeitszufuhr. Die meisten Leute würden denken, dass die Kühlflüssigkeitsmenge mit zunehmender Schnitttiefe zunehmen sollte. So funktioniert es jedoch nicht.
Eine größere Tiefe führt aufgrund der stärkeren Krümmung zu einer stärkeren Krümmung des Spans. Eine Erhöhung des Kühlmittels verstärkt diese Krümmung. Dadurch verringert sich die Kontaktfläche zwischen Span und Schneidwerkzeug, was zu einer stärkeren Wärmekonzentration im Werkzeug führt. Dies führt zu einem schnelleren Verschleiß des Werkzeugs.
Fazit
Die Schnitttiefe ist ein kritischer Parameter, der die Leistung der CNC-Maschine, die Oberflächengüte, den Werkzeugverschleiß und viele weitere Faktoren beeinflusst. Bei sorgfältiger Analyse und Auswahl optimiert diese Tiefe die Bearbeitungsergebnisse und die Gesamtqualität des Teils.
Bei Boda steht ein erfahrenes Team hinter allen CNC-Prozessen. Es stellt sicher, dass jeder Prozess die Schnitttiefe gemäß den Kundenanforderungen und Industriestandards optimiert. So können wir die Anforderungen kontinuierlich erfüllen und wettbewerbsfähig bleiben.
Ganz gleich, ob Sie hochwertige CNC-bearbeitete Teile, minimale Zykluszeiten und gleichbleibende Ergebnisse benötigen, Sie können sich immer auf unsere CNC-Bearbeitungsdienste verlassen.
Kontakt aufnehmen heute um mehr zu lernen!