
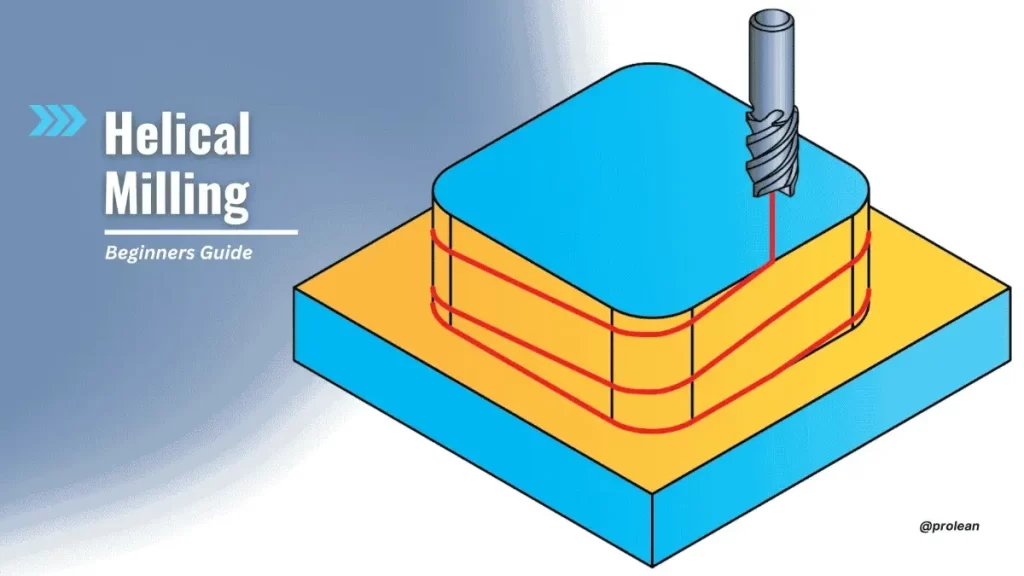
Virtuelle Illustration des Spiralfräsens
Spiralfräsen verwendet einen Werkzeugweg, der sich spiralförmig wie eine Feder windet. Das Schneidwerkzeug bewegt sich in einer programmierten Spiralbewegung. So können Sie Material schrittweise und sauber herausarbeiten.
Die Wahl des Werkzeugs ist nicht nur wichtig. Sie spielt eine bedeutende Rolle. Normalerweise benötigen Sie ein Werkzeug 60% bis 80% breiter als Ihr Fräsdurchmesser. Dazu gehört auch der Spiralradius des Werkstücks. Wenn die Werkzeugmitte nicht schneidet, wirkt sich ihre Größe direkt auf die Werkzeuglebensdauer aus.
Sprechen wir über die Schnitttiefe eines SpiralfräserFühren Sie das Werkzeug mit etwa 20 % seines Durchmessers durch die Z-Achse. Bei einem 10-mm-Werkzeug sollte die Schnitttiefe beispielsweise etwa 2 mm betragen. Dieser Wert ist jedoch nicht fix. Sie müssen ihn je nach Material und Bearbeitungsintensität anpassen.
Dieser Leitfaden zur Spiralbearbeitung führt Sie durch alle Kernaspekte dieser Technik sowie die Vor- und Nachteile und Überlegungen.
Was ist Spiralfräsen?
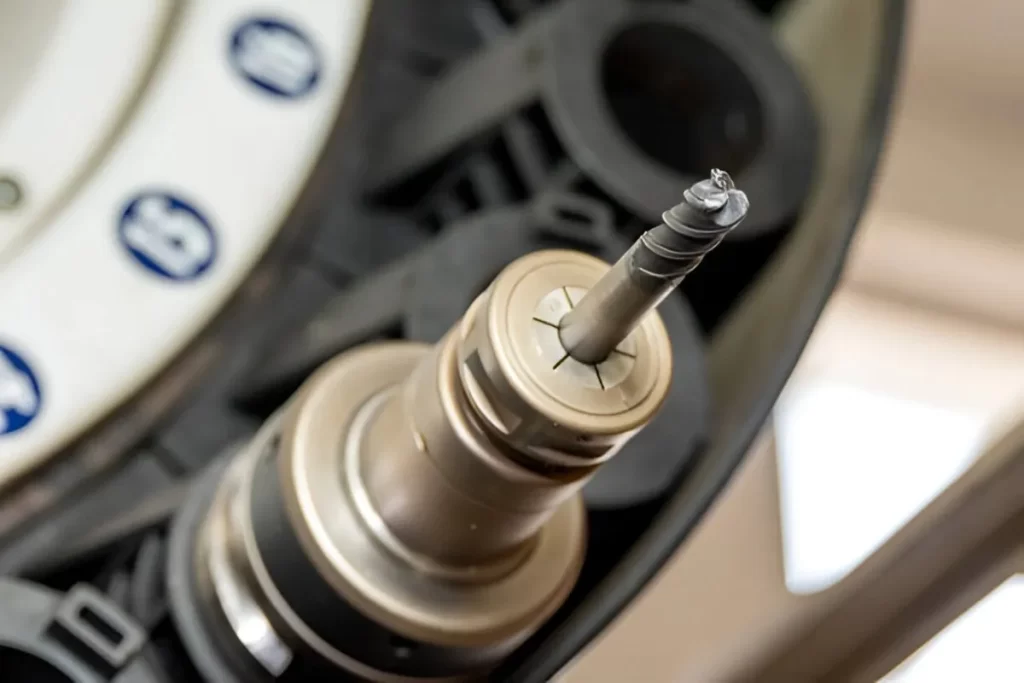
Spiralfräsen
Beim Schneiden und Bohren ist Präzision gefragt. Ein Spiralfräser dreht einen CNC-gesteuerten Schaftfräser in einer kontinuierlichen Spiralbewegung um das Werkstück. Im Gegensatz zu herkömmlichen Bohrern kann sich Ihr Werkzeug gleichzeitig in X, Y und Z.
Die Spiralbearbeitung sorgt für gerade Löcher und formstabile Oberflächen. Anstatt nur gerade nach unten zu bohren, dreht sich der Bohrer, um das Material präzise zu durchdringen. So können Sie Löcher mit präzisen Abmessungen und glatten Rändern bohren, ähnlich wie bei Schlitzfräsen und Planfräsen helfen, Oberflächen präzise zu formen und zu bearbeiten.
Dies ist der richtige Weg, wenn Sie auf Genauigkeit Wert legen. Darüber hinaus sind Spiral- CNC-Fräsen ermöglicht Ihnen die Kontrolle über den Prozess, das Erreichen der gewünschten Ergebnisse und bietet zahlreiche Optionen. Es ist die erste Wahl, wenn einfaches Bohren nicht gut funktioniert.
Technische Faktoren des Spiralfräsens
Anstatt zu schneiden, fertigen Sie präzise Teile. In diesem Abschnitt erläutern wir die wichtigsten technischen Gründe, warum Spiralfräsen heute als innovativ, präzise und vielseitig gilt.
Werkzeugweggenerierung
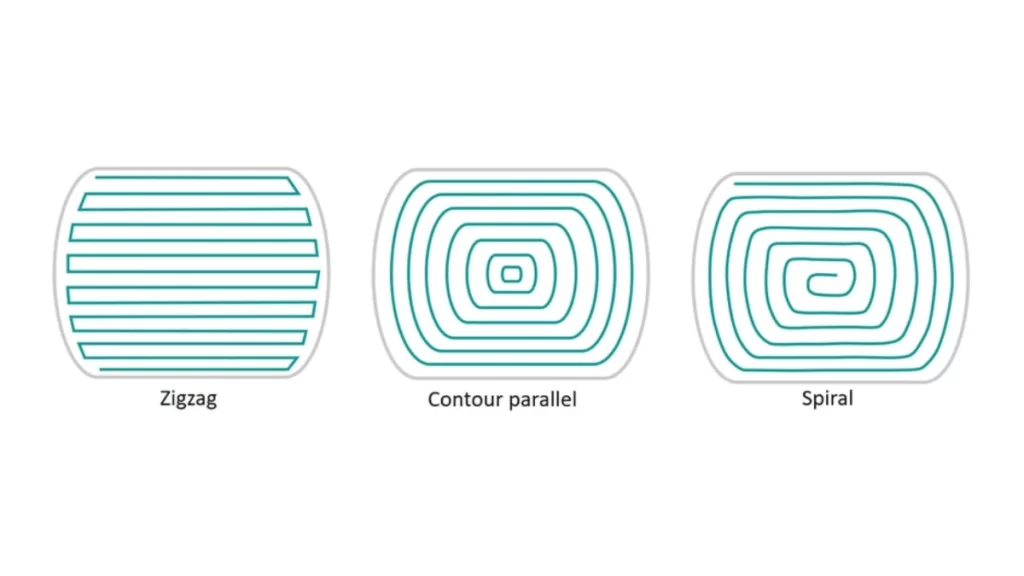
Werkzeugpfadmuster
Sie verwenden eine Spiralbewegung, keine gerade Abwärtsbewegung, mit einem Spiralförmiges Fasenfräswerkzeug. Der Fräser bewegt sich kreisförmig auf der XY-Ebene beim Spiralfräsen. Es senkt sich auch langsam ab, wenn es die Z-Achse hinuntergeht.
Dieser Werkzeugweg muss genau kontrolliert werden. Für das Spiralfräsen mit G-Code wird fortschrittliche CAM-Software (Computer-Aided Manufacturing) benötigt, wie z. B. Archimedes-Interpolation, wird zur Gestaltung der Bewegung verwendet. So entstehen bei jedem Schnitt perfekte Linien.
Werkzeugauswahl
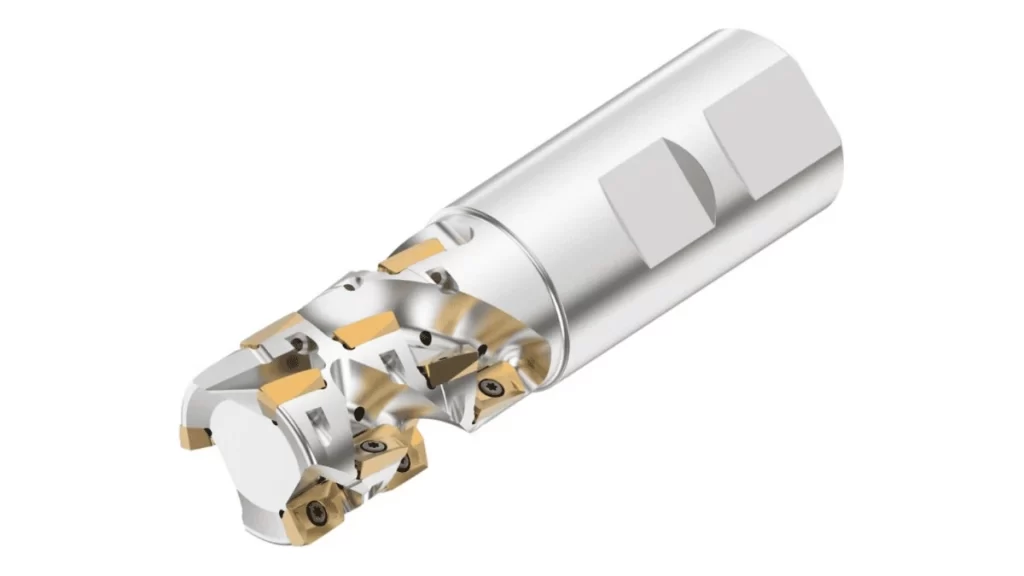
Spiralfräswerkzeug
Die falsche Werkzeugauswahl kann zu unbefriedigenden Ergebnissen führen. Die optimale Fräsergröße sollte 40% bis 60% größer als die erforderliche Lochgröße. Es deckt auch den Spiralradius des Teils ab.
Löcher kleiner als 20 mm werden am besten gebohrt mit Vollhartmetallwerkzeuge. Beim Wechsel zu größeren Aufträgen verwenden Sie Wendeschneidplatten. Sie sind verschleißfester und funktionieren zuverlässig.
Spanabfuhr und Kühlung
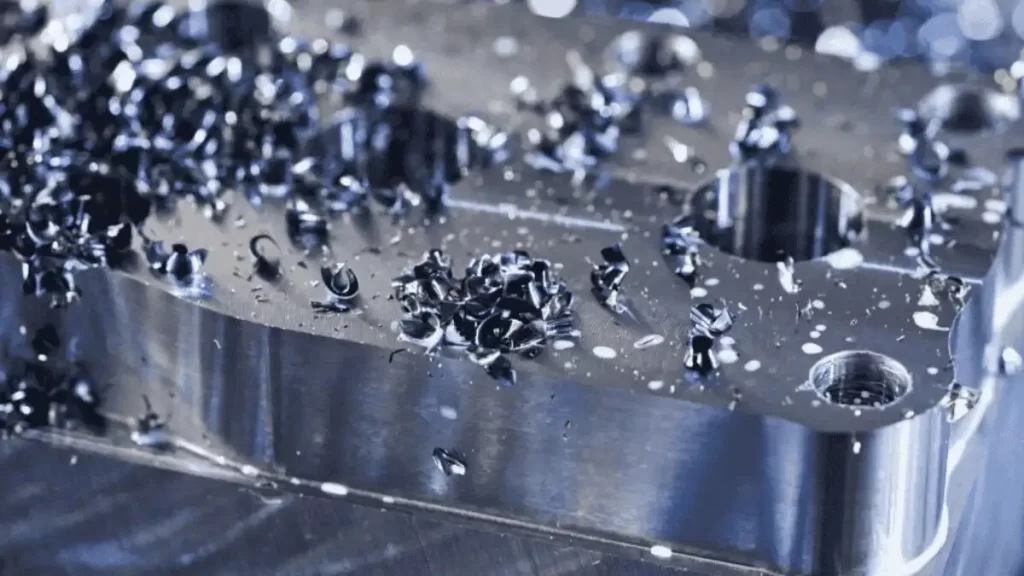
Spanabfuhr
Beim Schneiden von Metall entsteht Hitze, die wiederum zu Spänen führt, die die Werkzeuggeschwindigkeit verringern. Werkzeuge mit vielen Drallwinkeln drücken Späne effizient nach oben und vom Fräser weg.
Eine Möglichkeit, die Spindel kühl zu halten, besteht darin, Luft blasen oder mit KühlmittelDiese schützen den Schnitt und verlängern die Lebensdauer des Werkzeugs. Sie sind besonders bei zähen Materialien und größeren Löchern wichtig.
Schnittparameter
Versuchen Sie nicht, Ihren Vorschub zu erraten, sondern finden Sie einen Weg, ihn richtig einzustellen. Der Vorschub in der Z-Achse beim Spiralfräsen beträgt etwa 20% der Schnitttiefe. Der benötigte Rampenwinkel passt sich dem verwendeten Material an.
Für härtere Stähle machen Sie die Rampen einfach flach bei 1° bis 3°. Ein weicheres Deck ermöglicht dir ein aggressiveres Fahren. Wähle daher einen Rampenwinkel zwischen 3° und 10°.
Probieren Sie Boda jetzt aus!
Praktische Vorteile des Spiralfräsens
Unter verschiedenen Arten des FräsensDas Spiralgewindefräsen bietet die optimale Lösung für die flexible Herstellung von Löchern in zähen Materialien. Es verbessert die Qualität, reduziert den Werkzeugverschleiß und spart Zeit. Industrie 4.0 macht die Fertigung innovativer und effizienter.
Verbesserte Lochqualität und Präzision
Spiralfräsen erzeugt stets saubere und gerade Löcher. Unter optimalen Bedingungen können Toleranzen von IT8-IT9 erreicht werden, während IT7 mit High-End-Systemen erreichbar ist. Die Oberflächen sind oft so glatt wie 1.25 μm.
Das Werkzeug bewegt sich langsam und schneidet in einer gekrümmten Bahn, wodurch die Vibration reduziert wird. Dies ist besonders wichtig bei der Arbeit mit Titan- oder Kohlenstoffverbundwerkstoffe, da es manchmal schwierig ist, eine gute Geradlinigkeit der Löcher und eine glatte Oberfläche zu erreichen.
Geringere Wärmeentwicklung beim Schneiden
Ein Spiralfräser kann die beim Bearbeiten entstehende Wärme reduzieren, was beim herkömmlichen Bohren schwierig ist. Die Wärme wird reduziert, weil die Schnittkräfte entlang der Spirale verteilt werden und nicht wie beim Bohren axial konzentriert sind.
Es verhindert eine Überhitzung des Werkzeugs und schützt das Werkstück vor Hitzeeinwirkung. Normalerweise ist nur eine geringe Menge Schmierung erforderlich. Manchmal sogar gar keine, insbesondere bei der Trockenbearbeitung. Die Schmierung hängt vom zu bearbeitenden Material und der Schnitttiefe des Werkzeugs ab.
Geringerer Werkzeugverschleiß und geringere Schnittkräfte
Im Gegensatz zum Bohren verteilt sich die Kraft beim Spiralfräsen entlang der Schneide des Werkzeugs. Dadurch wird die axiale Belastung um bis zu 30% beim Bohren langer und tiefer Löcher.
Durch die Verwendung des Werkzeugs mit geringerer Belastung ist es weniger wahrscheinlich, dass es bricht oder versagt. Wenn Sie diese Art von Werkzeug für harte oder abrasive Materialien verwenden, können Sie sich in Zukunft über geringere Werkzeugkosten freuen.
Effektivere Spanabfuhr
Beim Spiralfräsen ist zwischen Werkzeug und Lochwand Platz. Dadurch brechen beim Schneiden des Werkzeugs leichter Späne ab.
Durch die richtige Kühlmittelzufuhr oder ein Druckluftsystem können Sie Späne vom Schnitt fernhalten, ohne ihn zu blockieren. Dies trägt zur besseren Leistung des Schneidwerkzeugs und zur präzisen Lochung bei, insbesondere bei tiefen Bohrungen.
Weniger Grate, weniger Entgraten
Beim Spiralfräsen wird das Material in der Nähe des Bohrlochs durch einen langsamen, gewundenen Weg sauber geschnitten. Dadurch entstehen weniger Grate und die Klinge schneidet das Material mit größerer Schärfe.
In den meisten Fällen ist kein Nachentgraten erforderlich, was später Zeit und Aufwand spart.
Wo Sie Spiralfräsen verwenden können
Das Spiralfräsen unterstützt viele Branchen bei der Ausführung einzigartiger Konstruktionen. Mit einem einzigen Werkzeug lassen sich harte Materialien schneiden, die Teile präzise herstellen und komplexe Designmuster bearbeiten. Hier ist ein Blick auf die wichtigsten Branchen, die das Verfahren aktiv nutzen. Formel für Spiralfräsen Heute:
Automobilindustrie
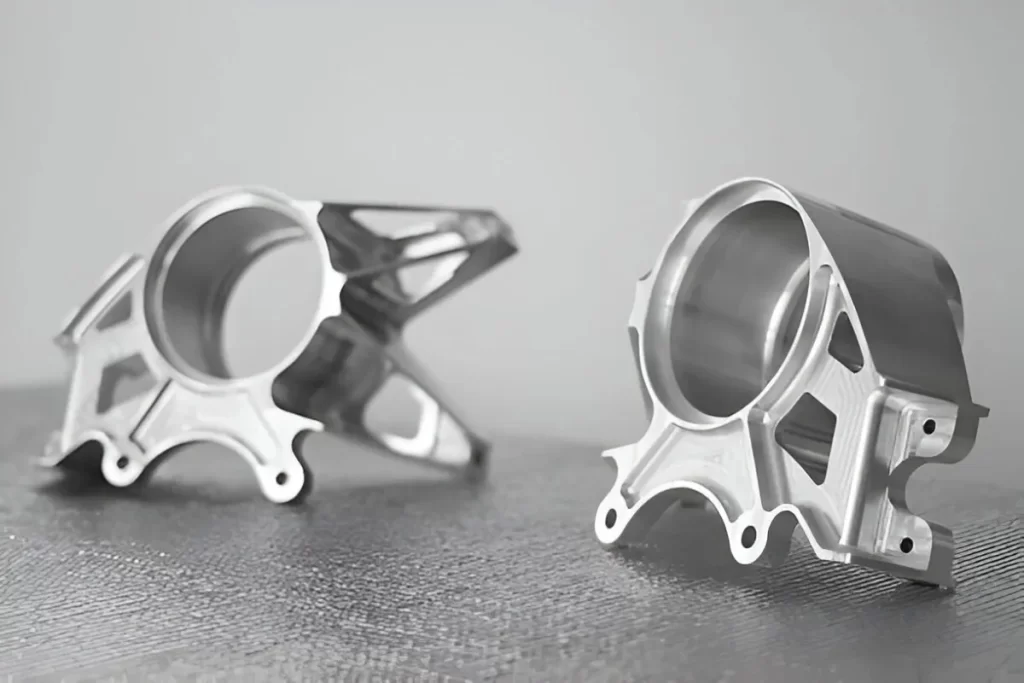
Frästeile für die Automobilindustrie
Präzise Bohrungen in Motorblöcken entstehen durch Schrägfräsen. Auch für Lenkungs- und Getriebeteile sind spezielle Schmierstoffe erforderlich.
Mit diesem Verfahren lassen sich harte Legierungen und Gusswerkstoffe problemlos schleifen. Das Verfahren liefert sowohl bei großen/schweren als auch bei kleinen Teilen die gleichen Ergebnisse. Deshalb wird es auch im Motorsport und bei Spezialfahrzeugherstellern eingesetzt.
Luft- und Raumfahrt
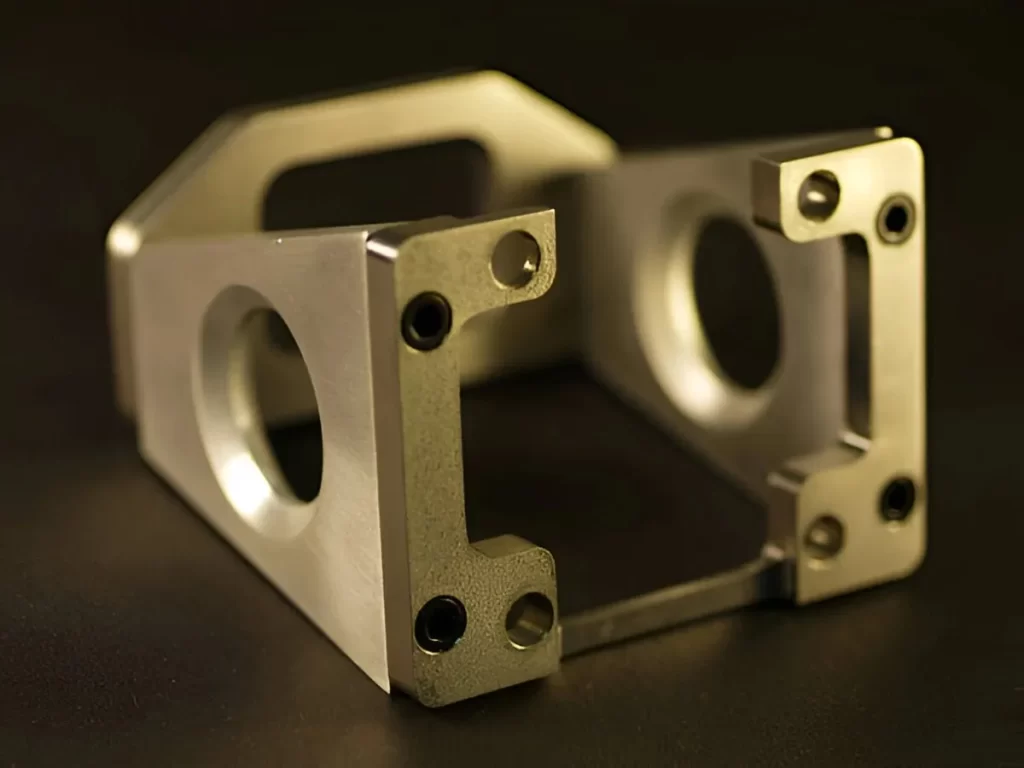
Gefrästes Produkt für die Luft- und Raumfahrt
In der Luft- und Raumfahrtindustrie ist eine gute Lochqualität von grundlegender Bedeutung. Das Spiralfräsverfahren wird angewendet, um Titan und CFK.
Gewindefräsen betrifft Fahrwerke, Halterungen und Motorteile. Durch das Fräsen gewährleisten Sie die Sicherheit der Menschen und die Zuverlässigkeit der Teile.
Formen und Matrizen
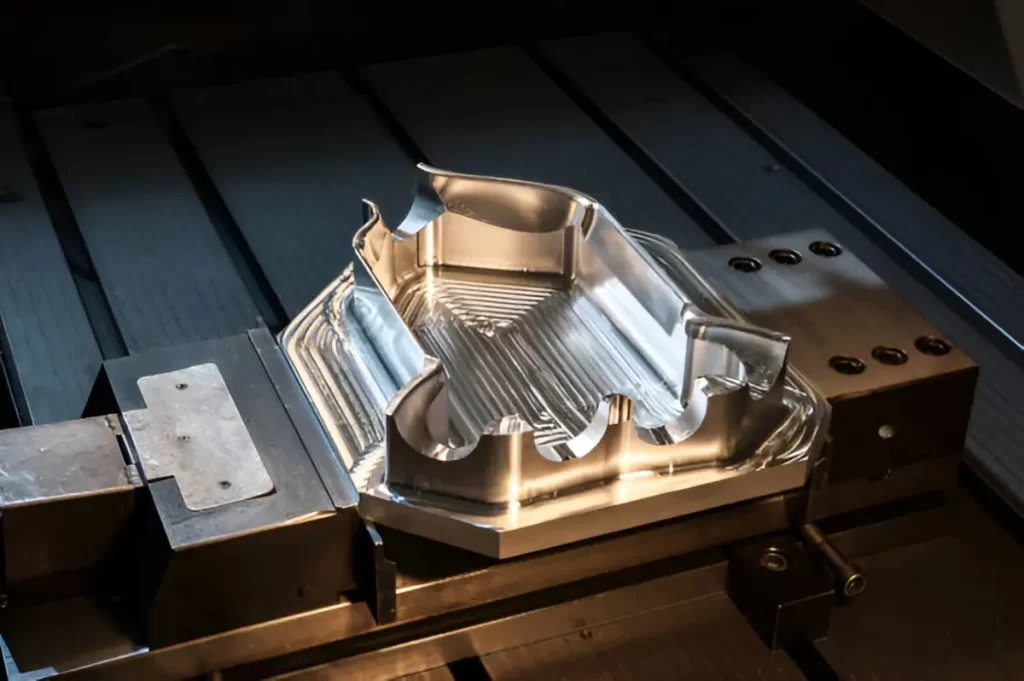
Stahl Formenfräsen
Bei tiefen Hohlräumen oder schmalen Schlitzen reicht Bohren allein nicht aus. Durch Spiralfräsen können Formen- und Matrizenarbeiten mit Fräspräzision durchgeführt werden.
Komplexe Formen und Oberflächen lassen sich mit CAD einfach zeichnen. Dadurch werden Nachbearbeitung und manuelle Nacharbeit reduziert. Der Werkzeugwechsel erfolgt nahezu augenblicklich und sorgt so für hohe Produktivität.
Medizintechnik
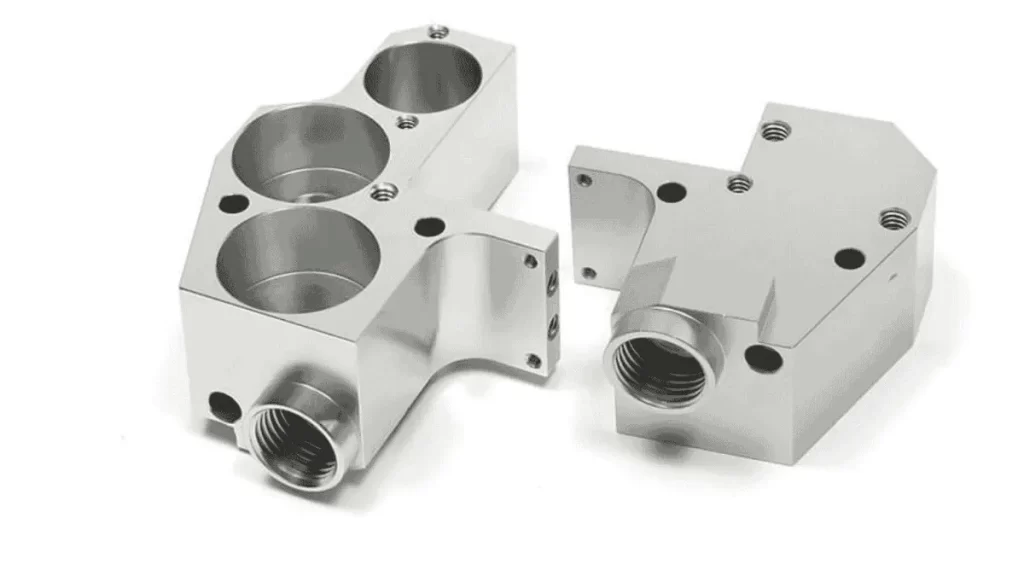
Medizinische gefräste Komponente
Bei der Herstellung medizinischer Teile ist höchste Präzision unerlässlich. Spiralfräsen eignet sich beispielsweise gut für Titan und Edelstahl.
Es stellt sicher, dass die Oberfläche medizinischer Geräte sauber und körperverträglich ist. Strenge medizinische Vorschriften werden eingehalten und gleichzeitig sichergestellt, dass Sie die schnellste und beste Versorgung erhalten.
Gewindefräsen
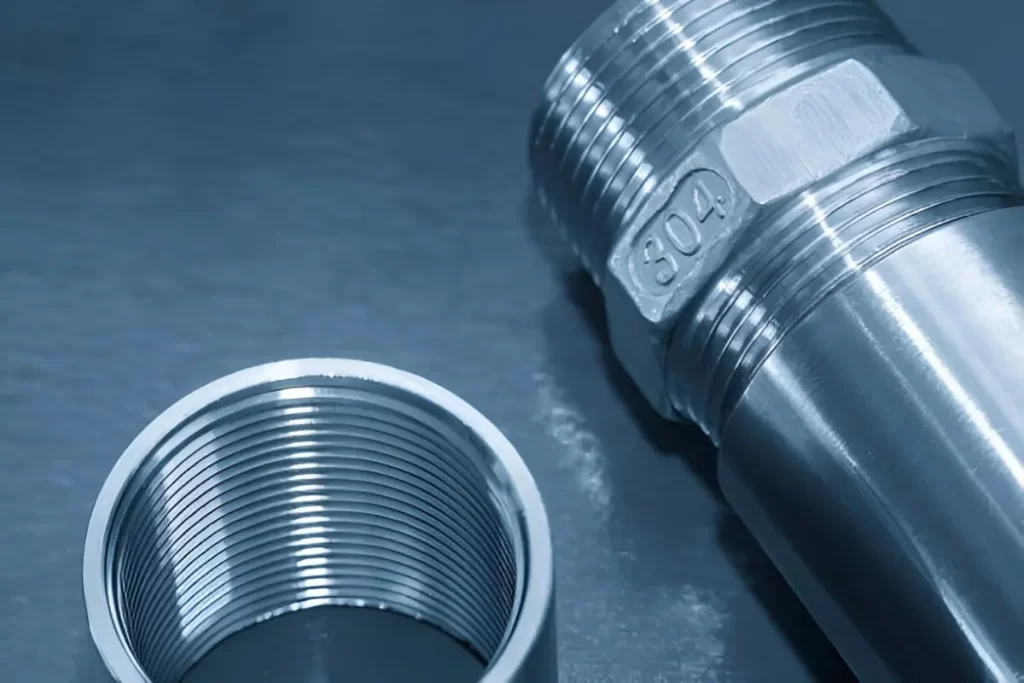
Gewindefräsen
Sie benötigen nicht für jedes Gewinde verschiedene Spezialwerkzeuge. Mit dem Spiralfräsen können Sie Gewinde jeder Größe und jedes Profils schneiden.
Es funktioniert perfekt, egal ob das zu schneidende Material innen oder außen liegt, ohne dass ein Werkzeugwechsel erforderlich ist. Mit diesen Spezialmaterialien können Sie präzise und zuverlässig arbeiten.
Siehe auch: Gewindefräsen vs. Gewindeschneiden
Probieren Sie Boda jetzt aus!
Herausforderungen und Überlegungen beim Spiralfräsen
Spiralfräsen bietet Genauigkeit und Anpassungsfähigkeit. Doch wie jedes Verfahren hat es auch einige Nachteile. Um zuverlässige Ergebnisse zu erzielen, müssen bei schwierigen Materialien oder engen Toleranzen einige Herausforderungen bewältigt werden.
Programmierkomplikationen
Dies ist nicht nur für die Ausführung eines Standardprozesses gedacht. Ein Spiralfräsvorgang hängt ab von 3-Achsen Steuerung in X-, Y- und Z-Richtung.
Die CNC-Programmierung ist also komplizierter als die Programmierung für einfaches Bohren. Es ist wichtig, die Spiralbahnen, Vorschubgeschwindigkeit und RampenwinkelAuch wenn CAM-Software vorhanden ist, nimmt das Einrichten der Maschine ausreichend Zeit in Anspruch.
Werkzeugablenkung
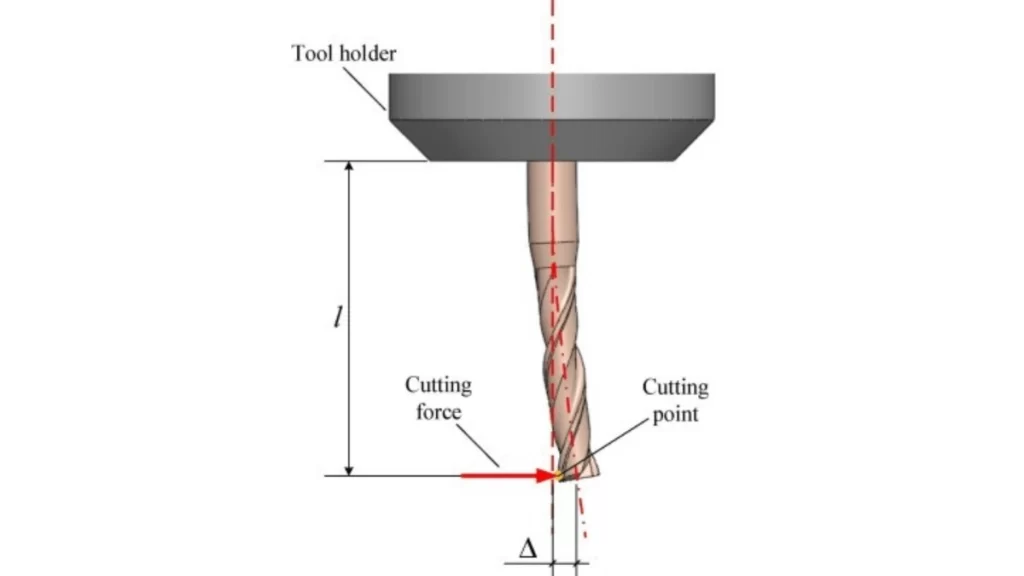
Werkzeugablenkung
Achten Sie bei langen, dünnen Fräsern stets auf die Werkzeugdurchbiegung. Wenn Sie ein Werkzeug mit hohem Vorschub durch ein tiefes Loch schneiden, verstärkt sich die Durchbiegung.
Dies kann zu Rattern, rauen Oberflächen und falsch dimensionierten Löchern führen. Minimieren Sie die Durchbiegung durch den Einsatz von kurzen/genuteten Werkzeugen mit einem niedrigen L:D-Verhältnis (<4:1) und optimierten Vorschüben. Diese Anforderungen gelten in der Regel bei der Bearbeitung von Titan oder zähen Werkstoffen.
Maschinenanforderungen
Nicht alle Maschinen können Spiralfräsen einwandfrei ausführen. Sie sollten eine CNC-Maschine kaufen, die die gleichzeitige Bewegung mehrerer Achsen ermöglicht.
Die Arbeit muss immer gleich ablaufen. Schlecht konstruierte Maschinen können beim Schneiden und Steuern der Werkzeugbewegungen keine Präzision gewährleisten. Prüfen Sie die Leistung Ihrer Maschine, bevor Sie diesen Schritt hinzufügen.
Materialbeschränkungen
Es ist für viele, aber nicht alle Materialien wirksam. Die geringe Wärmeleitfähigkeit von Titan konzentriert die Wärme an der Schneide und beschleunigt den Werkzeugverschleiß durch Adhäsions- und Diffusionsmechanismen.
Sie müssen Drehzahlen, Vorschübe und Kühlmittelstrategien nach Bedarf anpassen. Mangelnde Wartung führt dazu, dass die Werkzeuge an Schärfe verlieren und die Präzision beeinträchtigt wird. Die Wahl der Materialien hat einen größeren Einfluss, als Sie vielleicht denken.
Best Practices für das Spiralfräsen
Erfolgreiches Spiralfräsen hängt von der Ausbildung des Bedieners und der Abstimmung der Parameter ab. Hier sind einige Tipps für eine reibungslose und konsistente Methode..
Werkzeugwartung
Es ist sehr wichtig, die Werkzeuge nach jedem Durchgang sauber zu wischen. Präzise Schnitte können durch Späne und Kühlmittelablagerungen am Werkzeug beeinträchtigt werden.
Machen Sie es sich zur Gewohnheit, Ihre Werkzeuge regelmäßig auf Verschleiß, Korrosion und Schärfen zu prüfen. Entfernen Sie alte Werkzeuge oder schärfen Sie sie nach. So wird die Teilequalität nicht beeinträchtigt. Das Ergebnis: Ihre Oberflächen sind schön und gleichmäßig und Ihre Endtoleranzen sind präzise.
Parameteroptimierung
Sie müssen die Einstellungen je nach den Anforderungen Ihres Teils ändern. Sie müssen den Vorschub pro Zahn, den Schrägungswinkel und die Tiefe anpassen.
Eine gute Kombination ist eine 30°-Spirale und eine Vorschubgeschwindigkeit von 0.15 mm/Umdrehung. Denken Sie daran, den Schneidvorgang auf die Art des Materials und das verwendete Werkzeug abzustimmen. Versuchen Sie, Änderungen vorzunehmen, die Ergebnisse zu testen und diese bei zähen Legierungen zu bestätigen.
Schulung und Verbesserung
Neben der richtigen Ausrüstung sind auch Fachkräfte erforderlich. Bringen Sie Ihrem Team die Programmierung und Werkzeugweganpassung bei.
Sie müssen Rattern, Werkzeugverschleiß und Vorschubprobleme schnell erkennen. Durch die Arbeit an realen Projekten können Sie echte Probleme lösen, bevor sie zu Problemen werden.
Schlussfolgern
Spiralfräsen Das ist nicht ohne Grund so herausragend. Es bewältigt komplexe Bohrungen, reduziert die Schnittkräfte, verbessert die Oberflächengüte und verlängert gleichzeitig die Werkzeugstandzeit. Sie erhalten sauberere Schnitte und mehr Kontrolle, insbesondere bei hochpräzisen, anspruchsvollen Anwendungen.
Wenn Ihr Projekt genaue individuelles Fräsen Boda unterstützt Sie jederzeit mit zuverlässigen Ergebnissen. Kontaktieren Sie uns jederzeit – wir unterstützen Sie bei Ihren Produktionszielen.
Häufig gestellte Fragen
F1: Was ist Spiralfräsen bei der CNC-Bearbeitung?
Beim Spiralfräsen bewegt sich ein Schneidwerkzeug spiralförmig und dringt dabei langsam in das Material ein. Es erzeugt präzise Löcher oder Formen und sorgt für glatte Oberflächen. Die CNC-Maschine bewegt das Werkzeug gleichzeitig in drei Richtungen.
F2: Was ist der Unterschied zwischen Helical Fräsen vs. Bohren?
Beim Bohren wird das Werkzeug gerade nach unten gedrückt, um ein Loch zu bohren. Beim Spiralfräsen hingegen bewegt sich das Werkzeug spiralförmig. Dadurch entstehen sauberere und präzisere Löcher. Zudem reduziert es im Vergleich zum Bohren die Wärmeentwicklung und den Werkzeugverschleiß.
F3: Welche Vorteile bietet das Spiralfräsen gegenüber dem herkömmlichen Bohren?
Spiralfräsen verursacht weniger Werkzeugverschleiß und schneidet gleichmäßiger. Es erzeugt qualitativ hochwertigere Löcher mit weniger Vibrationen und weniger Graten. Außerdem ist es für verschiedene Lochgrößen und -formen ohne Werkzeugwechsel geeignet.
F4: Wie funktioniert das Spiralfräsen auf einer CNC-Maschine?
Die CNC-Maschine bewegt das Werkzeug spiralförmig und senkt es dabei langsam ab. So entsteht durch schrittweises Schneiden ein Loch oder eine Form. Die Route wird mithilfe einer speziellen Software sorgfältig geplant.
F5: Welche Materialien eignen sich am besten zum Spiralfräsen?
Spiralfräsen funktioniert gut mit zähen Materialien wie gehärtetem Stahl, Titan und Verbundwerkstoffen sowie weicheren Legierungen. Es eignet sich am besten für Materialien, bei denen zu viel Hitze Probleme verursachen kann. Sehr harte und schwierige Materialien erfordern möglicherweise besondere Sorgfalt.
F6: Kann Spiralfräsen für Löcher mit großem Durchmesser verwendet werden?
Ja, mit größeren Werkzeugen lassen sich große Löcher bohren. Spezialwerkzeuge, die sich leicht wechseln lassen, eignen sich für große Löcher besser. Das spart Zeit und Werkzeug.
F7: Wie kann ich den Werkzeugverschleiß beim Spiralfräsen reduzieren?
Verwenden Sie beim Schneiden die richtige Geschwindigkeit und Tiefe. Kühlen Sie das Werkzeug mit Kühlmittel oder Luft, um eine Überhitzung zu vermeiden. Reinigen und schärfen Sie Ihre Werkzeuge regelmäßig.
F8: Wann sollte ich Spiralfräsen anstelle von Bohren wählen?
Wählen Sie Spiralfräsen, wenn Sie präzise Bohrungen oder glatte Oberflächen benötigen. Es eignet sich für harte Materialien und komplexe Lochformen. Bohren eignet sich gut für einfache, schnelle Bohrungen.
F9: Welchen Vorteil bietet ein Spiralzahnfräser gegenüber einem Geradzahnfräser beim Plattenfräsen?
Ein Schrägzahnfräser schneidet gleichmäßiger und verursacht weniger Vibrationen als ein Geradzahnfräser. Dies führt zu einer besseren Oberflächengüte und einer längeren Standzeit. Die Schnittkraft wird gleichmäßiger verteilt.