
Laser-Schneide-Maschine
Laserschneider Laserschneiden ermöglicht saubere, scharfe und gleichmäßige Schnitte, wenn die Einstellungen optimiert sind. Es ist äußerst vielseitig und eignet sich zum Schneiden einer breiten Materialpalette, darunter Stahl, Aluminium und Kupfer, für glatte Schnitte. Dünnwandige/schmale Brückenprofile neigen aufgrund der Wärmeeinwirkung besonders zu Kantenbrand, Verformung und Verzug. Daher ist Laserschneiden für viele Projektanforderungen bestens geeignet.
At BodaWir gestalten den Prozess für Sie so einfach wie möglich – Schritt für Schritt. Sie erhalten klare und umfassende Anweisungen, bevor mit dem Zuschnitt begonnen wird. Unsere Kontrollen helfen Ihnen, kleinere Konstruktionsfehler zu vermeiden. Sie erhalten Teile, die exakt Ihren Spezifikationen entsprechen.
Dieser Artikel bietet Ihnen eine vollständige Anleitung zum Thema Arten von Laserschneidern und deren Grundprinzipien. Sie erfahren außerdem mehr über verschiedene Laserschneidgeräte und deren Funktionsweise. Lesen Sie also weiter, um alles Wissenswerte zu erfahren.
Was ist PräzisionslaserschneidenGrundlagen und Prinzipien
Laserschneidgravierer
Das Laserschneiden fragst Beim Laserschneiden wird ein hochfokussierter Lichtstrahl verwendet, um Materialien zu durchtrennen. In der Technik beeinflussen Faktoren wie die Leistungsdichte im Brennpunkt, die Strahlqualität (M²), die Fokusposition/Schärfentiefe, die Stabilität und die Gas-/Düsensteuerung den Schneidprozess. Die Energie bewirkt das Schmelzen oder Verdampfen des Materials und erzeugt so einen schmalen Schnittkanal. Die Laserbearbeitung beinhaltet thermische Prozesse, die Risiken wie Wärmeeinflusszonen, thermischen Verzug, Konizität, Ansammlungen von Schmelzschlacke und Wiedererstarrungsschichten bergen.
Es gibt verschiedene Verfahren zum Laserschneiden. Beim subtraktiven Verfahren beispielsweise trägt der Laser Materialschichten durch Schmelzen oder Verdampfen ab. Einige Verfahren nutzen chemische Ablation, um Oberflächenrückstände nach dem Abtragen zu vermeiden. Andere Laserschneidverfahren können spröde Materialien aufgrund von thermischen Spannungen, die durch die Wärmeeinbringung entstehen, zum Brechen bringen.
Im Betrieb, ein Computergesteuerte numerische Steuerung (CNC) Das System führt die Laseroptik während der Bearbeitungsschritte der Maschine. Es bietet eine Präzision, die die Herstellung kleinster Löcher mit hochauflösenden Kanten ermöglicht. Die Lochdurchmesserkapazität herkömmlicher CNC-Laserschneidanlagen für Bleche (CO₂/Faser) ist typischerweise 0.3 zu 1.0 mm (beeinflusst durch Brennfleck, Schichtdicke, Düse/Gas und Wärmestau). Da der Laser zudem nie mit dem zu entfernenden Material in Berührung kommt, erzeugt der Abtragungsprozess praktisch keine Spannungen im Material.
Darüber hinaus können Laser je nach den spezifischen Prozessanforderungen in verschiedenen Bohrtechniken eingesetzt werden.
- A Einzelschusstechnike erzeugt mit einem einzigen Laserpuls ein Loch.
- Das Schlagtechnik Die Tiefe eines Lochs wird durch schnelles Abfeuern einer Reihe von Laserimpulsen erzeugt.
- Trepanieren nutzt eine kreisförmige Bewegung des Lasers, um ein zylindrisches Loch zu erzeugen.
- Schließlich wird beim Spiralbohren eine spiralförmige Bewegung des Lasers eingesetzt, um ein Loch mit einem stabilen Durchmesser zu erzeugen.
Laserschneiden ist besonders vorteilhaft bei der Bearbeitung von empfindlichen und zerbrechlichen Materialien. Da der Laser keinen physischen Kontakt zum Material hat, werden Beschädigungen während der Bearbeitung vermieden. Keramikteile, Diamantwerkzeuge und andere spröde Werkstoffe werden häufig mittels Laserschneiden bearbeitet – ein sicheres und effektives Verfahren.
Gängige Schneidverfahren in Laserschneidsystemen
Laserschneiden ist kein einheitliches Verfahren. Vielmehr stehen verschiedene Laserschneidmethoden für eine breite Materialpalette zur Verfügung. Jede Methode weist spezifische Eigenschaften auf, die vom jeweiligen Material abhängen. Um die optimale Methode für Ihr Projekt auszuwählen, ist es daher unerlässlich, die gängigsten Laserschneidtechniken zu verstehen.
Sublimation (Verdampfung)
Bei der Verdampfung (Sublimation) wird das Material vom festen in den gasförmigen Zustand überführt. Es handelt sich um einen schnellen Erhitzungsprozess, bei dem das Material nicht genügend Zeit zum Schmelzen hat, bevor es verdampft. Dies führt zu makellosen und präzisen Kanten und macht eine aufwendige Nachbearbeitung überflüssig.
Verdampfen ist besonders nützlich für Laserschneiden von Acryl (verschiedene Kunststoffe), Papier, Holz und dünne Folien. Der Prozess beginnt mit einem kleinen Schnittspalt oder Loch. Während der Laser weiter schneidet, drückt der entstehende Dampf die Späne nach außen. Dadurch vergrößert sich der Schnittspalt kontinuierlich, was zu einer sauberen und gratfreien Kante führt, die nur minimal nachbearbeitet werden muss.
Schmelzen (Fusionsschneiden)
Das Schmelzschneiden, auch Fusionsschneiden genannt, ist ein Laserschneidverfahren, bei dem das Material mit einem Laser aufgeschmolzen wird. Das geschmolzene Material wird anschließend mit einem Gasstrom abgeführt. Sauerstoff wird üblicherweise für Kohlenstoffstahl verwendet; Stickstoff oder Druckluft kommen meist für Edelstahl/Aluminium zum Einsatz; Argon wird häufiger für spezielle Materialien/Anwendungsfälle verwendet (z. B. für reaktive Materialien oder solche, die eine extrem geringe Oxidation erfordern). Diese Gase werden typischerweise aufgrund ihrer Fähigkeit ausgewählt, die Oxidation des Materials und die entstehende Schlacke zu minimieren.
Das Schmelzschneiden ist besonders effektiv für Metalle wie zum Beispiel Laserschneiden von Titan, Stahl und Aluminium. Es eignet sich ideal für die Serienfertigung und wiederkehrende Arbeitsgänge. Das Verfahren erzeugt glatte, gerade Kanten mit praktisch keiner Verzerrung.
Reaktives Schneiden (Sauerstoffunterstützt)
Beim chemischen Reaktionsschneiden, auch bekannt als sauerstoffunterstütztes Schneiden, wird Sauerstoff als Zusatzstoff verwendet, um den Laserschneidprozess zu optimieren. Der Sauerstoff reagiert chemisch mit dem geschmolzenen Metall und erhöht so die während des Prozesses erzeugte Wärmemenge.
Beim Titanschneiden werden typischerweise inerte/nicht oxidierende Gase wie Stickstoff/Argon verwendet. Obwohl sich an den Schnittkanten mitunter Restschlacke bilden kann, ist das Verfahren im Allgemeinen recht effizient und kostengünstig für große Materialmengen.
Thermischer Spannungsbruch
Thermische Spannungsrisskorrosion ist eine andere Bezeichnung für Laserschneiden. Bei diesem Laserschneidverfahren wird … Wärmeenergie Dadurch wird das Material zum Reißen gebracht. Der Laser erzeugt eine flache Nut im Material, und die natürlichen Kräfte des Materials bewirken, dass es entlang der Nut bricht.
Thermische Spannungsrisskorrosion hilft beim Schneiden spröder Materialien wie z. B. Glas, Keramik und Verbundwerkstoffe. CO2-Laser. sind die am häufigsten verwendeten Laser für thermische Spannungsrisse.
Heimliches Würfeln
Stealth Dicing ist eine spezielle Laserschneidmethode, die hauptsächlich zum Schneiden verwendet wird. Wafer und andere elektronische BauteileDer Laser erzeugt eine Rille im Material. Aufgrund der Art des Verfahrens entstehen keine Rückstände und die Kanten schmelzen nicht. Das heimliche Würfeln ist besonders effektiv bei der Reduzierung Zerkleinerung und Steigerung der Ertragsraten. Es eignet sich auch hervorragend zur Erzeugung hochauflösender Linien in Siliziumwafern und ähnlichen Materialien.
Schnell nehmen
Jedes der beschriebenen Laserschneidverfahren hat seine Vor- und Nachteile. Die Wahl des geeigneten Verfahrens hängt maßgeblich vom zu schneidenden Material ab. Die richtige Wahl ist entscheidend für saubere und präzise Schnitte. Die Beratung durch einen erfahrenen Laserdienstleister wie Boda kann Ihnen helfen, die richtige Technik auszuwählen und unnötige Komplikationen und Verzögerungen zu vermeiden.
Laserschneidtechnologie und Spezifikationen für Metallbleche
|
Funktion |
Details & Praktische Hinweise |
|
Laserstrahldurchmesser |
0.1 mm – 0.3 mm, klein genug für präzise Schnitte |
|
Laserleistung |
1 – 3 kW je nach Material; für reflektierende Metalle wird eine höhere Leistung benötigt. |
|
Energie für Stahl/Eisen |
1 – 2 kW, ausreichend für schnelle, saubere Schnitte ohne Überhitzung |
|
Stromversorgung für Kupfer/Aluminium |
Bis zu 6 kW, da diese Metalle Wärme effizient reflektieren und leiten. |
|
Laserresonator |
Laserquelle: variiert je nach Typ, CO₂-Laser verwenden einen Gasresonator; Faserlaser verwenden einen dotierten Faserverstärker; Direktdioden verwenden Halbleiterdioden; Kristalllaser verwenden ein dotiertes Festkörper-Verstärkungsmedium. |
|
Schneidkopf |
Fokussiert den Strahl auf das Material; verwendet interne Spiegel und komprimiertes Gas (N2 oder O2), um geschmolzenes Material zu entfernen |
|
Schlüsselfaktoren für Qualität |
Richtiger Abstand zwischen Düse und Material, korrekte Strahlintensität und -geschwindigkeit sowie präzise Bewegung des Schneidkopfes |
|
Markierung vs. Gravur |
Kennzeichnung: Oberflächengestaltung, flache Auswirkung. Gravur: Tieferer Schnitt für ein ausgeprägtes, dauerhaftes Design |
4 verschiedene Arten von Laserschneidanlagen, ihre Funktionsweise und Anwendungsbereiche
Laserschneider werden in verschiedenen Anwendungsbereichen eingesetzt, darunter Laserschneiden, Gravieren und BohrenIn einer Vielzahl von Branchen werden sie eingesetzt. Je nach Verwendungszweck variieren die Anforderungen. Arten von Laserschneidern sind verfügbar. Jeder Typ von Laserschneidsystem hat seine eigenen Eigenschaften und Anwendungsbereiche.
Faserlaser
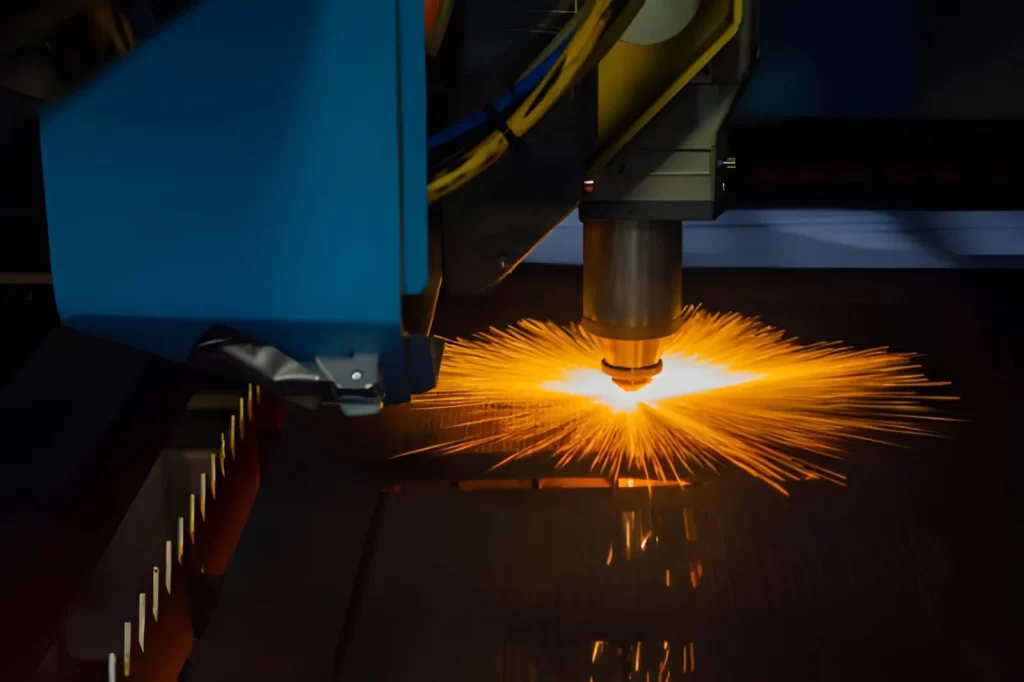
Faserlaser-Schneidemaschine
Faserlaser gehören zu den gängigsten Laserschneidgeräten und werden zum Schneiden von Metallen und Gravieren eingesetzt. Sie nutzen eine dotierte optische Faser zur Strahlverstärkung. Die Strahlverstärkung basiert auf der Energie eines kleinen Diodenlasers. Dieser Diodenlaser dient der initialen Energiezufuhr der Faser. Seltene Erden, wie z. B. Ytterbium und Erbiumwerden der Faser hinzugefügt, um den Strahl weiter zu verstärken.
Nach der Verstärkung emittiert der Laser Nahinfrarotlicht mit einer Wellenlänge von etwa 1.06 um. Diese Wellenlänge wird von Metallen leicht absorbiert, sogar von solchen, die Lichtwellen reflektieren. Aufgrund der Absorption dieser Wellenlänge, Faserlaserschneidemaschinen Faserlaser ermöglichen schnelle, präzise Schnitte bei minimalem Energieverlust. Sie eignen sich ideal zum Schneiden einer Vielzahl von Metallen, darunter Edelstahl, Aluminium, Kupfer und Legierungen. Mit Faserlasern hoher Kapazität lassen sich sogar dickere Metalle mit hervorragender Effizienz schneiden.
Darüber hinaus sind Faserlaser aufgrund ihrer einfachen Bauweise und der verwendeten robusten Materialien wartungsarm.
Anwendungen: Autoteile, Luft- und Raumfahrtkomponenten, Elektronik und Präzisionsmetallkonstruktionen.
CO2-Laser
CO2 Laserschneidanlage
CO2-Laser gehörten zu den ersten entwickelten Lasertechnologien und sind trotz ihres Alters auch heute noch weit verbreitet. Sie werden zum Schneiden nichtmetallischer Werkstoffe eingesetzt, darunter Laserschneiden-Spähen, Holz, Acryl und Leder.
Diese Laser verwenden eine Mischung aus CO2, Stickstoff und Helium. Wird das Gasgemisch einer elektrischen Entladung ausgesetzt, werden die CO₂-Moleküle angeregt und beginnen mit der Frequenz zu schwingen, die ihrer Schwingungsform entspricht. Dabei gibt das Molekül überschüssige Energie in Form von Licht ab und erzeugt so den Laserstrahl. Die Laser emittieren Licht mit einer Wellenlänge von … 10.6 μm was ideal zum Schneiden organischer Materialien ist.
CO₂-Laser weisen im Allgemeinen eine geringere Kopplungseffizienz mit Metallen auf als Faserlaser, weshalb die Kantenqualität an Metallen tendenziell weniger präzise ist. Sie sind jedoch relativ wartungsarm und benötigen lediglich gelegentlich eine Spiegelreinigung. Daher sind sie vielseitig und kostengünstig und eignen sich gut für eine Vielzahl von Anwendungen.
Anwendungen: Holzbearbeitung, Kunststoffe, Leder, Papier und einige Schneidarbeiten an nichtmetallischen Werkstoffen.
Nd:YAG- und Nd:YVO-Laser
Nd:YAG-Laser und Nd:YVO-Laser verwenden einen mit Neodym dotierten Kristall als Verstärkungsmedium. Nd: YAG-Kristall besteht aus Yttrium-Aluminium-Granat, während die Nd: YVO Der Kristall besteht aus Yttriumvanadat. Beide Kristalle emittieren Licht im in der Nähe von-infrarot Regionmit einer Wellenlänge von ungefähr 1.064 um.
Nd:YAG- und Nd:YVO-Laser sind für das präzise Schneiden von Metallen und Nichtmetallen konzipiert. Sie eignen sich zum Schneiden dünner Metalle und sind auch für das Schneiden von Nichtmetallen wie beispielsweise … gut geeignet. Keramik und Kunststoffe.
Beide Lasertypen sind langlebig und wartungsarm, da sie über Tausende von Stunden ununterbrochen betrieben werden können.
Anwendungen: Metallgravur, Schneiden dünner Bleche und hochpräzise Industrieteile.
Direkte Diodenlaser
Direkter Diodenlaserschneider
Direkte Diodenlaser verwenden Halbleiter zur Lichterzeugung. Galliumarsenid ist der am häufigsten verwendete Halbleiter. Das Licht wird erzeugt durch Elektrolumineszenz und wird dann zu einem Strahl gebündelt.
Direkte Diodenlaser sind energieeffizient und einfach konstruiert. Sie eignen sich ideal zum Schneiden dünner Metalle, Kunststoffe und Verbundwerkstoffe. Dank ihrer kompakten Bauweise können diese Laser sowohl mobil und im Außeneinsatz als auch in kleinen Werkstätten verwendet werden.
Ihre größte Einschränkung ist die im Vergleich zu Faserlasern und Nd:YAG/Nd:YVO-Lasern geringe Schnittgeschwindigkeit bei dicken Metallen. Dennoch werden sie aufgrund ihrer hohen Effizienz, ihres einfachen Aufbaus und ihrer zuverlässigen Leistung, insbesondere beim Schweißen, Erhitzen und Schneiden dünner Materialien, geschätzt.
Anwendungen: Paneele für Automobile, Elektronik, Dünnblech und Schweißen.
Bezüglich: Plasma- vs. Laserschneiden
Probieren Sie Boda jetzt aus!
Standardkonfigurationen von Laserschneidmaschinen
Vor der Einführung der computergesteuerten numerischen Steuerung (CNC) erforderte jeder Laserschnitt die manuelle Positionierung des Werkstücks, gefolgt von Anpassungen der Laserposition, um den Schnitt abzuschließen. Moderne Laserschneidmaschinen nutzen jedoch CNC-Steuerungssysteme, um den Laser während des Schneidprozesses automatisch zu positionieren. Dadurch entfällt die manuelle Positionierung und das Fehlerrisiko wird deutlich reduziert.
Portal-Laserschneidmaschinen
Portallaserschneidmaschinen zeichnen sich durch Folgendes aus: Ein horizontales Bett und ein darüber positionierter Portalkran. Viele Portallaserschneidmaschinen werden aus Aluminium gefertigt, um ein optimales Verhältnis von Festigkeit zu Gewicht zu erzielen. CNC-Steuerungen regeln die Bewegung des Portals und ermöglichen so mehrere Laserdurchgänge über die Arbeitsfläche, um verschiedene Schnitte zu erzeugen. Diese Maschinen eignen sich ideal zum Schneiden von flachen Blechmaterialien in industriellen Großserien. Im Vergleich zu älteren Modellen sind Portallaserschneidmaschinen in der Regel kleiner und energieeffizienter.
Konfiguration des beweglichen Materials
Bei einer Konfiguration mit beweglichem Material wird das zu bearbeitende Material bewegt, während der Laser stationär bleibt. Das optische System ist relativ einfach, da sich der Laser selbst nicht bewegt. Diese Konfiguration ist weniger produktiv als die Portalkonfiguration, wird aber häufig in kleineren Betrieben oder für Schneidvorgänge mit geringem Volumen und niedriger Geschwindigkeit eingesetzt.
Fliegendes Optiksystem
Das fliegende Optiksystem ist das Gegenteil der Konfiguration mit bewegtem Material. Hierbei wird das zu bearbeitende Material fixiert, während sich Laser und Optik synchron bewegen. Spiegel und adaptive Optiken gewährleisten die Strahlgenauigkeit während der Laserbewegung. Fliegende Optiksysteme sind im Allgemeinen schneller als Konfigurationen mit bewegtem Material. Sie eignen sich besonders für die Serienfertigung und werden häufig in Branchen wie beispielsweise … eingesetzt. Automobil- und Elektronikindustrie.
Hybrid System
Das Hybridsystem kombiniert die Vorteile von Portal- und Flugoptiksystemen. In dieser Konfiguration bewegen sich Laser und Optik entlang unterschiedlicher Achsen, jedoch mit konstantem Strahlengang. Dieses System vereint die Vorteile beider Systeme und ist äußerst anpassungsfähig an unterschiedlichste Materialstärken.
CNC-Laserschneiden
CNC-Laserschneidanlagen nutzen Hochleistungslaser zum Schneiden, Formen und Gravieren von Materialien. Sie arbeiten berührungslos und nutzen Hitze, um das Material zu schmelzen oder zu verdampfen. Linse und Düse fokussieren den Laserstrahl auf das Material, und das in der Düse verwendete Druckgas transportiert das verdampfte Material vom Schneidbereich weg. CNC-Systeme arbeiten mit G-Code und M-Code Um die Laserbewegung präzise zu steuern, sind diese Maschinen in der Lage, ein breites Spektrum an Schnitten durchzuführen – von kleinen Löchern über detaillierte Designs bis hin zu Schnitten mit hohen Toleranzen.
Arten von CNC-Lasern:
- CO2-Laser: Gasbasiert, ideal für Nichtmetalle.
- Faserlaser: Verwenden Dioden für schnelle und saubere Metallschnitte.
- Kristalllaser: Nd:YAG und Nd:YVO für präzise Metall- und Nichtmetallbearbeitung.
5-Achsen-Laserschneiden
Fünf-Achs-Maschinen können das Werkstück neigen und drehen, um eine präzise Bearbeitung zu ermöglichen. Sie können gekrümmte Oberflächen und komplexe Winkel bearbeiten, ohne dass das Werkstück mehrfach neu positioniert werden muss. Darüber hinaus reduzieren sie den Zeitaufwand und das Fehlerrisiko bei der dreidimensionalen Bearbeitung. Sie sind besonders vorteilhaft für die Luft- und Raumfahrt- sowie die Automobilindustrie zur Bearbeitung komplexer Bauteile.
Rotationslaserschneiden
Rotationslaserschneiden Systeme eignen sich gut zum Schneiden 360° von Rohren, Schläuchen, Flaschen oder D-förmigen Objekten. Diese Systeme sind besonders vorteilhaft für die Schaffung Logos, Muster und aufwendige Designs auf gekrümmten Oberflächen. Rotationslaserschneidsysteme sind zudem präziser und effizienter als herkömmliche Schneidsysteme.
Kleinformat-Laserschneiden
Kleinformat-Laserschneidanlagen sind für das Schneiden von Konturen konzipiert, deren Schnittbreite nahe an der Schnittfugenbreite des Lasers liegt. Sie eignen sich ideal zum Schneiden filigraner Muster und Teile, die für größere Lasersysteme zu klein sind. Diese Anlagen gewährleisten eine hohe Präzision und erzeugen saubere, exakte Schnittkanten. Da die Eindringtiefe des Lasers begrenzt ist, können mit Kleinformat-Laserschneidanlagen nur dünne Materialien bearbeitet werden.
Großformatiges Laserschneiden
Großformat-Schneidemaschinen verarbeiten sehr große (übergroße) Bogenformate bis zu einer Größe von 3.2 × 8 Meter breit. Bei Flachbettschneidanlagen wird das zu bearbeitende Produkt direkt auf einen breiten, horizontalen Schneidtisch gelegt. Für nichtmetallische Produkte kommen typischerweise CO₂-Laser zum Einsatz. Metallische Produkte lassen sich am besten mit Faserlasern bearbeiten. Großformat-Schneidemaschinen ermöglichen die kontinuierliche Zuführung von Produkten und somit eine effiziente Produktion.
Galvo (Galvanometer) Laserschneiden
Galvo-Laser nutzen Spiegel, um den Laserstrahl schnell abzutasten. Das Galvanometer bestimmt und regelt die Spiegelposition für höchste Präzision. Galvo-Laserschneidanlagen ermöglichen die schnelle Bearbeitung von großflächigen Markierungen und Gravuren. Sie sind schneller als herkömmliche XY-Laser und eignen sich optimal für Branding-, Text- und Grafikanwendungen.
Probieren Sie Boda jetzt aus!
Wie Sie den richtigen Laserschneider auswählen
Die Wahl der optimalen Laserschneidmaschine hängt von der Art und Größe des zu schneidenden Produkts sowie der benötigten Bearbeitungszeit ab. Die Wahl einer ungeeigneten Laserschneidmaschine führt zu geringeren Produktionsraten, höheren Betriebskosten und im Laufe der Zeit zu Geräteausfällen.
Materialkompatibilität
Verschiedene Laserschneidgeräte eignen sich für bestimmte Produktarten. Faserlaser beispielsweise sind besonders gut für Metalle wie … geeignet. Stahl, Aluminium und Kupfer. CO2-Laser funktionieren gut mit Holz, Kunststoff, Acryl und einige Stoffe. Die Wahl des passenden Lasertyps für Ihre Produkte führt zu saubereren Schnitten und einem geringeren Energieverbrauch.
Arbeitsbereich
Berücksichtigen Sie die durchschnittliche Größe der Produkte, die Sie üblicherweise schneiden. Kleine Laser eignen sich zum Schneiden kleiner, empfindlicher Bauteile. Größere Laser verfügen über einen größeren Arbeitsbereich und können daher auch größere Bauteile bearbeiten.
Einige Betriebe nutzen zwei separate Laserschneidmaschinen – eine für großformatige Blechzuschnitte und eine für kleinere Bauteilzuschnitte, um die Produktion zu beschleunigen und die Effizienz zu steigern.
Laserleistung
Die Ausgangsleistung ist entscheidend dafür, wie dick ein Material geschnitten werden kann und wie schnell der Schnittvorgang vonstattengeht. Aluminium und Kupfer reflektieren Licht stark und benötigen daher höhere Ausgangsleistungen. Maschinen mit zu hoher Ausgangsleistung verbrauchen beim Schneiden dünnerer Materialien unnötig viel Energie, während Maschinen mit zu geringer Ausgangsleistung bei dickeren Materialien Schwierigkeiten haben.
Präzision und Strahlqualität
Für das Schneiden detaillierter Designs oder glatter Kanten ist die Strahlqualität entscheidend. Faserlaser erzeugen einen hochfokussierten Strahl, der geringe Schnittfugenbreiten und präzise, scharfe Schnittlinien ermöglicht. CO₂-Laser eignen sich für weniger präzise Schnitte und sind beim Schneiden von Metallen im Allgemeinen langsamer.
Geschwindigkeit und Automatisierung
Beim Metallschneiden sind Faserlaser aufgrund der höheren Anzahl an Anwendungen im Metallschneidprozess in der Regel schneller als CO₂-Laser. Automatisierte Maschinen reduzieren die Rüstzeiten. Darüber hinaus kann Software zur Optimierung der Teileanordnung dazu beitragen, Material- und Arbeitskosten zu senken.
Wartung und Support
Dioden- und Faserlaser sind Festkörperlaser und benötigen im Vergleich zu CO₂-Lasern deutlich weniger Wartung. Sie haben weniger bewegliche Teile und keine auszutauschenden Spiegel, wodurch Ausfallzeiten minimiert werden. Achten Sie bei der Auswahl von Lieferanten darauf, dass diese Schulungen, Ersatzteile und Vor-Ort-Service anbieten.
Kühlung, Gas und Extraktion
Hilfsgase (Luft, Stickstoff, Sauerstoff) Das Abblasen von geschmolzenem Material aus der Schneidzone wird unterstützt. Das zu verwendende Hilfsgas hängt von der Art des zu schneidenden Materials ab. Geeignete Belüftungssysteme saugen die beim Schneidprozess entstehenden Dämpfe und Partikel ab, um die Sicherheit des Bedieners zu gewährleisten und die Schnittqualität zu erhalten.
Budget
Berücksichtigen Sie nicht nur den Anschaffungspreis einer Laserschneidmaschine. Denken Sie auch an die Kosten für Strom, Wartung, Gas und Arbeitsaufwand. Die Investition in eine zunächst etwas teurere Maschine spart langfristig Zeit und Geld.
Zusammenfassung des Artikels
Dieser Artikel behandelte:
- Was Laserschneiden ist und wie es funktioniert.
- Hauptlasertypen: Faserlaser, CO₂-Laser, Nd:YAG/Nd:YVO-Laser, Diodenlaser.
- Wichtigste Maschinenkonfigurationen: Portal, Flying Optics, Hybrid, CNC, 5-Achsen, Drehautomatik, Klein- und Großformat, Galvo.
- Zu den Schneidverfahren gehören Sublimation, Schmelzen, reaktives Schneiden, thermisches Spannungsbrechen und Stealth-Dicing.
- Wie man den richtigen Laser auswählt: Material, Leistung, Präzision, Geschwindigkeit und Budget.
Erhalten Sie Kundenspezifisches Laserschneiden von Metall bei Boda – Komplettlösung
Wenn Sie einen zuverlässigen Laserschneidservice suchen, Boda Wir bieten Ihnen fachkundige Beratung und Maschinen in Industriequalität, die genau auf Ihre Bedürfnisse zugeschnitten sind. Wir unterstützen Sie bei der Auswahl des passenden Lasertyps, der richtigen Konfiguration und der optimalen Leistung für Ihre Materialien und Ihr Produktionsvolumen. Unser Team sorgt für eine reibungslose Einrichtung, Schulungen und fortlaufenden Support, um Ausfallzeiten zu minimieren und die Effizienz zu maximieren. Für höchste Präzision. Metallbearbeitungsdienste, Kontaktieren Sie uns sofort zu Erhalten Sie sofort ein Online-Angebot.