
Leitfaden zum Laserschneiden.
Der Herstellungsprozess von Blechschneiden Es nutzt hochenergetische Laserstrahlen für präzise Schnitte in Metallblechen und ermöglicht so die Herstellung komplexer Bauteile. Die Metalloberfläche wird von einem fokussierten Lichtstrahl getroffen, der intensive Energie erzeugt, die im Brennpunkt zum Schmelzen, Verdampfen und Verbrennen führt.
Das Metallschneidverfahren basiert auf Faserlasern und CO₂-Lasern, wobei Faserlaser aufgrund ihrer optimalen Wellenlängenanpassung bessere Ergebnisse liefern. Das Verfahren ermöglicht präzise Schnitte mit geringer Schnittfugenbreite und eignet sich daher ideal für Fertigungsprozesse, die exakte Abmessungen erfordern.
Technologie zum Laserschneiden von Blechen bei Boda Boda ermöglicht es Ingenieuren, Materialien von dünnen bis hin zu dicken Blechen mit hoher Geschwindigkeit zu bearbeiten. Der Laserschneidservice von Boda liefert extrem präzise Schnitte mit minimaler Wärmeeinwirkung für höchste Teilequalität und saubere Kanten. Die Kombination aus CNC-Steuerung und Lasersystemen gewährleistet reproduzierbare Ergebnisse und ermöglicht so eine kostengünstige Produktion mit kurzen Lieferzeiten.
Was ist Laserschneiden von Blechen?
Beim Laserschneiden von Metallblechen wird ein Laserstrahl präzise auf das Blech gerichtet, um eine thermische Trennung zu bewirken. Der Laser erzeugt einen hochfokussierten Strahl kohärenten Lichts, der ein Resonatorsystem mit Faser- oder Gasleitungen durchläuft, bevor er optische Komponenten passiert, um einen präzisen Brennpunkt zu erzeugen.
Der konzentrierte Laserstrahl erhitzt das Material bis zum Schmelz- oder Verdampfungspunkt, wodurch der Schneidvorgang ermöglicht wird. Beim Laserschneiden von Blechen interagiert die Metalloberfläche mit dem Strahl, der Material entlang programmierter Bahnen abträgt, um spezifische Formen zu erzeugen.
Dickenbereich und Arten von Laserschneiden?
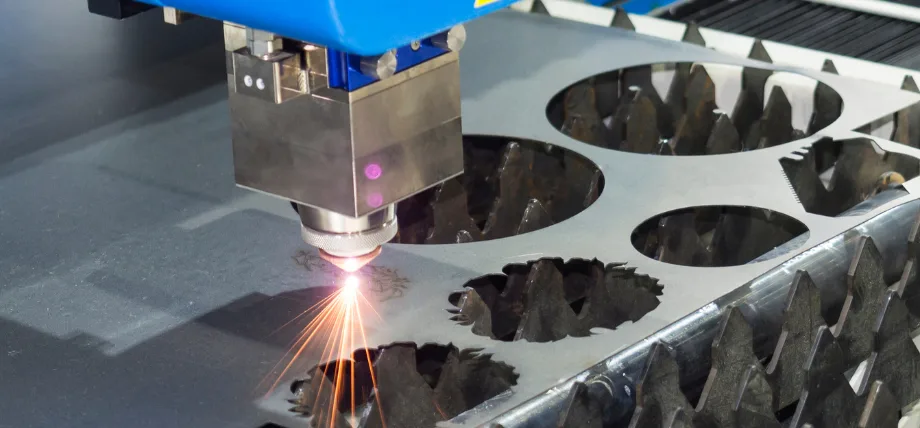
Komplexe Laserschnitte.
Der Dickenbereich der Materialien, die Blechschneideverfahren Die Möglichkeiten des Laserschneidens hängen von der Materialart, der Laserleistung und der Systemkonfiguration ab. Faserlaser eignen sich aufgrund ihrer hohen Effizienz besonders für das Schneiden von Metallen; CO₂-Laser erzielen jedoch in bestimmten Anwendungen, insbesondere beim Schneiden dicker Metalle, bessere Ergebnisse.
Die folgende Tabelle zeigt die maximale Schnittdicke für verschiedene Metalle, einschließlich Laserschneiden von Titan bei Verwendung von Standardleistungsstufen von 2-6 kW für Faserlaser und 1-4 kW für CO2-Laser.
|
Material |
Maximale Dicke (mm) für Faserlaser |
Maximale Dicke des CO2-Lasers (mm) |
Notizen |
|
Baustahl |
25-50 |
10-20 |
Höhere Leistung ermöglicht dickere Schnitte; Sauerstoffzufuhr erhöht die Geschwindigkeit. |
|
Edelstahl |
20-40 |
8-15 |
Laserschneiden von Edelstahl Verwendet Stickstoffgas, um Oxidation zu verhindern und so saubere Schnitte zu gewährleisten. |
|
Aluminium |
15-30 |
5-10 |
Laserschneiden von Aluminium In CO2-Systemen ist ein höherer Energieaufwand erforderlich, um die Oxidation zu verhindern. |
|
Kupfer |
10-20 |
3-8 |
Laserschneiden von Kupfer Vorteile von Faserlasern, die besser mit Reflexionen umgehen können. |
|
Messing |
10-25 |
4-10 |
Ähnlich wie Kupfer ermöglichen Festkörperlaser eine präzise Steuerung. |
Was ist das Laserschneidverfahren für Bleche?
Schritt 1: Design und Programmierung
Der Konstruktionsprozess beginnt damit, dass Ingenieure mithilfe von CAD-Software 2D- oder 3D-Modelle erstellen, die präzise Abmessungen und Toleranzen sowie optimierte Materialanordnungen für maximale Effizienz enthalten. Die Konstruktionsdaten werden anschließend mithilfe von CAM-Software in G-Code umgewandelt. Dieser definiert den Schnittweg und legt Laserleistung, Schnittgeschwindigkeit und Betriebsparameter des Hilfsgases fest.
Der Programmierprozess muss präzise sein, da dies dazu beiträgt, Fehler zu reduzieren und die Erstellung komplexer Designs ermöglicht.
Schritt 2: Materialvorbereitung und Einrichtung
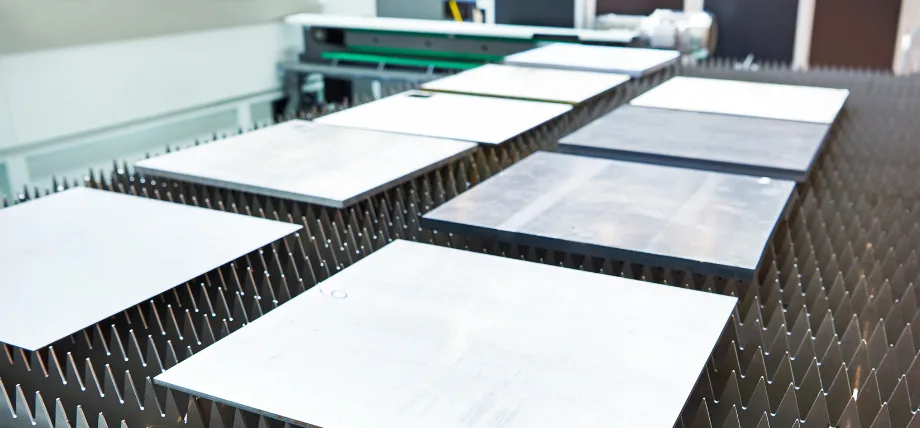
Metallplatten auf dem Bett.
Das Metallblech wird auf Ebenheit geprüft und anschließend gereinigt, um Oberflächenöle zu entfernen, die die Absorption des Laserstrahls beeinträchtigen könnten. Das Metallblech wird auf dem Maschinentisch platziert und anschließend mit Klemmen oder Magneten fixiert, um jegliche Bewegung zu verhindern. Der Laserkopf muss mithilfe von Sensoren präzise positioniert werden, um die korrekte Ausrichtung auf das Metallblech sicherzustellen.
Schritt 3: Erzeugung und Fokussierung des Laserstrahls
Die Faserlaserquelle wird aktiviert und erzeugt einen kohärenten Strahl, der als primäre Laserquelle für die Metallbearbeitung dient. Das Fasersystem erzeugt Licht mit einer Wellenlänge von 1.07 μm durch diodengepumpten Ytterbium-Laserbetrieb.
Der Strahl durchläuft Spiegel oder Glasfasern, bevor er den Schneidkopf erreicht, wo er von Linsen auf einen Punkt mit einer Größe von 0.1-0.5 mm fokussiert wird, wodurch Leistungsdichten von über 10^8 W/cm² erzeugt werden.
Schritt 4: Beginn des Schneidevorgangs
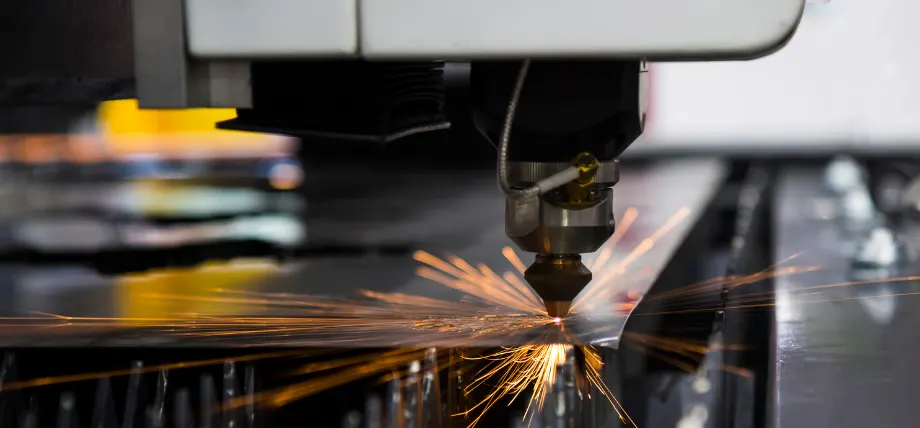
Metall per Laser schneiden.
Der Laser durchdringt den Werkstückanfang durch wiederholte Impulse und erzeugt so ein erstes Loch. Die Schneiddüse leitet Hilfsgas mit einem Druck von 5–20 bar zu, um Späne abzutransportieren und gleichzeitig die Schnittfläche zu kühlen. Die exotherme Reaktion zwischen Sauerstoff und Baustahl während des reaktiven Schneidens erhöht die Schnittgeschwindigkeit um 30–50 %.
Schritt 5: Materialabtrag und Pfadverfolgung
Der CNC-gesteuerte Laserkopf bewegt sich über das Blech, während sein leistungsstarker Strahl das Metall durch Schmelzen und Verdampfen erhitzt. Die Schnittgeschwindigkeit eines 4-kW-Faserlasersystems erreicht bei der Bearbeitung von 10 mm dicken Edelstahlblechen mit unterschiedlichen Leistungsstufen 2–3 m/min. Dabei entsteht eine präzise Schnittfugenbreite zwischen 0.15 und 0.5 mm.
Schritt 6: Gashilfe und Trümmerbeseitigung
Das Verfahren nutzt Stickstoffgas zum Schmelzschneiden von Messing und Kupfer, um die Bildung von Schlacke zu verhindern, während Sauerstoffgas das Schneiden von Baustahl beschleunigt. Der Gasstrom entfernt das geschmolzene Material aus dem Schneidbereich, was zu einem sauberen Schnitt führt und die Wärmeeinflusszone auf 0.1–1 mm reduziert.
Schritt 7: Überwachung und Anpassung
Das System umfasst Echtzeitsensoren, die Strahlqualität und Fokus sowie die Schnittgenauigkeit überwachen. Durch adaptive Steuerung werden die Betriebsparameter automatisch an Änderungen der Materialstärke oder -art angepasst, was zu einer insgesamt besseren Leistung führt.
Schritt 8: Fertigstellung und Inspektion
Der Laser schaltet sich nach Abschluss des Bearbeitungsvorgangs ab, und die Bediener entnehmen die fertigen Teile. Im Prüfprozess werden Messschieber und Koordinatenmessgerät eingesetzt, um die Abmessungen mit den Spezifikationen abzugleichen und gegebenenfalls Parameteranpassungen für zukünftige Produktionsläufe vorzunehmen, um festgestellte Probleme zu beheben.
Das detaillierte Laserschneidverfahren für Metallbleche liefert überlegene Ergebnisse und ist daher die bevorzugte Wahl für komplexe Anwendungen.
Probieren Sie Boda jetzt aus!
Welche Metalle kann ein Laserstrahl präzise schneiden?
Was ist Laserschneiden? Es handelt sich um ein vielseitiges Verfahren, mit dem sich eine breite Palette von Metallen unterschiedlicher Dicke schneiden lässt. Zu den Metallen, die häufig mit Laserschneidtechnologie bearbeitet werden, gehören:
1. Stehlen
Das Laserschneiden ist äußerst effektiv zum Schneiden verschiedener Stahlsorten, einschließlich Kohlenstoffstahl, Edelstahl und legiertem Stahl. Es ermöglicht präzise Schnitte in dünnen bis dicken Stahlblechen. Zum Schneiden eignet sich besonders das Laserschneiden rostfreier Stahl aufgrund seiner Fähigkeit, saubere, hochwertige Schnitte mit minimalen Wärmeeinflusszonen zu erzeugen. Edelstahl wird häufig in Branchen wie der Lebensmittelverarbeitung, der Medizintechnik und der Automobilherstellung verwendet, in denen Präzision und Hygiene von größter Bedeutung sind.
2. Aluminium
Aluminium ist aufgrund seines geringen Gewichts, seiner Korrosionsbeständigkeit und seiner Vielseitigkeit ein weiteres beliebtes Metall zum Laserschneiden. Mit dem Laserschneiden können Aluminiumbleche unterschiedlicher Dicke geschnitten werden, wodurch es sich für Anwendungen wie Luft- und Raumfahrtkomponenten, Beschilderungen und Architekturelemente eignet.
3. Kupfer
Während das Schneiden von Kupfer mit der Lasertechnologie aufgrund seines hohen Reflexionsvermögens und seiner Wärmeleitfähigkeit traditionell schwierig war, haben Fortschritte in der Lasertechnologie das Schneiden von Kupfer mit Präzision und Effizienz ermöglicht. Laserschneiden wird häufig zur Herstellung von Kupferkomponenten in der Elektronik-, Telekommunikations- und Elektroindustrie eingesetzt.
4. Messing
Das Laserschneiden eignet sich auch zum Schneiden von Messing, einer beliebten Legierung aus Kupfer und Zink, die für ihr attraktives Aussehen und ihre Korrosionsbeständigkeit bekannt ist. Messing wird häufig in architektonischen Anwendungen, dekorativen Elementen und Musikinstrumenten verwendet, wo komplizierte Designs und präzise Schnitte erwünscht sind.
5. Nickellegierungen
Beim Laserschneiden können Nickellegierungen wie Inconel und Monel geschnitten werden, die für ihre hohe Temperatur- und Korrosionsbeständigkeit bekannt sind. Diese Legierungen werden häufig in der Luft- und Raumfahrt, in der chemischen Verarbeitung und in Schifffahrtsanwendungen verwendet, wo sie eine präzise Bearbeitung und Fertigung erfordern.
Welche Materialien können nicht mit einer Laserschneidmaschine geschnitten werden?
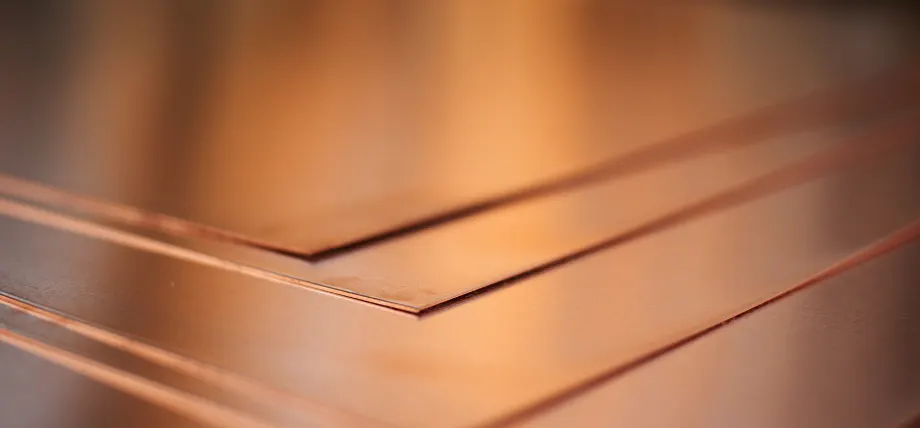
Kupferbleche gestapelt.
- Polyvinylchlorid (PVC)Beim Schneiden von PVC entstehen Chlorgas und Salzsäure, die Geräteteile beschädigen und ein Risiko für die menschliche Gesundheit darstellen können.
- PolycarbonateDas Material absorbiert übermäßig viel Infrarotstrahlung, was dazu führt, dass es schmilzt und verkohlt, bevor es sich möglicherweise entzündet, wenn es nicht mit geeigneten Techniken geschnitten wird.
- ABS-KunststoffBeim Schneiden von ABS-Kunststoff entstehen Cyaniddämpfe, die für die Arbeiter am Arbeitsplatz toxische Bedingungen schaffen.
- Polyethylen hoher Dichte (HDPE)Das Material aus Polyethylen hoher Dichte (HDPE) führt zu übermäßigem Schmelzen, wodurch unsaubere Rückstände entstehen und schlechte Schneidkanten resultieren.
- KohlefaserverbundwerkstoffeDie hohe Wärmeleitfähigkeit von Kohlenstofffaserverbundwerkstoffen kann zu ungleichmäßiger Erwärmung führen, was die Struktur des Materials schädigen kann.
- Keramik und dickes GlasDie unzureichende Energieabsorption von Keramik und dicken Gläsern führt zu Materialrissen anstelle von kontrollierten Schneidprozessen.
- Hochreflektierende Metalle wie Reinkupfer (für CO2-Laser)Reines Kupfer und andere hochreflektierende Metalle wirken als Strahlreflektoren, was die Systemleistung verringert und optische Komponenten gefährdet. Faserlaser hingegen bieten eine bessere Leistung unter extremen Bedingungen.
Materialien mit Formaldehyd (z. B. einige MDF-Platten)Die Kombination von Formaldehyd in Materialien wie MDF kann zu gefährlichen chemischen Freisetzungen und unregelmäßigen Schnittergebnissen aufgrund von Schwankungen in der Materialdichte führen.
Arten von Lasern für das Laserschneiden von Blechen
Beim Laserschneiden von Blechen bevorzugen die meisten Hersteller aufgrund ihrer fortschrittlichen Schneidfunktionen CO2-, Kristall- und Faserlaser. Lassen Sie uns jeden Typ im Detail besprechen.
1- CO2-Laser
Kohlendioxid (CO2)-Laser arbeiten mittels elektrischer Entladung durch ein Gasgemisch aus Kohlendioxid, Stickstoff, Wasserstoff und Helium. Sie erzeugen sichtbares Licht im fernen Infrarotbereich des elektromagnetischen Spektrums.
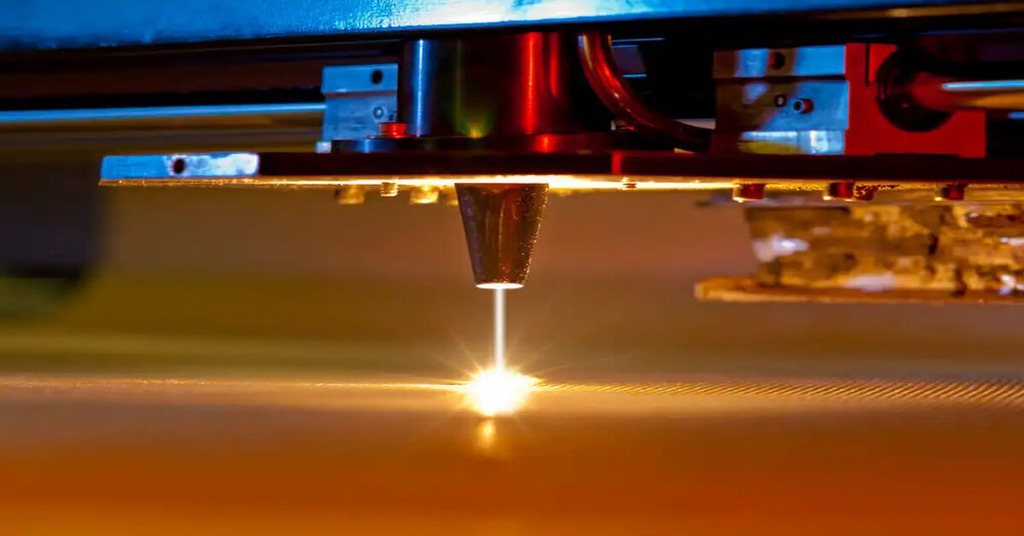
CO2 Laser
Darüber hinaus eignen sich CO₂-Laser zum Schneiden nichtmetallischer Materialien wie Holz, Papier, Polymethylmethacrylat (PMMA) und anderer Acrylkunststoffe. Darüber hinaus können sie dünne Bleche aus Aluminium und Nichteisenmetallen bearbeiten.
Zusätzlich zu ihrer Vielseitigkeit können leistungsstarke CO2-Laser auch dickere Metalle bearbeiten, die bis zu mehreren Zentimetern reichen. Allerdings sind sie für stark reflektierende Metalle wie Messing und Kupfer weniger geeignet, obwohl neuere CO2-Laser mit erhöhtem Sauerstoffgehalt diese Einschränkung etwas überwinden können.
2- Faserlaser
Faserlaser nutzen optische Fasern, die mit Dotierstoffen (z. B. Neodym) gefüllt sind, um das Licht zu verstärken. Sie bieten eine hervorragende Strahlqualität und hohe Intensität und ermöglichen schnellere Schnittgeschwindigkeiten und kleinere Schnittfugenbreiten.
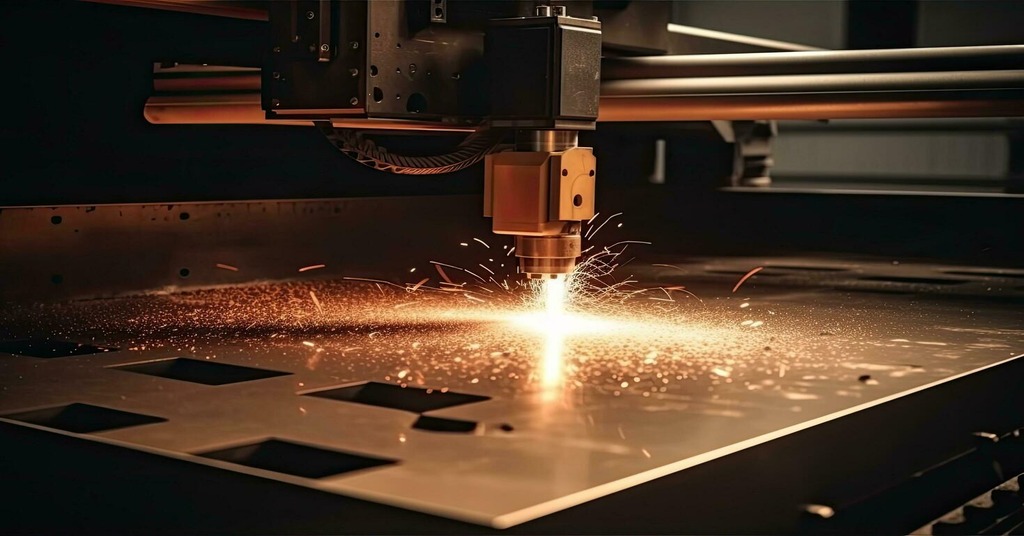
Faserlaser
Darüber hinaus eignen sich Faserlaser ideal zum Schneiden verschiedener Materialien, darunter Metalle, Nichtmetalle und Legierungen. Obwohl sie dünne Metalle verarbeiten können, sind sie bei dickeren Materialien über etwa 20 Millimetern am wenigsten effizient.
Darüber hinaus können teurere Modelle bis zu 6 Kilowatt schneiden und so dickere Materialien verarbeiten. Aufgrund ihrer überlegenen Leistung unter diesen Bedingungen eignen sie sich hervorragend zum Schneiden stark reflektierender Metalle wie Messing und Kupfer. Neben dem Schneiden eignen sie sich ideal für andere Vorgänge wie Glühen und Laser-Gravur.
3- Kristalllaser
Kristalllaser, auch Festkörperlaser genannt. Zu den am häufigsten in Kristalllasern verwendeten Kristallmaterialien gehören: Neodym-dotiertes Yttrium-Aluminium-Granat (Nd: YAG), Neodym-dotiertes Yttrium-Lithiumfluorid (Nd: YLF) und Erbium-dotiertes Yttrium-Aluminium-Granat (Er: YAG). Diese Laser nutzen Kristalle, um Strahlen zu erzeugen.
Sie bieten eine hohe Ausgangsleistung und Energieeffizienz und eignen sich daher zum Schneiden, Schweißenund Gravurmaterialien wie Metalle, Keramik und Kunststoffe. Darüber hinaus können Kristalllaser bei unterschiedlichen Wellenlängen betrieben werden, was eine präzise Steuerung der Eigenschaften des Laserstrahls und der Absorptionseigenschaften im zu bearbeitenden Material ermöglicht.
Darüber hinaus sind Kristalllaser kompakt, zuverlässig und haben eine lange Lebensdauer, was sie zu einer beliebten Wahl für industrielle und wissenschaftliche Anwendungen macht, bei denen Stabilität und Leistung von entscheidender Bedeutung sind.
Beste Laserschneidmaschine für das Laserschneiden von Blechen
STYLECNC ST-FC3015FM
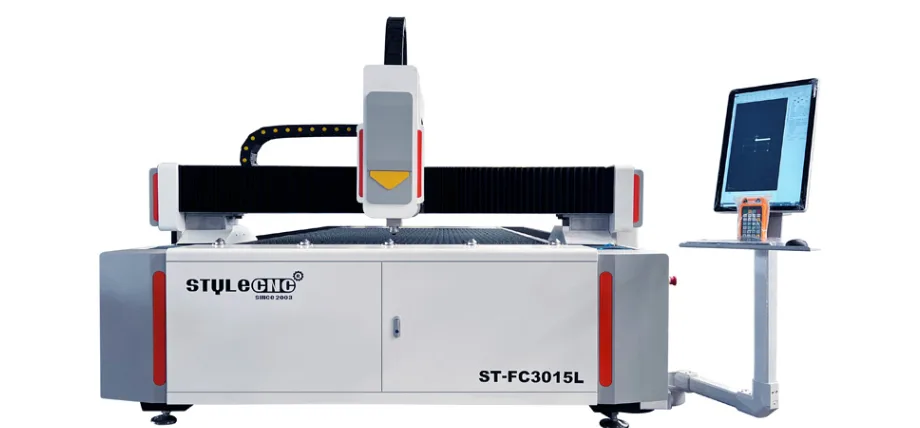
StyleCNC ST-FC3015L Fräser.
Die STYLECNC ST-FC3015FM ist dank ihrer 1.5 x 5 m großen Arbeitsfläche und Leistungsstufen von 10 kW bis 20 kW die führende Laserschneidanlage für Bleche. Die Maschine erreicht maximale Schnittgeschwindigkeiten von 140 m/min und bearbeitet Baustahl bis zu 50 mm Dicke, Edelstahl bis zu 40 mm Dicke und Aluminium bis zu 30 mm Dicke. Die Faserlasertechnologie dieser Maschine bietet sowohl hohe Energieeffizienz als auch präzise Steuerung und eignet sich daher ideal für die Serienfertigung.
Trumpf TruLaser-Serie
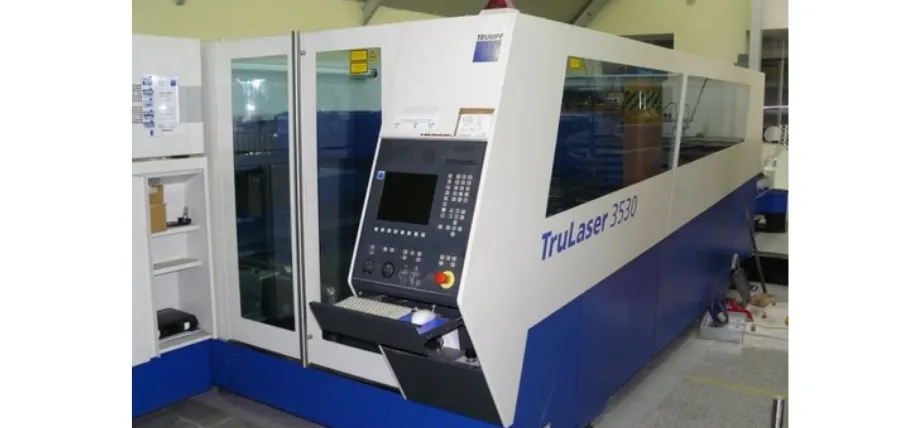
Trumpf TruLaser 3530.
Die TruLaser-Modelle von Trumpf nutzen Festkörperlaser für höchste Präzision beim Metallschneiden. Die Maschinen arbeiten mit einer maximalen Leistung von 24 kW und bearbeiten Messing und Kupfer effizient bei minimaler Wärmeeinflusszone. Automatische Düsenwechsler und KI-basierte Parameteroptimierungssysteme reduzieren die Produktionszeit und verbessern die Teilequalität.
OMTech Faserlaser
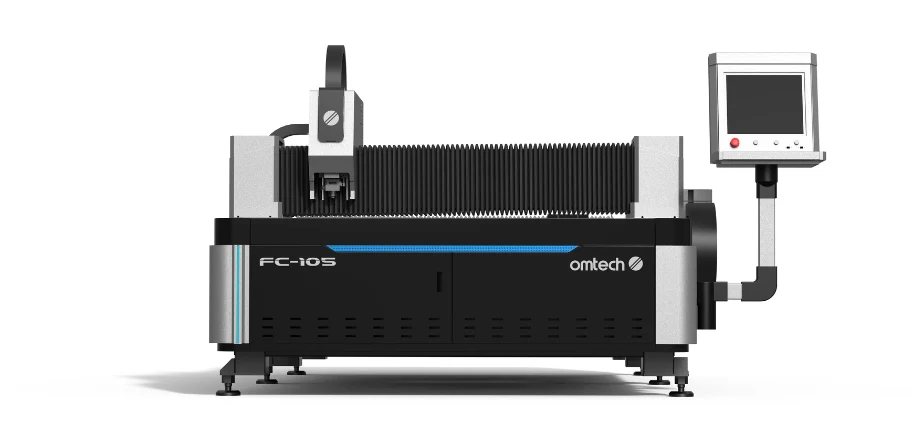
Omtech FC-105 Maschine.
OMTech bietet kostengünstige Faserlasersysteme für die Blechbearbeitung mit einer maximalen Leistung von 12 kW. Die Maschinen ermöglichen hohe Schnittgeschwindigkeiten und saubere Schnittkanten bei der Bearbeitung von Edelstahl bis zu 30 mm und Baustahl bis zu 40 mm Dicke. Sie sind die optimale Wahl für kleine und mittelständische Unternehmen, die Wert auf kostengünstige und gleichzeitig leistungsstarke Lösungen legen.
Techniken zum Laserschneiden von Blechen
Beim Laserschneiden von Blechen werden verschiedene Techniken eingesetzt, von denen jede einzigartige Vorteile und Anwendungen bietet. Zu den gängigsten Techniken gehören:
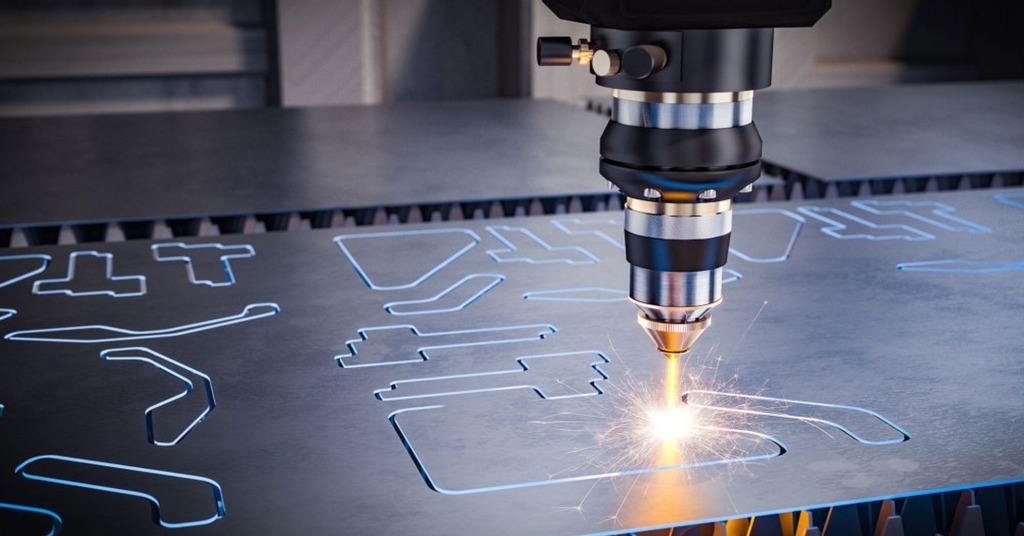
Blechlaserschneiden
1. Laserstrahlschmelzschneiden
Bei diesem Verfahren erhitzt der Laserstrahl das Material auf seinen Schmelzpunkt und ein Hochdruckgas, typischerweise Sauerstoff oder Stickstoff, bläst das geschmolzene Material weg, um den Schnitt zu erzeugen.
Schmelzschneiden ist vielseitig und für eine Vielzahl von Metallen geeignet, darunter Stahl, Aluminium und Edelstahl. Darüber hinaus ist es Durch die Fähigkeit, komplexe Formen und komplizierte Muster problemlos zu schneiden, eignet es sich für verschiedene industrielle Anwendungen.
2. Laserstrahl-Brennschneiden
Das Brennschneiden, auch reaktives Schneiden genannt, ist eine Variante des Schmelzschneidens für dicke Bleche. Es eignet sich am besten zum Schneiden von Kohlenstoffstahl, Edelstahl und Aluminium sowie anderen Metallen. Bei dieser Technik wird Sauerstoff als Hilfsgas verwendet und der Laserstrahl reagiert mit dem Metall, um eine exotherme Reaktion auszulösen, die starke Hitze erzeugt, die das Material schmilzt.
3. Laserstrahl-Sublimationsschneiden
Beim Sublimationsschneiden handelt es sich um ein Verfahren, das hauptsächlich zum Schneiden eingesetzt wird thermisch empfindliche Materialien wie bestimmte Kunststoffe und Polymere. Beim Sublimationsschneiden erhitzt der Laserstrahl das Material unter Umgehung der flüssigen Phase direkt bis zu seinem Verdampfungspunkt. Es führt daher zu sauberen, präzisen Schnitten mit minimalen Wärmeeinflusszonen und ist für Materialien geeignet, die empfindlich auf Schmelzen oder Brennen reagieren.
Probieren Sie Boda jetzt aus!
Laserschneiddienste
Bei Boda unterscheiden wir uns von anderen Laserschneiddienstleistern dadurch, dass wir Ihre Laserschneidwerkzeugwege und Konstruktionsprodukte optimieren, um gratfreie Kanten an den Teilen zu erzeugen, Teile mit minimalen Wärmeeinflusszonen herzustellen und die besten Laserschneidmaschinen einzusetzen.
Das Laserschneiden von Metall nach Maß eignet sich ideal für die meisten Materialien und Metallplatten. Es bietet den Vorteil eines berührungslosen Schneidverfahrens, das keine physischen Werkzeuge erfordert.
Erhalten Sie kürzeste Lieferzeiten für Ihre Laserschneidanforderungen, indem Sie einfach eine Anfrage stellen. kostenloses Angebot.
Fazit
Die hochentwickelten Lasersysteme beim Blechlaserschneiden ermöglichen eine präzise und effiziente Metallbearbeitung, die dem Brennschneiden und anderen Verfahren überlegen ist, indem sie schnellere Ergebnisse bei gleichzeitig überlegener Qualität liefern.
Das System ermöglicht die Fertigung hochwertiger Teile durch seine Leistungs- und Drehzahlregelung, die mit verschiedenen Materialien wie Baustahl, Edelstahl, Aluminium, Kupfer und Messing kompatibel ist. Die Technologie bietet drei wesentliche Vorteile: minimale Wärmeeinflusszonen, extrem saubere Schnitte und die Möglichkeit, ein breites Spektrum an Materialstärken zu bearbeiten. Dadurch ist sie für Fertigungsprozesse unverzichtbar.
FAQ
Kann man Blech mit Laser schneiden?
Das Schneiden von Blechen mittels Lasertechnologie erweist sich als äußerst effektiv, da ein konzentrierter Laserstrahl saubere Schnitte in Materialien wie Baustahl und Aluminium ermöglicht. Die Präzision und Geschwindigkeit von Faserlasern machen sie ideal für die Bearbeitung von Metallen unterschiedlicher Dicke.
Wie dick darf lasergeschnittenes Blech sein?
Hochleistungs-Faserlaser ermöglichen das Schneiden von Blechen bis zu einer Dicke von 50 mm bei Baustahl, 40 mm bei Edelstahl und 30 mm bei Aluminium. Die maximale Schnittdicke hängt von der Laserleistung, dem Material und den Betriebsgrenzen der Maschine ab.
Wie präzise ist das Laserschneiden von Titanblech?
Die Präzision beim Laserschneiden von Titanblech erreicht eine Genauigkeit von ±0.05 mm bis ±0.2 mm, bei Schnittfugenbreiten von bis zu 0.1 mm. Die maximale Präzision von Faserlasern wird durch die Schnittgeschwindigkeit und die Fokussierung des Laserstrahls erzielt.
Welches Material sollten Sie niemals mit dem Laserschneider schneiden?
Der Laserschneider darf niemals PVC bearbeiten, da dabei giftiges Chlorgas und saure Substanzen entstehen, die die Geräte beschädigen und die Gesundheit des Bedieners gefährden. Auch Polycarbonat und ABS-Kunststoffe dürfen nicht mit dem Laserschneider bearbeitet werden, da sie gefährliche Chemikalien freisetzen, die die Geräte beschädigen und die Gesundheit des Bedieners gefährden.