
Laser- vs. Plasma-CNC
In der Metallverarbeitung ist die Wahl zwischen Laserschneiden und Plasmaschneiden eine wichtige Entscheidung für Fertigungsbetriebe, die CNC-Schneidmaschinen einsetzen. Sowohl Laser- als auch Plasmaschneidtechnologien bieten ihre Vorteile.
Beide bieten unterschiedliche Schnittqualität, Materialkompatibilität und Betriebskosten. In diesem Blog werden Laser- und Plasmaschneiden analysiert, um Ihnen wichtige technische Details und die Eignung für spezifische Anforderungen in CNC-Anwendungen zu vermitteln. Durch den Vergleich von Laserschneiden und Plasma-CNC-Anwendungen finden Sie heraus, welche Schneidtechnologie für Ihr Projekt und Ihre Fertigungsanforderungen am besten geeignet ist.
Probieren Sie Boda jetzt aus!
Faserlaserschneiden in der CNC-Bearbeitung
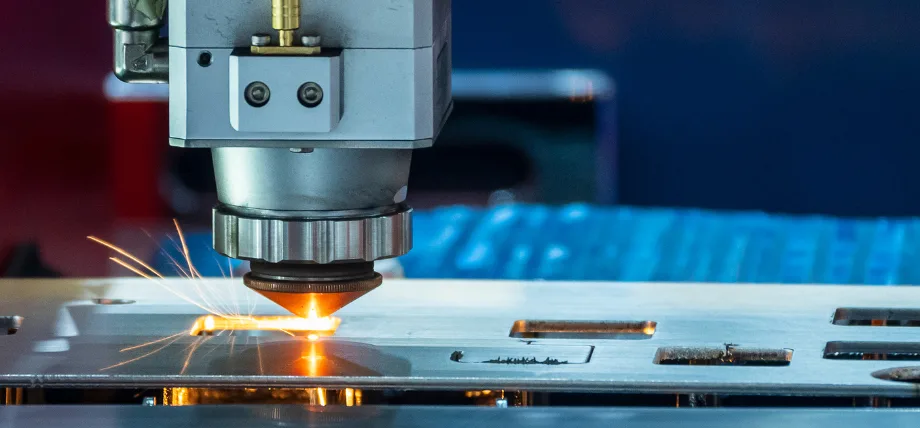
Faserlaserschneiden
Faserlaserschneiden basiert auf dem Mechanismus eines von einem Faserlaser erzeugten Laserstrahls, der Metall schneidet. In CNC-Lasersystemen nutzt eine Laserschneidmaschine einen Hochleistungslaser, der durch Glasfasern kommt und den Strahl auf das Material fokussiert, um Materialien wie Edelstahl, Weichstahl und Aluminium zu verdampfen.
Wie Faserlaser hochpräzise Schnitte erzielen
Faserlaser ermöglichen präzise Schnitte in Blechen. Das Faserlasersystem zeichnet sich durch eine schmale Schnittbreite aus. Der Laserschneider erreicht diese engen Toleranzen durch einen fokussierten Laser mit einer Toleranz von +/- 0.1 mm und eignet sich daher ideal für komplexe Geometrien.
Darüber hinaus ermöglicht die CNC-Steuerung dem Laser, einem vorprogrammierten Pfad zu folgen, was die Wiederholgenauigkeit in der Fertigung verbessert. Faserlaser können viele Arten von Materialien schneiden, die besten Schnitte werden jedoch in dünnen Blechen erzielt.
Die maximale Stärke eines typischen Faserlasers beträgt etwa 1 Zoll.
Strahlführung und Materialinteraktion
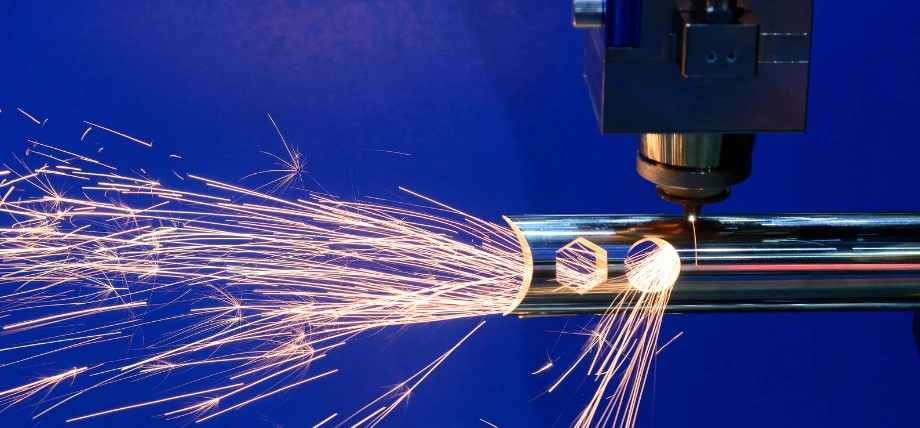
Strahl interagiert mit Metall
In einem Laserschneidsystem wird der Laserstrahl von einem Faserlaser erzeugt, dessen Licht verstärkt und mit Seltenerdelementen dotiert wird. Der Laser interagiert mit dem Material und absorbiert Energie, um Metalle zu schneiden.
Der Schlüssel zum Laserschneiden liegt darin, das geschnittene Metall vor Oxidation zu schützen. Hilfsgase wie Stickstoff werden verwendet, um geschmolzenes Material schnell zu entfernen und die Schnittkante zu schützen, wodurch eine glatte Oberfläche entsteht.
Durch die Wechselwirkung des Strahls mit der Materialoberfläche entsteht im Allgemeinen eine saubere Kante, wodurch die Nachbearbeitung beim CNC-Schneiden reduziert wird.
Einschränkungen bei reflektierenden Metallen
Obwohl Laserschneiden für eine Vielzahl von Materialien geeignet ist, ist Faserlaser für stark reflektierende Materialien wie Kupfer ungeeignet. Da Laserschneiden auf Energieabsorption beruht, kann der reflektierte Laser die Laserschneidmaschine beschädigen.
Spezielle Lasermaschinen mit bestimmten Wellenlängen können das Problem verringern, reflektierende Materialien stellen jedoch eine Einschränkung für Laserschneider dar.
Mechanik der Plasmaschneidtechnologie in CNC-Systemen
Beim Plasmaschneiden wird ein Plasmalichtbogen zum Schneiden leitfähiger Metalle verwendet. Es eignet sich für Baustahl und Edelstahl. Die typische Plasmaschneidmaschine verwendet einen Plasmaschneider, der einen Hochgeschwindigkeits-Plasmastrahl erzeugt, der Materialien schmilzt und vom Schneidbett spült.
X-Definition-Plasma in der modernen Bearbeitung
Plasmastrahl
X-Definition ist eine fortschrittliche Technologie für Plasmaschneidsysteme, die eine bessere Kantenqualität und Präzision bei dickeren Materialien ermöglicht. X-Definition ist eine Weiterentwicklung von High Definition Plasma (HPR).
Plasmalichtbogenerzeugung und Gasauswahl
Der Plasmabrenner einer Plasmaschneidmaschine ionisiert ein Gas wie Stickstoff oder Argon und erzeugt so einen Plasmalichtbogen. Der Plasmastrahl erreicht Temperaturen von über 20,000 °C, wodurch der Plasmaschneider Metall effizient schneiden kann.
Die Gasauswahl ist wichtig, da sie sich auf die Schnittgeschwindigkeit und die Kantenqualität auswirkt. Stickstoff wird aufgrund seiner oxidationsminimierenden Eigenschaften hauptsächlich für Edelstahl verwendet.
Thermische Effekte und Wärmeeinflusszonen
Das Plasmaschneiden bringt einige Herausforderungen mit sich. Die größte Herausforderung besteht im Vergleich zum Laserschneiden in der während des Schneidvorgangs erzeugten Hitze und der Wärmeeinflusszone (WEZ).
HAZ kann mehrere unerwünschte Merkmale erzeugen
- Es kann den Bereich um die Schnittkante verhärten oder erweichen
- Führt zu Sprödigkeit
- Reduziert die Korrosionsbeständigkeit
- Eine Veränderung der Kornstruktur beeinträchtigt die Festigkeit oder verändert die Leistung
Schnittkantenqualität: Laser vs. Plasma in CNC-Anwendungen
Beim Vergleich von Plasma- und Laser-CNC-Technologien spielt die Schnittkantenqualität eine wichtige Rolle. Beide Schneidsysteme erzeugen unterschiedliche Kantenqualitätsmerkmale.
Schnittbreite und Kantenrechtwinkligkeit
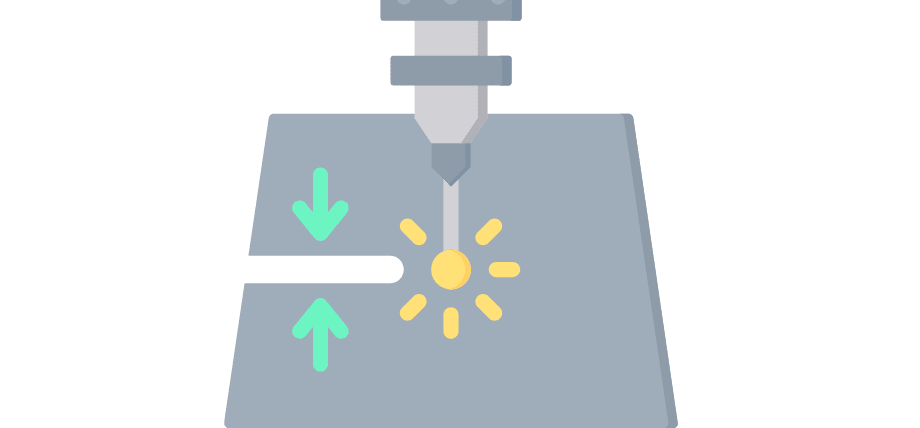
Schnittbreite beim Laserschneiden
Beim Laserschneiden entsteht ein schmaler Schnitt von 0.1 bis 0.3 mm, im Vergleich zum Plasmaschneiden, bei dem ein Schnitt von 1 bis 3 mm entsteht. Dies zeigt, dass Laserschneider eine bessere Kantenrechtwinkligkeit erreichen, die für präzise Schnitte bei CNC-Anwendungen entscheidend ist.
Plasmageschnittene Kanten können eine leichte Verjüngung aufweisen, insbesondere bei dicken Materialien.
Oberflächenrauheit und sekundäre Verarbeitungsanforderungen
Laserschnitte erzeugen glatte Oberflächen mit minimaler Rauheit. In manchen Fällen kann auf Nachbearbeitung zur Oberflächenglättung verzichtet werden, eine leichte Nachbearbeitung kann jedoch erforderlich sein.
Plasmageschnittene Oberflächen hingegen müssen aufgrund der Schlackenbildung geschliffen oder bearbeitet werden. Insgesamt zeichnen sich Faserlaserschneider durch saubere Kanten an Metallkomponenten aus.
Präzise Toleranzen für komplizierte Geometrien
Bei komplizierten Teilen und komplexen Geometrien liefert das Laserschneiden bessere Ergebnisse als Plasma-CNC. Laserschneiden wird für Anwendungen mit Mustern, internen Merkmalen und komplizierten Designs bevorzugt. CNC-Plasmaschneiden eignet sich besser für einfachere, großflächige gerade Schnitte.
Material- und Dickenkompatibilität
Faserlaserschneiden für dünne bis mittlere Bleche
Faserlaser können Bleche schneiden. Das Metall hat oft eine Dicke von bis zu 20 mm, wenn es sich um Baustahl handelt. Sie schneiden Edelstahl und Aluminium sehr gut. Das Verfahren ermöglicht einen schnellen Schnitt und hohe Präzision. Laserschneidmaschinen werden häufig in Branchen eingesetzt, in denen detaillierte Fertigung erforderlich ist.
Plasmaschneidfunktionen für dicke Materialien
Plasmaschneider erzielen ihre beste Leistung beim Schneiden dickerer Materialien. Die Maschinen bearbeiten Baustahl bis zu einer Dicke von 50 mm. Die Plasmaschneidmaschine bearbeitet leitfähige Metalle mit größerer Dicke in kürzerer Zeit.
Diese Eigenschaft macht es zu einer guten Wahl für Fertigungsaufgaben, bei denen eine erhebliche Belastung auftritt. Eine Erhöhung der Materialdicke kann zu einer Verringerung der Schnittqualität führen.
Einschränkungen bei leitfähigen und nicht leitfähigen Materialien
Plasmaschneiden funktioniert nur mit elektrisch leitenden Metallen. Der Plasmalichtbogen benötigt das Metall zur Stromleitung. Laserschneiden hingegen kann verschiedene Materialien schneiden. Dazu gehören sowohl metallische als auch nichtmetallische Gegenstände, sofern sie wenig Licht reflektieren. Dies macht Lasersysteme in CNC-Umgebungen flexibler.
Betriebskosten und Effizienz bei der CNC-Bearbeitung
Anfangsinvestition: Faserlaser vs. Plasmasysteme
Faserlaserschneidsysteme sind in der Anschaffung oft teurer. Dies liegt an der fortschrittlichen Lasertechnologie und der CNC-Integration. Plasmaschneidsysteme, insbesondere konventionelle Plasmaschneidsysteme, bieten eine günstigere Option und sind daher auch für kleinere Fertigungsbetriebe interessant.
Verbrauchsmaterial-, Benzin- und Wartungskosten
Der Verbrauch von Elektroden und Düsen erhöht die Betriebskosten des Plasmaschneiders. Laserschneiden erfordert regelmäßige Wartung der optischen Teile. Die Kosten für Gase wie Stickstoff beim Laserschneiden oder Argon beim Plasmaschneiden wirken sich auf die Gesamtkosten aus.
Schneidgeschwindigkeit
Die Schnittgeschwindigkeit variiert je nach Schnittgut und Materialstärke. Faserlaser schneiden dünnes Metall schneller. Dies verbessert die Leistung in der CNC-Fertigung, wo viel Material benötigt wird. Bei dickeren Materialien sind Plasmaschneider besser geeignet. Das verkürzt die Bearbeitungszeit schwerer Fertigungsaufträge.
Anwendungsspezifische Überlegungen in der CNC-Fertigung
Die Wahl zwischen Laserschneiden und Plasma-CNC hängt von den spezifischen Anforderungen Ihres Projekts ab. Nachfolgend finden Sie typische Anwendungsfälle.
- Anwendungsfälle für Laserschnitte in der Luft- und Raumfahrt sowie der Automobilindustrie:
Die Fähigkeit des Laserschneidens, präzise Schnitte in Edelstahl- und Aluminiumteilen zu erzeugen, macht es für die Luft- und Raumfahrt aufgrund der zu schneidenden Aluminiumplatten und -bleche äußerst nützlich. Eine CNC Vorteile des Laserschneidens ist die Fähigkeit, im Herstellungsprozess die Kantenqualität für leichte, hochfeste Komponenten zu liefern. Messing Laserschneiden in der Luft- und Raumfahrt bietet präzise Schnitte für Komponenten wie Verbindungselemente und Befestigungselemente.
- Schwerindustrie und Bauwesen mit Plasmaschnitt:
In der Bauindustrie bietet Plasmaschneiden die erforderliche Schneidleistung für dickere Weichstahlplatten. CNC-Plasmasysteme können große Bauteile wie Strukturträger mit einer für die Bauindustrie akzeptablen Toleranz schneiden.
- Wasserstrahl-Alternativen:
Wasserstrahlschneiden ist eine weitere Methode zum Schneiden von Blechen mit nicht-thermischen Mitteln. Wasserstrahlschneiden eignet sich hervorragend zum Schneiden von Metallstreifen und Blechen, ohne HAZ-Bereiche zu erzeugen, aber in Plasma-CNC-Schneiden vs. Wasserstrahlschneiden, es hat die Einschränkung, langsam zu sein.
Probieren Sie Boda jetzt aus!
Hohe Präzision Laserschneideservice
Boda bietet konsistente Teileprofile, saubere Kanten und Lösungen für HAZ beim Laserschneiden von Teilen. Erfahren Sie mehr über die Vielfalt der Materialien und Stärken, indem Sie einfach ein kostenloses Angebot mehr Informationen.
Fazit
Der Vergleich von Laserschneiden und Plasma-CNC offenbart die wichtigsten Vorteile und Nachteile der CNC-Fertigung. Faserlaserschneiden bietet höhere Präzision, glattere Kanten und mehr Flexibilität bei der Materialauswahl. Plasmaschneiden mit dem neuesten X-Definition-Plasma eignet sich besser zum Schneiden dickerer Materialien und leitfähiger Metalle und ist kostengünstiger.
Um sich für ein CNC-Schneidverfahren zu entscheiden, müssen Sie die Schnittqualität, die Schnittbreitenbeschränkungen, die Betriebskosten und die anwendungsspezifischen Anforderungen Ihres Projekts kennen. Für manche Anwendungen kann Wasserstrahlschneiden gegenüber Laser- und Plasmaschneiden sogar vorteilhafter sein, da es die Schneidleistung gewährleistet.