
Im Bereich der Präzisionsbearbeitung Bearbeitung elektrischer Entladungen (EDM) ist ein vielseitiger und effizienter Prozess. Um optimale Ergebnisse zu erzielen, ist die Auswahl der richtigen Materialien jedoch von entscheidender Bedeutung. Wenn Sie die zu berücksichtigenden Faktoren, die häufig verwendeten Materialien, Materialüberlegungen und Fortschritte bei EDM-Materialien verstehen, können Sie das Potenzial dieser bemerkenswerten Bearbeitungstechnik freisetzen.
Dieser Artikel befasst sich mit der Welt der für EDM geeigneten Materialien und ihren Auswirkungen auf Präzision und Leistung.
I. Grundlegendes zur Materialauswahl für EDM
Um eine erfolgreiche EDM-Bearbeitung sicherzustellen, muss die Auswahl geeigneter Materialien sorgfältig geprüft werden. In diesem Abschnitt werden die Faktoren untersucht, die bei der Auswahl von Materialien für die Funkenerosion berücksichtigt werden sollten, und es werden wertvolle Einblicke in jeden Aspekt gegeben.
1. Leitfähigkeit
Die Leitfähigkeit ist ein entscheidender Faktor beim Erodieren, da sie die Effizienz des Prozesses und die Materialentfernungsrate beeinflusst. Berücksichtigen Sie die folgenden Punkte:
- Hochleitfähige Materialien wie Kupfer und Messing eignen sich aufgrund ihrer Fähigkeit, eine effiziente elektrische Entladung zu ermöglichen, ideal für die Funkenerosion.
- Materialien mit geringer Leitfähigkeit, wie z. B. Keramik und bestimmte Verbundwerkstoffe, erfordern möglicherweise zusätzliche Modifikationen oder Techniken, um zufriedenstellende Ergebnisse zu erzielen.
2. Härte
Die Härte des Materials hat einen direkten Einfluss auf den EDM-Prozess, insbesondere im Hinblick auf den Elektrodenverschleiß und die Materialabtragsrate. Hier sind die wichtigsten Überlegungen:
- Härtere Materialien wie Werkzeugstahl oder gehärtete Legierungen können aufgrund des erhöhten Elektrodenverschleißes zu Herausforderungen führen. Bei richtiger Elektrodenauswahl und Parameteroptimierung können sie jedoch dennoch effektiv bearbeitet werden.
- Weichere Materialien wie Aluminium oder Kupfer weisen im Allgemeinen einen schnelleren Materialabtrag und einen geringeren Elektrodenverschleiß auf.
3. Thermische Eigenschaften
Die thermischen Eigenschaften des Materials beeinflussen die Wärmeeinflusszone (HAZ) und die Oberflächenintegrität beim Erodieren. Achten Sie auf folgende Aspekte:
- Materialien mit hoher Wärmeleitfähigkeit, wie etwa Kupfer, können Wärme effizient ableiten, was zu einer minimalen HAZ und einer hervorragenden Oberflächengüte führt.
- Bei Materialien mit schlechter Wärmeleitfähigkeit, wie etwa einigen Keramiken, kann es zu einem höheren Wärmestau kommen, was zu einer größeren HAZ und möglichen Oberflächendefekten führt.
4. Chemische Kompatibilität
Berücksichtigen Sie die chemische Kompatibilität zwischen dem Werkstückmaterial und der im EDM-Prozess verwendeten dielektrischen Flüssigkeit. Einige wichtige Punkte sind:
- Bestimmte Materialien können mit bestimmten dielektrischen Flüssigkeiten reagieren und die Bearbeitungsleistung und Oberflächenqualität beeinträchtigen. Es ist wichtig, eine dielektrische Flüssigkeit auszuwählen, die mit dem Werkstückmaterial kompatibel ist.
- In einigen Fällen können zusätzliche Maßnahmen, wie die Verwendung spezieller dielektrischer Flüssigkeiten oder der Einsatz von Werkstückbeschichtungen, erforderlich sein, um chemische Wechselwirkungen abzuschwächen.
Tabelle: Materialien und ihre EDM-Eignung
| Material | Leitfähigkeit | Härte | Wärmeleitfähigkeit | Chemische Verträglichkeit |
|---|---|---|---|---|
| Kupfer | Hoch | SOFT | Hoch | Kompatibel |
| Stahl | Moderat | hart | Moderat | Kompatibel |
| Aluminium | Hoch | SOFT | Moderat | Kompatibel |
| Titan | Moderat | hart | Niedrig | Kompatibel |
| Edelstahl | Moderat | hart | Moderat | Kompatibel |
| Graphite | Hoch | SOFT | Hoch | Kompatibel |
| Keramik | Niedrig | Variiert | Niedrig | Variiert |
| Karbid | Moderat | hart | Niedrig | Variiert |
Weiterlesen: Funkenerosion: Ein unverzichtbarer Leitfaden für Anfänger
II. Gängige Materialien, die für EDM geeignet sind
Beim Funkenerosionsbearbeiten (EDM) können verschiedene Materialien effektiv bearbeitet werden. In diesem Abschnitt werden einige gängige Materialien vorgestellt, die für EDM geeignet sind, und es werden Einblicke in ihre Eigenschaften, Anwendungen und Bearbeitungsüberlegungen gegeben.
In der folgenden Tabelle werden alle Materialien beschrieben, die für die Erodierbearbeitung geeignet sind:
| Material | Eigenschaften im Vergleich | Anwendungen | Überlegungen zur Bearbeitung |
|---|---|---|---|
| Stahl | Vielseitig, stark und in verschiedenen Qualitäten erhältlich | Schneiden komplizierter Formen und Profile in Werkzeugstahl-, Edelstahl- und Kohlenstoffstahlkomponenten | Die optimale Parameterauswahl ist entscheidend, um die Materialabtragsrate und den Elektrodenverschleiß in Einklang zu bringen |
| Aluminium | Leicht, hochleitfähig, hervorragende Bearbeitbarkeit | Präzisionsbearbeitung von Aluminiumkomponenten für die Luft- und Raumfahrt-, Automobil- und Elektronikindustrie | Aufgrund der Neigung von Aluminium, an der Elektrodenoberfläche zu haften, muss darauf geachtet werden, ein Anhaften der Elektrode zu verhindern |
| Kupfer | Außergewöhnliche elektrische und thermische Leitfähigkeit | Bearbeitung von Kupferelektroden, elektrischen Kontakten und komplizierten Kupferteilen | Kupfer weist hohe Materialabtragsraten auf und erfordert eine effiziente Elektrodenkühlung, um den Elektrodenverschleiß zu kontrollieren |
| Titan | Hohes Verhältnis von Festigkeit zu Gewicht, Korrosionsbeständigkeit, Biokompatibilität | Präzise Bearbeitung von Titankomponenten in der Luft- und Raumfahrt-, Medizin- und Schifffahrtsindustrie | Die Kontrolle des Wärmestaus ist von entscheidender Bedeutung, um Oberflächendefekte aufgrund einer geringen Wärmeleitfähigkeit zu vermeiden |
| Edelstahl | Hervorragende Korrosionsbeständigkeit und mechanische Eigenschaften | Bearbeitung von Edelstahlkomponenten wie chirurgischen Instrumenten und Formen | Die Optimierung der Parameter ist unerlässlich, um den durch den Härtungseffekt von Edelstahl verursachten Elektrodenverschleiß zu verringern |
| Inconel | Hochtemperaturlegierung mit ausgezeichneter Festigkeit und Korrosionsbeständigkeit | Bearbeitung von Inconel-Komponenten in der Luft- und Raumfahrt-, Öl- und Gasindustrie sowie der chemischen Industrie | Aufgrund ihrer hohen Härte und abrasiven Beschaffenheit sind geeignete Elektrodenmaterialien und Parameteroptimierung von entscheidender Bedeutung |
| Werkzeugstahl | Hohe Härte, Verschleißfestigkeit, Zähigkeit | Schneiden komplizierter Formen und Profile in Formen und Matrizen aus Werkzeugstahl | Aufgrund der Härte von Werkzeugstahl sind Elektrodenverschleiß und Wärmemanagement wichtige Aspekte |
| Messing | Kupfer-Zink-Legierung mit hervorragender Bearbeitbarkeit und elektrischer Leitfähigkeit | Präzisionsbearbeitung von Messingkomponenten in der Elektronik- und Automobilindustrie | Eine effiziente Elektrodenkühlung und Parameteroptimierung sind für die Kontrolle des Elektrodenverschleißes unerlässlich |
| Graphite | Hohe elektrische Leitfähigkeit, geringe Reibung, hervorragende Bearbeitbarkeit | Bearbeitung von Graphitelektroden und -formen | Bei der Bearbeitung von Graphit entsteht Feinstaub, der entsprechende Staubabsaugsysteme erforderlich macht |
| Keramik | Hohe Härte, ausgezeichnete thermische Stabilität, chemische Beständigkeit | Präzise Bearbeitung von Keramik in Branchen wie Luft- und Raumfahrt, Medizin und Elektronik | Aufgrund ihrer Sprödigkeit sind eine sorgfältige Elektrodenkonstruktion und Parameteroptimierung erforderlich |
| Karbid | Hohe Härte, Verschleißfestigkeit | Bearbeitung von Schneidwerkzeugen, Formen und Verschleißteilen aus Hartmetall | Die richtige Elektrodenauswahl und Parameteroptimierung sind für die Bewältigung des Elektrodenverschleißes von entscheidender Bedeutung |
Verwandt: Gängige Materialien für die CNC-Bearbeitung
Probieren Sie Boda jetzt aus!
III. Materialüberlegungen und EDM-Leistung
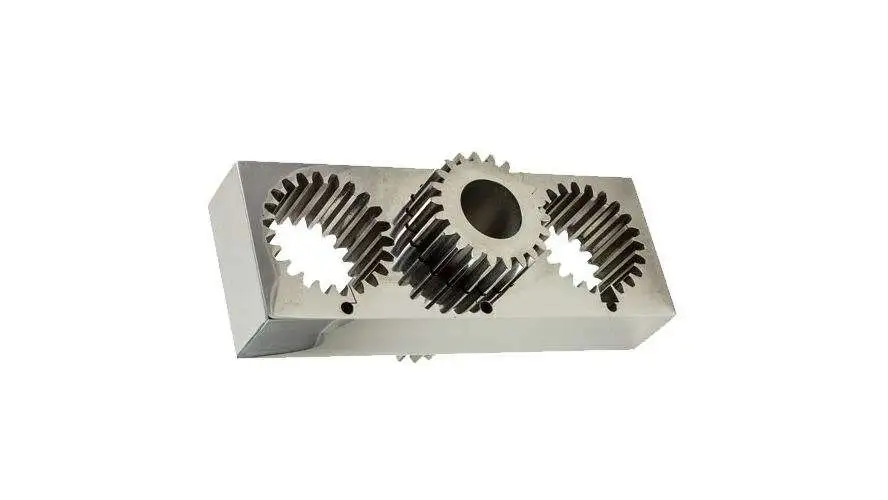
Bei der Elektroerosionsbearbeitung (EDM) hat die Wahl der Materialien einen erheblichen Einfluss auf die Bearbeitungsleistung und -ergebnisse. In diesem Abschnitt werden die Materialaspekte und deren Auswirkungen auf die EDM-Leistung erläutert, einschließlich Leitfähigkeit, Härte, thermische Eigenschaften und Herausforderungen, die mit bestimmten Materialien verbunden sind.
A. Leitfähigkeit und Materialentfernungsrate
- Die Leitfähigkeit spielt beim Erodieren eine entscheidende Rolle, da sie die Materialabtragsrate und die Effizienz des Bearbeitungsprozesses beeinflusst.
- Hochleitfähige Materialien wie Kupfer und Messing ermöglichen im Vergleich zu weniger leitfähigen Materialien einen schnelleren Materialabtrag.
- Materialien mit geringerer Leitfähigkeit, wie Titan und Edelstahl, erfordern eine höhere Entladungsenergie und längere Bearbeitungszeiten, um die gewünschte Materialabtragsrate zu erreichen.
B. Härte und Elektrodenverschleiß
- Die Härte des Werkstückmaterials wirkt sich direkt auf den Elektrodenverschleiß beim Erodieren aus.
- Harte Materialien wie Werkzeugstähle und Hartmetalle können aufgrund der abrasiven Natur des Bearbeitungsprozesses zu einem stärkeren Elektrodenverschleiß führen.
- Die Auswahl geeigneter Elektrodenmaterialien und die richtige Parameteroptimierung tragen dazu bei, den Elektrodenverschleiß zu verringern und die Werkzeuglebensdauer zu verlängern.
C. Thermische Eigenschaften und Oberflächenintegrität
- Die thermischen Eigenschaften des Werkstückmaterials wirken sich beim Erodieren auf die Wärmeeinflusszone (HAZ) und die Oberflächenintegrität aus.
- Materialien mit hoher Wärmeleitfähigkeit, wie Kupfer, leiten Wärme schnell ab, was zu einer kleineren HAZ und einer besseren Oberflächengüte führt.
- Materialien mit geringer Wärmeleitfähigkeit, wie etwa Titan- und Nickellegierungen, neigen dazu, mehr Wärme zu erzeugen, was zu größeren HAZ und möglichen Oberflächendefekten führt.
Herausforderungen und Einschränkungen bei bestimmten Materialien
- Materialien mit hohem Schmelzpunkt:
Materialien mit hohen Schmelzpunkten wie Wolfram und Molybdän stellen aufgrund ihrer Schmelzbeständigkeit und hohen Wärmeleitfähigkeit eine Herausforderung beim Erodieren dar. Für die effiziente Bearbeitung von Materialien mit hohem Schmelzpunkt können jedoch spezielle Techniken wie Pulvermetallurgie-EDM oder Hybrid-EDM-Prozesse eingesetzt werden.
- Spröde Materialien
Spröde Materialien wie Keramik und einige Verbundwerkstoffe können aufgrund ihrer inhärenten Zerbrechlichkeit schwierig mit der Funkenerosion zu bearbeiten sein. Um das Risiko von Rissen oder Beschädigungen zu minimieren, sind ein sorgfältiges Elektrodendesign, Parameteroptimierung und geeignete Bearbeitungsstrategien erforderlich.
IV. Vorbereiten von Materialien für EDM
Um optimale Ergebnisse bei der Elektroerosion (EDM) zu erzielen, ist die richtige Vorbereitung der Materialien unerlässlich. Dieser Abschnitt konzentriert sich auf die Schritte zur Vorbereitung von Materialien für die Funkenerosion, einschließlich Oberflächenvorbereitungstechniken, Bearbeitungsstrategien für verschiedene Materialien und Überlegungen zur Elektrodenauswahl und Bearbeitungsparametern.
A. Techniken zur Oberflächenvorbereitung
Die richtige Oberflächenvorbereitung ist entscheidend, um einen effizienten Materialabtrag zu gewährleisten und den gesamten EDM-Prozess zu verbessern. Zu den gängigen Techniken zur Oberflächenvorbereitung gehören Reinigen, Entgraten und Aufrauen der Oberfläche. Eine gründliche Reinigung des Werkstücks ist notwendig, um Verunreinigungen wie Öle, Fette oder Schmutz zu entfernen, die den Bearbeitungsprozess stören können.
Das Entfernen scharfer Kanten oder Grate vom Werkstück ist ebenfalls wichtig, um Elektrodenschäden zu verhindern und die Bearbeitungsgenauigkeit zu verbessern. Durch eine aufgeraute Oberfläche kann in bestimmten Fällen der Halt der Elektrode verbessert und ein besserer Materialabtrag ermöglicht werden.
B. Bearbeitungsstrategien für verschiedene Materialien
Unterschiedliche Materialien erfordern spezifische Bearbeitungsstrategien zur Optimierung der Erodierleistung. Zu den zu berücksichtigenden Faktoren gehören Schrupp- und Schlichtvorgänge, Elektrodenauswahl und optimale Bearbeitungsparameter. Die Reihenfolge der Schrupp- und Schlichtvorgänge sollte auf der Grundlage des Werkstückmaterials und der gewünschten Oberflächenbeschaffenheit festgelegt werden.
Wählen Sie das geeignete Elektrodenmaterial basierend auf seiner Kompatibilität mit dem Werkstückmaterial und den gewünschten Bearbeitungseigenschaften. Passen Sie die Bearbeitungsparameter, einschließlich Impulsdauer, Impulsstrom, Spaltabstand und Servovorschübe, an das spezifische Material an und erzielen Sie die gewünschten Ergebnisse.
C. Elektrodenauswahl
Die Auswahl der richtigen Elektrode ist entscheidend für ein erfolgreiches EDM. Um Präzision zu gewährleisten und den Elektrodenverschleiß zu minimieren, berücksichtigen Sie die Materialkompatibilität, die Elektrodenform und -größe sowie den Elektrodenverschleißausgleich.
Wählen Sie Elektrodenmaterialien, die mit dem Werkstückmaterial kompatibel sind, und wählen Sie die Elektrodenform und -größe aus, die am besten zu den gewünschten Merkmalen passt und einen effizienten Materialabtrag ermöglicht. Berücksichtigen Sie den zu erwartenden Elektrodenverschleiß und gleichen Sie diesen durch Anpassung der Bearbeitungsparameter aus.
D. Optimale Bearbeitungsparameter
Um beim Erodieren die gewünschten Ergebnisse zu erzielen, sind optimale Bearbeitungsparameter unerlässlich. Es werden Richtlinien für Impulsdauer, Impulsstrom und Spaltabstand bereitgestellt, die Materialeigenschaften wie Härte, Leitfähigkeit und Überlegungen zum Elektrodenverschleiß berücksichtigen. Durch Befolgen dieser Richtlinien kann EDM optimiert werden, um die bestmöglichen Ergebnisse zu erzielen und gleichzeitig den Elektrodenverschleiß zu minimieren und Präzision sicherzustellen.
V. Fortschritte bei EDM-Materialien
Im Laufe der Jahre gab es erhebliche Fortschritte bei Materialien, die speziell für EDM-Anwendungen entwickelt wurden. Zu den bemerkenswerten Entwicklungen gehören:
| Fortschritte bei EDM-Materialien | Eigenschaften |
|---|---|
| EDM-Elektroden | Verbesserte Verschleißfestigkeit, hohe Wärmeleitfähigkeit, verbesserte Bearbeitbarkeit |
| Dielektrische Flüssigkeiten | Verbesserte Kühl- und Spüleigenschaften, höhere Bearbeitungsgeschwindigkeiten, bessere Oberflächengüte, reduzierter Elektrodenverschleiß |
| Werkzeugmaterialien | Überlegene Verschleißfestigkeit und Härte, Präzision und effiziente Bearbeitung |
Beschichtungstechnologien für mehr Leistung
Beschichtungstechnologien spielen eine entscheidende Rolle bei der Verbesserung der Leistung von EDM-Materialien. Zu den bemerkenswerten Fortschritten gehören:
- Beschichtungen aus diamantartigem Kohlenstoff (DLC): Diese Beschichtungen bieten eine hohe Härte, geringe Reibung und eine hervorragende Verschleißfestigkeit und eignen sich daher ideal zur Verlängerung der Elektrodenlebensdauer und zur Verbesserung der Materialabtragsraten.
- Titannitrid (TiN)-Beschichtungen: TiN-Beschichtungen bieten eine verbesserte Oberflächenhärte, reduzieren den Werkzeugverschleiß und verbessern die Bearbeitungsgenauigkeit.
- PVD- und CVD-Beschichtungen: Die Techniken der physikalischen Gasphasenabscheidung (PVD) und der chemischen Gasphasenabscheidung (CVD) werden verwendet, um dünne, dauerhafte Beschichtungen auf Elektroden aufzubringen und so deren Leistung zu verbessern und ihre Lebensdauer zu verlängern.
VI. Fazit
Zusammenfassend lässt sich sagen, dass die Auswahl der richtigen Materialien für die elektrische Entladungsbearbeitung (EDM) entscheidend für die Erzielung optimaler Ergebnisse ist. Das Verständnis der Faktoren, die die Materialauswahl beeinflussen, die Berücksichtigung der Eigenschaften und Eigenschaften verschiedener Materialien und die Implementierung geeigneter Materialvorbereitungstechniken sind wesentliche Schritte zur Maximierung der EDM-Leistung. Darüber hinaus haben Fortschritte bei EDM-spezifischen Materialien, Beschichtungstechnologien und das Aufkommen von Verbundwerkstoffen neue Möglichkeiten für verbesserte EDM-Prozesse eröffnet.
Als Branchenführer bietet Boda Technologies qualitativ hochwertige und effiziente Lösungen EDM-Dienstleistungen. Ob Sie es benötigen Drahterodierdienstleistungen für die Bearbeitung komplexer Komponenten, Senkerodierdienste für die Erstellung dreidimensionaler Formen oder Lochbohren EDM Für Spezialanwendungen kann Ihnen unser Team die besten Lösungen bieten, die auf Ihre individuellen Fertigungsanforderungen zugeschnitten sind.
VI. FAQs
Welche Materialien werden beim Erodieren am häufigsten verwendet?
Stahl, Aluminium, Kupfer, Titan, Edelstahl und Messing gehören zu den am häufigsten verwendeten Metallen beim Erodieren. Für bestimmte Anwendungen sind auch Graphit und Keramik geeignet.
Können nichtmetallische Werkstoffe mittels Funkenerosion bearbeitet werden?
Ja, nichtmetallische Materialien wie Graphit und Keramik können mittels Funkenerosion bearbeitet werden. Diese Materialien bieten einzigartige Eigenschaften und Vorteile in bestimmten Anwendungen.
Können die gleichen EDM-Parameter auf verschiedene Materialien angewendet werden?
Nein, unterschiedliche Materialien erfordern spezifische EDM-Parameter, die auf ihre Eigenschaften zugeschnitten sind. Faktoren wie Leitfähigkeit, Härte und thermische Eigenschaften beeinflussen die Wahl der Parameter.
Wie wirkt sich die Wahl der dielektrischen Flüssigkeit auf die EDM-Leistung aus?
Die dielektrische Flüssigkeit dient beim Erodieren als Kühlmittel und Spülmedium. Seine Eigenschaften wie Durchschlagsfestigkeit und Spülfähigkeit können sich auf die Bearbeitungsgeschwindigkeit, die Oberflächenbeschaffenheit und den Elektrodenverschleiß auswirken.