
Molybdän ist ein Metall, das aufgrund seiner hervorragenden Härte und Festigkeit in Flugzeugkomponenten, Turbinen und Schneidwerkzeugen verwendet wird. Die Bearbeitung von Molybdän kann bei der Verwendung in Schneidwerkzeugen eine Herausforderung darstellen.
Wie meistern Sie die Herausforderungen der Molybdänbearbeitung? In dieser ausführlichen Anleitung erfahren Sie, wie Sie Molybdänteile schneiden, welche Fertigungstechniken Sie anwenden und wie Sie Probleme bei der Molybdänbearbeitung lösen.
Was ist Molybdän?
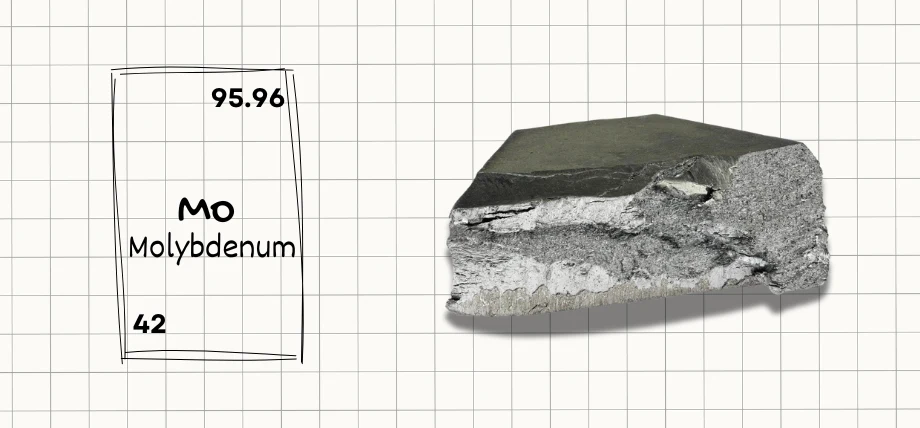
TITELBILD: Molybdänmetall
Molybdän ist ein Metall, das eine mit Edelstahl vergleichbare Festigkeit aufweist und eine hohe Hitze- und Korrosionsbeständigkeit besitzt, was es für viele Anwendungen und die Teileherstellung interessant macht.
Molybdän verfügt über eine ausgezeichnete thermische und elektrische Leitfähigkeit und einen niedrigen Wärmeausdehnungskoeffizienten, sodass Sie es in Anwendungen mit hoher Belastung und Hitze verwenden können.
Molybdän ist auch ein Legierungselement, das mit anderen Metallen, üblicherweise mit Edelstahl, gemischt wird, um dessen Festigkeit und Zähigkeit zu verbessern.
Hier ist ein kurzer Vergleich von Molybdän mit Edelstahl.
| Eigenschaft | Edelstahl | Molybdän |
| Signaldichte | 8000 kg / m² | 10,200 kg / m² |
| Schmelzpunkt | 1,400°C | 2623°C |
| Zugfestigkeit | Bis zu 860 MPa (304) | Bis zu 900 MPa |
| Elektrische Leitfähigkeit | schlecht | Gut |
| Wärmeleitfähigkeit | 16.2 W / mK | 138 W / mK |
| Härte | Bis zu 200 HB | Bis zu 250 HB |
Molybdänlegierungen
Molybdän ist ein hochlegierbares Element und Molybdänlegierungen weisen häufig bessere Eigenschaften als reines Molybdän auf, was sie in verschiedenen Branchen nützlich macht.
TITEL: Molybdän und andere Legierungsmetalle
TZM-Legierung
Die Titan-Zirkonium-Molybdän-Legierung besteht zu 99.4 % aus Molybdän mit 0.5 % Titan, 0.08 % Zirkonium und 0.02 % Kohlenstoff. Die TZM-Legierung hat eine geringere Wärmeleitfähigkeit (126 W/mK) als reines Molybdän (138 W/mK), aber eine höhere Kriechfestigkeit.
Molybdän-Lanthan-Legierung
Mo-La-Legierungen enthalten 0.3 bis 0.5 % Lanthan, wodurch sie duktiler sind als reines Molybdän. Zudem erhöht es die thermische Stabilität, weshalb Molybdän-Lanthan-Legierungen für Ofenteile geeignet sind.
Molybdän-Hafnium-Kohlenstoff-Legierung
Diese Molybdänlegierung wird aufgrund ihrer hohen Temperaturfestigkeit und Wärmeleitfähigkeit in Raketendüsen und Gasturbinen eingesetzt. Der 0.005 %ige Kohlenstoffanteil trägt zur Karbidbildung des Molybdäns bei und erhöht so dessen Härte.
Bearbeitungseigenschaften von Molybdän
Wenn Sie sich mit Molybdän und der Wirkung von Legierungselementen auf Festigkeit und Zähigkeit auskennen, können Sie die Bearbeitungseigenschaften von Molybdän besser verstehen.
Molybdän-Bearbeitbarkeit
Molybdän ist schwierig zu bearbeiten, vor allem weil es eine hohe Härte aufweist und bei Raumtemperatur spröde ist. Eine weitere Herausforderung bei der Bearbeitung von Molybdän ist die Kaltverfestigung beim Schneiden.
1. Molybdänhärte
Molybdän ist von Natur aus zäh. Die Bearbeitung von Molybdän ist abrasiv für die Schneidewerkzeuge und kann aufgrund seiner hohen Festigkeit die Standzeit des Werkzeugs erheblich verkürzen.
2. Molybdänsprödigkeit
Bei der CNC-Bearbeitung wird Molybdän Sauerstoff ausgesetzt, wodurch es spröde und rissanfällig wird. Molybdän kann leicht brechen, weshalb spezielle CNC-Schneidwerkzeuge für Molybdän verwendet werden.
3. Kaltverfestigung
Wenn sich ein Metall bei Temperaturen unterhalb der Rekristallisationstemperatur verformt, wird es härter und fester. Die CNC-Bearbeitung von Molybdän führt zu kaltverfestigtem Molybdän, was die Bearbeitung noch schwieriger macht.
Diese Faktoren wirken sich zusammen auf die Bearbeitbarkeit von Molybdän, wodurch es schwer zu schneiden ist, anfällig für Absplitterungen und Risse ist und eine abrasiv wirkende Wirkung auf Schneidwerkzeuge hat.
Hitzeerzeugung
Die Bearbeitung von Molybdän stellt an der Werkzeugspitze eine weitere Herausforderung dar: übermäßige Wärmeentwicklung. Molybdän hat einen hohen Schmelzpunkt, was bei der Bearbeitung von Vorteil ist, trägt jedoch aufgrund seiner Abrasivität zu hoher Reibung an der Schneidspitze bei.
Die Hitze bei Schneidvorgängen wie Drehen und Fräsen kann zu schnellem Verschleiß des Werkzeugs führen, anstatt das Werkstück aufzuweichen.
Aufbaukante (BUE)
Die meisten duktilen Metalle produzieren Späne, die am Werkstück haften bleiben und so zu Verstopfungen und ineffizientem Schneiden führen. Molybdän hat den Vorteil, dass es bröckelnde Späne erzeugt, die sich vom Werkstück lösen.
Korrosionsbeständigkeit
Molybdän ist oxidations- und korrosionsbeständig bei Raumtemperaturanwendungen. Dadurch ist die Wahl des Kühlmittels nicht durch Korrosionsfaktoren eingeschränkt. Sowohl wasser- als auch ölbasierte Kühlmittel können verwendet werden, was die Kosten senkt.
Beim Hochgeschwindigkeitsschneiden, bei dem Temperaturen um 600 °C entstehen, sollten Sie die Oxidationsrisiken und die Bildung einer Oxidschicht berücksichtigen, die die Nachbearbeitung und Oberflächenbehandlung erschweren können.
Probieren Sie Boda jetzt aus!
Tipps zur Bewältigung von Bearbeitungsproblemen
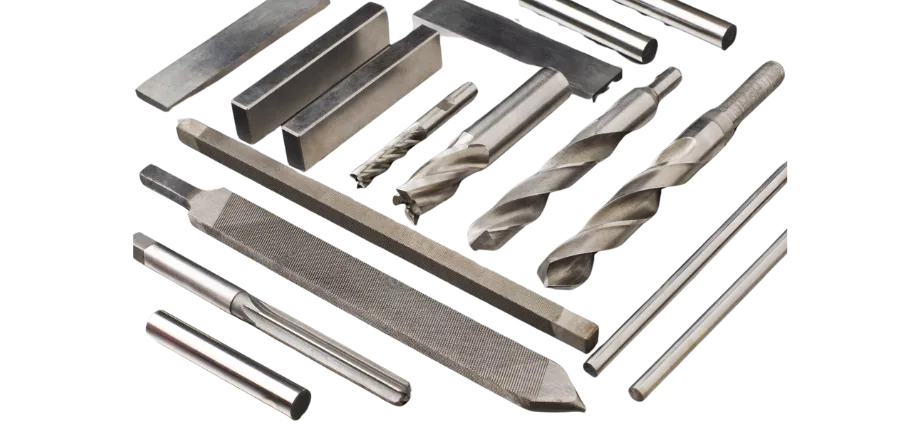
TITEL: Schneidwerkzeuge
Werkzeugverschleiß
Molybdän und seine Legierungen, insbesondere Wolframlegierungen, verschleißen Schneidwerkzeuge etwa 30 % schneller als Edelstahl. Dies erhöht die Ausfallzeiten und den Werkzeugwechselaufwand und erhöht somit direkt die Bearbeitungskosten für bearbeitete Molybdänteile.
Die Lösung besteht in der Verwendung von Hartmetallwerkzeugen der Güteklasse C2, da Schnellarbeitsstahl für lange Produktionsstrecken nicht geeignet ist. Mit Hartmetallwerkzeugen mit Spanwinkeln zwischen 5 und 10° können Sie noch weiter gehen.
Auf die Bearbeitung von Molybdän spezialisierte CNC-Bearbeitungsdienste verwenden diamantbeschichtete Spitzen für die Massenproduktion.
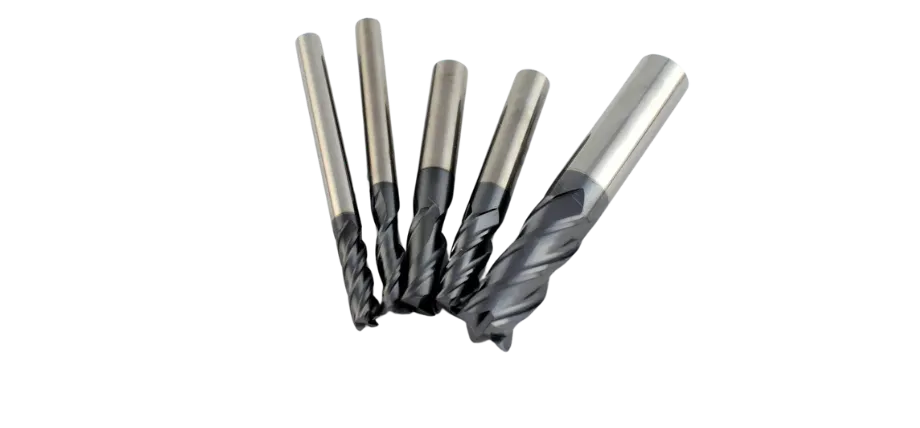
TITEL: Hartmetall-Mehrzahnfräser
Sprödigkeit und Rissbildung
Bei der CNC-Bearbeitung von Molybdän können Kantenabsplitterungen zu Rissen führen, die die Integrität und Oberflächenqualität der Molybdänteile beeinträchtigen.
Dies kann durch ein schärferes Werkzeug mit einem kleinen Kantenradius von etwa 0.0001 Zoll behoben werden. Die Führung des rotierenden Teils beim CNC-Drehen kann Vibrationen reduzieren und so auch die Rissbildung verringern. Eine weitere Lösung besteht darin, den Vorschub an den Werkstückkanten zu reduzieren.
Kaltverfestigung
Jede plastische Verformung kann zu Kaltverfestigung führen. Vermeiden Sie daher flache Schnitte und wählen Sie eine Schnitttiefe von etwa 0.015 Zoll. Sie können auch geglühtes Molybdänmaterial für die kontinuierliche Bearbeitung eines einzelnen Werkstücks verwenden.
Kühlmittelauswahl
Der Hitzeentwicklung während der Bearbeitung kann durch effektive Kühlmittel und die Anpassung der Schnittparameter entgegengewirkt werden. Durch den Einsatz schwefelbasierter Kühlmittel, die die Reibung reduzieren, können Sie die Lebensdauer Ihres CNC-Fräs- und Drehwerkzeugs deutlich verlängern.
Für Bohr-, Gewindeschneid- und Gewindeschneidprozesse eignen sich chlorierte Öle. Diese Kühlöle haften gut und halten hohen Drücken beim Hochgeschwindigkeits-CNC-Drehen stand.
Lösliche Öle haben eine schlechte Schmierwirkung und werden normalerweise zum Sägen von Molybdän verwendet. Bei der Flutkühlung beim Hochgeschwindigkeitsschneiden können Sie einen Kühlmitteldurchfluss von 35 Litern/min nutzen.
Probieren Sie Boda jetzt aus!
CNC-Bearbeitung von Molybdän
Die Bearbeitung von Molybdän kann schwierig sein, selbst mit CNC-Maschinen und automatischen Feedback-Anpassungen. Dies schließt nicht aus CNC-Bearbeitung für Molybdänteile.
CNC-Drehen
CNC-Drehen Beim CNC-Drehen werden ein rotierendes Werkstück in einem Spannfutter und ein stationäres Schneidwerkzeug verwendet, das in das Werkstück eindringt. Beim CNC-Drehen werden typischerweise zylindrische Fertigteile wie Buchsen und halbfertige Stangen zur Weiterverarbeitung hergestellt.
Zum CNC-Drehen von Molybdänkomponenten
- Werkzeug: Hartmetallwerkzeuge und Wendeschneidplatten der Güteklasse C2 mit positivem Spanwinkel
- Kühlmittel: Schwefelbasiertes Öl
- Trockenbearbeitung: Für nur leichte Schnitte
- Vorschubgeschwindigkeit: bis zu 0.025 Zoll pro Umdrehung und 0.005 bis 0.010 Zoll zum Schlichten
- Schnitttiefe: 0.005 Zoll zum Schlichten.
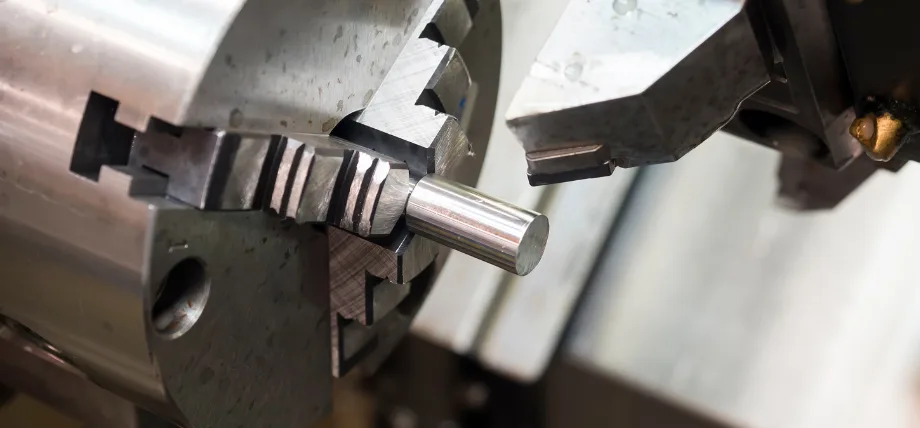
CNC-Drehen von Molybdän-Rohlingen
CNC Fräsen
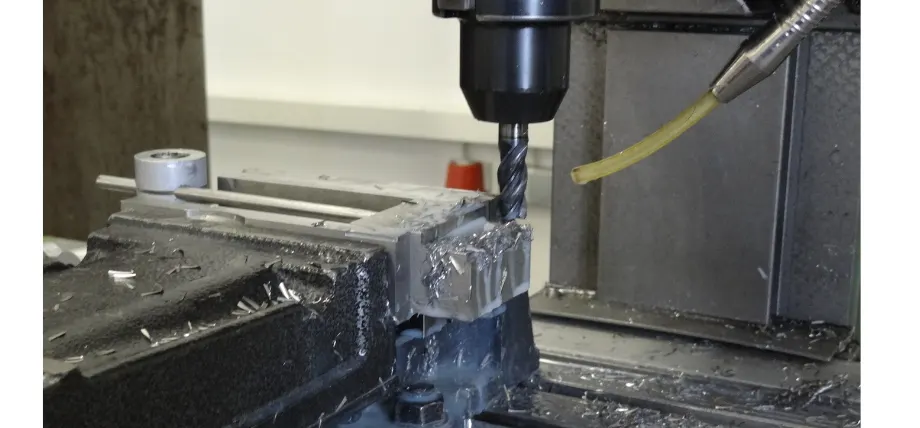
CNC Fräsen
CNC-Fräsen verwendet ein festes Werkstück und ein rotierendes, mehrzahniges Schneidwerkzeug, das sich dreiachsig bewegt, um Oberflächenmerkmale auf einem Werkstück zu erzeugen. CNC-Fräsen kann Schlitze, Löcher und quadratische Merkmale für Teile erzeugen.
Aus Molybdänwerkstücken können in einer Mühle CNC-gefertigte Molybdänteile wie Halterungen und Formen hergestellt werden.
Für CNC-Fräsen, Molybdän-Komponenten
- Werkzeug: Hartmetall-Schaftfräser mit Titan-Aluminium-Nickel-Beschichtung
- Kühlmittel: Flüssigkeit auf Schwefelbasis
- Vorschubgeschwindigkeit: 0.010 Zoll pro Minute für das Schruppfräsen und 0.005 Zoll für die Endschnitte.
- Schnitttiefe: bis zu 0.005 Zoll
Drahterodierbearbeitung
Beim Funkenerosionsbearbeiten wird typischerweise eine Drahtelektrode verwendet, die Molybdänmetall verdampft und so einen Schneidpfad im Werkstück erzeugt. Drahterodieren eignet sich hervorragend zur Herstellung hochpräziser Molybdänteile mit einer Höhentoleranz von bis zu +/- 0.0001 Zoll. Es ist ein beliebtes Verfahren in der kundenspezifischen CNC-Bearbeitung.
- Werkzeug: Messing- oder Kupferdraht
- Stromstärke: 10 A
- Vorschubgeschwindigkeit: 0.1 Zoll pro Minute
Verwenden Sie deionisierte Flüssigkeit bei Raumtemperatur als Kühlmittel und zum Spülen von erodiertem Molybdän.
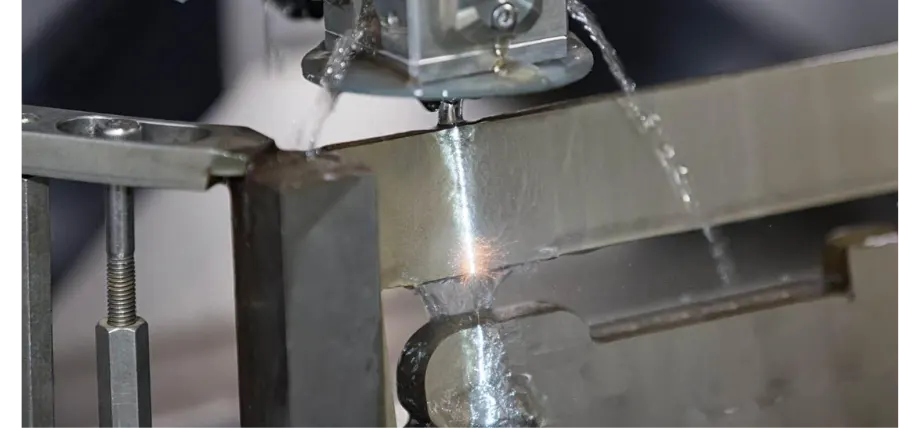
Drahterodierbearbeitung
CNC-Schleifen
Für Anwendungen in der Luft- und Raumfahrt sind Oberflächenrauheit und -qualität von entscheidender Bedeutung. CNC-Schleifen ermöglicht eine hochpräzise Oberflächenbearbeitung von Molybdänlegierungen mit exzellenten Oberflächengüten von bis zu 2 RMS und individuellen Toleranzen von bis zu +/-0.0005 Zoll.
Beim CNC-Schleifen wird eine Schleifscheibe in einer geschlossenen Kammer rotiert und entfernt so winzige Materialmengen von der Molybdänoberfläche. CNC-Schleifen kann auch auf gekrümmten Oberflächen mit einer Drehbank durchgeführt werden.
- Werkzeug: Robuste Aluminiumoxid-Schleifscheiben oder Diamantscheiben
- Schnitttiefe: 0.0001 Zoll pro Durchgang
Verwenden Sie Kühlmittel auf Wasserbasis, um Schmutz wegzuspülen.
Oberflächenveredelung für Molybdän
Um eine glatte Oberfläche auf Molybdän zu erzielen, sind typische Oberflächenveredelungstechniken erforderlich.
- Mechanisches Polieren: Dabei werden Werkzeugspuren auf Molybdän entfernt und mithilfe von Schleifbändern feine Molybdänschichten abgeschabt. Dabei kommen Schleifpapiere unterschiedlicher Körnung zum Einsatz.
- Sandstrahlen: Dieses Verfahren ist ein Standardverfahren, um Molybdänteile nachzubearbeiten oder ihnen eine gleichmäßige Oberflächenrauheit zu verleihen, indem mit hoher Geschwindigkeit auf die Oberfläche gestrahlte Strahlmittel verwendet werden.
- Beschichtung: Sie können Ihre Molybdänteile auch mit verschiedenen Beschichtungen galvanisieren, um die Haltbarkeit oder Ästhetik zu verbessern.
TZM-Legierung vs. reines Molybdän für die Bearbeitung
Die TZM-Legierung oder Titan-Zirkonium-Molybdän-Legierung enthält 0.5 % Titan, 0.08 % Zirkonium, 0.02 % Kohlenstoff und Molybdän. Diese Zusammensetzung unterscheidet sie von reinem Molybdän und verändert auch ihre Eigenschaften.
Physikalische Eigenschaften
Die TZM-Legierung hat eine höhere Festigkeit, aber einen ähnlichen Schmelzpunkt von etwa 2,610 °C und eine Wärmeleitfähigkeit von etwa 126 W/mK.
Maschinenbearbeitung
Zwischen TZM-Legierungen und Molybdän besteht ein sehr geringer Unterschied in der Zerspanbarkeit. Die meisten CNC-Bearbeitungsparameter bleiben bei ähnlichen Vorschubgeschwindigkeiten gleich. TZM-Legierungen erfordern aufgrund ihrer hohen Festigkeit in einigen Bearbeitungsfällen eine geringere CNC-Drehzahl.
Obwohl die Bearbeitungsgeschwindigkeit verringert ist, ist das aus Molybdän-Titan gefertigte Teil stabiler.
Anwendungen von Molybdän-bearbeiteten Teilen
Molybdän und TZM-Legierungen verfügen über außergewöhnliche physikalische Eigenschaften und chemische Beständigkeit, was sie zu einem guten Material für verschiedene Anwendungen macht.
Luft- und Raumfahrt
TZM hält extremer Hitze und Verdampfungserosion durch ausströmendes Gas aus hochpräzisen Luft- und Raumfahrtkomponenten wie Raketendüsen stand. Darüber hinaus weisen Turbinenschaufeln aus Molybdän im Vergleich zu Stahl eine höhere Dauerfestigkeit und Kriechfestigkeit auf.
Halbleiter
Halbleiter verwenden Molybdänfilme, die mithilfe physikalischer Gasphasenabscheidungsverfahren (PVD) abgeschieden werden.
Molybdänplatten (gefräst) dienen als Basis für Dünnschichtschaltungen, und ein spezieller Kühlkörper verwendet EDM-geschnittene Molybdänrippen zur Wärmeableitung.
Biomedizinische Komponenten
In Röntgengeräten besteht die Röntgenröhrenanode aus CNC-gedrehtem Molybdän, um Haltbarkeit und Wärmeleitfähigkeit zu gewährleisten. Molybdänplatten blockieren außerdem Röntgenstrahlen.
Gute Qualität Molybdänherstellung
Unsere CNC-Bearbeitungsservice liefert hochwertige, präzisionsgefertigte Teile und Fertigkomponenten in Sondergrößen für Branchen wie die Luft- und Raumfahrt und den Prototypenbau.
Unsere Präzisionswerkstatt kann enge Toleranzen erreichen, die Ihren Spezifikationen entsprechen, und unser Labor für Oberflächenveredelung sorgt für Leistung und ein dauerhaftes Finish.
Vereinbaren Sie noch heute eine kostenlose Beratung zu Ihrer Materialauswahl und Herstellung.
Fazit
Molybdän erfüllt komplexe geometrische Vorgaben in der Luft- und Raumfahrt und ist ein robustes Material. Die Herausforderung liegt in der Bearbeitung von Molybdän, die eine sorgfältige Abstimmung der Schnittparameter erfordert, um Präzision und Zuverlässigkeit zu gewährleisten.
FAQ
-
Kann Molybdän bearbeitet werden?
Molybdän, TZM und Molybdänlegierungen können mithilfe herkömmlicher Bearbeitungsverfahren mit Hartmetall- und Diamantwerkzeugen bearbeitet werden.
-
Was sind die wichtigsten Bearbeitungseigenschaften von Molybdän?
Molybdän verfügt über eine ausgezeichnete Korrosionsbeständigkeit, hohe Festigkeit, Zähigkeit und einen hohen Schmelzpunkt. Molybdän ist kein gut bearbeitbares Material und spröde.
-
Was ist eine TZM-Legierung und wie unterscheidet sie sich von reinem Molybdän?
Die TZM-Legierung besteht aus über 99 % Molybdän, 0.5 % Titan, 0.08 % Zirkonium und 0.02 % Kohlenstoff.
-
Welche Schneidwerkzeuge werden für TZM empfohlen?
Für die TZM-Legierung sind C2-Hartmetallschneidwerkzeuge oder Diamantschneidwerkzeuge erforderlich, die eine Verbesserung gegenüber den Hartmetallwerkzeugen darstellen.