
- Folgen Sie uns
- Folgen Sie uns
- Folgen Sie uns
- Folgen Sie uns
PEI CNC-Bearbeitung
Die CNC-Bearbeitung von PEI wandelt Rohmaterial wie Stangen, Stäbe oder Platten aus PEI mithilfe von Schneiden, Fräsen, Drehen, Bohren und anderen geeigneten Verfahren anhand des CAD-Modells und des CNC-Programms in funktionale Bauteile um. Für die Bearbeitung von PEI werden scharfe Hartmetallwerkzeuge verwendet, wobei Schnittgeschwindigkeit und Vorschub an die jeweilige Bearbeitungsart angepasst werden.
Das PEI CNC-Bearbeitungskomponenten Es bietet Wärmebeständigkeit, elektrische Isolation, chemische Beständigkeit, hohe mechanische Festigkeit, Steifigkeit und Dimensionsstabilität. Aufgrund hoher Materialkosten, Sprödigkeit und schwieriger Bearbeitung ist es jedoch nicht immer die erste Wahl bei der maschinellen Bearbeitung.
PEI 1000 ist das ungefüllte Material, das in der allgemeinen CNC-Bearbeitung eingesetzt wird. Es gibt jedoch spezielle PEI-Sorten für besondere Bearbeitungsanwendungen, wie z. B. PEI GF20, PEI GF30 / ULTEM 2300 und PEI in medizinischer Qualität.
Wichtige Erkenntnisse
➤ Für die maschinelle Bearbeitung stehen verschiedene PEI-Sorten zur Verfügung: PEI 1000, PEI 1010, PEI GF 20, PEI GF 30 und ULTEM 4000.
➤ PEI 1000/1010 wird für die allgemeine Bearbeitung verwendet; Glasfaserverstärkte Sorten werden für Teile verwendet, die Steifigkeit und Dimensionsstabilität erfordern; und ULTEM 4000 wird für reibungsarme Teile verwendet.
➤ PEI ist spröder als herkömmliche Thermoplaste, daher stellen Wärmeableitung, Kantenabsplitterung, Spannungsrisse und Wärmestau die Herausforderungen dar.
➤ Um Bearbeitungsfehler bei PEI zu vermeiden, verwenden Sie scharfe Hartmetallwerkzeuge, optimale Vorschub- und Schnittgeschwindigkeiten und sorgen Sie für einen ordnungsgemäßen Kühlmittelfluss.
➤ Wenn Sie kundenspezifische PEI-bearbeitete Teile beschaffen möchten, geben Sie bitte die Polymerqualität, den Verstärkungsgrad, die Farbe und die entsprechenden Zertifizierungen (UL94, FAR 25.853, ISO 10993, FDA-Lebensmittelkontakt) an.
Was ist PEI-Kunststoff?
PEI zählt zu den Hochleistungskunststoffen und wird in der Fertigung aufgrund seiner hervorragenden mechanischen, thermischen und elektrischen Eigenschaften geschätzt. Es ist auch bekannt als Ultem , eine führende Handelsmarke von PEI-Polymer, hergestellt von sabisch ® Ultem ist sowohl in transparenter als auch in opaker Ausführung für die CNC-Bearbeitung erhältlich. Weitere handelsübliche PEIs sind TECAPEI™, SUSTAPEI™ und TEMPALUX®.
Chemische Struktur von PEI-Kunststoff:
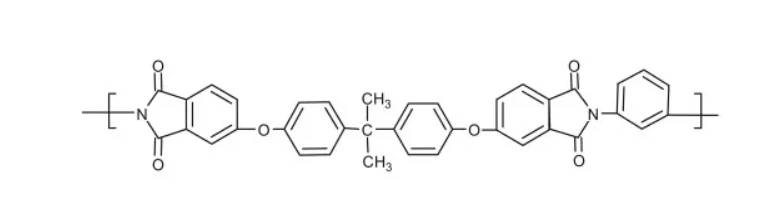
Polyetherimid(PEI)-Struktur
Die chemische Struktur von PEI besteht aus drei Hauptkomponenten: Imidgruppen (>C=O), Etherbindungen und aromatischen Ringen. Die alternierenden aromatischen Ringe sind über eine Ether- und eine cyclische Amidgruppe verknüpft. Die allgemeine chemische Formel für sich wiederholende Ketten lautet: C₃₇ H₂₄ O₆ N₂.
Welche Eigenschaften haben PEI-Kunststoffe?
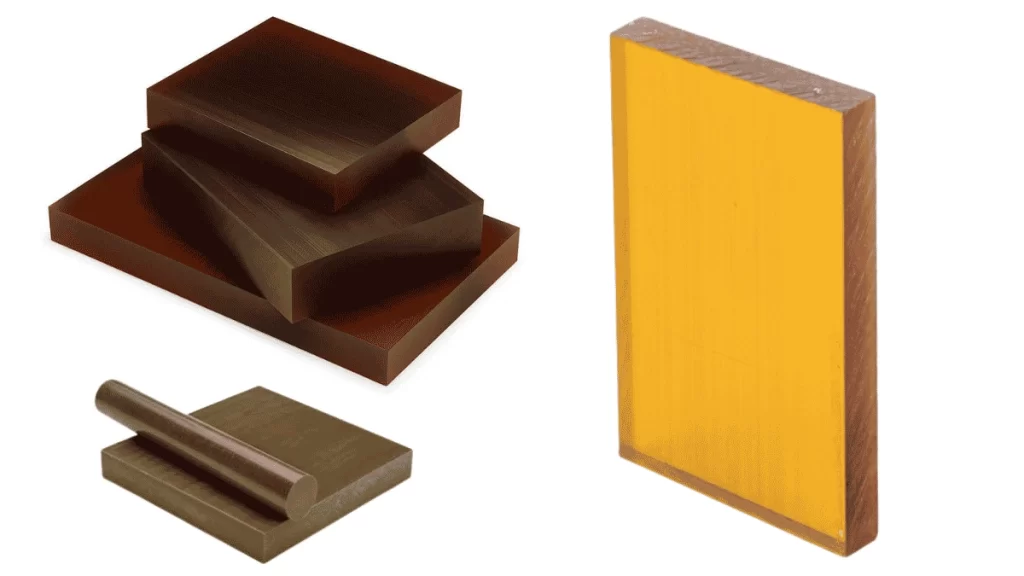
PEI-Kunststoffe
Ausgezeichnete mechanische Festigkeit, Steifigkeit, chemische Beständigkeit, Wärmebeständigkeit, hohe Durchschlagsfestigkeit, Beständigkeit gegen Spannungsrisse, Flammschutz und Dimensionsstabilität sind die Haupteigenschaften von PEI-Kunststoffen. Daher zählen sie zu den technischen Thermoplasten und werden unter anspruchsvollen Bedingungen eingesetzt.
Lassen Sie uns die Eigenschaften des PEI-Kunststoffs genauer betrachten.
Mechanische Festigkeit
PEI ist ein hochfester Kunststoff mit ausgezeichneten Biege- und Schlagfestigkeitseigenschaften. Laut ASTM D 638 Ungefülltes PEI hat eine Zugfestigkeit von 120 MPa (17,500 PSI).
Härte
PEI ist ein starker und harter Kunststoff. Er ist verschleiß-, abrieb- und kratzfest.
Leichtgewicht
Aufgrund seiner hohen Festigkeit und seines geringen Gewichts wird PEI von CNC-Herstellern häufig als Metallersatz verwendet. Ungefüllte Sorten weisen jedoch immer noch ein geringeres Festigkeits-Gewichts-Verhältnis als Aluminiumlegierungen auf.
Hitzebeständigkeit
PEI besitzt eine Glasübergangstemperatur von 217 °C, und CNC-gefräste PEI-Bauteile halten zyklischen thermischen Belastungen bis zu 200 °C stand. Sie behalten ihre Eigenschaften und Abmessungen auch dann, wenn sie über einen längeren Zeitraum erhöhten Temperaturen ausgesetzt sind.
Elektrische Isolierung
PEI besitzt eine hohe Durchschlagsfestigkeit ( 33 KV/mm Es ist beständig gegen Hochspannungsschläge und eignet sich gut als Isolationsmaterial.
Flammenschutz
Es weist von Natur aus flammhemmende Eigenschaften auf und erzeugt nur minimale Dämpfe, also nur minimalen Rauch oder Gase.
Chemische Stabilität
PEI-Kunststoffe weisen eine hohe Beständigkeit gegenüber Säuren, Laugen, Ölen und bestimmten organischen Lösungsmitteln auf.
Dimensionsstabilität
Die PEI-Kunststoffteile behalten ihre Geometrie, Abmessungen und Eigenschaften auch nach langer Zeit, selbst unter Hitze und Belastung.
Formbarkeit/Verarbeitbarkeit
Rohe PEI-Kunststoffe können mittels CNC-Bearbeitung, Extrusion, Spritzguss, Blasformen und Thermoformen zu funktionalen Teilen geformt werden.
PEI-Kunststoff-Eigenschaftentabelle
Betrachten wir die numerischen Werte verschiedener PEI-Kunststoffeigenschaften (ungefüllt) in der folgenden Tabelle [ 1 ][ 2 ][ 3 ].
Eigenschaft
Einheit
~Wert
Prüfverfahren / Bedingung
Glasübergangstemperatur*
° C
220
ISO 3156
Signaldichte
g / cm³
1.27-1.28
ISO 1183 / ASTM D792
Zugfestigkeit
MPa
114–121 MPa
ISO 527 / ASTM D638
Druckfestigkeit
152 MPa
ASTM D695; 10 % Dehnung
Biegefestigkeit
138 MPa
ASTM D790
Rockwell-Härte
Rockwell
M112 / R125
ASTM D785
Reißdehnung
%
40-80
Wärmeausdehnungskoeffizient (CTE)
µm/m·°C
56 × 10⁻⁶ /°C
ASTM D696 / ISO 11359
Durchschlagfestigkeit
kV / mm
33
ASTM D149; kurze Zeit, 1/8 Zoll Dicke
Dielektrizitätskonstante
-
3.15
ASTM D150 bei 1 kHz*
PEI-Werkstoffsorten für die CNC-Bearbeitung
PEI 1000, PEI 1010, PEI GF 20, PEI GF 30 und UlTEM 4000 sind die wichtigsten PEI-Typen für die CNC-Bearbeitung. Einige davon sind mit Verbundwerkstoffen gefüllt und bieten im Vergleich zu ungefüllten Typen verbesserte Eigenschaften.
PEI 1000 ( ULTEM 1000)
Es handelt sich um ein ungefülltes PEI-Polymer, das für allgemeine Präzisionsbearbeitung, elektrische Isolierung und Hochtemperaturbauteile verwendet wird. PEI-1000-Typen weisen eine vergleichsweise geringere Abrasivität auf und können mit HSS-/Hartmetallwerkzeugen bearbeitet werden.
Anwendungsbeispiele: Mittelschwere und Innenraum-Autoteile, sterilisierbare medizinische Schalen, Isolatoren für HF-/Mikrowellenschaltungen und Komponenten für die Lebensmittelverarbeitung.
PEI 1010 (ULTEM 1010)
Es handelt sich ebenfalls um ein ungefülltes PEI, das sich von PEI 1000 dadurch unterscheidet, dass PEI 1010 für eine höhere Schmelzfließfähigkeit entwickelt wurde. Daher eignet es sich besser für die Herstellung dünnwandiger Bauteile. Ansonsten sind die mechanischen, elektrischen und thermischen Eigenschaften im Wesentlichen identisch.
Anwendungsbeispiele: Die Bearbeitungsanwendungen ähneln denen von PEI 1000.
PEI GF 20 (ULTEM 2200)
PEI-Klebstoffe mit 20 % Glasfaseranteil (ULTEM 2200-Serie) erhöhen die Materialsteifigkeit, Dimensionsstabilität und den Biegemodul. Sie sind zudem formstabiler. Für die Bearbeitung glasfaserverstärkter Werkstoffe sind jedoch diamantbeschichtete Werkzeuge mit geringeren Schnittgeschwindigkeiten erforderlich.
Anwendungsbeispiele: Leichte Halterungen, industrielle Positionierblöcke und Instrumentengehäuse.
PEI GF 30 ( ULTEM 2300)
Mit 30 % Glasfaser verstärkte PEI-Kunststoffe verbessern die Steifigkeit, Dimensionsstabilität und chemische Beständigkeit, verringern aber gleichzeitig die Bruchdehnung. Sie werden für Strukturbauteile in der Luft- und Raumfahrt, der Halbleiterindustrie und der industriellen Fertigung eingesetzt. Die Bearbeitung von PEI GF 30 ist anspruchsvoller, und der hohe Werkzeugverschleiß stellt den größten Nachteil dar.
Anwendungsbeispiele: Flugzeughalterungen und -vorrichtungen, elektrische Isolatoren, Vorrichtungen für die Automobilmontage, Wafer-Chucks für Halbleiterverarbeitungsanlagen und mechanische Werkzeugplatten.
ULTEM 4000
ULTEM 4000 besteht aus Glasfaser-, PTFE- und graphitgefülltes PEI Es wurde speziell für verschleißfeste und reibungsarme Anwendungen entwickelt. Obwohl es im Vergleich zu anderen Sorten relativ teurer ist, bietet es hydrolytische Stabilität, Dimensionsstabilität und hohe Festigkeit über einen weiten Temperaturbereich.
Anwendungsbeispiele: Gleitkomponenten, Roboterteile, Führungsschienen, mechanische Nocken und Rollen, Lager, Buchsen und Zahnräder.
CNC-Bearbeitungsprozesse in PEI: Fräsen, Drehen, Bohren, Ausdrehen, Gewindeschneiden
PEI-Werkstoffe lassen sich je nach gewünschter Form und Beschaffenheit mit CNC-Fräsen, Drehen, Bohren, Ausdrehen, Gewindeschneiden und anderen Bearbeitungsverfahren bearbeiten. Da es sich um einen steifen Kunststoff handelt, müssen Schnittgeschwindigkeit, Vorschub und Werkzeugauswahl an die Eigenschaften des PEI-Werkstücks angepasst werden.
PEI CNC-Fräsen
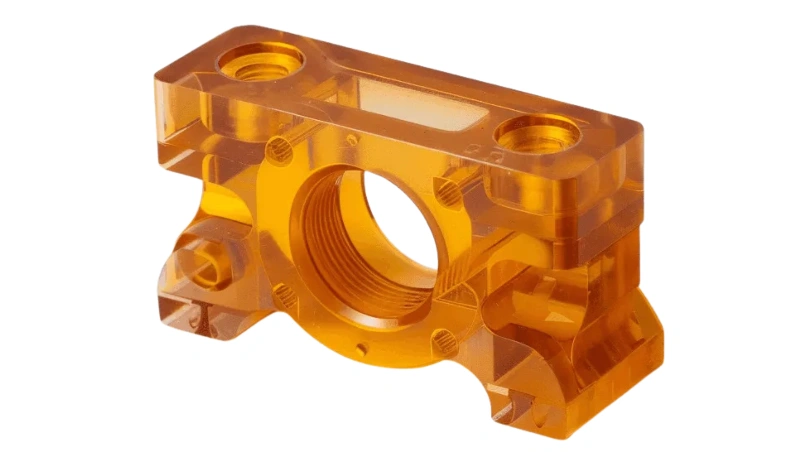
CNC-gefrästes PEI-Teil
Fräsen dient zur Herstellung komplexer Konturen, Profile, Nuten, Taschen und anderer 3D-Elemente. CNC-Werkstätten bevorzugen das Gleichlauffräsen für PEI-Werkstücke.
- Werkzeug: Werkzeuge aus Hartmetall oder mit Diamantbeschichtung, 2-4 Schneiden und positive Spanwinkel von 10-20°.
- Geschwindigkeit und Vorschub: 0–400 m/min (ca. 20 % niedriger bei glasfaserverstärkten Sorten) und Vorschub von 0.05–0.15 mm/Zahn
PEI CNC-Drehen
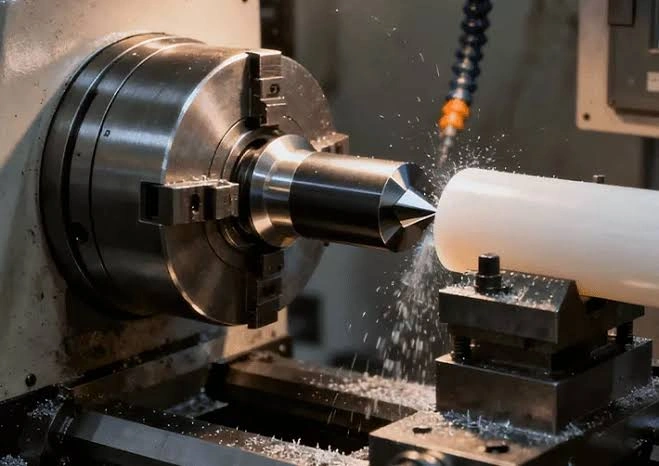
PEI CNC-Drehen
Das Drehen von PEI-Werkstoffen erfolgt auf Drehmaschinen oder Drehzentren. Es dient zur Formgebung zylindrischer Geometrien wie Wellen, Buchsen und Stangen.
- Werkzeug: Vollhartmetall-/PCD-Werkzeuge mit 5-10° positivem Spanwinkel und 8-12° Freiwinkel
- Geschwindigkeit und Vorschub: 150–300 m/min und 0.1–0.3 mm/Umdrehung
PEI CNC-Bohrungen
Für die Herstellung von Löchern in PEI-Materialien wird das Tiefbohren empfohlen. Ohne Bohrsequenz können durch kontinuierliches Bohren vor dem Tiefbohren Löcher erzeugt werden, die dreimal so tief wie der Lochdurchmesser (3 x D) sind.
- Werkzeug: Scharfe Spiralbohrer aus Kobalt/Hartmetall mit polierten Spannuten.
- Geschwindigkeit und Vorschub: 80–150 m/min und 0.05–0.15 mm/Umdrehung
PEI CNC-Bohrung
Durch Aufbohren werden vorgebohrte Löcher in PEI-Werkstücken vergrößert und fertiggestellt, wodurch ein präziser Durchmesser, eine präzise Rundheit und eine präzise Oberflächengüte erreicht werden.
- Werkzeug: Starre Einpunkt-Hartmetall-Bohrstangen
- Geschwindigkeit und Vorschub: 150–300 m/min und leichte Zuführungen mit langsameren Nachlaufgängen
PEI CNC-Gewindeschneiden
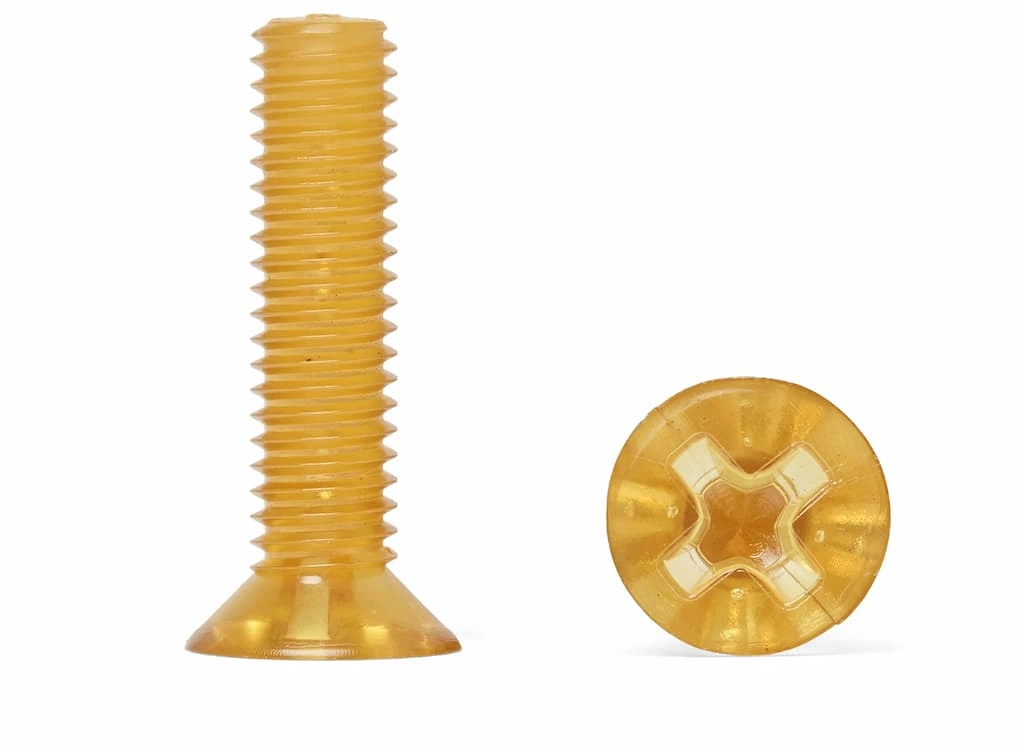
PEI-Schraube
Mit einem Einpunktwerkzeug werden Außengewinde an zylindrischen PEI-Werkstücken hergestellt, während für Innengewinde das Gewindeschneiden geeignet ist.
- Werkzeug: Einpunkt-Hartmetalleinsatz für Drehgewindeschneiden
- Geschwindigkeit und Vorschub: Das hängt von der Steigung des Gewindes ab.
Probieren Sie Boda jetzt aus!
Überlegungen zur CNC-Bearbeitung in PEI
PEI-Material ist amorph und steifer als herkömmliche Thermoplaste, daher müssen bei der Bearbeitung zusätzliche Faktoren wie Wärmeentwicklung, Kantenausbrüche, Spannungsrisse und ein effizientes Spanmanagement berücksichtigt werden.
Hitzeerzeugung
PEI-Werkstoffe sind hochtemperaturbeständig und abrasiv. Aufgrund der geringen Wärmeleitfähigkeit von PEI und der Reibung zwischen Werkzeug und Werkstück wird die beim Bearbeiten entstehende Wärme nur schwer abgeführt. Dies kann zum Schmelzen des Materials, zu erhöhten inneren Spannungen und zu Beeinträchtigungen der Dimensionsstabilität führen.
Für ungefülltes PEI Die Wärme entsteht durch Materialscherung und plastische Verformung, was zu mäßigen, aber stark lokalisierten Wärmebelastungen in der Schnittzone führt. Aufgrund der relativ geringen Wärmeleitfähigkeit von PEI bleibt ein Großteil dieser Wärme in der Nähe der bearbeiteten Oberfläche konzentriert. Im Gegensatz dazu glasfaserverstärktes PEI Durch die abrasiven Glasfasern und die höhere Reibung entsteht wesentlich mehr Wärme, allerdings wird auch eine erhebliche Menge Wärme auf das Schneidwerkzeug übertragen.
Lösung:
- Verwenden Sie scharfe Werkzeuge
- Stellen Sie sicher, dass der erforderliche Kühlmittelstrom auf Wasserbasis oder mittels Druckluft in den Bearbeitungsbereich gelangt.
- Berücksichtigen Sie den Platzbedarf für eine ordnungsgemäße Kühlmittelzirkulation bei dünnwandigen oder anderen empfindlichen Bauteilen.
Kantenabsplitterung
PEI ist ein spröder, starrer Kunststoff und neigt daher zum Absplittern an den Kanten, insbesondere bei der Bearbeitung von scharfen Ecken, dünnen Kanten und kleinen Löchern.
- Bei der Konstruktion der Ultem-Bearbeitungsteile sollten die Eckradien berücksichtigt werden.
- Vermeiden Sie aggressives Schneiden und hohe Vorschubgeschwindigkeiten.
- Vermeiden Sie scharfe Übergänge
Spannungsrissbildung
Steifigkeit, Sprödigkeit und übermäßige Wärme können bei der Bearbeitung von PEI-Werkstücken innere Eigenspannungen erzeugen, die zu Spannungsrissen führen.
- Vor der Bearbeitung sollte ein Glühprozess zur Spannungsreduzierung durchgeführt werden.
- Kühlmittel und Schmiermittel auftragen
Chip-Management
Bei langsamerer Zuführungsgeschwindigkeit erzeugt PEI lange, durchgehende, faserige Späne. Dies kann zu Späneverwicklungen und lokaler Erhitzung führen.
- Berücksichtigen Sie die Werkzeuggeometrie und die Bearbeitungsparameter.
- Flutkühlmittel anwenden oder häufig absaugen.
- Verwenden Sie das Gleichlauffräsverfahren und das Tieflochbohren (währenddessen Löcher erzeugt werden).
Welche Anwendungsgebiete gibt es für die CNC-Bearbeitung von PEI?
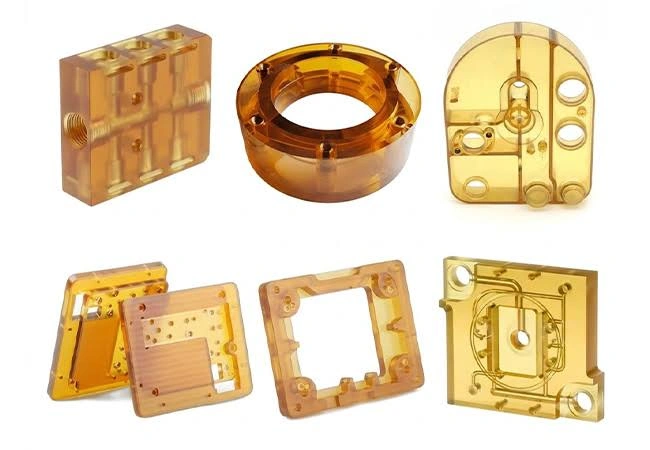
PEI-Bearbeitungsanwendungen
PEI- oder Ultem-Bearbeitungsteile werden in Branchen eingesetzt, die hohe Temperaturbeständigkeit, mechanische Leistungsfähigkeit, chemische Stabilität, Durchschlagsfestigkeit und Dimensionsstabilität erfordern.
Betrachten wir die PEI-Bearbeitungsanwendungen in Automobil-, Luft- und Raumfahrt-, Medizin-, Elektronik- und Industriemaschinen Branchen.
- Automobil: Kühlsysteme für Elektrofahrzeuge, Motorraumkomponenten, Spiegelabdeckungen, LED-Baugruppenteile, Kraftstoffsystemventile und -anschlüsse, Steuergerätegehäuse, Innenausstattung, Strukturclips.
- Luft- und Raumfahrt: FAR 25.853 FST Zusammenstellung von Flugzeuginnenausstattungskomponenten, Luftkanälen, Netzteilkomponenten, Instrumentengehäusen und Sitzkomponenten.
- Medizinisch: Gehäuse für Diagnosegeräte, Griffe für chirurgische Instrumente, Fluidverteiler, Intraorale Scannergehäuse, Endoskopkomponenten und Sterilisationsschalen.
- Elektronik: Steckverbindergehäuse, Isolatoren, Komponenten für Anzeigegeräte, Leiterplattenträger, 5G/RF-Antennenfiltereinheiten und Halbleiterwaferträger.
- Industrielle Maschinen: Ventilsitze, Führungsschienen, Positionierringe, Vorrichtungen und Lehren, strukturelle Stützen für bewegliche Maschinenteile, Komponenten für die chemische Verfahrenstechnik, Industrielager und -buchsen, Pumpengehäuse.
Unterscheidet sich die CNC-Bearbeitung von PEI von der Verwendung als 3D-Druckmaterial?
Beide Materialien sind Polyetherimid-Werkstoffe, der Unterschied zwischen CNC-gefrästem und 3D-gedrucktem PEI liegt jedoch in der Herstellung. PEI-Werkstoffe für die spanende Bearbeitung werden aus massivem, spannungskontrolliertem PEI-Rohling gefertigt und sind als Platten, Bleche, Stäbe oder Blöcke erhältlich. PEI-Werkstoffe für den 3D-Druck hingegen werden additiv hergestellt und sind als Filamente verfügbar.
Das Fused Deposition Modelling (FDM)-Verfahren eignet sich zum Drucken von Bauteilen und Prototypen aus PEI-Material. Beispiele für den 3D-Druck mit PEI sind Ansaugkrümmer-Prototypen für Automobilanwendungen, Sensorgehäuse und End-of-Arm-Robotikwerkzeuge (EOAT).
CNC-gefräste PEI-Teile: Eine Beschaffungsperspektive
Wenn Sie CNC-gefräste PEI-Teile oder Prototypen auf Basis Ihrer CAD-Konstruktion beschaffen möchten, reicht die Angabe „PEI-Kunststoffmaterial“ in der Angebotsanfrage nicht aus, um genaue Informationen zu erhalten. Sie müssen die Polymerqualität, die Verstärkung, die Farbe und die entsprechenden Spezifikationen angeben.
Bei kritischen Bauteilen empfiehlt es sich, die erforderlichen Materialzertifizierungen, die Rückverfolgbarkeit der Lieferanten und die relevanten Testdaten anzugeben. Zu den anwendbaren Zertifizierungen für die spezielle CNC-Bearbeitung von PEI-Teilen gehören UL94, FAR 25.853, ISO 10993 und die Anforderungen der FDA/Lebensmittelkontakt.
Welche Oberflächenveredelungsoptionen gibt es für Ultem-Bearbeitungsteile?
Durch maschinelle Bearbeitung lässt sich eine Oberflächenrauheit von 3.2 µm erzielen; diese wird jedoch stark von der PEI-Qualität, den Werkzeugen und den Schnittparametern beeinflusst. Neben der maschinell bearbeiteten Oberfläche können Ultem-Teile auch durch Kugelstrahlen, Gleitschleifen, Dampfpolieren und Haftlackieren veredelt werden.
- Glasperlenstrahlen: Es bietet eine gleichmäßige Oberfläche (matte/satinierte Textur) und eignet sich für kosmetische Zwecke.
- Dampfpolieren: Es eignet sich für Dichtungsflächen, optische Fenster und Halbleiteranwendungen. Eine fein dampfpolierte Oberfläche kann eine Rauheit (Ra) von 1.6 bis 0.4 µm erreichen.
- Taumeln: Beim Gleitschleifen werden bearbeitete Ultem-Teile in einer rotierenden und vibrierenden Kammer mit Schleifmitteln behandelt, wodurch eine glatte Oberfläche entsteht.
- Klebefarbe: Insbesondere für kosmetische Zwecke, Branding und UV-Schutz können bearbeitete Ultem-Teile durch Sprühen oder Tauchen lackiert werden.
Benötigen Sie PEI-bearbeitete Teile und Prototypen? Senden Sie uns Ihre Konstruktionszeichnung.
Wie bereits besprochen, erfordert die Präzisionsbearbeitung von PEI ein umfassendes Verständnis der Materialeigenschaften und die Berücksichtigung mehrerer kritischer Faktoren, die nur durch Ingenieurskompetenz und Branchenerfahrung gewährleistet werden können. Boda verfügt über mehr als 10 Jahre Erfahrung in der Kunststoffbearbeitung und eine eigene CNC-Werkstatt mit mehrachsigen CNC-Maschinen (3, 5 und mehr Achsen).
Unsere PEI-Bearbeitungsservice Unser Service umfasst alles von DFM-Feedback und der Bearbeitung bis hin zu Nachbearbeitungsschritten. Wir liefern Prototypen, gebrauchsfertige und montagefertige Bauteile basierend auf Ihrer CAD-Konstruktion.
PEI CNC-Bearbeitung
Die CNC-Bearbeitung von PEI wandelt Rohmaterial wie Stangen, Stäbe oder Platten aus PEI mithilfe von Schneiden, Fräsen, Drehen, Bohren und anderen geeigneten Verfahren anhand des CAD-Modells und des CNC-Programms in funktionale Bauteile um. Für die Bearbeitung von PEI werden scharfe Hartmetallwerkzeuge verwendet, wobei Schnittgeschwindigkeit und Vorschub an die jeweilige Bearbeitungsart angepasst werden.
Das PEI CNC-Bearbeitungskomponenten Es bietet Wärmebeständigkeit, elektrische Isolation, chemische Beständigkeit, hohe mechanische Festigkeit, Steifigkeit und Dimensionsstabilität. Aufgrund hoher Materialkosten, Sprödigkeit und schwieriger Bearbeitung ist es jedoch nicht immer die erste Wahl bei der maschinellen Bearbeitung.
PEI 1000 ist das ungefüllte Material, das in der allgemeinen CNC-Bearbeitung eingesetzt wird. Es gibt jedoch spezielle PEI-Sorten für besondere Bearbeitungsanwendungen, wie z. B. PEI GF20, PEI GF30 / ULTEM 2300 und PEI in medizinischer Qualität.
Wichtige Erkenntnisse
➤ Für die maschinelle Bearbeitung stehen verschiedene PEI-Sorten zur Verfügung: PEI 1000, PEI 1010, PEI GF 20, PEI GF 30 und ULTEM 4000.
➤ PEI 1000/1010 wird für die allgemeine Bearbeitung verwendet; Glasfaserverstärkte Sorten werden für Teile verwendet, die Steifigkeit und Dimensionsstabilität erfordern; und ULTEM 4000 wird für reibungsarme Teile verwendet.
➤ PEI ist spröder als herkömmliche Thermoplaste, daher stellen Wärmeableitung, Kantenabsplitterung, Spannungsrisse und Wärmestau die Herausforderungen dar.
➤ Um Bearbeitungsfehler bei PEI zu vermeiden, verwenden Sie scharfe Hartmetallwerkzeuge, optimale Vorschub- und Schnittgeschwindigkeiten und sorgen Sie für einen ordnungsgemäßen Kühlmittelfluss.
➤ Wenn Sie kundenspezifische PEI-bearbeitete Teile beschaffen möchten, geben Sie bitte die Polymerqualität, den Verstärkungsgrad, die Farbe und die entsprechenden Zertifizierungen (UL94, FAR 25.853, ISO 10993, FDA-Lebensmittelkontakt) an.
Was ist PEI-Kunststoff?
PEI zählt zu den Hochleistungskunststoffen und wird in der Fertigung aufgrund seiner hervorragenden mechanischen, thermischen und elektrischen Eigenschaften geschätzt. Es ist auch bekannt als Ultem , eine führende Handelsmarke von PEI-Polymer, hergestellt von sabisch ® Ultem ist sowohl in transparenter als auch in opaker Ausführung für die CNC-Bearbeitung erhältlich. Weitere handelsübliche PEIs sind TECAPEI™, SUSTAPEI™ und TEMPALUX®.
Chemische Struktur von PEI-Kunststoff:
Polyetherimid(PEI)-Struktur
Die chemische Struktur von PEI besteht aus drei Hauptkomponenten: Imidgruppen (>C=O), Etherbindungen und aromatischen Ringen. Die alternierenden aromatischen Ringe sind über eine Ether- und eine cyclische Amidgruppe verknüpft. Die allgemeine chemische Formel für sich wiederholende Ketten lautet: C₃₇ H₂₄ O₆ N₂.
Welche Eigenschaften haben PEI-Kunststoffe?
PEI-Kunststoffe
Ausgezeichnete mechanische Festigkeit, Steifigkeit, chemische Beständigkeit, Wärmebeständigkeit, hohe Durchschlagsfestigkeit, Beständigkeit gegen Spannungsrisse, Flammschutz und Dimensionsstabilität sind die Haupteigenschaften von PEI-Kunststoffen. Daher zählen sie zu den technischen Thermoplasten und werden unter anspruchsvollen Bedingungen eingesetzt.
Lassen Sie uns die Eigenschaften des PEI-Kunststoffs genauer betrachten.
Mechanische Festigkeit
PEI ist ein hochfester Kunststoff mit ausgezeichneten Biege- und Schlagfestigkeitseigenschaften. Laut ASTM D 638 Ungefülltes PEI hat eine Zugfestigkeit von 120 MPa (17,500 PSI).
Härte
PEI ist ein starker und harter Kunststoff. Er ist verschleiß-, abrieb- und kratzfest.
Leichtgewicht
Aufgrund seiner hohen Festigkeit und seines geringen Gewichts wird PEI von CNC-Herstellern häufig als Metallersatz verwendet. Ungefüllte Sorten weisen jedoch immer noch ein geringeres Festigkeits-Gewichts-Verhältnis als Aluminiumlegierungen auf.
Hitzebeständigkeit
PEI besitzt eine Glasübergangstemperatur von 217 °C, und CNC-gefräste PEI-Bauteile halten zyklischen thermischen Belastungen bis zu 200 °C stand. Sie behalten ihre Eigenschaften und Abmessungen auch dann, wenn sie über einen längeren Zeitraum erhöhten Temperaturen ausgesetzt sind.
Elektrische Isolierung
PEI besitzt eine hohe Durchschlagsfestigkeit ( 33 KV/mm Es ist beständig gegen Hochspannungsschläge und eignet sich gut als Isolationsmaterial.
Flammenschutz
Es weist von Natur aus flammhemmende Eigenschaften auf und erzeugt nur minimale Dämpfe, also nur minimalen Rauch oder Gase.
Chemische Stabilität
PEI-Kunststoffe weisen eine hohe Beständigkeit gegenüber Säuren, Laugen, Ölen und bestimmten organischen Lösungsmitteln auf.
Dimensionsstabilität
Die PEI-Kunststoffteile behalten ihre Geometrie, Abmessungen und Eigenschaften auch nach langer Zeit, selbst unter Hitze und Belastung.
Formbarkeit/Verarbeitbarkeit
Rohe PEI-Kunststoffe können mittels CNC-Bearbeitung, Extrusion, Spritzguss, Blasformen und Thermoformen zu funktionalen Teilen geformt werden.
PEI-Kunststoff-Eigenschaftentabelle
Betrachten wir die numerischen Werte verschiedener PEI-Kunststoffeigenschaften (ungefüllt) in der folgenden Tabelle [ 1 ][ 2 ][ 3 ].
Eigenschaft
Einheit
~Wert
Prüfverfahren / Bedingung
Glasübergangstemperatur*
° C
220
ISO 3156
Signaldichte
g / cm³
1.27-1.28
ISO 1183 / ASTM D792
Zugfestigkeit
MPa
114–121 MPa
ISO 527 / ASTM D638
Druckfestigkeit
152 MPa
ASTM D695; 10 % Dehnung
Biegefestigkeit
138 MPa
ASTM D790
Rockwell-Härte
Rockwell
M112 / R125
ASTM D785
Reißdehnung
%
40-80
Wärmeausdehnungskoeffizient (CTE)
µm/m·°C
56 × 10⁻⁶ /°C
ASTM D696 / ISO 11359
Durchschlagfestigkeit
kV / mm
33
ASTM D149; kurze Zeit, 1/8 Zoll Dicke
Dielektrizitätskonstante
-
3.15
ASTM D150 bei 1 kHz*
PEI-Werkstoffsorten für die CNC-Bearbeitung
PEI 1000, PEI 1010, PEI GF 20, PEI GF 30 und UlTEM 4000 sind die wichtigsten PEI-Typen für die CNC-Bearbeitung. Einige davon sind mit Verbundwerkstoffen gefüllt und bieten im Vergleich zu ungefüllten Typen verbesserte Eigenschaften.
PEI 1000 ( ULTEM 1000)
Es handelt sich um ein ungefülltes PEI-Polymer, das für allgemeine Präzisionsbearbeitung, elektrische Isolierung und Hochtemperaturbauteile verwendet wird. PEI-1000-Typen weisen eine vergleichsweise geringere Abrasivität auf und können mit HSS-/Hartmetallwerkzeugen bearbeitet werden.
Anwendungsbeispiele: Mittelschwere und Innenraum-Autoteile, sterilisierbare medizinische Schalen, Isolatoren für HF-/Mikrowellenschaltungen und Komponenten für die Lebensmittelverarbeitung.
PEI 1010 (ULTEM 1010)
Es handelt sich ebenfalls um ein ungefülltes PEI, das sich von PEI 1000 dadurch unterscheidet, dass PEI 1010 für eine höhere Schmelzfließfähigkeit entwickelt wurde. Daher eignet es sich besser für die Herstellung dünnwandiger Bauteile. Ansonsten sind die mechanischen, elektrischen und thermischen Eigenschaften im Wesentlichen identisch.
Anwendungsbeispiele: Die Bearbeitungsanwendungen ähneln denen von PEI 1000.
PEI GF 20 (ULTEM 2200)
PEI-Klebstoffe mit 20 % Glasfaseranteil (ULTEM 2200-Serie) erhöhen die Materialsteifigkeit, Dimensionsstabilität und den Biegemodul. Sie sind zudem formstabiler. Für die Bearbeitung glasfaserverstärkter Werkstoffe sind jedoch diamantbeschichtete Werkzeuge mit geringeren Schnittgeschwindigkeiten erforderlich.
Anwendungsbeispiele: Leichte Halterungen, industrielle Positionierblöcke und Instrumentengehäuse.
PEI GF 30 ( ULTEM 2300)
Mit 30 % Glasfaser verstärkte PEI-Kunststoffe verbessern die Steifigkeit, Dimensionsstabilität und chemische Beständigkeit, verringern aber gleichzeitig die Bruchdehnung. Sie werden für Strukturbauteile in der Luft- und Raumfahrt, der Halbleiterindustrie und der industriellen Fertigung eingesetzt. Die Bearbeitung von PEI GF 30 ist anspruchsvoller, und der hohe Werkzeugverschleiß stellt den größten Nachteil dar.
Anwendungsbeispiele: Flugzeughalterungen und -vorrichtungen, elektrische Isolatoren, Vorrichtungen für die Automobilmontage, Wafer-Chucks für Halbleiterverarbeitungsanlagen und mechanische Werkzeugplatten.
ULTEM 4000
ULTEM 4000 besteht aus Glasfaser-, PTFE- und graphitgefülltes PEI Es wurde speziell für verschleißfeste und reibungsarme Anwendungen entwickelt. Obwohl es im Vergleich zu anderen Sorten relativ teurer ist, bietet es hydrolytische Stabilität, Dimensionsstabilität und hohe Festigkeit über einen weiten Temperaturbereich.
Anwendungsbeispiele: Gleitkomponenten, Roboterteile, Führungsschienen, mechanische Nocken und Rollen, Lager, Buchsen und Zahnräder.
CNC-Bearbeitungsprozesse in PEI: Fräsen, Drehen, Bohren, Ausdrehen, Gewindeschneiden
PEI-Werkstoffe lassen sich je nach gewünschter Form und Beschaffenheit mit CNC-Fräsen, Drehen, Bohren, Ausdrehen, Gewindeschneiden und anderen Bearbeitungsverfahren bearbeiten. Da es sich um einen steifen Kunststoff handelt, müssen Schnittgeschwindigkeit, Vorschub und Werkzeugauswahl an die Eigenschaften des PEI-Werkstücks angepasst werden.
PEI CNC-Fräsen
CNC-gefrästes PEI-Teil
Fräsen dient zur Herstellung komplexer Konturen, Profile, Nuten, Taschen und anderer 3D-Elemente. CNC-Werkstätten bevorzugen das Gleichlauffräsen für PEI-Werkstücke.
- Werkzeug: Werkzeuge aus Hartmetall oder mit Diamantbeschichtung, 2-4 Schneiden und positive Spanwinkel von 10-20°.
- Geschwindigkeit und Vorschub: 0–400 m/min (ca. 20 % niedriger bei glasfaserverstärkten Sorten) und Vorschub von 0.05–0.15 mm/Zahn
PEI CNC-Drehen
PEI CNC-Drehen
Das Drehen von PEI-Werkstoffen erfolgt auf Drehmaschinen oder Drehzentren. Es dient zur Formgebung zylindrischer Geometrien wie Wellen, Buchsen und Stangen.
- Werkzeug: Vollhartmetall-/PCD-Werkzeuge mit 5-10° positivem Spanwinkel und 8-12° Freiwinkel
- Geschwindigkeit und Vorschub: 150–300 m/min und 0.1–0.3 mm/Umdrehung
PEI CNC-Bohrungen
Für die Herstellung von Löchern in PEI-Materialien wird das Tiefbohren empfohlen. Ohne Bohrsequenz können durch kontinuierliches Bohren vor dem Tiefbohren Löcher erzeugt werden, die dreimal so tief wie der Lochdurchmesser (3 x D) sind.
- Werkzeug: Scharfe Spiralbohrer aus Kobalt/Hartmetall mit polierten Spannuten.
- Geschwindigkeit und Vorschub: 80–150 m/min und 0.05–0.15 mm/Umdrehung
PEI CNC-Bohrung
Durch Aufbohren werden vorgebohrte Löcher in PEI-Werkstücken vergrößert und fertiggestellt, wodurch ein präziser Durchmesser, eine präzise Rundheit und eine präzise Oberflächengüte erreicht werden.
- Werkzeug: Starre Einpunkt-Hartmetall-Bohrstangen
- Geschwindigkeit und Vorschub: 150–300 m/min und leichte Zuführungen mit langsameren Nachlaufgängen
PEI CNC-Gewindeschneiden
PEI-Schraube
Mit einem Einpunktwerkzeug werden Außengewinde an zylindrischen PEI-Werkstücken hergestellt, während für Innengewinde das Gewindeschneiden geeignet ist.
- Werkzeug: Einpunkt-Hartmetalleinsatz für Drehgewindeschneiden
- Geschwindigkeit und Vorschub: Das hängt von der Steigung des Gewindes ab.
Probieren Sie Boda jetzt aus!
Überlegungen zur CNC-Bearbeitung in PEI
PEI-Material ist amorph und steifer als herkömmliche Thermoplaste, daher müssen bei der Bearbeitung zusätzliche Faktoren wie Wärmeentwicklung, Kantenausbrüche, Spannungsrisse und ein effizientes Spanmanagement berücksichtigt werden.
Hitzeerzeugung
PEI-Werkstoffe sind hochtemperaturbeständig und abrasiv. Aufgrund der geringen Wärmeleitfähigkeit von PEI und der Reibung zwischen Werkzeug und Werkstück wird die beim Bearbeiten entstehende Wärme nur schwer abgeführt. Dies kann zum Schmelzen des Materials, zu erhöhten inneren Spannungen und zu Beeinträchtigungen der Dimensionsstabilität führen.
Für ungefülltes PEI Die Wärme entsteht durch Materialscherung und plastische Verformung, was zu mäßigen, aber stark lokalisierten Wärmebelastungen in der Schnittzone führt. Aufgrund der relativ geringen Wärmeleitfähigkeit von PEI bleibt ein Großteil dieser Wärme in der Nähe der bearbeiteten Oberfläche konzentriert. Im Gegensatz dazu glasfaserverstärktes PEI Durch die abrasiven Glasfasern und die höhere Reibung entsteht wesentlich mehr Wärme, allerdings wird auch eine erhebliche Menge Wärme auf das Schneidwerkzeug übertragen.
Lösung:
- Verwenden Sie scharfe Werkzeuge
- Stellen Sie sicher, dass der erforderliche Kühlmittelstrom auf Wasserbasis oder mittels Druckluft in den Bearbeitungsbereich gelangt.
- Berücksichtigen Sie den Platzbedarf für eine ordnungsgemäße Kühlmittelzirkulation bei dünnwandigen oder anderen empfindlichen Bauteilen.
Kantenabsplitterung
PEI ist ein spröder, starrer Kunststoff und neigt daher zum Absplittern an den Kanten, insbesondere bei der Bearbeitung von scharfen Ecken, dünnen Kanten und kleinen Löchern.
- Bei der Konstruktion der Ultem-Bearbeitungsteile sollten die Eckradien berücksichtigt werden.
- Vermeiden Sie aggressives Schneiden und hohe Vorschubgeschwindigkeiten.
- Vermeiden Sie scharfe Übergänge
Spannungsrissbildung
Steifigkeit, Sprödigkeit und übermäßige Wärme können bei der Bearbeitung von PEI-Werkstücken innere Eigenspannungen erzeugen, die zu Spannungsrissen führen.
- Vor der Bearbeitung sollte ein Glühprozess zur Spannungsreduzierung durchgeführt werden.
- Kühlmittel und Schmiermittel auftragen
Chip-Management
Bei langsamerer Zuführungsgeschwindigkeit erzeugt PEI lange, durchgehende, faserige Späne. Dies kann zu Späneverwicklungen und lokaler Erhitzung führen.
- Berücksichtigen Sie die Werkzeuggeometrie und die Bearbeitungsparameter.
- Flutkühlmittel anwenden oder häufig absaugen.
- Verwenden Sie das Gleichlauffräsverfahren und das Tieflochbohren (währenddessen Löcher erzeugt werden).
Welche Anwendungsgebiete gibt es für die CNC-Bearbeitung von PEI?
PEI-Bearbeitungsanwendungen
PEI- oder Ultem-Bearbeitungsteile werden in Branchen eingesetzt, die hohe Temperaturbeständigkeit, mechanische Leistungsfähigkeit, chemische Stabilität, Durchschlagsfestigkeit und Dimensionsstabilität erfordern.
Betrachten wir die PEI-Bearbeitungsanwendungen in Automobil-, Luft- und Raumfahrt-, Medizin-, Elektronik- und Industriemaschinen Branchen.
- Automobil: Kühlsysteme für Elektrofahrzeuge, Motorraumkomponenten, Spiegelabdeckungen, LED-Baugruppenteile, Kraftstoffsystemventile und -anschlüsse, Steuergerätegehäuse, Innenausstattung, Strukturclips.
- Luft- und Raumfahrt: FAR 25.853 FST Zusammenstellung von Flugzeuginnenausstattungskomponenten, Luftkanälen, Netzteilkomponenten, Instrumentengehäusen und Sitzkomponenten.
- Medizinisch: Gehäuse für Diagnosegeräte, Griffe für chirurgische Instrumente, Fluidverteiler, Intraorale Scannergehäuse, Endoskopkomponenten und Sterilisationsschalen.
- Elektronik: Steckverbindergehäuse, Isolatoren, Komponenten für Anzeigegeräte, Leiterplattenträger, 5G/RF-Antennenfiltereinheiten und Halbleiterwaferträger.
- Industrielle Maschinen: Ventilsitze, Führungsschienen, Positionierringe, Vorrichtungen und Lehren, strukturelle Stützen für bewegliche Maschinenteile, Komponenten für die chemische Verfahrenstechnik, Industrielager und -buchsen, Pumpengehäuse.
Unterscheidet sich die CNC-Bearbeitung von PEI von der Verwendung als 3D-Druckmaterial?
Beide Materialien sind Polyetherimid-Werkstoffe, der Unterschied zwischen CNC-gefrästem und 3D-gedrucktem PEI liegt jedoch in der Herstellung. PEI-Werkstoffe für die spanende Bearbeitung werden aus massivem, spannungskontrolliertem PEI-Rohling gefertigt und sind als Platten, Bleche, Stäbe oder Blöcke erhältlich. PEI-Werkstoffe für den 3D-Druck hingegen werden additiv hergestellt und sind als Filamente verfügbar.
Das Fused Deposition Modelling (FDM)-Verfahren eignet sich zum Drucken von Bauteilen und Prototypen aus PEI-Material. Beispiele für den 3D-Druck mit PEI sind Ansaugkrümmer-Prototypen für Automobilanwendungen, Sensorgehäuse und End-of-Arm-Robotikwerkzeuge (EOAT).
CNC-gefräste PEI-Teile: Eine Beschaffungsperspektive
Wenn Sie CNC-gefräste PEI-Teile oder Prototypen auf Basis Ihrer CAD-Konstruktion beschaffen möchten, reicht die Angabe „PEI-Kunststoffmaterial“ in der Angebotsanfrage nicht aus, um genaue Informationen zu erhalten. Sie müssen die Polymerqualität, die Verstärkung, die Farbe und die entsprechenden Spezifikationen angeben.
Bei kritischen Bauteilen empfiehlt es sich, die erforderlichen Materialzertifizierungen, die Rückverfolgbarkeit der Lieferanten und die relevanten Testdaten anzugeben. Zu den anwendbaren Zertifizierungen für die spezielle CNC-Bearbeitung von PEI-Teilen gehören UL94, FAR 25.853, ISO 10993 und die Anforderungen der FDA/Lebensmittelkontakt.
Probieren Sie Boda jetzt aus!
Welche Oberflächenveredelungsoptionen gibt es für Ultem-Bearbeitungsteile?
Durch maschinelle Bearbeitung lässt sich eine Oberflächenrauheit von 3.2 µm erzielen; diese wird jedoch stark von der PEI-Qualität, den Werkzeugen und den Schnittparametern beeinflusst. Neben der maschinell bearbeiteten Oberfläche können Ultem-Teile auch durch Kugelstrahlen, Gleitschleifen, Dampfpolieren und Haftlackieren veredelt werden.
- Glasperlenstrahlen: Es bietet eine gleichmäßige Oberfläche (matte/satinierte Textur) und eignet sich für kosmetische Zwecke.
- Dampfpolieren: Es eignet sich für Dichtungsflächen, optische Fenster und Halbleiteranwendungen. Eine fein dampfpolierte Oberfläche kann eine Rauheit (Ra) von 1.6 bis 0.4 µm erreichen.
- Taumeln: Beim Gleitschleifen werden bearbeitete Ultem-Teile in einer rotierenden und vibrierenden Kammer mit Schleifmitteln behandelt, wodurch eine glatte Oberfläche entsteht.
- Klebefarbe: Insbesondere für kosmetische Zwecke, Branding und UV-Schutz können bearbeitete Ultem-Teile durch Sprühen oder Tauchen lackiert werden.
Benötigen Sie PEI-bearbeitete Teile und Prototypen? Senden Sie uns Ihre Konstruktionszeichnung.
Wie bereits besprochen, erfordert die Präzisionsbearbeitung von PEI ein umfassendes Verständnis der Materialeigenschaften und die Berücksichtigung mehrerer kritischer Faktoren, die nur durch Ingenieurskompetenz und Branchenerfahrung gewährleistet werden können. Boda verfügt über mehr als 10 Jahre Erfahrung in der Kunststoffbearbeitung und eine eigene CNC-Werkstatt mit mehrachsigen CNC-Maschinen (3, 5 und mehr Achsen).
Unsere PEI-Bearbeitungsservice Unser Service umfasst alles von DFM-Feedback und der Bearbeitung bis hin zu Nachbearbeitungsschritten. Wir liefern Prototypen, gebrauchsfertige und montagefertige Bauteile basierend auf Ihrer CAD-Konstruktion.
0 Kommentare
Einen Kommentar abgeben Antwort verwerfen
E-Mail-Adresse wird nicht veröffentlicht. Pflichtfelder sind MIT * gekennzeichnet. *
Kommentar *
Name *
E-Mail *
Website
Meinen Namen, meine E-Mail und meine Website in diesem Browser für das nächste Mal speichern
Kommentar abschicken
Das könnte Sie auch interessieren
Der beste Kunststoff für die maschinelle Bearbeitung: Leitfaden zur Materialauswahl
15. September 2026
Vergleichen Sie die besten Kunststoffe für die maschinelle Bearbeitung hinsichtlich Bearbeitbarkeit, Dimensionsstabilität, Hitzebeständigkeit, Kosten und Anwendungsbereichen, um das richtige Material für CNC-Teile auszuwählen.
Halbmetalle: 6 häufige Elemente, Eigenschaften und Anwendungen
9. September 2026
Halbmetalle sind Elemente, die Eigenschaften von Metallen und Nichtmetallen aufweisen und daher in der Elektronik, in Halbleitern und anderen Anwendungsbereichen nützlich sind.
CNC-Acrylbearbeitung: Ein umfassender Überblick
15. August 2026
Ein Leitfaden zur Bearbeitung von Acrylteilen und zu den Materialeigenschaften.
Lassen Sie Ihre Teile noch heute fertigen
Alle Uploads sind sicher und vertraulich.