
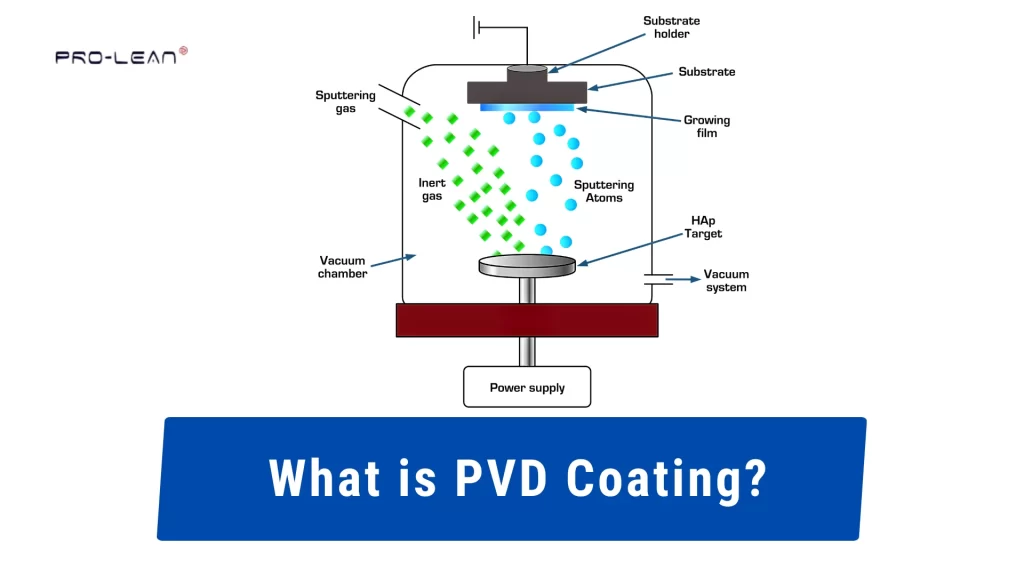
Illustration des PVD-Beschichtungsprozesses
PVD – Physikalische Gasphasenabscheidung Es handelt sich um ein Beschichtungsverfahren, bei dem eine sehr dünne Feststoffschicht auf die Oberfläche eines Bauteils aufgebracht wird. Der Prozess findet in einer Vakuumkammer statt. Ein Feststoff, beispielsweise Titan oder Chrom, wird verdampft und anschließend auf das Bauteil abgeschieden.
Die Beschichtung baut sich in einer sehr dünnen Schicht auf. Dadurch entsteht eine dichte, stabile Schicht, die sich leicht ablösen lässt. Sie dient hauptsächlich der Verbesserung der Oberflächenhärte, der Reduzierung des Verschleißes und der Reibungskontrolle. Im Werkstattbereich ist PVD-Beschichtung weit verbreitet bei Schneidwerkzeugen, Matrizen, Formen und Präzisionsbauteilen. Sie wird auch dort eingesetzt, wo das Aussehen eine Rolle spielt, beispielsweise bei dekorativen Metallteilen.
Es werden zwei gängige Verfahren angewendet. Beim Sputtern wird Material mithilfe hochenergetischer Ionen von einem Target abgetragen. Bei der thermischen Verdampfung wird das Material erhitzt, bis es verdampft und anschließend auf dem Werkstück kondensiert. Dieser Artikel erklärt, wie die PVD-Farbbeschichtung Es beschreibt die Funktionsweise innerhalb der Kammer und wie diese die Beschichtungsqualität beeinflusst. Außerdem werden gängige Beschichtungsarten, ihre Anwendungsbereiche in der maschinellen Bearbeitung und ihr Verhalten unter Verschleiß- und Kontaktbedingungen erläutert.
Was ist PVD-Beschichtung?
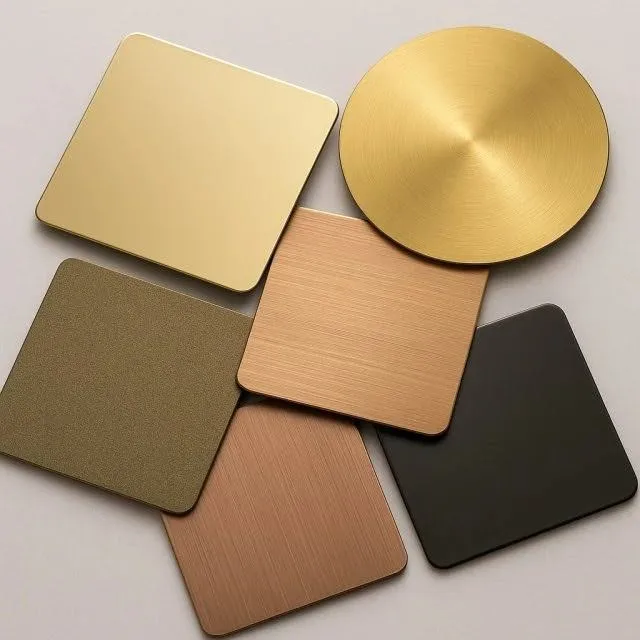
Farbiger Edelstahl – PVD-Beschichtungen
PVD – Physical Vapor Deposition (physikalische Gasphasenabscheidung), auch als „Beschichtung“ bekannt, ist ein extrem dünner, harter Film, der im Vakuum aufgebracht wird. Die filmbildenden Materialien sind Metalle wie Titan oder Chrom, die im festen Zustand vorliegen und durch Erhitzen in einer Vakuumkammer verdampft werden. Diese Dämpfe bilden dann einen festen Metallfilm auf der Substratoberfläche.
PVD-Beschichtung Sie blättern nicht ab wie Lack oder Galvanisierung; sie verbinden sich direkt mit dem darunterliegenden Material. Eine polierte Oberfläche bleibt durch die Beschichtung hindurch sichtbar, und Bearbeitungsspuren bleiben erkennbar.
In der maschinellen Bearbeitung werden PVD-Filme hauptsächlich für Werkzeuganwendungen eingesetzt, darunter Schneidwerkzeuge, Matrizen, Formen und Verschleißteile.
Wie funktioniert die PVD-Beschichtung?
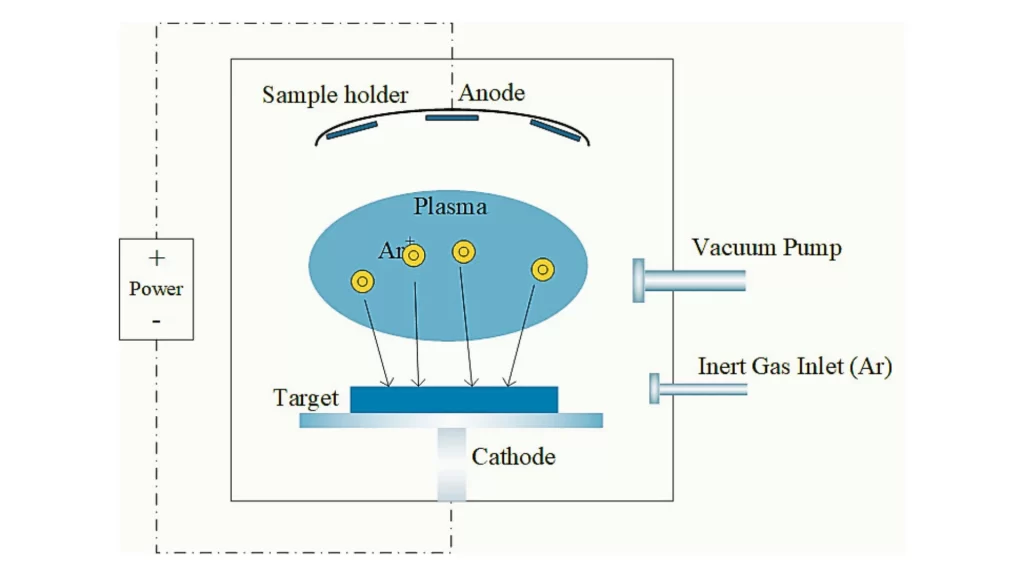
PVD-Beschichtungsverfahren
Um das zu starten PVD-Beschichtung Für diesen Prozess müssen Sie eine Reihe von Schritten befolgen. Der gesamte Vorgang muss in einer kontaminationsfreien Umgebung stattfinden. Alle Arbeitsschritte müssen reibungslos ineinandergreifen, damit die Beschichtung gleichmäßig und fest haftet.
Kammervorbereitung und Vakuumaufbau
Zuerst werden die Bauteile in eine saubere, hermetisch verschlossene Kammer gegeben. Anschließend wird die Kammer evakuiert, um Restluft und Feuchtigkeit zu entfernen. Dann wartet man, bis sich ein stabiles Vakuum gebildet hat.
Eingeschlossene Luft in der Kammer reagiert chemisch mit den aufgetragenen Beschichtungsmaterialien und mindert so die Gesamtqualität des Films. Ihre Bauteile werden üblicherweise an drehbaren Vorrichtungen befestigt, um eine gleichmäßige Beschichtung aller Seiten zu gewährleisten.
Zielaktivierung und Materialfreisetzung
Das aufgedampfte Beschichtungsmaterial wird als festes Target in die evakuierte Kammer eingebracht. Durch Anregung mittels Verfahren wie Lichtbogenentladung oder Ionenbeschuss werden atomare Bindungen an der Targetoberfläche aufgebrochen. Es gibt zwei grundlegende Methoden, um atomare Bindungen an der Targetoberfläche aufzubrechen.
Bei der Sputterdeposition werden energiereiche Partikel auf das Target auftreffen und Atome von dessen Oberfläche ablösen. Lichtbogenbasierte Beschichtungen nutzen einen elektrischen Lichtbogen, um einen Strom verdampfender Atome zu erzeugen.
Kontrollierte Bewegung der Beschichtungsatome
Nachdem die Atome vom Target freigesetzt wurden, bewegen sie sich auf Ihre Komponente(n) zu. Da sich sowohl die Atome als auch der Bereich, in dem sie sich bewegen, in einer Umgebung mit niedrigem Druck befinden, sind Reibung und Luftwiderstand minimal.
Folglich ist der Weg dieser Atome im Allgemeinen geradlinig. Es ist außerdem zu beachten, dass aufgrund ihrer geradlinigen Ausbreitung tiefe Löcher oder anderweitig verborgene Oberflächen möglicherweise nicht vollständig beschichtet werden.
Reaktion mit Prozessgasen
Bei der Herstellung der Verbundfilme werden Gase in die Kammer eingeleitet. Gängige Gase sind Stickstoff (N₂) und Sauerstoff (O₂). In Verbindung mit verdampftem Metall reagieren sie zu härteren Verbindungen.
Beispiele:
Ti + N -> TiN; Verschleiß- und abriebfeste Beschichtung
Cr + N -> CrN; Korrosions- und abriebfeste Beschichtung
Die Gasdurchflussrate muss präzise reguliert werden. Sowohl zu hohe als auch zu niedrige Durchflussraten können die Eigenschaften des gebildeten Films verändern.
Ablagerungen auf der Teileoberfläche
Schließlich erreicht der Dampf das Bauteil und lagert sich als sehr dünner Film ab. Viele Bauteile werden elektrisch vorgespannt, um die Haftung zu verbessern. Dies erhöht die Haftung, da sich Elektronen gegenseitig abstoßen, wodurch sie stärkere Bindungen eingehen und somit fester an der Oberfläche haften.
Der Filmaufbau erfolgt langsam über einen längeren Zeitraum. Durch Steuerung der Belichtungszeit und der zugeführten Energie lässt sich die Schichtdicke anpassen. Typischerweise liegt die Dicke von PVD-Beschichtungen zwischen 1 und 5 Mikrometern. Dieser Wert ist jedoch anwendungsabhängig.
Beschichtungsaufbau und Endzustand
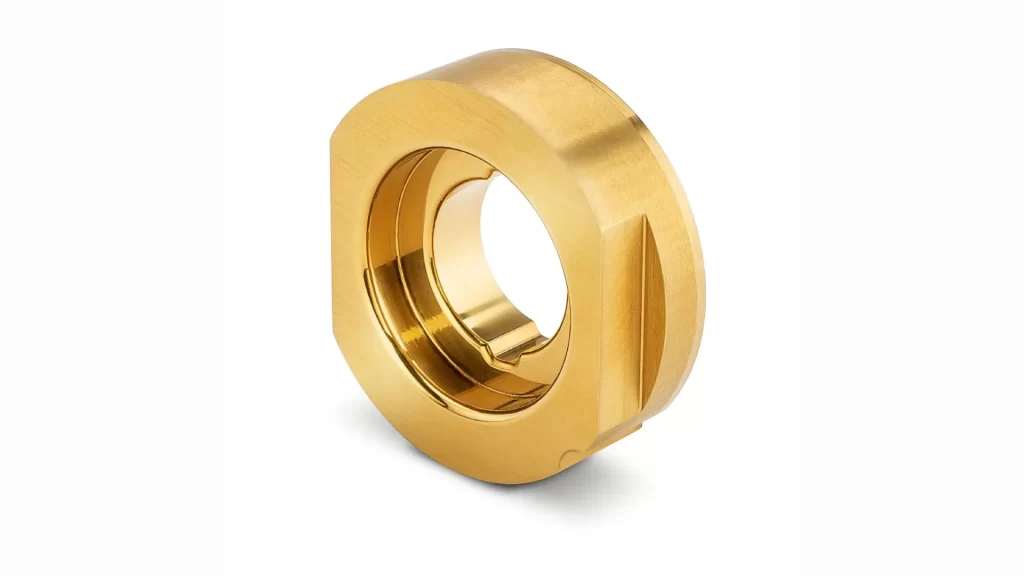
Kundenspezifisches PVD-beschichtetes Teil
Am Ende des Prozesses ist die Beschichtung sehr dicht und gleichmäßig. Die fertige Oberfläche ist nun hart und äußerst verschleißfest. Da PVD-Beschichtungen sehr dünn sind, sind in den meisten Fällen keine Anpassungen der Bauteilabmessungen erforderlich.
Warum PVD-Beschichtungen Teile vor hohem Verschleiß, Korrosion und Kratzern schützen
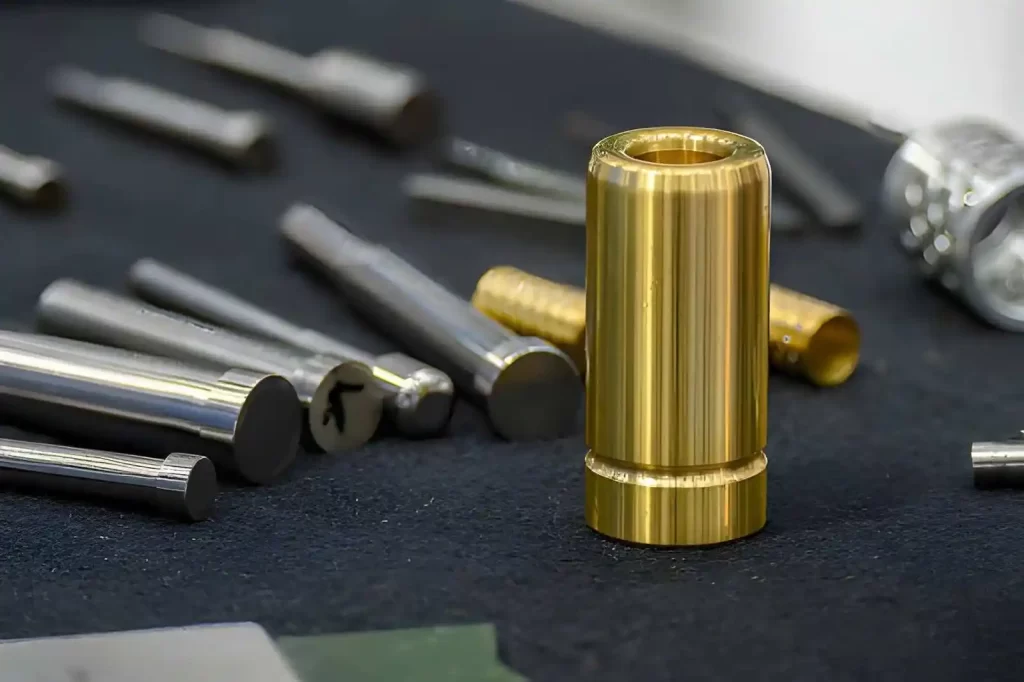
PVD-beschichtete Führungsbuchse
Vakuumabgeschiedene PVD-Beschichtungen weisen gute Eigenschaften auf, da sie in einer Vakuumkammer abgeschieden werden. Unter kontrollierten Bedingungen entsteht eine dichte, fest haftende Schicht. Diese Eigenschaften tragen zu einem stabilen Verhalten bei, wenn die Schicht in Kontakt kommt, gleitet oder Umwelteinflüssen ausgesetzt ist.
Dichte Schichtstruktur durch Vakuumabscheidung
Bei der PVD-Beschichtung werden Atome im Vakuum auf das Substrat aufgebracht. Dadurch weist die Beschichtung eine relativ hohe Dichte und eine sehr geringe Porosität auf. Generell bedeutet eine geringere Porosität, dass Wasser und andere Substanzen weniger Wege zum Substrat haben. Daher ist die Korrosionsbeständigkeit von PVD-beschichteten Substraten typischerweise höher als die von losen oder porösen Schichten.
Starke Bindung mit dem Grundmaterial
Eine PVD-Schicht haftet direkt auf der Substratoberfläche im extrem kleinen Maßstab. Die Haftung ist nicht rein mechanisch. Vielmehr entsteht sie während der Beschichtungsbildung unter spezifischen, energiegesteuerten Bedingungen.
Als Ergebnis der Risiko der Delamination (Ablösung) oder des Abblätterns der Schicht Die Haftung wird im normalen Gebrauch stark reduziert. Sie trägt außerdem dazu bei, die Stabilität der Beschichtung unter wiederholten Belastungen und Spannungen zu erhalten.
Harte Verbundbeschichtungen
Die meisten PVD-Schichten bestehen nicht ausschließlich aus Metallen. Viele sind vielmehr Verbundwerkstoffe (wie Nitride oder Carbide), die sich während des Prozesses bilden. Beispiele für harte PVD-Verbundwerkstoffe sind:
- Titannitrid (TiN)
- Chromnitrid (CrN)
Diese Verbindungen sind im Allgemeinen deutlich härter als gängige technische Metalle (Aluminium und Stahl). Daher bieten diese Schichten eine signifikante Verbesserung der Kratzfestigkeit und der Verschleißfestigkeit.
Verhalten von Oberflächen mit geringer Reibung
Bestimmte PVD-Schichten sorgen für Schmierfähigkeit (reduzierte Reibung) an den Kontaktflächen.
Beispielsweise minimiert die Reduzierung der Reibung in Werkzeugmaschinen die Wärmeentwicklung und den Werkzeugverschleiß. Bei Funktionsteilen kann dies zu einem verbesserten Gleitverhalten und geringeren Schäden im Laufe der Zeit führen.
Stabile Leistung unter korrosiven Bedingungen
PVD-Schichten dienen als Barriere zwischen dem Substrat und der Umgebung. Da sie einen besseren Schutz vor Oxidation, Feuchtigkeitseintritt und chemischen Angriffen bieten als unbeschichtete Oberflächen, werden sie bei Schiffsbeschlägen, Armaturen und Bauteilen eingesetzt, die im Freien exponiert sind.
Gleichmäßige Oberfläche für dekorative und funktionale Zwecke
Da PVD-Schichten im Vakuum auf einer Oberfläche abgeschieden werden und daher resistent gegen Beeinträchtigungen durch Temperaturschwankungen, Chemikalien oder Strahlung sind, weisen sie eine langfristige Beständigkeit in Farbe und Aussehen auf.
Darüber hinaus behalten Gold-, Schwarz- und Metallicfarben ihre Leuchtkraft über längere Zeiträume und eignen sich daher gut sowohl für funktionale Teile als auch für sichtbare Komponenten wie Griffe und Beschläge.
Probieren Sie Boda jetzt aus!
PVD-Anlagen und Prozesssteuerung für stabile Beschichtungen
Die Qualität einer PVD-Beschichtung hängt maßgeblich von der Ausrüstung und der Prozesskontrolle ab. Nicht nur die verwendeten Materialien sind wichtig, sondern auch die Konstanz der Kammerbedingungen während des gesamten Prozesses.
Stabilität der Vakuumkammer und des Systems
Alle PVD-Systeme arbeiten mit einer abgedichteten Vakuumkammer. Luft und Feuchtigkeit müssen vor Beginn der Beschichtung aus der Kammer entfernt werden. Ein stabiles Vakuum minimiert das Eindringen von Verunreinigungen in das System.
Eine stabile Kammerumgebung gewährleistet eine fehlerfreie Beschichtung durch gleichmäßige Oberflächenbeschaffenheit und starke Haftung auf dem Substrat. Die meisten modernen PVD-Anlagen sorgen für konstanten Druck und konstante Temperatur während des gesamten Prozesses.
Beschichtungsquellen- und Energiekontrolle
Es gibt zwei Hauptmethoden, um ein PVD-Beschichtungsmaterial von seiner Quelle abzulösen:
- Lichtbogenverdampfung: Für hochenergetische Beschichtungsströme
- Sputtern: Zur Erzielung einer gleichmäßigen Abscheidung
Die Wahl des Verfahrens hängt von der Art der Beschichtung und den spezifischen Anforderungen des Bauteils ab. Neben der Auswahl des Verfahrens ist es ebenso wichtig, einen konstanten Energieeintrag zu gewährleisten, damit sich die Schichtdicke und -struktur nicht verändern.
Teilehandhabung und Rotation
Die zu beschichtenden Teile werden in einer Vorrichtung innerhalb der Vakuumkammer platziert. Die Vorrichtungen rotieren üblicherweise während des Durchlaufs durch die Kammer. Durch die Rotation der Teile wird sichergestellt, dass jede Seite des Teils die gleiche Menge an Beschichtungsmaterial (PVD) erhält oder anderweitig gleichmäßig damit in Kontakt kommt, um eine gleichmäßige Beschichtung zu gewährleisten.
Wenn sich die Teile während des Beschichtungsprozesses nicht bewegen, kann dies aufgrund eingeschränkter Sicht zu einem ungleichmäßigen PVD-Auftrag führen. Auch die gleichmäßige Anordnung und der Abstand der Teile können die Gleichmäßigkeit der aufgebrachten Beschichtung beeinflussen.
Prozessüberwachung und Wiederholbarkeit
Zusätzlich zur Überwachung und Steuerung der Prozessbedingungen während des gesamten Zyklus messen industrielle PVD-Kammern kontinuierlich wichtige Betriebsparameter:
- Vakuumkammerdruck
- Betriebstemperaturbereich
- Stromstärke und Spannung, die an die zu beschichtenden Teile angelegt werden.
- Durchflussmengen der im Betrieb verwendeten Gase
Alle diese Messwerte müssen innerhalb vorgegebener Grenzen liegen, um eine gleichmäßige Beschichtung der Teile über alle Chargen hinweg zu gewährleisten.
Sind PVD-Beschichtungen sicher?
Das PVD-Beschichtungsverfahren ist eine umweltfreundliche und präzise kontrollierte Oberflächenbehandlung, die in der modernen Fertigung eingesetzt wird. Da es in einer geschlossenen oder evakuierten Vakuumkammer durchgeführt wird, benötigt das PVD-Verfahren keine „offene“ Chemie wie andere Oberflächenbehandlungen, beispielsweise Nassplattierungsverfahren.
Die Beschichtungsmaterialien werden aus dem festen Zustand abgeschieden und in der Vakuumkammer in den gasförmigen Zustand überführt. Im Gegensatz zu anderen Oberflächenbehandlungen mit flüssigen chemischen Bädern vermeidet das PVD-Verfahren daher den Umgang mit gefährlichen Chemikalien und minimiert die Abfallmenge.
Da das PVD-Verfahren in einem geschlossenen System durchgeführt wird, ist die Exposition der Arbeiter begrenzt. Zwar können Arbeiter potenziellen Gefahren durch den Anlagenbetrieb ausgesetzt sein, darunter Hochspannungsanlagen und Vakuumgefahren. Diese Gefahren lassen sich jedoch durch etablierte Arbeitsschutzmaßnahmen beherrschen.
Aus Anwendersicht weisen PVD-Beschichtungen eine hohe Langzeitstabilität gegenüber Umwelteinflüssen auf. Da sie nicht mit ihrer Umgebung reagieren, setzen sie unter typischen Anwendungsbedingungen auch keine Schadstoffe frei. Aus diesem Grund hat sich PVD als Beschichtungstechnik in der Medizintechnik und bei der Herstellung implantierbarer Geräte weit verbreitet.
Was versteht man unter Sputtern im PVD-Beschichtungsprozess?
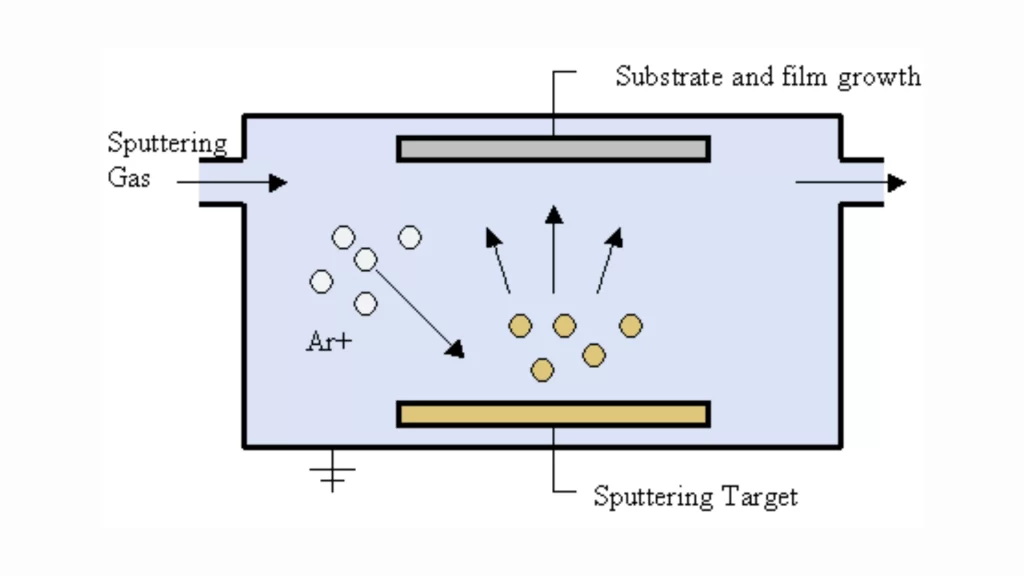
Sputterdeposition in PVD-Beschichtung
Sputtern ist eine Art der physikalischen Gasphasenabscheidung (PVD), bei der ein anwendungsspezifisches Beschichtungsmaterial kontrolliert aufgetragen wird. Der Hauptgrund für den Einsatz von Sputtern bei Anwendungen, die eine hohe Gleichmäßigkeit der Beschichtungsdicke und niedrige Reibungskoeffizienten erfordern (insbesondere bei Präzisionsteilen), liegt in der Fähigkeit des Verfahrens, diese Eigenschaften zu erzielen.
Plasmabildung innerhalb der Kammer
Zur Einleitung des Sputterprozesses besteht das System aus einer Vakuumkammer, die eine begrenzte Menge eines Edelgases (meist Argon) enthält.
Sobald eine Gleichstromquelle eine negative Vorspannung an das zu zerstäubende Material (das Target) anlegt, werden freie Elektronen innerhalb der Kammer in Richtung des Targets beschleunigt und kollidieren anschließend mit den Argonatomen.
Durch diese Kollisionen werden die Argonatome positiv geladen, wodurch sich in der Kammer ein stabiles Plasma bildet.
Materialauswurf aus dem Ziel
Wenn sich die positiven Argonionen auf das negativ vorgespannte Target zubewegen, kollidieren sie mit dem Targetmaterial und schleudern Atome des Targetmaterials in die Atmosphäre über der Targetoberfläche.
Wie bereits beschrieben, handelt es sich hierbei um ein Beispiel für einen Stoßübertragungsmechanismus, bei dem die Energie durch mechanische Kräfte und nicht durch thermische Kräfte (d. h. Schmelzen) übertragen wird.
Transport und Ablagerung auf dem Teil
Nach dem Austritt verteilt sich das durch Sputtern abgeschiedene Material zufällig in der Vakuumkammer, bis es auf ein Werkstück trifft. Dort lagert es sich auf der Oberfläche des Werkstücks ab und bildet Schicht für Schicht einen dünnen Film.
Falls gewünscht, können während dieser Abscheidungsphase auch reaktive Gase (wie Stickstoff) zugeführt werden. Dies ermöglicht die Herstellung von Verbundfilmen, sogenannten Nitriden.
Beschichtungsstruktur und -verhalten
Aufgrund der Art des Sputterprozesses sind die entstehenden Ablagerungen in der Regel relativ glatt und gleichmäßig über die Oberflächen sowohl einfacher als auch komplexer Bauteile verteilt.
Da jedoch der größte Teil des abgeschiedenen Materials keine nennenswerte kinetische Energie besitzt (es befindet sich im Allgemeinen in einem neutralen Zustand), ist die resultierende Ablagerungsdichte tendenziell geringer als diejenige, die mit Lichtbogenverdampfungstechniken erzielt wird.
Was ist Lichtbogenverdampfung bei der PVD-Beschichtung?
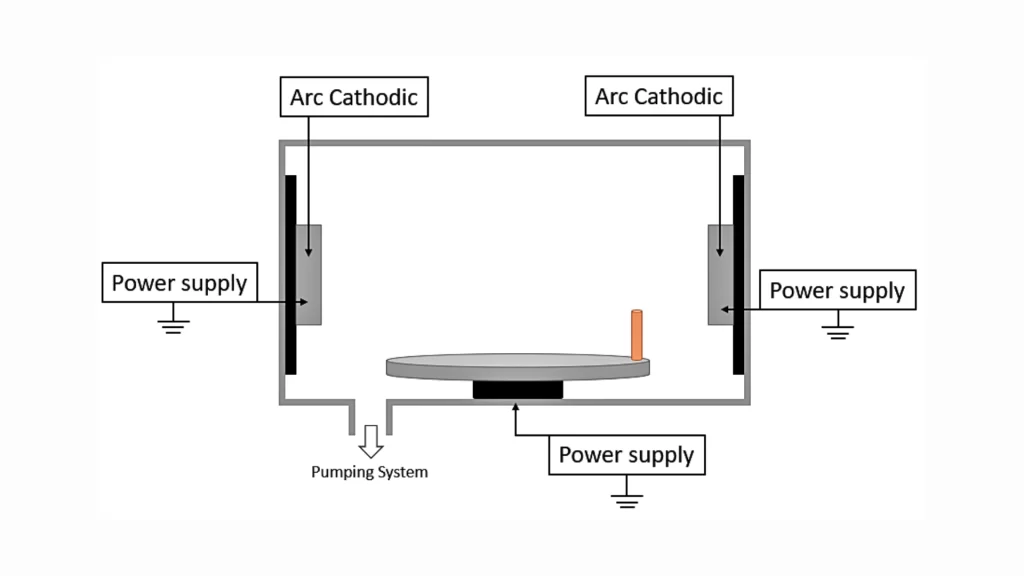
PVD-Kathodenbogenverdampfung
Die Lichtbogenverdampfung ist ein physikalisches Gasphasenabscheidungsverfahren (PVD), mit dem harte, dichte Oberflächenbeschichtungen auf Metallbauteilen erzeugt werden. Der Prozess findet in einer Vakuumkammer unter Verwendung eines Hochstrom-Lichtbogens statt.
Wie sich der Lichtbogen bildet und Metalldampf entsteht
Im ersten Schritt wird auf der Oberfläche des Beschichtungsmaterials (dem Target) ein hochenergetischer elektrischer Lichtbogen erzeugt. Dieser Lichtbogen fokussiert sich auf winzige Bereiche, die als Lichtbogenflecke bezeichnet werden.
Die Temperatur steigt an diesen Stellen extrem schnell an und erreicht mehrere tausend Grad Celsius. Diese Hitze reicht aus, um das feste Material direkt zu verdampfen.
Ionisiertes Metall und Teilchenbeschleunigung
Der größte Teil dieses Dampfes wandelt sich in positiv geladene Metallionen um. Innerhalb der Vakuumkammer herrscht an allen Stellen eine negative elektrische Vorspannung. Die Anziehungskraft dieser Spannung bewirkt, dass sich die positiv geladenen Metallionen in Richtung des negativ vorgespannten Bereichs bewegen.
Sobald die Ionen die Oberfläche erreichen, gewinnen sie genügend Energie, um sich stark miteinander zu verbinden.
Beschichtungsbildung auf der Teileoberfläche
Die auf die Oberfläche des Bauteils auftreffenden Ionen setzen sich nicht einfach dort ab; die bei der Kollision übertragene Energie verdichtet auch die sich bildende Beschichtung.
Dadurch ist die endgültige Beschichtung hochverdichtet und weist eine ausgezeichnete Haftung auf dem Substrat auf. Im Vergleich zu den meisten anderen Beschichtungsverfahren ist die Porosität dieser Beschichtungsart im Allgemeinen gering.
Verwendung reaktiver Gase
Reaktive Gase wie Stickstoff (N2) und Methan (CH4) werden in die Kammer eingeleitet. Die Reaktion dieser Gase mit den Metallionen erzeugt harte Verbindungen, z. B.
- Titan + Stickstoff = TiN (Titannitrid)
Chrom + Stickstoff = CrN (Chromnitrid)
Kontrolle über die Eigenschaften der endgültigen Beschichtungsschicht. Die Eigenschaften der endgültigen Beschichtungsschicht können durch Variation sowohl der Gasdurchflussraten als auch der Lichtbogenbetriebsbedingungen angepasst werden.
Probieren Sie Boda jetzt aus!
Gängige PVD-Beschichtungszielmaterialien
Das Ziel- oder Ausgangsmaterial, das verdampft oder abgesputtert wird, um die gewünschte Beschichtungsschicht zu erzeugen, wird als „Target“ oder „Quelle“ bezeichnet. In diesem Fall lagert sich das feste Beschichtungsmaterial in der Vakuumkammer auf der Oberfläche des Substrats ab und bildet einen neuen Dünnfilm.
Die Wahl des richtigen Beschichtungsmaterials hängt vollständig von den Anforderungen des Substrats im Einsatz ab. Benötigt Ihr Substrat beispielsweise eine höhere Härte, bessere Verschleißfestigkeit, geringere Korrosion, ein verbessertes Aussehen usw., sollten diese Eigenschaften die Auswahl des/der Beschichtungsmaterialien bestimmen, mit dem/denen das Substrat im industriellen Umfeld beschichtet wird.
Metallbasierte Zielmaterialien
In industriellen PVD-Anwendungen zählen Metalltargets zu den am häufigsten verwendeten Materialien. Beispiele hierfür sind:
- Titan
- Chromium
- Aluminium
- Nickel
Wenn neben Korrosionsschutz auch harte Beschichtungen oder eine gewisse chemische Beständigkeit eines Werkzeugs oder Bauteils erforderlich sind, eignen sich diese metallischen Zielstrukturen in der Regel gut.
Legierungsziele
Wenn ein einzelnes Zielmaterial mehrere Eigenschaften aufweisen soll, bieten Legierungen eine praktikable Lösung. Daher werden Legierungskombinationen häufig im Werkzeugbau eingesetzt. Einige gängige Beispiele für Legierungen sind:
- Titan-Aluminium (TiAl)
- Chrom-Aluminium (CrAl)
Beide Werkstoffe finden aufgrund ihrer verbesserten Verschleißfestigkeit, thermischen Stabilität und Härte weite Verbreitung in Schneidwerkzeugen.
Keramische und zusammengesetzte Targets
Keramische Targets können härtere und thermisch stabilere Schichten erzeugen als reine Metalle.
Zu den gängigen Zielmaterialien aus Keramikverbundwerkstoffen gehören:
- Titannitrid (TiN)
- Chromnitrid (CrN)
- Titankarbid (TiC)
- Boride und Silizide
Diese Art von Targets wird im Allgemeinen für Anwendungen ausgewählt, die eine hohe Abriebfestigkeit, niedrige Reibungskoeffizienten und/oder eine hohe thermische Stabilität erfordern.
Kohlenstoff- und graphitbasierte Targets
Mit Hilfe kohlenstoffbasierter Targets werden reibungsarme, verschleißmindernde Schichten hergestellt. Auch Bauteile der Automobil- und Luftfahrtindustrie profitieren stark von Graphit als Targetmaterial, da es sowohl hohen Temperaturen als auch Gleitkontakt standhält.
PVD-Systemlösungen bei Boda
At BodaWir unterstützen die PVD-Beschichtung mittels kontrollierter Vakuumsysteme, die sowohl für Sputtern als auch für thermisches Verdampfen ausgelegt sind. Diese Systeme kommen zum Einsatz, wenn Bauteile eine gleichbleibende Beschichtungsqualität über mehrere Chargen hinweg erfordern und nicht nur einmalige Oberflächenbehandlungen.
In der Produktion kann die gleiche Systemkonfiguration an unterschiedliche Beschichtungsanforderungen angepasst werden. Dies erleichtert den Wechsel zwischen verschleißfesten Beschichtungen, reibungsarmen Schichten oder dekorativen Oberflächen, ohne den gesamten Arbeitsablauf ändern zu müssen.
Flexible Prozesskonfiguration
Unsere PVD-Systeme sind so konfiguriert, dass sie verschiedene Beschichtungen gleichzeitig mittels Sputtern, thermischer Verdampfung und anderen verfügbaren Beschichtungsverfahren erzeugen können.
Diese umfassen:
- Sputtern für gleichmäßige, präzise Dünnschichtbeschichtungen;
- Thermische Verdampfung für schnelle Metallabscheidungen.
- Die Wahl des Verfahrens hängt von der Funktion des Bauteils und den erforderlichen Beschichtungseigenschaften ab.
Chargenbeschichtungsfähigkeit
Unser System wurde für die reproduzierbare Chargenverarbeitung entwickelt. Die Bauteile werden in die Beschichtungskammer eingelegt, durchlaufen eine Reihe kontrollierter Vakuumzyklen und werden anschließend zur Qualitätskontrolle entnommen. Durch den Einsatz rotierender Vorrichtungen und die Einhaltung konstanter Betriebsparameter (Kammertemperatur, Druck) wird sichergestellt, dass jedes Bauteil in einem Durchlauf eine gleichmäßige Beschichtung erhält.
Anwendungen der PVD-Beschichtung
Zu den PVD-behandelten Bauteilen gehören:
- Schneidwerkzeuge und Wendeschneidplatten
- Matrizen und Formen
- Feinmechanische Komponenten
- Funktionale oder dekorative Metallkomponenten
Im Allgemeinen haben wir uns darauf konzentriert, konsistente Beschichtungsergebnisse von einer Charge von Bauteilen zur nächsten zu erzielen.
Kontaktieren Sie Boda für Unterstützung bei der PVD-Beschichtung.
At BodaWir unterstützen Sie bei der Auswahl der passenden PVD-Beschichtung, abgestimmt auf Bauteilfunktion, Verschleißbedingungen und Oberflächenanforderungen. Unser Team prüft Ihre Zeichnungen und Anwendungsbeschreibung vor der Bearbeitung, um die korrekte Beschichtungsauswahl und stabile Ergebnisse zu gewährleisten.
- Unterstützung für Sputter- und Verdampfungsbeschichtungen
- Leitfaden zur Auswahl von Beschichtungsarten hinsichtlich Verschleiß, Reibung oder Aussehen
- Chargenfertigung mit kontrollierter Beschichtungskonsistenz
- Technische Überprüfung vor der Beschichtung zur Vermeidung von Passform- oder Oberflächenproblemen
Senden Sie uns Ihre Bauteildetails oder Zeichnungen, und unser Team empfiehlt Ihnen das am besten geeignete PVD-Beschichtungsverfahren für Ihre Anwendung. Anfrage!