
CNC-Laserschneidmaschinen verwenden geeignete Werkzeuge, um Edelstahl schnell und präzise zu formen. Sie schützen das Material vor Hitze, verhindern die Entstehung von Kaltverfestigungen und verringern den Bedarf an zusätzlichen Nachbearbeitungsschritten. Das Verfahren kann effiziente, präzise und saubere Ergebnisse liefern. Allerdings müssen die Bediener mit den Materialien vorsichtig umgehen und ihre Eigenschaften kennen.
Die Edelstahlfamilie umfasst mehrere Legierungskategorien für Laser schneiden und die Formung komplexer Muster. Dazu gehören austenitische, ferritische, martensitische ausscheidungsgehärtetund Duplex-Güten. Die Legierungsfamilie vereint Eisen mit Kohlenstoff und Chrom und enthält zusätzliche Elemente wie Nickel, Molybdän und Titan.
Darüber hinaus hilft die Zugabe von Silizium und Schwefel in Kombination mit nichtmetallischen Materialien dabei, die Eigenschaften für unterschiedliche Anforderungen zu optimieren. Im Allgemeinen besitzt jede Edelstahlsorte charakteristische Eigenschaften, die sich bei der Verarbeitung bemerkbar machen. Diese Legierungen weisen eine außergewöhnliche Korrosionsbeständigkeit, ein hervorragendes magnetisches Verhalten und eine hervorragende Anfälligkeit für Kaltverfestigung auf. Saubere Laserschnitte erfordern ein Verständnis der materialspezifischen Eigenschaften, die die notwendige Anpassung der Schneidprozesse bestimmen.
In diesem Artikel geben wir einen detaillierten Überblick über individuell lasergeschnittenen Edelstahl und beleuchten den Prozess, Optimierungstipps und branchenbezogene Anwendungen.
Laserschneiden von Edelstahl: Wie funktioniert es?
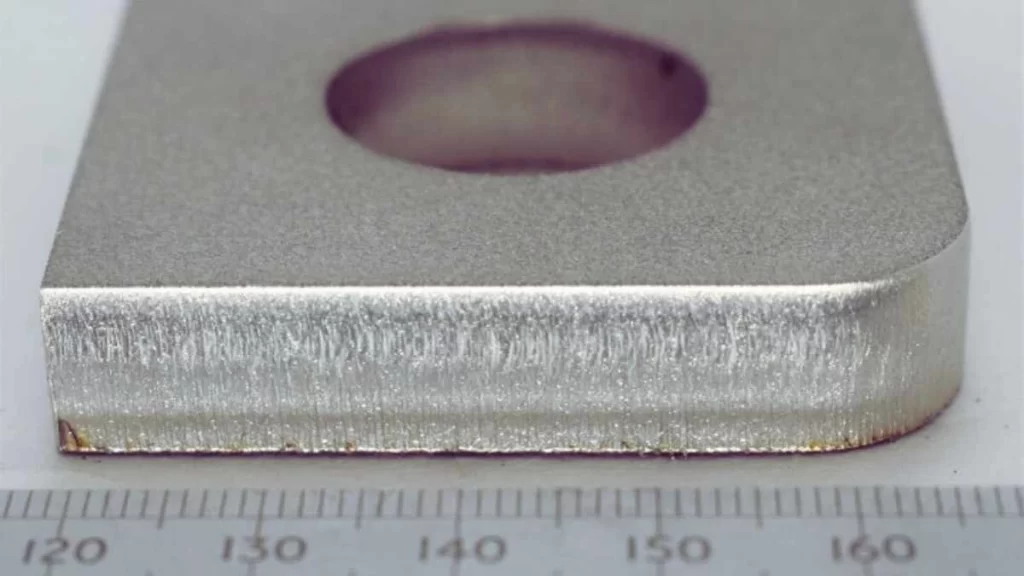
Laserschneiden von Edelstahl
Bei Boda verwenden wir fortschrittliche CO2-, Nd- und Nd: YAG-Laser, die zum Schneiden komplizierter Designs und einer Vielzahl von Laserschneidmaterialien wie nichtmetallische Materialien wie Thermoplaste, Keramik, Glasfaser und Gummi. Sie können unsere Experten kontaktieren, um einen maßgeschneiderten Laserschneidservice für Edelstahl zu erhalten. Lassen Sie uns besprechen, wie Sie Edelstahl effektiv laserschneiden können:
- Wählen Sie den richtigen Lasertyp: CO₂- und Faserlaser sind gleichermaßen empfehlenswert. Für das Schneiden dünner Edelstahlbleche mit einer Dicke von etwa 8 mm sind Faserlaser effektiver.
- Stellen Sie die richtige Leistungsabgabe ein: Stellen Sie die Leistung Ihrer Lasermaschine entsprechend der Mindestleistung ein, die für Ihre speziellen Schneidanforderungen erforderlich ist.
- Überprüfen Sie die Maschineneinstellungen: Um die richtige Maschineneinstellung zu erreichen, befolgen Sie die Anweisungen und Anleitungen des Herstellers. Achten Sie auf Brennweitenanpassungen, während Sie die Leistungseinstellungen überprüfen und die Optik sauber halten, um eine ordnungsgemäße Luft- oder Gasunterstützung zu gewährleisten.
- Führen Sie Probeschnitte durch: Reißen Sie Ihre Probe auf dem Tisch durch, um mehrere Probeschnitte durchzuführen. Befolgen Sie die anfänglichen Empfehlungen und passen Sie dann jeden Faktor jeweils um einen einzigen Schritt an. Untersuchen Sie außerdem die Unterschiede in der Schnittqualität, die durch unterschiedliche Änderungen der Maschineneinstellungen entstehen.
- Schnitt auf frischem Material ausführen: Nach den Probeschnitten sollten Sie den präzisen Schnittvorgang auf Ihrem neuen Material durchführen.
Probieren Sie Boda jetzt aus!
Arten von Laserschneidern zum Schneiden von Edelstahlblechen
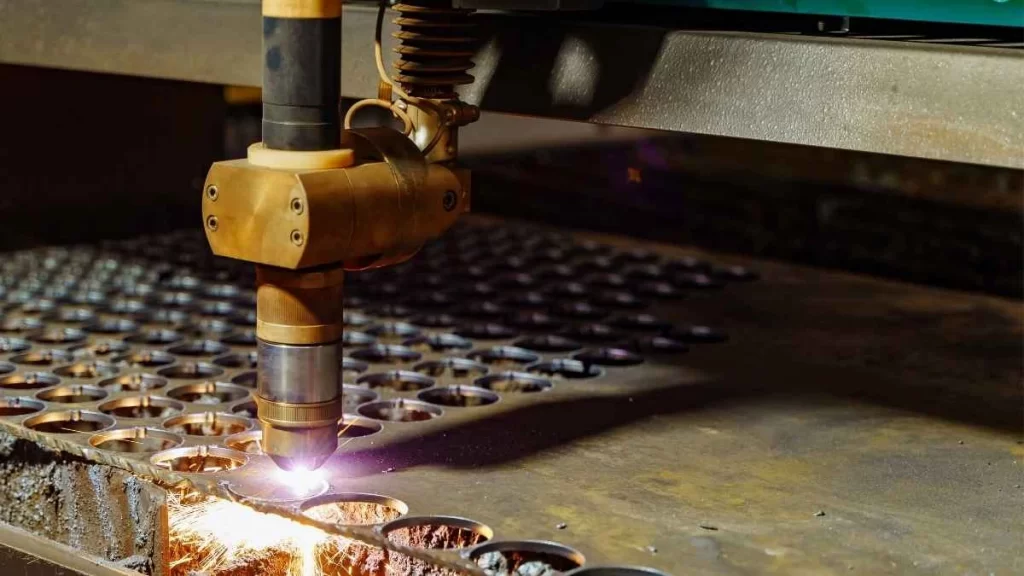
Laser Cutter
- CO₂-Laserschneider
- Faser-Laser-Cutter
- Nd:YAG- (Neodym-dotierter Yttrium-Aluminium-Granat) und Nd:YVO-Laser (Neodym-dotierter Yttrium-Vanadat)
- Direkte Diodenlaser
- Hochdichte-Plasmaschneider
Arten von laserschneidbarem Edelstahl
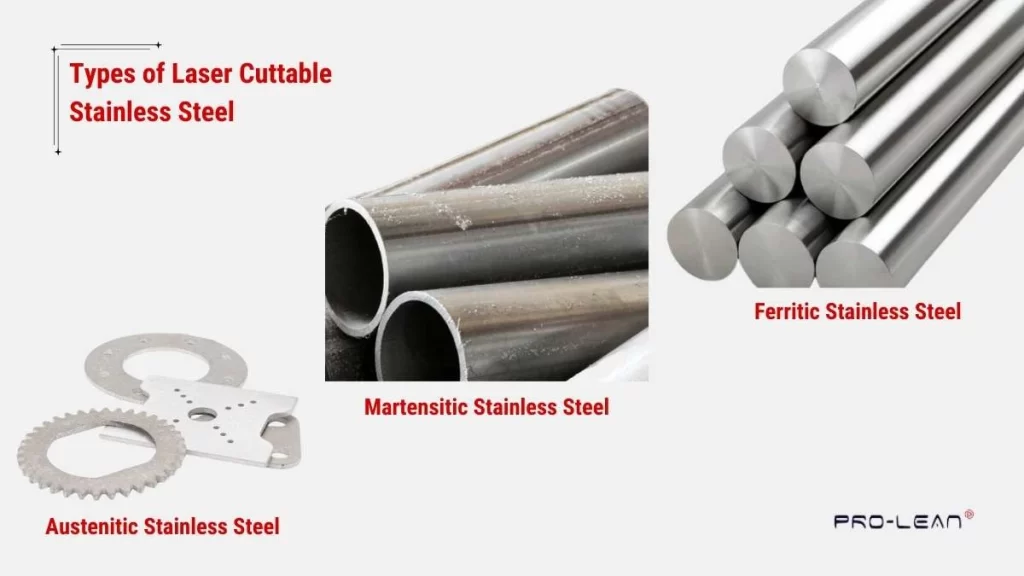
Edelstahlsorten für lasergeschnittene Teile
Mehrere Legierungen sind kompatibel mit Laserschneiden von Stahl wenn bestimmte Maschinenparameter mit ausreichender Leistung und kontrollierten Bedingungen kombiniert werden. Die vorherrschenden Arten von laserschneidbarem Edelstahl sind:
Austenitischem Edelstahl: Die kubisch-flächenzentrierte Struktur des austenitischen Typs macht ihn nicht magnetisch. Die Güte gehört typischerweise zu einer Familie der 300er-Serie und behält ihre Struktur aufgrund ihres beträchtlichen Nickelgehalts. Mangan wirkt zusammen mit Stickstoff als Strukturbestandteil in den Stahllegierungen der 200er-Serie. Die Stähle weisen eine außergewöhnliche Korrosionsbeständigkeit sowie ausgeprägte Kaltverfestigungseigenschaften auf.
Martensitischer Edelstahl: Innerhalb der 400er-Serie gibt es zwei Arten martensitischer rostfreier Stähle mit kohlenstoffreichen und kohlenstoffarmen Varianten. Es handelt sich um wärmebehandelbaren rostfreien Stahl, der durch Abschrecken gehärtet werden kann. Diese Stähle sind aufgrund ihrer geringeren Korrosionsbeständigkeit und geringeren Zähigkeit vergleichsweise schwer zu bearbeiten. Aufgrund ihres geringen Nickelanteils widersteht er jedoch Kaltverfestigungsprozessen besser.
Ferritischer Edelstahl: Innerhalb der 400er-Familie weisen ferritische rostfreie Stähle eine natürliche Wärmebehandelbarkeit auf, um Härte ohne zusätzlichen Aufwand zu erreichen. Diese rostfreien Stähle behalten ihre Eigenschaften bei Hochtemperaturanwendungen. Sie können jedoch kryogenen Bedingungen nicht standhalten. Die Klingenstahlbezeichnung 430 stellt ein typisches Beispiel für rostfreien Stahl in dieser Gruppe dar. Diese Stähle können nicht geschweißt werden.
Die drei Edelstahlsorten weisen unterschiedliche Eigenschaften hinsichtlich Kaltverfestigungsverhalten sowie Korrosionsbeständigkeit und Härtegrad auf. Die Kenntnis der Materialunterschiede ermöglicht Ihnen die Auswahl geeigneter Materialien für Laserschneidanwendungen.
Was können Laser mit Edelstahl machen?
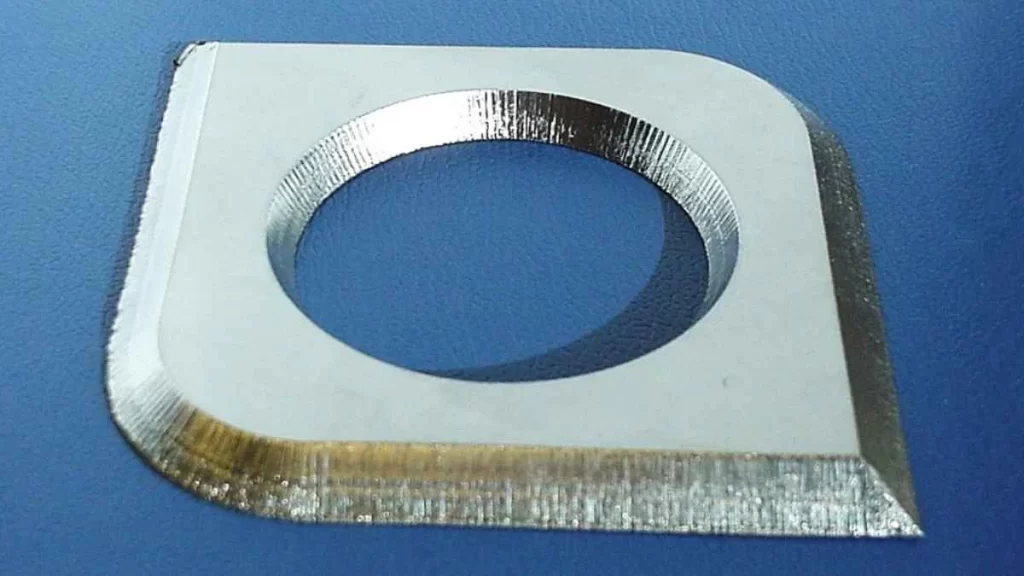
Lasergeschnittenes Metallteil
Die Laserschneidtechnologie bietet bei Edelstahlprojekten zahlreiche Vorteile. Herkömmliche Produktionstechniken erfordern eine spezifische Kraftanwendung und erzeugen Materialverzerrungen. Die Laserschneidtechnologie vermeidet diese Effekte. Beim Laserschneiden werden Fertigprodukte mit glatten, verschmolzenen Übergängen hergestellt, die nur eine minimale oder gar keine Nachbehandlung erfordern.
Die Einzelbearbeitung mit dieser Methode reicht bis zu einer Tiefe von 100 mm, was optimale Ergebnisse bei der Bearbeitung großer Objekte für eine schnelle und effiziente Produktion liefert. Beim Lasermarkieren von Edelstahl gibt es zwei Kerntechniken: Ablation und Glühen.
Lasertechnologie bei der Ablation entfernt Materialien von der Metalloberfläche durch Verdampfung. Beim Laserglühen erhitzt der Prozess das darunterliegende Metall, ohne die schützende Chromoxidschicht auf der Oberfläche wesentlich zu beeinträchtigen. Durch Glühen können saubere Markierungen erzielt werden, allerdings sind entsprechende Kenntnisse erforderlich, um Materialverlust zu vermeiden.
Edelstahl kann mit einem Laser graviert werden, aber der Prozess führt zwangsläufig zu unterschiedlichen Farboberflächen. Wenn der Prozess abgeschlossen ist, werden Schichten von Oberflächenoxid entfernt, die das Aussehen des Metalls verändern.
Darüber hinaus ermöglicht das Laserätzen den Bedienern, während des Prozesses ein höheres Maß an Kontrolle zu behalten. Die Laserbehandlung der Unterseite von Edelstahl führt zum Schmelzen oder Glühen des Materials, ohne seine schützende Oxidschicht zu beschädigen. Bei diesem Prozess kann nur wenig Sauerstoff durchdringen, wodurch unter der Metalloberfläche entweder gelbe oder braune Flecken entstehen. Die Laserglühtechnik fungiert als präziser Reinigungsprozess. Da sie das Erscheinungsbild nicht verzerrt und gleichzeitig saubere Ergebnisse liefert.
Häufige Probleme und Lösungen beim Laserschneiden von Edelstahl
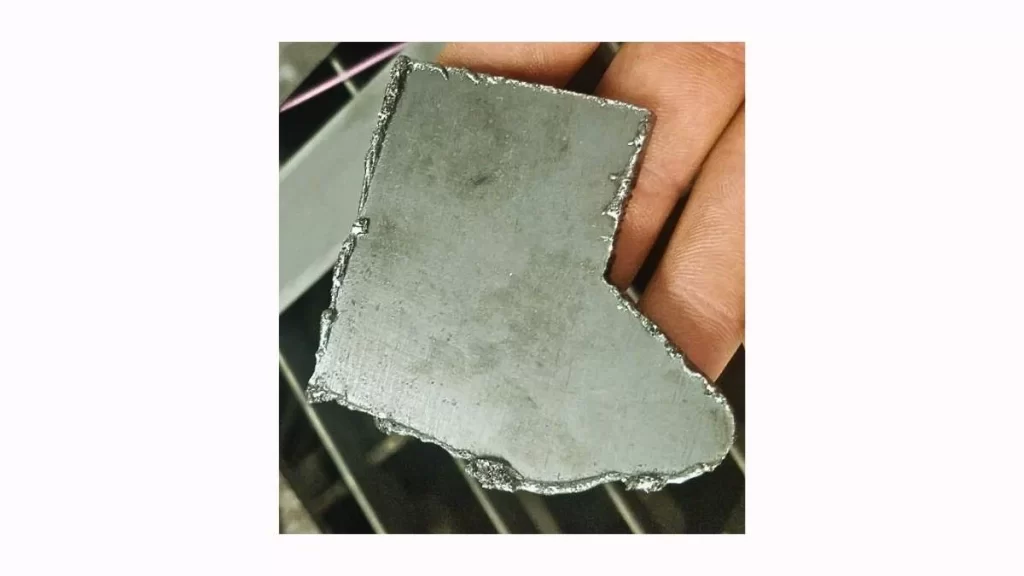
Gratbildung im lasergeschnittenen Teil
Das Laserschneiden von Edelstahl erzeugt präzise, saubere Linien und minimiert gleichzeitig die thermischen Schäden, vorausgesetzt, alle Betriebsparameter werden richtig optimiert. Das Gasassistenzsystem schützt die Laserpfade, indem es sie frei von angesammeltem Schmutz hält. Gelegentlich kann der Prozess jedoch zu mehreren technischen Störungen führen. Das System ermöglicht es den Bedienern, Probleme zu identifizieren und Anpassungen vorzunehmen, um die Leistung zu verbessern.
Übermäßiges Tropfen auf beiden Seiten des Schnitts: Wenn der Fräser bei zu hohen Temperaturen arbeitet, kommt es häufig zu übermäßigem Tropfen bei beiden Schnittgrößen. Um dieses Problem zu beheben, versuchen Sie, die Vorschubgeschwindigkeit zu erhöhen und gleichzeitig die Luftkühlung zu verbessern, während Sie den Brennpunkt leicht anheben.
Tropft auf einer Seite des Schnitts: Eine nicht ausgerichtete Luftunterstützungsdüse erzeugt Tropfen, die ausschließlich eine Seite der Schnittfläche betreffen. Eine richtig zentrierte Düse löst dieses Problem.
Kleine Tropfen an der Schnittkante: Sichtbare Tropfen weisen darauf hin, dass der Brennpunkt nach unten korrigiert werden muss und die Vorschubgeschwindigkeit reduziert werden muss. Um diese Probleme zu beheben, passen Sie entweder die Position des Brennpunkts an oder verringern Sie die Vorschubgeschwindigkeit.
Sichtbares Aufspritzen der Schmelze: Sowohl bei hohen Vorschubgeschwindigkeiten als auch bei kräftiger Luftunterstützung kann es zu solchen Problemen kommen. Die Kombination aus reduzierter Vorschubgeschwindigkeit und geringerer Luftunterstützung verhindert Spritzer.
Gelbe oder braune Verfärbungen an der Schnittstelle: Flecken treten auf, wenn entweder der Stickstoffgehalt niedrig ist oder Sauerstoff die Stickstoffversorgung verunreinigt. Dieses Problem lässt sich durch die Verbesserung der Stickstoffversorgung und die Reinigung von Verunreinigungen beheben.
Sie können die bestmöglichen Ergebnisse beim Laserschneiden von Edelstahl erzielen, nachdem Sie die identifizierten Probleme verstanden und behoben haben.
Probieren Sie Boda jetzt aus!
In welchen Branchen wird das Laserschneiden von Edelstahl bevorzugt?
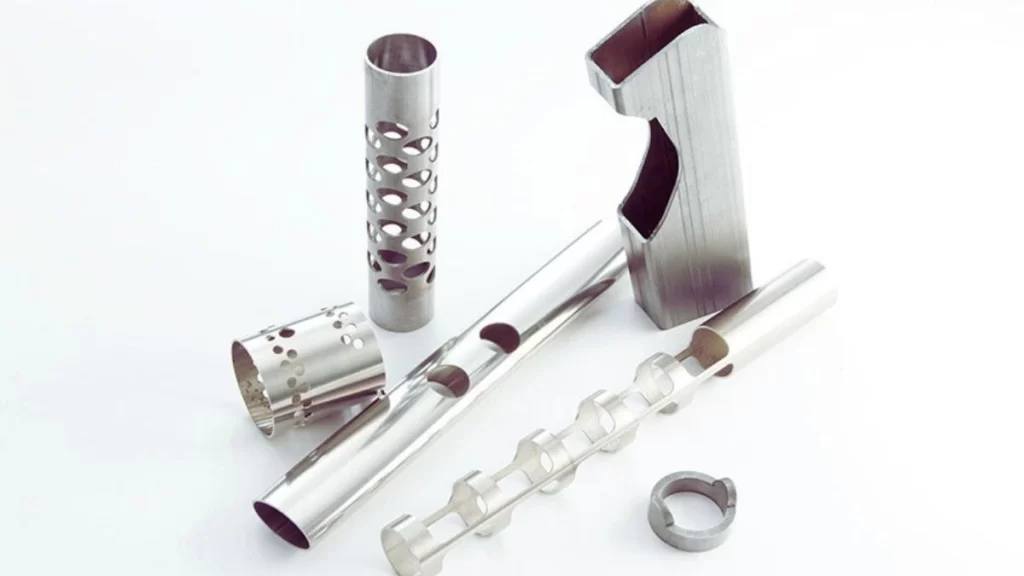
Lasergeschnittene Präzisionsteile
Das Laserschneiden von Edelstahl wird häufig in den unten genannten Sektoren eingesetzt:
- Luft- und Raumfahrtteile
- Kfz-Komponenten
- Medizintechnik
- Elektronik
- Bauwesen
- Power Transmission
- Lebensmittel und Getränke
Boda ist ein führendes On-Demand-Produktionsunternehmen in China. Unser Vertriebs- und umfangreiches Servicenetz erstreckt sich über mehr als 40 Länder weltweit. Wir bieten mehr als 1000 Unternehmen Komplettlösungen, Designvorschläge/-verbesserungen und Beratung bei der Auswahl der richtigen Technik sowie des richtigen Materials gemäß ihren individuellen Anforderungen.
Tipps zur Optimierung des Laserschneidens von Edelstahl
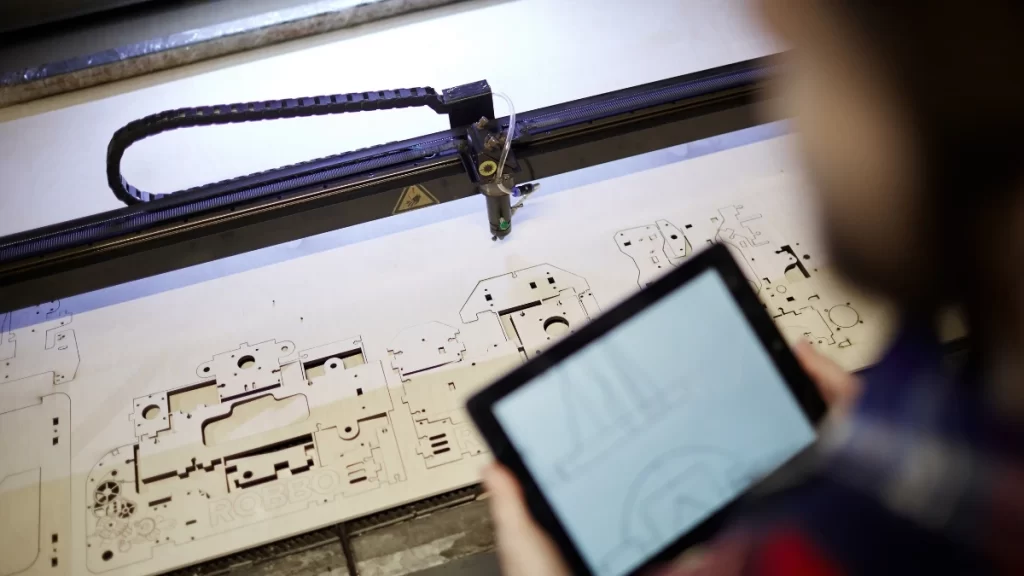
Optimierung des Laserschneidprozesses
Der Betrieb von Laserschneidern erfordert die genaue Beachtung zahlreicher Betriebsvariablen. Wenn Sie sich jedoch nicht sicher sind, welche Parameter für Ihr Projekt optimal sind, können Sie sich an unsere Experten wenden. Sie geben Ihnen Anleitung bei der Auswahl der richtigen Parameter und bei der Verbesserung Ihres Designs, um qualitativ hochwertige Ergebnisse zu erzielen. Hier sind einige Tipps, die Sie beachten sollten, um Vorteile des Laserschneidens:
Stellen Sie das Gebläse richtig ein: Für einen störungsfreien Betrieb muss das Gebläse richtig eingestellt werden. Der Bediener sollte auf wichtige Vorkommnisse achten: Spritzer entstehen durch übermäßigen Luftstrom, der Material nach oben hebt, und die Optik wird verdeckt, wenn der Luftstrom nicht ausreicht. Der symmetrische Abstand des Gebläses wird beeinträchtigt, wenn seine Mittelposition falsch ist.
Stellen Sie die richtige Brennweite ein: Sie müssen die Tiefe des Brennfelds sorgfältig überwachen. Eine genaue Messung der Schnittabmessungen und -form ermöglicht Ihnen, eine hervorragende Schneidleistung aufrechtzuerhalten.
Halten Sie die Optik sauber: Ihre Schnitte werden verzerrt, wenn die Optik unklar bleibt. Eine schmutzige Optik kann die Abmessungen Ihrer Teile beeinträchtigen und zu weniger Präzision führen.
Stickstofffluss überwachen: Wenn Sie ein stickstoffbetriebenes Gebläse verwenden, achten Sie darauf, den Schnitt auf Anzeichen von Oxidation zu untersuchen, die sich als gelbe und braune Flecken äußern. Der Stickstofffluss scheint unzureichend zu sein, da er eine Sauerstoffverunreinigung im gesamten Schnittbereich zulässt.
Auf wärmebeeinflusste Zonen prüfen: Prüfen Sie den Schnittbereich, um große Bereiche mit thermischen Schäden zu identifizieren, die sich als Verfärbung oder Schmelzen des Materials zeigen. Möglicherweise müssen Sie Ihre Vorschubgeschwindigkeit anpassen und die Laserleistung reduzieren.
Es wird empfohlen, bei der Edelstahlanwendung immer die Herstellerangaben als Grundeinstellungen zu verwenden. Erhöhen Sie die Parameter bei jedem Schritt langsam, damit Sie individuelle Prozessänderungen beobachten können. Wenn weiterhin Probleme auftreten, wenden Sie sich an unsere Ingenieure, um diese Probleme zu beheben.
Wichtige Faktoren beim Laserschneiden von Edelstahl
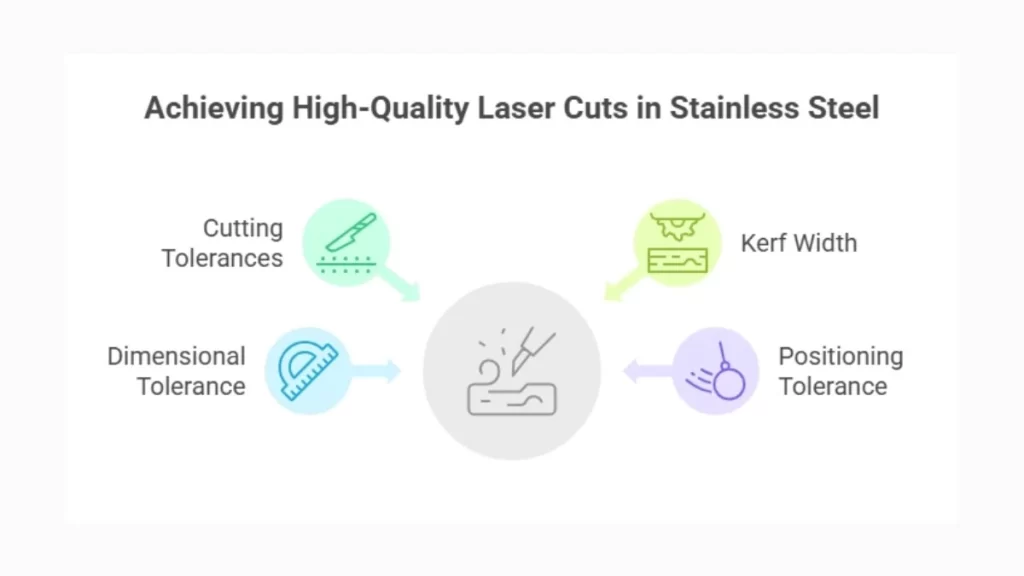
Faktoren, die das Laserschneiden von Edelstahl beeinflussen
Die Qualität von lasergeschnittenen Edelstahlmaterialien wird von verschiedenen Faktoren bestimmt. Im Folgenden sind die wichtigsten zu berücksichtigenden Parameter aufgeführt:
Schnitttoleranzen für Edelstahl: Die Präzision des Laserschnitts hängt sowohl von den Maschinenbeschränkungen als auch von den Konfigurationselementen der Ausrüstung ab. Die wichtigsten Toleranzen umfassen:
- Schnittbreite: Beim Laserschneiden wird eine hohe Präzision erreicht, da die Schnittbreite unter einem Millimeter bleibt.
- Maßtoleranz: Die meisten Maschinen erlauben eine Maßabweichung von ungefähr 0.005 Zoll um das fertige Produkt herum.
- Positionierungstoleranz: Die Genauigkeit der Laserpositionskontrolle stellt den grundlegenden Aspekt der Schneidpräzision dar. Moderne Laserschneider weisen eine außergewöhnliche Präzision bei ihrer Positionierung auf, was zu vorhersehbaren Ergebnissen führt.
Maximale Dicke von Edelstahl zum Laserschneiden
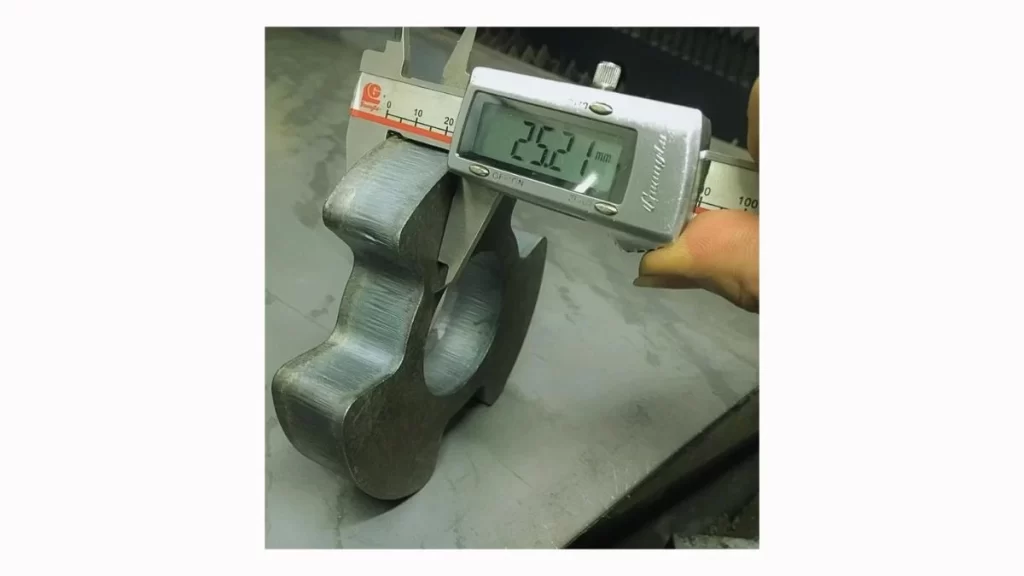
Dickenmessung von lasergeschnittenen Teilen
Die maximale Dicke, die ein Laser schneiden kann, hängt vom Lasertyp und seiner Leistung ab:
- CO2-Laser: Mit der Standard-Lasertechnologie können Edelstahlstücke mit einer Dicke von bis zu 1 Zoll (25.4 mm) erfolgreich geschnitten werden.
- Faserlaser: Moderne Faserlasertechnologie ermöglicht das Schneiden von Edelstahl mit einer Dicke von über 1.2 mm. Höhere Dicken stellen sowohl hinsichtlich der Schnittgeschwindigkeit als auch der Qualität eine Herausforderung dar.
Die Kosten für Laserschneidmaschinen für Edelstahl verstehen
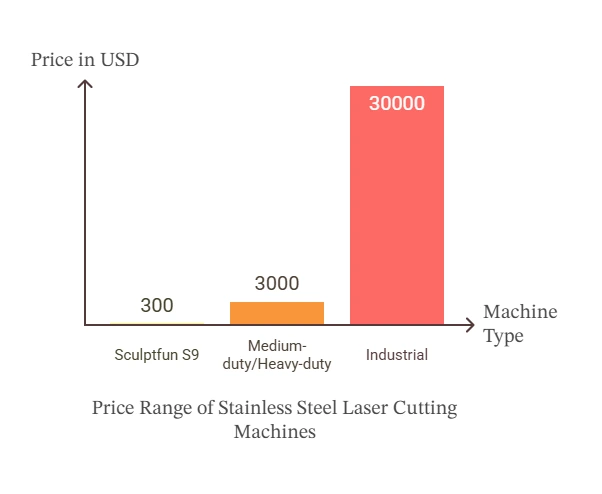
Kostenaufschlüsselung für Laserschneidmaschinen
Die Preisstruktur von Edelstahl-Laserschneidmaschinen variiert stark je nach technischen Möglichkeiten und Ausstattung. Das Einsteigermodell SculptfunS9 ist bereits ab 300 US-Dollar erhältlich. Mittel- und Hochleistungs-Laserschneidmaschinen für Edelstahl beginnen bei etwa 3,000 US-Dollar. Industriemaschinen im Premiumsegment kosten über 30,000 US-Dollar.
Die Anschaffungskosten von Faserlasern sind in der Regel fünf- bis zehnmal höher als die von CO2-Lasern. Diese Geräte bieten eine höhere Effizienz bei gleichzeitig geringeren laufenden Kosten für Strom und Wartung. Die Spitzenleistung von CO5-Lasern ist für Lichtanwendungen von Vorteil, da Faserlaser noch keine vergleichbare Leistung erreicht haben.
Darüber hinaus gibt es andere Arten von Laserschneidern, wie Nd:YAG- (Neodym-dotiertes Yttrium-Aluminium-Granat) und Nd:YVO-Laser (Neodym-dotiertes Yttrium-Vanadat) und Direktdiodenlaser. Nd:YAG/Nd:YVO-Laser sind Festkörpergeräte, typischerweise eine Variante mit Neodym-dotierten Kristallen. Die Kosten sind aufgrund des hohen Leistungsbedarfs relativ höher. Direktdiodenlaser hingegen verwenden Halbleiterübergänge, um Laserlicht zum Schneiden dicker Bleche zu erzeugen. Diese sind in vielen Optionen für Wellenlängen im Allgemeinen um 900 bis 1,100 nm (0.9 bis 1.1 μm) erhältlich und aufgrund ihrer Kompaktheit normalerweise günstiger.
CO2- vs. Faserlaser: Wichtige Unterschiede beim Edelstahlschneiden
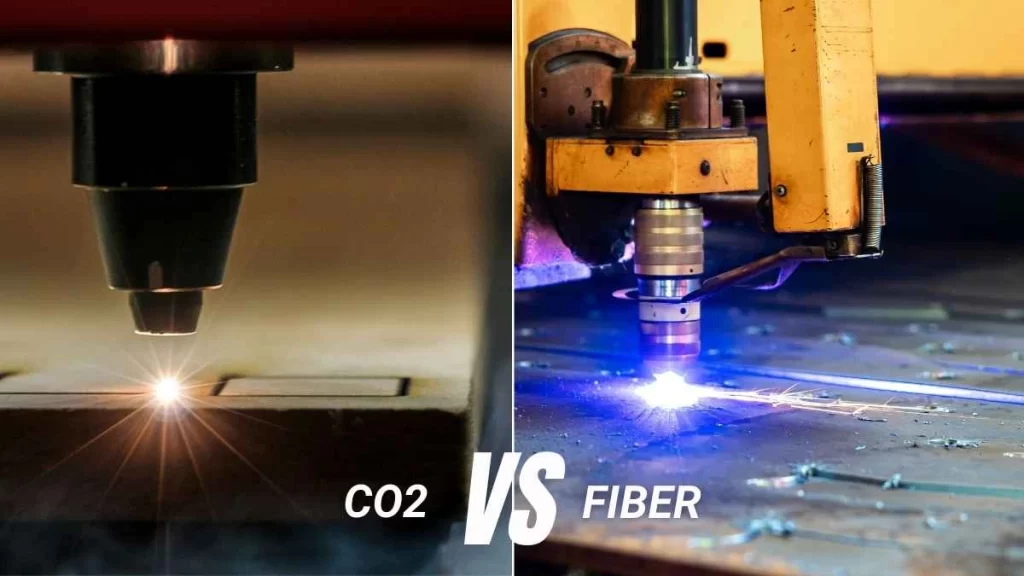
CO2- vs. Faserlaserschneiden
Wenn es um die CO2-Laser vs. FaserlaserBeim CO2-Laserschneiden von Edelstahl werden im Vergleich zu Faserlasern relativ gröbere Strahlen erzeugt. Sie können eine viel höhere Leistung erzeugen, typischerweise im Bereich von über 100 kW. CO2-Laser sind zwar günstiger, haben aber höhere Wartungskosten. Auf der anderen Seite bietet das Faserlaserschneiden von Edelstahl eine begrenzte Leistung (15-20 kW), schneidet aber deutlich schneller. Ihre schmaleren Strahlen fokussieren die Energie effektiver auf den Schnittpunkt, was zu Vorschubgeschwindigkeiten führt, die 4 bis 6 Mal schneller sind als bei CO2-Lasern.
Table: Vergleich von Faserlasern und CO2-Lasern zum Schneiden von Edelstahl:
| Laser-Art | Faserlaser | CO2-Laser |
| Strahlbreite | Kleinerer Strahl, ungefähr die Hälfte die Größe von CO2 -Laser | Größerer Strahl, ca. 600 µm |
| Schneidgeschwindigkeit | Schneller (4 bis 6 mal als CO2)aufgrund von mehr präziser Strahl | Langsamer, besonders bei dünnerem Materialien |
| Präzision | Höhere Präzision und feine Details | Eine geringere Präzision ist besser für dickere Materialien |
| Energieeffizienz | 4 zu 6 mal effizienter als CO2-Laser | Weniger effizient, höher Betriebskosten |
| Gasbedarf | Benötigt mehr Stickstoff Gas zum Schneiden | Verwendet CO2 oder Stickstoffgas |
| Anschaffungskosten (CAPEX) | Die höheren Vorlaufkosten von der Ausrüstung | Die niedrigeren Anschaffungskosten von Ausrüstung |
| Betriebskosten (OPEX) | Geringere laufende Kosten durch Energieeffizienz | Höhere laufende Kosten pro Schnittlänge |
| Am besten geeignet, | Dünne bis mittlere Dicke sEdelstahlschnitte | Dickere Materialien und Schnitte mit geringer Präzision |
Probieren Sie Boda jetzt aus!
Wie Boda beim Laserschneiden von Edelstahl helfen kann
Boda Laserschneiddienste
Boda bietet zuverlässige und präzise Laserschneideservice für Edelstahl (hier nicht beschränkt). Mithilfe moderner CO₂- und Faserlaser validieren wir präzise Schnitte für verschiedene Materialien, Designs und Dicken.
Unser Team passt die Lasereinstellungen wie Leistung und Fokus sorgfältig an die Anforderungen jedes Projekts an. Durch die Verwendung von Hilfsgasen wie Stickstoff oder Sauerstoff sorgen wir je nach Bedarf für saubere, glatte Kanten und schnellere Schnittgeschwindigkeiten.
Mit kurzen Lieferzeiten, kompetenter Unterstützung und einem Fokus auf Qualität macht es Boda seinen Kunden leicht, kundenspezifische Edelstahlteile zu erhalten, die genau ihren Spezifikationen entsprechen.
Häufig gestellte Fragen
F1: Welche Dicke von Edelstahl kann mit dem Laser geschnitten werden?
Mit dem Laserschneiden kann Edelstahl mit einer Dicke von bis zu 25 mm präzise geschnitten werden. Normalerweise können Faserlaser bis zu 12 mm schneiden, und CO2-Laser schneiden dickere Materialien effizienter.
F2: Welches Gas wird zum Laserschneiden von Edelstahl verwendet?
Beim Laserschneiden von Edelstahl wird üblicherweise Stickstoff oder Sauerstoff verwendet. Stickstoff wird für saubere Schnitte bevorzugt, während Sauerstoff für schnelleres Schneiden mit mehr Hitze verwendet wird, aber zu Oxidation führt.
F3: Wie viel Laserleistung wird zum Schneiden von Edelstahl benötigt?
Die erforderliche Leistung hängt von der Dicke des Edelstahls ab. Im Allgemeinen reicht für dünnere Bleche eine Leistung von 1 kW aus, während für dickeren Edelstahl (über 10 mm) 2 bis 6 kW erforderlich sein können.
F4: Kann man Edelstahl mit einem Laser schneiden?
Ja, Edelstahl kann mit den richtigen Maschineneinstellungen, dem richtigen Lasertyp und den richtigen Gasen effizient lasergeschnitten werden. Faser- und CO2-Laser werden im Allgemeinen verwendet, um Edelstahl zu schneiden und in nützliche Produkte zu formen.
F5: Welcher Edelstahl eignet sich am besten zum Laserschneiden?
Austenitische rostfreie Stähle, insbesondere die Güten 304 und 316, werden am häufigsten verwendet und lassen sich aufgrund ihrer hohen Korrosionsbeständigkeit und guten Formbarkeit am einfachsten bearbeiten bzw. schneiden.