
Helixing, ein oft übersehener Aspekt der Zerspanungswelt, ist im Bereich der Schneidwerkzeuge von großer Bedeutung. Im Kern geht es um das Spiraldesign vieler Schneidwerkzeuge, das maßgeblich durch den Spiralwinkel bestimmt wird. Dieser Winkel kann, wenn er subtil angepasst wird, drastische Auswirkungen auf die Effizienz, das Finish und die Langlebigkeit des Werkzeugs im Betrieb haben. Da sich Branchen weiterentwickeln und immer mehr Präzision erfordern, wird das Verständnis der Nuancen des Spiralwinkels immer wichtiger.
Dieser Artikel geht darauf ein Die komplizierte Welt des Helixing und die Entschlüsselung seiner Konzepte, Anwendungen und wesentlichen Überlegungen.
Die Grundlagen von Spiralwinkeln und Spiralen
Im Bereich der Bearbeitung sind der Schrägungswinkel und das Prinzip der Spirale wesentliche Konzepte, die oft einen erfolgreichen Arbeitsgang von einem mittelmäßigen unterscheiden. Diese Begriffe sind tief in Design, Funktionalität und Effizienz von Schneidwerkzeugen verankert. Aber was genau sind Schrägungswinkel und warum ist die Schrägung ein so wesentlicher Bestandteil der modernen Bearbeitung?
Was ist der Helixwinkel?
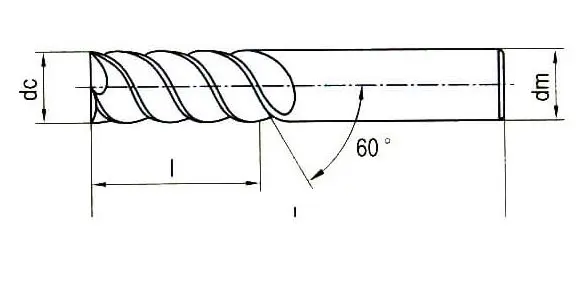
Die Anatomie des Helixwinkels
Einfacher ausgedrückt: Stellen Sie sich vor, Sie wickeln eine Spirale oder Helix von einem Zylinder ab. Der Winkel, den diese Spirale mit der Basis des Zylinders bildet, ist der Helixwinkel. Dieser Winkel ist ein entscheidender Parameter, der bestimmt, wie ein Werkzeug mit dem zu schneidenden Material interagiert.
Im Wesentlichen bezieht sich der Spiralwinkel auf den Winkel zwischen der Vorderkante eines Schneidwerkzeugs und der Achse des Werkzeugs. Dieser Winkel ist ein grundlegender Aspekt von Schneidwerkzeugen und seine Bedeutung kann nicht genug betont werden. Der Wert des Spiralwinkels bestimmt mehrere Aspekte des Schneidvorgangs:
- Schnittkräfte: Der Spiralwinkel spielt eine entscheidende Rolle bei der Verteilung der Kräfte während des Schneidvorgangs. Ein Werkzeug mit einem höheren Spiralwinkel erfährt häufig eine höhere Axialkraft und eine geringere Radialkraft, was zu glatteren Schnitten führen kann, aber auch zu einem höheren Werkzeugverschleiß führen kann.
- Spanabfuhr: Eine effiziente Entfernung der Späne aus der Schneidzone ist entscheidend, um ein Nachschneiden der Späne und einen möglichen Werkzeugbruch zu verhindern. Ein größerer Spiralwinkel trägt normalerweise zu einer besseren Spanabfuhr bei.
- Hitzeerzeugung: Durch die Reibung beim Schneiden entsteht Hitze. Der Spiralwinkel kann die Menge und Verteilung dieser Wärme beeinflussen und möglicherweise sowohl die Werkzeuglebensdauer als auch die Werkstückintegrität beeinträchtigen.
Helixing: Ein kurzer Überblick
Helixing, abgeleitet vom Konzept des Helixwinkels, bezeichnet im Wesentlichen die Konstruktion und Anwendung von Werkzeugen, die eine helikale Struktur aufweisen. Bei Schneidwerkzeugen wie Schaftfräsern oder Bohrern bezieht sich Helix auf die spiralförmige Gestaltung ihrer Schneidkanten. Dieses Design ist von zentraler Bedeutung dafür, wie das Werkzeug mit dem Material in Kontakt kommt und es schneidet.
1. Variationen der Helixwinkel
Während Werkzeuge über die gesamte Schneidkante hinweg einen Standardschrägungswinkel haben können, gibt es Variationen. Werkzeuge mit variabler Spirale weisen beispielsweise unterschiedliche Spiralwinkel entlang ihrer Spannuten auf. Dieses Design kann Vorteile wie reduzierte Vibrationen und verbesserte Oberflächengüten bieten, indem sichergestellt wird, dass jede Nut anders in das Material eingreift und die Schnittkräfte gleichmäßiger verteilt.
2. Faktoren, die die Wahl des Helixwinkels beeinflussen
Die Wahl des geeigneten Schrägungswinkels für einen bestimmten Bearbeitungsvorgang erfordert eine sorgfältige Berücksichtigung verschiedener Faktoren:
- Medientyp: Härtere Materialien erfordern möglicherweise einen anderen Spiralwinkel als weichere Materialien. Beispielsweise könnte ein größerer Spiralwinkel für weichere Materialien wie Aluminium bevorzugt werden, um die Spanabfuhr zu unterstützen, wohingegen ein kleinerer Winkel für härtere Materialien besser geeignet sein könnte, um die Werkzeugsteifigkeit zu erhöhen.
- Schnitttiefe: Tiefere Schnitte könnten von Werkzeugen mit einem kleineren Spiralwinkel profitieren, um eine höhere Werkzeugstabilität zu gewährleisten.
- Schnittart: Ob es sich um eine Schlichtbearbeitung oder einen Schruppschnitt handelt, kann den idealen Spiralwinkel beeinflussen. Bei Schlichtschnitten, die eine glatte Oberfläche anstreben, werden häufig Werkzeuge mit größeren Spiralwinkeln eingesetzt.
Warum ist der Helixwinkel wichtig?
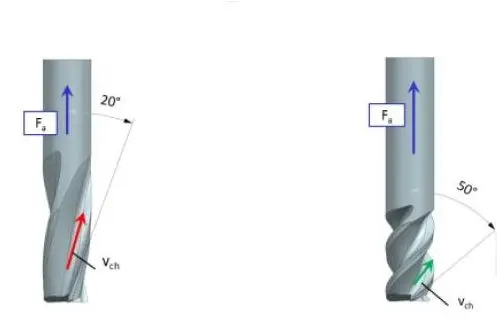
CNC-Schneidwerkzeuge mit niedrigem und hohem Spiralwinkel
Der Bereich der Präzisionsbearbeitung ist voll von Konzepten, die die Qualität und Effizienz der Ergebnisse bestimmen, und unter diesen sticht der Spiralwinkel hervor. Aber warum hat dieser Winkel in der Welt der Zerspanung so viel Gewicht? Was macht es so folgenreich, dass Werkzeugkonstrukteure und Maschinenbauer ausführlich über den optimalen Wert nachdenken? Begeben wir uns auf eine Reise, um die Bedeutung des Helixwinkels zu verstehen.
- Wärmemanagement
Bei jedem Schneidvorgang führt Reibung zwangsläufig zur Wärmeentwicklung. Wenn diese Hitze nicht richtig kontrolliert oder gemanagt wird, kann sie sowohl die Langlebigkeit des Schneidwerkzeugs als auch die Endqualität des Werkstücks beeinträchtigen. Dabei spielt der Helixwinkel in seiner stillen Wirksamkeit eine entscheidende Rolle.
Ein Werkzeug mit einem optimalen Spiralwinkel sorgt dafür, dass die Wärme gleichmäßig über die Schneidzone verteilt wird, wodurch Hotspots reduziert werden, die das Werkzeug beschädigen oder das Werkstück verformen könnten.
- Verteilung der Schnittkräfte
Der Spiralwinkel ist nicht nur ein statischer Parameter im Bauplan eines Werkzeugs; Es ist ein dynamisches Element, das die Kräfte während der Bearbeitung bestimmt. Ein Werkzeug mit einem größeren Spiralwinkel weist tendenziell mehr Axialkräfte und geringere Radialkräfte auf. Diese Eigenschaft kann zu glatteren und effizienteren Schnitten führen, insbesondere bei Materialien, die formbarer sind. Allerdings kann dies auch die Langlebigkeit des Werkzeugs gefährden, insbesondere wenn es in härteren Materialien verwendet wird.
- Effizienz bei der Spanabfuhr
Eine der größten Herausforderungen bei jedem Bearbeitungsvorgang ist die effiziente Entfernung von Spänen. Eine verstopfte Schneidzone verringert nicht nur die Schnittqualität, sondern birgt auch Risiken wie Werkzeugbruch. Der Spiralwinkel bestimmt entscheidend, wie Späne geformt und abtransportiert werden. Größere Spiralwinkel fördern im Allgemeinen eine effizientere Spanabfuhr, was insbesondere bei Materialien von Vorteil ist, die dazu neigen, längere Späne zu erzeugen.
- Stabilität und Vibrationen
Vibrationen während der Bearbeitung können der Präzision schaden. Jeder Maschinist ist bestrebt, diese zu minimieren, da sie zu Unvollkommenheiten am Werkstück führen und die Werkzeugstandzeit verkürzen können. Auch hier kommt der Helixwinkel ins Spiel.
Werkzeuge mit einem bestimmten Spiralwinkel können für mehr Stabilität sorgen und die Gefahr von Rattern und Vibrationen verringern. In bestimmten Fällen werden Werkzeuge mit variabler Spirale eingesetzt, bei denen sich der Spiralwinkel über die Länge der Nut ändert, um die Schnittkräfte variabel zu verteilen und Vibrationen weiter zu minimieren.
- Materialspezifische Überlegungen
Unterschiedliche Materialien stellen einzigartige Herausforderungen dar und erfordern spezifische Werkzeuggeometrien für optimale Ergebnisse. Der Spiralwinkel wird zu einem anpassbaren Parameter, der auf die Besonderheiten jedes Materials zugeschnitten ist. Beispielsweise könnten weichere Materialien aufgrund ihrer Spanbildungseigenschaften von einem größeren Spiralwinkel profitieren, während härtere Materialien für die Steifigkeit und Haltbarkeit des Werkzeugs möglicherweise einen kleineren Winkel erfordern.
Tabelle: Materialtyp und bevorzugte Schrägungswinkel für die Bearbeitung
| Medientyp | Optimaler Spiralwinkel | Winkelbereich | Argumentation |
|---|---|---|---|
| Aluminium | Größere | 40 50 ° ° - | Ermöglicht eine bessere Spanabfuhr, da Aluminium dazu neigt, längere, wellige Späne zu erzeugen. |
| Stahl | Moderat | 28 40 ° ° - | Gleicht Spanabfuhr und Werkzeugsteifigkeit aus. |
| Titan | Mäßig bis klein | 20 35 ° ° - | Erfordert ein Gleichgewicht zwischen Materialabtragsraten und Werkzeuglebensdauer. |
| Thermoplaste | Größere | 35 48 ° ° - | Um das Schmelzen zu reduzieren und sauberere Schnitte zu erzielen. |
Variationen im Helixwinkel: Ein genauerer Blick
Der Spiralwinkel, ein integraler Bestandteil von Schneidwerkzeugen, kann oft der entscheidende Faktor für eine erfolgreiche Bearbeitung sein. Das Verständnis der Variationen in diesem Winkel, ihrer Auswirkungen und ihrer Anwendungen kann den Unterschied zwischen effizienter und beeinträchtigter Werkzeugleistung ausmachen.
Die CNC-Fräsmaschine schneidet die Formteile mit einem Vollkugelfräser. Das hochpräzise Formen- und Gesenkherstellungskonzept durch ein Bearbeitungszentrum.
Schaftfräser mit hohem Spiralwinkel auf der Aktion
Das Spektrum der Helixwinkel
Helixwinkel können erheblich variieren und jede Variation hat ihre einzigartige Anwendung:
- Niedrige Spiralwinkel (30° oder weniger): Diese Winkel bieten eine höhere Steifigkeit und eignen sich daher für härtere Materialien, bei denen die Festigkeit von größter Bedeutung ist. Die bei diesen Winkeln erzeugten Axialkräfte sind typischerweise erheblicher und sorgen für eine minimale Werkzeugablenkung.
- Mittlere Helixwinkel (30° bis 45°): Mittlere Spiralwinkel werden oft als Allzweckbereich angesehen und bieten ein Gleichgewicht zwischen Steifigkeit und effizienter Spanabfuhr. Dieses Sortiment ist vielseitig und kann für eine Vielzahl von Materialien verwendet werden.
- Hohe Spiralwinkel (45° oder mehr): Diese Winkel begünstigen konstruktionsbedingt die Spanabfuhr. Die von ihnen erzeugten Radialkräfte in Verbindung mit der Scherwirkung, die sie einleiten, machen sie optimal für weichere Materialien, verhindern Materialrisse und reduzieren die Hitze.
Tabelle: Übersicht der Helixwinkelbereiche
| Helixwinkelbereich | Typische Verwendung | Wesentliche Vorteile |
|---|---|---|
| Niedrig (30° oder weniger) | Harte Materialien | Erhöhte Steifigkeit; minimiert die Werkzeugablenkung |
| Mittel (30° bis 45°) | Vielseitig für alle Materialien | Ausgewogene Steifigkeit und Spanabfuhr |
| Hoch (45° oder mehr) | Weiche Materialien | Effiziente Spanabfuhr; reduzierte Hitze |
Maßgeschneiderte Helixwinkel für bestimmte Materialien
Nicht alle Materialien sind gleich und auch die Spiralwinkel, mit denen sie bearbeitet werden, sollten nicht gleich sein. Aluminium, das dazu neigt, längere, gewellte Späne zu erzeugen, profitiert von einem höheren Spiralwinkel. Im Gegensatz dazu sind härtere Metalle, wie z rostfreier Stahl oder Titan erfordern die Festigkeit und Stabilität, die niedrigere Spiralwinkel bieten.
Tabelle: Anpassen von Helixwinkeln für bestimmte Materialien
| Material | Spiralwinkeltyp | Winkelbereich |
|---|---|---|
| Stahl | Medium | 30 ° bis 45 ° |
| Aluminium | Hoch | 45° oder mehr |
| Messing | Hoch | 40 ° bis 60 ° |
| Titan | Niedrig bis mittel | 20 ° bis 40 ° |
| Edelstahl | Medium | 30 ° bis 50 ° |
| Kupfer | Hoch | 40 ° bis 60 ° |
| Nickel-Legierung | Niedrig bis mittel | 25 ° bis 40 ° |
| Thermoplaste | Hoch | 40° oder mehr |
| Gusseisen Kochgeschirr | Niedrig | 10 ° bis 30 ° |
| Bronze | Hoch | 35 ° bis 55 ° |
| Composite | Variiert | 20 ° bis 50 ° |
| Werkzeugstahl | Medium | 25 ° bis 40 ° |
| Gehärteter Stahl | Niedrig | 10 ° bis 25 ° |
| Hartmetall | Niedrig | 10 ° bis 30 ° |
| Polycarbonate | Hoch | 40° oder mehr |
Hinweis: Die angegebenen Winkelbereiche sind allgemeine Richtlinien. Abhängig von der spezifischen Legierung, Zusammensetzung oder den Bearbeitungsbedingungen können die optimalen Spiralwinkel variieren.
Maßgeschneiderte Spiralwinkel für spezifische Anwendungen
Bei der Bearbeitung ist das Verständnis der Feinheiten des Spiralwinkels von entscheidender Bedeutung, insbesondere wenn spezifische Anwendungsanforderungen berücksichtigt werden. Durch die Feinabstimmung dieses Winkels können Bearbeitungsprozesse hinsichtlich Effizienz, Oberflächengüte und Werkzeuglebensdauer optimiert werden.
- Tiefbohren: Beim Tieflochbohren ist eine effiziente Spanabfuhr von entscheidender Bedeutung. Ein höherer Spiralwinkel trägt zu einer besseren Spanabfuhr bei und verringert das Risiko von Blockierungen. Eine effiziente Evakuierung reduziert auch die Hitze, die zu Werkzeugverschleiß oder Werkstückschäden führen kann.
- Dünnwandige Bauteile: Bei der Bearbeitung dünner Wände kann es zu Wanddurchbiegungen kommen. Ein Fräser mit einem größeren Spiralwinkel kann die seitlichen Kräfte verringern und so das Risiko einer Verformung dieser empfindlichen Teile verringern.
- Taschen- und Schlitzbearbeitung: Hier stehen die Werkzeugsteifigkeit und die Spanabfuhr im Vordergrund. Ein moderater Spiralwinkel kann sowohl Stabilität als auch eine effiziente Spanabfuhr bieten.
- Hohe Präzisionsanforderungen: Für hochpräzise Aufgaben ist die Vibrationskontrolle unerlässlich. Ein niedrigerer Spiralwinkel kann häufig Vibrationen abmildern und so ein glatteres Finish gewährleisten. Dies ist bei der Arbeit mit harten Materialien oder komplexen Geometrien von entscheidender Bedeutung.
- Langlebigkeit des Werkzeugs: Der Spiralwinkel kann die Lebensdauer eines Fräsers beeinflussen, insbesondere bei abrasiven Materialien. Ein optimaler Spiralwinkel kann eine gleichmäßige Verschleißverteilung gewährleisten und möglicherweise die Werkzeuglebensdauer verlängern.
- Betrieb mit hoher Vorschubgeschwindigkeit: Eine effiziente Spanabfuhr ist für hohe Vorschübe, insbesondere bei weicheren Materialien, von entscheidender Bedeutung. Ein hoher Spiralwinkel kann eine schnelle Spanabfuhr ermöglichen und so unterbrechungsfreie und schnelle Prozesse ermöglichen.
- Schwer zerspanbare Materialien: Einige Materialien wie Inconel oder Titan sind bekanntermaßen schwer zu bearbeiten. Sie verlangen häufig ein Werkzeug mit einem geringeren Spiralwinkel für sauberere Schnitte und eine lange Lebensdauer des Werkzeugs.
Tabelle: Empfehlungen zum Spiralwinkel für spezifische Anwendungsszenarien
| Anwendungsszenario | Empfehlung für den Helixwinkel (Winkelbereich) |
|---|---|
| Tiefbohren | Hoch (40°-60°) |
| Dünnwandige Bauteile | Hoch (40°-60°) |
| Taschen- und Schlitzbearbeitung | Mäßig (20°-40°) |
| Hohe Präzisionsanforderungen | Niedrig (10°-20°) |
| Langlebigkeit des Werkzeugs | Niedrig bis mäßig (10°-40°) |
| Betrieb mit hoher Vorschubgeschwindigkeit | Hoch (40°-60°) |
| Schwer zerspanbare Materialien | Niedrig (10°-20°) |
Faktoren, die die Wahl des Helixwinkels beeinflussen
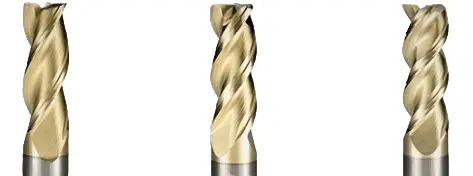
CNC-Schneidwerkzeuge mit gleichzeitigem Spiralwinkel von 35°, 40° und 45°
Der Spiralwinkel, also der Winkel zwischen der Vorderkante eines Schneidwerkzeugs und seiner Achse, ist ein entscheidender Parameter bei der Werkzeugkonstruktion. Sein Wert kann die Leistung eines Werkzeugs, die Qualität der Oberflächenbeschaffenheit und die Lebensdauer des Werkzeugs selbst erheblich beeinflussen. Welche Faktoren spielen also eine Rolle bei der Bestimmung des optimalen Spiralwinkels für eine bestimmte Bearbeitungsanwendung? Lassen Sie uns tiefer eintauchen.
1. Zu bearbeitendes Material Die Art des zu bearbeitenden Materials spielt eine entscheidende Rolle bei der Bestimmung des geeigneten Spiralwinkels. Härtere Materialien wie Titan erfordern einen anderen Spiralwinkel als weichere Materialien wie Aluminium. Beispielsweise erfordern weichere Materialien im Allgemeinen einen größeren Spiralwinkel, um eine effiziente Spanabfuhr zu ermöglichen und dadurch die Gefahr von Werkzeugverstopfungen und -brüchen zu verringern.
2. Art der Bearbeitung Unterschiedliche Bearbeitungsverfahren wie Fräsen, Bohren oder Gewindeschneiden stellen jeweils spezifische Anforderungen. Beim Fräsen steht beispielsweise die Spanabfuhr im Vordergrund, während beim Bohren die Werkzeugsteifigkeit im Vordergrund stehen kann. Das Verständnis des Hauptziels des Bearbeitungsverfahrens ist entscheidend für die Wahl des Spiralwinkels.
3. Werkzeugsteifigkeit Der Spiralwinkel beeinflusst den Kerndurchmesser und damit die Steifigkeit des Werkzeugs. Ein niedrigerer Spiralwinkel sorgt oft für einen dickeren Kern und verleiht dem Werkzeug eine größere Steifigkeit. Dies ist besonders wichtig, wenn härtere Materialien bearbeitet werden oder höhere Schnittkräfte erwartet werden.
4. Gewünschte Oberflächenbeschaffenheit Der Spiralwinkel eines Schneidwerkzeugs kann die resultierende Oberflächenbeschaffenheit des Werkstücks beeinflussen. Im Allgemeinen kann ein größerer Spiralwinkel zu einer glatteren Oberfläche führen, insbesondere beim Seitenfräsen. Dies ist jedoch keine allgemeingültige Regel; Es kommt auf die genauen Anforderungen des Werkstücks und der Operation an.
5. Fähigkeiten von Werkzeugmaschinen Nicht alle Werkzeugmaschinen sind gleich. Die Fähigkeiten der Werkzeugmaschine in Bezug auf Spindelgeschwindigkeit, Leistung und Steifigkeit können die Wahl des Spiralwinkels beeinflussen. Werkzeuge mit größeren Spiralwinkeln erfordern möglicherweise höhere Spindelgeschwindigkeiten, die nicht alle Maschinen bieten können.
Um die Beziehung zwischen einigen dieser Faktoren und dem idealen Helixwinkel besser zu veranschaulichen, betrachten wir eine Tabelle:
Tabelle: Helixwinkelpräferenz unter verschiedenen Faktoren
| Faktor | Bevorzugter Helixwinkel | Begründung |
|---|---|---|
| Harte Materialien | Kleinerer Winkel | Gewährleistet die Steifigkeit des Werkzeugs und bewältigt hohe Schnittkräfte. |
| Weiche Materialien | Größerer Winkel | Erleichtert die Spanabfuhr und reduziert Verstopfungen. |
| Fräsarbeiten | Variabel, oft größer | Zielt auf effiziente Spanabfuhr und Oberflächengüte ab. |
| Bohrarbeiten | Kleiner bis mäßig | Erfordert Steifigkeit und Stabilität des Werkzeugs. |
6. Wärmeentwicklung und Werkzeugverschleiß Die Erzeugung von Wärme ist bei der Bearbeitung unvermeidlich, ihre Beherrschung ist jedoch unerlässlich. Der Spiralwinkel eines Werkzeugs kann die erzeugte Wärmemenge und deren Ableitung beeinflussen. Bei schwer zu bearbeitenden Werkstoffen kann ein geringerer Spiralwinkel die Wärmeentwicklung verringern und so die Werkzeugstandzeit verlängern.
7. Stabilität und Vibration Der Spiralwinkel kann die Stabilität des Schneidprozesses beeinflussen. Falsche Spiralwinkel können zu erhöhten Vibrationen oder Rattern führen und sich negativ auf die Standzeit des Werkzeugs und die Oberflächengüte auswirken. Die Wahl des Spiralwinkels soll einen stabilen und vibrationsfreien Schnitt gewährleisten.
Wie beeinflussen unterschiedliche Schrägungswinkel von Schneidwerkzeugen die Bearbeitung?
Der Spiralwinkel eines Schneidwerkzeugs ist ein wichtiger Aspekt seiner Konstruktion und hat erheblichen Einfluss auf den Bearbeitungsprozess. Der Spiralwinkel bestimmt, wie ein Werkzeug in ein Werkstück eingreift und wie die Spanbildung erfolgt. Er spielt eine entscheidende Rolle für die betriebliche Effizienz, die Oberflächenqualität und die Gesamtleistung des Werkzeugs. Lassen Sie uns in die Feinheiten eintauchen, wie sich unterschiedliche Schrägungswinkel auf die Bearbeitung auswirken.
1. Spanbildung und -abfuhr
Einer der direktesten Auswirkungen des Spiralwinkels ist die Spanbildung und deren anschließende Entfernung. Der Spiralwinkel definiert den Weg und die Krümmung des Spans, der vom Material abgetragen wird. Ein spitzerer Spiralwinkel führt tendenziell zu kleineren, engeren Locken, während ein größerer Spiralwinkel typischerweise zu längeren, offeneren Spänen führt. Eine effiziente Spanabfuhr ist von entscheidender Bedeutung, da sie ein Nachschneiden verhindert, die Hitze reduziert und den Werkzeugverschleiß minimiert.
2. Schnittkräfte und Werkzeugablenkung
Der Spiralwinkel hat direkten Einfluss auf die Richtung und Größe der Schnittkräfte. Ein kleinerer Spiralwinkel verteilt die Kräfte normalerweise axial, also über die Länge des Werkzeugs, während ein höherer Spiralwinkel zu mehr radialen Kräften führt, die das Werkzeug von der Mitte wegdrücken. Dieser Unterschied kann die Werkzeugdurchbiegung beeinflussen, insbesondere bei langen Werkzeugen, bei denen die Durchbiegung die Genauigkeit beeinträchtigen kann.
3. Oberflächenbeschaffenheit und Werkzeugeinsatz
Der Winkel, in dem das Schneidwerkzeug in das Material eingreift, kann die Qualität der Oberflächenbeschaffenheit maßgeblich beeinflussen. Ein Werkzeug mit einem größeren Spiralwinkel sorgt häufig für eine Scherwirkung, die bei Materialien, die zum Graten oder Reißen neigen, von Vorteil sein kann. Umgekehrt könnten härtere Materialien von einem Werkzeug mit einem kleineren Spiralwinkel profitieren, der einen robusten und stabilen Schnitt gewährleistet.
4. Wärmeerzeugung und Werkzeuglebensdauer
Der Spiralwinkel kann auch die Wärmeerzeugung an der Schnittschnittstelle beeinflussen. Ein Werkzeug, das nicht für das Material optimiert ist, kann übermäßige Hitze erzeugen, was möglicherweise zu vorzeitigem Werkzeugverschleiß, Materialverformung oder sogar Werkzeugausfall führt.
5. Vibration und Stabilität
Bearbeitungsvorgänge, insbesondere bei hohen Geschwindigkeiten oder mit großen Werkzeugüberhängen, können anfällig für Vibrationen sein. Ein gut gewählter Spiralwinkel kann die Werkzeugstabilität verbessern, einen reibungslosen Betrieb gewährleisten und das gefürchtete Rattern minimieren, das sowohl die Werkzeuglebensdauer als auch die Oberflächengüte beeinträchtigen kann.
6. Werkzeugmaterial und Spiralwinkel
Auch das Material des Werkzeugs spielt bei der Wahl des optimalen Spiralwinkels eine Rolle. Beispielsweise kann ein Vollhartmetallwerkzeug, das für seine Steifigkeit bekannt ist, bei einem bestimmten Spiralwinkel eine andere Leistung erbringen als ein Werkzeug aus Schnellarbeitsstahl.
7. Auswirkungen auf Schnittgeschwindigkeit und Vorschübe
Der Spiralwinkel kann die optimalen Schnittgeschwindigkeiten und Vorschübe für eine Operation beeinflussen. Beispielsweise könnte ein größerer Spiralwinkel aufgrund der effizienten Spanabfuhr schnellere Vorschubgeschwindigkeiten in weicheren Materialien ermöglichen. Allerdings ist der gleiche Winkel möglicherweise nicht ideal für härtere Materialien, bei denen die Steifigkeit des Werkzeugs und die Wärmeentwicklung im Vordergrund stehen.
Hier ist eine zusammenfassende Tabelle, die die Beziehung zwischen den Helixwinkeln und den sieben angegebenen Begründungen veranschaulicht.
Tabelle: Auswirkungen des Schrägungswinkels auf die Bearbeitung
| Einfluss des Spiralwinkels | Argumentation | Auswirkung auf die Bearbeitung |
|---|---|---|
| Spanbildung | Spanbildung und -abfuhr | Größere Spiralwinkel erzeugen längere, offenere Späne; Kleinere Winkel ergeben dichtere Locken. Eine effiziente Spanabfuhr verhindert Nachschneiden, reduziert die Hitze und minimiert den Werkzeugverschleiß. |
| Schnittkräfte | Schnittkräfte und Werkzeugablenkung | Niedrigere Spiralwinkel verteilen die Kräfte axial und minimieren die Werkzeugablenkung. Größere Winkel erzeugen Radialkräfte, die möglicherweise die Genauigkeit durch Werkzeugablenkung beeinträchtigen. |
| Werkzeugeinsatz | Oberflächenbeschaffenheit und Werkzeugeingriff | Größere Spiralwinkel sorgen für eine Scherwirkung, die ein Reißen des Materials verhindert. Kleinere Winkel sorgen für einen robusten, stabilen Schnitt in härteren Materialien. |
| Hitzeerzeugung | Wärmeerzeugung und Werkzeuglebensdauer | Falsche Spiralwinkel können übermäßige Hitze erzeugen und das Risiko eines vorzeitigen Werkzeugverschleißes, einer Materialverformung oder eines Werkzeugausfalls bergen. |
| Werkzeugstabilität | Vibration und Stabilität | Optimale Spiralwinkel verbessern die Werkzeugstabilität und minimieren Vibrationen und Rattern, um die Werkzeuglebensdauer und Oberflächenqualität zu schützen. |
| Werkzeugmaterial | Werkzeugmaterial und Spiralwinkel | Das Material des Werkzeugs, z. B. Vollhartmetall oder Schnellarbeitsstahl, beeinflusst die Leistung bei bestimmten Spiralwinkeln. |
| Schneidgeschwindigkeit | Auswirkungen auf Schnittgeschwindigkeit und Vorschubgeschwindigkeiten | Größere Spiralwinkel können die Vorschubgeschwindigkeit bei weicheren Materialien erhöhen. Für härtere Materialien, bei denen Steifigkeit und Wärmemanagement entscheidend sind, sind sie jedoch möglicherweise nicht geeignet. |
Summieren
Helixing, insbesondere im Zusammenhang mit dem Spiralwinkel bei Schneidwerkzeugen, stellt mehr als nur ein subtiles Detail in der komplexen Welt der Zerspanung dar. Es ist eine wesentliche Säule, die die Effizienz, Langlebigkeit eines Werkzeugs und die daraus resultierende Qualität des bearbeiteten Artikels definiert. Da die Branche immer mehr auf Präzision und komplizierte Herstellungsprozesse setzt, wird die Beherrschung der Schrägungswinkel immer wichtiger. Diese Winkel bestimmen nicht nur die Oberflächenbeschaffenheit, sondern spielen auch eine entscheidende Rolle bei der Spanabfuhr, dem Wärmemanagement und der Werkzeugablenkung.
Interessiert an erstklassigen Bearbeitungsdienstleistungen? Erkunden Bodas CNC Dienstleister Erleben Sie Präzision, Qualität und Effizienz bei all Ihren Bearbeitungsprojekten.
Häufig gestellte Fragen
Was ist Helixing bei der Bearbeitung?
Helixing bezieht sich auf die spiralförmige Gestaltung von Schneidwerkzeugen, die sich auf die Spanbildung, Wärmeentwicklung und Werkzeugstabilität während der Bearbeitung auswirkt.
Wie wirkt sich der Spiralwinkel auf die Werkzeugleistung aus?
Der Spiralwinkel beeinflusst unter anderem die Spanabfuhr, die Richtung der Schnittkräfte, die Oberflächenbeschaffenheit und die mögliche Werkzeugablenkung.
Warum ist die Spanabfuhr bei der Bearbeitung so wichtig?
Eine effiziente Spanabfuhr verhindert ein Nachschneiden, reduziert die Hitze an der Schnittfläche und minimiert den Werkzeugverschleiß, wodurch ein reibungsloser Betrieb gewährleistet wird.
Beeinflusst das Material des Schneidwerkzeugs den optimalen Spiralwinkel?
Ja, verschiedene Werkzeugmaterialien wie Vollhartmetall oder Schnellarbeitsstahl können je nach Spiralwinkel unterschiedliche Leistungsniveaus aufweisen.
Wie kann sich der Spiralwinkel auf die Langlebigkeit eines Werkzeugs auswirken?
Ein gut optimierter Spiralwinkel gewährleistet eine gleichmäßige Verschleißverteilung über das Werkzeug und verlängert möglicherweise dessen Lebensdauer, insbesondere wenn es auf das zu bearbeitende Material abgestimmt ist.
Ist ein höherer Spiralwinkel immer besser für die Spanabfuhr?
Während ein höherer Spiralwinkel häufig zu einer besseren Spanabfuhr beiträgt, sollte der optimale Winkel auf die spezifische Bearbeitungsanwendung und das Material zugeschnitten werden.