
Im Bereich der Fertigung sind Präzision und Genauigkeit von größter Bedeutung. Erreichen enge Toleranzen und außergewöhnliche Genauigkeit ist für verschiedene Branchen und Anwendungen von entscheidender Bedeutung. Eine Technologie, die die Präzisionsbearbeitung revolutioniert hat, ist Bearbeitung elektrischer Entladungen (EDM). EDM bietet beispiellose Präzision und ist daher die bevorzugte Wahl für komplizierte und empfindliche Komponenten.
Dieser Leitfaden erklärt EDM-Präzision und -Genauigkeit und deckt dabei Toleranzkonzepte, Herstellungsfeinheiten und Faktoren ab, die die Präzision beeinflussen. Es auch vergleicht EDM mit herkömmlicher Bearbeitung und gibt Tipps zum Erreichen von Genauigkeit.
Das Konzept der EDM-Toleranzen
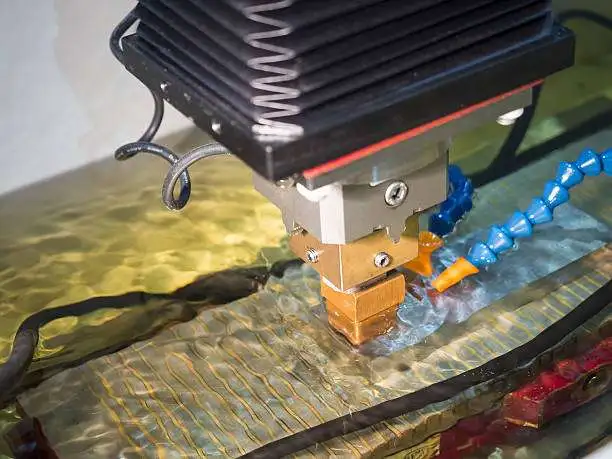
Der Bediener verwendet Kupfererodierelektroden, um Präzisionsformen und -formen herzustellen
EDM-Prozess
EDM-Toleranzen spielen eine entscheidende Rolle bei der Bestimmung des Präzisionsniveaus und der Genauigkeit, die bei der Funkenerosionsbearbeitung erreicht werden können. Toleranzen beziehen sich auf die akzeptable Abweichung von den gewünschten Abmessungen oder Spezifikationen eines bearbeiteten Teils. Beim Erodieren sind häufig enge Toleranzen erforderlich, um die strengen Anforderungen verschiedener Branchen wie Luft- und Raumfahrt, Medizin und Elektronik zu erfüllen. Hier finden Sie eine ausführliche Untersuchung des Konzepts der EDM-Toleranzen:
- Die Toleranz stellt die zulässige Variation der Abmessungen, einschließlich Größe, Form und Position, eines bearbeiteten Teils dar.
- Beim Erodieren werden Toleranzen in Längeneinheiten wie Millimetern oder Zoll ausgedrückt und geben die zulässige Abweichung von den vorgesehenen Konstruktionsmaßen an.
Allgemein erreichbare EDM-Toleranzen
Die beim EDM-Verfahren erreichbaren Toleranzen variieren je nach verschiedenen Faktoren, darunter die Komplexität des Bauteils, die Materialeigenschaften und die Prozessoptimierung. Obwohl die EDM-Technologie für ihre Fähigkeit bekannt ist, enge Toleranzen zu erreichen, müssen praktische Grenzen unbedingt berücksichtigt werden. Im Folgenden sind einige üblicherweise erreichbare Toleranzen beim EDM-Verfahren aufgeführt:
| Art der Toleranz | Erreichbarer Toleranzbereich |
|---|---|
| Linear | ±0.005 mm bis ±0.025 mm (±0.0002″ bis ±0.001″), abhängig von der Teilegeometrie und den Materialeigenschaften |
| Geometrisch (z. B. Konzentrizität, Parallelität, Winkligkeit) | ±0.05 mm bis ±0.1 mm (±0.002″ bis ±0.004″) |
| Oberflächenfinish | Ra 0.2 µm bis Ra 1.6 µm (8 µin bis 64 µin), abhängig von den Bearbeitungsparametern, der Elektrodenauswahl und den Materialeigenschaften |
Faktoren, die die EDM-Präzision beeinflussen
Das Erreichen einer hohen Präzision bei der Elektroerosion (EDM) hängt von verschiedenen Faktoren ab, die den Bearbeitungsprozess beeinflussen. Das Verständnis und die Kontrolle dieser Faktoren sind entscheidend für die Erzielung genauer und präziser Ergebnisse. Hier sind die Schlüsselfaktoren, die die EDM-Präzision beeinflussen:
- Maschinenstabilität und Steifigkeit: Die Stabilität und Steifigkeit der Erodiermaschine wirken sich direkt auf die Präzision aus. Eine robuste und gut gewartete Maschine minimiert Vibrationen und gewährleistet eine konsistente und genaue Elektrodenpositionierung.
- Elektrodenauswahl und -verschleiß: Die Wahl des Elektrodenmaterials, der Größe und der Verschleißrate beeinflusst die EDM-Präzision. Die Auswahl geeigneter Elektroden und die Überwachung ihres Verschleißes sind für die Aufrechterhaltung eines gleichmäßigen Materialabtrags und einer Maßgenauigkeit von entscheidender Bedeutung.
- Eigenschaften dielektrischer Flüssigkeiten: Die Eigenschaften dielektrischer Flüssigkeiten wie Durchschlagsfestigkeit, Viskosität und Spülfähigkeit beeinflussen die EDM-Präzision. Die richtige Auswahl und Wartung der dielektrischen Flüssigkeit ist für eine effiziente Materialentfernung und Oberflächengüte von entscheidender Bedeutung.
- Elektrische Entladungsparameter: Parameter wie Impulsdauer, Strom, Spannung und Spaltabstand haben erheblichen Einfluss auf die EDM-Präzision. Um eine optimale Präzision zu erreichen, ist die Feinabstimmung dieser Parameter auf der Grundlage des Werkstückmaterials und der gewünschten Oberflächenbeschaffenheit unerlässlich.
- Werkstoffeigenschaften des Werkstücks: Materialeigenschaften wie Härte, elektrische Leitfähigkeit und Wärmeleitfähigkeit beeinflussen die EDM-Präzision. Das Verständnis der Eigenschaften des Werkstückmaterials hilft bei der Bestimmung geeigneter Bearbeitungsparameter, um präzise Ergebnisse zu erzielen.
- Werkstückbefestigung und -ausrichtung: Die richtige Werkstückbefestigung und -ausrichtung ist für die Aufrechterhaltung der Genauigkeit während des gesamten EDM-Prozesses von entscheidender Bedeutung. Die stabile Lagesicherung und korrekte Ausrichtung des Werkstücks gewährleistet eine gleichmäßige und präzise Bearbeitung.
Bezüglich: Erforschung der Bedeutung von Dielektrikum beim EDM
EDM-Präzision im Vergleich zu herkömmlichen Bearbeitungsmethoden
EDM bietet im Hinblick auf die Präzision einzigartige Vorteile gegenüber herkömmlichen Bearbeitungsmethoden. Hier ist ein Vergleich, der die besonderen Aspekte der EDM-Präzision hervorhebt:
| Vorteile von EDM gegenüber herkömmlichen Bearbeitungsmethoden | Erläuterung |
|---|---|
| Komplexe Geometrien | EDM zeichnet sich durch die Bearbeitung komplizierter und komplexer Formen aus, einschließlich kleiner Innenmerkmale, scharfer Ecken und feiner Details. Herkömmliche Bearbeitungsmethoden haben oft Schwierigkeiten, solche komplizierten Geometrien genau zu reproduzieren. |
| Enge Toleranzen | Beim EDM können enge Toleranzen erreicht werden, typischerweise im Bereich von ±0.005 bis ±0.0001 Zoll (0.127 bis 0.00254 mm), in manchen Fällen sogar noch enger. Herkömmliche Bearbeitungsmethoden erfordern möglicherweise zusätzliche Nachbearbeitungsvorgänge, um eine ähnliche Präzision zu erreichen. |
| Harte Materialien | EDM eignet sich effektiv für die Bearbeitung harter Materialien, einschließlich gehärteter Stähle, Karbide und exotischer Legierungen. Herkömmliche Bearbeitungsmethoden, insbesondere solche mit Schneidwerkzeugen, können bei der Bearbeitung solcher Materialien auf Schwierigkeiten oder übermäßigen Werkzeugverschleiß stoßen. |
| Empfindliche oder zerbrechliche Materialien | Durch den berührungslosen Bearbeitungsprozess eignet sich EDM für empfindliche oder zerbrechliche Materialien, die zu Verformungen oder Beschädigungen neigen. Herkömmliche Bearbeitungsmethoden, die einen physischen Kontakt mit dem Werkstück erfordern, können Risiken für empfindliche Materialien bergen. |
| Oberflächenfinish | Mit der Funkenerosion können außergewöhnliche Oberflächengüten erzielt werden, insbesondere wenn feingeschliffene Elektroden verwendet oder fortschrittliche Oberflächenbearbeitungstechniken eingesetzt werden. Herkömmliche Bearbeitungsmethoden erfordern möglicherweise zusätzliche Schritte wie Schleifen oder Polieren, um vergleichbare Oberflächengüten zu erzielen. |
| Werkzeugverschleiß | EDM ist nicht auf Schneidwerkzeuge angewiesen, was den mit herkömmlichen Bearbeitungsmethoden verbundenen Verschleiß reduziert. Dies führt zu gleichbleibender Genauigkeit und Präzision über längere Bearbeitungsvorgänge hinweg. |
Welche Faktoren beeinflussen die EDM-Toleranzen?
Mehrere Faktoren beeinflussen die erreichbaren Toleranzen beim Erodieren. Hersteller müssen diese Faktoren berücksichtigen, um den Bearbeitungsprozess zu optimieren und präzise Ergebnisse sicherzustellen:
- Materialeigenschaften: Das zu bearbeitende Material beeinflusst die erreichbaren Toleranzen beim Erodieren. Faktoren wie Materialhärte, Wärmeleitfähigkeit und Schmelzpunkt beeinflussen die Bearbeitungseigenschaften und beeinflussen letztendlich die erreichbare Präzision.
- Elektrodenverschleiß: Da beim EDM-Prozess sowohl das Werkstück als auch die Elektrode erodiert werden, kann sich der Elektrodenverschleiß auf die Toleranzen auswirken. Wenn die Elektrode verschleißt, ändern sich ihre Form und Abmessungen, was möglicherweise Auswirkungen auf die Genauigkeit nachfolgender Bearbeitungsvorgänge hat.
- Maschinenfunktionen: Die Fähigkeiten der Erodiermaschine, einschließlich ihrer Steuerungssysteme, Stabilität und Positionierungsgenauigkeit, spielen eine wichtige Rolle bei der Erreichung enger Toleranzen. Maschinen mit höherer Präzision und erweiterten Funktionen können eine bessere Kontrolle und Genauigkeit während des Bearbeitungsprozesses bieten.
- Prozessparameter: Verschiedene Prozessparameter wie Entladungsenergie, Pulsdauer und Spaltabstand haben direkten Einfluss auf die Materialabtragsrate und die Präzision beim Erodieren. Die Optimierung dieser Parameter basierend auf den spezifischen Anforderungen des Teils und den gewünschten Toleranzen ist entscheidend für die Erzielung präziser Ergebnisse.
Probieren Sie Boda jetzt aus!
Tipps zum Erreichen beispielloser Genauigkeit beim EDM
Das Erreichen einer beispiellosen Genauigkeit bei der elektrischen Entladungsbearbeitung (EDM) erfordert Liebe zum Detail und die Optimierung verschiedener Faktoren. Hier sind einige wertvolle Tipps zur Verbesserung der Präzision und Genauigkeit beim Erodieren:
- Sorgfältige Elektrodenauswahl: Wählen Sie das richtige Elektrodenmaterial, die richtige Größe und Form basierend auf dem Werkstückmaterial und den gewünschten Eigenschaften. Berücksichtigen Sie Faktoren wie Verschleißrate, Spülfähigkeit und Elektrodengeometrie, um einen präzisen Materialabtrag zu gewährleisten.
- Optimieren Sie die elektrischen Entladungsparameter: Feinabstimmung von Impulsdauer, Strom, Spannung und Spaltabstand, um die gewünschte Materialabtragsrate und Oberflächenbeschaffenheit zu erreichen. Experimentieren Sie mit verschiedenen Parametereinstellungen, um die optimale Kombination für eine präzise Erodierbearbeitung zu finden.
- Steuern Sie die Eigenschaften dielektrischer Flüssigkeiten: Stellen Sie sicher, dass die Qualität und Eigenschaften der dielektrischen Flüssigkeit erhalten bleiben. Überwachen und halten Sie geeignete dielektrische Flüssigkeitsstände, Temperatur und Filterung aufrecht, um die Spülfähigkeit zu optimieren und Schwankungen in der Bearbeitungsleistung zu verhindern.
- Sorgen Sie für die Stabilität der Maschine: Überprüfen und warten Sie die Erodiermaschine regelmäßig, um Stabilität und Steifigkeit sicherzustellen. Minimieren Sie Vibrationen und stellen Sie die richtige Ausrichtung der Komponenten sicher, um Fehlerquellen zu beseitigen, die die Genauigkeit beeinträchtigen könnten.
- Werkstückbefestigung und -ausrichtung: Sichern Sie das Werkstück ordnungsgemäß mit zuverlässigen Befestigungstechniken. Achten Sie auf die Ausrichtung, um eine genaue Bearbeitung sicherzustellen und Verzerrungen oder Fehlausrichtungen während des EDM-Prozesses zu vermeiden.
- Kontinuierliche Überwachung und Qualitätskontrolle: Implementieren Sie Echtzeit-Überwachungssysteme, um wichtige Parameter wie Elektrodenverschleiß, Bearbeitungsgeschwindigkeit und Oberflächenbeschaffenheit zu verfolgen. Überprüfen und messen Sie regelmäßig bearbeitete Merkmale, um die Einhaltung von Toleranzen und Qualitätsstandards sicherzustellen.
- Fortschrittliche CAD/CAM-Software: Nutzen Sie fortschrittliche Software für computergestütztes Design (CAD) und computergestützte Fertigung (CAM), um Werkzeugwege zu optimieren, Bearbeitungsprozesse zu simulieren und präzise EDM-Programme zu erstellen. Dies gewährleistet Genauigkeit bei der Gestaltung und Ausführung von EDM-Vorgängen.
Fazit
Der EDM-Herstellungsprozess bietet präzise und genaue Bearbeitungsmöglichkeiten und ist damit eine unschätzbar wertvolle Technologie in verschiedenen Branchen. Indem Sie die wichtigsten Schritte befolgen, geeignete Ausrüstung verwenden und Materialkompatibilität und Prozessoptimierung berücksichtigen, können Sie ein hohes Maß an Präzision und Qualität bei Ihren erosionsgefertigten Teilen erreichen.
Bei Boda wissen wir, wie wichtig Präzision und Genauigkeit bei der Erodierbearbeitung sind. Unser EDM-Dienstleistungen sind darauf ausgelegt, außergewöhnliche Ergebnisse mit kompromissloser Genauigkeit zu liefern.
Häufig gestellte Fragen
Wie lange dauert der EDM-Herstellungsprozess normalerweise?
Die Dauer des EDM-Prozesses hängt von verschiedenen Faktoren ab, darunter der Komplexität des Teils, den gewünschten Toleranzen, den Materialeigenschaften und den Fähigkeiten der EDM-Maschine. Einfache Teile mit Standardtoleranzen können Minuten dauern, während komplizierte Komponenten mit engen Toleranzen mehrere Stunden oder länger dauern können.
Kann EDM sowohl für leitende als auch für nicht leitende Materialien verwendet werden?
Da die Funkenerosion auf elektrischen Entladungen beruht, eignet sie sich vor allem für leitfähige Materialien wie Metalle und Legierungen. Es gibt jedoch Variationen von EDM, wie etwa die elektrochemische Bearbeitung (ECM), die für nichtleitende Materialien wie Keramik oder Verbundwerkstoffe verwendet werden können.
Was sind die Vorteile von EDM gegenüber herkömmlichen Bearbeitungsmethoden?
EDM bietet mehrere Vorteile gegenüber herkömmlichen Bearbeitungsmethoden, einschließlich der Möglichkeit, komplexe Geometrien zu bearbeiten, enge Toleranzen zu erreichen, mit harten Materialien zu arbeiten und den Werkzeugverschleiß zu minimieren. Durch die Funkenerosion sind keine Schneidwerkzeuge mehr erforderlich, was das Risiko eines Werkzeugbruchs verringert und die Bearbeitung empfindlicher oder komplizierter Teile ermöglicht.
Ist EDM für die Großserienfertigung geeignet?
EDM eignet sich sowohl für den Prototypenbau als auch für die Großserienfertigung. Obwohl EDM langsamer ist als einige herkömmliche Bearbeitungsmethoden, bietet es eine hervorragende Genauigkeit und Konsistenz, was es zu einer praktikablen Option für hochpräzise Produktionsanforderungen macht. Der Einsatz fortschrittlicher Erodiermaschinen und Automatisierung steigert die Effizienz und Produktivität des Prozesses weiter.
Wie kann ich die Qualität von durch Funkenerosion hergestellten Teilen sicherstellen?
Die Zusammenarbeit mit erfahrenen EDM-Spezialisten wie Boda ist entscheidend für die Sicherstellung der Qualität von EDM-gefertigten Teilen. Sie verfügen über das Fachwissen, die fortschrittliche Ausrüstung und die Qualitätskontrollprozesse, um den Herstellungsprozess zu optimieren und Teile zu liefern, die den gewünschten Spezifikationen und Toleranzen entsprechen.