
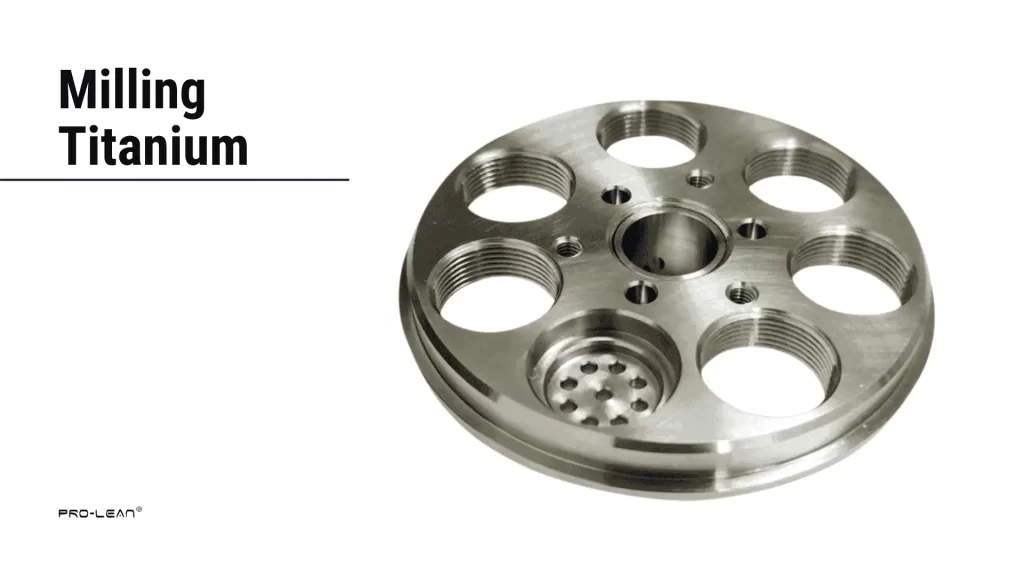
Titan fräsen
In zeitgenössische FertigungTitan ist ein hochgeschätztes Material. Es ist jedoch teurer als andere Materialien wie Stahl und Aluminium. Seine Eigenschaften machen es unter vielen Stahlsorten einzigartig und dennoch leicht.
Darüber hinaus ist Titan robust und beständig gegen chemische Korrosion. Diese Eigenschaften machen es ideal für Verbraucher Elektronik-, Automobil- und Luft- und Raumfahrtbranche.
Die Bearbeitung von Titan ist trotz seiner Vorteile nicht einfach. Die geringe Wärmeleitfähigkeit erhöht den Werkzeugverschleiß und die thermische Stabilität. Daher sind sorgfältige Planung, präzise Werkzeuge und fachgerechte Handhabung beim Fräsen von Titan unerlässlich. Eine falsche Vorgehensweise kann schnell zu kostspieligen Nacharbeiten führen.
Boda unterstützt Sie bei der Bewältigung dieser Herausforderungen. Unsere hochmoderne 3-, 4- und 5-Achs-CNC-Fräsmaschinen Titan präzise verarbeiten. Ob für die Luft- und Raumfahrt, die Medizin oder die Industrie – wir bieten Ihnen Präzision und Langlebigkeit, auf die Sie sich verlassen können.
In diesem Artikel werden wir die wichtigsten Herausforderungen betrachten Titan-CNC-Bearbeitung, die besten Schneidwerkzeuge und -methoden und die Rolle von Boda bei der Erzielung konsistenter Ergebnisse.
Warum sollte man Titan für CNC-Bearbeitungsteile wählen?
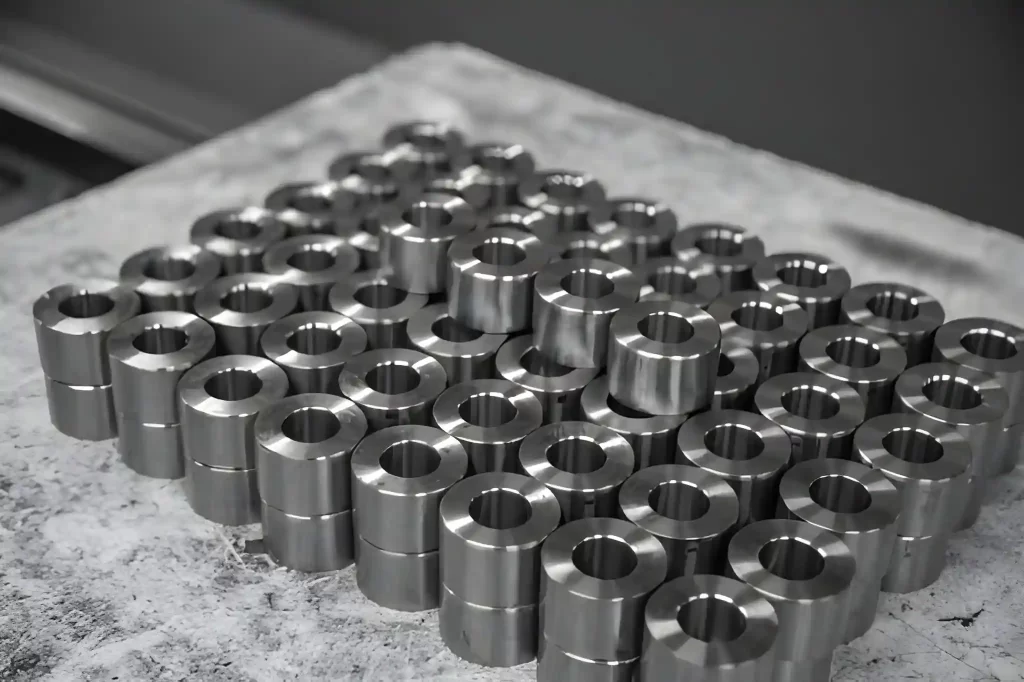
Titan-Maschinenzahnradteile
Titan ist ein optimales Material für CNC-Bearbeitung Anwendungen. Es ist leicht, steif und hitze- und korrosionsbeständig. Hier sind die häufigsten Gründe, warum es für Hersteller attraktiv ist.
Es funktioniert besser unter schwierigen Bedingungen
Gefräste Titanteile halten hohen Temperaturen, Druck und Belastungen stand. Sie sorgen für Stabilität, wenn schwächere Metalle versagen, sei es in einem Offshore-Bohrsystem oder einem Flugzeugtriebwerk.
Zuverlässig in sensiblen Anwendungen
Titan ist von Natur aus nicht magnetisch. Daher eignet es sich gut für Elektronik und Präzisionsinstrumente, bei denen Störungen vermieden werden müssen. Darüber hinaus verhindert seine natürliche Oxidschicht Korrosion auf der Oberfläche. Dies verlängert die Lebensdauer des Bauteils in rauen Umgebungen wie Salzwasser und Chemikalien.
Titan ist für die medizinische Verwendung sicher
Titan ist sicher in der Anwendung und mit dem menschlichen Körper verträglich. Dies macht es zu einer guten Wahl für Implantate, chirurgische Instrumente und andere medizinische Geräte.
Wir bedienen mehrere Branchen
Titan wird in Triebwerksschaufeln, Gehäusen/Strukturen, medizinischen Implantaten, Autoteilen und einer Titan iPhone Abdeckung. Seine Festigkeit, sein geringes Gewicht und seine Korrosionsbeständigkeit machen es ideal für verschiedene Anwendungen. Zum Beispiel:
| Branche | Anwendungen |
| Luft- und Raumfahrt | Triebwerksschaufeln, Turbinenkomponenten, Strukturteile für Flugzeugzellen |
| Medizintechnik | Chirurgische Implantate, Knochenplatten, Zahnimplantate und medizinische Instrumente |
| Automobilindustrie | Hochleistungs-Motorkomponenten, Auspuffanlagen und Rennsportteile |
| Consumer Elektronik | Hochwertige Gerätegehäuse, Titan-iPhone-Cover und Laptop-Gehäuse |
| Marine | Propellerwellen, Unterwasserausrüstung, korrosionsbeständige Verbindungselemente |
Herausforderungen während Titan-CNC-Bearbeitung
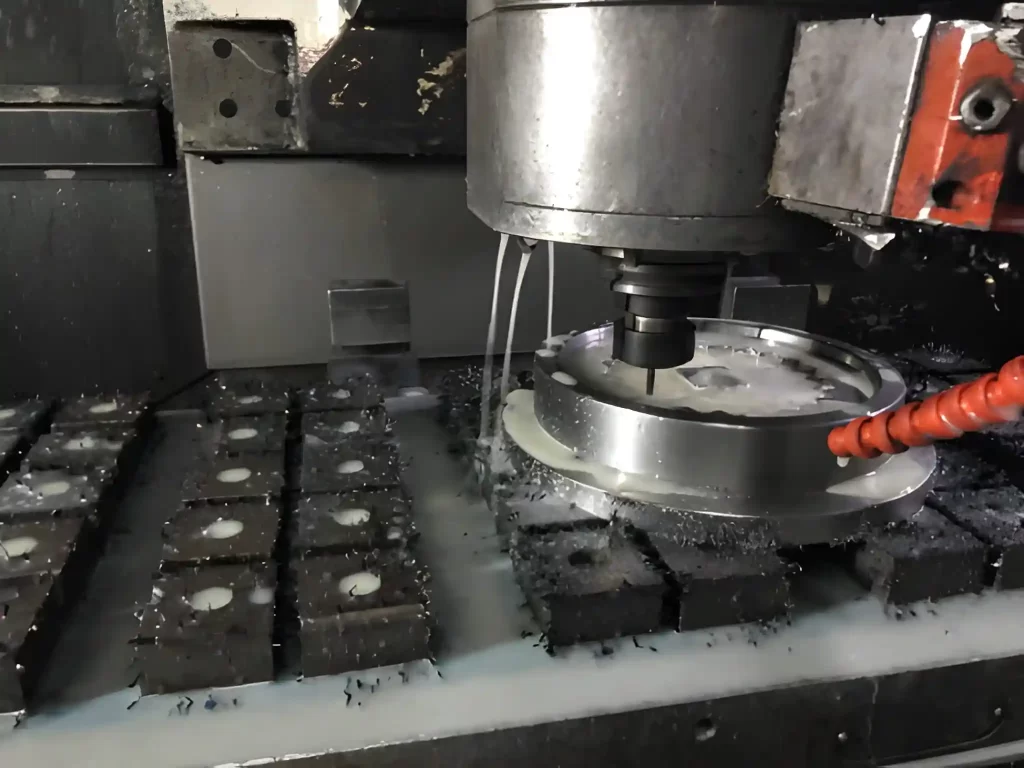
Titan-CNC-Bearbeitung
Wie bereits erwähnt, eignet sich Titan hervorragend für die CNC-Bearbeitung, ist jedoch nicht ohne Herausforderungen. Seine physikalischen und chemischen Eigenschaften erschweren die Bearbeitung. Daher sind Vorsicht, die Verwendung der richtigen Werkzeuge und eine fachmännische Prozesskontrolle erforderlich. Hier sind die wichtigsten Probleme, die Sie kennen sollten.
Reaktivität und Werkzeughaftung
Titan reagiert beim Schneiden schnell mit Sauerstoff und anderen Gasen. Dadurch oxidiert die Oberfläche, wodurch sie weniger korrosionsanfällig und mit der Zeit schwächer wird. Darüber hinaus ist Titan gummiartig. Es ist daher nicht sehr dehnbar und klebt oft an Werkzeugen. Dies führt zu Werkzeugverschleiß, Abrieb und rauen Oberflächen.
Hitzeentwicklung und Verschleiß
Titan leitet Wärme schlecht; sie verbleibt in der Schneidzone. Hohe Schnittkräfte verschlimmern das Problem, indem sie Vibrationen verursachen und sogar Werkzeugbrüche verursachen, wenn sie nicht kontrolliert werden. Um diese Risiken zu vermeiden, verwenden Maschinenbauer häufig Hochdruckkühlmittel, langsamere Spindeldrehzahlen und höhere Spanlasten.
Spannung und Kaltverfestigung
Die Kristallstruktur von Titan erschwert die Formänderung. Dies führt zu hohen Schnittspannungen und Eigenspannungen im Werkstück. Dies führt zu Verzug, Rissen und einer verkürzten Lebensdauer. Gleichzeitig kann das Material während der Bearbeitung aushärten, wodurch jeder Durchgang schwieriger wird und die Schneidwerkzeuge stärker beansprucht werden.
Praktische Tipps zum effektiven Fräsen von Titan
Das Fräsen und Drehen von Titan kann schwierig, aber auch lohnend sein. Das Metall ist starr, erhitzt sich schnell und kann bei unsachgemäßer Verwendung Werkzeuge schnell verschleißen. Mit der richtigen Technik können Sie präzise Teile herstellen.
- Beginnen Sie mit dem richtigen Werkzeugmaterial: Verwenden Sie immer beschichtete Vollhartmetallwerkzeuge anstelle von Hartstahl. Diese Werkzeuge halten länger und vertragen hohe Temperaturen besser.
- Wärmemanagement in der Schneidzone: Beim Fräsen von Titan wird dieses schnell heiß. Verwenden Sie Hochdruckkühlmittel, um das Werkzeug zu kühlen und Späne wegzuspülen. Dies verhindert das Festkleben des Werkzeugs und verbessert seine Leistung.
- Halten Sie den radialen Eingriff gering: Schneiden Sie immer nur einen kleinen Teil. Zu viel Kontakt belastet das Werkzeug stärker. Dies erschwert das Entfernen der Späne und kann die Oberflächengüte beeinträchtigen.
- Verwenden Sie Gleichlauffräsen für einen besseren Spanfluss: Beim Gleichlauffräsen werden die Späne von der Dicke zur Dicke bewegt, wodurch das Werkzeug kühler bleibt und Reibung reduziert wird. Außerdem wird die Oberfläche gleichmäßiger. Beim Entfernen der Alpha-Case-Schicht kann das normale Fräsen für einen sauberen ersten Durchgang besser geeignet sein.
- Achten Sie auf die Werkzeugdurchbiegung: Titan ist stark genug, um Werkzeuge zu verbiegen. Dies führt zu Rattern, schlechten Oberflächen und Werkzeugbrüchen. Um die Durchbiegung zu reduzieren, verwenden Sie kürzere Werkzeuge, schneiden Sie weniger tief und optimieren Sie Ihre Einrichtung.
- Passen Sie Vorschübe und Geschwindigkeiten sorgfältig an: Beim Schneiden von Titan sollten Sie eine geringere Schnittgeschwindigkeit als bei Aluminium oder Stahl verwenden. Verwenden Sie einen schnelleren Vorschub, um die Wärme abzuleiten. Um zu verhindern, dass sich die Werkzeuge zu schnell abnutzen, ist es wichtig, Geschwindigkeit und Vorschub auszubalancieren.
- Ein- und Ausstiegspfade optimieren: Verwenden Sie einen spiralförmigen oder gekrümmten Pfad, um in den Schnitt einzusteigen und die Schnittkräfte zu verteilen. Gestalten Sie den Austritt sanft, damit das Werkzeug nicht durch plötzliche Belastungen beschädigt wird.
- Wählen Sie die beste Beschichtung für den Job: Beschichtungen von TiAlN und AlCrN machen Werkzeuge weniger rutschig und hitzebeständiger.
- Behalten Sie den Werkzeugverschleiß immer im Auge: Überprüfen Sie regelmäßig die Oberflächenbeschaffenheit, Vibration und das Schneidgeräusch Ihrer Werkzeuge, um festzustellen, ob sie verschleißen. Fasenwerkzeuge werden vor dem Bruch eingesetzt, um die Qualität der Teile zu erhalten und Abfall zu reduzieren.
- Holen Sie sich bei Ihrem Prozess Hilfe von einem Experten: Das Fräsen von Titan erfordert Übung und Fachwissen. Sollten Sie weiterhin Probleme haben, wenden Sie sich an den Werkzeuglieferanten. Sie sparen Zeit, Werkzeug und Material, indem Sie deren Ratschläge befolgen. (Sehen Sie mehr: Titan- vs. Stahlbearbeitung)
Probieren Sie Boda jetzt aus!
Welche Titansorten eignen sich am besten zum CNC-Fräsen?
Viele Titansorten zeichnen sich durch besondere Festigkeit, leichte Zerspanbarkeit und Korrosionsbeständigkeit aus. Einige Titansorten sind reine Metalle, andere sind legiert und somit für raue Umgebungen geeignet. Hier finden Sie eine Liste der gängigsten Titansorten für die CNC-Fräsbearbeitung.
Grade 1
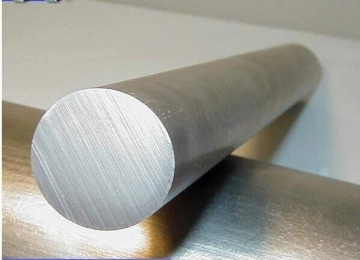
Reines Titan Grad 1
Dies ist die weichste Art von Titan. Es ist leicht zu Bearbeiten, schweißen und formen. Daher eignet es sich, wenn Form und Korrosionsbeständigkeit wichtiger sind als Festigkeit. Teile der Güteklasse 1 werden häufig in medizinischen Geräten, der chemischen Verarbeitung und leichten Flugzeugteilen verwendet.
Grade 2
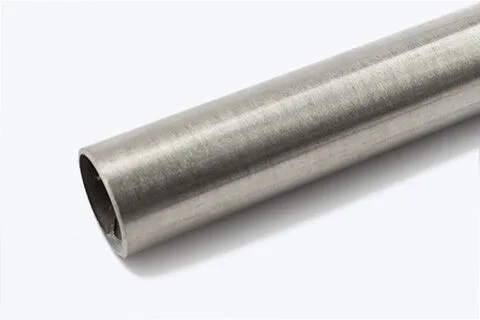
Titanrohre der Güteklasse 2
Diese Klasse wird oft als „Arbeitstier“. It ist robust und leicht zu verarbeiten. Es rostet nicht so leicht und lässt sich besser schneiden als Legierungen mit höherer Festigkeit. Es wird häufig in der Luft- und Raumfahrt sowie in der Schifffahrt eingesetzt, beispielsweise für Flugzeugzellen und Motorteile.
Grade 3
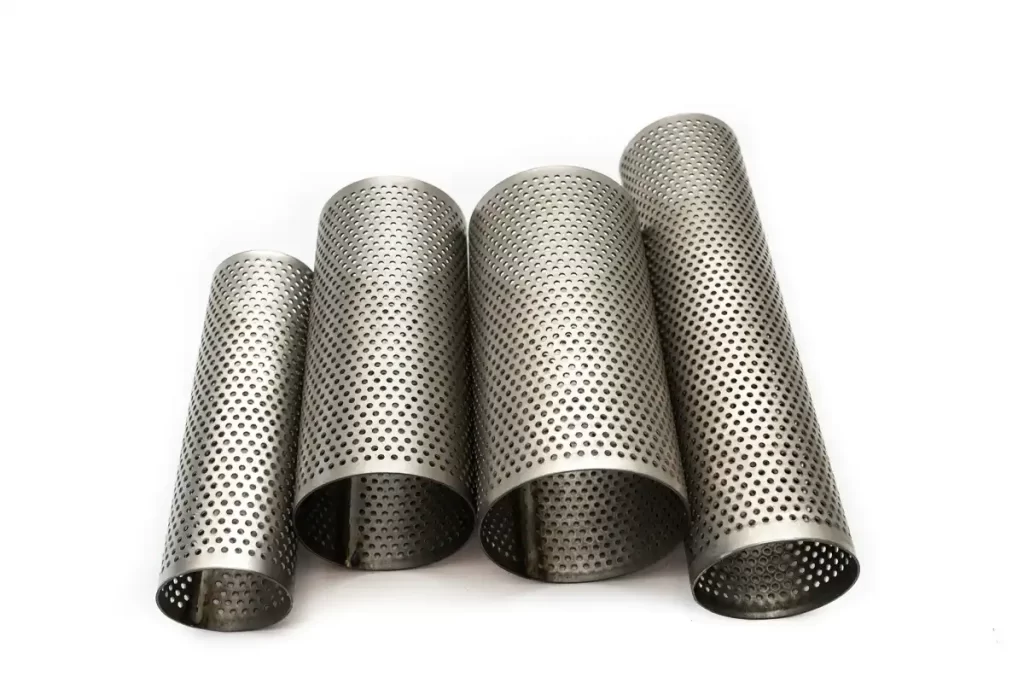
Titan perforiert Grad 3
Grad 4 ist die stärkste der handelsüblichen Titansorten. Sie ist schwierig und schwer zu schneiden. Es erfordert präzise Einstellungen, Hochdruckkühlung und scharfe Werkzeuge, um Überhitzung zu vermeiden. Es wird häufig für Kryotanks, Chemieanlagenausrüstung und Teile für die Luft- und Raumfahrt verwendet.
Klasse 5 (Ti-6Al-4V)
Titan Grad 5
Die Güteklasse 5 ist unter anderem die häufigste. Sie besteht aus Aluminium und Vanadium. Diese Kombination verleiht ihr ein hervorragendes Verhältnis von Festigkeit zu Gewicht. Sie ist schwieriger zu bearbeiten als reine Güteklassen, was zu höheren Schnittkräften und höherer Hitze führt. Für die Bearbeitung dieser Güteklassen sind beschichtete Hartmetallwerkzeuge und kontrollierte Kühlung erforderlich. Einige gängige Anwendungen von Titan Güteklasse 5 (Ti-6AI-4V) sind CNC-Bearbeitung in der Luft- und Raumfahrt, Verteidigungs-, Offshore- und Maschinenbauteile.
Güteklasse 6 (Ti-5Al-2.5Sn)
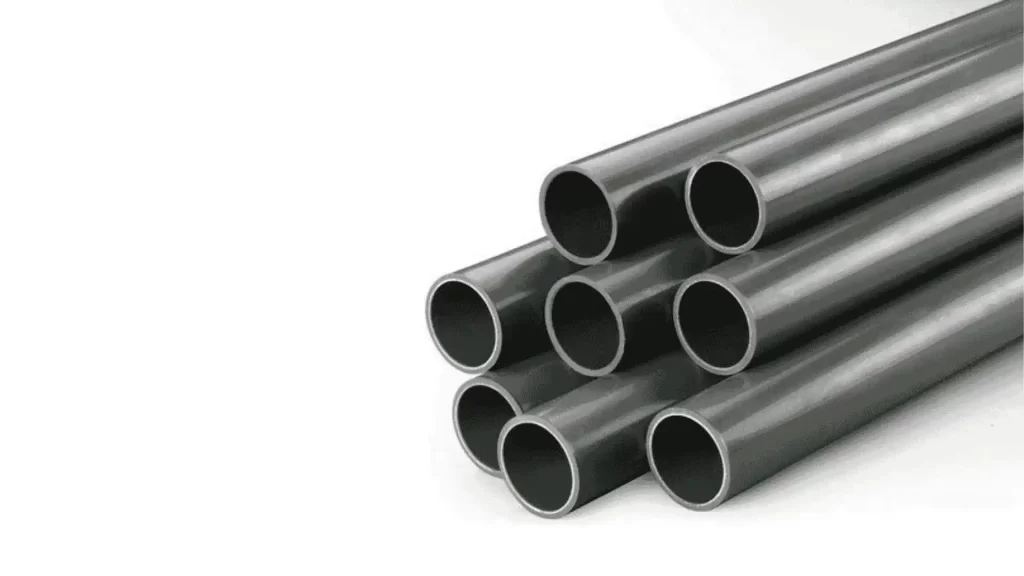
Klasse 6 (Ti 5Al-2.5Sn)
Güteklasse 6 behält ihre Festigkeit auch bei Hitze und eignet sich daher besonders für Triebwerke und Flugzeugzellen in der Luft- und Raumfahrt. Die Bearbeitungseigenschaften sind denen der Güteklasse 5 ähnlich. Vorsicht ist jedoch bei Hitze und Vibrationen geboten.
Grade 7
Grad 7 weist durch die Zugabe von Palladium eine ausgezeichnete Beständigkeit gegen chemische Korrosion auf. Es funktioniert wie Grad 2, ist aber teurer. Es verwendet chemische Verarbeitungssysteme und Geräte, die aggressiven Säuren und korrosiven Umgebungen standhalten.
Grade 11
Like Klasse 7, Klasse 11 ist duktiler. Dadurch lässt es sich leichter in komplizierte Formen bringen. Seine geringere Festigkeit schränkt seinen Einsatz im Bauwesen ein, seine chemische Beständigkeit macht es jedoch in Chemie- und Schiffsanlagen lohnenswert. Beim Fräsen dieser Sorte ist auf größtmögliche Wärmekontrolle zu achten.
Grade 12
Güteklasse 12 besteht aus Nickel und Molybdän. Bei der Bearbeitung verhält es sich wie ein harter Edelstahl. Es erfordert scharfe Werkzeuge und gleichmäßige Abkühlraten und wird häufig in Wärmetauscher, Flugzeugsysteme und Schiffstechnik.
Güteklasse 23 (Ti-6Al-4V ELI)
Diese Sorte ist reiner und wird als medizinische Variante von Titan der Güteklasse 5 bezeichnet. Sie ist härter und besser verträglich für Patienten, da sie weniger Verunreinigungen enthält. Ihre Bearbeitungseigenschaften entsprechen denen von Titan der Güteklasse 5. Sie wird täglich für Implantate, chirurgische Instrumente, kieferorthopädische Apparaturen und andere sicherheitskritische Geräte verwendet. (Mehr zum Thema Titan vs. Aluminium)
Probieren Sie Boda jetzt aus!
So wählen Sie die richtigen Schneidwerkzeuge zum Fräsen von Titan
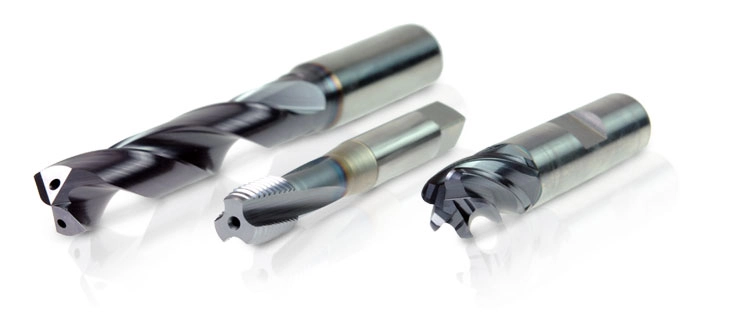
Schneidwerkzeuge für Titan
Mit Standardwerkzeugen für CNC-Fräsen von Titan ist keine gute Idee. Titan erzeugt übermäßige Hitze, verschleißt Werkzeuge schnell und funktioniert nicht gut bei schlechter Spankontrolle.
Daher ist die Wahl der richtigen Schneidwerkzeuge für eine stabile Produktion und die Vermeidung von Werkzeugbrüchen von entscheidender Bedeutung. Hier finden Sie einige wertvolle Tipps, die Ihnen bei der Entscheidung helfen.
Berücksichtigen Sie die Anzahl der Flöten
Schaftfräser mit mehr Nuten eignen sich besser für Titan. Mehr Nuten bedeuten, dass mehr Schneidkanten mit dem Material in Kontakt kommen. Das reduziert Rattern und verteilt die Schnittkräfte gleichmäßiger. Zum Beispiel:
- Ein 4-Schneiden-Fräser dürfte für viele Materialien Standard sein.
- Für Titan ist ein Schaftfräser mit 6–10 Schneiden oft besser geeignet. Er hilft Ihnen, den radialen Eingriff zu minimieren, die Spangröße zu kontrollieren und den Schnitt zu glätten.
Halten Sie die Schnittkanten scharf und vermeiden Sie unterbrochene Schnitte
Titan ist nicht sehr steif; es neigt dazu, gegen das Werkzeug zu drücken, anstatt sauber zu schneiden. Aus diesem Grund sind scharfe Kanten wichtig, um Späne schnell zu entfernen. Stumpfe Werkzeuge beginnen zu reiben, anstatt zu schneiden. Dadurch werden sie heißer und ihre Lebensdauer verkürzt sich. Vermeiden Sie unterbrochene Schnitte, wann immer möglich, da die Schneide durch den Aufprall vorzeitig absplittern oder stumpf werden kann. Glatte, durchgehende Schnitte verlängern die Lebensdauer der Werkzeuge und sorgen für eine bessere Oberflächengüte.
Verwenden Sie die richtige Werkzeugbeschichtung
Beim Fräsen von Titan sorgen Beschichtungen für eine bessere und langlebigere Leistung der Werkzeuge. TiAlN (Titan-Aluminium-Nitrid) ist eine beliebte Beschichtung, da sie hohen Temperaturen standhält, Aufbauschneidenbildung reduziert und den Spanfluss verbessert. Darüber hinaus verhindern beschichtete Werkzeuge beim Schneiden von klebrigem Titan das Festfressen und Verschweißen.
Versuchen Sie es mit Hochfuttermühlen
Hochvorschubwerkzeuge ermöglichen effiziente Schnitte, ohne das Werkzeug zu überlasten. Sie verteilen die Schnittkräfte entlang der Achse, wodurch der radiale Druck und die Wärmeentwicklung verringert werden.
Oberflächenbeschaffenheit für bearbeitete Titanteile
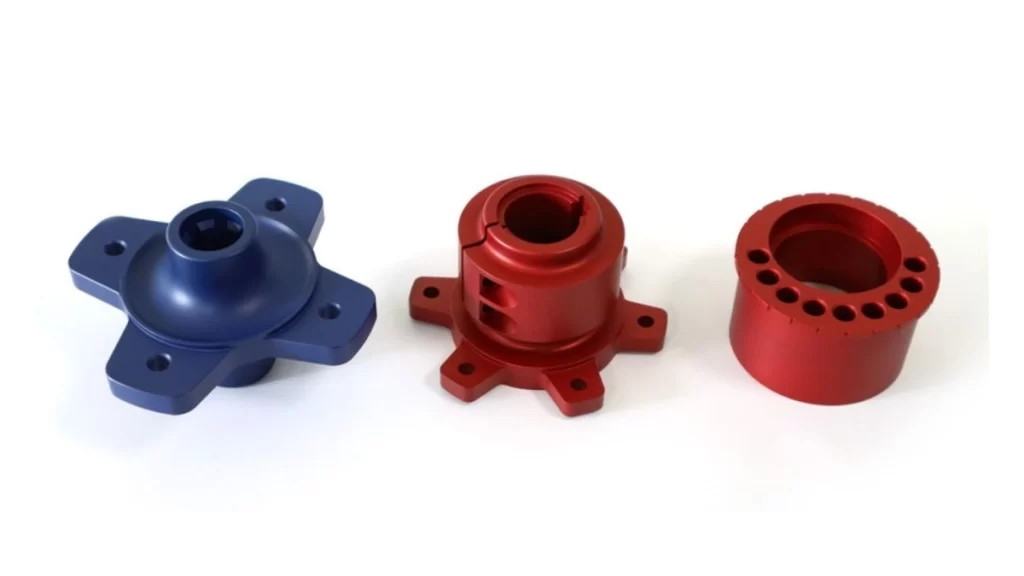
Eloxierte Titanteile
Es gibt mehrere Möglichkeiten Titan polieren Bearbeitete Teile, damit sie besser aussehen, länger halten und besser funktionieren. Hier sind einige gängige Möglichkeiten zur Endbearbeitung:
- Polieren: It macht eine Oberfläche glatt, glänzend und sieht besser aus und verringert die Reibung. Es wird häufig in medizinischen Implantaten und Konsumgütern verwendet.
- Eloxieren: Es fügt eine Oxidschicht hinzu, die das Metall vor Korrosion schützt. Sie können verschiedene Farben auswählen. Es verringert die Wahrscheinlichkeit von Verschleiß und Rost und verleiht den Teilen ein sauberes und professionelles Aussehen.
- Perlenstrahlen: Bei diesem Finish werden kleine Partikel verwendet, um eine glatte, matte Oberfläche zu erzeugen, die Bearbeitungsspuren verbirgt und Blendeffekte reduziert.
- Pulverbeschichtung: Es macht Teile kratzfest, schützt sie vor Witterungseinflüssen und sorgt für ein farbenfrohes Finish.
- PVD-Beschichtung: Diese Beschichtungen bilden einen dünnen, harten Film, der Titanteile verschleißfester macht. Sie verleihen ihnen außerdem ein dekoratives Finish, beispielsweise in Gold oder Schwarz.
- Bürsten: Es hinterlässt eine feine, lineare Textur, die Titan ein elegantes und modernes Aussehen verleiht. Es verbirgt auch Fingerabdrücke und kleine Kratzer.
Die zentralen Thesen!
Das Fräsen von Titan muss nicht überwältigend sein. Mit dem die richtigen Werkzeuge, Techniken und Veredelungsoptionenkönnen Sie die einzigartigen Eigenschaften von Titan voll ausnutzen. Ob in der Luft- und Raumfahrt, der Medizin, der Automobilindustrie oder der Konsumgüterindustrie – die Verwendung von Titanteilen lohnt sich aufgrund ihrer Langlebigkeit.
Bei Boda bieten wir CNC-Bearbeitungsdienste für Titan Mithilfe modernster 3-, 4- und 5-Achs-CNC-Maschinen können wir Toleranzen von bis zu ... erreichen. ± 0.0002 ″ und Oberflächenveredelungen, die Ihren Anwendungsanforderungen entsprechen. Von Prototypen bis zur Serienfertigung liefern unsere erfahrenen Ingenieure präzise, effiziente und kostengünstige Titanbauteile.
Bereit, Ihr Projekt zu starten? Laden Sie noch heute Ihr Design hoch und erhalten Sie schnell und präzise ein Angebot. Unsere Ingenieure prüfen Ihr Teil und geben Ihnen innerhalb weniger Stunden kompetentes Feedback. Mit sicheren Uploads, Echtzeit-Auftragsverfolgung und erstklassiger Bearbeitungskompetenz ist Boda Ihr zuverlässiger Partner für die individuelle Titanbearbeitung und mehr.
Erhalten Sie sofort ein Angebot für CNC-Fräsen von Boda!
Häufig gestellte Fragen
F1: Warum ist Titan schwieriger zu bearbeiten als Stahl?
Titan speichert Wärme an der Schneide und verschleißt Werkzeuge schnell. Es reagiert außerdem chemisch mit Werkzeugen und verbiegt sich unter Druck. Daher sind geringere Geschwindigkeiten, scharfe Werkzeuge und eine gleichmäßige Kühlung erforderlich.
F2: Welche Schnittgeschwindigkeit sollte ich zum Fräsen von Titan verwenden?
Verwenden Sie 60-100 Fuß pro Minute. Gehen Sie langsamer vor als bei Stahl, aber erhöhen Sie Ihre Vorschubgeschwindigkeit schrittweise. Dadurch wird die Wärme in die Späne und nicht in Ihr Werkzeug geleitet.
F3: Können Standard-CNC-Maschinen Titanteile fräsen?
Ja, Sie benötigen scharfe Hartmetallwerkzeuge, Hochdruckkühlmittel und stabile Aufbauten. Die meisten Maschinen kommen mit der richtigen Technik gut damit zurecht.
F4: Warum ist die Titanbearbeitung so teuer?
Der Rohstoff ist teurer als Stahl oder Aluminium. Schneidwerkzeuge verschleißen schnell und müssen häufig ausgetauscht werden. Zudem verlängern langsamere Bearbeitungsgeschwindigkeiten die Produktionszeit. Diese Faktoren erhöhen zusammen die Gesamtprojektkosten.