
Demonstration des Laserschneidens
Laserschneidmaterialien sind alle Materialien, die sich mit fokussierten Laserstrahlen schneiden lassen. Der Prozess beinhaltet das Verbrennen, Schmelzen und Verdampfen dünner Materialschichten. Am häufigsten wird Holz lasergeschnitten, aber das Spektrum reicht darüber hinaus und umfasst auch organische Materialien wie Leder und Textilien. Präzisionsschnitte sind auch bei Materialien wie Stahl, Aluminium und Verbundwerkstoffen möglich.
Boda verfügt über fortschrittliche Laserschneidtechnologie, die saubere, gratfreie Schnitte und Kanten an Blechteilen ermöglicht. Wir besitzen eine Vielzahl von Faser-, CO₂- und Plasmaschneidanlagen, die die Fertigung großer Stückzahlen lasergeschnittener Teile unterstützen.
Was sind Laserschneidmaterialien?
Der Begriff „Laserschneidmaterialien“ bezeichnet laserschneidbare Werkstoffe, die durch präzises Schneiden oder Formen mit Lasern bearbeitet werden können. Zu den laserschneidbaren Werkstoffen gehören: Laserschneiden von Acryl, Laserschneiden PEEKund Metallwerkstoffe zum Laserschneiden, einschließlich Edelstahl und Aluminium.
Die Wahl des Lasertyps zum Schneiden hängt von den thermischen Materialeigenschaften ab, da nichtmetallische Werkstoffe CO₂-Laser erfordern, während Metalle in der Regel Faserlaser benötigen. Diodenlaser eignen sich selten zum Schneiden; sie werden hauptsächlich für die Gravur bestimmter Materialien mit geringer Leistung eingesetzt.
Der Schneidprozess erzeugt saubere Kanten durch Verdampfung oder Schmelzen des Materials, abhängig von Laserleistung und Geschwindigkeitseinstellungen. Für ausreichende Belüftung ist gesorgt, da bestimmte Materialien giftige Dämpfe und Chlorgas freisetzen, die für die Arbeiter gefährlich sein können. Verschiedene Materialien eignen sich aufgrund ihrer einzigartigen Eigenschaften für unterschiedliche Zwecke in der Fertigung und bei Heimwerkerprojekten.
Welche Materialien eignen sich zum Laserschneiden?
Die Materialauswahl für das Laserschneiden erfordert die Berücksichtigung von Dicke und Zusammensetzung sowie des geplanten Einsatzes, um präzise Ergebnisse bei optimaler Effizienz zu erzielen. Unterschiedliche Materialien reagieren unterschiedlich auf verschiedene Lasertypen, da organische Werkstoffe und Kunststoffe, Verbundwerkstoffe und Metalle jeweils ihre eigenen Vor- und Nachteile aufweisen.
Organisches Material
Organische Materialien aus natürlichen Quellen eignen sich gut für Laser schneiden Da sie niedrige Schmelzpunkte aufweisen und glatte Schnittkanten erzeugen, eignet sich Lindenholz hervorragend zum Laserschneiden, da es eine gleichmäßige Dichte beibehält und somit konsistente Ergebnisse liefert. Die 3 mm dicken Lindenholz-Sperrholzplatten sind ideal für detaillierte Gravur- und Schneidarbeiten, da sie sich bei niedrigen Leistungseinstellungen nicht verziehen. Walnuss-Sperrholzplatten eignen sich aufgrund ihrer dunklen Optik gut für Designprojekte, allerdings muss die Schnittgeschwindigkeit angepasst werden, um ein Anbrennen der Kanten zu vermeiden.
Das organische Material Leder eignet sich gut zum Laserschneiden, da es präzise Designs ohne Kantenausfransungen ermöglicht. Die Kombination von Papier und Karton ermöglicht schnelles Prototyping, da das Laserschneiden von Karton komplexe Designs in kurzer Zeit ermöglicht. Das Schneiden von Schaumstoffen mit geringer Dichte ist unkompliziert, erfordert jedoch eine ausreichende Belüftung, um die Rauchentwicklung zu kontrollieren. Die Kombination von Massivholz, Sperrholz und Textilien, einschließlich Baumwolle und Seide, ermöglicht Gravieren und Schneiden, wobei jedoch auf Brandgefahr geachtet werden muss. Die besten Ergebnisse für diese Materialien werden mit CO₂-Lasern anstelle von Diodenlasern erzielt, da Diodenlaser nicht genügend Leistung zum Schneiden dicker Materialien erzeugen.
Kunststoffe und Verbundwerkstoffe für das Laserschneiden
Die sauberen Schmelz- und Verdampfungseigenschaften von Kunststoffen und Verbundwerkstoffen machen sie ideal für das Laserschneiden, da sie glatte Kanten erzeugen. Der Leistungsbedarf des Lasers ist für PMMA oder Plexiglas moderat, da er perfekt polierte Schnitte ermöglicht. Der CO₂-Laser schneidet dünne Bleche bis zu einer Dicke von 2 mm (1/4 Zoll) mit hoher Präzision.
Das Schneiden von Nylon, HDPE und Polypropylen funktioniert gut, erfordert aber bei dickeren Materialien mehrere Durchgänge, um Verformungen zu vermeiden. Die strukturellen Eigenschaften von MDF und Acetal-Verbundwerkstoffen beruhen auf ihrer gleichmäßigen Dichte, die präzises Gravieren ermöglicht.
Das Schneiden von PVC-Materialien erzeugt gefährliche Chlorgasemissionen, die Geräte beschädigen und giftige Dämpfe freisetzen, welche ein Gesundheitsrisiko darstellen. PVC sollte nicht mit Laserschneidern geschnitten werden. Beim Schneiden von Polystyrolschaum entstehen Styroldämpfe, die eine ordnungsgemäße Belüftung erfordern.
Die Geschwindigkeits- und Leistungseinstellungen von Laserschneidanlagen bestimmen die Materialbearbeitung: Niedrige Leistung schützt wärmeempfindliche Verbundwerkstoffe vor dem Schmelzen, während hohe Leistung vollständige Schnitte durch dichte Materialien ermöglicht. Die vielfältigen Anwendungsmöglichkeiten für Kunststoffe umfassen sowohl die Schilderherstellung als auch die Prototypenentwicklung.
Metalle als Laserschneidmaterialien
Die hohe Reflektivität und Wärmeleitfähigkeit von Metallen, insbesondere in Laserschneiden von Titan) Da manche Materialien das Laserschneiden erschweren, sind Faserlaser für die effiziente Bearbeitung dieser Werkstoffe unerlässlich. Die Kombination von Stickstoff als Hilfsgas mit Edelstahl ermöglicht saubere Schnitte bei Materialien bis zu einer Dicke von 25,4 mm (1 Zoll) und hohen Leistungsstufen.
Laserschneiden von Aluminium Aufgrund seines geringen Gewichts und seiner Leitfähigkeit sind fokussierte Laserstrahlen erforderlich, um Schlackenbildung zu vermeiden. Die Reflexion von Messing und Kupfer erfordert spezielle Schnittparameter, die den Einsatz von Faserlasern für präzise Bearbeitungen notwendig machen. Der Schneidprozess von Kohlenstoffstahl wird durch die Verwendung von Sauerstoff als Hilfsgas beschleunigt.
Dünne Metallbleche lassen sich im Hobbybereich mitunter mit Faser- oder Diodenlasern geringerer Leistung schneiden, industrielle Anwendungen erfordern jedoch fast immer Faserlaser. Der Prozess setzt die sichere Entsorgung der heißen Späne und die ordnungsgemäße Installation von Absauganlagen zur Aufnahme der entstehenden Dämpfe voraus.
Welche Materialien werden für Laserschneider verwendet und welcher Laser eignet sich?
| Material der Kategorie | Beispiele | Empfohlener Lasertyp | Notizen |
| Organische | Holz, Sperrholz, Leder, Papier, Pappe, Schaumstoff | CO2-Laser | Das Material absorbiert bei Verwendung mit Niedrigleistungsgravur Wellenlängen von 10.6 μm effizient, verhindert so ein Einbrennen und eignet sich gut für dünne Bleche bis zu einer Dicke von 1/2 Zoll. |
| Kunststoffe und Verbundwerkstoffe | Acryl, MDF, Acetal, Polystyrol, Laserschneiden von Nylon | CO2-Laser | Das Material schmilzt gut, PVC sollte jedoch vermieden werden, da es bei der Verarbeitung giftige Dämpfe erzeugt und bei dicken Materialien mehrere Durchgänge sowie Diodenlaser für Arbeiten mit geringer Leistung erfordert. |
| Metallindustrie | Laserschneiden von Edelstahl, Laserschneiden von Aluminium, Laserschneiden von Messing,Laserschneiden von Stahl, Kupfer-Laserschneiden, | Faserlaser | Das Material reflektiert das Licht intensiv, daher muss Stickstoff als Hilfsgas verwendet werden, und es sind hohe Leistungseinstellungen für die Durchdringung erforderlich; CO2 hat jedoch nur begrenzte Durchdringungsmöglichkeiten. |
| Textilien und Stoffe | Baumwolle, Seide, Polyester | CO2-Laser | Der Prozess erfordert eine Kantenversiegelung, um ein Ausfransen zu verhindern, und niedrige Leistungseinstellungen zur Schmelzkontrolle bei der Erstellung komplizierter Designs. |
| Andere | Laserschneiden von Glas | CO2-Laser | Das Werkzeug eignet sich am besten für Gravurarbeiten, benötigt aber niedrige Leistungsstufen, um Oberflächenfrost zu erzeugen, ohne das Material zu beschädigen, während es für Durchschnitte nicht gut geeignet ist. |
Liste der 10 besten laserschneidbaren Materialien
1. Acryl (PMMA)
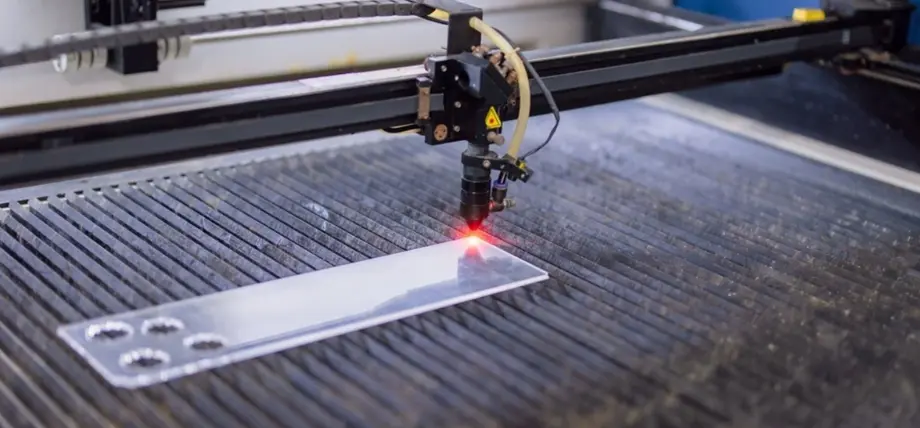
Schneiden von Acrylplatten
Acrylglas, auch bekannt als PMMA, erzielt perfekte Laserschneidergebnisse mit transparenten Kanten, die keiner Nachbearbeitung bedürfen. Der Schneidprozess mit CO₂-Lasern arbeitet mit einer Geschwindigkeit von 4–8 mm/s und hoher Leistung für effizientes Schneiden. Für detaillierte Gravuren von Designs bis zu 15 mm Dicke wird eine Diode mit geringerer Leistung (40 W) verwendet. Das Material erreicht seinen Schmelzpunkt bei 160 °C. Dies ermöglicht glatte Schnitte durch Platten bis zu 25,4 mm Dicke, wenn gegossenes statt extrudiertes Acrylglas verwendet wird, um Risse zu vermeiden.
Die verschiedenen Plexiglas-Varianten bieten Designern vielfältige Möglichkeiten zur Gestaltung von Schildern, Modellen und Schmuck. Das Schneiden dicker Materialien erfordert mehrere Durchgänge bei 75–100 % Leistung, wobei Fokus und Luftzufuhr zur Vermeidung von Blasenbildung beibehalten werden müssen. Zur Rauchkontrolle ist eine Belüftung notwendig, um optimale Ergebnisse für Projekte mit hohen Ansprüchen an die optische Klarheit zu erzielen.
2. Sperrholz
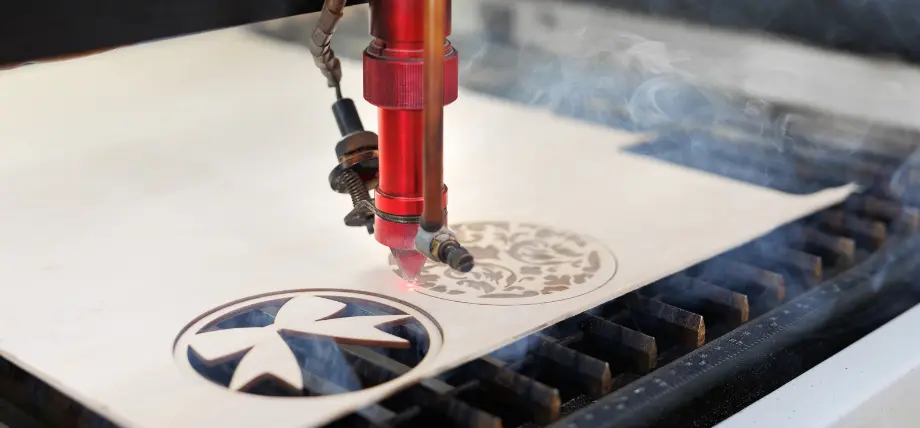
Lasergravur Holz
Das Laserschneidverfahren ist auf Sperrholz als Hauptmaterial angewiesen, da Lindenholz-Sperrholzplatten glatte Oberflächen für präzise Bearbeitungen bieten. Der CO₂-Laser schneidet Walnussholz-Sperrholzplatten effektiv mit einer Diodenleistung von 10 W, 75 % Intensität und zwei Durchgängen bei einer Dicke von 3 mm. Die Schnittgeschwindigkeit von Sperrholz mit geringerer Dichte ist höher, jedoch besteht die Gefahr des Verbrennens während des Betriebs. Ein Einweichen in Wasser bei Raumtemperatur minimiert diesen Effekt.
Das Material eignet sich gut für Möbelprototypen und Architekturmodelle, da die Gravur mit einer Geschwindigkeit von 1000 mm/s strukturierte Effekte erzeugt. Um Verformungen zu vermeiden und eine gleichmäßige Gravurtiefe von bis zu 6,35 mm (1/4 Zoll) zu erreichen, muss das Material fixiert werden. Hochharz-Sperrholz sollte vermieden werden, da es zwar Flexibilität für den Bau komplexer DIY-Konstruktionen bietet, aber dennoch viel Rauch erzeugt.
3. MDF (Mitteldichte Faserplatte)
Laserschneider im Einsatz
MDF bietet hervorragende Voraussetzungen für die Lasergravur, da seine gleichmäßige Dichte für einheitliche Farbtöne ohne störende Maserung sorgt. Das CO₂-Lasersystem benötigt mindestens 40 W Leistung, um MDF-Materialien mit einer Dicke von 3–6 mm in einem Arbeitsgang zu schneiden. Der Harzanteil im Material erzeugt jedoch Rauch, der Absauganlagen und Acrylgittertische erforderlich macht.
Für MDF-Platten empfiehlt sich hochwertiges oder doppelt raffiniertes Material, um die Aufnahme giftiger Substanzen während der Bearbeitung zu vermeiden. Der Diodenlaser erzeugt kontrastreiche Gravuren, benötigt jedoch mehrere Durchgänge zum Schneiden dünner Platten. Um ein Verkohlen während der Modell- und Schilderherstellung zu verhindern, sind hohe Bearbeitungsgeschwindigkeiten (zwei Durchgänge bei moderater Leistung) erforderlich. Die Maschine benötigt ausreichende Belüftung, um Formaldehyddämpfe abzuführen. Nach jeder Benutzung sollte sie regelmäßig gereinigt werden.
4. Rostfreier Stahl
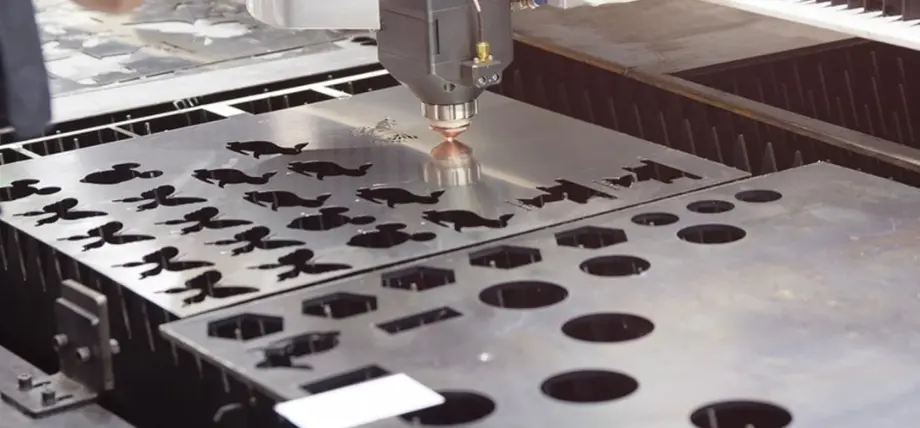
Faserlaserschneiden von Metall
Das Schneiden von Edelstahl erfordert Faserlaser, da diese präzise Schnitte ermöglichen und die Korrosionsbeständigkeit nach der Bearbeitung gewährleisten. Für das Schneiden von 4 mm dickem Material mit Stickstoffunterstützung, die Schlackenbildung verhindert und Oxidation stoppt, ist eine Leistung von mindestens 1 kW erforderlich. Die Gravur zur Anbringung von Seriennummern erfordert Geschwindigkeitsanpassungen, um die Wärmeeinflusszone (WEZ) zu minimieren, die bei Edelstahlsorten der Güteklasse 304 nicht gehärtet ist.
Für die Materialauswahl von Industrieteilen ist Argongas zur Gewährleistung einer hohen Kantenqualität erforderlich, CO₂-Laser weisen jedoch nur eine begrenzte Leistung auf. Das Verfahren erfordert die Einstellung der Fokussierlänge für eine Durchdringung von 80 %, anschließend wird das restliche Material abgebrochen.
5. Aluminium
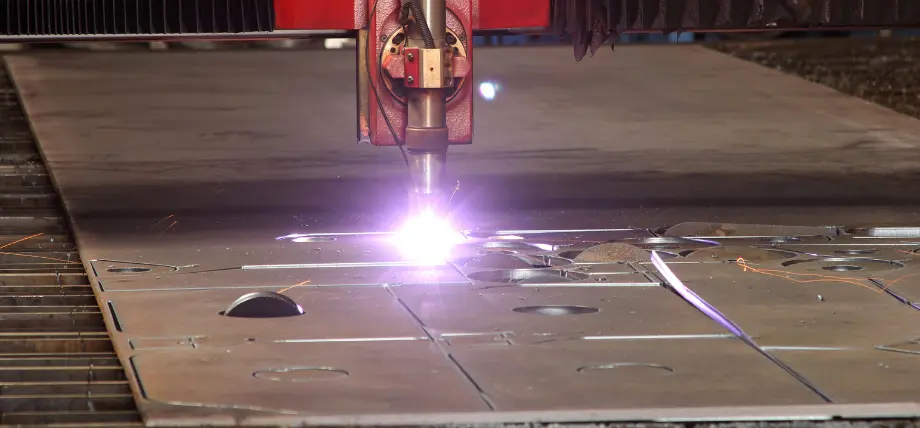
Laserschneiden von Aluminium
Die Bearbeitungsgeschwindigkeit von Faserlasern erreicht Materialstärken von bis zu 6,35 mm (1/4 Zoll), da Aluminium einen niedrigen Schmelzpunkt besitzt. Der Gravurprozess auf eloxierten Materialien wird durch den Einsatz von Hochdruck- und Gasaspirationssystemen mit Stickstoff oder Sauerstoff zur Entfernung des geschmolzenen Materials und zur Vermeidung von Schlackenbildung besser sichtbar. Die Materialauswahl für Luft- und Raumfahrtbauteile erfordert eine Anpassung von Leistung und Geschwindigkeit in Abhängigkeit von der Materialstärke. Zunächst wird ein Schnitt von 80 % angestrebt, anschließend erfolgt der Bruch. Die kurze Wellenlänge trägt zur Reduzierung der Reflexion bei, während die Aufrechterhaltung einer Inertgasatmosphäre vor Oxidation schützt.
Probieren Sie Boda jetzt aus!
6. Leder
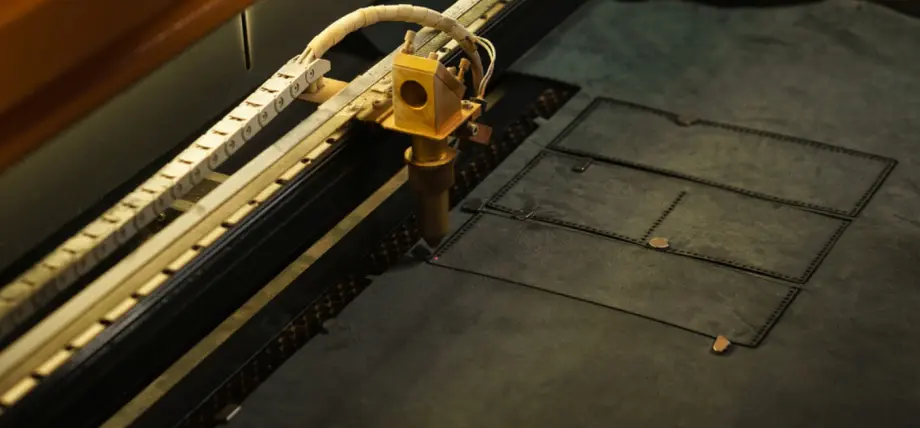
Leder laserschneiden
CO2-Laser mit einer Leistung über 40 W benötigen zum Schneiden von 2 mm dickem, pflanzlich gegerbtem Naturleder 75 % ihrer Leistung. Sie schneiden das Leder ohne Ausfransen und ermöglichen detaillierte Gravuren in einem Arbeitsgang. Die Schnitttiefe beträgt 85 %. Diodenlaser können bis zu 6,35 mm (1/4 Zoll) tief schneiden, verursachen jedoch Kantenverkohlung.
Das Zubehörmaterial erfordert eine niedrige Leistungseinstellung (3000 mm/s bei 90 %), um Verbrennungen zu vermeiden. Belüftungssysteme sorgen für die Abführung von Öl und Gerüchen. Das Material muss flach und fixiert werden, da jede Bewegung den Schnitt ruiniert. Es eignet sich optimal für die Herstellung individueller Armbänder.
7. Karton
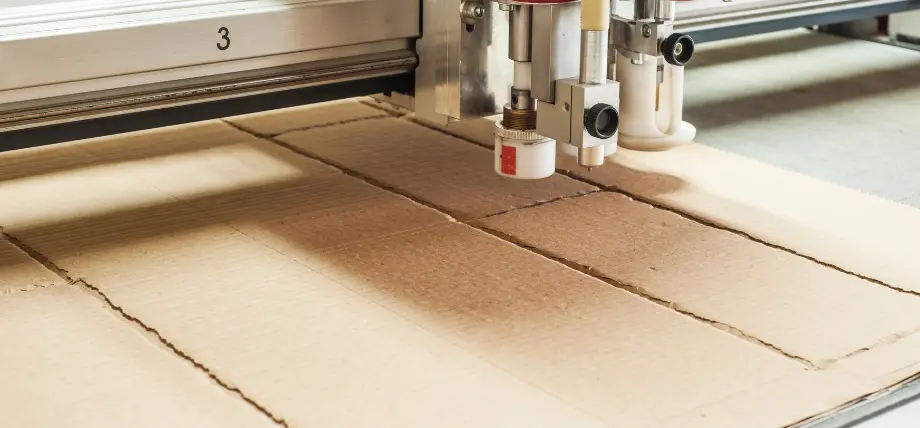
Laserschneiden von Karton
CO₂-Lasersysteme schneiden problemlos Kartonmaterialien für die Prototypenerstellung bis zu 3 mm Dicke. Der Prozess erfordert niedrige Leistungseinstellungen und aktive Luftunterstützung, um die Brandgefahr zu minimieren. Karton darf niemals ohne geeignete Absaug- und Brandschutzanlage in Innenräumen geschnitten werden. Das Material eignet sich gut für Verpackungszwecke, und die Konvertierung von STL- in SVG-Dateien ermöglicht die Erstellung von Skulpturen, während mehrere Lagen den Aufbau komplexer Strukturen unterstützen. Der Schneidevorgang mit Diodenlasern dauert länger als mit CO₂-Lasern, und Rauchabsaugsysteme sind weiterhin für den Betrieb erforderlich.
8. Textilien
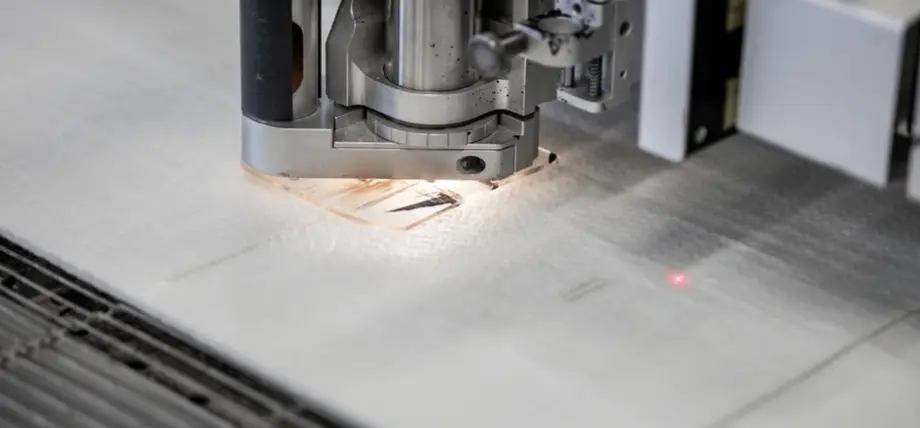
Stoff laserschneiden
CO₂-Laser schneiden Baumwolle, Polyester und Seide präzise und versiegeln die Kanten, um ein Ausfransen zu verhindern. Der Gravurprozess erzeugt Motive, wobei die Geschwindigkeitseinstellungen den Schmelzgrad bestimmen. Daher ist es notwendig, vor der Verwendung Materialreste zu testen und die Luftunterstützung für bestimmte Stoffarten zu deaktivieren. Das Material eignet sich gut für Modeanwendungen, wenn es nach ordnungsgemäßer Reinigung und Bügeln mit Gewichten fixiert wird.
9. Acetal
Das präzise Schneiden von Acetal (POM) mit CO₂-Lasern ist möglich, da dieses Material formstabil ist und geringe Reibung aufweist. Extrudierte Acetal-Varianten neigen zwar zum Verziehen während der Bearbeitung, eignen sich aber gut für die Herstellung von Maschinenteilen mit glatten Kanten. Die Zugfestigkeit des Materials liegt zwischen 60 und 90 MPa. Es ist recycelbar und benötigt eine thermoplastische Form. Für die Gravur sind spezielle Markierungseinstellungen erforderlich, wodurch sich Acetal für die Herstellung von Gehäusen eignet.
10. Glas
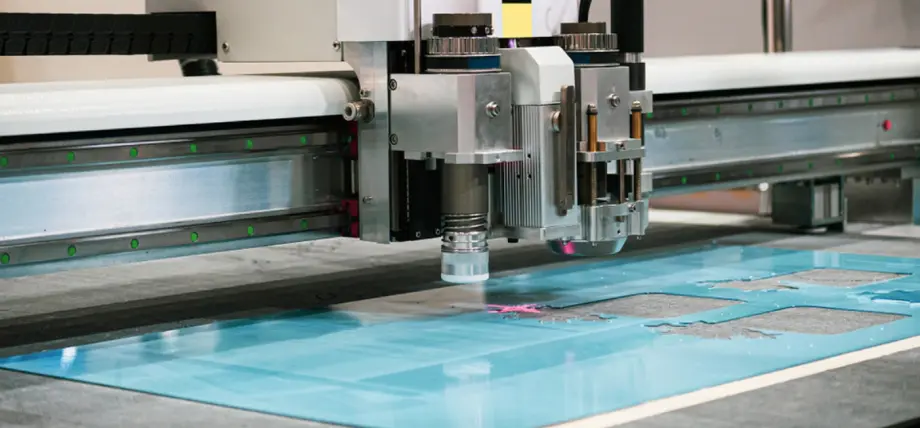
CNC-Fräse zum Schneiden von Glas
Die Glasgravur mit CO₂-Lasern erfolgt typischerweise mit geringer Leistung und einer feuchten Papier- oder Maskierungsschicht. Oft wird das Bild in der Designdatei auf 70–100 % Schwarz eingestellt. Der Schneidprozess ist mit Einschränkungen verbunden, jedoch ermöglicht das Auftragen von Farbe das Diodenätzen, gefolgt von Einstellungen zwischen 30 und 100 W, um mattierte Oberflächen ohne Bruch zu erzeugen und gleichzeitig Graustufen-Matrix-Effekte bei der Reinigung mit einer Lösung zu erzielen. Für gebogene Objekte ist der Einsatz von Rotationswerkzeugen erforderlich, während eine Schutzbrille die Anwender vor Glassplittern schützt.
Probieren Sie Boda jetzt aus!
Wartungstipps für Laserschneider für verschiedene Materialien
- Die Pflege von Holz und Sperrholz erfordert eine wöchentliche Reinigung mit Isopropylalkohol, um Harz zu entfernen, sowie das Absaugen der Liegefläche nach Gebrauch, eine monatliche Schmierung der Schienen und eine zweiwöchentliche Überprüfung des Luftfilters auf Verkohlungsablagerungen.
- Die Abgasfilter müssen nach jeder Fahrt überprüft werden, um Dämpfe zu filtern. Dabei ist der Kontakt mit PVC-Materialien zu vermeiden, da diese Korrosion verursachen. Die Kühlsysteme müssen alle paar Wochen mit destilliertem Wasser gespült werden, und die Spiegel müssen monatlich neu ausgerichtet werden.
- Die Instandhaltung von Bauteilen aus Edelstahl und Aluminium erfordert die Reinigung der Düsen nach dem Schneiden zur Entfernung von Spritzern, die Verwendung von deionisiertem Wasser in den Kühlern sowie regelmäßige Kontrollen der Gassysteme auf Stickstoff-/Sauerstoffreinheit und planmäßige Kalibrierung von Fokus und Leistungsabgabe.
- Die Instandhaltung von Leder- und Textilmaschinen erfordert das Absaugen von Flusen aus dem Maschinenbett und die häufige Reinigung der Luftfilter aufgrund von Ölablagerungen, die Schulung der Bediener sowie die exakte Einstellung des Maschinenbetts.
- Für den Umgang mit Rauch und giftigen Substanzen ist eine angemessene Belüftung am Arbeitsplatz erforderlich. Benutzer sollten die Filter monatlich austauschen, einen sauberen Arbeitsbereich pflegen und den Betrieb in Innenräumen ohne Abluftsystem vermeiden.
- Tägliche Inspektionen der elektrischen Bauteile sollten zusammen mit der Wartung der Gasanlage und der Überprüfung des deionisierten Wassers in den Kältemaschinen sowie materialspezifischen Schulungen für die Bediener durchgeführt werden, um Geräteausfälle zu minimieren.
Laserschneiddienste
Boda bietet Lasergravur- und Laserschneiddienstleistungen für Metalle, Verbundwerkstoffe und Hochleistungskunststoffe an.
Wichtigste Vorteile der Zusammenarbeit mit Boda:
- Kürzere Vorlaufzeiten
- Online-Angebote für Laserschneiden rund um die Uhr
- Optionale DFM-Unterstützung
- Unterstützung von Prototypen bis zur Serienproduktion
Preisanfrage kostenloses Angebot
Fazit
Die Auswahl geeigneter Laserschneidmaterialien in Kombination mit den richtigen Lasereinstellungen ermöglicht es Ingenieuren, optimale Ergebnisse bei der Bearbeitung laserschneidbarer Materialien zu erzielen. Die Auswahl geeigneter Lasertypen und -einstellungen unter Berücksichtigung der Materialverträglichkeit führt zu überlegenen Ergebnissen in Konstruktions- und Entwicklungsanwendungen. Die Einhaltung von Sicherheitsprotokollen schützt die Anwender vor der Exposition gegenüber giftigen Gasen während des Laserschneidprozesses.
FAQ
Welche Materialien kann ein Laser schneiden?
Je nach Lasertyp und Ausgangsleistung werden mit Lasern Schneidvorgänge an Holz und Acrylmaterialien sowie an Metallen, Leder, Papier, Schaumstoff und Textilien durchgeführt.
Welche Materialien kann ein Laserschneider bearbeiten?
Das Laserschneidverfahren eignet sich für Massivholz und Sperrholz sowie für Acryl- und MDF-Verbundwerkstoffe und, bei Verwendung geeigneter Laser, auch für bestimmte Metallwerkstoffe.
Welche Materialien können lasergeschnitten werden?
Zu den Materialien, die sich gut für das Laserschneiden eignen, gehören Acryl für glatte Kanten, Sperrholz für den Bau von Strukturelementen, Leder für flexible Designs und Edelstahl für die Herstellung langlebiger Teile.
Welche Materialien kann ein Laserschneider bearbeiten?
Der Laserschneider bearbeitet Lindenholz-Sperrholzplatten sowie Sperrholz und PVC-freie Kunststoffe und Metalle mit Faserlasern und Gewebematerialien mit versiegelten Kanten.
Welche Materialien werden zum Laserschneiden verwendet?
Die Standardmaterialien für das Laserschneiden bestehen aus Walnusssperrholzplatten für die Optik, Karton für Testzwecke, Glas für Gravuren und Aluminium für leichte Anwendungen.