
Vielleicht sind Ihnen schon einmal gebogene Rohrstrukturen im Auspuff Ihres Autos oder Motorrads aufgefallen – ein typisches Anwendungsgebiet des Rohrbiegens. Durch das Biegen lassen sich Rohre aus Edelstahl, Kohlenstoffstahl, Eisen, Aluminium, Kupfer, Messing und vielen anderen Materialien in die gewünschte Form bringen.
Es gibt verschiedene Techniken zum Rohrbiegen, die je nach Anzahl der Biegungen und anderen Konstruktionsvorgaben ausgewählt werden können. Hinsichtlich Größe, Geometrie und Präzision ist ein hoher Grad an Individualisierung möglich.
In den folgenden Abschnitten werden die verschiedenen Röhren und Rohrbiegeverfahren, Werkzeuge zum Rohrbiegen, Konstruktionsüberlegungen, Anwendungen und zugehörige Berechnungen.
Grundlagen des Rohrbiegens
Im Kontext von Fertigungsverfahren werden Rohrbiegen und Schlauchbiegen oft synonym verwendet; der Hauptunterschied liegt im Grad der Präzision und der Werkzeugkontrolle. Schlauchbiegen erfordert engere Toleranzen und präzise Werkzeuge, während beim Schlauchbiegen der Fokus eher auf größeren Radien und Durchflussmengen als auf Toleranzen liegt.
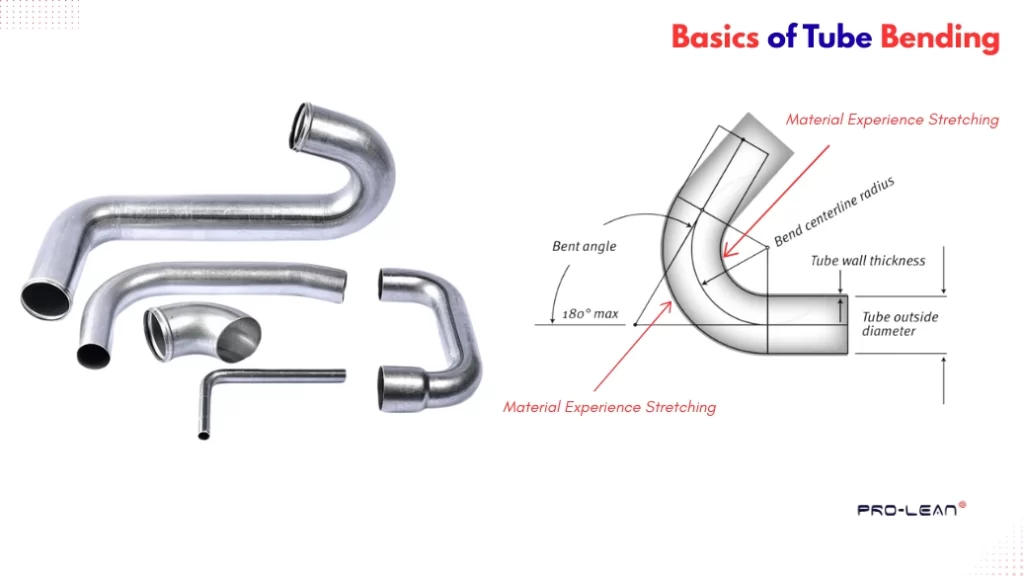
Grundlagen des Rohrbiegens
Ein Rohr ist ein hohles zylindrisches Bauteil, das definiert ist durch Mittellinie Radius, Nenndurchmesser, Wandstärke und LängeEs findet breite Anwendung in Fluidsteuerungssystemen und wird mitunter auch als Strukturbauteil eingesetzt.
Die Verformung erfolgt an der Rohrwand. Bei Einwirkung einer Biegekraft wird das Material nahe der Innenwand gestaucht, während die Außenfläche gedehnt wird. Diese Dehnung und Stauchung beeinflussen den inneren und äußeren Biegeradius.
Konstrukteure und Fertigungsbetriebe betrachten eine Mittellinie (neutrale Achse) als Grundlage für Zeichnungs-, Werkzeug- und Umformvorgänge. Dies ist in der untenstehenden schematischen Darstellung veranschaulicht.
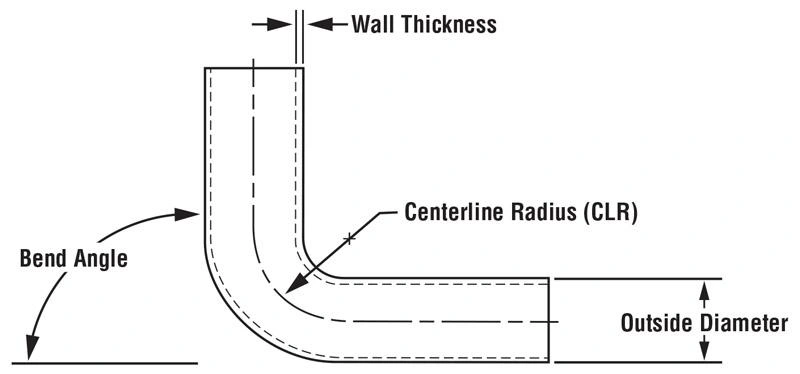
Biegungsillustration
Die im obigen Diagramm dargestellten Biegevariablen bestimmen das Materialverhalten bei Verformung und mögliche Maßabweichungen. Beispielsweise beeinträchtigt bereits ein geringfügiger Dickenfehler die Genauigkeit des Biegeradius und somit die Leistung und Passgenauigkeit.
„Wenn Sie auch etwas über gebogene Blechteile lesen möchten, lesen Sie einen ausführlichen Artikel über …“ Blechbiegen Hier."
Probieren Sie Boda jetzt aus!
Arten von Rohrbiegeverfahren
Für das Biegen von Rohren und Leitungen gibt es vier verschiedene Verfahren: Walzbiegen, Rotationsziehen, Druckbiegen und Pressbiegen. Jedes dieser Verfahren unterscheidet sich in den Biegeprozeduren und hat spezifische Anwendungsbereiche.
Lassen Sie uns sie kurz diskutieren.
Drehzugbiegen
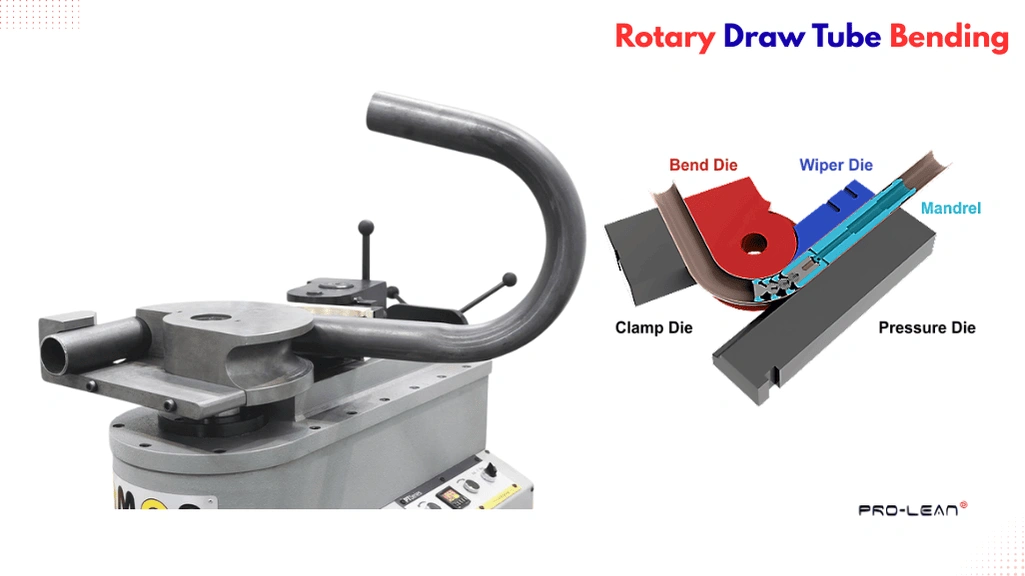
Drehzugrohrbiegen
Dieses Verfahren umfasst eine Druckmatrize, eine Klemmmatrize, eine Drehbiegematrize, eine Abstreifmatrize und einen Dorn. Die Umformkraft wird durch die Rotation der Drehbiegematrize aufgebracht.
Werkzeuge zum Rohrbiegen für Rotationsziehverfahren sind:
- Klemmwerkzeug: Es hält das Rohr so fest, dass die Biegematrize das Rohr um die Kontur biegen kann.
- Wischermatrize: Es dient dazu, den Spalt zwischen der Biegung und der Druckdüse auszugleichen, wodurch das Rohr beim Ziehen besser gestützt wird.
- Biegeform: Es definiert das Biegeprofil; das Rohr wird darum herum gezeichnet.
- Druckstempel: Sie stützt die Außenfläche, und die Matrize bewegt sich entlang der gebogenen Linie, während die rotierende gebogene Matrize das Rohr zieht.
- Dorn: Eine solide Stütze von der Innenseite des Rohres/Leitungsrohres zur Kontrolle der Wandstärke.
Das Rotationsziehbiegen ist präzise und wiederholbar; es wird typischerweise für Hydraulikleitungen, Überrollkäfige, Instrumentenrohre, Kraftstoffleitungen in Autos und Motorrädern sowie Handläufe verwendet.
Drücken Sie Biegen
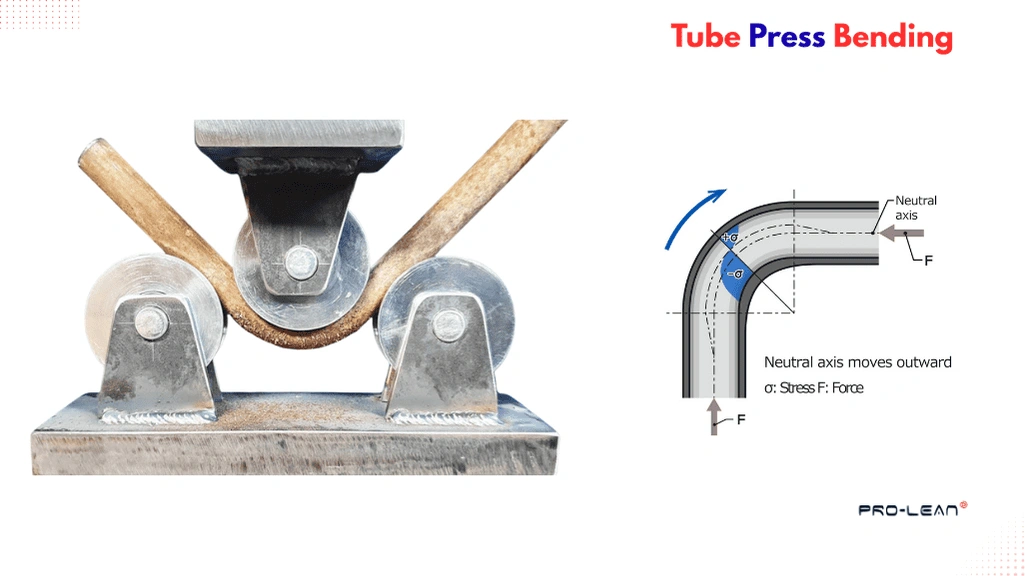
Rohrbiegen
Beim Pressbiegen, auch Stempelbiegen genannt, werden stationäre Rohre gegen eine bewegliche Walze gepresst, um das gewünschte Biegeprofil zu erzielen. Es ist ein einfaches Verfahren, das zwar keine große Kontrolle über Form und Komplexität ermöglicht, aber einfacher und kostengünstiger einzurichten ist.
Diese Methode eignet sich, wenn die Konstruktion keine komplexen Rohrprofile aufweist und enge Toleranzen nicht erforderlich sind; vielmehr, wenn Sie nach kostengünstigen, unkomplizierten Lösungen suchen – zum Beispiel Vierkantrohrbiegen und das Biegen dicker und schwerer Rohre.
Rollenbiegen 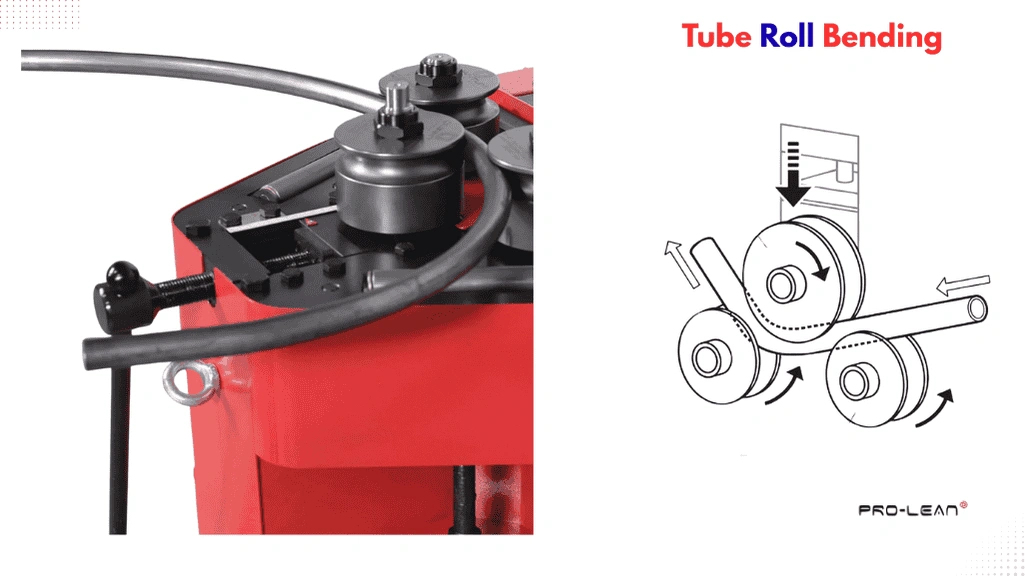
Rohrbiegen
Es kann Rohre und Leitungen mit größeren Biegeradien biegen, was insbesondere in der Schwerindustrie von Vorteil ist. Die Vorrichtung besteht aus drei mechanischen Rollen, die pyramidenförmig angeordnet sind. Der Biegeradius lässt sich durch Verstellen ihrer Positionen fixieren. Beim Einführen des Rohrs zwischen die obere und die unteren beiden Rollen übt die obere Rolle Druck auf das Rohr aus, während die beiden unteren Rollen es stützen.
Das Rollbiegeverfahren ist die richtige Wahl, wenn Sie lange, geschwungene Kurven mit großen Biegeradien benötigen – beispielsweise für Lüftungskanäle, architektonische Strukturen und Spanten für einen Schiffsrumpf.
Kompressionsbiegen
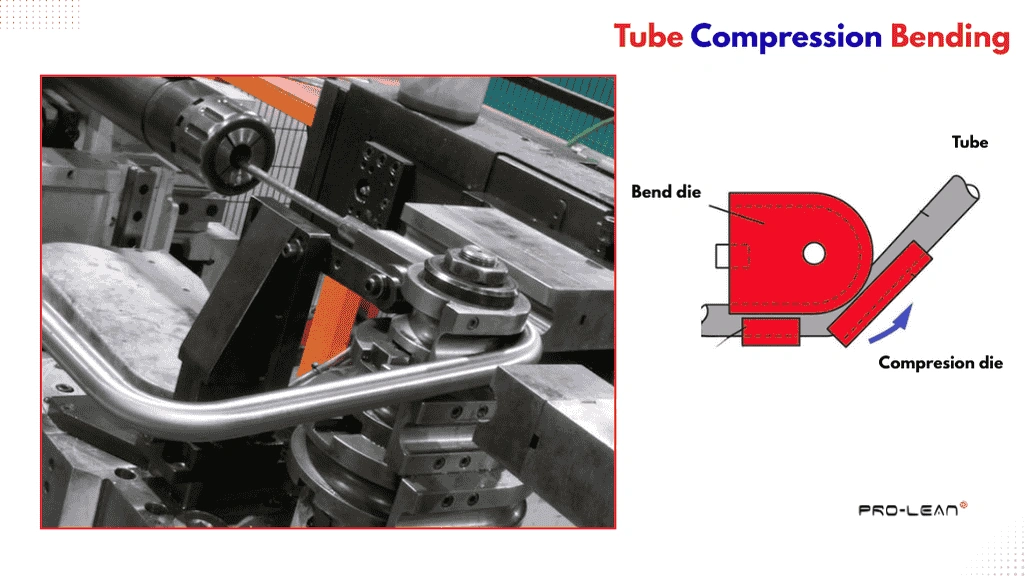
Rohr-Druckbiegen
Ein Ende eines kreisförmigen Rohres wird mit einer stationären Matrize und einer Klemme fixiert, während eine Druckmatrize das Rohr vom anderen Ende her gegen die stationäre Matrize drückt und so den gewünschten Biegewinkel und Radius erzeugt. Dieses Verfahren wird typischerweise bevorzugt, wenn Mittellinie Der Radius ist mehr als das Dreifache des Außendurchmessers.
Das Druckbiegen eignet sich für einfache Biegegeometrien und ist kostengünstig bei großen Stückzahlen – zum Beispiel für einfache Handläufe, Möbelgestelle und elektrische Leitungen.
Probieren Sie Boda jetzt aus!
Überlegungen zu Werkzeugen für das Rohrbiegen
Die Werkzeuge haben direkten Einfluss auf Qualität, Genauigkeit, Kosten und Effizienz des Biegeprozesses. Schon ein kleiner Fehler bei den Matrizen oder anderem Werkzeugzubehör kann zu Mängeln wie Wandverdickungen, Faltenbildung, lokalen Verformungen und sogar Materialversagen führen. Dies ist insbesondere beim Rotationsziehverfahren kritisch.
Im Folgenden werden die wichtigsten Aspekte bei der Werkzeugauswahl für ein effizientes, präzises und fehlerfreies Rohrbiegen erläutert.
- Dornhärte: Wählen Sie das Dornmaterial und den Härtegrad entsprechend dem Rohrmaterial; weicher Dorn für harte Rohre und umgekehrt.
- Radiales Wachstum: Bei harten Werkstoffen sollten größere Biegeradien gewählt werden, typischerweise mehr als das Dreifache des Außendurchmessers. Dies erleichtert die Werkzeuganpassung und hilft, Probleme im Zusammenhang mit radialer Ausdehnung auszugleichen.
- Wischermatrize: Achten Sie darauf, dass der Kontaktpunkt der Abstreifmatrize keinen Verschleiß aufweist und positionieren Sie diese in einem leichten Winkel zum Werkstück.
- Klemmwerkzeug: Eine zu kurze Klemmbacke kann Risse verursachen, daher sollte ihre Länge dem Dreifachen des Rohraußendurchmessers entsprechen.
- Schmierung: Verwenden Sie nicht-erdölbasierte synthetische Schmierstoffe im Spalt zwischen Dorn und Rohrinnenfläche. Dies reduziert die Reibung beim Biegen und verhindert zudem Fressen.
Rohrbiegeberechnungen
Ähnlich Berechnung der BlechbiegungDas Biegen von Rohren erfordert mehrere ähnliche Berechnungen, wie zum Beispiel den k-Faktor, die Biegezugabe, die Rückfederung und andere Variablen.
Betrachten wir nun die wichtigsten Formeln zum Biegen von Rohren und die wichtigsten Berechnungen.
Rückfederung & K-Faktor
Die Rückfederung ist die Abweichung von der Biegelinie/dem Biegeprofil nach dem Nachlassen der Biegekraft, bedingt durch innere Spannungen und die elastischen Eigenschaften des Materials. Daher sollte je nach Materialart, Wandstärke und anderen Einflussfaktoren ein zusätzlicher Biegewinkel von 2°–10° zur Kompensation berücksichtigt werden. Siehe hierzu die Tabellen zur Rückfederung.
Zusätzlich kann der K-Faktor mit der angegebenen Formel berechnet werden: Abstand von der Innenfläche des Rohres zur neutralen Achse geteilt durch die Wandstärke (d/t).
Innen- und Außenradius
Der Innenradius ist der Abstand zwischen der Innenfläche des Rohrs und der Biegestelle in der Mitte. Er beeinflusst die Druckspannung, und ein zu kleiner Innenradius kann zu Materialknicken führen. Der Außenradius hingegen wird bis zur Außenfläche des Rohrs gemessen.
Die Formeln zum Biegen von Rohren mit Innen- und Außenradius sind unten angegeben.
Innenradius (Ri) = Mittellinienradius (Rc) - Dicke (t)2
Außenradius (Ro) = Mittellinienradius (Rc) + Dicke (t)2
Biegezugabe
Vor der Berechnung der Biegezugabe muss zunächst der Mittellinienradius bestimmt werden. Beim Biegen von Rohren und Leitungen wird die Methode des Mittellinienbogens bevorzugt, wobei die Wandmitte als Bezugspunkt dient.
Mittellinienradius (Rc) = Innenradius (Ri) + Dicke (t)2
Biegezugabe (BA) = π180 x Rc
Flache Mittellinienlänge = L1 + L2 + BA (L1 und L2 sind die Längen der beiden Rohrschenkel)
Streckung an der Außenfläche
Das Material an der Außenfläche dehnt sich beim Biegen des Rohrs, aber wie hoch ist die genaue Dehnung in Prozent? Sie kann mit der angegebenen Formel berechnet werden:
% Dehnung (E) = t / 2Rc x 100
Wie biegt man Stahlrohre?
Stahl ist aufgrund seiner Korrosionsbeständigkeit, Langlebigkeit und des ausgewogenen Verhältnisses von Festigkeit und Umformbarkeit eines der gängigsten Werkstoffe für Rohranwendungen. Biegen von Aluminiumrohren und Biegen von EdelstahlrohrenMan kann Stahlrohre auch mit den oben beschriebenen Methoden biegen. Das Rotationsbiegen ist jedoch nach wie vor die gebräuchlichste Methode.
Für Werkzeuge zum Biegen von Stahlrohren sollten Sie Matrizen aus gehärtetem Werkzeugstahl wählen und für die Dorne legierten Stahl oder Aluminiumbronze verwenden. Berücksichtigen Sie außerdem die Stahlsorte, die Wandstärke und die Biegbarkeit bei großen Radien.
Anwendungsbereiche der Rohr- und Leitungsbiegung
Gebogene Rohre und Leitungen finden in zahlreichen Branchen Anwendung, von Haushaltsgeräten über das Bauwesen bis hin zu Hydraulikmaschinen. Sie ermöglichen die Herstellung kundenspezifischer Rohre für einen reibungslosen Flüssigkeitsfluss und stabile Konstruktionen.
Als Nächstes betrachten wir die Anwendungen des Rohrbiegens in der Automobilindustrie und im Bauwesen.
Automobilindustrie
- Vorteile: Gleichmäßige Strömungswege, langlebige Verbindungen, geringes Gewicht und minimale Vibrationen.
- Beispiele: Abgaskrümmer, Kraftstoff- und Hydraulikleitungen, Fahrgestell-Hilfsrahmen und Lenksäule.
Öl & Gas
- Vorteile: Rohrbiegen ermöglicht kompakte Bauweisen mit minimalen Schweißverbindungen.
- Beispiele: Zuleitungen für Raffinerie- und Druckbehälterverbindungen
Industrielle HLK
- Vorteile: Einfache Montage, effizienter Luftstrom und geringer Wartungsaufwand.
- Beispiele: Kältemittelzuleitungen, Verteilerleitungen, Spulenleitungen.
Medizintechnik
- Vorteile: Hohe Präzision, unversehrte Innenflächen, kein Risiko von Leckagen durch Verbiegen, minimales Kontaminationsrisiko.
- Beispiele: Instrumentenschläuche, Flüssigkeitsleitungen für Diagnosegeräte, Gestelle für medizinische Wagen und Möbel.
Architektur & Bauwesen
- Vorteile: Hohe mechanische Festigkeit, starre Strukturen und Unterstützung für präzise Krümmungen.
- Beispiele: Handläufe, ästhetische Fassaden, strukturelle Rohrbauteile.
Mehr lesen: Blechbiegetechniken
Summieren
Das Biegen von Rohren ist ein entscheidender Prozess bei der Herstellung von Bauteilen und Systemen für die Fluidströmung. Mit dem richtigen Verfahren lassen sich komplexe Rohrstrukturen mit mehreren Biegungen formen. Das Rotationsziehen eignet sich ideal für präzise Rohre mit mehreren Biegungen, während das Stempel-/Druckbiegen optimal für Metallrohre mit einfacher Geometrie und wenigen Biegungen ist.
Um Wanddickenreduzierung, Rückfederungsungenauigkeiten und Faltenbildung zu vermeiden, müssen Sie verschiedene Werkzeugfaktoren und Biegeberechnungen berücksichtigen. Wenn Sie auf der Suche nach hochwertigen Rohren und BlechbiegeserviceBoda bietet umfassende Lösungen, die DFM-Feedback, Finite-Elemente-Analyse (FEA), Werkzeugbau, CNC-Biegen, Montage und Nachbearbeitung abdecken.