 Moldeo por soplado frente a moldeo por inyección
El método de fabricación de plásticos adecuado es crucial para el éxito de un producto y su rentabilidad. El moldeo por inyección y el moldeo por soplado son las dos técnicas más comunes en la producción de plásticos. Ambos procesos utilizan materiales termoplásticos, pero producen productos fundamentalmente diferentes y requieren equipos y herramientas específicos.
Para tomar decisiones informadas, los fabricantes deben comprender las diferencias en términos de costo, aplicación y aspectos técnicos. Esta comparación exhaustiva de moldeo por soplado frente a moldeo por inyecciónción, así como los defectos comunes de los productos moldeados por inyección y soplado. También destaca las ventajas de la profesionalidad. servicios de moldeo por inyección de plástico para optimizar resultados de producción.
¿Qué es el moldeo por soplado?
El moldeo por soplado es un proceso industrial diseñado para crear productos plásticos huecos con paredes delgadas. El material termoplástico se basa en los principios del soplado de vidrio tradicional. Enoch Ferngren, William Kopitke y otros fueron pioneros en el proceso de moldeo por soplado de plástico en 1938, lo que revolucionó la fabricación de envases.
Este proceso comienza con la creación de una preforma, un tubo hueco de plástico ablandado. La preforma se coloca entre dos mitades de molde, que definen la forma final del producto. Se llena con aire comprimido, lo que fuerza al plástico a expandirse hasta adaptarse a las cavidades del molde. Una vez enfriado, el molde se abre y libera el producto hueco.
Tipos de procesos de moldeo por soplado
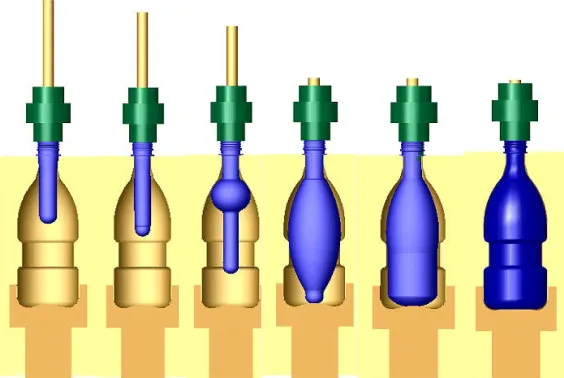 Diagrama del proceso de moldeo por soplado
Existen diversas variantes de moldeo por soplado para satisfacer las diferentes necesidades de los productos:
El método más común es el moldeo por extrusión-soplado. La preforma se extruye verticalmente hacia abajo, se introduce en un molde y luego se infla con aire comprimido. Esta técnica es ideal para envases de tamaño mediano y resulta muy eficiente en la producción a gran escala.
El moldeo por inyección-soplado es el proceso de crear una preforma mediante moldeo por inyección, para luego transferirla a un molde de soplado. La preforma se expande con aire para lograr su forma final.
El moldeo por soplado y estiramiento es una técnica que estira mecánicamente una preforma en ambas direcciones antes de inflarla. Esto produce botellas más resistentes y transparentes, ideales para bebidas carbonatadas.
La coextrusión es una técnica de moldeo por soplado que superpone capas de plástico simultáneamente. Esto permite que los envases tengan propiedades de barrera o que se combinen diferentes características de materiales en un solo producto.
Material común para moldeo por soplado
La mayoría de los termoplásticos no son fácilmente compatibles con los procesos de moldeo por soplado. HDPE Es el material más popular debido a su resistencia química y facilidad de procesamiento. El HDPE se introdujo en la década de 1950, lo que mejoró significativamente las capacidades de moldeo por soplado.
Otros materiales comúnmente utilizados incluyen polietileno de densidad media, polietileno de baja densidad, tereftalato de polietileno, polipropileno (PP), PVC, elastómeros termoplásticos (TPE), poliestireno (PS), policarbonato (PC) y nailon. La selección del material influye en la uniformidad del espesor de la pared y en el rendimiento del producto final. Los polímeros con mayor peso molecular y mayor longitud de cadena molecular reducen el deslizamiento de la preforma y mejoran la consistencia del espesor.
Ventajas del moldeo por soplado
El moldeo por soplado es la mejor opción para plásticos huecos porque ofrece varias ventajas en términos de fabricación.
Reducción de costes
El moldeo por soplado se realiza a presiones más bajas, lo que reduce el costo de los equipos y las herramientas. Los moldes no necesitan soportar altas fuerzas de inyección, lo que permite una construcción más ligera y una fabricación más económica. El costo de las herramientas suele oscilar entre $1,000 y $100,000 por pieza, lo que es significativamente menor que el requerido para el moldeo por inyección.
Este proceso requiere equipos menos costosos. Los equipos de moldeo por soplado requieren menos capital y menores costos operativos porque no necesitan cilindros hidráulicos de alta resistencia para altas presiones de inyección.
Las capacidades de producción
El moldeo por soplado es la mejor manera de crear contenedores huecos que son difíciles y no económicos de producir mediante moldeo por inyección.El proceso es eficiente y produce paredes delgadas manteniendo la integridad estructural. La reducción de peso y de costos de envío es resultado de esta eficiencia en el uso del material.
La producción en paralelo puede realizarse con múltiples moldes. Dado que los moldes individuales son menos costosos que los moldes de inyección, los fabricantes pueden utilizar varias herramientas de forma económica para compensar el tiempo de ciclo y lograr un alto volumen de producción. La producción anual por máquina puede alcanzar millones de unidades.
Flexibilidad de diseño
El moldeo por soplado permite trabajar con una amplia gama de tamaños, desde botellas pequeñas de tan solo 0.25 litros hasta envases de hasta 50 litros, como los depósitos de combustible para automóviles. Su versatilidad permite su uso en diversos sectores industriales.
Los sistemas de producción automatizados reducen la mano de obra y mantienen la calidad, a la vez que disminuyen la carga de trabajo. Gracias a un utillaje relativamente sencillo, el proceso se adapta fácilmente a diferentes formas y tamaños.
Productos de moldeo por soplado
Muchas industrias requieren componentes y envases de plástico huecos y ligeros.
Embalaje de consumo
Las botellas moldeadas por soplado se utilizan ampliamente en la industria del cuidado personal para jabones líquidos, champús, acondicionadores y cosméticos. También se emplean para productos de limpieza, productos químicos domésticos y detergentes. Resisten las reacciones químicas y, al mismo tiempo, resultan económicas.
Las botellas para zumos, leche y otros líquidos también se utilizan en la industria alimentaria y de bebidas. Mediante el uso de los materiales adecuados o técnicas de coextrusión multicapa, este proceso produce envases con excelentes propiedades de barrera.
Aplicaciones industriales
El moldeo por soplado se utiliza para producir tanques y contenedores de almacenamiento empleados en la producción de cerveza, vino, productos químicos industriales, aceites, lubricantes y materias primas agrícolas. Este proceso permite obtener contenedores de almacenamiento de gran capacidad, cuya fabricación mediante otros métodos resultaría poco práctica y prohibitiva en términos de costos.
Componentes automotrices
El moldeo por soplado es ampliamente utilizado por los fabricantes de automóviles para los depósitos de combustible. Este proceso produce formas huecas complejas con múltiples funciones que minimizan el peso.
Otras categorías de productos
Otros productos comunes fabricados mediante moldeo por soplado incluyen:
- Juguetes y equipos de juego para niños
- Kayaks y otros productos náuticos, como dispositivos de flotación.
- Disponemos de regaderas, macetas y otros productos para el césped y el jardín.
- Contenedores y suministros médicos
- Artículos deportivos, equipos recreativos
- Asientos de estadio y grandes elementos estructurales
- Para ciertas piezas de electrodomésticos se requiere una construcción hueca.
¡Pruebe Boda ahora!
¿Qué es el moldeo por inyección?
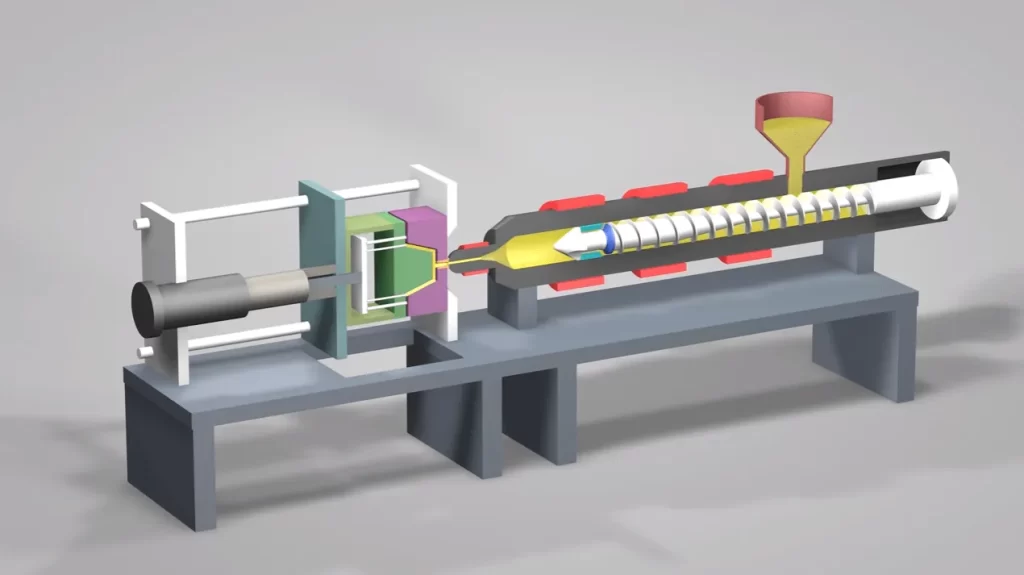 Diagrama de una máquina de moldeo por inyección
El moldeo por inyección es un proceso que produce componentes plásticos sólidos mediante fabricación de precisión. John Wesley Hyatt inventó la primera máquina de moldeo por inyección en 1872 para la producción en masa de artículos como botones. James Watson Hendry creó la primera máquina de moldeo por inyección de tornillo en 1947, sentando las bases de la tecnología de inyección moderna.
Este proceso consiste en fundir gránulos de plástico en un cilindro calentado que contiene un mecanismo de tornillo. El tornillo, al girar, comprime el plástico, reduciéndolo progresivamente. Esto genera calor por compresión. Elementos calefactores externos en el cilindro complementan la generación de calor mecánico. Una vez que se ha acumulado suficiente plástico fundido, el tornillo se retrae y luego avanza, inyectando el material en la cavidad del molde a una presión extremadamente alta.
Detalles del proceso de moldeo por inyección
Los moldes de inyección están compuestos por dos o más piezas que se mantienen unidas mediante potentes cilindros hidráulicos. Estos cilindros contrarrestan la enorme presión de inyección e impiden que el plástico fundido escape por las líneas de separación. Los moldes se separarán si no hay suficiente fuerza de sujeción. Esto puede provocar defectos de moldeo por inyección como por ejemplo, destellos o rellenos incompletos.
El agua u otros refrigerantes circulan por los canales de refrigeración integrados en el molde para regular la temperatura. Esto acelera la solidificación. Una refrigeración adecuada garantiza que las piezas se solidifiquen de manera uniforme, evitando tensiones internas o deformaciones. Una vez que la pieza se haya enfriado lo suficiente, el molde se abrirá y los pasadores eyectores la expulsarán.
El sistema de inyección cuenta con canales y compuertas para dirigir el flujo de plástico fundido hacia la cavidad. Estos canales de alimentación aseguran el llenado completo de la cavidad. Posteriormente, estos canales se retiran de la pieza tras la eyección. Esto se suele realizar mediante un proceso de recorte automatizado.
Precisión y repetibilidad
El moldeo por inyección produce piezas con una consistencia y precisión excepcionales. La inyección a alta presión llena los moldes y mantiene tolerancias estrictas. El moldeo por inyección es ideal para aplicaciones de ingeniería que requieren especificaciones exactas.
Las modernas máquinas de moldeo por inyección cuentan con sofisticados sistemas de control que monitorizan la temperatura, la presión y la velocidad de inyección. Estos parámetros garantizan que cada pieza cumpla con las especificaciones a lo largo de millones de ciclos de producción.
Moldeo por inyección versus extrusión:
Mientras que el moldeo por inyección crea piezas discretas mediante el llenado de moldes cerrados, la extrusión produce perfiles continuos al forzar el paso del plástico fundido a través de una matriz con forma, lo que resulta ideal para elementos como tuberías, tubos y marcos de ventanas.
Beneficios del moldeo por inyección
Para la producción en grandes volúmenes, el moldeo por inyección es una excelente opción para fabricar piezas de plástico complejas.
Eficiencia de producción
El volumen de producción de componentes plásticos fabricados mediante moldeo por inyección es inigualable. Una sola máquina puede automatizar y operar de forma continua para producir millones de piezas de plástico al año. Los tiempos de ciclo pueden variar de segundos a minutos, según el tamaño de la pieza, los requisitos de refrigeración y el material.
La rentabilidad a gran escala se logra combinando altas tasas de producción con una mínima intervención. Una vez fabricados los moldes y optimizados los parámetros de producción, se requiere una mínima intervención.
Complejidad del diseño
El moldeo por inyección permite crear geometrías imposibles de obtener con otras técnicas de conformado de plásticos. Este proceso produce piezas con características complejas y tolerancias muy ajustadas. Además, permite crear piezas con diferentes espesores de pared y componentes integrados. Los moldes multicavidad pueden producir varias piezas simultáneamente, lo que aumenta aún más la productividad.
La inyección a alta presión se utiliza para introducir el plástico en la cavidad del molde con todo detalle, reproduciendo formas complejas con precisión. Esto permite diseños de piezas sofisticados que integran varias partes en una sola pieza moldeada.
Versatilidad en Material
El moldeo por inyección puede utilizarse con una amplia gama de materiales, incluidos los termoplásticos. Este proceso puede emplearse con termoplásticos, termoestables y elastómeros termoplásticos.
La flexibilidad de los materiales permite a los ingenieros elegir materiales optimizados para requisitos de rendimiento como resistencia, resistencia química o tolerancia a la temperatura. Los aditivos pueden modificar propiedades como el color, la resistencia a los rayos UV y la resistencia al fuego.
Postprocesamiento mínimo
Piezas moldeadas por inyección Requieren un procesamiento posterior mínimo, aparte de eliminar los corredores y las compuertas. Las piezas salen de los moldes con superficies listas para ser ensambladas o utilizadas. Se eliminan las operaciones de recorte y manipulación, lo que reduce el coste total de producción.
Los acabados superficiales pueden ser texturizados o de alto brillo, y se moldean directamente sobre las piezas sin necesidad de operaciones secundarias. Un estricto control dimensional reduce o elimina la necesidad de mecanizado.
Productos de moldeo por inyección
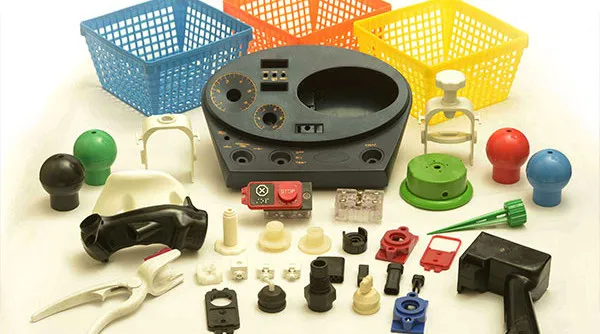 Plásticos moldeados por inyección
El moldeo por inyección se utiliza en prácticamente todas las industrias que requieren componentes de plástico.
Componentes de ingeniería
Los componentes del tablero, los revestimientos interiores, los paneles de la carrocería y los componentes mecánicos complejos, como engranajes y carcasas, se utilizan en aplicaciones automotrices. El moldeo por inyección se emplea en la industria automotriz tanto para piezas estéticas como funcionales.
Las carcasas electrónicas proporcionan puntos de montaje, interfaces de usuario y protección para circuitos sensibles. El moldeo por inyección produce carcasas con tolerancias precisas y funciones integradas para equipos industriales, ordenadores, teléfonos inteligentes y electrodomésticos.
Productos de consumo
Mediante el moldeo por inyección se pueden fabricar de forma económica juguetes, productos recreativos y otros artículos. Este proceso permite crear desde simples bloques de construcción hasta complejas figuras de acción con partes móviles.
El moldeo por inyección es la solución ideal para productos sanitarios como jeringas y tubos de ensayo. También funciona bien con carcasas de equipos de diagnóstico y otros componentes de dispositivos médicos. Este proceso cumple con la normativa para aplicaciones médicas.
Aplicaciones para uso industrial y comercial
El moldeo por inyección se utiliza para la producción en masa de productos de construcción, como accesorios para tuberías y cajas eléctricas. Los productos moldeados por inyección se utilizan en maquinaria agrícola para dispensadores de semillas y accesorios de riego.
Otros productos que se pueden moldear por inyección incluyen:
- Tapas y cierres de botellas
- Recipientes para almacenar alimentos y utensilios de cocina
- Carcasas, componentes y piezas para herramientas eléctricas
- Componentes de muebles
- Componentes de embalaje
- Equipos de laboratorio
- Equipo de seguridad y equipo de protección
¡Pruebe Boda ahora!
Comparación entre el moldeo por inyección y el moldeo por soplado.
Conocer las diferencias entre ambos procesos te ayudará a determinar cuál es el más adecuado para tu aplicación.
|
Atributo |
Moldeo por soplado |
Moldeo por inyección |
|
Geometría de la pieza |
Hueco, de paredes delgadas |
Formas sólidas y complejas |
|
Control de espesor de pared |
Variable y menos preciso |
Altamente preciso y uniforme |
|
Costos de herramientas |
$1,000 - $100,000 |
$10,000 - $1,000,000 |
|
Presión operacional |
Bajo |
Alto |
|
Se requiere posprocesamiento |
Sí (recortar el flash) |
Mínimo (eliminación de la compuerta). |
|
Opciones de material |
Los termoplásticos son el material principal utilizado. |
El moldeo por inyección suele utilizar termoplásticos; algunos termoestables y elastómeros también pueden moldearse con las herramientas y los controles de proceso adecuados. |
|
Mejores aplicaciones |
Botellas huecas, recipientes y otras formas huecas |
Componentes complejos y piezas de ingeniería |
Factores que influyen en los costos de herramientas y equipos
Cuando comparamos el costo de ambos procesos, Existen varias razones por las que el moldeo por inyección es más caro que el moldeo por soplado. Los moldes de inyección deben resistir altas cargas de sujeción y presiones de inyección en la entrada/cavidad, mientras que los moldes de soplado experimentan principalmente presiones de conformado más bajas provenientes del aire comprimido; las diferencias en el costo de las herramientas se deben a la complejidad del molde, la refrigeración y el control dimensional requerido.
El moldeo por inyección también resulta más costoso debido al diseño físico de las máquinas. Estas deben diseñarse para cerrarse y aplicar presiones extremas, además de proporcionar fuerzas de sujeción extremas. Esto incrementa el capital necesario para adquirir una máquina, así como los costos de mantenimiento. El funcionamiento de las máquinas de todo tipo es más costoso cuando los sistemas hidráulicos son de alta presión.
Estos puntos deben tenerse en cuenta al realizar una comparación de costos. En algunos casos, el alto costo del moldeo por inyección se justifica al producir componentes de alta precisión, componentes que el moldeo por soplado no puede producir. Si se va a producir un gran número de componentes, el costo por componente en el moldeo por inyección y el moldeo por soplado puede reducirse sustancialmente, lo que justifica el elevado costo de los moldes de inyección.
Comparación de velocidades (tasas de producción y tiempos de ciclo)
Ambos métodos permiten alcanzar altas tasas de producción, aunque el tiempo del ciclo de producción puede variar según el tamaño, el material y los requisitos de enfriamiento de los moldes. En el moldeo por soplado, el tiempo del ciclo está determinado principalmente por el tiempo de enfriamiento de la preforma. Los envases pequeños se enfrían rápidamente, con ciclos de tan solo unos segundos. Sin embargo, para envases más grandes, como los tanques de combustible, el tiempo de enfriamiento puede extender los ciclos a varios minutos.
De igual modo, los tiempos de ciclo para el moldeo por inyección también dependen del tamaño de la pieza y del tiempo de enfriamiento. Las secciones transversales gruesas de una pieza moldeada requieren más tiempo debido al mayor grosor del material, y los tiempos de ciclo pueden variar desde 10 segundos para piezas pequeñas hasta varios minutos para piezas más grandes.
Ambos procesos también pueden utilizar configuraciones multicavidad para la producción en paralelo, lo cual resulta económicamente viable, especialmente en el moldeo por soplado, dado el menor coste de los moldes. En el moldeo por inyección, los moldes multicavidad permiten fabricar más piezas en un solo ciclo, lo que aumenta la eficiencia de la máquina.
Comparación de volumen
Ambos métodos permiten alcanzar volúmenes de producción significativos. Se pueden producir millones de piezas al año. En el moldeo por soplado, la posibilidad de utilizar varios moldes simultáneamente compensa los tiempos de ciclo más largos de cada molde individual, lo que permite ajustar la estrategia de producción para satisfacer la demanda.
El moldeo por inyección también permite una producción de alto volumen gracias a los ciclos de producción más rápidos y al uso de moldes multicavidad. Esta producción aumenta exponencialmente cuando se incorporan operaciones en varios turnos.
El volumen de producción influirá en la elección del proceso. En el moldeo por soplado, los costes de utillaje asociados al moldeo por inyección se justifican, ya que los volúmenes de producción son mucho mayores. También existen series de producción de volumen medio y, en esos casos, el moldeo por soplado es la opción óptima. Esto es especialmente cierto cuando se fabrican múltiples variantes del producto final.
Comparación de materiales
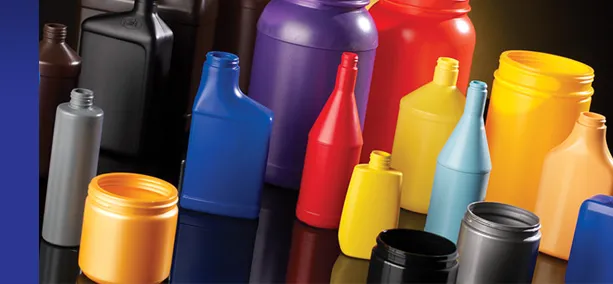 Productos moldeados por soplado
Moldeo por soplado vs. moldeo por inyección, ambos utilizan plásticos. El moldeo por soplado ofrece mayor compatibilidad con los materiales, pero ambos procesos utilizan termoplásticos. Entre los materiales comúnmente empleados en el moldeo por soplado se encuentran el polietileno (HDPE, MDPE, LDPE), el polipropileno, el PVC y los elastómeros termoplásticos.
Estos materiales, junto con los termoestables y los poliuretanos termoplásticos, así como los plásticos de ingeniería especiales como el PEEK y el PEI, y los materiales compuestos, incluidos los polvos metálicos en aglutinante polimérico, están disponibles para el moldeo por inyección. Esta gama ampliada de materiales satisface las necesidades de aplicaciones que requieren características de rendimiento específicas.
La selección de materiales influye en los parámetros de procesamiento y en el rendimiento de las piezas. La uniformidad del espesor de pared en el moldeo por soplado mejora con polímeros de mayor peso molecular. En ambos procesos, los aditivos pueden modificar propiedades como la resistencia a los rayos UV, el color y la resistencia a la llama.
Comparación de herramientas
La principal diferencia entre estos dos procesos radica en las herramientas. Los moldes de soplado funcionan a bajas presiones y requieren un diseño menos robusto. Suelen ser más ligeros, económicos y cuentan con sistemas de refrigeración más sencillos. Además, tienen menos piezas móviles.
Los moldes de inyección deben soportar altas fuerzas de sujeción y presión. Para ello, el acero para herramientas debe estar mecanizado con precisión y contar con sofisticados canales de refrigeración. La complejidad del molde y su coste pueden aumentar si las piezas complejas requieren múltiples núcleos o guías. Los moldes deben construirse para mantener tolerancias estrictas durante ciclos repetidos de alta presión.
La vida útil de las herramientas también varía. Con un mantenimiento adecuado, los moldes de inyección pueden durar millones de ciclos a pesar de las condiciones adversas. Los moldes de soplado sufren menos desgaste, lo que podría prolongar su vida útil. Sin embargo, los costos de los materiales siguen siendo lo suficientemente bajos como para que su reemplazo resulte económico.
Consumo comparativo de materiales
El moldeo por soplado es excelente para producir productos de paredes delgadas con un mínimo consumo de material. Es posible fabricar envases ligeros con espesores de pared de tan solo 1 mm. Esto reduce los costos de material y los gastos de envío. Las estructuras huecas requieren menos plástico que las piezas macizas.
El moldeo por inyección produce piezas sólidas, utilizando más material para productos de tamaño equivalente. Este proceso permite a los ingenieros colocar los materiales de forma más eficiente, ya que ofrece un control preciso de la variación del espesor de la pared. Las secciones delgadas son más económicas, mientras que las secciones más gruesas aportan mayor resistencia.
Ambos Los procesos generan material de desecho durante la producción. El moldeo por soplado elimina las rebabas de las preformas, mientras que el moldeo por inyección elimina los canales de alimentación y las compuertas. Este material de desecho generalmente se recicla en el proceso de producción, minimizando así los residuos. La eficiencia del material está determinada en última instancia por la geometría y el diseño de la pieza, no por las limitaciones del proceso.
Conclusión
Moldeo por soplado frente a moldeo por inyección En la industria del plástico, ambos procesos desempeñan funciones distintas. El moldeo por soplado produce productos y envases huecos y de paredes delgadas con menor coste de material y utillaje. El moldeo por inyección crea piezas sólidas complejas diseñadas con precisión y flexibilidad. Ambos procesos son superiores en ciertas aplicaciones, pero ninguno es el mejor.
La selección del método de fabricación adecuado se basa en diversos factores, como la geometría de la pieza, el volumen de producción, los requisitos de precisión y las limitaciones de costes. Boda cuenta con una amplia experiencia en moldeo por soplado e inyección, y puede ayudar a sus clientes a tomar las decisiones correctas en cuanto al desarrollo y la rentabilidad del producto. Nuestro equipo evaluará sus necesidades, le recomendará el mejor método de fabricación y le entregará componentes de calidad que cumplan con sus plazos y especificaciones. Boda puede ayudarle con sus necesidades de fabricación de plásticos. Contáctanos Para obtener más información sobre nuestra experiencia en moldeo por inyección de plástico.