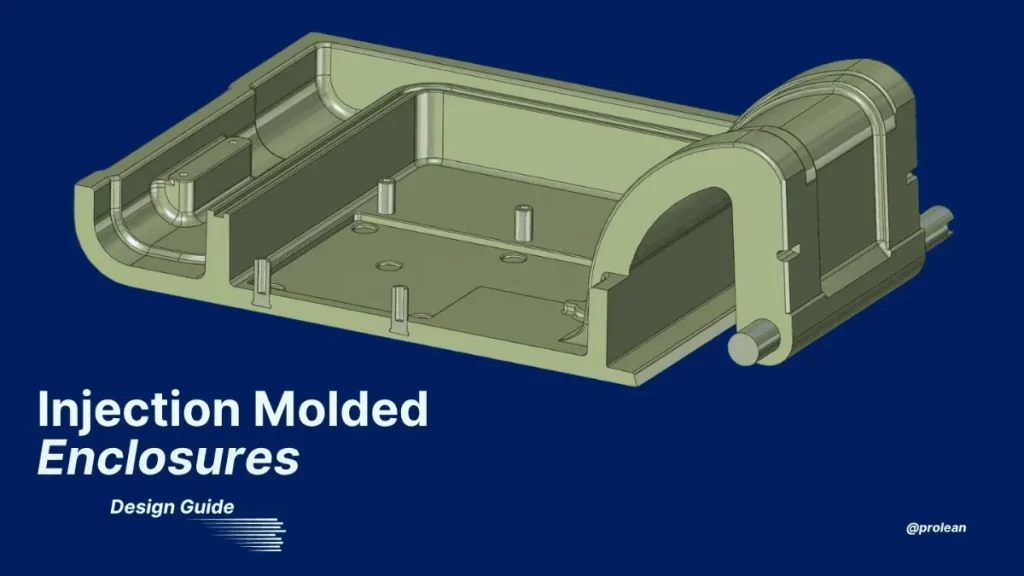
Carcasa moldeada por inyección
El proceso de fabricación juega un papel clave en el resultado final a la hora de crear cajas de plástico personalizadasYa sea para el diseño de carcasas electrónicas, herramientas industriales o productos de consumo, el moldeo por inyección a medida es uno de los métodos más fiables para producir carcasas duraderas y precisas, pero conlleva ciertas consideraciones de diseño.
En Boda, entendemos que cada producto tiene requisitos únicos. Ya sea que esté desarrollando una carcasa para un dispositivo inteligente, un panel de carga para vehículos eléctricos o una unidad médica, su diseño debe equilibrar resistencia, apariencia y funcionalidad. Por eso, elegir el material y el diseño de molde adecuados es fundamental.
Con años de experiencia práctica en personalización moldeo por inyecciónNuestro equipo le ayuda a adaptar el diseño de sus gabinetes a las necesidades del mundo real. Nuestro objetivo es apoyar a los desarrolladores de productos con consejos prácticos y soluciones que agilicen el proceso desde la idea hasta el producto final.
Guía de diseño para carcasas de plástico personalizadas mediante moldeo por inyección
Este es nuestro enfoque práctico para establecer un diseño de carcasa moldeada por inyección personalizada y lista para usar.
Experiencia de usuario y ajuste del ensamblaje
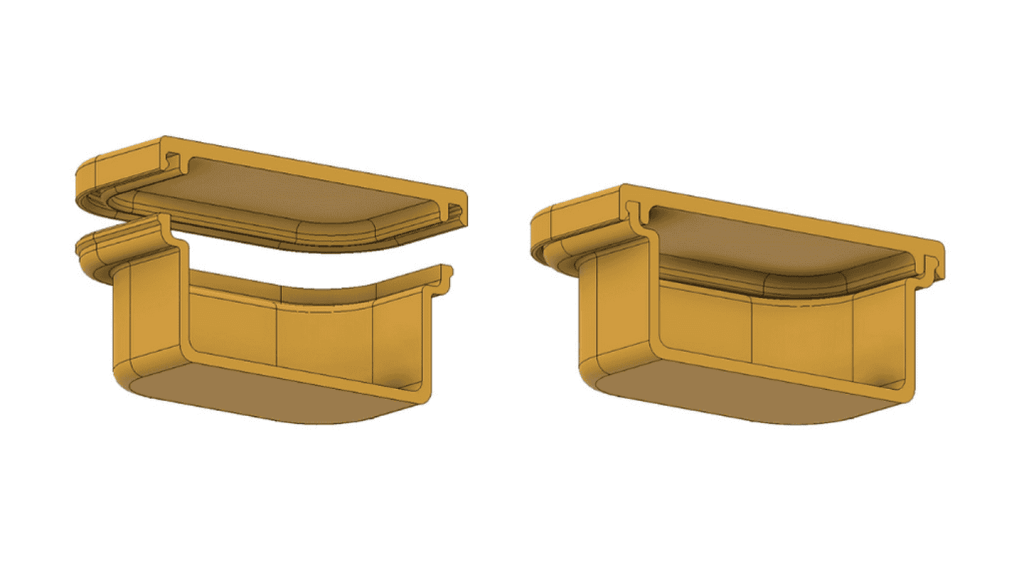
Prueba de ajuste para el gabinete
Comprender las interacciones de los usuarios es el punto de partida para diseñar carcasas moldeadas por inyección. Considere cómo sus clientes abrirán, manipularán y accederán al producto. ¿Se montará en la pared? ¿Requiere mantenimiento frecuente? Estos son puntos esenciales a considerar antes de modelar una característica.
El objetivo principal es diseñar teniendo en cuenta la experiencia de los usuarios finales, no solo las partes internas sino también la forma en que su gabinete se integra con las aplicaciones reales.
Al realizar esta consideración inicial, también debe considerar cómo se ensamblan las piezas internas. Asegúrese de que cada elemento encaje bien y no esté suelto ni áspero.
Determine las zonas que puedan afectar la usabilidad y la vida útil del producto, donde la alineación, la holgura o la interferencia tengan un impacto. Cuando algo parezca ambiguo, es hora de pensar en el prototipado.
La construcción de prototipos permite probar áreas críticas, especialmente en lo que respecta a ajustes a presión, piezas de acoplamiento y bisagras. Esto permitirá a su equipo medir las tolerancias y garantizar que las piezas encajen y funcionen correctamente. Esto elimina costosas sorpresas en la línea de producción, sobre todo una vez que se inicia el mecanizado.
Diseño en mente con moldeo por inyección
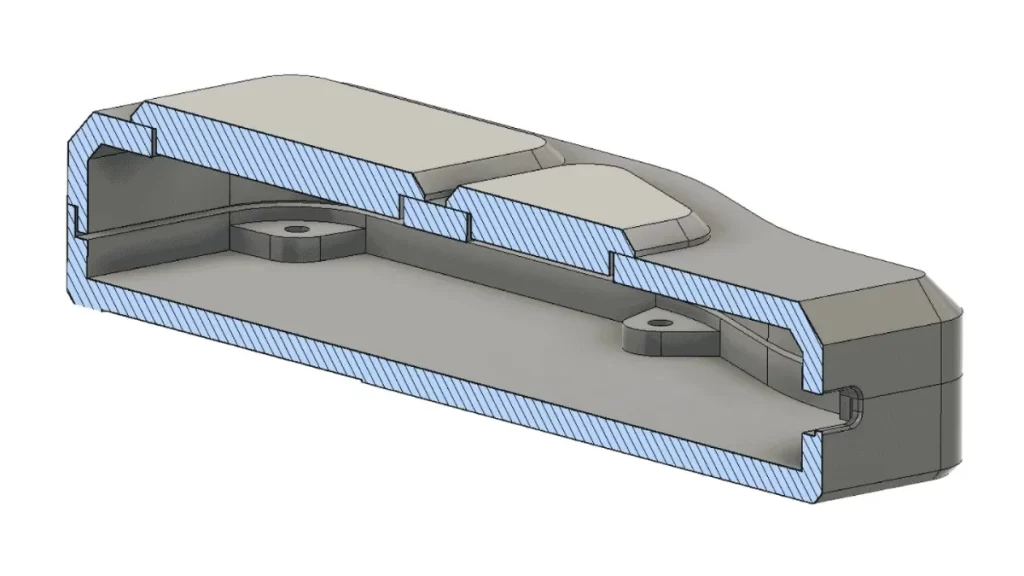
Diseño de carcasa 3D para moldeo por inyección
El moldeo por inyección es rápido, escalable y preciso, siempre que el diseño se ajuste a los principios de fabricación. Cada curva, pared y elemento debe estar listo para el molde. Esto implica simplificar las cosas, predecir los movimientos de las herramientas y evitar problemas que puedan comprometer la calidad o provocar defectos. En Boda, consideramos estos detalles desde el principio del diseño para que su producto no solo sea fabricable, sino también eficiente en su funcionamiento.
Colocación de la puerta
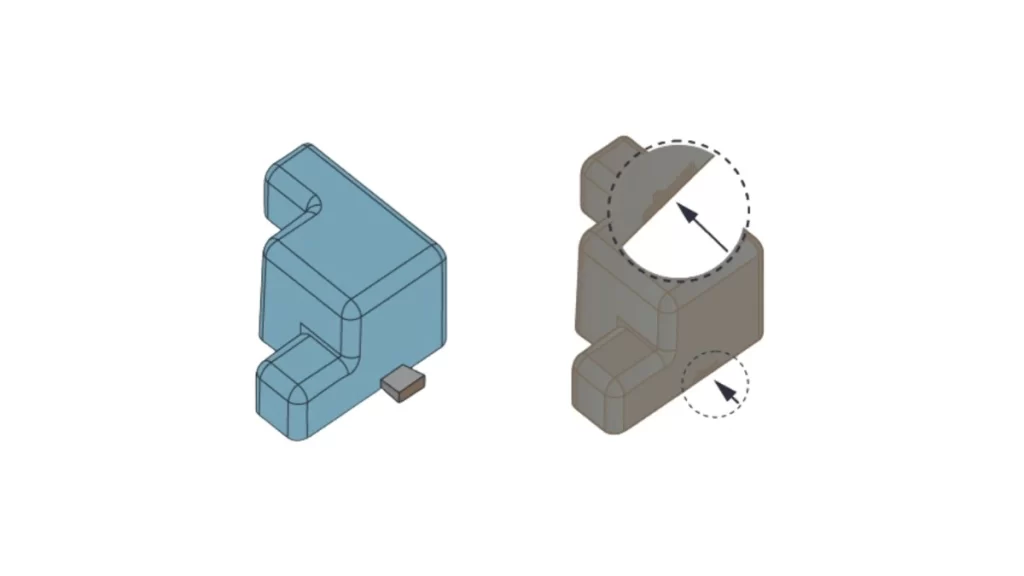
Solución del problema de la compuerta en el moldeo por inyección
La compuerta es el punto donde se introduce el plástico fundido en la cavidad del molde. Aunque es una característica menor, la posición de la compuerta influye en el flujo, la apariencia y la resistencia de la resina.
Una ubicación deficiente de la compuerta puede provocar trampas de aire, líneas de soldadura y hundimientos. Debe colocar la compuerta cerca de las partes más gruesas de la pieza y fuera de las áreas cosméticas. Los mejores resultados solo se obtienen cuando la ubicación de la compuerta se considera desde el principio del proceso de diseño del molde, no como una consideración posterior.
¡Pruebe Boda ahora!
Espesor de pared y equilibrio estructural
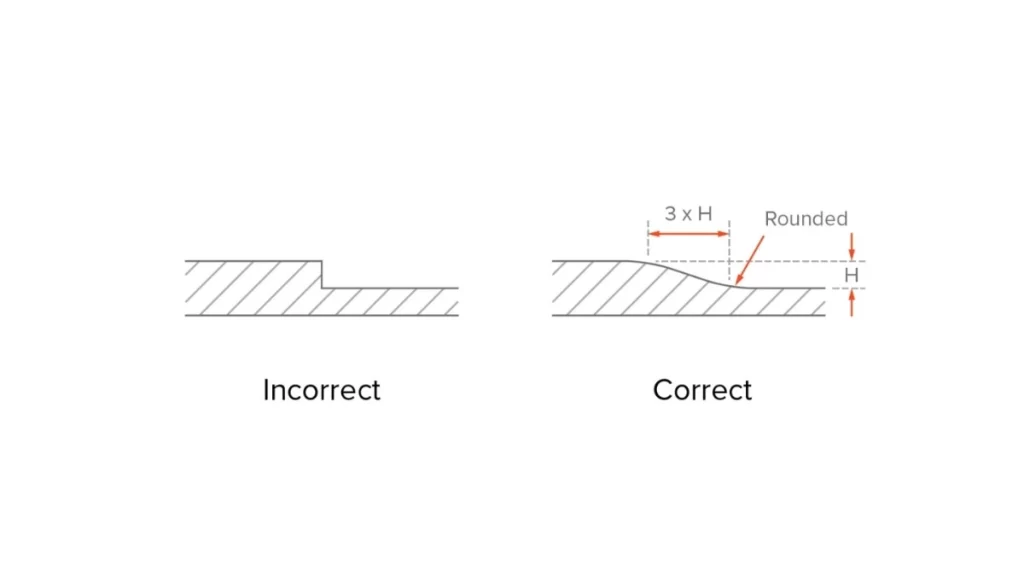
Disposición del espesor de pared en el moldeo por inyección
El elemento de diseño más crítico de su gabinete es el grosor de la pared. Un grosor de pared uniforme promueve una refrigeración uniforme. Por lo tanto, elimina... defectos de moldeo por inyección como tensiones internas y deformaciones, o hundimientos. Idealmente, puede mantener las paredes entre 1.5 mm y 3 mm. Esto proporciona material adecuado para la integridad estructural con tiempos de ciclo bajos.
Si sus diseños requieren regiones gruesas, realice la transición con suavidad. Las variaciones pronunciadas de espesor provocan problemas de flujo y una contracción no uniforme. Además, los plásticos transfieren calor de forma ineficiente; las paredes con diferentes temperaturas emitirán velocidades de enfriamiento diferentes, lo que provocará torsiones y problemas estéticos.
Costillas y salientes para refuerzo
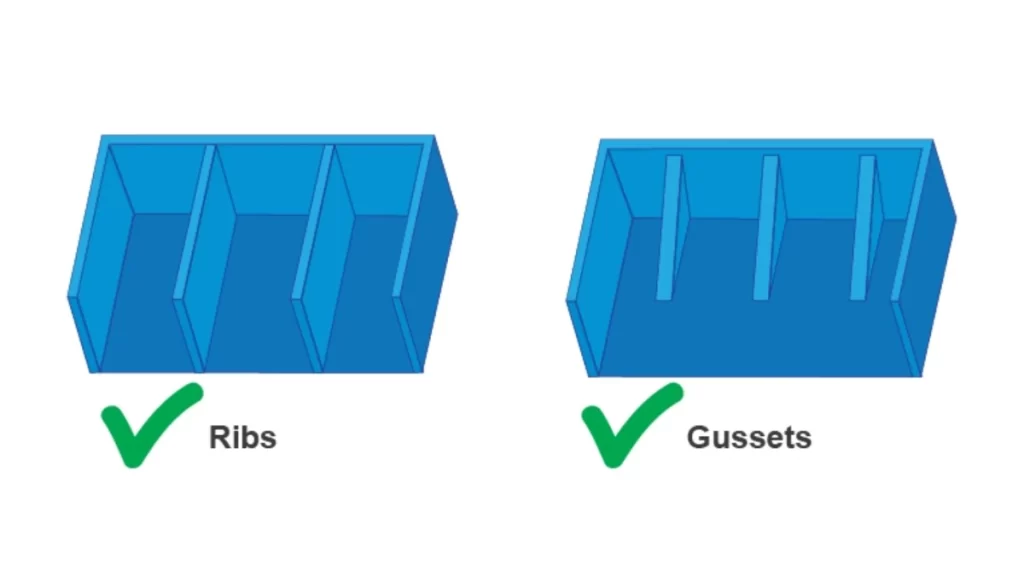
Ubicación de nervaduras y salientes en un gabinete moldeado
Puede utilizar nervaduras internas para mejorar la resistencia de sus carcasas moldeadas por inyección.
Sin mucho material. Estas delgadas estructuras verticales aumentan la rigidez. Por lo tanto, reducen la deformación de la pieza bajo tensión.
Instale estos elementos en superficies planas grandes o cerca de puntos de montaje para evitar flexiones. Mantenga el grosor de las nervaduras en 50–75% de la pared adyacente y utilice siempre un radio pequeño en la parte inferior de la nervadura para evitar la concentración de tensión.
Los salientes y otros elementos que soporten carga, especialmente los utilizados con tornillos o fijaciones, deben reforzarse con nervaduras para garantizar su resistencia y minimizar las marcas de hundimiento. Estas características se pueden implementar añadiéndolas, lo que ayuda a minimizar las marcas de hundimiento y a distribuir mejor la carga en el armario.
Esquinas redondeadas para evitar fallas
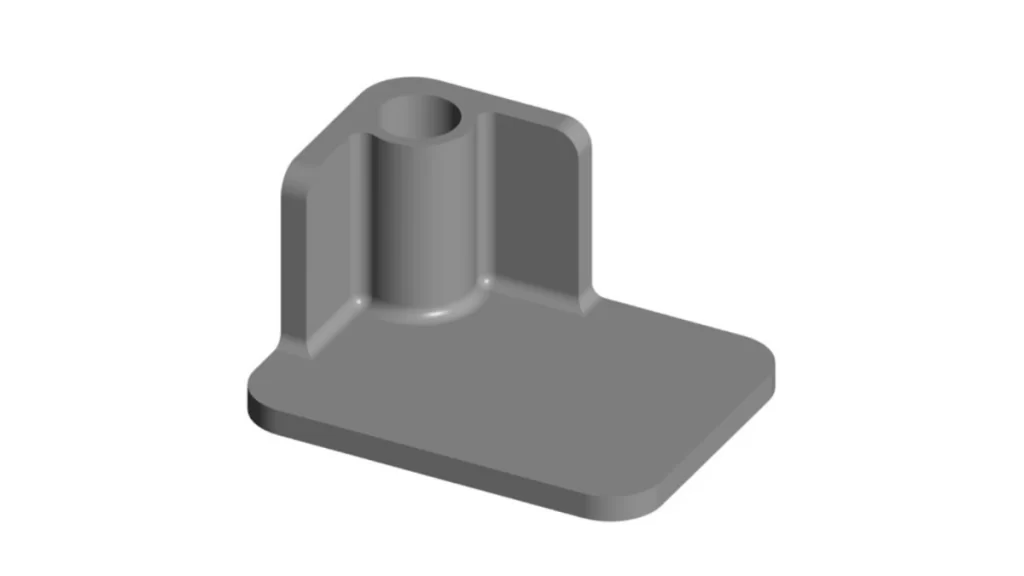
Esquinas redondeadas en el diseño de cerramientos
Las esquinas afiladas aportan un aspecto moderno. Sin embargo, crean puntos débiles. Estas áreas están sujetas a la concentración de tensiones y pueden agrietarse con el tiempo. Las esquinas redondeadas también distribuyen la tensión de forma más uniforme y mejoran el flujo de material durante el moldeo. Además, minimizan la posibilidad de problemas estéticos y piezas cortas durante la producción.
Por lo tanto, se recomienda utilizar radios amplios en los bordes internos y externos. La resistencia y el plástico fundido fluirán con mayor fluidez, logrando así un relleno completo y uniforme.
Abordar las limitaciones del diseño de moldes
Diseñar una pieza que se adapte al molde es fundamental para el costo y la consistencia. Si su carcasa tiene socavones o paredes verticales sin ángulo de desmoldeo, es probable que dañe el molde o cree piezas no eyectables. Por lo tanto, debe ser inteligente con las líneas de partición, los ángulos de desmoldeo y el alivio del socavón desde el principio.
Minimizar o eliminar socavaduras
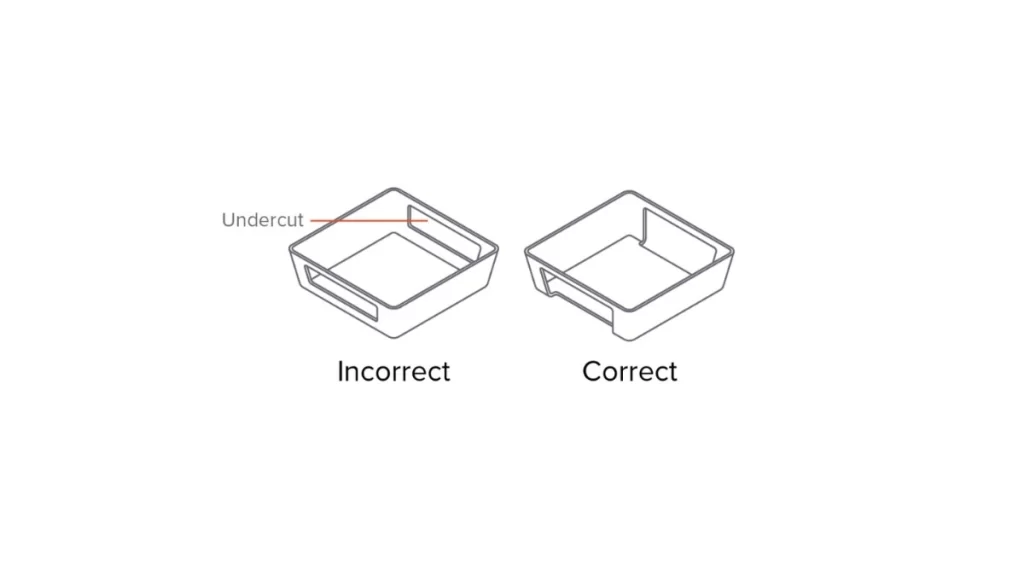
Simplificación de socavaduras en el moldeo por inyección
Las muescas son formas que impiden la expulsión recta del molde. Se trata de clips internos, orificios laterales o ajustes a presión. Aunque no siempre se pueden evitar, conviene diseñarlas teniendo en cuenta núcleos o deslizadores plegables. Esto genera costes de herramientas, por lo que conviene evitar las muescas en la medida de lo posible o sustituirlas por procedimientos de fijación alternativos.
En Boda, analizamos su carcasa para detectar el riesgo de socavación desde las primeras etapas de desarrollo. De esta manera, nuestro equipo le ayuda a rediseñar la característica con estrategias de herramientas de bajo costo.
Aplicación del ángulo de inclinación adecuado
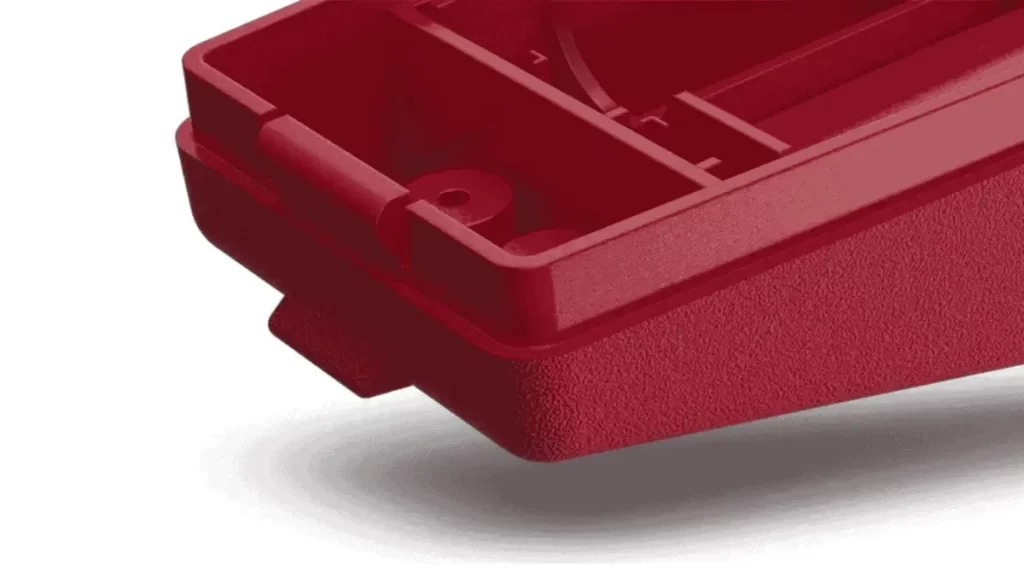
Ángulos de inclinación para carcasas moldeadas por inyección
El tiro es la pequeña conicidad en la pared vertical para expulsar la pieza del molde fácilmente. La pieza podría dañarse y atascarse en el molde sin tiro. Las cajas de plástico generalmente funcionan bien con... Ángulo de inclinación de 3° a 5°, según la geometría de la pieza y el material utilizado. Se aplica a todas las paredes, salientes, nervaduras y refuerzos.
Además, el ángulo de inclinación mejora el acabado superficial y reduce considerablemente la necesidad de una alta fuerza de expulsión. Cuanto mayor sea la inclinación de la superficie hacia arriba, más urgente será añadir un ángulo de inclinación.
¡Pruebe Boda ahora!
Colocación de la línea de separación
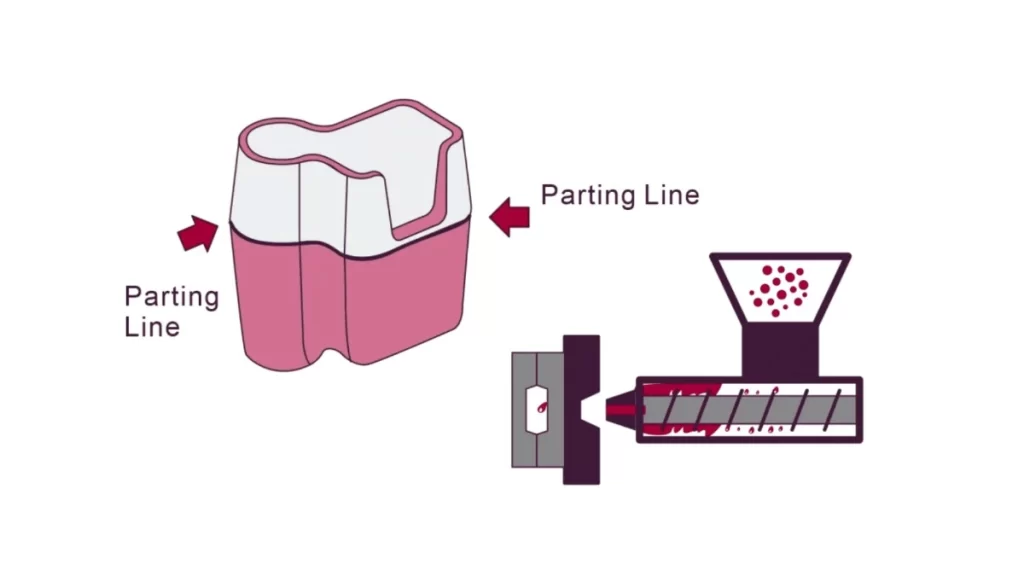
Línea de separación en moldeo por inyección
La línea de partición es donde el molde se divide para liberar la pieza. Esta línea debe ubicarse con cuidado para evitar rebabas, desalineaciones y problemas estéticos. Es ideal en el borde de las características afiladas o simétricas. No utilice líneas de partición en áreas visibles extensas, especialmente si el producto requiere un pulido intenso.
Asegúrese de que su modelo CAD describa esta línea para que los fabricantes de herramientas puedan diseñar con confianza. La complejidad y el coste de las herramientas aumentan si una línea de partición afecta a una superficie fileteada.
Factores externos y requisitos de rendimiento
Las carcasas de plástico no se desarrollan en silos. Deben funcionar en condiciones reales. ¿Es la carcasa para uso en exteriores? ¿Estará expuesta a vibraciones, calor o productos químicos? Todas estas situaciones requieren materiales y opciones de diseño especiales.
Por ejemplo, se requiere aislamiento de carcasas eléctricas. Los recintos exteriores pueden requerir resinas/juntas resistentes a los rayos UV para el sellado hidráulico. Defina con antelación sus requisitos de rendimiento. La forma de hacerlo, la selección del material y el espesor de las paredes, y las maneras de mejorarlas, se ajustan a las condiciones de uso final.
La simulación y las pruebas son esenciales
Antes de comenzar la producción a gran escala, debe evaluar su diseño mediante simulación o pruebas. Con respecto a control de calidad de moldeo por inyecciónEl análisis de elementos finitos (FEA) puede ayudarle a predecir los puntos débiles de su carcasa según las cargas de tensión, vibración y calor. Los prototipos permiten verificar el ajuste, la forma y la función de ensamblaje. Esto facilitará su diseño antes de cortar las herramientas, ahorrando tiempo y dinero.
El análisis por elementos finitos (FEA) es especialmente importante cerca de zonas nervadas, salientes de montaje y zonas de encaje a presión. Si su diseño está sujeto a tensiones repetitivas, puede optimizarlo aumentando el espesor y modificando la geometría antes del mecanizado.
Veredicto final
En general, es importante comprender que el diseño del producto influye directamente en el costo de fabricación. No se trata solo de que una carcasa sea estéticamente atractiva, sino también de que sea fabricable, funcional y asequible. Al implementar un diseño inteligente, se cometen menos errores, se agiliza el mecanizado y se entregan mejores productos.
El moldeo por inyección sigue siendo la opción preferida para carcasas electrónicas de plástico personalizadas. Ofrece alta eficiencia en los tiempos de ciclo, repetibilidad y excelente escalabilidad. El éxito comienza con diseños que cumplen con las mejores prácticas de DFM: características que se moldean con precisión, se ajustan bien y se mantienen consistentes.
En Boda, ofrecemos clases en clase servicio de moldeo por inyección. Trabajamos con usted para diseñar mejores carcasas desde el primer día. Nuestro equipo le ofrece retroalimentación experta en DFM, herramientas precisas y una rápida entrega de producción. Una vez que esté listo para personalizar sus carcasas de plástico, estamos listos para ayudarle.
Deja la fabricación en manos de Boda y vuelve a la ingeniería. Regístrate, sube tus diseños y... Contactar Ahora. Haremos realidad tus ideas de gabinete con rapidez, calidad y confianza.
FAQ’s
P1. ¿Qué plástico se utiliza para las carcasas electrónicas?
El ABS y el policarbonato se utilizan comúnmente materiales de moldeo por inyección Para carcasas electrónicas. El ABS es ligero y resistente, lo que lo hace ideal para la mayoría de los dispositivos. El policarbonato se elige cuando se requiere mayor dureza o resistencia al fuego. La elección final depende de la resistencia. resistencia al calor, y la flexibilidad que su producto necesita.
P2. ¿Cuánto cuesta moldear plástico por inyección?
Plástico costo de moldeo por inyección Varía según el molde y el diseño de la pieza. Un molde sencillo puede costar desde unos $3,000, mientras que los complejos pueden ser mucho más caros.