“La máquina de fundición a presión con cámara caliente implica un mecanismo/horno de fijación para fundir el material. Es conocido por ofrecer piezas de alta calidad con detalles intrincados”.
Sabe usted la fundición a presión ¿La configuración podría o no involucrar el mecanismo de fusión del metal? Se trata de un horno acoplable mientras se funden los materiales de bajo punto de fusión. Por otra parte, la fundición con puntos de fusión elevados requiere un sistema de calefacción independiente. Aquí, tanto la configuración como el enfoque tienen términos estándar: cámara fría y Fundición a presión en cámara caliente.
Este artículo se centrará en el método de la cámara fría. Hablaremos de su proceso, ventajas, aplicaciones, etc.
Fundición a presión en cámara caliente
Este método de fundición es conocido por su eficiencia y capacidad para producir piezas de alta calidad con una precisión excepcional. En este método, el metal fundido permanece dentro de una cámara calentada que forma parte de la máquina de fundición. Además, está conectado directamente a la cavidad de la matriz. Luego, un pistón sumergido fuerza el metal hacia el interior del troquel bajo presión. Este proceso es más adecuado para metales con puntos de fusión bajos, como el zinc, el magnesio y algunas aleaciones de aluminio de bajo punto de fusión.
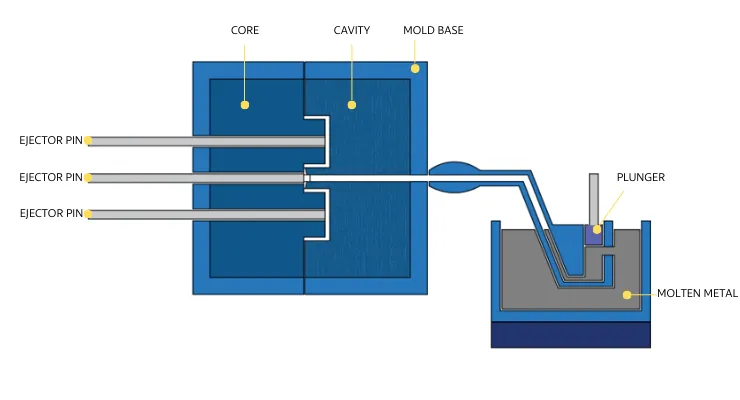
Fundición a presión en cámara caliente
El proceso permite tiempos de ciclo más rápidos ya que no es necesario transferir el metal desde un horno separado, lo que reduce el riesgo de contaminación y oxidación. Además, es la opción preferida para fabricar componentes de tamaño pequeño a mediano que requieren características detalladas y paredes delgadas.
Además, proporciona una solución rentable para tiradas de producción de gran volumen. El proceso puede producir piezas metálicas con geometrías complejas con propiedades de material mejoradas. La fundición en cámara caliente encontró aplicaciones en diversas aplicaciones, incluidos componentes automotrices, electrónica de consumo y artículos para el hogar.
¡Pruebe Boda ahora!
La máquina de fundición a presión con cámara caliente
Dado que el proceso de cámara caliente integra el depósito de metal fundido con la máquina de fundición, la máquina de fundición a presión de cámara caliente sirve para este propósito. Posteriormente, su característica distintiva, el “mecanismo de cuello de cisne”, inyecta el metal fundido en la matriz desde un horno integrado para un proceso de fundición más rápido y eficiente. Esta máquina produce piezas de tamaño pequeño a mediano con detalles intrincados y acabados superficiales excepcionales.
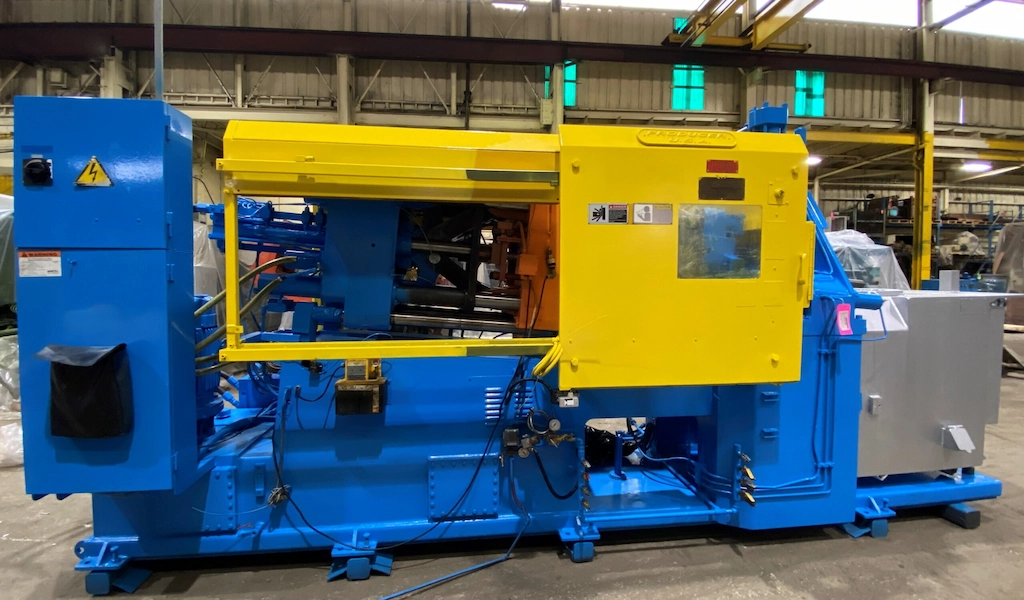
La máquina de fundición a presión con cámara caliente
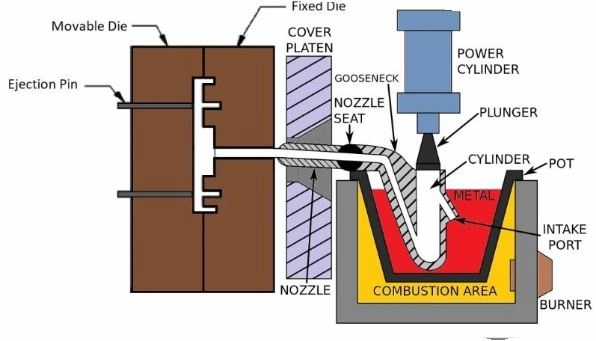
Estos son los componentes de una máquina de fundición a presión con cámara caliente;
1. Horno de calentamiento
El horno incorporado es el centro neurálgico de la máquina de fundición a presión con cámara caliente. Es donde las materias primas transforman el metal fundido, listo para la fundición. Además, la proximidad del horno a la matriz es estratégica y minimiza la distancia que debe recorrer el metal fundido.Como resultado, reduce el riesgo de enfriamiento prematuro. Además, su cámara de combustión es capaz de alcanzar y mantener las altas temperaturas necesarias para fundir las aleaciones.
2. Mecanismo de cuello de cisne
El cuello de cisne sirve como conducto entre el metal fundido y la matriz, encarnando el homónimo de la máquina. Sumergido en la piscina fundida, soporta temperaturas extremas. Los materiales para este mecanismo son acero fundido o forjado de calidad. El diseño del cuello de cisne garantiza el control del flujo de metal hacia la matriz. Por tanto, mantiene la integridad del proceso de fundición.
3. Boquilla
Funciona como puerta de entrada al metal fundido. La boquilla dirige el flujo desde el cuello de cisne hacia la matriz. Controla la entrada del metal, asegurando que sea suave y precisa. Además, la boquilla facilita el retorno del exceso de material al horno, lo que ejemplifica la eficiencia del sistema y el énfasis en minimizar el desperdicio.
4. Émbolo/pistón hidráulico
El émbolo o pistón hidráulico impulsa el metal fundido hacia la cavidad del troquel bajo presión. Accionado por un cilindro hidráulico de aceite o gas, se controla su movimiento. Por lo tanto, permite un llenado preciso del troquel, lo cual es crucial para la precisión dimensional y la integridad estructural de la pieza fundida.
5. Troquel de fundición en cámara caliente
La matriz en sí, compuesta por la matriz de cobertura (fija) y la matriz eyectora (móvil), forma la forma de la pieza final. La matriz de fundición con cámara caliente incluye cavidades y pasadores expulsores diseñados para la geometría específica de la pieza. Además, la función del troquel va más allá de dar forma; también influye en la velocidad de enfriamiento del metal, afectando las propiedades de la pieza.
6. Sistema de refrigeración y pasadores eyectores
El sistema de enfriamiento es parte integral de la máquina de fundición a presión con cámara caliente y solidifica rápidamente el metal fundido. Además, lo hace pasar a una parte sólida dentro del troquel. Al mismo tiempo, los pasadores eyectores facilitan la extracción perfecta de la pieza fundida del troquel.
¿Cómo funciona el proceso de fundición a presión en cámara caliente?
La fundición a presión en cámara caliente es un proceso dinámico que funde de manera eficiente piezas metálicas de alta calidad. Este proceso destaca por su capacidad para producir piezas duraderas y complejas con altos niveles de detalle y consistencia.
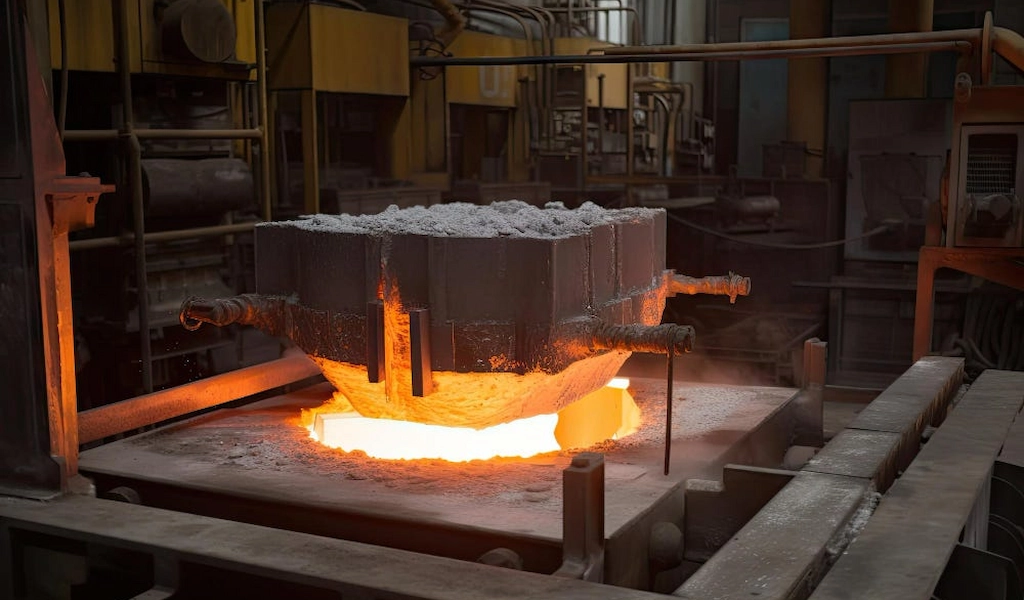
Fundición a presión en cámara caliente
Aquí se explica paso a paso cómo funciona la fundición a presión en cámara caliente.
Paso 1: calentar el metal
El proceso se inicia calentando el metal dentro del horno de la máquina. Este paso asegura que el metal se derrita y alcance la temperatura adecuada para la fundición. Lograr la temperatura adecuada es crucial para la fluidez del metal, permitiéndole llenar la cavidad del troquel de manera efectiva.
Una vez que el metal se funde, está listo para la inyección. Esta fase de preparación es fundamental, ya que influye directamente en la calidad e integridad del producto final.
Paso 2: sellar el troquel
Antes de la inyección, las mitades del troquel se cierran y aseguran meticulosamente. Esta acción es fundamental para darle forma a la parte final. La precisión con la que se cierra el troquel afecta los detalles y la precisión del componente fundido.
Después del sellado, el sistema se prepara para la inyección de metal fundido. Esta etapa es fundamental para el éxito del casting. Además, el sello hermético evita cualquier fuga, manteniendo la integridad del proceso de fundición.
Paso 3: inyectar el metal fundido
Un pistón impulsa el metal fundido hacia la cavidad del troquel. En este caso, es fundamental un llenado preciso de la cavidad del molde. Este paso es vital para capturar las características detalladas del troquel en el producto final.
A medida que el metal llena la cavidad, debe hacerlo de manera uniforme.
Paso 4: enfriar y solidificary
Después de llenar el molde, el metal comienza a enfriarse. Esta fase de enfriamiento solidifica el metal, transformándolo en su forma final. Un enfriamiento adecuado es esencial para que el metal alcance las propiedades y dimensiones deseadas.
El cuidadoso seguimiento del proceso de solidificación garantiza que la pieza mantenga su forma e integridad estructural. A medida que el metal se enfría, se contrae ligeramente, un factor que se tiene en cuenta en el diseño del troquel para garantizar que la pieza final cumpla con todas las especificaciones.
Paso 5: abre el troquel
Con el metal solidificado, la apertura de las mitades del troquel revela la pieza fundida, ahora un componente metálico sólido. Abrir el troquel requiere precisión para garantizar que la pieza no se dañe.
La revelación de la pieza recién formada marca un paso significativo en el proceso de fundición. Es la primera oportunidad de inspeccionar la calidad y precisión de la fundición, asegurándose de que coincida con el resultado deseado.
Paso 6: expulse la pieza de fundición
El último paso consiste en expulsar la pieza fundida del troquel. Son habituales los medios mecánicos para asegurar un desprendimiento suave, evitando posibles daños a la pieza. Este proceso de expulsión es crucial para mantener la alta calidad de la pieza fundida. Una vez expulsada, la pieza se somete a una inspección adicional y a los toques finales necesarios.
Materiales de fundición a presión en cámara caliente
La elección del metal afecta significativamente las características finales de la pieza fundida, incluida su resistencia, durabilidad y aplicación en diversas industrias.
Estos son los materiales típicos de fundición en cámara caliente;
1. Zinc
Es la principal opción para la fundición a presión en cámara caliente debido a su excelente equilibrio de propiedades físicas y mecánicas. Su bajo punto de fusión (alrededor 419.5 ° C) lo hace altamente compatible con el proceso de cámara caliente. Además, la alta fluidez del Zzinc facilita una precisión dimensional superior y la capacidad de formar formas complejas con paredes delgadas.
Este metal también exhibe una resistencia y dureza notables, lo que mejora la resistencia al desgaste de las piezas terminadas. Además, la buena conductividad eléctrica y térmica del zinc lo hace ideal para componentes electrónicos, mientras que su rentabilidad y reciclabilidad subrayan aún más su uso generalizado en aplicaciones de fundición a presión.
2. Magnesio
El magnesio es otro metal utilizado en la fundición a presión en cámara caliente conocido por su naturaleza liviana pero robusta. Al igual que el zinc, el magnesio posee una alta conductividad eléctrica y térmica. Por tanto, se presta a diversas aplicaciones electrónicas. Puede proteger contra radiofrecuencias e interferencias electromagnéticas, lo cual es valioso en los sectores de telecomunicaciones e informática.
3. Aleaciones de plomo
Ocasionalmente se seleccionan aleaciones de plomo y estaño para la fundición a presión en cámara caliente por sus bajos puntos de fusión y su excelente moldeabilidad. Estas aleaciones son cruciales en aplicaciones donde sus propiedades específicas, como densidad, maleabilidad y resistencia a la corrosión, son ventajosas.
Haga click aquí para descargar: ¿Qué son los productos de fundición a presión en cámara caliente?
¡Pruebe Boda ahora!
Ventajas de la fundición a presión en cámara caliente
- Ciclo de producción rápido: El crisol adjunto dentro del horno de la máquina acelera la transferencia de metal líquido a la cavidad. Por tanto, este proceso acelera significativamente el ciclo de producción.
- Mínimo desperdicio y defectos: La transferencia directa de metal fundido reduce el desperdicio y la probabilidad de defectos como ampollas y porosidad.
- Vida extendida del troquel: El uso de aleaciones de bajo punto de fusión prolonga la vida útil de las matrices y los componentes de la máquina.
- Rentabilidad : La alta productividad del proceso y la menor necesidad de un horno independiente reducen los costos operativos generales.
- Precisión y Calidad: Capaz de producir piezas con tolerancias ajustadas y excelentes acabados superficiales, disminuyendo la necesidad de acabado secundario.
- Formas complejas: La fundición a presión en cámara caliente permite la creación de geometrías complejas con coherencia en todos los lotes, lo que ofrece flexibilidad de diseño.
Desventajas de la fundición a presión en cámara caliente
- Compatibilidad limitada de materiales: Restringido a aleaciones con puntos de fusión bajos, lo que reduce la elección de materiales.
- No apto para producción de bajo volumen: Los altos costos iniciales de las matrices de fundición en cámara caliente hacen que el proceso sea menos viable económicamente para series de producción de lotes pequeños.
- Costo de instalación inicial: La importante inversión necesaria para los equipos de fundición a presión puede ser una barrera de entrada.
- Restricciones de materiales: El proceso de fundición a presión en cámara caliente no puede admitir aleaciones de alto punto de fusión, lo que limita el alcance de la aplicación.
¿Cuáles son las aplicaciones de la fundición a presión en cámara caliente?
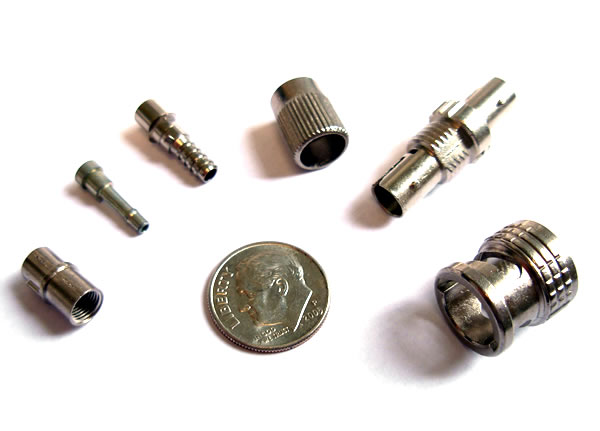
Pieza de fundición a presión con cámara caliente personalizada
Su capacidad para entregar piezas con tolerancias estrictas y excelente acabado de superficies lo hace ideal para industrias que requieren precisión en un gran volumen. Además, la reducción de residuos y los ciclos de producción más rápidos ofrecen soluciones rentables para la fabricación de piezas complejas. Como resultado, la fundición a presión en cámara caliente es la opción preferida para sectores que buscan confiabilidad y eficiencia en las líneas de producción.
1. Industria automotriz
En el sector automotriz, la fundición a presión en cámara caliente fabrica componentes livianos y duraderos, esenciales para el rendimiento y la seguridad del vehículo. Piezas como cajas de cambios, piezas de motores y diversos accesorios se benefician de la precisión y resistencia de este método de fundición.
2. Electrónica de consumo
La industria de la electrónica de consumo depende de la fundición a presión en cámara caliente para componentes compactos e intrincados para aparatos y dispositivos. Crea piezas con las dimensiones precisas y acabados suaves que requiere la electrónica moderna, desde marcos de teléfonos inteligentes hasta conectores y botones. Además, la capacidad del proceso para producir piezas rápidamente se alinea con los rápidos ciclos de innovación y lanzamiento de productos de la industria.
3. Dispositivos médicos
La fundición a presión en cámara caliente proporciona la precisión, confiabilidad y esterilidad necesarias para los productos sanitarios. Puede fabricar instrumentos quirúrgicos, carcasas de equipos y componentes para dispositivos de diagnóstico. La capacidad del método para producir piezas con alta precisión y superficies lisas es esencial para cumplir con los estrictos estándares de las aplicaciones médicas.
4. Electrodomésticos
La fundición en cámara caliente es una buena opción para fundir elementos como pomos, manijas y mecanismos internos de electrodomésticos como hornos, lavadoras y cafeteras. Además, puede lograr acabados de alta calidad y formas complejas para componentes de electrodomésticos.
¿Cuáles son las diferencias entre la fundición a presión en cámara caliente y fría?
La fundición a presión en cámara fría es otro proceso fundamental utilizado en la fabricación. Es adecuado para metales y aleaciones con puntos de fusión más altos, como el aluminio y algunas aleaciones de magnesio, que requieren que el metal fundido se introduzca en la máquina.
La siguiente tabla ilustra la diferencia entre la fundición a presión en cámara fría y caliente.
Tabla: Proceso de fundición a presión en cámara caliente versus fría
|
Elemento |
Fundición a presión en cámara caliente |
Fundición a presión de cámara fría |
|
Compatibilidad de aleaciones |
Adecuado para aleaciones de bajo punto de fusión (p. ej., zinc y algunas aleaciones de magnesio). |
Es adecuado para aleaciones de alto punto de fusión (p. ej., aleaciones de aluminio). |
|
Estructura de la máquina |
Contiene un cuello de cisne y una boquilla; El metal fundido está contenido dentro de la máquina. |
El metal fundido se introduce en la máquina; carece de cuello de cisne y en su lugar utiliza un orificio para verter. |
|
Presión de inyección |
Presiones más bajas que van desde 1,000 a 5,000 psi. |
Las presiones más altas oscilan entre 2,000 y 20,000 XNUMX psi. |
|
Tiempo del ciclo |
Más rápido debido al horno interno y la proximidad del metal fundido. |
Cucharón manual más lento en la cámara de metal fundido. |
|
Desgaste de componentes |
Los metales con un punto de fusión más bajo provocan menos desgaste en los componentes de la máquina. |
Los metales con un punto de fusión alto pueden provocar un desgaste más rápido de las piezas de la máquina. |
Relacionados: Fundición a presión a alta presión: descripción general
¿Es el aluminio compatible con la fundición a presión en cámara caliente?
El aluminio normalmente no es compatible con el proceso de fundición a presión en cámara caliente. Se debe principalmente a su alto punto de fusión, que puede dañar los componentes de la máquina, como el cuello de cisne y la boquilla, parte integral del proceso de la cámara caliente. Luego, el estrés térmico impuesto por la temperatura de fusión del aluminio excede las limitaciones de diseño de las máquinas de cámara caliente.
Servicio de fundición a presión de aluminio
En cambio, el aluminio se funde más comúnmente mediante el proceso de fundición a presión en cámara fría. Este método evita la exposición directa de los componentes de la máquina al metal fundido. Por tanto, mitiga el riesgo de daños por altas temperaturas. Es un proceso diseñado específicamente para manipular metales como el aluminio que requieren temperaturas de fusión más altas. En consecuencia, fabricantes de fundición a presión de aluminio Prefiera la fundición a presión en cámara fría para piezas de aluminio. Este proceso permite la producción eficiente de componentes de aluminio sin comprometer la durabilidad de la maquinaria de fundición.
¡Pruebe Boda ahora!
Servicios de fundición a presión de Boda para piezas metálicas
Boda se centra en procesos de fundición a presión en cámara caliente, utilizando tecnología y maquinaria avanzadas para diferentes aleaciones metálicas. Esta versatilidad nos permite fundir piezas con una precisión excepcional y acabados superficiales superiores. Como resultado, podemos cumplir con los estrictos estándares de calidad de las industrias automotriz, aeroespacial y de electrónica de consumo, entre otras.
Prototipo de fundición a presión en cámara caliente
Nuestro énfasis está en la eficiencia y la personalización. Ingenieros experimentados trabajan en estrecha colaboración con los clientes para comprender sus necesidades específicas. Por lo tanto, podemos ofrecer soluciones personalizadas que optimicen el rendimiento y la rentabilidad.
Además, la innovación es otro punto fuerte de Los servicios de fundición a presión de Boda. Nos mantenemos a la vanguardia de los avances de la industria, invirtiendo continuamente en investigación y desarrollo. Este compromiso con la innovación mejora la calidad y durabilidad de la pieza fundida y permite una mayor flexibilidad de diseño y tiempos de respuesta más rápidos. ¡Solicite una cotización para comenzar nuestro proyecto de fundición a presión hoy!
Más información:
- Fundición a presión a baja presión: una guía sencilla
- Revolucionando la fundición a presión con la tecnología de fundición a presión súper grande de Xiaomi
- Las 8 principales empresas de fundición a presión para una fabricación de alta calidad
Recapitulación
La fundición a presión en cámara caliente ofrece una combinación convincente de calidad, eficiencia y versatilidad, lo que la convierte en la opción preferida para varias aplicaciones. Puede fundir piezas con acabados superficiales y precisión dimensional superiores, además de rentabilidad. Por tanto, todas estas razones posicionan al HCDC como un método clave en la fabricación de piezas metálicas.
Sin embargo, un control cuidadoso de la transformación del líquido fundido, el control de la temperatura y una manipulación precisa son esenciales para lograr los componentes o productos metálicos deseados.
Preguntas Frecuentes
¿Qué materiales se pueden utilizar en la fundición a presión en cámara caliente?
La fundición a presión en cámara caliente es más adecuada para metales con puntos de fusión bajos, como el zinc, el magnesio y algunas aleaciones de aluminio con puntos de fusión bajos. Estos materiales son ideales debido a su compatibilidad con los ciclos rápidos y los requisitos de temperatura más bajos de la máquina de cámara caliente.
¿Qué industrias se benefician más del HCDC?
Las industrias que más se benefician de la fundición a presión en cámara caliente incluyen la automoción, la electrónica, los bienes de consumo y los dispositivos médicos.
¿Cuáles son los beneficios de la fundición en cámara caliente?
La fundición en cámara caliente ofrece tiempos de ciclo rápidos, alta eficiencia de producción y excelente consistencia de las piezas. Minimiza la porosidad y crea piezas con detalles intrincados y paredes delgadas.
¿Cuál es la diferencia entre la fundición a presión en cámara fría y caliente?
La principal diferencia radica en el manejo del metal fundido. La fundición a presión en cámara caliente calienta el metal dentro de la máquina de fundición. Por el contrario, la fundición a presión en cámara fría requiere que se introduzca metal fundido en la máquina.
Recursos
- Sandstead, HH (2015). Zinc. En Manual de toxicología de los metales (cuarta edición) (Vol. II, págs. 1369-1385). https://doi.org/10.1016/B978-0-444-59453-2.00061-5
- Goodwin, FE (2008). Fundición a presión en cámara caliente. En Manual de metales de la MAPE, décima edición (Vol. 15, págs. 719-723). ASM Internacional. https://doi.org/10.31399/asm.hb.v15.a0005267