"En fabricación de chapa, el doblado de aluminio es la técnica más comúnmente empleada para la producción a gran escala. La fidelidad del aluminio radica en su facilidad de fabricación y formabilidad”.
El aluminio es uno de los materiales más utilizados en la metalurgia. Las láminas y barras de aluminio se manipulan para obtener las piezas deseadas utilizando diferentes técnicas de fabricación; La flexión es una de ellas. Sin embargo, no es tan simple como parece, ya que existen varios desafíos asociados con el proceso. A doblar aluminio, necesitas ciertas cosas a considerar. Por ejemplo, la calidad con la que está trabajando y la tolerancia de plegado óptima que está buscando.
¿Por qué el aluminio es el material preferido para doblado de chapa proyectos? La respuesta está en su formabilidad superior. El aluminio es conocido por su flexibilidad, su naturaleza liviana y su tremenda maquinabilidad.
Este artículo cubrirá las cinco técnicas eficientes de doblado de aluminio, aleaciones y grados comunes, desafíos para doblar láminas de aluminio, etc.
Doblado de láminas de aluminio: el proceso
El proceso de doblado comienza seleccionando el troquel y determinando los requisitos de doblado reales. Los fabricantes calculan los parámetros de diseño críticos, como el margen de curvatura requerido, los radios de curvatura, el espesor del material, la fuerza y el punto desde donde doblar la lámina. El troquel utilizado también es una consideración clave. Los troqueles más utilizados incluyen troqueles de 90° y troqueles de ángulo agudo..
Después de considerar cuidadosamente estos factores clave, comienza la configuración de la prensa plegadora CNC. Dependiendo de la complejidad del diseño, el material y los requisitos óptimos de la base, existen varias formas de doblarse. La elección del troquel y la herramienta adecuados es de gran importancia para el funcionamiento de la prensa freno. La información del CNC se introduce en el freno. Esto ayuda a la máquina a probar la fuerza requerida para doblar.
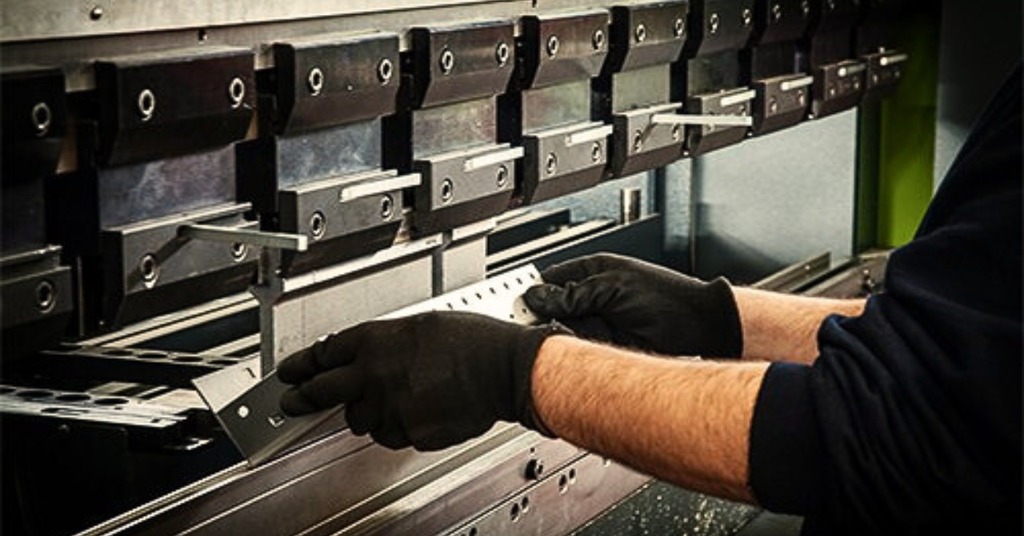
Doblado de chapa de aluminio
Luego alinee la lámina plana de aluminio entre una herramienta y un troquel. Opere la máquina para doblar la hoja AI de acuerdo con el doblez de salida requerido. Por último, retire la hoja y envíela para su posterior procesamiento.
("Nota: Los troqueles utilizados para doblar aluminio suelen estar hechos de carburos y material de acero”).
Relacionado: Conceptos básicos de la fabricación de chapa metálica
¡Pruebe Boda ahora!
Técnicas efectivas para doblar láminas de aluminio
A continuación, analizaremos cómo doblar láminas de aluminio. La mayoría de los fabricantes suelen emplear cinco técnicas de doblado de precisión para lograr la curvatura deseada. Veamos cómo se aplican estos tipos de doblado al aluminio.
1. Prensa freno
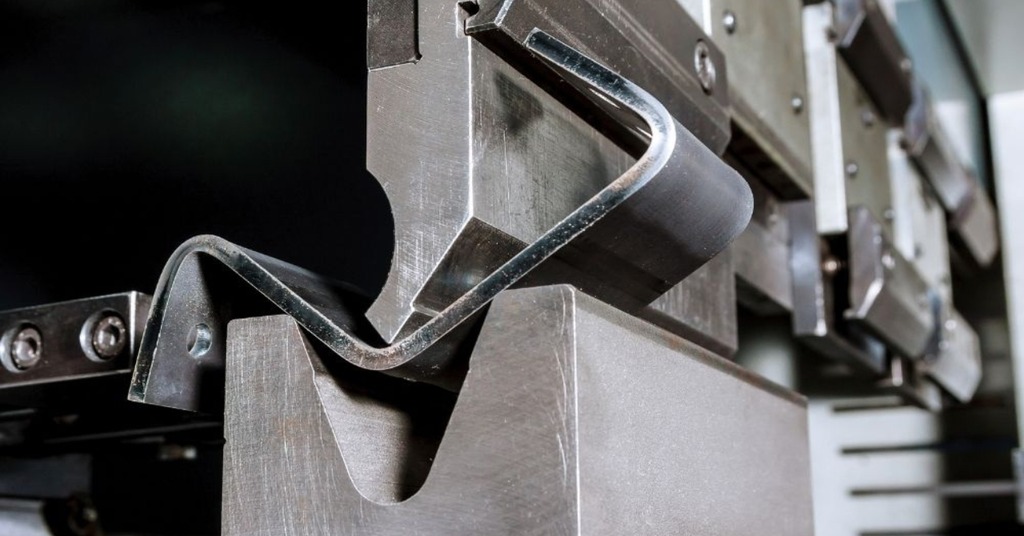
Prensa de freno para doblar láminas de metal.
Se coloca una lámina de aluminio entre los dos troqueles y se presiona para crear curvas. La principal ventaja de utilizar una prensa plegadora radica en su precisión. Ayuda a dar forma a láminas de aluminio planas y cuadradas. El doblado por prensa utiliza una prensa para doblar el aluminio en la geometría deseada. Normalmente se utiliza una prensa de freno para curvaturas y pliegues lineales. Esta técnica vital se organiza con una herramienta de plegado, un troquel, que se coloca en la prensa. Debido al conjunto de alta presión hidráulica, las plegadoras pueden acomodar espesores de material de 0.5 a aproximadamente 15 mm.
2. Doblado de bobinas
El doblado de bobinas también se conoce como doblado por rodillos o doblado de tres rodillos. Este enfoque utiliza un rodillo giratorio cilíndrico para doblar el aluminio en formas curvas y redondeadas. Los rodillos aplican presión sobre la lámina de aluminio para darle la forma deseada.
El cilindro giratorio se puede ajustar y colocar para lograr una tolerancia aún más estricta con un giro mínimo. Esta técnica se prefiere para formas curvas y logra una tolerancia más estricta de hasta + 0.01- 0, x.
3. Máquina laminadora
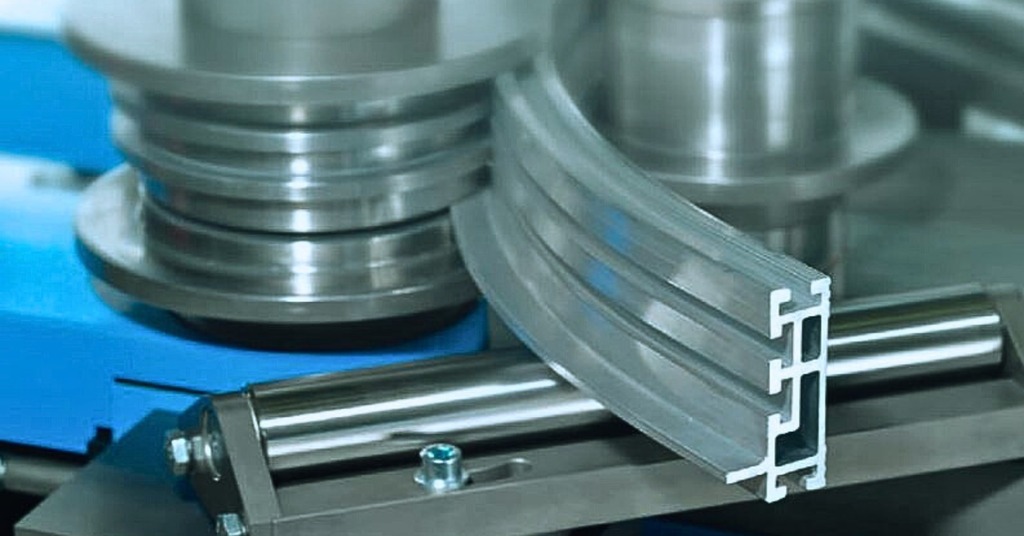
Doblado de aluminio rodante
Las máquinas laminadoras, también conocidas como laminadoras o laminadoras, se presentan en dos formas: manuales y automatizadas. La elección depende del volumen de producción y de la curvatura de plegado deseada. El material (lámina de aluminio) se deforma durante la operación para lograr el resultado deseado. Las máquinas laminadoras son muy adecuadas para dar forma a curvas cónicas o cilíndricas en láminas de aluminio. Los tubos, los tanques de aire y las chimeneas son algunas de las aplicaciones clave de las máquinas laminadoras.
En cuanto a su capacidad, suele doblar láminas de aluminio de múltiples espesores que oscilan entre 1 mm y 50 mm aproximadamente.
4. Doblado por compresión
Este doblado utiliza un troquel o punzón para aplicar tensión mecánica sobre una lámina de aluminio para hacer un doblez. ¿Cómo realiza las operaciones de plegado?
Primero, el técnico coloca la lámina de aluminio entre un punzón y una matriz. Luego, operan la máquina y, finalmente, el punzón aplica presión para doblar la hoja a la forma deseada. El doblado por compresión se utiliza para láminas de metal de espesor pequeño a medio. Sin embargo, es difícil realizar curvaturas en láminas de mayor espesor utilizando esta técnica.
5. Plegable
El doblado de metal con máquinas plegadoras implica colocar una lámina de metal en la máquina, alinearla con precisión para lograr un ángulo fijo y luego aplicar fuerza desde un borde para doblar la lámina en la forma deseada. Este método es particularmente útil cuando se trabaja con hojas grandes o cuando se requiere una producción de gran volumen.
El mejor uso de aleaciones de aluminio para aplicaciones de doblado
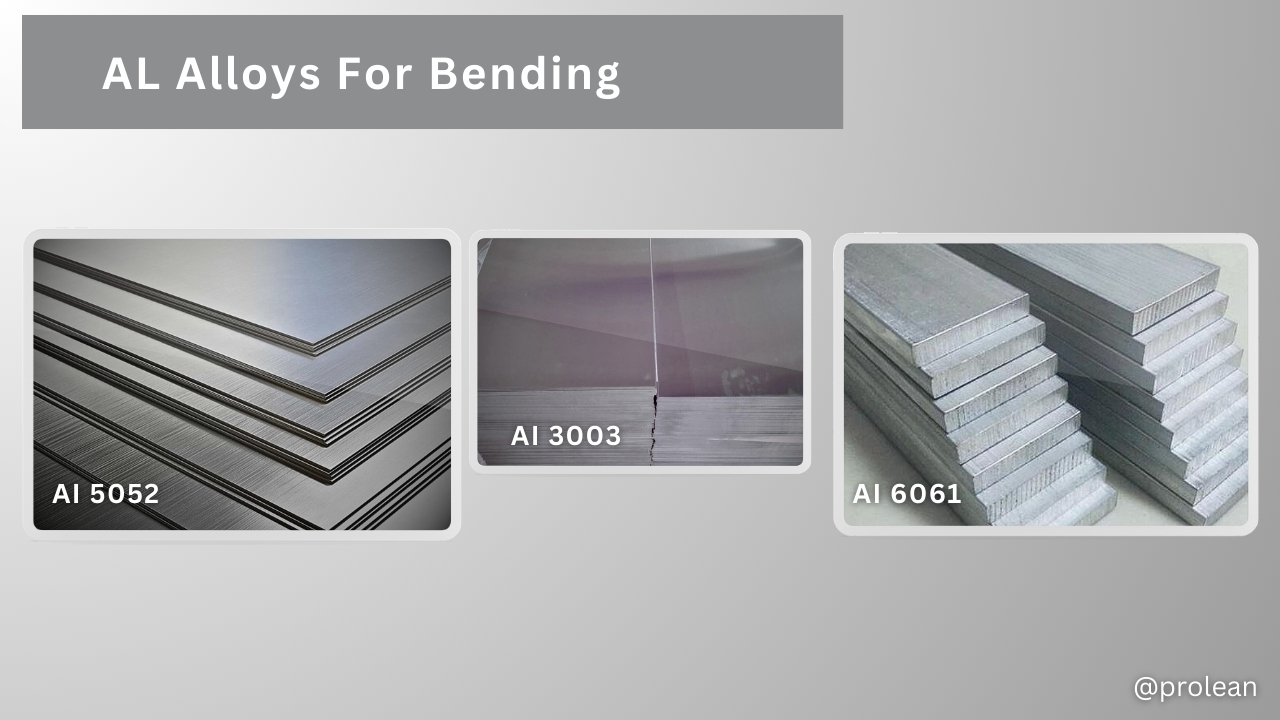
Aleaciones de aluminio para doblar
Durante la selección de la aleación de aluminio, es necesario considerar varios factores. Por ejemplo; conformabilidad, porcentaje de elongación, trabajabilidad y tratamientos termomecánicos. Entre los grados de aluminio, la mayoría de las aleaciones de aluminio de la serie 3xxx se utilizan en aplicaciones de doblado debido a su alta formabilidad.
A continuación se muestran ejemplos de algunos grados de aluminio sólidos conocidos por su excelente capacidad de fabricación.
Aluminio 5052
- El aluminio 5052 es un grado de aluminio de alta resistencia ampliamente utilizado para doblar.
- Esta aleación se utiliza principalmente junto con magnesio.
- AA5052 es conocido por su alto porcentaje de alargamiento.
- Esta aleación se utiliza en equipos marinos, herramientas médicas y señales, por su mayor capacidad de resistencia a la corrosión.
Aluminio 3003
- Al 3003 tiene excelente trabajabilidad, soldabilidad y un buen porcentaje de alargamiento.
- Estas aleaciones están enriquecidas con contenido de manganeso. El magnesio les confiere capacidades estructurales que los hacen sólidos para aplicaciones de flexión.
- Puedes torcer estas aleaciones con una fuerza o presión mínima.
- Los usos comunes de estas aleaciones son; revestimientos, tanques de almacenamiento, techos y maquinaria química.
Aluminio 6061
- AA6061 comprende magnesio y silicio y suele presentarse en dos formas; 6061-T4 y 6061-T6.
- Muestra una resistencia estructural superior, rigidez y un buen porcentaje de alargamiento. Sin embargo, la rigidez del AI6061 provoca grietas cuando se utiliza en operaciones de doblado.
- Posee menor flexibilidad que AA3003 y 5052.
- Fabricantes Curva Aluminio 6061 para diversas aplicaciones en los sectores estructurales de la industria automotriz y aeroespacial.
¡Pruebe Boda ahora!
Doblado de láminas de aluminio: aspectos a considerar
En la fabricación de chapa se deben considerar algunos aspectos clave para conseguir las mejores curvaturas y geometrías posibles.
1. Formabilidad
La formabilidad se refiere a la flexibilidad o elasticidad del aluminio metálico cuando sufre deformación o compresión sin abollarse. La conformabilidad del aluminio varía de un grado a otro. Los factores dependen del espesor, el temple, la temperatura y el endurecimiento del trabajo.
2. Dirección de flexión
La dirección de plegado juega un papel fundamental en el plegado de láminas de aluminio. Es considerablemente perpendicular a la dirección de la chapa para evitar problemas relacionados con grietas. La dirección paralela plantea el problema de que se produzcan grietas en la curva del material objetivo.
3. Espacio libre de flexión
Debe haber un espacio entre el punzón y la matriz para evitar fallas por flexión. Si no hay espacio libre para doblarse, pueden producirse interferencias.
4. Radio de curvatura y espesor
El grado de flexión dicta el espesor de la lámina de aluminio. En general, la gente se confunde acerca de la regla general entre radios y relación de flexión. Ambos tienen relaciones inversas. Significa que cuanto mayor sea el espesor, menores serán los radios. Del mismo modo, las láminas de aluminio más delgadas poseen radios pequeños. Normalmente, las láminas de aluminio más gruesas con radios más pequeños requieren una mayor fuerza para doblarse en comparación con las láminas más delgadas con radios pequeños.
5. Nivel de elongación
El porcentaje de alargamiento determina la capacidad de frenado de la lámina de aluminio. Suele representar la elasticidad de la chapa. Cuanto mayor sea el porcentaje de alargamiento, más fácil será doblar láminas de aluminio.
¿Problemas comunes encontrados durante el doblado de chapa de aluminio?
Los fabricantes a menudo se enfrentan a varios problemas durante la operación de doblado de chapa de aluminio. Algunos problemas comunes incluyen; formación de rebabas, grietas, interferencias de flexión, hendiduras, deslizamientos y abultamientos. Descubramos en detalle estos problemas comunes de flexión;
1. Agrietamiento
Es el defecto más común al doblar láminas de aluminio. Normalmente, las grietas por flexión aparecen debido a la desalineación de las láminas de metal, radios de flexión más pequeños, superficie de tracción, presión inadecuada y rebabas no eliminadas de los bordes de la pieza. Para evitar estos problemas de grietas, los fabricantes deben emplear agujeros o ranuras para que la operación de doblado sea suave y sin grietas.
2. Interferencia de flexión
Ciertos determinantes causan el problema, como la forma y el tamaño de la pieza y el troquel seleccionado. Estos problemas se pueden minimizar considerando los diseños de matrices de doblado, la secuencia y las dimensiones de los dobleces.
3. Sangría de flexión
Las hendiduras por flexión se producen a menudo en las superficies internas de las láminas de metal. Normalmente, la fuerte presión sobre las chapas crea una fricción que, en última instancia, provoca marcas visibles en la chapa. Para evitarlo, se pueden utilizar bolas de goma antihuellas o matrices con rodamientos de bolas. Estas bolas anti-hendiduras erradican el problema mediante el aislamiento físico.
4. Divisiones y arrugas
En algunos casos, las láminas de metal de aluminio han experimentado problemas de estrangulamiento o rotura. Estos problemas se deben a la flexión excesiva cuando las láminas delgadas de aluminio se empujan por encima de su límite de trabajabilidad. Para evitar estos problemas, los operadores deben examinar el espesor y los radios de la hoja antes de doblarla. Por el contrario, las arrugas se producen al aplicar una gran tensión o compresión a las láminas de aluminio.
¿Cuáles son las ventajas de utilizar aluminio para piezas dobladas personalizadas?
El aluminio presenta varias ventajas cuando se utiliza para aplicaciones de doblado y piezas complejas personalizadas. Estas son algunas de las ventajas notables del aluminio;
- Alta durabilidad: El aluminio es muy duradero y flexible cuando se dobla para obtener diferentes geometrías intrincadas. Sus características de maleabilidad lo hacen apto para soportar altas tensiones mecánicas. Además, tiene la propiedad distintiva de no corrosividad.
- Aleación económica: El aluminio ofrece varias ventajas económicas cuando se utiliza en aplicaciones de doblado. No produce desperdicios durante las operaciones de doblado y tiene un costo mínimo en comparación con otras aleaciones metálicas como acero, hierro fundido, titanio y latón.
- Propiedad ligera: La característica principal del aluminio es su ligereza. Esta propiedad, sumada a su alta resistencia y maquinabilidad, lo convierte en una opción ideal para aplicaciones de flexión.
- Trabajabilidad: En cuanto a la trabajabilidad, el aluminio encabeza la lista. Es bastante más fácil cortar aluminio que acero. Sus propiedades de alta adaptabilidad y maleabilidad hacen que sea adecuado para los fabricantes realizar dobleces desde simples hasta complejos.
- Alta tolerancia al calor: En comparación con otros metales, el aluminio ha ganado mucha atención debido a su alta tolerancia al calor. Las piezas fabricadas en aluminio pueden soportar altas temperaturas y son herméticas. tolerancias son notablemente importantes.
- Versatilidad: La ductilidad de los metales juega un papel clave en la flexión. Determina qué tan bien el metal puede soportar esfuerzos cortantes y mecánicos. El aluminio por su alta ductilidad es muy adecuado para trabajos de doblado. Además, el aluminio curvado soporta grandes esfuerzos sin sufrir daños.
Obtenga servicios profesionales de doblado de chapa metálica en Boda
El doblado de chapa a menudo conlleva numerosos detalles técnicos. A veces, las piezas provocan deformaciones, deformaciones y contracción. Pero gracias a nuestra tecnología de doblado de última generación. Aquí en Boda ayudamos a las empresas a lograr tolerancias aún más estrictas por debajo de ±1. Eche un vistazo a nuestro enfoque de flexión;
Nuestros servicios de plegado de chapa asegure la precisión en el cumplimiento de las demandas previstas del proyecto. Manejamos piezas de aluminio con altas tolerancias y capacidades de producción de gran volumen, garantizando al mismo tiempo una entrega eficiente y mínima. Además, ofrecemos una amplia gama de materiales, como aluminio, latón, cobre y acero (con sus respectivos grados).
Nuestras instalaciones le ayudan desde la fase de diseño hasta acabado de la superficie perspectivas. ¿Quieres saber más sobre nuestras habilidades? Contáctenos ahora y obtenga una respuesta instantánea si desea analizar u optimizar su proyecto; ¡Obtenga una cotización gratuita al instante!
¡Pruebe Boda ahora!
Recapitulación
El doblado de chapa es un proceso de fabricación de metal versátil. Ofrece ventajas únicas y económicas cuando se utiliza para volúmenes de producción medianos y grandes. Sin embargo, es necesario considerar varios factores clave para lograr curvaturas suaves y precisas.
La ventaja principal de esta tremenda técnica es que no requiere ninguna herramienta ni molde para su funcionamiento. Además de las aplicaciones de las láminas de aluminio, está muy extendida en todo el mundo, desde productos automotrices, aeroespaciales y de consumo hasta electrodomésticos de fabricación personalizados.
Aunque existen algunos desafíos asociados con doblar aluminio operaciones, mantener su solución alternativa o la información proporcionada en esta guía le ayudará a que su proceso de doblado sea más uniforme y con relativamente pocos errores. Además, este artículo proporciona conocimientos básicos sobre la fabricación de chapa y le ayuda en las operaciones de plegado.
Para obtener el mejor resultado óptimo para sus requisitos de plegado, consulte con profesionales para optimizar el rendimiento previsto para sus aplicaciones deseadas.
Preguntas Frecuentes
P1. ¿Tipos de fabricación de chapa?
Existen ciertos tipos de fabricación de chapa que se practican comúnmente en las industrias manufactureras; como; el esconder de la chapa, doblado de chapa, perforaciones y puñetazos.
P2. ¿Qué metales se utilizan comúnmente para trabajar metales?
Principalmente, el acero, el aluminio, el latón y el carbono se utilizan en las industrias de fabricación de metales. Estos materiales son muy adecuados para aplicaciones de corte, cizallamiento y perforación.
P3. ¿Por qué se utiliza mucho el aluminio para la fabricación?
El aluminio, debido a su excepcional formabilidad y propiedades livianas, se considera mejor para aplicaciones de fabricación de metales.
P4. ¿Qué es el alargamiento de las aleaciones de aluminio?
El nivel de alargamiento de las láminas de aluminio indica el nivel más alto de estiramiento hasta la deformación de las láminas de aluminio. Cuanto mayor sea el alargamiento, mayor será la eficiencia de flexión.
Recursos
- A-Pradeau (2016), Predicción de falla en la flexión de una aleación de lámina de aluminio, Revista Internacional de Ciencias Mecánicas, Volumen 119: Obtenido de: Science Direct
- Ida Westerman (1 de julio de 2011): Flexión en tres puntos de aleaciones de aluminio: influencia de las microestructuras y texturas en la capacidad de flexión y el comportamiento de fractura: Obtenido de: Springer