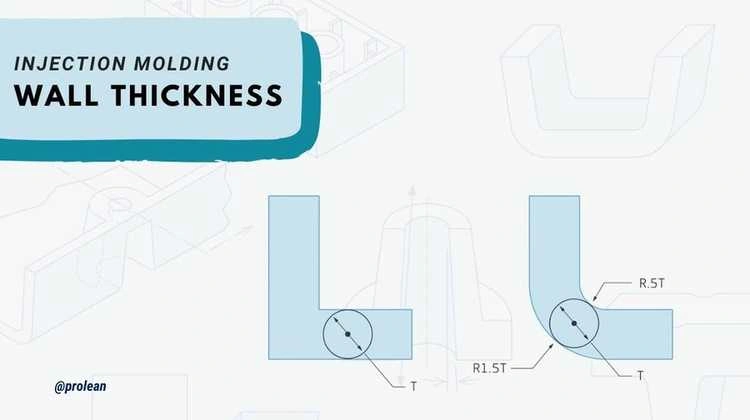
Las piezas moldeadas por inyección suelen tener un espesor de pared de entre 1 y 5 mm. La selección del espesor adecuado depende de tres factores principales: las propiedades del material plástico, los requisitos funcionales y el rendimiento del flujo del molde. El rendimiento de la pieza exige mantener un espesor de pared uniforme en toda su superficie. Mantener patrones de espesor de pared uniformes promueve una mejor calidad estructural y un funcionamiento óptimo de la pieza.
Todas las paredes presentan un patrón cónico natural. La dimensión del objeto varía de la sección inferior a la superior. Para que las operaciones sean exitosas, se debe aplicar un ángulo de desmoldeo. La sección de la base del molde tiene un espesor que sobrepasa las paredes, lo que reduce gradualmente al menos 1 o 2 grados. La ausencia de ángulos de desmoldeo dificulta la expulsión de la pieza del molde y aumenta el riesgo de daños. Generalmente, se deben añadir ángulos de desmoldeo en las paredes y superficies verticales para garantizar la productividad de las operaciones de fabricación. Esta guía cubrirá todos los detalles sobre el espesor de pared en el moldeo por inyección.
¿Por qué es importante el espesor de la pared en el diseño de su producto?
Espesor de pared para moldeo por inyección
Durante el desarrollo de productos, la medición del espesor de pared va más allá de su valor numérico. El espesor de las estructuras de pared influye en aspectos fundamentales: la eficiencia del material, la calidad de las piezas y la velocidad de producción.
Reducir el uso de materiales
Al elegir el espesor de pared óptimo, los diseñadores de productos pueden reducir tanto el uso de materiales como el peso de sus productos. Esta reducción de costos se traduce en menores necesidades energéticas durante las operaciones de producción. El rendimiento de las piezas con paredes delgadas es igual al de las de paredes gruesas.
Mejora la calidad de las piezas
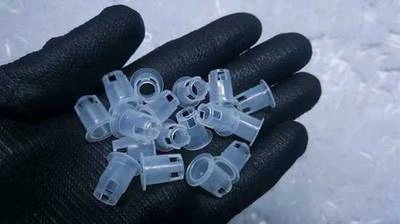
Producto moldeado por inyección de pared delgada
La selección incorrecta del espesor de pared provoca deformaciones y la aparición de piezas cortas en el producto moldeado por inyección. La combinación de un enfriamiento inconsistente con un flujo de material deficiente suele provocar estos problemas de fabricación. La velocidad de enfriamiento determina si una pieza desarrollará deformaciones o se producirán deformaciones entre piezas de diferentes espesores. Además, estos problemas resultaron en un mayor número de rechazos, una menor resistencia de la pieza y un aumento de los gastos totales de producción.
Acelerando la producción
Cuanto mayor sea el espesor de la pieza, mayor será el enfriamiento de producción, lo que afecta la duración total del ciclo de los procesos de moldeo por inyección. La velocidad de enfriamiento determina el tiempo necesario para cada ciclo y la capacidad de producción. Minimizar el espesor de pared es fundamental para lograr la máxima resistencia del producto y mejorar la eficiencia de fabricación. Además, mantener un espesor de pared uniforme durante todo el proceso de moldeo por inyección permite un enfriamiento más consistente y mejora la duración del ciclo y la calidad de la pieza.
¡Pruebe Boda ahora!
¿Qué es el espesor uniforme de la pared de moldeo por inyección?
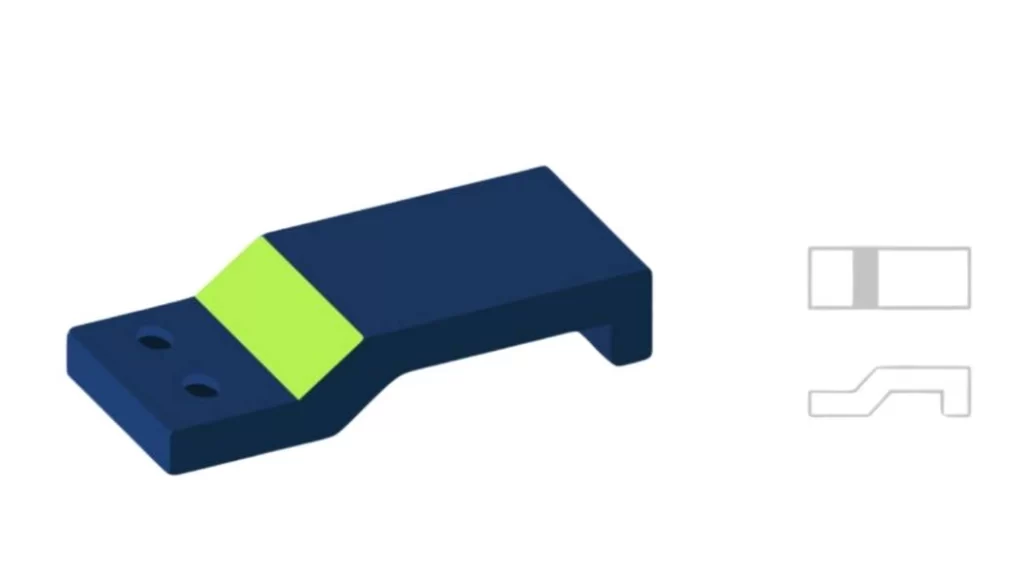
Moldeo por inyección con espesor de pared uniforme
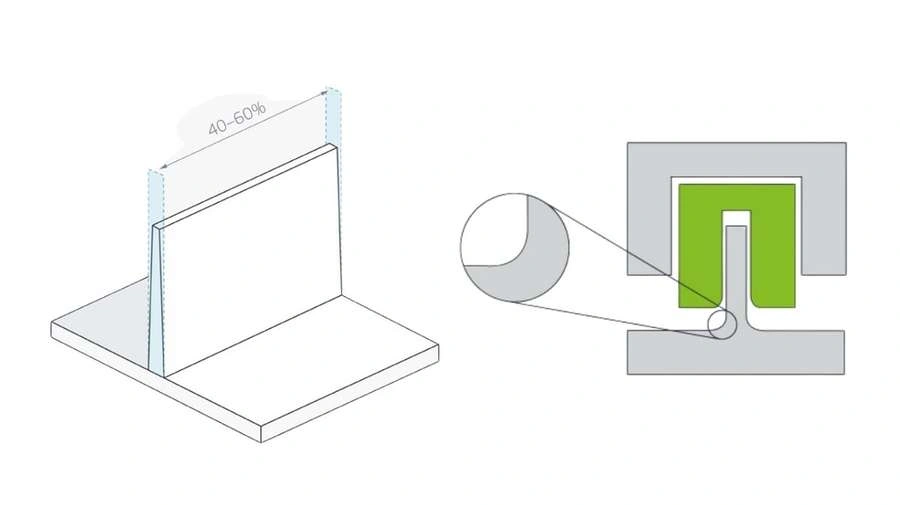
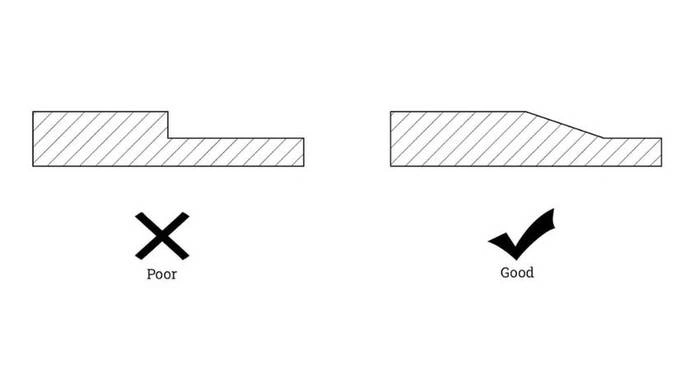
El diseño de espesor de pared uniforme en el moldeo por inyección implica que no es necesario que todas las superficies de la pared tengan dimensiones exactamente iguales. Se puede permitir una cantidad controlada de diferencias de espesor, pero existen límites de tolerancia. Las nervaduras y los refuerzos deben medir entre el 40 % y el 60 % del espesor de la pared principal adyacente. La transición de las paredes de gruesas a delgadas produce puntos de tensión localizados que también causan deformaciones en el diseño. La progresión entre los diferentes espesores de pared debe realizarse gradualmente para evitar que la pieza... defectos de moldeo por inyección.
Las nervaduras y las paredes de soporte suelen requerir un espesor menor que las paredes principales de la pieza. Estas características sirven como elementos de soporte de resistencia. Esto ayuda a evitar la alteración del equilibrio estructural del componente. Si las nervaduras mantienen un espesor entre el 40 % y el 60 % del espesor de las paredes circundantes o adyacentes, se pueden prevenir defectos de rehundimiento y deformaciones. El flujo del molde requiere una decisión óptima sobre el espesor de todos los elementos de las nervaduras. (Leer más sobre Pasadores de expulsión para moldeo por inyección)
¿Cómo diseñar para un espesor de pared uniforme?
Las siguientes son formas de diseñar componentes moldeados por inyección con un espesor de pared uniforme.
Importancia del software CAD en el diseño
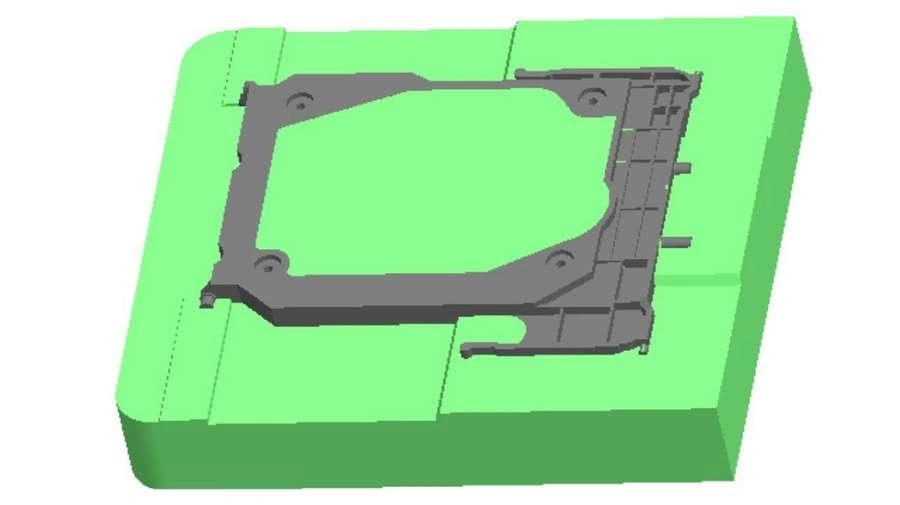
Diseño CAD de paredes delgadas
El diseño de piezas moldeadas por inyección depende en gran medida del uso de software CAD. Esta herramienta permite convertir las ideas en realidad. El software CAD actual incluye excelentes funciones que facilitan el flujo de trabajo de diseño y, en particular, mejoran la medición del espesor de pared y la implementación del ángulo de desmoldeo. Además, ofrece a los diseñadores una forma eficiente de modificar sus diseños antes de que estén listos para el moldeo por inyección.
La clave del CAD va más allá del manejo del software. Seguir los principios DFM es fundamental para validar que su diseño cumpla con los requisitos de fabricación. Boda es un socio de fabricación confiable que ayuda a sus clientes a satisfacer sus necesidades. Gracias a nuestra experiencia acumulada y a nuestro conocimiento industrial, ayudamos a nuestros clientes a perfeccionar sus diseños y a lograr productos de alta calidad a precios razonables.
Selección del espesor óptimo de la pared
Espesor óptimo de la pared
¿Cómo determinar el espesor de pared adecuado para su pieza? El espesor adecuado depende del tipo de plástico que utilice para su aplicación. El espesor recomendado suele indicarse como un intervalo en pulgadas o milímetros, indicado por los fabricantes. Los rangos indicados representan parámetros de medición amplios.
|
Resina |
Espesor de pared (pulg) |
Grueso de pared (mm) |
|
Polipropileno |
0.025-0.150 |
0.64-3.81 |
|
Polycarbonate |
0.040-0.150 |
1.02-3.81 |
|
Polietileno |
0.030-0.200 |
0.76-5.08 |
|
Poliestireno |
0.035-0.150 |
0.89-3.81 |
|
Nailon |
0.030-0.115 |
0.76-2.92 |
|
Sulfuro de polifenilo (PPS) |
0.020-0.180 |
0.51-4.57 |
|
Tereftalato de polietileno (PET) |
0.025-0.125 |
0.64-3.18 |
Si necesita ayuda para determinar el espesor de pared más adecuado para su proyecto y guiarlo en su proceso de selección, Boda está aquí para ayudarle. Nuestro equipo utiliza conocimientos prácticos y tecnología de vanguardia para brindarle asesoramiento gratuito sobre DFM para su proyecto. Evitará las conjeturas gracias a un diseño funcional que se prepara automáticamente para el moldeo, ahorrando tiempo y reduciendo costos.
Espesor de pared recomendado para plásticos comunes
A continuación se muestran los más utilizados moldeo por inyección Materiales con rangos de espesor de pared adecuados. Utilice estas directrices con flexibilidad, ya que se aplican a situaciones estándar, pero verifique su precisión con sus requisitos de materiales y diseño.
Espesor de pared para plásticos populares
|
Resina |
Grosor de pared recomendado |
|
ABS |
0.045-0.140 pulgadas (1.14-3.56 mm) |
|
acetal |
0.030-0.120 pulgadas (0.76-3.05 mm) |
|
Acrílico |
0.025-0.150 pulgadas (0.64-3.81 mm) |
|
Polímero de cristal líquido |
0.030-0.120 pulgadas (0.76-3.05 mm) |
|
Plásticos reforzados con fibra larga |
0.075-1.000 pulgadas (1.91-25.4 mm) |
Todos los materiales plásticos tienen dimensiones específicas donde alcanzan niveles máximos de rendimiento. Reforzado con fibra larga y Moldeo por inyección de ABS Los plásticos crean condiciones óptimas para paredes más gruesas, ya que aportan resistencia estructural. Para producir piezas que requieren resistencia ligera, considere el acetal, ya que es ideal para crear características de paredes delgadas.
¡Pruebe Boda ahora!
Que es ¿Espesor mínimo de pared en moldeo por inyección?
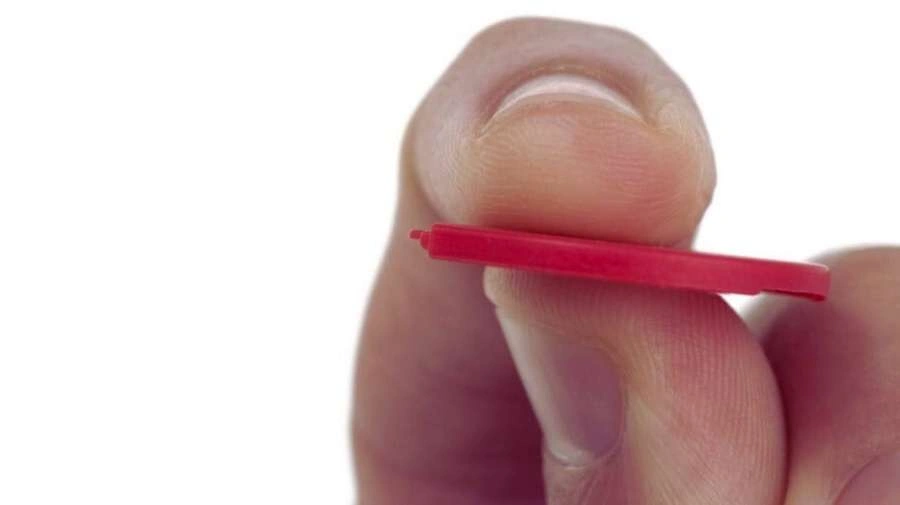
Moldeo por inyección con espesor mínimo de pared
Pasemos ahora a la dimensión de pared mínima tolerable. Un plástico en particular requiere su dimensión de pared mínima para un espesor aceptable. Un espesor de pared adecuado es fundamental. Un espesor inadecuado podría dañar la pieza y generar deformidades.
El diseño comienza con el espesor de material más delgado recomendado y la evaluación se inicia con el Análisis de Elementos Finitos (FEA). Boda ofrece soporte para la evaluación mediante el Análisis de Elementos Finitos para determinar si las piezas resisten las condiciones reales o requieren modificaciones en el espesor de pared. La fabricación de piezas alcanza su límite mínimo de 0.5 mm de espesor de pared, pero algunos materiales pueden permitir dimensiones ligeramente inferiores. Le ayudaremos a lograr el diseño de pieza perfecto.
Espesor máximo de la pared de moldeo por inyección
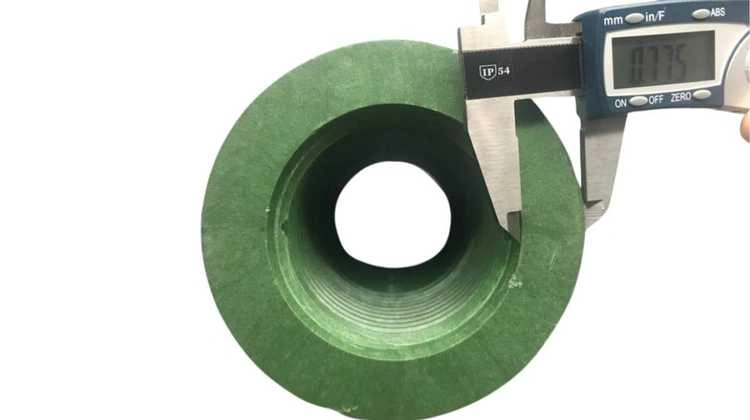
Moldeo por inyección de espesor máximo de pared
El espesor máximo de pared representa el límite opuesto a la medición. Define el límite a partir del cual pueden surgir problemas al moldear la pieza. El espesor de pared debe ser adecuado para evitar relleno insuficiente, desviaciones dimensionales y deformaciones. Estos resultados no se ajustan a los parámetros previstos.
El proceso de moldeo requiere paredes más gruesas para soportar cargas pesadas o aislamiento térmico. El diseño de su pieza integrará los requisitos, manteniendo la excelencia del producto. Según nuestras recomendaciones, la mayoría de los diseños deben tener un espesor de pared de 5 mm o menos. Un espesor de pared superior a 5 mm puede causar problemas en la pieza que afecten al molde. Por lo tanto, solicite asesoramiento experto. Nuestro equipo le ayudará a lograr el equilibrio perfecto en su diseño.
Ventajas y desventajas del moldeo por inyección de paredes delgadas
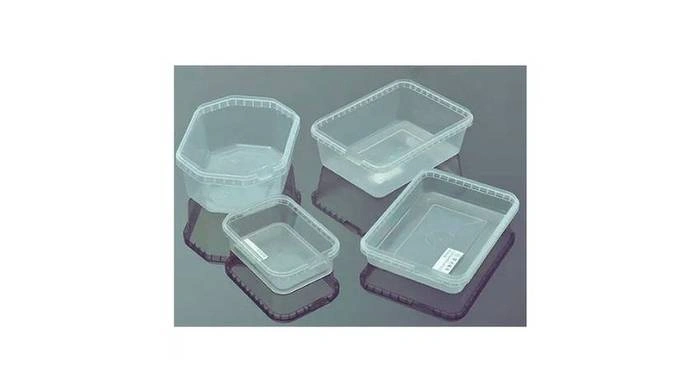
Caja de embalaje resistente a la temperatura de pared delgada
Ventajas
- El uso de paredes delgadas requiere una menor cantidad de plástico, lo que se traduce en menores gastos de material. Además, el proceso beneficia la fabricación a gran escala, ya que cada inversión de material supone un ahorro significativo.
- El proceso de acabado de componentes delgados requiere menos tiempo, ya que se enfrían rápidamente. Por lo tanto, la producción de componentes a mayor velocidad maximiza la eficiencia.
- La fabricación de paredes delgadas produce productos que pesan menos, lo que se vuelve vital para vehículos y dispositivos eléctricos que dependen del peso para fines de rendimiento y transporte.
- La cantidad de material necesaria para la complejidad del diseño disminuye gracias a las paredes delgadas. Las piezas delgadas facilitan la conformación de diseños con características sofisticadas y delicadas, con mínima pérdida de resistencia estructural.
Desventajas
- Las paredes delgadas tienden a presentar un mayor riesgo de deformación debido a un enfriamiento desigual. Esto provoca que las piezas se deformen. La calidad de las piezas se mantiene alta cuando se presta especial atención a los protocolos de enfriamiento.
- La finalización del molde se vuelve un desafío en componentes de paredes delgadas. Cuando estos componentes presentan diseños complejos, una gestión correcta del flujo de materiales resultará en un resultado impecable en cada etapa del ciclo de fabricación.
- La debilidad se presenta en piezas más delgadas que en sus contrapartes más gruesas. La estructura de diseño óptimo permite que las paredes delgadas proporcionen la resistencia necesaria sin sacrificar el espacio del producto.
- Las piezas fabricadas con materiales con ligeras variaciones en sus propiedades afectarán su calidad debido a su delicada estructura de pared delgada. Mantener la consistencia exige un control y una supervisión adecuados de las variaciones del material.
Mejores prácticas para el diseño del espesor de pared en moldes de inyección
El diseño del espesor de pared para el moldeo por inyección exige una evaluación minuciosa de los materiales y de los requisitos funcionales. Esta guía contiene cinco métodos esenciales que optimizan el proceso de diseño.
Mantenga un espesor de pared uniforme
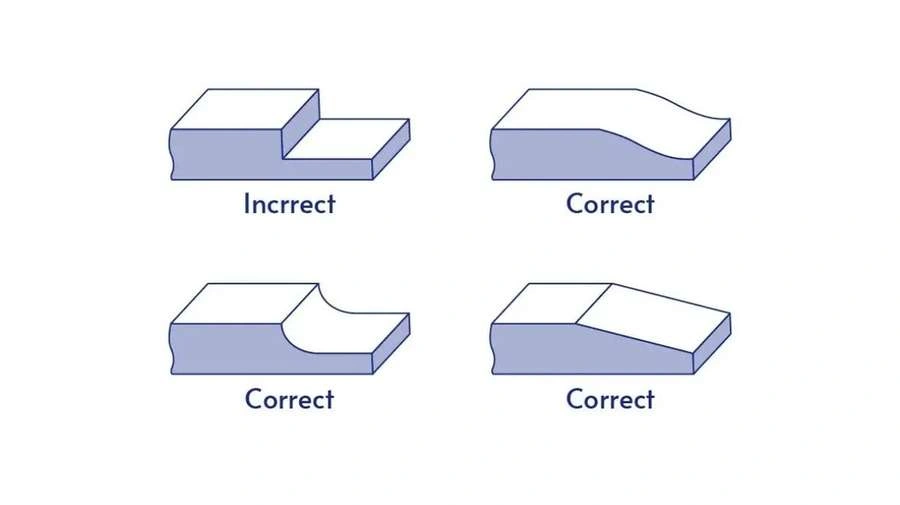
Espesor de pared preciso
La uniformidad del espesor de la pieza es crucial para evitar deformaciones y hundimientos. Nuestras herramientas de simulación le ayudan a optimizar la uniformidad mediante procedimientos de análisis avanzados, que permiten un flujo uniforme del material a través del molde.
Optimizar el espesor de la pared según el material
Como se mencionó anteriormente, cada material plástico requiere un rango de espesor óptimo específico durante la producción. Planifique sus diseños según las características del material para evitar problemas que provoquen secciones vacías y debilidades. Nuestros expertos técnicos le brindarán sugerencias y recomendaciones personalizadas sobre el material y el espesor que mejor se adapten a las necesidades de su proyecto.
Evite cambios repentinos de grosor
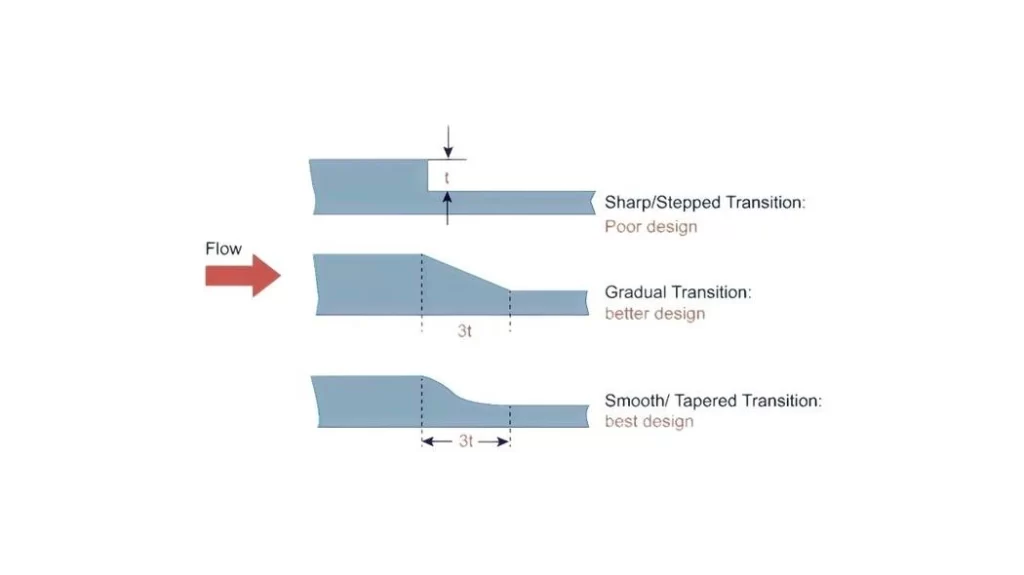
Cambios en el espesor de la pared en el diseño del molde
Las herramientas con cambios bruscos de espesor de pared generan puntos de tensión. Estos pueden provocar grietas y deformación de la estructura. Boda permite crear cambios de turno ordenados mediante su proceso de transición. Esto se tradujo en una mayor resistencia de los componentes y una mayor vida útil.
Utilice nervaduras y refuerzos para dar soporte
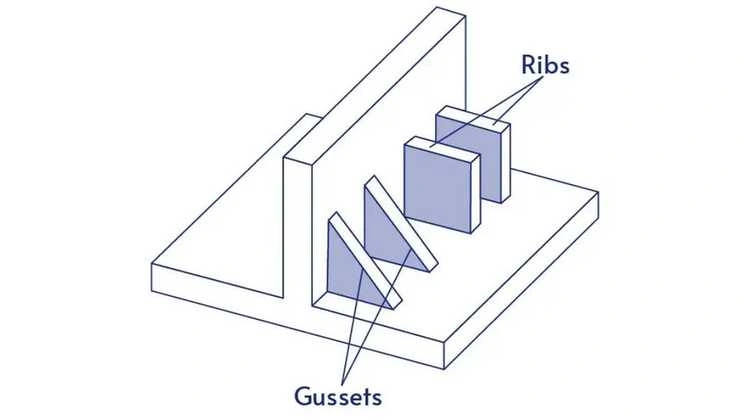
Moldeo por inyección: nervaduras y refuerzos
El refuerzo de las piezas debe lograrse añadiendo nervaduras o refuerzos en lugar de aumentar el espesor de la pared. Los problemas pueden ser graves, pero no se preocupe. Nuestro equipo le asesorará para determinar dónde y con qué tamaño deben colocarse las nervaduras para lograr la máxima resistencia y reducir las dimensiones totales de la pared.
Priorizar los ángulos de inclinación para facilitar la expulsión
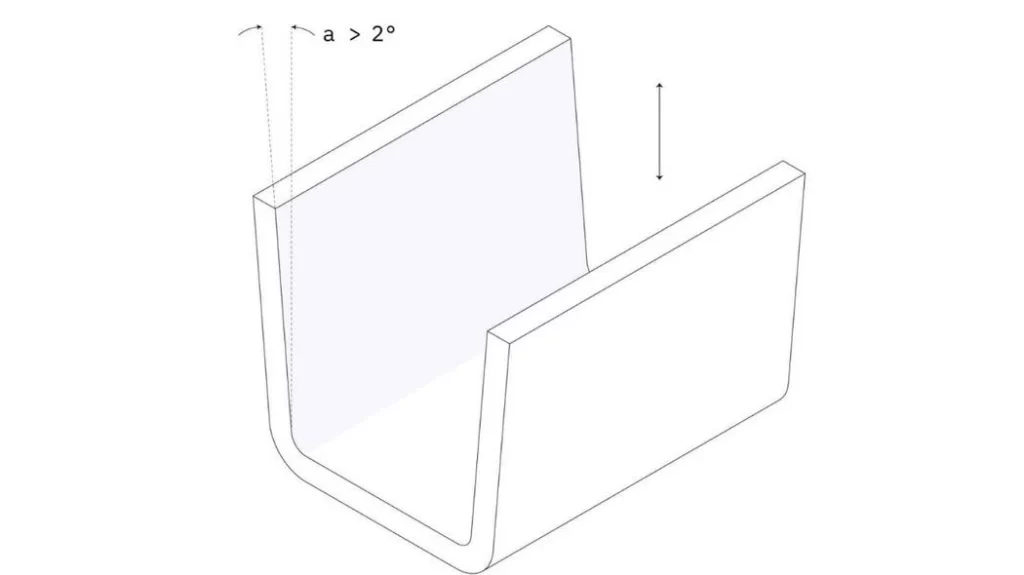
Ángulo de inclinación en el diseño de moldes
Aplicar ángulos de desmoldeo en paredes verticales facilitará el desmoldeo de la pieza. Elegir el ángulo de desmoldeo adecuado suele ser complicado. Sin embargo, el sistema de análisis de ángulos de desmoldeo de nuestro profesorado comienza desde la fase de diseño para facilitar el desmoldeo de las piezas.
Empiece hoy mismo a utilizar Boda y optimice su diseño
Servicios de moldeo por inyección de Boda
Seleccionar las dimensiones de pared adecuadas para componentes moldeados por inyección implica lograr el equilibrio ideal. La experiencia es fundamental para tomar decisiones correctas sobre el espesor de pared en la fabricación.
Boda ofrece más que una simple cotización a sus clientes. Nuestra retroalimentación de Diseño para Fabricabilidad (DFM) le proporciona información detallada. El proceso de evaluación del moldeo abarca más que la conformabilidad de la pieza, ya que ofrece sugerencias específicas de producción y reducción de costos. Ahora es el momento de llevar su diseño al siguiente nivel de calidad. Contáctenos de inmediato para obtener asistencia integral en la industria de paredes delgadas. servicio de moldeo por inyección!
FAQ’s
P1. ¿Cuál es el espesor de la pared en el moldeo por inyección?
El espesor de pared es la distancia entre la superficie exterior del molde y la cavidad interior. Suele medir entre 1 y 5 mm y depende del material utilizado y de la configuración de la pieza.
P2. ¿Cuál es el espesor de pared ideal para los diferentes productos de moldeo por inyección?
El espesor ideal de pared suele oscilar entre 1 mm y 5 mm. Generalmente, varía según las necesidades de su producto. Puede confiar en factores como la resistencia, la funcionalidad y el material de la pieza. Estos factores le ayudarán a determinar el espesor adecuado para su proyecto. Nuestro equipo siempre colaborará estrechamente con usted para encontrar la mejor solución.
P3. ¿Cuáles son las ventajas del moldeo por inyección de paredes delgadas?
El moldeo por inyección de pared delgada ofrece numerosas ventajas. Ayuda a reducir el consumo de material, lo que se traduce en menores costos. Además, las piezas de pared delgada se enfrían rápidamente, acelerando la producción y proporcionando más piezas en menos tiempo. Además, permite diseñar piezas ligeras óptimas para la industria automotriz.
P4. ¿Cómo se pueden prevenir los defectos causados por un espesor de pared inadecuado en el moldeo por inyección?
Nos aseguramos de que su diseño tenga un espesor de pared uniforme en toda la pieza. Esto ayuda a evitar defectos como deformaciones y hundimientos. Los cambios repentinos de espesor pueden causar problemas, por lo que realizamos transiciones graduales. Además, nuestros operadores optimizan el sistema de refrigeración para controlar la velocidad de enfriamiento y evitar problemas durante el moldeo.
P5. ¿Qué materiales son los más adecuados para el moldeo por inyección de paredes delgadas?
El polipropileno, el poliestireno y el ABS son ideales para el moldeo por inyección de paredes delgadas. Estos termoplásticos tienen excelentes propiedades de flujo y son ligeros, lo que los hace perfectos para producciones de gran volumen.
P6. ¿Cuál es la tolerancia típica para las piezas moldeadas por inyección?
Normalmente, las piezas moldeadas por inyección tienen tolerancias de entre ±0.1 mm y ±0.5 mm. Sin embargo, nuestros ingenieros pueden lograr tolerancias más estrictas para piezas más pequeñas y complejas, adaptándose a sus requisitos específicos. Siempre alcanzamos sus objetivos de precisión de diseño para garantizar que sus piezas funcionen correctamente.
P7. ¿Se puede utilizar el moldeo por inyección de paredes delgadas para geometrías complejas?
Sí, el moldeo por inyección de pared delgada es óptimo para diseños geométricos complejos. Sin embargo, es importante contar con un diseño de molde bien pensado para permitir un flujo adecuado del material. Nos aseguramos de que el molde esté optimizado, brindándole los mejores resultados incluso con diseños más complejos.
P8. ¿Cómo afecta el espesor de la pared? Tolerancias de moldeo por inyección?
El espesor de pared juega un papel importante en las tolerancias del moldeo por inyección. Un espesor de pared mayor puede provocar un enfriamiento desigual, lo que puede provocar deformaciones o contracción. Por el contrario, las paredes delgadas son más sensibles a los cambios en el flujo del material.