"La empresas de fundición a presión de magnesio Prefiera el magnesio debido a sus propiedades únicas (ductilidad, maleabilidad, brillo e índice de endurecimiento). Estos atributos hacen del magnesio una opción ideal para la fundición a presión. Su rendimiento, flexibilidad de diseño y eficiencia son sus características más destacadas. Es una muy buena opción para ingeniería precisa”.
El magnesio ha ganado popularidad en la fundición debido a sus características incomparables con respecto a otros metales. Primero, ¿es imperativo comprender la pregunta? '¿Qué es la fundición a presión?'. En morir fundición, las aleaciones fundidas de metales se introducen en el molde (matriz) bajo presión y se enfrían rápidamente. El producto de este proceso se denomina fundición a presión.
Es un método centrado en la precisión que requiere ciertas habilidades, experiencia y consideraciones, en las que también se centrará este artículo. Además de esto, también veremos las propiedades de la aleación de magnesio, cómo funciona el proceso de fundición a presión y cómo se utiliza en diferentes industrias.
¿Cuáles son las propiedades de la aleación de magnesio?
La aleación de magnesio tiene múltiples características por lo que se usa ampliamente en empresas como la aeroespacial, automotriz, electrónica, médica, etc. Algunas de estas propiedades se analizan a continuación.
Ligeros.
La aleación de magnesio es un material extremadamente ligero. Si tomamos cantidades iguales de magnesio y acero, el magnesio será un 75% más ligero que el acero. Asimismo, es un 33% más ligero que el aluminio. A pesar de esto, sigue siendo increíblemente duradero.
Alta Resistencia
A pesar de ser liviano, el magnesio es extremadamente resistente y duradero. Por eso tiene una excelente relación resistencia-peso. Es potente sin ser voluminoso. Este tipo de materiales son ideales para aplicaciones aeroespaciales porque brindan resistencia sin agregar demasiado peso.
Resistencia a la Corrosión:
El magnesio tiene una resistencia a la corrosión muy fuerte. A diferencia de otros metales, que pueden corroerse cuando se exponen a la humedad, la aleación de magnesio prácticamente no se ve afectada. Esta característica es adecuada para producir componentes que estarán expuestos a la humedad. Herramientas para exteriores, piezas de automóviles y cuadros de bicicletas son algunos ejemplos de sus usos.
Enfriamiento a alta presión
La aleación de magnesio tiene la capacidad única de enfriarse y solidificarse rápidamente bajo alta presión. Esta rápida tendencia a la solidificación es extremadamente importante en fundición a presión de magnesio. Más adelante analizaremos el proceso de fundición a presión con mayor profundidad.
Aleaciones de magnesio utilizadas en fundición a presión.
Para la fundición a presión se utilizan determinadas aleaciones de magnesio con diferentes composiciones de otros metales inertes. La adición de metal inerte se realizó para cambiar la composición química y física para ciertas aplicaciones.
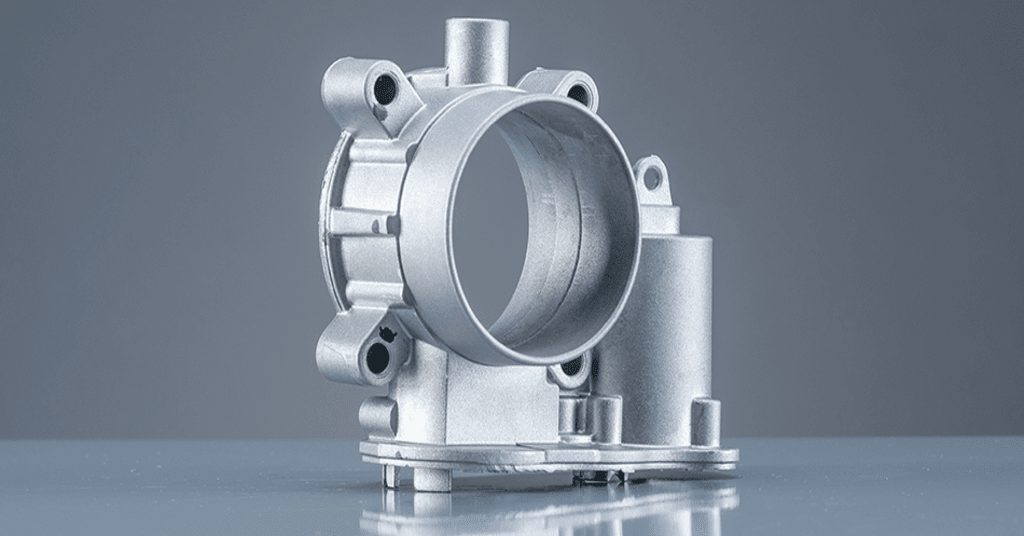
Una pieza de magnesio fabricada con fundición a presión.
Mesa: Aleaciones de magnesio utilizadas en morir fundición
|
Tipo de aleación |
Composición % (aprox.) | Propiedades y aplicaciones |
| El AZ91D | Aluminio (9%), Zinc (1%) y Magnesio (94%) | Ofrece una buena relación resistencia-peso, excelente resistencia a la corrosión y alta conductividad térmica. |
| AM60B | Aluminio (6%), Manganeso (0.15%) y Magnesio (93.85%) | Esta aleación es muy adecuada para aplicaciones automotrices y proporciona buena resistencia y ductilidad. |
| AM50A | Aluminio (5%), Manganeso (0.3%) y Magnesio (94.7%) | AM 50 A es un buen compromiso entre resistencia y ductilidad, comúnmente utilizado en automotor componentes. |
| AZ31B | Aluminio (3%), Zinc (1%) y Magnesio (94%) | Ligero con buenas propiedades mecánicas, adecuado para una variedad de aplicaciones de fundición a presión. |
| AZ63A | Aluminio (6%), Zinc (3%) y Magnesio (91%) | Tiene propiedades mejoradas de resistencia a la corrosión en comparación con otras aleaciones, lo que la hace adecuada para aplicaciones en entornos hostiles. |
| AE44 | Aluminio (4%), elementos de tierras raras (4%) y magnesio (92%) | Esta aleación de magnesio proporciona resistencia mejorada a altas temperaturas, lo que la hace adecuada para aplicaciones de alta temperatura. |
| ZK60A | Zinc (6%), Circonio (0.45%) y Magnesio (93.55%) | Es conocido por su alta resistencia y excelente absorción de impactos y se utiliza a menudo en aeroespacial y aplicaciones de defensa. |
| HK31A | Circonio (3%), Elementos de tierras raras (Y), (1.5%) y Magnesio (95.5%) | Éste proporciona buena resistencia a la corrosión y soldabilidad. Es adecuado para aplicaciones que requieren un rendimiento a temperatura elevada. |
¡Pruebe Boda ahora!
Proceso de fundición a presión de magnesio
Fundición a presión de magnesio, o fundición a presión de aleación de magnesioEste procedimiento consiste en inyectar una aleación de magnesio fundido a alta presión en un molde específico (matriz). En el molde, la aleación fundida se solidifica rápidamente. Esta tecnología produce componentes o piezas de máquinas de formas complejas y finamente diseñadas con características cercanas a las de la aleación de magnesio.
Una guía paso a paso para el proceso de fundición a presión de magnesio
Hay ciertas etapas del proceso de fundición a presión de magnesio que se analizan gradualmente a continuación.
Paso 1: preparación de la aleación de magnesio
El primer paso es fabricar la aleación de magnesio. El magnesio y los metales de aleación específicos se funden en cantidades específicas. Se calientan juntos hasta que se forma un líquido fundido. Este paso de fusión controlado tiene lugar dentro de un horno. Las temperaturas del horno pueden llegar hasta 400-500 grados Celsius.
Paso 2: inyección de alta presión
Luego, la aleación de magnesio fundida se bombea a un molde a alta presión. Este es el paso clave del proceso, conocido como fundición a presión a alta presión. La presión puede alcanzar hasta 100 MPa en este paso.
Esto garantiza que el molde se llene completa y consistentemente, sin espacios vacíos. La alta presión ayuda a forjar todas las minúsculas complejidades del molde. El molde está fabricado con un material resistente y duradero, como el acero, que puede soportar las condiciones de este proceso.
Paso 3: enfriamiento y solidificación rápidos
Una vez que la aleación de magnesio fundido está dentro del molde, se enfría y solidifica rápidamente. Esta es una fase importante en el proceso de fundición a presión. Esto se debe a que el enfriamiento a alta velocidad garantiza que se conserven todos los detalles finos del molde.
A continuación se abre el molde para liberar el modelo. Esto requiere cuidado porque los elementos más finos del diseño pueden arruinarse. El molde de magnesio se procesa posteriormente después de la extracción, como el recorte y el acabado de la superficie.
Tipos de fundición a presión de magnesio
El proceso de fundición a presión de magnesio Tiene dos tipos principales de fundición a presión con cámara caliente y cámara fría. Las diferencias de mecanizado y protocolos de operación son específicos para cada tipo de fundición a presión.
1- Fundición a presión en cámara caliente
En este método de fundición a presión de magnesio, la aleación de magnesio está contenida dentro de un crisol cerrado con una válvula y un émbolo. La válvula permite que una cantidad fija de aleación de magnesio ingrese a la cámara del molde mientras el émbolo la empuja hacia adentro. La temperatura es de alrededor de 500 grados Celsius, con una presión máxima aplicada de 35 MPa. Podrá componer hasta seis partes por minuto.
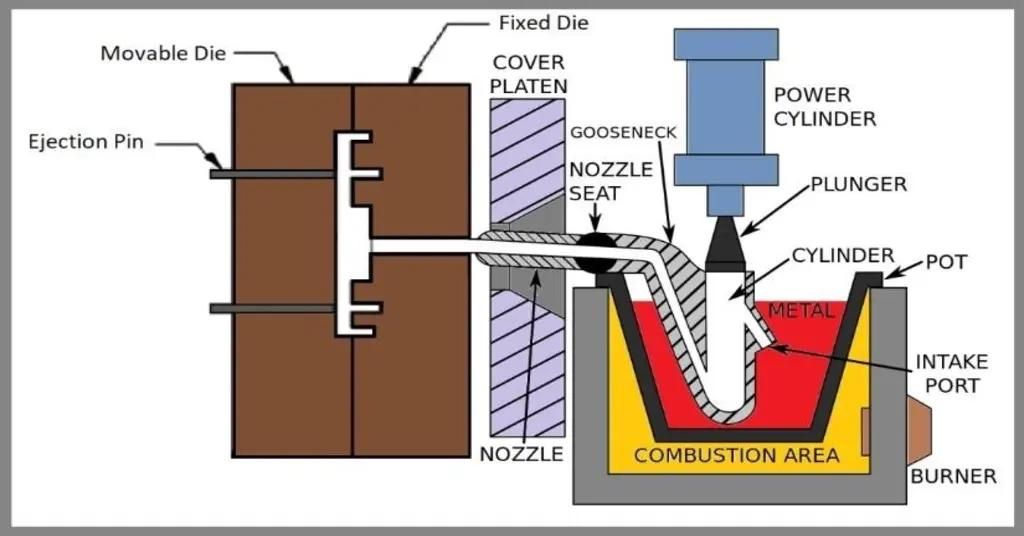
Fundición a presión en cámara caliente
El proceso de fundición a presión en cámara caliente suele completarse en cinco pasos;
- Preparación del troquel: El proceso comienza con la preparación de la matriz, normalmente hecha de acero endurecido, que luego se monta de forma segura en la máquina de fundición a presión.
- Derritiendo: En la cámara caliente (área de combustión), se calienta un crisol que contiene el metal, generalmente aleaciones con puntos de fusión bajos como magnesio, zinc o plomo, hasta que pasa a un estado líquido.
- Inyección: Una vez fundido, un pistón fuerza el metal hacia la cavidad del troquel bajo alta presión. La presión ayuda a garantizar que el metal líquido llene el molde, lo que da como resultado piezas detalladas y precisas.
- Solidificación y enfriamiento: Una vez lleno el molde, el metal fundido se enfría y solidifica rápidamente dentro de la cavidad del molde, tomando la forma del molde.
- Expulsión: Finalmente, la pieza recién formada se expulsa del molde y se recorta el exceso de material.
2- Fundición a presión en cámara fría
En este tipo de fundición a presión de magnesio, un émbolo inyecta aleación de magnesio fundido en la cámara del molde a una alta velocidad de 5 a 10 m/s. La presión aquí es de 35-140 MPa, que es significativamente mayor que en la fundición a presión en cámara caliente. Un solo ciclo tarda alrededor de un minuto en completarse.
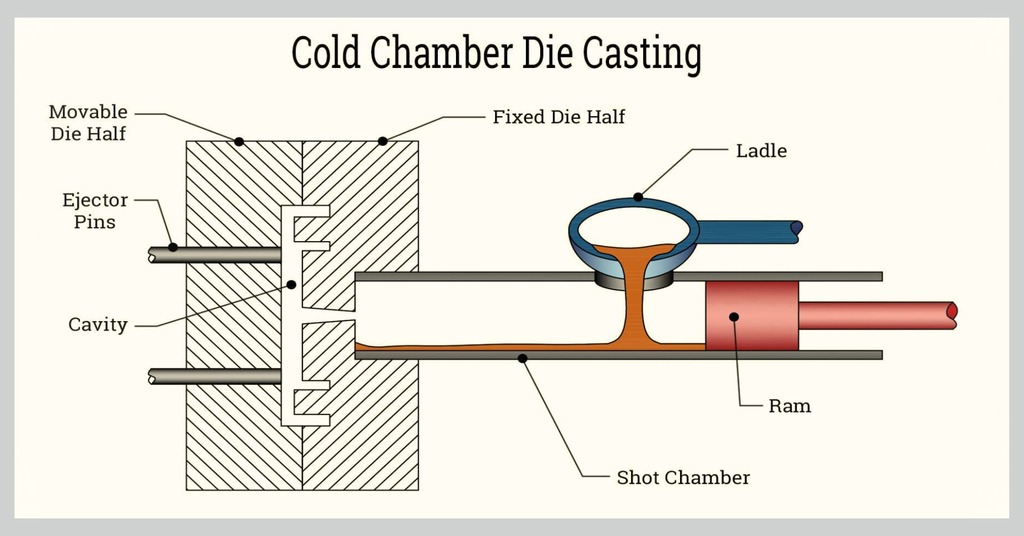
Fundición a presión en cámara fría
El proceso de fundición a presión en cámara fría implica las siguientes etapas;
- Preparación: La preparación de magnesio metálico para fundición se funde dentro de un recipiente aparte.
- Torrencial: Se transporta una cantidad específica de metal fundido con una cuchara y se vierte en la cámara de perdigones conectada al orificio de la matriz desde donde se va a verter el metal fundido.
- Inyección: Luego, el metal fundido se empuja hacia la cavidad del troquel bajo alta presión ejercida por un émbolo.
- Solidificación y Enfriamiento: El metal fundido se esparcirá por toda la cavidad y tomará forma. Luego se deja solidificar y enfriar.
- Expulsión A continuación se expulsa la mitad móvil del troquel y se recoge la pieza fundida. Luego los troqueles se sujetan nuevamente para pasar al siguiente ciclo de fundición de manera similar.
¡Pruebe Boda ahora!
Aplicaciones de la fundición a presión de magnesio
El objetivo central de toda industria manufacturera es producir productos de primera calidad, lo que a su vez aumenta la demanda del comprador. Las diversas industrias que emplean el fundición a presión de magnesio proceso se mencionan a continuación.
Industria automotriz:
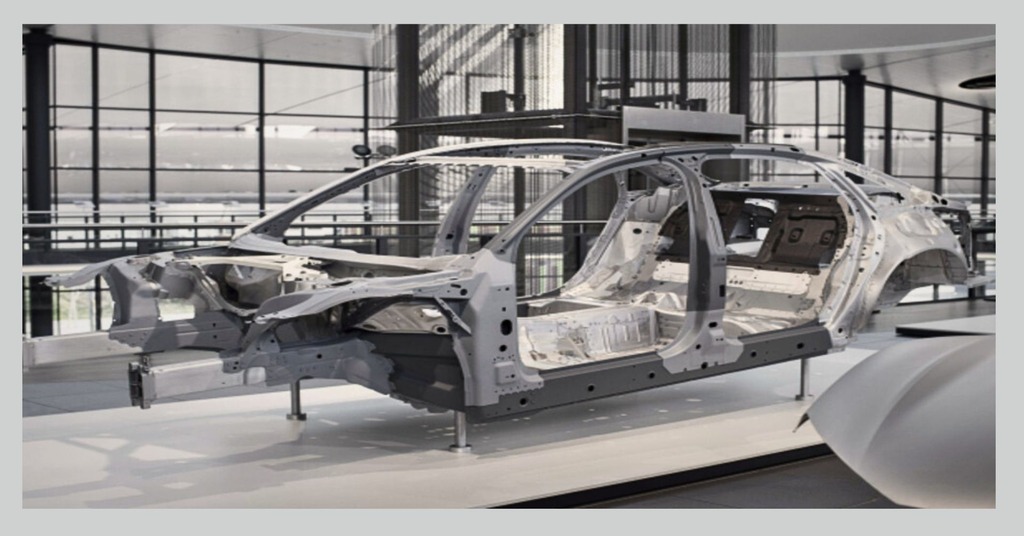
Fundición a presión de magnesio en la industria del automóvil
Las piezas del motor y los elementos estructurales fabricados con fundición a presión de magnesio pesan menos. Esto es ideal para aplicaciones automotrices. Mejora la eficiencia del combustible y el rendimiento general. Las aleaciones de magnesio reproducen con precisión detalles más finos y son una excelente opción para diseños de componentes complejos en la industria automotriz.
Aplicaciones aeroespaciales
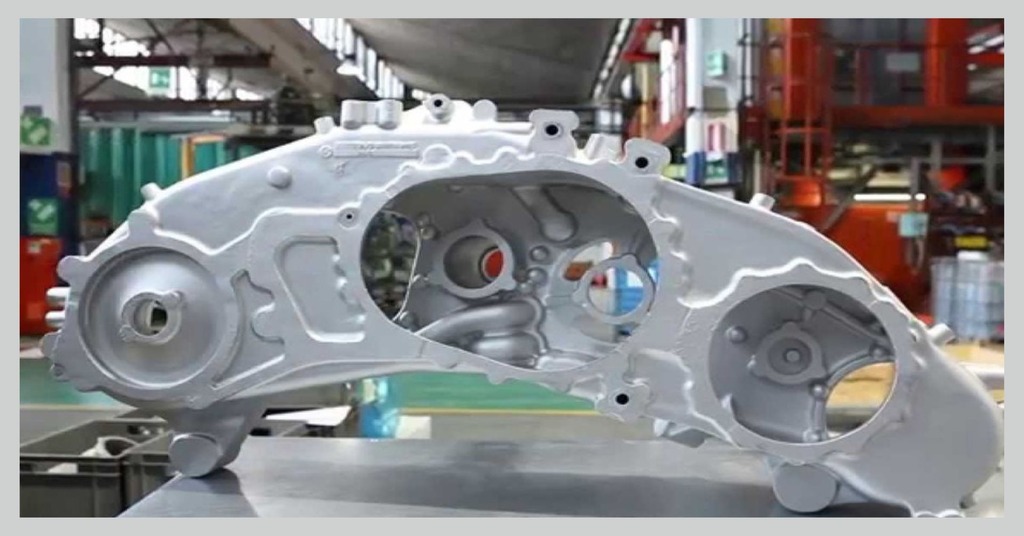
Fundición a presión de magnesio en la industria manufacturera aeroespacial
En la industria aeronáutica cada kilogramo cuenta. Como resultado, la fundición a presión de magnesio se utiliza ampliamente en esta aplicación. Los marcos de los asientos y los componentes estructurales de magnesio son livianos pero resistentes. Esto mejora la eficiencia del combustible y el rendimiento general de la aeronave.
Aplicaciones médicas
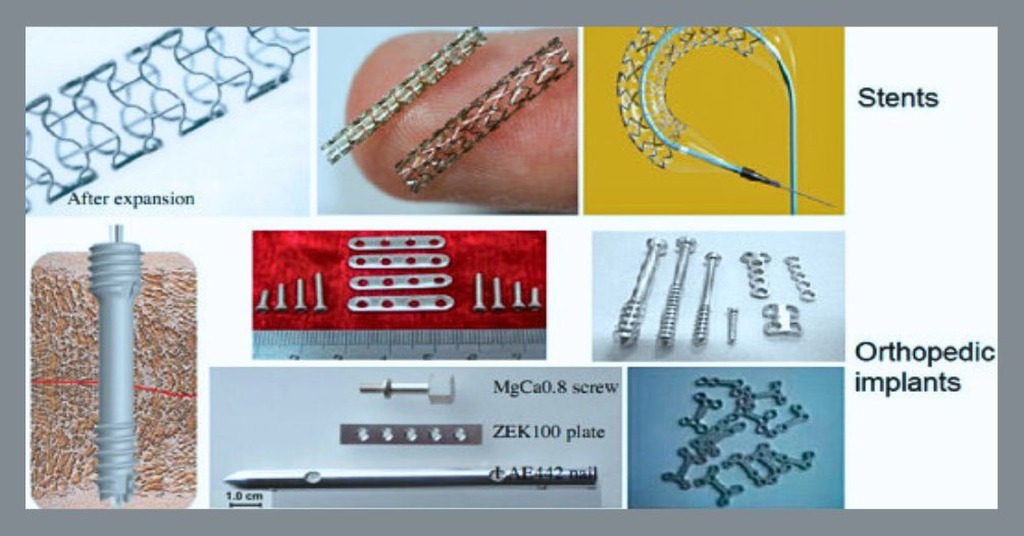
Aplicaciones de fundición a presión de magnesio en implantes ortopédicos
El magnesio no sólo se puede moldear en formas complejas, sino que también es biocompatible. Esta característica lo hace apropiado para la fabricación de dispositivos médicos. La fundición a presión de magnesio se utiliza en implantes ortopédicos y dispositivos médicos livianos. También es compatible con tecnologías de imagen como MRI, lo que aumenta su atractivo.
Electrónica y Bienes de Consumo
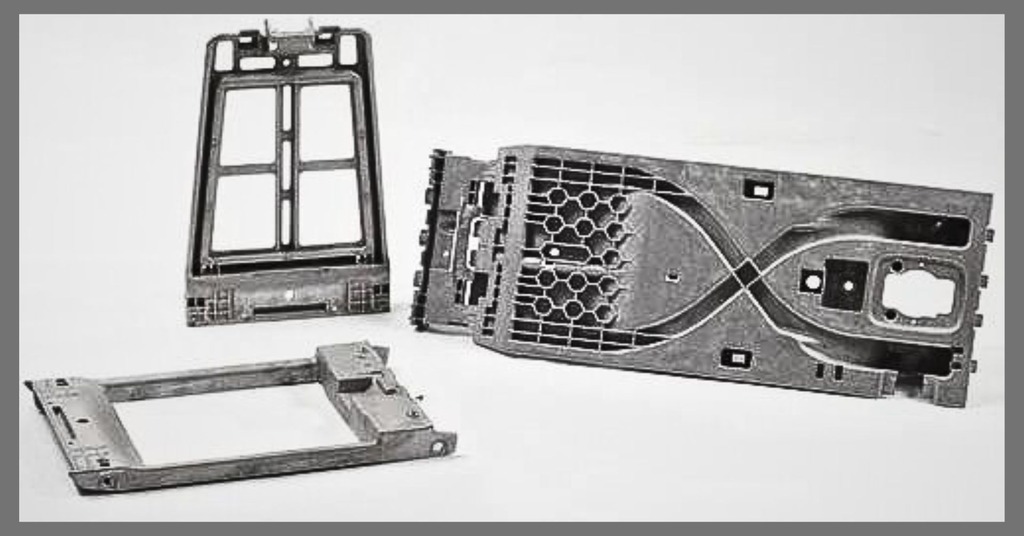
Aplicaciones de fundición a presión de magnesio en aparatos electrónicos.
Los cuerpos de las computadoras portátiles, los teléfonos inteligentes y las cámaras a menudo están construidos con fundición a presión de magnesio. Ofrece un excelente blindaje electromagnético contra la EMI / RFI, lo que lo hace ideal para la electrónica. Debido a su propiedad de alta conductividad térmica, se utiliza en aparatos electrónicos para disipar el calor emitido por circuitos electrónicos.
¿Cuáles son los desafíos asociados con la fundición de aleaciones de magnesio?
Se pueden enfrentar ciertos desafíos al fundir una aleación de magnesio;
- El magnesio es propenso a la oxidación y la combustión debido a su naturaleza altamente reactiva.
- El desgarro en caliente ocurre cuando el material experimenta una contracción desigual a medida que se enfría. Esto provoca grietas en la pieza fundida. En comparación con la aleación de aluminio, el magnesio tiene una mayor tendencia a enfrentar este problema.
- Las aleaciones de magnesio llenan el molde rápidamente. Este llenado rápido crea un desafío con la ventilación de gas, lo que dificulta que los gases atrapados escapen durante el proceso. Esto puede afectar la calidad general de la fundición.
- Para comparar las aleaciones de magnesio con el aluminio, el magnesio no retiene ni cambia el calor. En el proceso de fundición a presión, esto puede hacer que las piezas se enfríen demasiado rápido, especialmente en secciones delgadas. Este enfriamiento prematuro puede crear obstrucciones en los canales de alimentación y provocar defectos en la pieza final. Por lo tanto, mantener la temperatura adecuada es crucial cuando se trabaja con magnesio para evitar estos problemas.
Más información:
- ¿Qué es la fundición a presión? Proceso de fundición a presión y descripción general
- ¿Qué es la fundición a presión a alta presión?
- Fundición a presión por gravedad: descripción general, proceso y aplicaciones
- Fundición a presión en cámara caliente: una guía completa
Comience su fundición a presión de magnesio con Boda
At Bodao, fabricamos componentes mecánicos precisos y de alta calidad utilizando tecnología de punta y diseñadores con amplia experiencia en la industria. Con competencia en diseño, ingeniería, selección de materiales y control de calidad, brindamos un servicio excepcional con resultados tangibles.
Servicio de fundición a presión
Nuestro profundo conocimiento y comprensión de los moldes de fundición a presión de aleaciones de magnesio, combinados con nuestro compromiso con la innovación, garantizan que brindemos una calidad y un servicio excepcionales. Los servicios se extienden desde,m zinc y fundición a presión de aluminio a otros metales. Elíjanos como su magnesio fundición a presión proveedor. Solicita gratis cotización inicial de nuestros ingenieros calificados hoy!
¡Pruebe Boda ahora!
Recapitulación
Fundición a presión de magnesio Es un valioso proceso de fabricación que potencialmente puede cambiar el futuro de la ingeniería de precisión. Cuando se habla de aleación de magnesio, lo primero que viene a la mente es su ligereza. El uso de aleaciones de magnesio en aplicaciones estructurales en industrias como la automotriz, aeroespacial, herramientas eléctricas y electrónica ha promovido la diversificación del proceso de fundición a presión.
Además, el uso de magnesio en la fundición a presión de paredes delgadas ha dado un impulso a la ingeniería de materiales computacional integrada. Esta guía detallada le ayudará a comprender el proceso de fundición a presión de magnesio y aumentará la eficiencia del trabajo.
Preguntas Frecuentes
¿Es la fundición a presión de magnesio una solución rentable para la producción de gran volumen?
Sí, puede ser una forma muy rentable para una producción de gran volumen. Incluye la baja densidad del magnesio, que produce componentes livianos. Además, el proceso produce relativamente pocos residuos de material, que pueden reciclarse fácilmente.
¿Qué procesos posteriores a la fundición se utilizan habitualmente en las piezas fundidas de magnesio?
Los procesos de posfundición se utilizan para lograr acabados superficiales mejorados en las piezas fundidas de magnesio. Estos procesos comúnmente incluyen fresado, torneado, taladrado, rectificado y tratamiento de superficies.
¿Cuáles son los defectos comunes que se encuentran en la fundición a presión de magnesio?
Los defectos comunes en la fundición a presión de magnesio incluyen; porosidad, contracción y problemas como entrada inadecuada y control de temperatura inadecuado durante el proceso de fundición. La optimización cuidadosa de los procesos y el control de calidad ayudan a mitigar estos desafíos.