Tipos de impresión 3D
Impresión 3D La fabricación incluye diversas técnicas que construyen las piezas capa a capa a partir de un diseño digital. Cada método funciona de manera diferente, lo que afecta a las opciones de materiales, el acabado superficial, la resistencia y el coste total de la pieza. Elegir el método correcto depende den necesidades del proyecto tales como costos, materiales y requisitos de rendimiento, lo que ayuda a garantizar que se seleccione el proceso más adecuado.
Algunos de los tipos más comunes de tecnologías de impresión 3D incluyen SLA, FDM, DLP, MJF, PolyJet, DMLS, EBM y Impresión 3D SLS. Estos procesos utilizan diferentes técnicas, como láseres, luz o calor, para dar forma a las piezas de plástico o metal, según la aplicación prevista.
No existe un único método de impresión 3D que sea el mejor. El tipo de impresión 3D adecuado depende de factores como: precisión, resistencia, velocidad y complejidad del diseño. FDM y SLA son buenas para prototipos rápidos, mientras que SLS, MJF y la impresión de metal son mejores para resistencia yd partes funcionales.
La impresión 3D se utiliza ampliamente hoy en día para la creación de prototipos, herramientas e incluso piezas de uso final en diversas industrias. Este artículo abarca los principales tipos de tecnologías de impresión 3D, cómo funciona cada proceso y dónde se utilizan mejor.
Impresión 3D para prototipado rápido y uso en producción.
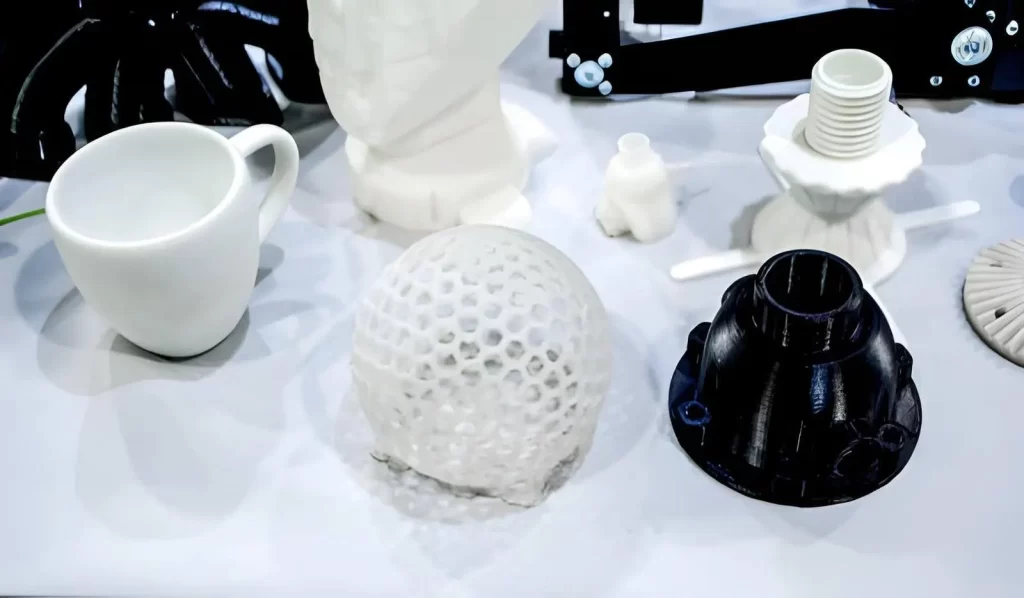
Prototipos impresos en 3D
Varios tipos de impresion 3d Se utilizan principalmente como herramientas de ingeniería dentro del ciclo de desarrollo de productos para convertir archivos CAD en componentes tangibles. Mediante la creación de prototipos (a partir de una forma básica) para evaluar las dimensiones, verificar el ajuste de las piezas y apreciar visualmente el diseño completo antes de invertir tiempo y dinero en mecanizado o utillaje, la impresión 3D permite a los ingenieros desarrollar y perfeccionar sus diseños en ciclos rápidos. Al no requerir moldes ni fijaciones, las piezas creadas mediante este proceso pueden fabricarse y probarse en intervalos muy cortos.
Los ingenieros eligen el adecuado Métodos de impresión 3D En función de la funcionalidad que el prototipo deba demostrar, para las evaluaciones iniciales basta con un modelo sencillo para confirmar la forma y el tamaño de la pieza. A medida que la evaluación avanza hacia análisis más avanzados, se pueden crear piezas específicas para las pruebas funcionales.
En este punto, las características de rendimiento del material, como la capacidad de carga y las propiedades térmicas, se convierten en consideraciones importantes. Debido a las diferencias en las capacidades de los procesos de impresión 3D, los ingenieros seleccionan el proceso más adecuado para realizar las pruebas deseadas.
La creación de prototipos es probablemente la aplicación más reconocida de la impresión 3D; sin embargo, también se utiliza en entornos de producción, donde puede solucionar las limitaciones únicas de las técnicas de fabricación tradicionales.
La impresión 3D es ideal para producir lotes pequeños de productos con características internas o geometrías complejas. que son difíciles o costosos de fabricar utilizando métodos tradicionales. Por ejemplo, se utiliza ampliamente en la industria aeroespacial y médica.La impresión 3D se utiliza en la industria para crear piezas ligeras y componentes personalizados con diseños complejos. Además, en aplicaciones que requieren estructuras extremadamente ligeras y componentes personalizados con tolerancias estrictas, como las de los sectores aeroespacial y médico, se suele emplear para ofrecer flexibilidad de diseño.
Como se mencionó anteriormente, la estereolitografía (SLA) es una tecnología de impresión 3D basada en resina que se utiliza comúnmente para la creación de prototipos. Crea piezas mediante el uso de láseres UV para curar la resina líquida capa por capa. Las piezas resultantes tienen un excelente acabado superficial y un alto nivel de detalle, gracias a la capacidad del proceso SLA para producir piezas sin líneas de capa visibles.
Por lo tanto, la estereolitografía (SLA) es idónea para validar la intención del diseño y crear prototipos visualmente atractivos. Una limitación del proceso SLA es que todas las piezas deben estar soportadas durante la impresión, ya que las áreas sin soporte pueden ceder por efecto de la gravedad.
Tipos de tecnologías de impresión 3D
Por lo general, los tipos de impresión 3D se clasifican principalmente según si el material fabricado mediante manufactura aditiva se deposita, se fusiona o se cura durante el proceso de fabricación.
Al desarrollar productos, los ingenieros seleccionan un método de impresión no por su cuota de mercado, sino porque se ajusta a las especificaciones del producto, incluidas las tolerancias permitidas, las tensiones de funcionamiento, la complejidad geométrica y los tamaños de los lotes de producción. Estos son los métodos más comunes. tipos de impresión 3D.
Impresión basada en extrusión de material
La extrusión de material es uno de los tipos más comunes de impresión 3D. Es relativamente económica y fácil de usar. Sin embargo, los procesos de extrusión de material presentan limitaciones en cuanto a precisión dimensional, acabado superficial y resistencia isotrópica en comparación con la deposición de material a base de polvo o resina.
Modelado de deposición fusionada (FDM)
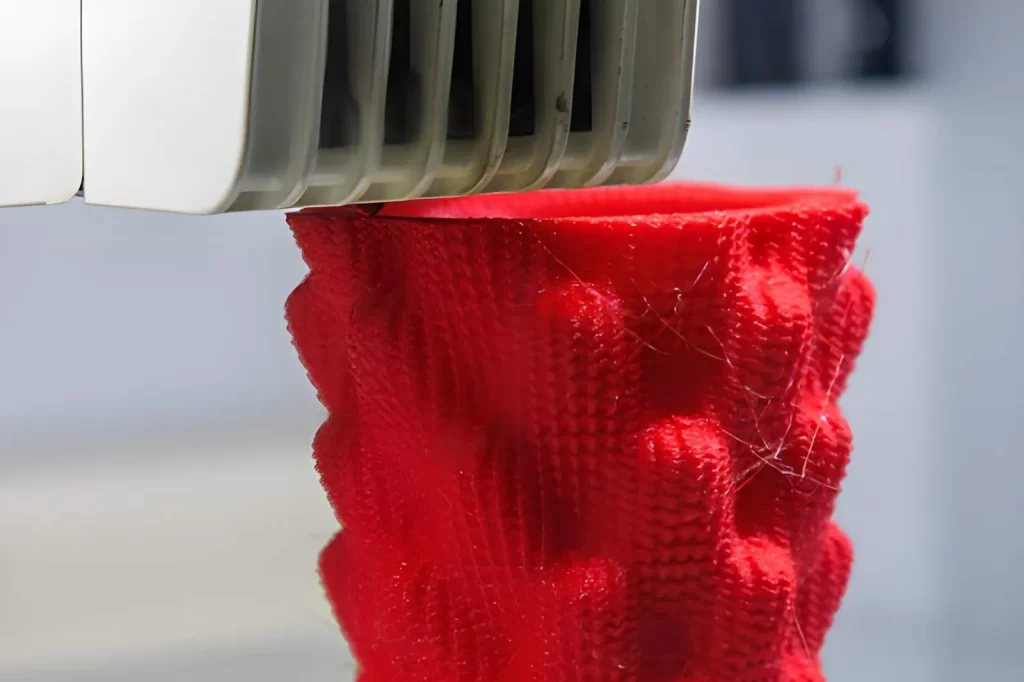
Primer plano del proceso de impresión 3D FDM.
Al comparar FDM frente a SLALa FDM es un proceso de extrusión termoplástica. El termoplástico se alimenta continuamente desde una bobina a través de una boquilla calentada, donde se funde y forma un cordón solidificado siguiendo una trayectoria predeterminada. Los cordones se acumulan secuencialmente para crear capas.
Mediante unión térmica, cada capa se adhiere a la capa inferior. Sin embargo, existe una diferencia significativa en la fuerza de unión entre capas sucesivas cuando la dirección de acumulación es paralela o perpendicular a ella.
Aplicación
FDM se utiliza comúnmente para producir prototipos de tableros de automóviles, dispositivos de ensamblaje y pruebas funcionales de bajo costo.piezas g durante el desarrollo inicial del producto.
Aunque no está diseñada para pruebas funcionales de alta precisión, la tecnología FDM puede utilizarse en muchos casos para pruebas funcionales básicas. En la industria, las piezas sometidas a bajas tensiones pueden fabricarse mediante FDM.
Materiales
Algunos de los termoplásticos más comunes utilizados en FDM incluyen ABS, PLA, PETG, policarbonato, etc. Además, existen termoplásticos de alto rendimiento como PEEK y ULTEM. Como se mencionó anteriormente, la elección del termoplástico influye en características como la temperatura de deflexión térmica, la rigidez y la estabilidad química.
¿Cuándo utilizar FDM?
Utilice FDM cuando la prioridad principal sea el costo o el tiempo, y cuando no se requiera una alta tolerancia. No utilice FDM si su aplicación requiere detalles finos, acabados lisos o propiedades mecánicas uniformes.
Impresión reforzada con fibra continua (CFRP)
El CFRP representa un nivel de sofisticación superior al de los materiales extruidos tradicionales, ya que se refuerza mediante la colocación continua de fibras en toda la pieza impresa. El CFRP ofrece propiedades mecánicas superiores a las de los materiales extruidos sin refuerzo.
Proceso
Además del material termoplástico extruido base, el sistema aquí descrito utiliza fibras continuas, como fibras de carbono o de vidrio, integradas en la pieza impresa. Al colocar estas fibras a lo largo de los ejes de tensión principales, se incrementan la resistencia a la tracción y el módulo de elasticidad en dichas orientaciones. Esto resulta especialmente beneficioso para aplicaciones que requieren rigidez en determinadas direcciones.
Aplicación
El CFRP se utiliza en la industria aeroespacial.Soportes de alto rendimiento y componentes estructurales para automóviles donde se requiere una alta relación resistencia-peso, reemplazando algunas piezas metálicas ligeras.
Materiales usados
Los materiales base de polímeros de ingeniería (por ejemplo, nailon) combinados con fibra de carbono o fibra de vidrio son opciones habituales. Las propiedades mecánicas finales dependen en gran medida tanto de la ubicación de las fibras como de su porcentaje en volumen.
¿Cuándo seleccionar CFRP?
Seleccione CFRP cuando desee propiedades mecánicas superiores a las de los materiales plásticos extruidos estándar; sin embargo, no se justifica el uso de metales. Además, ofrece excelentes soluciones para componentes sometidos a cargas unidireccionales.
¿Qué es ADAM (Fabricación Aditiva por Difusión Atómica)?
ADAM es un tipo de fabricación aditiva de metales que extruye un filamento que contiene metal mezclado con un aglutinante.
Vista general del proceso
El primer paso para crear un componente ADAM consiste en depositar una serie de filamentos sobre un sustrato que contiene polvo metálico mezclado con un aglutinante. Una vez completados todos los pasos de deposición de filamentos, se procede a eliminar el aglutinante y sinterizar el componente.
Durante la sinterización, se elimina el aglutinante, lo que permite que las partículas metálicas se fusionen. Debido a la contracción que se produce durante la sinterización, es necesario realizar ajustes compensatorios en todos los diseños CAD antes de la impresión.
Aplicaciones
ADAM se utiliza para producir cusInsertos de herramientas metálicas para tom y componentes industriales de lotes pequeños donde el mecanizado CNC sería costoso o requeriría mucho tiempo.
Materiales compatibles
El acero inoxidable, los aceros para herramientas, las aleaciones a base de níquel y otros metales ferrosos se encuentran entre los componentes que se producen con mayor frecuencia mediante ADAM. Las propiedades de los metales producidos con ADAM dependen de la calidad de la sinterización y de la densidad resultante del componente metálico.
¿Cuándo elegir ADAM?
Elija ADAM cuando produzca componentes metálicos en lotes pequeños, donde el mecanizado CNC convencional no sea el método más eficiente. Sin embargo, no es una opción viable para componentes con tolerancias ajustadas, ni se presta bien para lograr superficies altamente pulidas sin un mecanizado posterior.
Tabla de resumen
| Proceso | Materiales | Solidez | Exactitud | Uso típico |
| FDM | Termoplásticos | Media | Bajo | Prototipos, accesorios |
| CFR | Polímeros reforzados con fibra | Alto | Media | Partes estructurales |
| ADÁN | Aleaciones metálicas | Alto | Media | Componentes metálicos |
Tecnologías de fusión de lecho de polvo
Los procesos de fusión en lecho de polvo se utilizan para la fabricación de piezas funcionales. Este proceso ofrece características mecánicas superiores y permite obtener geometrías complejas sin necesidad de utilizar herramientas tradicionales.
Sinterización selectiva por láser (SLS)
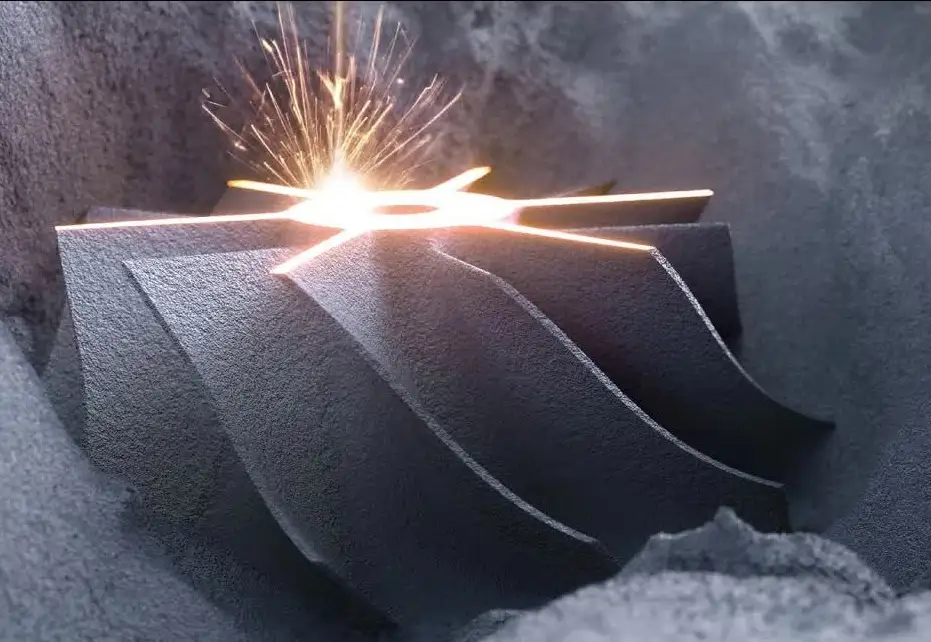
Impresión 3D mediante sinterización selectiva por láser (SLS)
SLS es un proceso PBF que utiliza polvo plástico para producir piezas resistentes y funcionales.
Proceso
Se aplica una fina capa de polvo a una plataforma de construcción y se fusiona selectivamente con un láser. Tras completar cada capa, la plataforma desciende. Esto crea capas y capas de material, dando lugar al producto final. El polvo sin fusionar proporciona soporte estructural a la pieza, eliminando la necesidad de estructuras de soporte adicionales.
Aplicaciones
SLS se utiliza ampliamente para el cierre funcional.-Compatibilidad con carcasas, componentes de drones y carcasas personalizadas para productos de consumo.
Materiales compatibles
El PA11 y el PA12 son dos materiales a base de nailon comúnmente disponibles para este tipo de aplicaciones. Se pueden fabricar versiones con cargas de estos materiales para mejorar su rigidez.
Cuándo usar:
Utilice SLS cuando necesite un diseño geométrico complejo con un buen rendimiento mecánico en niveles de producción inferiores a los de alto volumen. Si su aplicación requiere un acabado superficial liso, DMLS sería una mejor opción.
Sinterización directa por láser de metales (DMLS)
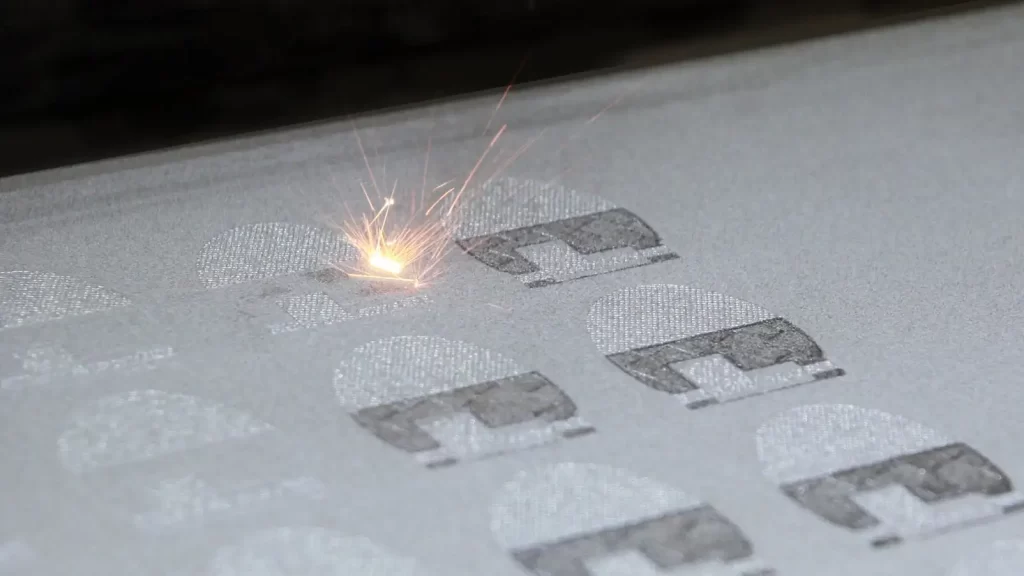
Impresión 3D DMLS
La tecnología DMLS produce piezas metálicas de densidad completa mediante sinterización láser directa.
Proceso
Los láseres de alta potencia funden polvos metálicos en capas sucesivas para producir piezas metálicas densas. Debido a las tensiones térmicas que se generan durante la impresión, se requieren estructuras de soporte y refrigeración controlada. Es posible que se necesiten operaciones de postprocesamiento, como tratamiento térmico y mecanizado, para las piezas impresas.
Aplicaciones
La tecnología DMLS se utiliza principalmente en los sectores aeroespacial, automotriz y médico para producir piezas de alta resistencia con canales internos definidos y/o optimizadas para la reducción de peso.
Compatibilidad de materiales
Aleaciones de titanio, aleaciones de aluminio, acero inoxidable y superaleaciones a base de níquel.
Cuándo usar DMLS
Utilice DMLS cuando necesite diseños metálicos complejos que no puedan fabricarse mediante métodos de mecanizado convencionales. Debido a sus tiempos de impresión relativamente largos y sus elevados costes operativos, DMLS no se recomienda para aplicaciones de producción en grandes volúmenes.
Fusión por haz de electrones (EBM)
La fusión por haz de electrones (EBM) es otro método para fundir metales. La EBM utiliza un haz de electrones en lugar de un láser.
Proceso
En un entorno de vacío, el haz de electrones funde el polvo metálico capa por capa de forma secuencial. El vacío minimiza la oxidación y las tensiones residuales en la pieza terminada.
Aplicaciones
La fabricación aditiva por haz de electrones (EBM) se utiliza habitualmente en aplicaciones aeroespaciales y de implantes médicos, donde mantener la integridad del material y la estructura interna es fundamental.
Materiales compatibles
Aleaciones de cobalto-cromo y aleaciones de titanio.
¿Cuándo utilizar la medicina basada en la evidencia?
Elija EBM cuando necesite fabricar piezas de sección gruesa o cuando minimizar las tensiones sea una prioridad. Sin embargo, si necesita un acabado superficial más fino en sus piezas, se prefiere DMLS.
Resumen
| Proceso | Materiales | Solidez | Exactitud | Uso típico |
| SLS | Nailon | Alto | Media | Piezas de plástico funcionales |
| DMLS | Metales | Muy Alta | Alto | Componentes aeroespaciales |
| MBE | Metales | Muy Alta | Media | Implantes medicos |
Tecnologías de fotocurado
La principal ventaja de los procesos de fotocurado es que producen acabados superficiales de gran detalle y calidad visual. Estos procesos utilizan resina líquida que se solidifica al exponerse a la luz. Generalmente se emplean para la creación de prototipos y nunca deben utilizarse para piezas estructurales.
Estereolitografía (SLA)
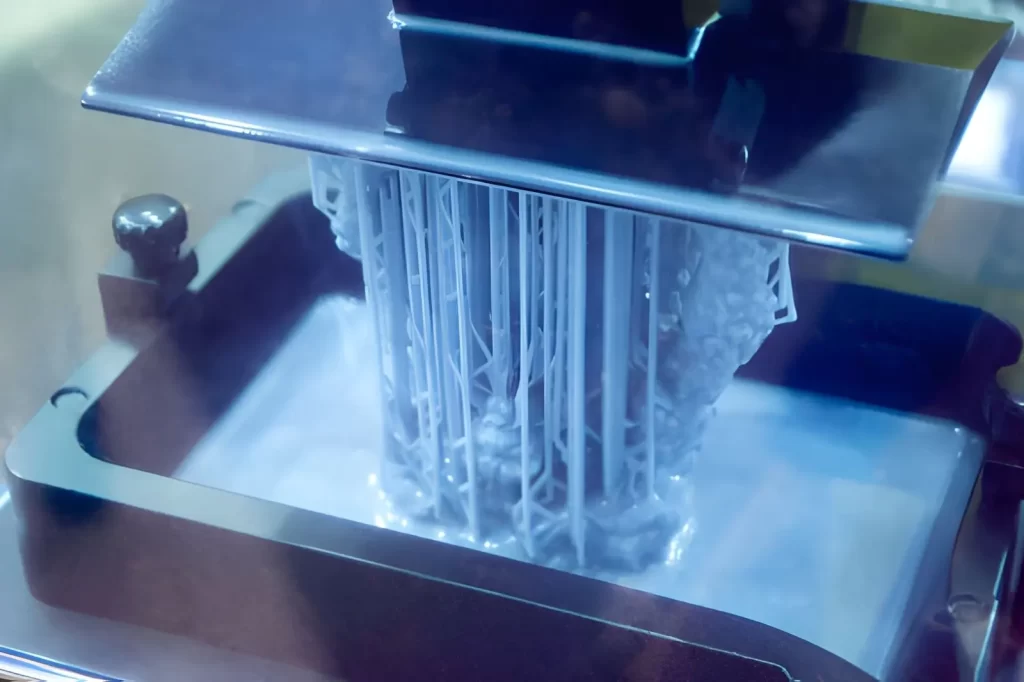
Impresión 3D SLA de fotopolímeros
Metodología
En la estereolitografía (SLA), las capas de resina líquida se curan mediante un láser UV. Cada capa se dibuja sobre la superficie de la resina, se endurece y luego se añade a la siguiente. Tras la impresión, el modelo se enjuaga para eliminar la resina sin curar y, posteriormente, se cura con luz UV para estabilizarlo.
Aplicaciones
Las aplicaciones de la estereolitografía (SLA) incluyen modelos de apariencia, creación de patrones para fundición y modelos médicos/dentales. Generalmente, se utiliza SLA cuando la calidad/acabado de la superficie y/o los requisitos de detalle son más importantes que las propiedades mecánicas. Además, los ingenieros pueden usar SLA para validar diseños previos a la fabricación de herramientas.
Materiales adecuados
Las resinas fotopoliméricas utilizadas en la estereolitografía se han diseñado para simular las propiedades de materiales plásticos como el ABS o el polipropileno. Si bien algunas resinas se han formulado para ser más rígidas, todos los fotopolímeros presentan un comportamiento frágil en comparación con sus homólogos en los plásticos de ingeniería.
¿Cuándo utilizar la estereolitografía (SLA)?
Elija la estereolitografía (SLA) si necesita un acabado superficial liso con detalles precisos. No elija este proceso si su aplicación final estará sometida a cargas mecánicas o exposición térmica.
Procesamiento de luz digital (DLP)
Proceso de impresión 3D DLP
Alt: La imagen muestra un proceso de impresión 3D DLP (Procesamiento Digital de Luz) en el que una impresora 3D está construyendo activamente un objeto detallado capa por capa.
Metodología
En el procesamiento digital de luz (DLP), se cura simultáneamente una capa completa de resina líquida mediante un proyector. A diferencia de la estereolitografía (SLA), donde el láser traza secciones transversales individuales de la capa de resina, el DLP utiliza un único destello para exponer toda la capa. Por ello, el procesamiento digital de luz ofrece una mayor eficiencia y resulta especialmente útil para la fabricación simultánea de múltiples piezas.
Aplicaciones
El procesamiento digital de luz (DLP) se ha aplicado con éxito a la fabricación de modelos dentales, pequeños brackets y patrones de joyería. Además, se utiliza para la producción en serie de piezas pequeñas y detalladas.
Materiales adecuados
Aunque existen varios tipos de resina disponibles para ambos SLA y DLP, Pertenecen a la misma familia de resinas fotopoliméricas. Entre las opciones disponibles se encuentran resinas rígidas, flexibles y moldeables; sin embargo, al igual que con la estereolitografía, la resistencia mecánica sigue siendo relativamente baja.
Cuándo usar DLP
Elija el procesamiento digital de luz (DLP) si el tiempo es más importante que la precisión de la superficie. El DLP es ideal para piezas pequeñas que requieren detalles de alta resolución.
Resumen
| Proceso | Materiales | Solidez | Exactitud | Uso típico |
| SLA | Resina | Bajo-medio | Alto | Prototipos visuales |
| DLP | Resina | Bajo-medio | Alto | Pequeñas piezas detalladas |
| PoliJet | Multirresina | Bajo | Muy Alta | Modelos conceptuales y de diseño |
¡Pruebe Boda ahora!
Procesos avanzados basados en polvo
Estos procesos permiten a las empresas pasar del desarrollo de prototipos a la fabricación en serie. Este proceso puede ser beneficioso para la producción en masa y puede proporcionar mejores resultados para piezas funcionales que la impresión con resina.
Fusión multichorro (MJF)
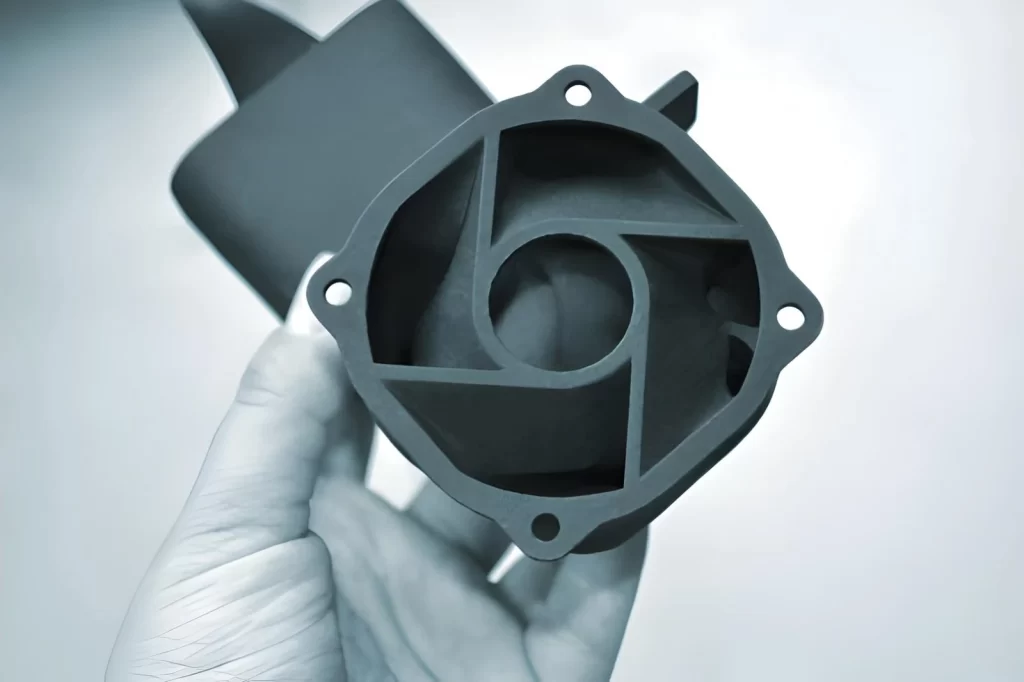
Pieza de poliamida impresa en 3D de MJF
Proceso
El proceso de fusión por chorro múltiple utiliza capas de polvo de nailon que se extienden una a una. Cada capa cuenta con un cabezal de impresión que aplica agentes de fusión en la zona deseada y, posteriormente, une el polvo mediante calor. Todas las capas se procesan a una velocidad uniforme, lo que contribuye a lograr una consistencia uniforme en toda la pieza.
Aplicaciones
Componentes funcionales de uso final, como carcasas, clips y conectores. Se utilizan para la producción de volumen medio de componentes que requieren una calidad uniforme en su diseño.
Materiales
Nylon PA12, TPU y polipropileno en sistemas seleccionados. Estos materiales poseen la resistencia y las características de resistencia al desgaste necesarias para piezas de uso real.
Cuándo usarlos
Utilice el proceso de fusión multichorro si su empresa requiere piezas de plástico de calidad industrial fabricadas de forma consistente, pero también las necesita más rápido que con el proceso SLS.
Chorro de aglutinante
Proceso
El proceso de inyección de aglutinante permite aplicar un aglutinante líquido a un material en polvo capa por capa. Una vez impresa, la pieza es extremadamente frágil y debe someterse a un procesamiento adicional, como la sinterización o el curado, para alcanzar su máxima resistencia.
Aplicaciones
Moldes de fundición, piezas metálicas y producción en grandes lotes. La inyección de aglutinante se utiliza para producir formas complejas a un menor coste que otros métodos.
Materiales
Metales, arena, cerámica. Las propiedades del producto final dependen en gran medida de las técnicas de postprocesamiento.
Cuándo usarlos
Utilice la tecnología de inyección de aglutinante cuando el bajo coste por unidad y los lotes de gran volumen sean más importantes que los requisitos de resistencia y/o tolerancia.
Resumen
| Proceso | Materiales | Solidez | Exactitud | Uso típico |
| mjf | Nailon, TPU | Alto | Alto | Piezas de producción funcionales |
| Chorro de aglutinante | Metal, arena | Media | Media | Fundición y piezas en serie |
Qué tener en cuenta al elegir entre los distintos tipos de tecnologías de impresión 3D
Los ingenieros eligen el método de impresión 3D adecuado comparando los requisitos de la pieza con las capacidades y limitaciones de cada proceso. Por ejemplo, Impresión 3D de metales Se selecciona cuando una pieza requiere alta resistencia, resistencia al calor o características internas complejas. Elegir el proceso incorrecto puede provocar deformaciones, un ajuste deficiente, baja resistencia o trabajos de acabado adicionales.
Para determinar el proceso más adecuado, los ingenieros evalúan estos cuatro factores clave:
Función de la pieza y condiciones de carga
¿La pieza cumplirá una función práctica? ¿O simplemente mostrará la forma prevista?
Muchos fallos en los componentes impresos en 3D se producen cuando se selecciona un proceso únicamente por motivos estéticos en lugar de por su rendimiento.
Los componentes estructurales suelen requerir procesos como la sinterización selectiva por láser (SLS), la inyección de material (MJF) o la impresión de metales. Si bien los componentes impresos con resina y FDM que no soportan carga pueden ser adecuados para ciertas aplicaciones, no ofrecen un buen rendimiento bajo tensión o exposición prolongada.
En el caso de componentes de ensamblaje que incluyen movimiento (es decir, bisagras, pivotes, etc.) u otros mecanismos donde las piezas deben encajar correctamente, la orientación de las capas puede limitar el éxito del ensamblaje mediante modelado por deposición fundida (FDM) y estereolitografía (SLA).
Elección de materiales y comportamiento de las piezas
Si bien la selección de materiales es similar en los distintos procesos de impresión 3D, los materiales impresos presentan propiedades mecánicas y características físicas variables debido al proceso específico. Por ejemplo, aunque diferentes polvos de nailon puedan parecer idénticos, sus propiedades mecánicas varían significativamente según el proceso de producción, es decir, SLS frente a MJF frente a moldeo por inyección.
Las piezas impresas a base de fotopolímeros, fabricadas mediante estereolitografía (SLA) y procesamiento digital de luz (DLP), ofrecen acabados superficiales atractivos; sin embargo, su resistencia al impacto es limitada. Generalmente se consideran frágiles y propensas a agrietarse en condiciones normales de uso.
Los procesos basados en polvo que utilizan nailon (como SLS/MJF) ofrecen una mayor flexibilidad durante la flexión y el desgaste; sin embargo, estas ventajas disminuyen con el aumento de la carga y/o la duración de la exposición. Las piezas impresas a base de metal presentan excelentes propiedades mecánicas; sin embargo, las operaciones de postprocesamiento (tratamiento térmico, mecanizado, etc.) pueden afectar drásticamente las propiedades mecánicas finales.
Problemas de tolerancia y ajuste
Los problemas de ajuste son el desafío más común en la producción de piezas funcionales impresas en 3D. Esto incluye agujeros de tamaño insuficiente, superficies de acoplamiento desalineadas que requieren ajustes manuales antes del ensamblaje, etc.
Los ensamblajes que constan de elementos pequeños y tolerancias estrictas requieren técnicas de impresión de alta precisión. La estereolitografía (SLA) y la impresión PolyJet se encuentran entre los procesos de mayor tolerancia disponibles actualmente para la producción de ensamblajes funcionales.
El grosor de la capa y la calidad de impresión pueden afectar la precisión dimensional en la modelización por deposición fundida (FDM). Las piezas metálicas fabricadas mediante manufactura aditiva suelen requerir mecanizado posterior a la impresión si existen superficies de contacto o tolerancias estrictas en la geometría diseñada.
Acabado superficial y apariencia
Si bien el acabado superficial es principalmente una cuestión estética, también influye en la capacidad de sellado, el comportamiento por fricción y los requisitos de procesamiento posteriores. Las piezas impresas a base de fotopolímeros, generadas mediante estereolitografía (SLA) y procesamiento digital de luz (DLP), presentan superficies lisas; sin embargo, suelen contener marcas de soporte residuales que deben eliminarse. Todas las piezas impresas mediante modelado por deposición fundida (FDM) muestran líneas de capa visibles, especialmente en las zonas curvas.
Las piezas impresas mediante sinterización selectiva por láser (SLS) y fusión multichorro (MJF) presentan una textura superficial granular resultante de la distribución del tamaño de las partículas de polvo utilizadas durante la fabricación aditiva. La mayoría de las piezas impresas a base de metal requieren mecanizado posterior a la impresión o granallado abrasivo para lograr el acabado superficial deseado si la estética es importante.
Cantidad y costo por pieza
Los costos varían significativamente según la cantidad de piezas que se fabriquen. Un proceso que resulta económico para una sola pieza puede volverse costoso a gran escala. Las tecnologías FDM y SLA son adecuadas para prototipos únicos o comprobaciones de diseño. Las tecnologías SLS y MJF resultan más eficientes al agrupar varias piezas en una sola impresión. La impresión de metal es costosa por pieza, por lo que solo se utiliza cuando la geometría lo justifica.
¡Pruebe Boda ahora!
¿Cuánto cuesta una impresora 3D?
El coste de las impresoras 3D depende del tipo de equipo y de su uso. Algunos modelos económicos imprimen objetos sencillos y suelen costar entre 500 y 5,000 dólares. Las máquinas industriales son mucho más caras y se utilizan para fabricar piezas para productos reales.
Impresoras FDM básicas
Estas máquinas están diseñadas para producir formas muy básicas como prototipos de bajo costo para diseños conceptuales. Por lo tanto, se pueden adquirir por menos de 1,000 dólares. Sin embargo, estas máquinas no pueden producir piezas resistentes ni piezas que requieran gran precisión.
Impresoras FDM industriales
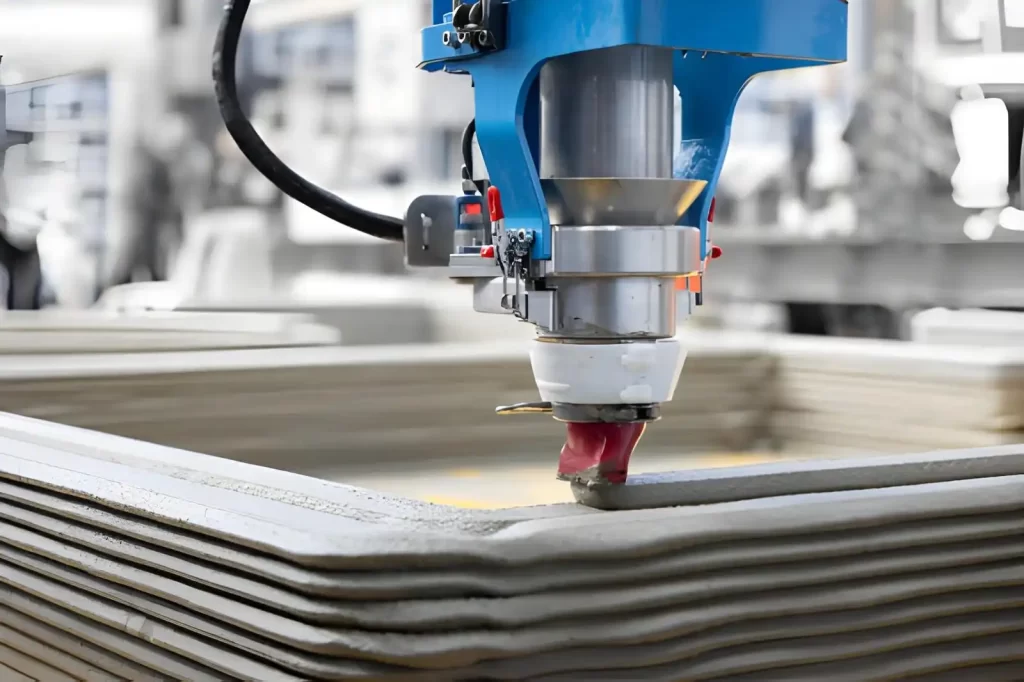
Construcción de muros mediante impresión 3D
Estas máquinas se encuentran en diversos tipos de instalaciones de fabricación, incluidas las plantas de producción. El coste de un modelo industrial varía considerablemente según la calidad requerida. En general, las máquinas industriales tienen precios que oscilan entre los 10,000 y varios cientos de miles de dólares. Por lo general, las impresoras FDM industriales producen impresiones más resistentes y fiables que sus homólogas de escritorio.
Impresoras SLA/DLP de resina
Estas máquinas son las más adecuadas para crear modelos con superficies extremadamente detalladas. El precio de este tipo de máquinas varía considerablemente. Dependiendo de si elige un modelo para uso personal o comercial, los precios pueden oscilar entre unos pocos miles y varios cientos de miles de dólares. Los modelos de resina generalmente no soportan bien la tensión o el esfuerzo físico.
Máquinas SLS (Sinterización Selectiva por Láser)
Al comparar SLA frente a FDM, Los sistemas SLS son máquinas industriales de gran tamaño diseñadas específicamente para producir piezas de nailon macizo. Debido a la complejidad de su proceso, los precios de estas máquinas suelen variar considerablemente. Pueden superar los 100,000 dólares. Estas máquinas son las más adecuadas para la fabricación de piezas funcionales y lotes pequeños.
Impresoras 3D MJF
Las impresoras MJF funcionan de la misma manera que las máquinas SLS y, por lo tanto, también se clasifican como máquinas industriales. En cuanto al precio, son relativamente similares a las máquinas SLS, pero ligeramente más económicas. Tanto las máquinas MJF como las SLS imprimen varias piezas simultáneamente y producen piezas con características idénticas (es decir, propiedades del material).
Impresoras 3D de metal (DMLS/EBM)
La impresión 3D de metal representa una de las mayores inversiones posibles debido al diseño y la funcionalidad de altísima gama de cada unidad. Las unidades metálicas individuales pueden costar entre 500,000 y más de un millón de dólares. La impresión 3D de metales se utiliza principalmente en aplicaciones relacionadas con la industria aeroespacial, la medicina y/o la ingeniería de alto rendimiento.
Costes adicionales
Además del coste de una impresora 3D nueva, existen otros gastos asociados al uso de la máquina, como las materias primas, el mantenimiento y el acabado posterior a la impresión. Al utilizar una impresora 3D industrial, algunos fabricantes informan que las operaciones de acabado representan un porcentaje mayor del coste total que la impresión 3D inicial. Sin embargo, los avances recientes, como la fabricación híbrida (impresión 3D combinada con mecanizado CNC) y la impresión multimaterial, están mejorando la precisión, el acabado superficial y la eficiencia de la producción.
Boda: Servicios de impresión 3D personalizados para proyectos que van desde prototipos hasta producción a gran escala.
La impresión 3D es una forma práctica de convertir diseños CAD en piezas reales para pruebas y producción. Se utilizan diferentes métodos, como FDM, SLA, SLS, MJF e impresión de metales, según la resistencia, el nivel de detalle y los requisitos del material de la pieza.
Cada proceso tiene su propia utilidad. FDM y SLA son comunes para prototipos rápidos, mientras que SLS, MJF y la impresión de metal son mejores para piezas resistentes y funcionales. Elegir el método adecuado ayuda a evitar problemas de ajuste, resistencia y acabado superficial.
En Boda, ofrecemos servicios confiables. Servicios de impresión 3D Para prototipos personalizados y piezas de uso final, nuestro equipo selecciona el proceso y el material más adecuados según sus requisitos de diseño para entregar componentes precisos y listos para la producción.