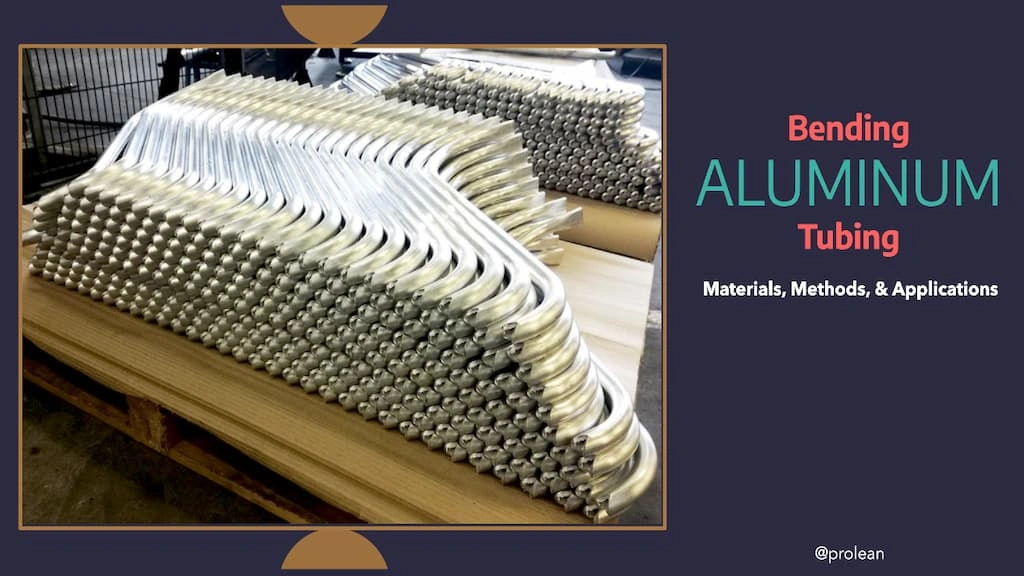
Les tubes et tuyaux en aluminium sont essentiels dans différentes industries ; ils facilitent l'écoulement de fluides spécifiques ou fonctionnent comme un élément structurel. Pour obtenir les différents profils de tubes courbés et coudés, des méthodes de cintrage telles que le cintrage rotatif, le laminage et le cintrage au mandrin sont utilisées.
La formabilité et la légèreté des alliages d'aluminium permettent de plier les tubes sans aucun dommage physique ni compromis sur les propriétés. Cet article couvrira les mécanismes, les méthodes, les nuances d'alliage et les calculs concernant le pliage des tubes en aluminium.
Quels alliages d'aluminium sont adaptés au pliage ? Choisissez le bon matériau
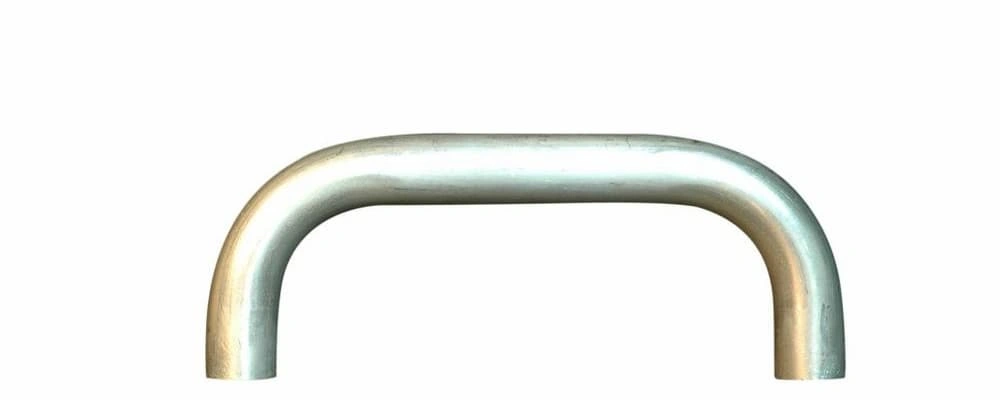
Alliage d'aluminium plié
Si vous avez besoin de pièces ou de produits de cintrage de tubes en aluminium, il est nécessaire de choisir le bon type d'alliage, en particulier dans le cas de courbures et de rayons de cintrage importants. La raison en est que la qualité du cintrage dépend fortement de la ductilité, de l'allongement et de l'état de traitement thermique du matériau de travail.
Voici les nuances d’aluminium courantes qui peuvent être utilisées dans les travaux de cintrage de tubes ;
Aluminium 3003
Cette nuance d'aluminium contient principalement du manganèse comme constituant principal de l'alliage (1 à 1.5 %), ainsi que du cuivre, du silicium et du fer en quantités mineures. L'aluminium 3003 offre une résistance mécanique modérée, une excellente formabilité et une résistance à la corrosion. Vous pouvez cintrer des tubes en alliage 3003 pour les toitures, les pièces architecturales, les réservoirs et même certaines applications de tubes chimiques.
Aluminium 6061
Il offre plus de résistance que le 3003 et possède une bonne formabilité, mais la ductilité peut être augmentée grâce à un traitement thermique de revenu. Sur le marché, vous pouvez directement trouver des alliages d'aluminium 6061 traités thermiquement. Par exemple, le 6061 T4 est la meilleure forme trempée disponible sur le marché pour les travaux de cintrage de tubes.
Les applications peuvent être trouvées dans l'automobile, l'aérospatiale, la construction, le matériel de machines et la marine, plus adaptées aux hautes performances que le 3003.
( Lisez une comparaison détaillée avec 3003 dans l'article «3003 aluminium contre 6061, tout, de leur composition et de leurs propriétés aux préférences d'application)
Aluminium 5052
Cette nuance offre également une résistance supérieure à celle du 3003. La formabilité est élevée et elle résiste à la corrosion dans les atmosphères humides. Ses applications de cintrage de tubes sont les équipements marins courants, les tubes hydrauliques et les appareils médicaux.
Alliage d'aluminium 5083
La caractéristique la plus frappante de l'alliage d'aluminium 5083 est son comportement exceptionnel dans les applications environnementales extrêmes et à haute résistance. Il conserve une résistance élevée et une très bonne résistance à la corrosion dans le domaine marin. De plus, il offre un équilibre entre résistance mécanique et formabilité.
Les tubes de cintrage en aluminium 5083 sont populaires dans la construction navale, les récipients sous pression, les véhicules automobiles et les équipements industriels.
Comment choisir le bon alliage d’aluminium pour le cintrage de tubes ?
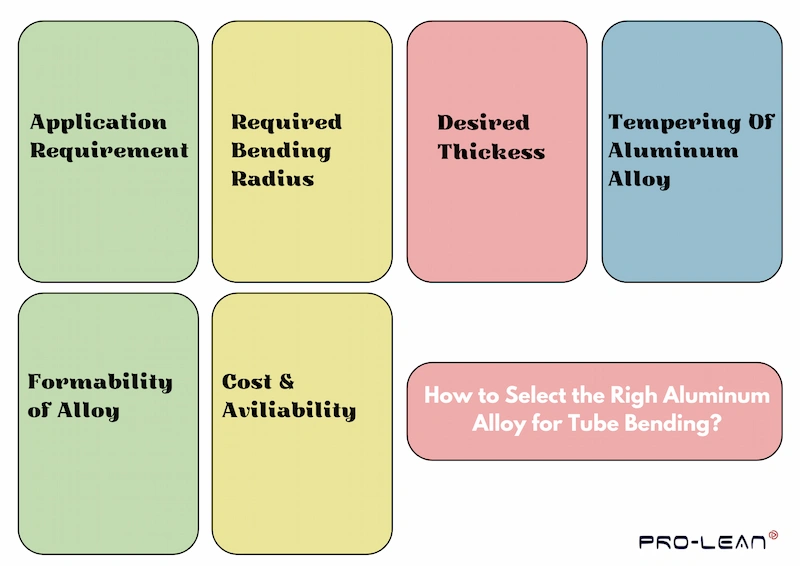
Que vous choisissiez d'abord l'alliage pour fabriquer le tube puis le plier ou directement les tubes en aluminium, il y a quelques considérations à prendre en compte pour trouver la bonne option ;
- Identifiez les exigences de votre application telles que la résistance mécanique, la ténacité, la capacité de résistance à la corrosion, la formabilité, etc.
- Tenez compte de l’épaisseur du matériau du tube en fonction du rayon de courbure souhaité pour éviter les fissures ou autres affaiblissements structurels.
- L'état de trempe est également important, par exemple T4, T6, etc.
- Si vous produisez en grandes quantités, tenez également compte de la disponibilité sur le marché et des difficultés de la chaîne d’approvisionnement.
Essayez Boda maintenant !
Comment calculer les rayons de courbure, la courbure et le facteur K ? Formules de cintrage de tubes
La prévention des fissures, de l'affaiblissement de la résistance et des défaillances nécessite des variables de conception et de traitement précises, telles que le diamètre du tube, les rayons admissibles, la force de pliage, l'épaisseur, etc. Pour trouver des variables optimales pour le cintrage des tubes en aluminium, différentes formules de cintrage des tubes sont utilisées.
Tout d’abord, examinons les terminologies de base à travers un schéma représentant le mécanisme de cintrage des tubes ;
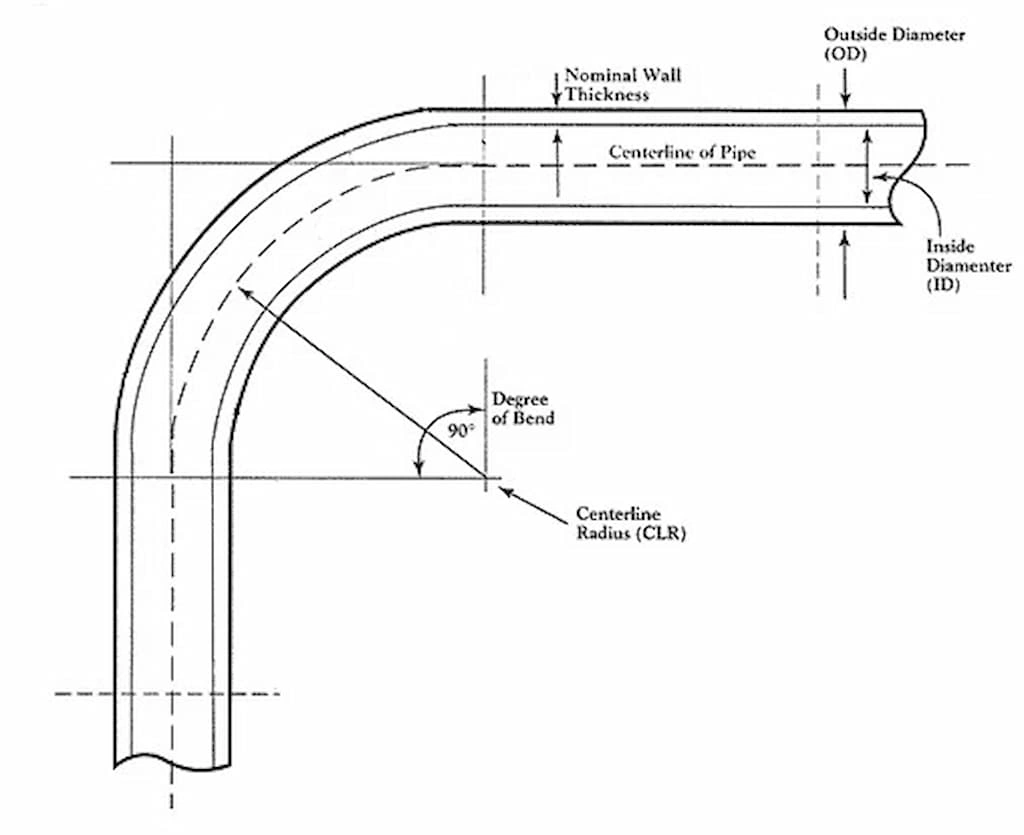
Cintrage de tubes
Arc de courbure : La partie courbée d'un tube après pliage
Axe central du tube : La ligne centrale imaginaire du tube/tuyau cylindrique
Rayon de courbure: L'angle auquel le tube est plié, par rapport à l'axe central.
Longueur de la jambe : La Les sections droites du tube s'étendent à partir du coude.
Diamètre extérieur (OD):La mesure de la largeur extérieure du tube.
Diamètre intérieur (ID) : La mesure sur la surface interne du tube, à l'exclusion de l'épaisseur du diamètre extérieur.
| Paramètre | Laits en poudre |
| « D » de Bend | CLR / OD |
| Diamètre intérieur (ID) | DE – 2 × T |
| Rayon intérieur (IR) | CLR – (OD / 2) |
| Rayon extérieur (OR) | CLR + (OD / 2) |
| Facteur K | t / t |
| Facteur de paroi (WF) | WF = OD / T |
| Longueur du tube dans le coude | CLR × Date de naissance × 0.01745 |
Où;
CLR = Rayon de l'axe central
OD = diamètre extérieur
DOB = Degré de courbure (en degrés)
T = Épaisseur de la paroi
t = Distance de la surface intérieure à l'axe neutre
En outre, la principale différence avec calcul de pliage de tôle est l'épaisseur et le rayon de courbure. Le cintrage des tubes implique des géométries creuses et nécessite un support lors de l'application de la force de cintrage, mais le cintrage des tôles se concentre sur l'épaisseur des tôles pleines.
Quelle méthode les machinistes utilisent-ils pour plier les tubes métalliques
Il existe trois méthodes principales que les ingénieurs et les machinistes utilisent pour cintrer les tubes en aluminium : l'étirage rotatif, la compression et le cintrage des tubes par roulage. Jetons un œil à comment plier l'aluminium tubage avec ces trois méthodes en bref ;
- Pliage par tirage rotatif
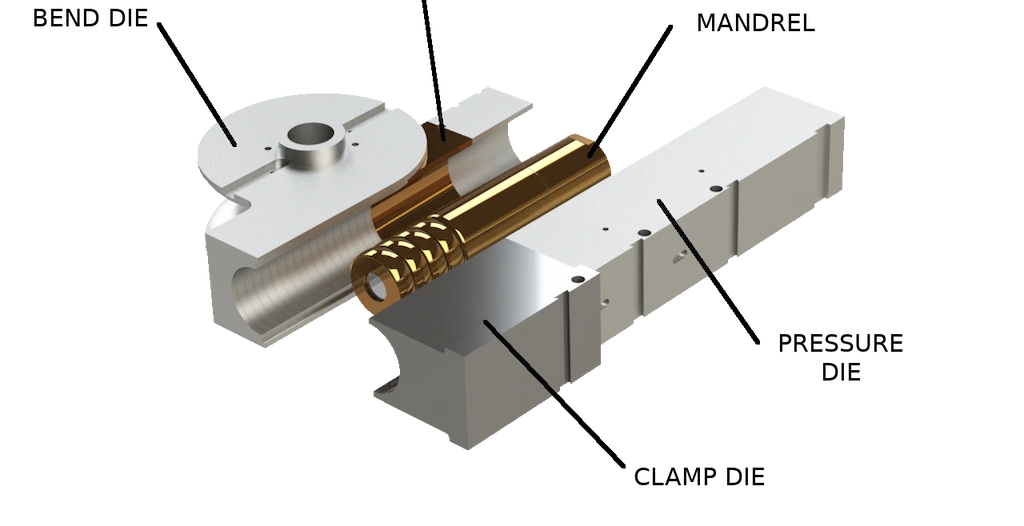
Cintrage de tubes par étirage rotatif
Plusieurs matrices sont utilisées pour le cintrage par étirage rotatif, tandis que des mandrins sont insérés en fonction de la taille et de la complexité du cintrage. Il s'agit de serrer un tube en aluminium sur une matrice de cintrage tout en appliquant une pression avec une matrice de pression pour guider le tube pendant le cintrage. Par conséquent, la matrice d'essuyage élimine les plis au point de cintrage. Lorsque la matrice de cintrage tourne, elle forme le tube au rayon souhaité avec précision.
- Flexion de compression
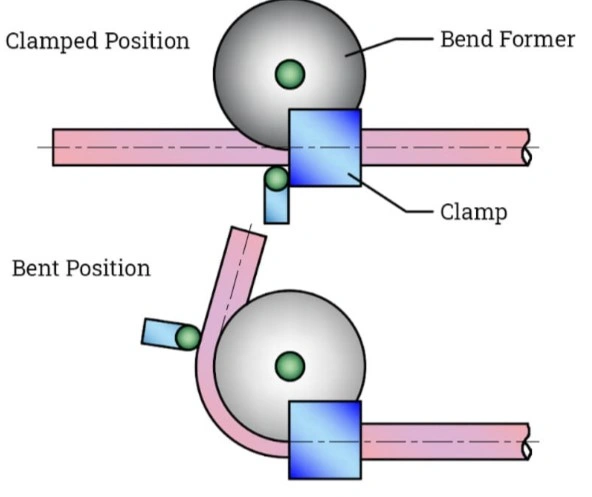
Pliage par compression de tubes
Il s'agit d'une méthode plus simple qui ne nécessite pas de mandrin à l'intérieur du tube pendant le processus de cintrage. Deux matrices fonctionnent ensemble pour réaliser les cintrages ; une matrice fixe donne un support au tube et une matrice de compression pousse le tube le long du corps de la matrice fixe de manière tangentielle.
Bien que le cintrage par compression ne soit pas aussi précis que l'étirage rotatif, il peut gérer des rayons de courbure plus grands et des tubes en aluminium plus épais.
- Cintrage de tubes en rouleau
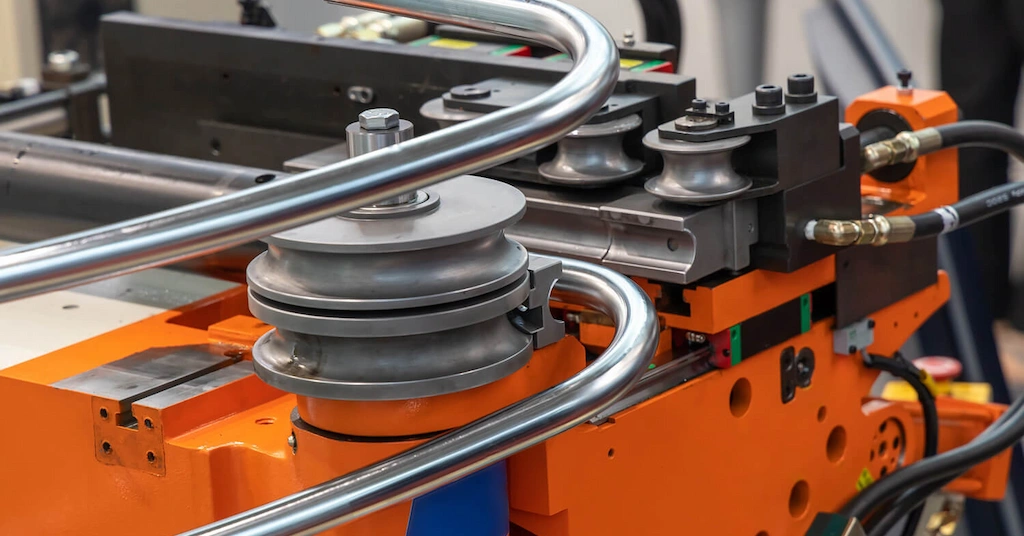
Cintrage de tubes par roulage
La méthode de cintrage de tubes par rouleaux comprend trois rouleaux disposés en triangle (généralement orientés verticalement). Les deux rouleaux inférieurs soutiennent et dirigent la courbure de cintrage, tandis que la pression vers le bas des rouleaux supérieurs courbe le tube dans le rayon souhaité lors de son passage. Elle est principalement utilisée pour cintrer des tubes en aluminium avec de grands rayons et de grandes longueurs de cintrage.
Lire la suite: Cintrage de tubes et de tuyaux : types de méthodes, outillage et applications
Cintrage de tubes carrés en aluminium
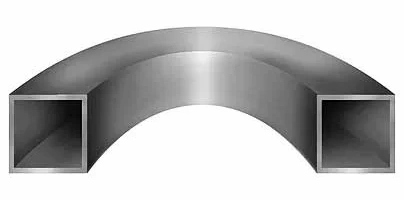
Cintrage de tube carré
Le cintrage de tubes carrés n'est pas aussi simple que celui de tubes cylindriques normaux. Il est généralement réalisé à l'aide d'une cintreuse de tubes sous pression spécialement conçue pour les tubes carrés. La cintreuse contient une matrice qui maintient le tube et des supports où la force est appliquée sur l'extrémité du tube pour le cintrage.
Un autre aspect du cintrage de tubes carrés consiste à chauffer les tubes pour augmenter leur formabilité afin qu'ils puissent être pliés sans se fissurer ni se déchirer sur les bords de la ligne de cintrage.
Parfois, les machinistes découpent également des encoches sur la position de pliage depuis l'intérieur si les tubes pliés ne sont pas destinés à des applications à fortes contraintes.
Essayez Boda maintenant !
Différences entre le cintrage de tubes et le cintrage de tôles
Le pliage de tôles et de tubes sont des approches de fabrication différentes ; pliage de tôle implique une configuration de matrice et de poinçon pour plier des feuilles de travail en pièces complexes. Il applique des techniques telles que le pliage à l'air, le pliage par le bas, le pliage rotatif, le frappe, le pliage, etc.
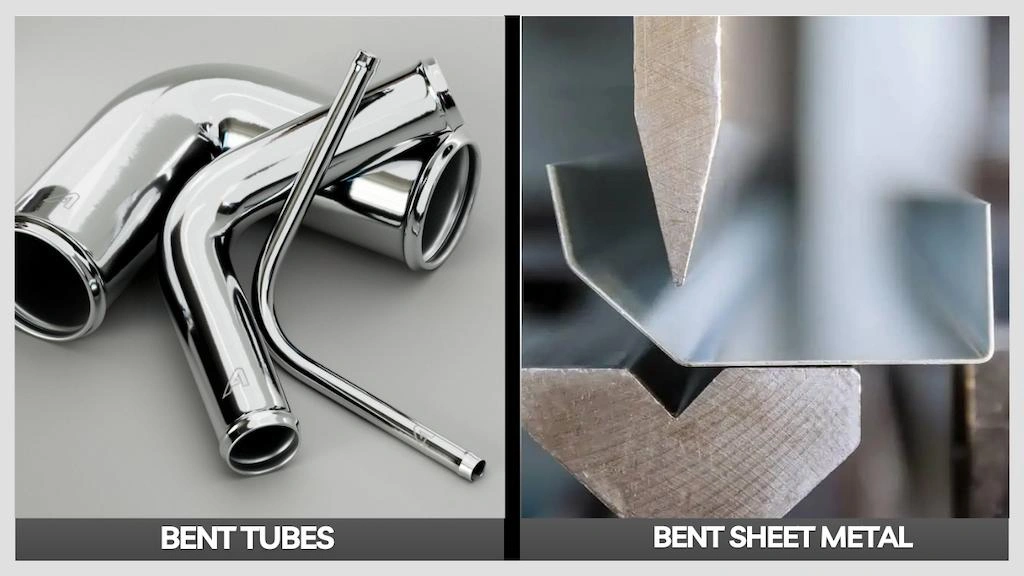
Cintrage de tubes vs cintrage de tôles
Les presses plieuses sont principalement utilisées pour plier des tôles, notamment des tôles d'aluminium. Elles peuvent être transformées en boîtiers, supports, etc. De plus, le pliage de tôles est plus polyvalent et a des applications distinctes que le pliage de tubes.
« Pour des solutions de pliage avancées avec des tolérances serrées, vous pouvez tirer parti service de pliage de tôle de Boda. L'équipement interne et la main-d'œuvre expérimentée fonctionnent ensemble pour répondre aux exigences de votre projet personnalisé fabrication de tôle projet."
Qu'est-ce que la formabilité ? Quel est son impact sur le cintrage des tubes ?
La formabilité d'un métal fait référence à sa capacité à être transformé en différentes géométries sans fissures ni déformations du matériau. En pliage, une meilleure formabilité signifie que le métal peut s'adapter à des rayons de courbure plus serrés et à des géométries de pliage compactes.
|
Source |
Formabilité |
Pression de flexion |
Capacité à créer des formes complexes |
|
Aluminium |
Haute |
Low |
Haute |
|
Acier |
Modérée |
Modérée |
Modérée |
|
Acier Inoxydable |
Low |
Haute |
Low |
|
Copper |
Haute |
Low |
Haute |
|
Fer |
Low |
Haute |
Low |
Les alliages d'aluminium sont considérés comme des matériaux ductiles, ce qui signifie une grande formabilité, et les tubes peuvent subir une déformation plastique lors des opérations de pliage en cas de défaut. Par conséquent, la précision du pliage dépend de l'épaisseur et du diamètre du tube.
Autres matériaux utilisés dans le cintrage des tubes
Outre l'aluminium, plusieurs autres tubes métalliques peuvent être pliés dans la forme ou la courbure souhaitée, comme pliage de tubes en acier inoxydable, tubes en cuivre, tubes en bronze, tubes en laiton, etc.
Bien que les mêmes méthodes et configurations puissent être utilisées pour cintrer ces tubes métalliques, les paramètres de traitement et la lubrification varient de l'un à l'autre.
- Acier Inoxydable
- Acier allié
- Fer
- Copper
- Laiton
- de bronze
Ces tubes métalliques ont des préférences d'application distinctes ; le cintrage des tubes en acier inoxydable est plus favorable à une utilisation structurelle, tandis que les petits tubes en cuivre et en laiton ont de nombreuses applications dans les industries électronique, électrique et médicale.
Applications industrielles du cintrage de tubes en aluminium
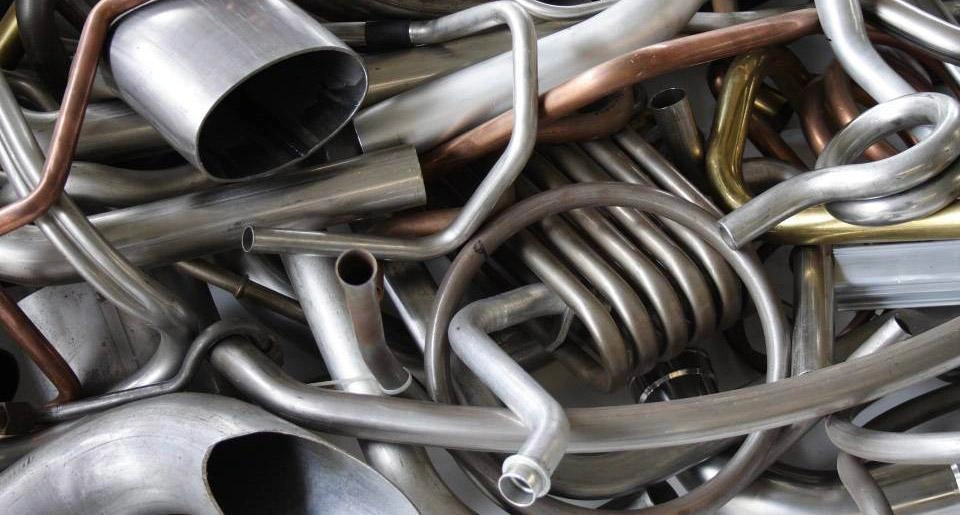
Tubes en aluminium cintrés
Les propriétés matérielles de l'aluminium sont bénéfiques pour diverses industries, le pliage de leurs tubes permet de fabriquer différentes structures et composants dans l'automobile, l'architecture, l'énergie, la médecine, etc.
Le tableau ci-dessous décrit les types de pièces de produits fabriquées à partir de tubes en aluminium pliés dans différents secteurs ;
|
Application |
Description |
Exemples |
|
d'éoliennes |
Les propriétés de dissipation thermique résistent aux températures élevées |
Luminaires LED, cadres de lampes |
|
Industrie automobile |
Ils réduisent le poids du véhicule et améliorent le rendement énergétique. |
Cadres de vélo, cadres de moto et composants automobiles. |
|
Structures architecturales |
Convient aussi bien aux éléments structurels qu'aux éléments décoratifs |
Signalétique, façades de bâtiments, mains courantes. |
|
Industrie aérospaciale |
Un rapport résistance/poids élevé le rend adapté à pièces aérospatiales |
Composants d'aéronefs et structures de support. |
|
Applications marines |
Choisi pour sa résistance à la corrosion en milieu marin. |
Rambardes, échelles, cadres de bateaux |
|
Fabrication de meubles |
Idéal pour créer des designs légers et esthétiques |
Chaises, tables, rampes. |
résumer
Les tubes en aluminium sont pliés selon différentes méthodes pour produire des pièces essentielles dans de nombreux secteurs. Leur utilisation est variée, de nos appareils de salle de bains aux composants aérospatiaux. Avec les bonnes procédures et considérations, vous pouvez plier les tubes cylindriques, carrés et autres types de tubes. De plus, les propriétés matérielles de l'aluminium ont également un impact sur la qualité du pliage ; il est facile de plier des alliages hautement ductiles et formables comme le 3003.
FAQ
Comment plier des tubes en aluminium ?
Différentes techniques peuvent être appliquées pour cintrer les tubes en aluminium : étirage rotatif, pression, laminage, compression et cintrage. En général, des mandrins (tiges pleines ou connexions segmentées) sont insérés à l'intérieur des tubes en aluminium et sont cintrés à l'aide d'une technique appropriée.
Comment plier des tubes carrés en aluminium ?
Vous pouvez utiliser une cintreuse de tubes avec des matrices conçues pour les tubes carrés, qui maintiennent généralement le tube et appliquent une pression constante. Souvent, les ingénieurs préfèrent les chauffer pendant ou juste avant l'opération de cintrage.
Quelle est la règle empirique pour le cintrage des tubes ?
Une règle empirique pour cintrer les tubes est de «conserver un rayon de courbure minimum égal à deux fois son diamètre extérieur et ne dépassant pas 7 fois son diamètre. »
Quel est le rayon de courbure minimum recommandé ?
Le rayon de courbure minimum recommandé pour le tube est de 2 fois son diamètre. Par exemple, un diamètre de 40 mm peut être plié avec un rayon aussi bas que 80 mm.