Outil de fraisage CNC pour bijoux
Le fraisage CNC en joaillerie est une technique soustractive où des outils à commande numérique usinent les matériaux selon un design précis. Elle commence par la création d'un modèle numérique dans un logiciel de CAO, définissant des géométries au 0.01 mm près.
Le modèle est ensuite converti en trajectoires d'outil par un logiciel de FAO, qui guidera les fraiseuses multiaxes. L'ébauche enlève une grande quantité de matière à haute vitesse, généralement entre 10 000 et 20 000 tr/min, suivie d'une finition avec des outils de précision pour obtenir des surfaces lisses.
Proléantech Nous proposons des finitions d'usinage de haute qualité, avec post-traitement sur rectifieuses CNC pour des surfaces polies et réfléchissantes. Nous assurons également la réparation et l'assemblage de bijoux et maîtrisons le soudage des métaux non ferreux.
L'usinage ultérieur comprend l'inspection, le polissage ou le moulage à l'aide de moules pour bijoux. La production reproductible, la réduction des déchets et l'usinage de l'or ou le traitement du titane sont des atouts majeurs de ce processus de fabrication.
Types d'usinage CNC pour la fabrication de bijoux
Il existe différents types d'usinage CNC.
Bijoux usinés CNC
fraisage CNC bijoux, en particulier micro-fraisageLe principal procédé de fabrication de bijoux consiste à utiliser des fraises rotatives fixées sur des machines à 3 ou 5 axes pour sculpter des formes 3D complexes dans la cire, la résine ou les métaux. Les techniques de profilage de base restent toutefois utilisables. Le motif en contre-dépouille et en filigrane peut être produit à l'aide d'une machine à 5 axes, atteignant des tolérances d'environ ±0.005 mm.
Tournage CNC
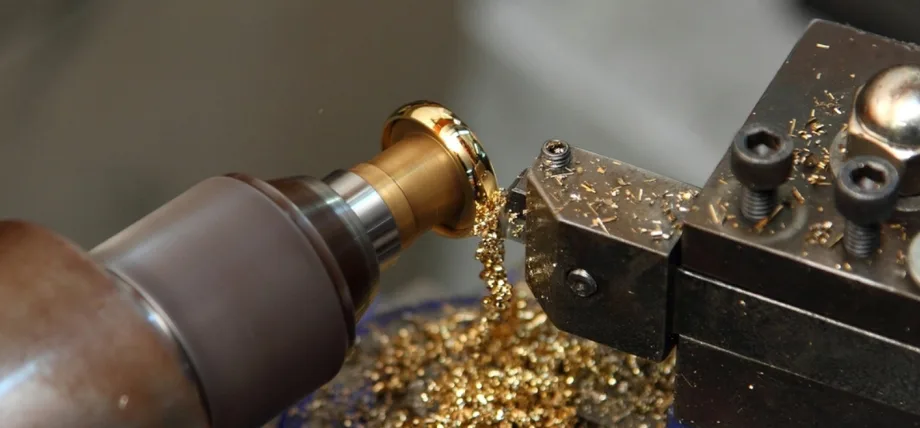
Procédé d'usinage de l'or
Cette technique de tournage est idéale pour les formes cylindriques symétriques, telles que les bagues et les lunettes. La pièce tourne tandis que les outils sont avancés pour le dressage et le rainurage jusqu'à 3 000 tr/min, les parois minces de ces objets étant maintenues sous des forces contrôlées sans déformation.
Gravure CNC
Des machines à grande vitesse équipées d'outils diamantés gravent les surfaces des articles finis, produisant des profondeurs de 0.05 à 0.2 mm pour les motifs ou les inscriptions, garantissant ainsi des détails sans distorsion.
Découpe laser et plasma CNC
Ces procédés thermiques permettent de découper ou de colorer les métaux non ferreux. La formation de gradients par oxydation et le traitement de matériaux souples, comme le cuir, ainsi que d'alliages résistants, sont réalisés grâce à des faisceaux focalisés.
Usinage par électroérosion (EDM)
L'électroérosion à fil ou par enfonçage permet d'éroder des matériaux durs, comme le platine, grâce à des étincelles électriques dans un fluide diélectrique. Ces procédés offrent une excellente érosion pour les microstructures de dimensions inférieures à 0.1 mm, là où les outils mécaniques peuvent s'avérer inefficaces.
Hybrides fraisage-tournage
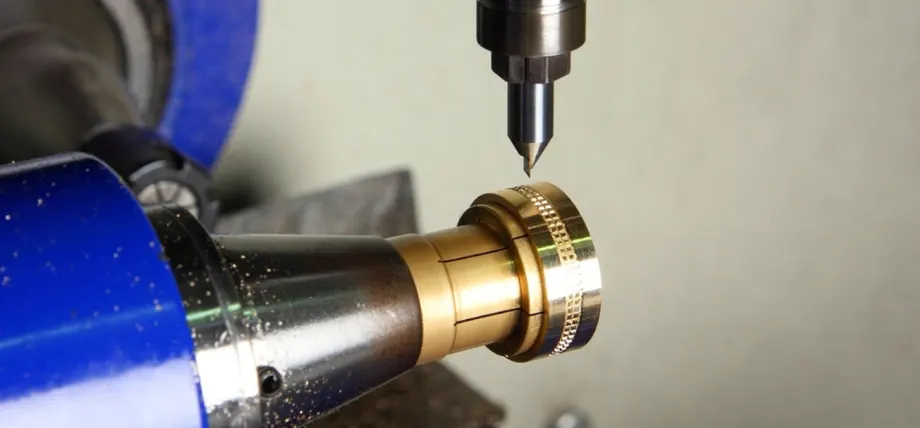
Gravure CNC de bijoux
Ces machines combinent, en substance, le fraisage et le tournage en une seule opération, ce qui permet de réduire le temps de cycle de 40 %. Les pendentifs, par exemple, constituent un bon exemple de telles opérations combinées.
Processus de laminage de bijoux
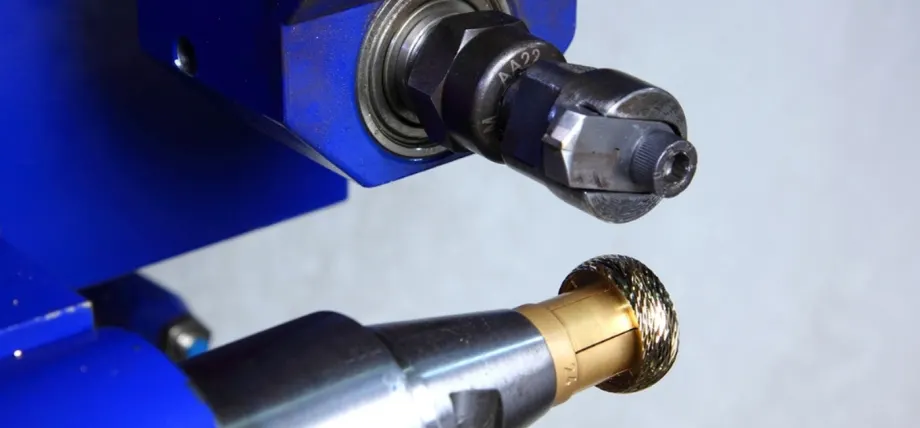
Usinage de bijoux texturés
Cela implique de déformer la pièce à usiner par un processus de laminage systématique.
- Pour le recuit visant à adoucir et recristalliser les grains, suivi d'une réduction de la dureté pour faciliter la déformation lors des opérations, chauffer le métal à une température de 600 à 800 °C pour réduire la dureté et la malléabilité.
- Tout d'abord, nettoyez, mettez d'équerre et dressez les bords de la bande métallique afin qu'ils entrent dans le processus de laminage sans défauts.
- Réglez l'écartement du rouleau à une épaisseur de -10 à -20 % avant de mesurer avec un micromètre.
- Effectuez une passe à blanc sans serrage pour déterminer la rainure, puis réduisez d'environ 0.1 à 0.2 mm de passe en passe.
- Rouler dans un seul sens et maintenir les mêmes vitesses (20-30 tours/min en manuel ; 100 mm/min électriquement) pour aligner le flux de grains.
- Effectuer un recuit entre chaque série de 3 à 5 passes afin de restaurer la ductilité et d'éviter les fissures dues à l'écrouissage.
- Pour la texturation, insérez les plaques à motifs en appliquant une pression à la moitié de la vitesse pour imprimer un relief de 0.05 à 0.3 mm.
- Micromètre pour l'épaisseur finale à ±0.01 mm, puis enroulement sous tension pour un retour élastique et une oxydation minimaux.
En suivant ces étapes, vous pourrez créer de magnifiques bijoux.
Conseils pour la conception de bijoux destinés à l'usinage CNC
Voici quelques étapes supplémentaires pour la conception de bijoux destinés à l'usinage CNC.
Prioriser la maîtrise des logiciels de CAO
Utilisez des outils comme Rhino ou Matrix pour créer des modèles numériques détaillés, en veillant à ce que les géométries tiennent compte des rayons des outils et évitent les éléments impossibles à fabriquer, tels que des parois d'épaisseur nulle.
Intégrer les tolérances minimales
Concevoir avec des épaisseurs de paroi supérieures à 0.5 mm et des angles de dépouille de 2 à 5° pour faciliter l'accès aux outils et réduire les vibrations pendant l'usinage.
Optimisation des propriétés des matériaux
Sélectionnez des matériaux usinables, tels que la cire pour les prototypes ou les alliages d'or pour les pièces finales, en ajustant la profondeur du dégagement en fonction de la dureté (par exemple, moins profonde pour le titane avec une limite d'élasticité > 800 MPa).
Simuler les trajectoires d'outils au début
Utilisez un logiciel de FAO pour prévisualiser les trajectoires, en réglant le pas latéral à 40-60 % du diamètre de l'outil pour équilibrer. finition de surface et le temps d'usinage, évitant ainsi les entailles.
Plan pour l'aménagement du stock
Intégrez des languettes ou des jeux dans la conception pour assurer un serrage sûr, en évitant les surfaces visibles afin de préserver l'esthétique après le démontage.
Valider par analyse sectorielle
Utilisez des coupes transversales pour confirmer les alignements, tels que les sièges de griffes à 0.02 mm près, assurant la stabilité de la gemme et l'ajustement de l'assemblage.
Utiliser la récupération des déchets
Pour les métaux précieux, concevez en tenant compte de la collecte des copeaux afin de minimiser les déchets et de récupérer les matériaux de manière économique. En suivant ces étapes, vous pouvez créer les bijoux de votre choix.
Avantages de la commande numérique par ordinateur (CNC) dans la fabrication de bijoux
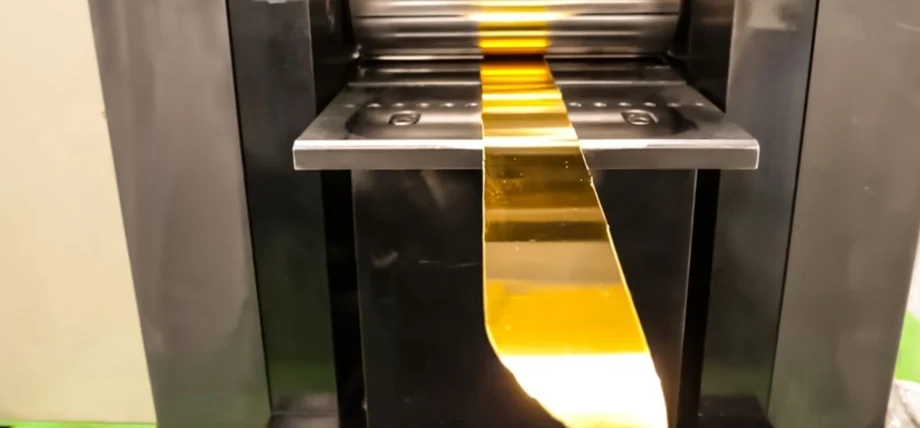
Feuille d'or en rouleau
Précision et exactitude supérieures
Pièces d'usinage de précision CNC atteindre des tolérances de ±0.005 mm, permettant des détails complexes tels que des motifs guillochés qui surpassent les capacités des méthodes de travail manuel ou de moulage.
Polyvalence de conception améliorée
Permet des géométries complexes et des personnalisations, des contre-dépouilles aux filigranes, sans réoutillage ni retraitement. applications de l'usinage CNC sur mesure permettre une plus grande flexibilité par rapport à d'autres procédés comme le moulage sous pression.
Diversité matérielle
Capable de travailler avec divers matériaux, notamment les métaux précieux, les résines et les composites, tout en adaptant les paramètres pour optimiser les charges de copeaux.
Réduction du temps et des coûts de production
Il automatise les processus, réduisant la main-d'œuvre de 70 % et les déchets à 5-10 %, tout en permettant un prototypage rapide en quelques heures.
Efficacité et évolutivité améliorées
Réduit les défauts au minimum grâce à une répétabilité supérieure à 99 %, permettant une production industrielle par lots allant de simples prototypes à des milliers d'unités.
Contourne les limitations traditionnelles
Elle élimine les considérations habituelles de retrait et permet un usinage direct de la pièce finale, améliorant même la finition de surface à la sortie de la machine.
Défis de l'usinage CNC en joaillerie
- Précision à l'échelle micrométrique : L'obtention d'une grande précision sur des conceptions complexes avec des exigences de tolérance strictes s'avère être un défi de taille.
- Usure et bris d'outil : Les petits outils de coupe utilisés pour les détails en bijouterie ont tendance à s'user et à tomber en panne rapidement.
- Matière: Le processus d'usinage se heurte à des difficultés car les métaux précieux et les pierres précieuses présentent différents niveaux de dureté.
- Qualité de finition de surface : L'obtention de finitions miroir par découpe nécessite des paramètres de découpe spécifiques afin d'éviter un polissage excessif.
- Programmation complexe : Le processus de création de trajectoires d'outils pour des formes artistiques et organiques nécessite beaucoup de temps en raison des besoins de programmation.
- Contrôle des vibrations : De petites vibrations pendant le processus peuvent provoquer une distorsion des caractéristiques, entraînant une réduction de la précision des détails.
Quelles sont les meilleures machines CNC pour la bijouterie ?
Ce sont quelques-uns des meilleurs Machines CNC vous pouvez utiliser:
Carbure 3D Nomad 3
La Carbide 3D Nomad 3 offre, dans un format compact, une machine CNC de bureau pour la fabrication de bijoux, optimisée pour des opérations précises telles que le prototypage de bijoux et la production en petites séries de pièces.
Sa zone de travail mesure 215 x 215 x 70 mm, elle est équipée d'un palpeur d'outil automatique et sa vitesse peut atteindre 10 000 tr/min pour la gravure et le fraisage complexes de cires ou de métaux tendres avec des tolérances inférieures à 0.01 mm. Le tout pour moins de 2 800 dollars, ce qui en fait un excellent équipement pour les amateurs ou les petits studios, facilement intégrable dans un espace clos.
SYIL X5
La SYIL X5 est une machine industrielle de taille et de poids adaptés aux besoins des bijoutiers, avec des dimensions d'encombrement allant de 250 x 300 x 250 mm environ. Elle est équipée d'une broche extrêmement puissante de 24 000 tr/min et de plusieurs guidages linéaires, permettant une production quasiment sans jeu.
Finitions de surface On obtient généralement une rugosité moyenne (Ra) inférieure à 0.8 lors de l'usinage de l'or ou de l'argent. Proposée à environ 10 000 $, cette machine, grâce à ses fonctionnalités, ses atouts et ses options de programmation du liquide de refroidissement, permet de réaliser des travaux de coupe complexes, et s'adresse ainsi aux bijoutiers professionnels les plus compétents.
STYLECNC ST-FC3030
La STYLECNC ST-FC3030 est une machine CNC de découpe laser à fibre de précision pour bijoux en métal. Elle permet la gravure et le contournage de l'or, de l'argent et du cuivre. Ses caractéristiques comprennent une zone de 300 x 300 mm, une puissance de 1500 à 2000 watts et une précision au niveau du micron, des bords de coupe nets et sans bavures à des vitesses élevées allant jusqu'à 600 mm/s. Son prix avoisine les 8 000 dollars, mais son logiciel accessible et sa compacité permettent aux débutants ou aux petites entreprises de créer des designs complexes.
Essayez Boda maintenant !
Conseils de conception pour la fabrication de bijoux avec une machine CNC
- Optimiser pour l'usinabilité : La conception doit intégrer des caractéristiques qui correspondent aux dimensions de l'outil et aux limites de fonctionnement de la machine afin de minimiser la complexité excessive.
- Utilisez les tolérances appropriées : Définissez des tolérances adaptées au niveau de précision de votre équipement CNC et aux caractéristiques de comportement du matériau.
- Simplifiez les détails complexes : La conception doit limiter les éléments décoratifs à des dimensions correspondant aux diamètres des outils et aux capacités de précision de coupe.
- Conception des accès à péage : La conception doit permettre aux outils d'accéder à toutes les surfaces et caractéristiques sans risque de collision.
- Matériaux appropriés: Le choix des matériaux doit privilégier les métaux et alliages qui s'usinent efficacement tout en produisant d'excellentes finitions de surface.
- Post-traitement: La conception doit prévoir un espace pour les opérations de post-traitement telles que le polissage, le plaquage et le sertissage des pierres.
- Tests avec des prototypes : Le processus de conception doit commencer par des essais de prototypes afin de confirmer la faisabilité de la conception avant de passer à une fabrication à grande échelle.
Laminoir pour la fabrication de bijoux
Les laminoirs sont des équipements essentiels pour la fabrication de pièces métalliques uniformes dans les ateliers de bijouterie. Les modèles manuels, tels que les variantes plates et à fil de 90 mm de Pepetools, sont dotés de châssis en fonte avec des rapports d'engrenage de 1.2:1 pour la multiplication du couple, réduisant ainsi la fatigue de l'opérateur lors de séquences de 20 à 50 passages.
Rouleaux chromés avec une finition de 0.2 μm, écartement réglable par micromètre par incréments de 0.01 mm. Les laminoirs sont des équipements essentiels pour la fabrication de barres uniformes dans les ateliers de bijouterie. Les modèles manuels, comme ceux de Pepetools pour barres plates de 90 mm et fil, possèdent un rapport de réduction de 1.2:1 pour la multiplication du couple.
Le rapport d'engrenage répartit la charge de travail sur la machine, réduisant ainsi considérablement la fatigue qui peut survenir lors d'opérations de 20 à 50 passes. Les rouleaux chromés bénéficient d'une finition de haute précision (0.2 micromètre) grâce à un réglage micrométrique par incréments de 0.01 mm.
Les modèles électriques, tels que ceux choisis dans le C130 de Durston, fournissent environ 1.5 kW de puissance lorsque la vitesse de 100 mm/min devient uniforme, grâce aux systèmes de verrouillage de sécurité et d'inversion qui facilitent la correction rapide d'une alimentation incorrecte sans démonter la machine. Des accessoires comme les mandrins d'extension pour fraisage permettent d'étendre les rainures de câblage jusqu'à une configuration de profil en D.
L'entretien comprend une lubrification hebdomadaire des pièces internes avec de l'huile de viscosité ISO VG 68 et un dressage trimestriel des rouleaux pour garantir un faux-rond inférieur à 0.05 mm. La largeur des tôles (80 à 130 mm) et la capacité de fil (8 à 18 SWG) figurent parmi les critères de sélection, les unités combinées étant optimisées pour l'espace disponible. La qualité du stock, exempt à 99 % de défauts, garantit la supériorité des procédés en aval, tels que le perçage.
Essayez Boda maintenant !
Bijoux faits main vs bijoux industriels produits en série
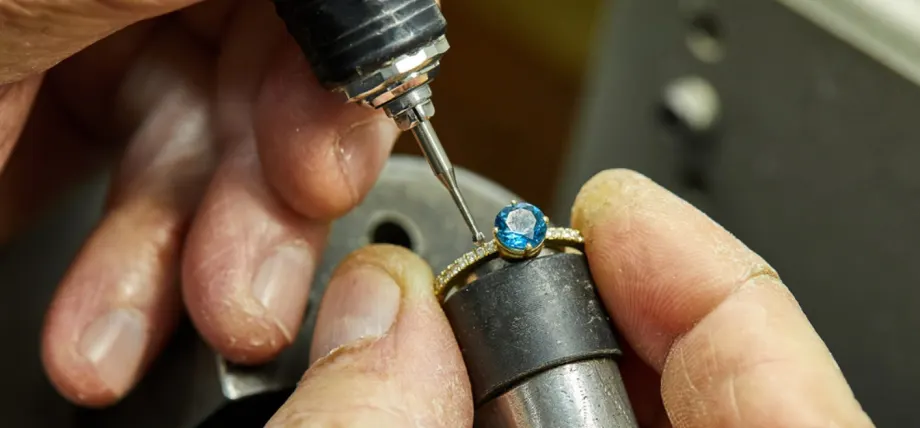
sertissage manuel de la pierre précieuse
La joaillerie artisanale repose sur le savoir-faire des artisans, qui utilisent marteaux, limes et chalumeaux pour créer des formes sur mesure. On obtient ainsi des asymétries organiques très prisées sur le marché du sur-mesure, mais la production est limitée à 5 à 10 pièces par jour et par artisan en raison de la fatigue et des variations (tolérances ±0.5 mm). Cette méthode préserve l'authenticité tactile du matériau, dont le grain suit les contours du façonnage manuel.
Usinage de bijoux par CNC processus de fraisage L'emboutissage, ou estampage, excelle dans la production de masse, reproduisant des modèles à plus de 100 unités par heure avec une précision de ±0.01 mm, réduisant ainsi la variation des matériaux à moins de 1 % pour les modèles simples. L'automatisation minimise les défauts dus aux erreurs humaines, mais elle uniformise l'esthétique, en faisant disparaître les subtiles imperfections qui témoignent de l'origine.
Pour optimiser la production, l'usinage réduit les coûts unitaires de 60 à 80 % au-delà de 1 000 séries grâce à l'amortissement de l'outillage, tandis que les costumes faits main répondent aux besoins de niche à faible volume, moyennant un surcoût de main-d'œuvre de 2 à 3 fois (20 à 40 heures par pièce). Côté développement durable, l'usinage génère 10 à 15 % de déchets en moins, mais le fait main privilégie un approvisionnement éthique.
La fabrication artisanale de bijoux de précision repose sur des techniques de martelage, de filigrane et de soudure à la main. Cela permet de réaliser de petites séries, avec environ 5 à 10 variétés par jour et un tonnage par une seule personne, car un véritable ouvrier artisanal spécialisé dans de telles entreprises est inévitablement gêné par la fatigue et les variations (tolérances ±0.5 mm).
Cette méthode offre un outil permettant de préserver l'authenticité tactile des gemmes, en renouvelant physiquement leurs trajectoires de déformation. Les bijoux à commande mécanique, qu'ils soient usinés par CNC ou estampés, sont parfaitement adaptés à la production de masse, avec des quantités importantes produites à des cadences allant de 500 à 100 pièces par heure, en maintenant une constance de 0.01 mm et en atteignant des tolérances de matériau inférieures à un pour cent.
L'automatisation élimine efficacement tout risque d'erreur humaine, mais au prix d'imperfections qui pourraient vous en apprendre beaucoup sur leur origine. En termes d'échelle, l'usinage réduit certains coûts unitaires de 60 à 80 % après 1000 pièces, amortis sous forme d'investissement, tandis que la fabrication artisanale reste principalement cantonnée aux marchés de petits volumes, avec des coûts multipliés par 2 ou 3 en raison du temps de main-d'œuvre.
Du point de vue environnemental, l'usinage tend à générer environ 10 à 15 % de matière en excès avant de devenir plus économique qu'une fabrication artisanale. L'association de bases usinées et d'une finition finale réalisée à la main est le moyen de trouver un juste milieu entre inefficacité et esthétique, permettant ainsi de conquérir 70 % de parts de marché dans la production de moyennes séries.
Services de fraisage sur mesure pour la fabrication de bijoux
Chez Boda, nous privilégions nos services de tournage-fraisage et de fraisage suisse pour la réalisation de pièces et de bijoux CNC aux designs complexes et aux micro-détails. Le fraisage CNC permet de produire des motifs, des dessins, des gravures, des boîtiers et tout type de micro-détails, que ce soit pour la fabrication de bijoux en petites ou grandes séries. Nous proposons également une assistance DFM et des options de matériaux pour des finitions esthétiques et un large choix de couleurs. Contactez-nous dès aujourd'hui pour plus d'informations. devis gratuit en quelques heures !
Conclusion
Outils de fraisage Dans les laminoirs, la production de bijoux passe d'un artisanat à une ingénierie de précision, permettant une production en série avec un minimum de défauts. Si les producteurs respectent les principes de conception et le choix des machines, ils peuvent rendre le processus économique sans sacrifier la complexité.
On peut s'attendre à de nouvelles réductions du temps de cycle grâce au développement futur des trajectoires d'outils basées sur l'IA, ce qui contribuera de manière significative à faire de ces technologies la pierre angulaire de l'industrie.
Les Questions
Comment utiliser un laminoir pour la joaillerie ?
Recuire le métal, nettoyer les bords, régler l'écart à une réduction de 10 à 15 %, lubrifier les rouleaux, laminer par incréments (0.1 à 0.2 mm/passe) à vitesse constante, recuire tous les 3 à 5 passages, mesurer l'épaisseur et bobiner.