« Le surmoulage par injection est devenu une technique fiable pour fabriquer des produits de conception complexe, de petite échelle à de grands volumes, dans des délais rapides. Son utilisation est désormais devenue courante dans les secteurs de l’automobile et des produits de consommation.
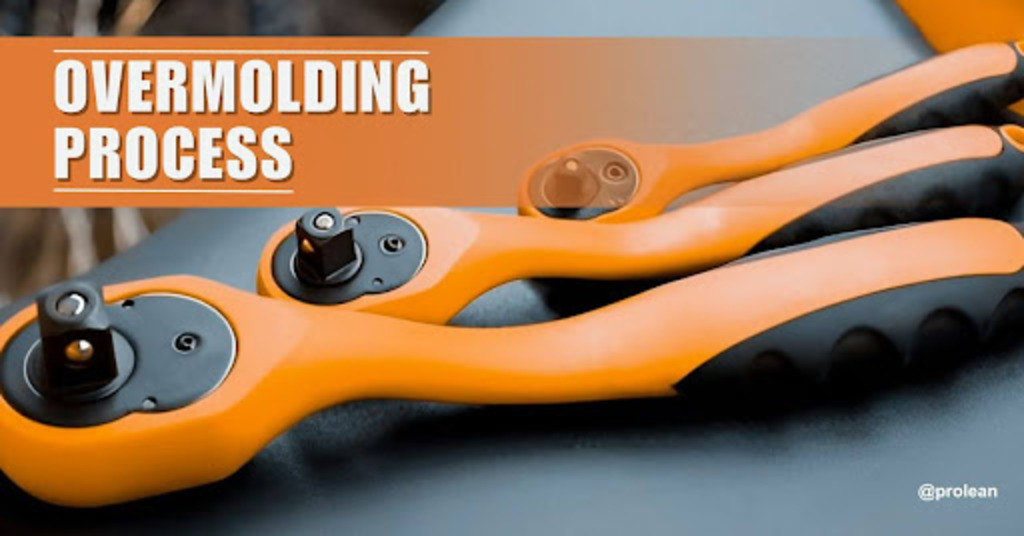
Cette technique désigne le procédé le plus rapide, en plusieurs étapes, de moulage d'une couche de polymère par injection de TPU sur un substrat. Elle repose généralement sur l'enchevêtrement mécanique des molécules polymères.
Il s'agit généralement d'un procédé de moulage par injection. La pièce maîtresse (la partie la plus résistante) est généralement en plastique et est obtenue par ce procédé. De la fabrication de brosses à dents à l'amortissement des vibrations, en passant par la production de pièces intérieures essentielles, durables et résistantes pour l'automobile et l'aérospatiale, ce procédé a suscité un intérêt considérable pour la fabrication de pièces à petite échelle. Il repose sur un assemblage chimique ou physique.
Cet article fournit des informations précieuses sur le surmoulage, son procédé et ses différents types, tels que le surmoulage plastique et le surmoulage en plastique. surmoulage métallique, et d’autres aspects essentiels liés à la conception.
Processus de surmoulage : guide étape par étape
Le surmoulage comprend plusieurs étapes, de la conception au produit final. Voici un guide détaillé du processus.
1. Phase de conception du moule :
La première étape consiste en la conception géométrique vectorielle 3D ou 2D virtuelle de la pièce à fabriquer (DFM). À partir de cette conception, un moule est réalisé en fonction du substrat pour le développement du produit.
2. Préparation du substrat :
Le substrat, élément crucial, est généralement constitué de matériaux résistants comme le TPU, le caoutchouc de silicone ou le TPE, en fonction des exigences du produit. L'usinage CNC est généralement utilisé pour former des matériaux de substrat. Cela nécessite généralement un prétraitement ou un préchauffage pour améliorer l’adhérence et l’adhérence des pièces surmoulées.
3. Moulage par injection en deux temps
Dans le processus de moulage par injection en deux temps, le substrat (matériau primaire) est inséré dans la matrice du moule, le matériau de surmoulage est fondu et injecté pour le verser sur le substrat afin de former un produit de surmoulage durable.
4. Post-traitement
La dernière phase du processus de surmoulage consiste à obtenir la finition de surface requise. De cette façon, diverses options de finition, notamment le détourage, l'élimination des bavures, l'anodisation et le revêtement chimique, contribuent à répondre aux spécifications exactes du produit.
Essayez Boda maintenant !
Quels sont les matériaux couramment utilisés pour le processus de surmoulage ?
Moulage par injection plastique
Il existe divers surmoulage plastique matériaux utilisés dans le processus, des thermoplastiques flexibles aux thermoplastiques robustes. L'utilisation finale dépend de la résistance et des caractéristiques requises de la pièce. Certains des types de matériaux les plus couramment utilisés comprennent : acrylonitrile butadiène styrène, polypropylène, LDPE (polyéthylène basse densité), HDPE (polyéthylène haute densité), élastomères thermoplastiques TPE, Delrin (POM) et polyétherimide (PEI).
Parmi ceux-ci, l'ABS est très apprécié pour ses caractéristiques distinctes dans les boîtiers et les applications de prototypes de tests fonctionnels. Ces caractéristiques comprennent : compatibilité chimique et capacité à résoudre les problèmes de pelage en offrant une résistance élevée. De plus, en ce qui concerne la résistance du polypropylène, il offre une stabilité chimique élevée et la capacité de résister à des conditions environnementales difficiles. De plus, il facilite la fabrication et permet son utilisation pour les composants médicaux jetables, les gips esthétiques, l'ergonomie et les pièces électroniques intérieures.
De plus, les matériaux en polyéthylène basse densité sont peu coûteux et bien adaptés à la fabrication de produits surmoulés, tels que des composants de vannes, des articles de qualité alimentaire, des chambres de stockage et des conduites de gaz. Il contribue également grandement à des applications telles que l'ensachage industriel de qualité alimentaire, les récipients à jus, les prothèses médicales et les composants de moulage par extrusion.
Parallèlement, les thermoplastiques élastomères comme les TPE offrent des performances élevées et une adaptabilité aux produits de moulage. Ces matériaux appartiennent à une famille de vulcanisats thermoplastiques, de TPV et d'autres classes apparentées telles que : des élastomères de polyoléfine thermoplastiques et des composés copolymères séquencés de styrène. Outre leurs applications, les TPE sont très précieux pour la fabrication de pièces destinées aux articles de sport automobile et aux chaussures. Quelques exemples courants incluent les conduits d'air, l'encapsulation en verre, les tuyaux haute/basse pression, les palmes et les poignées pour poteaux aériens.
De plus, le Delrin ou le polyoxyméthylène de qualité technique offre les énergies de surface les plus faibles et convient à la fabrication de pièces telles que les inserts filetés et la fabrication de pièces d'accouplement. Un autre polyétherimide thermoplastique (PEI) de qualité technique haute performance contribue aux applications techniques. La résistance aux températures élevées, la capacité à mouler des pièces à tolérances très strictes, les solutions de personnalisation et la fabrication de composants scientifiques de haut niveau sont des caractéristiques particulières de ce plastique de qualité technique. De plus, il est généralement surmoulé sur des pièces de base métalliques (substrat), lorsqu'il est utilisé dans des applications de surmoulage.
Quelles sont les applications industrielles du surmoulage plastique ?
Le surmoulage plastique, de par sa diversité et sa multifonctionnalité, sert diverses industries. Voici quelques-unes des applications du surmoulage plastique.
1. Industrie automobile
Le surmoulage du plastique joue un rôle crucial dans le secteur automobile, où les constructeurs cherchent à améliorer à la fois l'esthétique et la fonctionnalité des composants du véhicule. Les pièces surmoulées sont couramment utilisées dans les garnitures intérieures, telles que les poignées de porte, les panneaux de tableau de bord et les leviers de vitesses, pour fournir une surface douce au toucher pour une ergonomie et un confort améliorés.
De plus, les poignées surmoulées sur les volants et les pommeaux de vitesses offrent un meilleur contrôle et réduisent la fatigue lors des longs trajets. Dans les applications extérieures, les garnitures surmoulées peuvent résister à des conditions météorologiques difficiles, améliorant ainsi la durabilité et la longévité.
2. Électronique grand public
Dans l'industrie de l'électronique grand public, la conception des produits est importante et le surmoulage du plastique offre une solution polyvalente pour répondre aux exigences esthétiques et fonctionnelles. Les composants surmoulés, tels que les étuis pour smartphones, les câbles d'écouteurs et les poignées de manettes de jeu, offrent aux utilisateurs une prise en main confortable et ergonomique tout en protégeant les appareils électroniques délicats des chocs et de l'usure.
De plus, le surmoulage permet l'intégration de boutons, commutateurs et capteurs directement dans le boîtier de l'appareil, rationalisant ainsi l'assemblage et améliorant l'expérience utilisateur.
3. Dispositifs médicaux
Le surmoulage de plastique est largement utilisé dans l'industrie des dispositifs médicaux pour créer des produits qui privilégient le confort, la sécurité et la convivialité du patient. Les poignées surmoulées des instruments chirurgicaux et des dispositifs médicaux offrent aux professionnels de santé une prise sûre et réduisent la fatigue des mains pendant les procédures.
De plus, dans les prothèses et les appareils orthopédiques, les surfaces surmoulées au toucher doux améliorent le confort de l’utilisateur et encouragent l’observance des schémas thérapeutiques. De plus, le surmoulage des joints garantit l’intégrité des dispositifs médicaux, en les protégeant contre l’humidité, la poussière et les contaminants.
4. Biens de consommation
Des appareils de cuisine aux articles de sport, le surmoulage du plastique améliore les performances et l'esthétique des biens de consommation dans diverses catégories de produits. Les poignées surmoulées des ustensiles et outils de cuisine offrent une prise en main confortable et un contrôle amélioré, tandis que les poignées surmoulées des équipements sportifs, tels que les vélos et les clubs de golf, améliorent le confort et les performances de l'utilisateur.
De plus, dans les produits ménagers tels que les outils électriques et les équipements de jardinage, le surmoulage offre durabilité et résistance aux chocs, prolongeant la durée de vie du produit et réduisant les coûts de maintenance.
5. Équipement industriel
Dans le secteur industriel, le surmoulage plastique trouve des applications dans une large gamme d’équipements et de machines. Les poignées surmoulées des outils portatifs et des commandes de machines améliorent le confort et la productivité de l'opérateur.
De plus, les joints et joints surmoulés assurent l’étanchéité à l’eau et à la poussière des boîtiers électroniques et des composants industriels, protégeant ainsi les équipements sensibles des risques environnementaux. De plus, les surfaces surmoulées résistantes à l'usure des composants des machines améliorent les performances et réduisent les besoins de maintenance, augmentant ainsi l'efficacité opérationnelle et la disponibilité.
Types de processus de surmoulage
Plusieurs types de processus de surmoulage comprennent le moulage par insert, le moulage par injection, le moulage en deux temps et le moulage d'uréthane. Discutons de chaque type en bref détail ;
Moulage par insertion
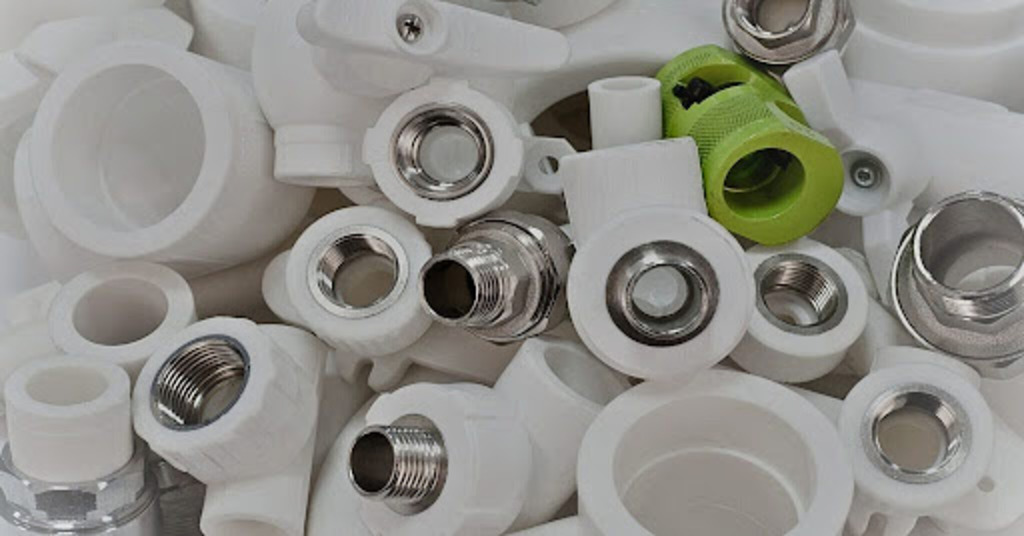
Insert moulure
Le moulage par insertion, comme son nom l'indique, insère simplement une pièce métallique dans une pièce moulée par injection en une seule fois. Par conséquent, également connu sous le nom de processus mono-injection, le moulage par insert élimine efficacement les exigences de post-traitement, offre des cycles de production rapides et un nombre illimité de configurations de conception lorsqu'il s'agit de volumes volumineux de pièces composites ou de fabrication de produits. En plus de l'adaptabilité, le moulage par insert est généralement privilégié pour les productions urgentes. Parce qu’il offre une approche rapide pour rendre les conceptions pratiques dans un court délai.
Moulage par injection à deux injections
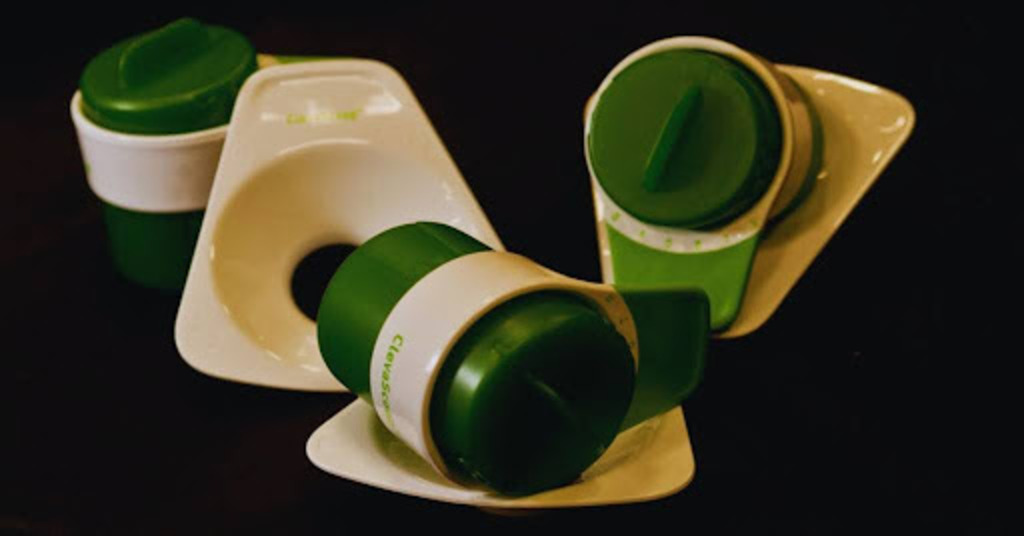
moulage par injection 2k
Le moulage par injection est une technique conventionnelle de surmoulage de plastique généralement connue sous d'autres noms tels que bi-, 2k ou double-surmoulage. Comme son nom l’indique, il s’agit de deux unités distinctes moulées par injection situées à des endroits différents. Par conséquent, le moulage par bi-injection est relativement compliqué, coûteux et difficile à mettre en œuvre par rapport aux autres techniques de surmoulage. De plus, le taux de changement de moule est assez élevé lors de son fonctionnement. Cette technique profite généralement à la production de pièces en grand volume, allant jusqu'à 10 à 10,000 XNUMX s.
Le produit résultant du processus de moulage par bi-injection forme généralement une ligne entre deux pièces moulées, et la technique est souvent utilisée pour des pièces nécessitant des produits de couleurs différentes, ainsi que des caractéristiques de résistance ou de dureté doubles. Cependant, la sélection des outils et des matériaux nécessite généralement une expertise professionnelle pour gérer les projets de fabrication de pièces.
Moulage en uréthane
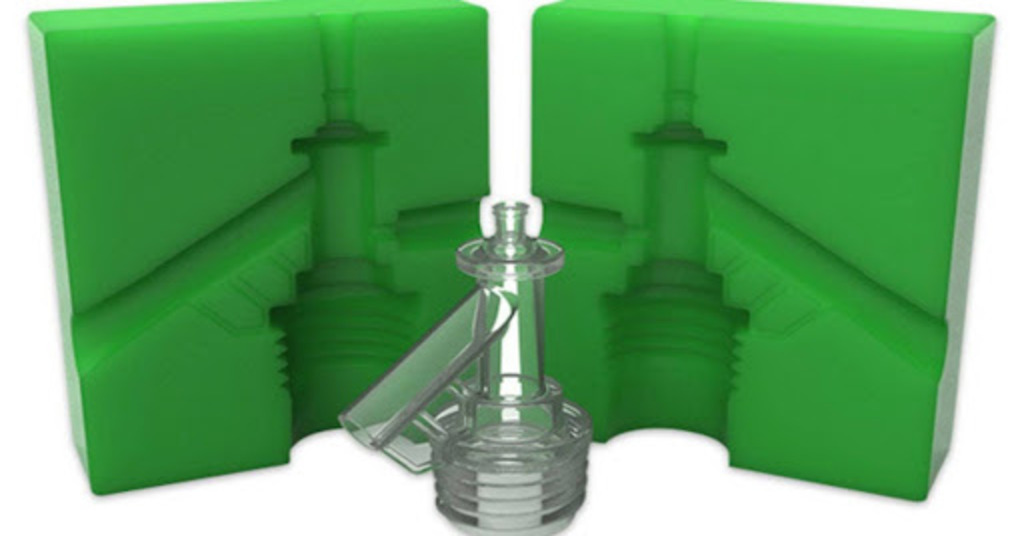
Coulée d'uréthane
Le moulage d'uréthane est également identifié par des noms tels que moulage d'uréthane, moulage sous vide et résine de coulée polyuréthane. Habituellement, le moulage d'uréthane utilise un moule en silicone et est utilisé pour fabriquer des pièces rigides, caoutchouteuses ou flexibles à haute résistance, ainsi que pour la fabrication de produits détaillés.
Parmi les techniques mentionnées ci-dessus, le moulage d'uréthane est souvent pratique et économique pour les fabricants qui l'utilisent pour une petite gamme de produits. Au cours du processus, de l'uréthane liquide est versé dans un moule en silicone. Lors de la réaction de chauffage et de durcissement, la pièce souhaitée est réalisée et légèrement démoulée lors du refroidissement. En règle générale, les moules en silicone sont fabriqués selon des techniques telles que l'impression 3D et l'usinage CNC. Les temps de cycle limités et la complexité de la conception des moules ont quelque peu limité son utilisation. Malgré cela, le moulage d’uréthane est largement utilisé pour fabriquer des équipements structurels et développer un prototypage fonctionnel et rapide.
Relatif à: moulage par insertion vs surmoulage
Essayez Boda maintenant !
Comparaison du moulage par injection à deux injections et du surmoulage
La fabrication multi-matériaux utilise le moulage en deux étapes et le surmoulage comme techniques de production standard. Ces procédés, dont les méthodes opérationnelles divergent, offrent des avantages uniques en termes de fabrication. Comprendre ces distinctions vous permet d'identifier la stratégie de moulage la plus adaptée à votre projet.
Processus et équipement
Comme mentionné précédemment, le procédé de moulage par injection en deux étapes permet d'injecter deux substances au cours du même cycle de moulage. Ce procédé est comparativement plus coûteux. En revanche, le surmoulage est plus simple. Les presses à injecter standard utilisent ce procédé, ce qui rend la configuration simple et abordable.
Matériaux de liaison
●Les matériaux utilisés en surmoulage bi-injection doivent présenter des propriétés de liaison chimique. Pour une liaison réussie, les deux matériaux doivent avoir des propriétés similaires.
● Le surmoulage peut utiliser un assemblage mécanique. Ce procédé permet un choix plus large de matériaux.
Coût et volume de production:
Le moulage en deux étapes est économique pour la production de grandes quantités. Cependant, les fabricants devraient opter pour le surmoulage pour les volumes de production de petite à moyenne envergure, comme pour la production de prototypes.
Considérations matérielles
La sélection de matériaux appropriés est une considération essentielle pour les deux méthodes de production.
Le collage des matériaux utilisés dans le moulage en deux étapes doit être efficace. Ils doivent être chimiquement compatibles et thermiquement adaptés, mais pas identiques.
Le surmoulage offre une plus grande flexibilité. Les matériaux peuvent varier. Cette méthode est particulièrement efficace lorsqu'on associe un plastique dur à un matériau surmoulé en caoutchouc souple.
Volumes de fabrication
Le moulage en deux étapes est la méthode de moulage idéale pour la production de produits en grande série. Il offre des résultats fiables pour la création de grandes quantités d'articles.
Le surmoulage est efficace pour la fabrication de petites et moyennes quantités de produits. Ce procédé est plus économique pour les petites séries.
Cinq avantages du surmoulage en caoutchouc
Discutons des cinq principaux avantages indiqués ci-dessous ;
1. Fabrication de pièces personnalisées
L'un des principaux avantages de surmoulage en caoutchouc Il facilite la fabrication et la personnalisation de divers modèles et produits en plastique. De plus, surmoulage métallique, les fabricants peuvent surmouler des plastiques sur des substrats métalliques pour obtenir des pièces à haute résistance, dimensionnellement stables et durables. Par conséquent, les produits de consommation sont souvent fabriqués selon ces techniques. Quelques exemples courants sont répertoriés ci-dessous ;
- Poignées
- Poignées en caoutchouc
- Capsules de bouteilles
- Boutons électroniques
- Inserts filetés
- Garnitures de voitures automobiles
- Batterie de cuisine
- Outils matériels, et
- Appareils chirurgicaux, etc.
2. Améliorer les performances du produit
Étant donné que les pièces surmoulées possèdent les propriétés combinées de deux pièces différentes, les produits fabriqués sont relativement plus résistants et ont une longévité d'utilisation que les autres techniques conventionnelles. Habituellement, comme indiqué ci-dessus, des thermoplastiques hautes performances comme l'ABS, le polyéthylène et le polyétherimide sont utilisés. Ainsi, les pièces qui en résultent augmentent l’adhérence, l’épaisseur et l’ergonomie et atténuent les problèmes potentiels tels que les glissements inconditionnels des pièces d’utilisation finale.
3. Meilleure absorption des chocs
Le processus de surmoulage du caoutchouc fait également l'objet d'une attention particulière pour améliorer l'absorption des chocs en offrant une longue durée de conservation aux pièces en plastique. Les résines couramment utilisées pour améliorer des propriétés telles que la résistance à l’abrasion, aux impacts et, en plus, l’absorption des chocs ; inclure; silicone, caoutchouc et néoprène. Ces fonctionnalités clés leur permettent d’être largement utilisées dans les secteurs automobiles. Par exemple, les garnitures intérieures des voitures, les appuie-têtes, les portes et les sièges sont généralement fabriqués.
4. Réduisez les coûts de fabrication
D'une manière générale, cette technique polyvalente réduit les coûts de production sur les grandes pièces en réduisant les besoins d'assemblage excessifs. Il s'agit d'un seul tir, c'est-à-dire d'un seul assemblage en pièces formantes ; par conséquent, les fabricants OEM bénéficient de la fabrication de pièces à la demande selon des cycles rapides ou à un rythme plus rapide que les autres techniques de moulage par injection pour les besoins du marché secondaire. De plus, le processus entraîne généralement un gaspillage minimum de matériaux, réduisant ainsi les dépenses du projet de fabrication.
5. Améliorer l'ergonomie et l'expérience utilisateur
Le processus offre une forte adhérence et une résistance à la traction aux outils et aux produits portatifs. De plus, il améliore l'ergonomie de la pièce pour des performances optimales et des normes de qualité élevées. Le surmoulage du plastique permet aux fabricants d'ajouter plusieurs couleurs et d'augmenter l'aspect artistique des pièces réelles surmoulées.
Quels sont les défis liés au processus de surmoulage du plastique ?
Le surmoulage de plastique est désormais pratiqué dans plusieurs industries pour la fabrication de pièces de rechange. Cependant, cela pose certaines limites, notamment des coûts d'outillage plus élevés, le maintien d'une qualité rigoureuse et la gestion des processus.
De plus, l’intégration de matériaux avec d’autres matériaux lors de la fabrication nécessite une expertise et un contrôle précis de la coordination et de l’alignement. De plus, les pièces surmoulées entraînent souvent un délaminage et une mauvaise adhérence en raison d’une préparation de surface et d’une conception de moule inefficaces. Ainsi, pour compter sur ces problèmes liés au surmoulage, les fabricants doivent s'assurer de la compatibilité des matériaux (Voici notre guide pour guide de conception de surmoulage) et optimiser les paramètres du procédé. En général, le surmoulage en plusieurs étapes nécessite une température de moule comprise entre 70 °F et 120 °F.
Obtenez l'aide de Boda Tech pour votre projet de surmoulage.
Boda est fier de fournir services de surmoulage Nous collaborons avec des entreprises du monde entier. Nos technologies d'usinage de pointe vous permettent de concrétiser vos conceptions rapidement. Les experts de Boda s'engagent à vous fournir un accompagnement complet et pratique, ainsi que des produits de haute qualité répondant à vos exigences.
Outre la flexibilité de nos matériaux, nous offrons à nos clients un large choix. Du développement de prototypes à la demande aux projets de fabrication en grande série, notre usine vous accompagne en vous proposant des solutions de production performantes et abordables, sans compromis sur la qualité. Obtenez rapidement et facilement un devis en ligne auprès de nos ingénieurs en quelques heures seulement.
Essayez Boda maintenant !
résumer
Le processus de surmoulage est devenu une technique instrumentale en raison de sa rapidité de fabrication de produits et de sa compatibilité avec divers matériaux. Il permet de reproduire rapidement des modèles de prototypes rapides en pièces produites en série en maintenant une qualité rigoureuse. Les pièces généralement fabriquées selon ce processus possèdent une double résilience et résistance.
De plus, cela permet aux fabricants OEM de commercialiser facilement des pièces sur une courte période. Cependant, quelques limitations sont associées à un processus en termes de complexité de configuration et de sélection de matériaux appropriés. Malgré cela, il est notamment considéré comme un procédé précieux en raison de sa grande efficacité à répondre à la complexité des pièces et de ses capacités de fabrication de pièces à long terme.
FAQ
T1. Quelle est la principale différence entre le moulage conventionnel et le moulage par co-injection ?
La première et principale différence réside dans l’épaisseur du produit ou des pièces d’utilisation finale. Le processus traditionnel de moulage par injection produit généralement des pièces d'une épaisseur approximative de 6/8 mm. Le moulage par co-injection, en revanche, produit des pièces d'une épaisseur relativement plus élevée, de l'ordre de 15 à 40 mm. De plus, le moulage par co-injection nécessite deux chambres distinctes pour mener le processus de moulage.
Q2. Quels sont les défauts courants associés aux produits surmoulés ?
Habituellement, les pièces créées présentent des lignes d'écoulement, des plans courts, des marques cutanées, une mauvaise liaison et des problèmes de surface de délaminage. Ces problèmes sont dus à un contrôle qualité inefficace des paramètres de processus tels que la température, la pression et l’environnement.
Q3. Comment concevoir des pièces pour le processus de surmoulage ?
L'aspect le plus critique du procédé réside dans la conception du moule et du substrat. Parmi les variables clés, on peut citer : le mécanisme de liaison, le contrôle de l'épaisseur de la pièce surmoulée, l'évacuation de l'air et le système d'alimentation pour obtenir un produit uniforme.
Q4. Quelle est la principale différence entre le moulage par insert et le surmoulage ?
Bien que les deux procédés relèvent du moulage par injection, la principale différence réside dans leur méthode de fabrication. Le surmoulage par insertion est un procédé d'injection en une seule étape, tandis que le surmoulage classique est un procédé en deux étapes. De plus, le surmoulage par insertion, étant un procédé en une seule étape, permet de produire plus rapidement et à moindre coût.
Lire la suite : Surmoulage ou moulage par insertion : lequel choisir ?
Q5. Quels métaux peuvent être utilisés dans le processus de surmoulage de métal ?
C'est une déclaration complexe, car les gens ne savent pas si les métaux peuvent être surmoulés ou non. De manière générale, les métaux sont dans la plupart des cas utilisés comme substrats (matériaux de base), et des matériaux comme le caoutchouc et les polymères de haute qualité sont utilisés pour le surmoulage sur des substrats métalliques. Ce processus est appelé surmoulage de caoutchouc, dans lequel le caoutchouc de silicone est souvent utilisé pour la fabrication de pièces.