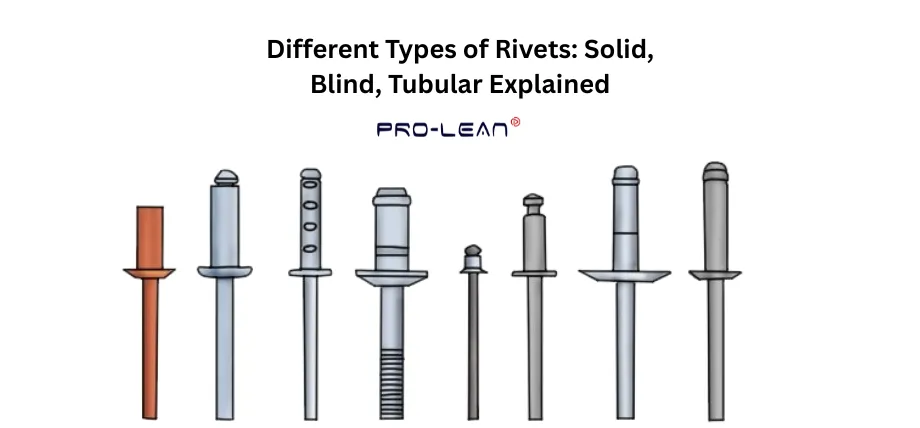
Comparaison de sept types de rivets
Les rivets sont des fixations mécaniques permanentes. Ils sont constitués d'une tige cylindrique munie d'une tête à une extrémité. La pose des rivets déforme cette tête, ce qui permet de fixer solidement les matériaux ensemble et d'obtenir un assemblage résistant et sans vibrations.
Il existe de nombreux types de fixations à rivets, chacune ayant une fonction différente. Tech ProléanNotre équipe d'experts en assemblage et en conception pour la fabrication (DFM) peut vous aider à sélectionner le rivet adapté à vos applications dans les secteurs de l'aérospatiale, de l'automobile ou autre. fabrication de tôleNous disposons d'une vaste gamme de matériaux résistants à la corrosion et d'un savoir-faire expert en matière de rivetage.
Principe de fonctionnement des rivets
Les rivets établissent des liaisons mécaniques permanentes grâce à la déformation de leur tige, qui s'élargit pour s'adapter aux trous et crée une tête de serrage à l'extrémité libre. Le processus d'installation des différents types de rivets dépend de la déformation plastique nécessaire pour assurer une répartition optimale de la charge.
- Rivets solides : La riveteuse et la contre-riveteuse appliquent une force de compression pour déformer la partie arrière, créant ainsi une tête de rivet dont la hauteur de refoulement est égale à 1.5 fois le diamètre de la tige. La structure monolithique de cette conception lui confère une résistance au cisaillement élevée, car elle reste d'une seule pièce.
- Rivets aveugles: L'outil extrait le mandrin de la tige tubulaire, ce qui provoque l'expansion du corps à la fois radialement et axialement jusqu'à ce qu'il atteigne son point de rupture prévu pour former une tête à accès difficile sans accès à l'arrière.
- Calcul de la résistance au cisaillement : La répartition de la charge suit la formule τ = F / (πd²/4), où τ représente la contrainte de cisaillement, F la force appliquée et d le diamètre de la tige. La valeur maximale de la contrainte de cisaillement avant rupture dépend de la limite d'élasticité du matériau.
Matériaux courants pour les rivets
- Alliages d'aluminium (2117-T4, 5056) : Le rapport résistance/poids des alliages d'aluminium, notamment le 2117-T4 et le 5056, les rend adaptés à… attaches d'avion Ce matériau trouve de nombreuses applications grâce à sa résistance à la traction pouvant atteindre 40 ksi. Sa ductilité permet un formage à froid sans risque de fissuration, et son revêtement d'oxyde naturel offre une protection acceptable contre la corrosion atmosphérique. Un traitement d'anodisation améliore toutefois ses performances en milieu humide.
- Acier au carbone (A307 Grade A) : La résistance à la traction élevée des rivets en acier au carbone dépasse 60 ksi grâce à leurs éléments de dureté qui leur confèrent une excellente résistance à la fatigue sous charges cycliques, les rendant ainsi parfaitement adaptés aux assemblages de poutres de pont. Le zingage protège les rivets en acier au carbone de la corrosion en milieu humide, car leurs surfaces non revêtues s'oxydent rapidement.
- Acier inoxydable (304, 316) : Les propriétés anticorrosion des rivets en acier inoxydable proviennent de leur teneur en chrome, qui crée des films d'oxyde protecteurs les préservant de la corrosion par piqûres et de la corrosion caverneuse dans les environnements marins et chimiques. La structure austénitique de ces rivets leur confère une ductilité à des températures cryogéniques, les rendant ainsi adaptés à la construction de récipients sous pression.
- Cuivre et Laiton : La conductivité électrique élevée du cuivre (58 MS/m) et sa stabilité thermique le rendent idéal pour les applications d'enveloppes électriques nécessitant une continuité de mise à la terre. Le laiton contient du zinc, ce qui améliore son usinabilité et lui confère des propriétés antimicrobiennes, le rendant ainsi adapté aux installations de plomberie devant prévenir la prolifération bactérienne.
- Monel (alliage nickel-cuivre) : Les propriétés de résistance à la corrosion des rivets Monel les rendent adaptés aux plateformes pétrolières offshore car ils résistent aux environnements acides et salins tout en conservant des résistances à la traction allant jusqu'à 70 ksi.
- Alliages de titane (Ti 6Al-4V) : Ces matériaux offrent des rapports résistance/poids élevés (résistance à la traction jusqu'à 130 ksi) et une biocompatibilité supérieure, essentiels pour les implants médicaux et les composants aérospatiaux exposés à des températures extrêmes, car ils résistent au fluage et conservent leur intégrité au-delà de 400 °C.
Tableau de sélection rapide des rivets
| Type de rivet | Rivets communs | principales utilisations | Principal avantage |
| Structure à charge élevée | Solide, huck (verrou), rivets aveugles | Des structures comme les ponts et l'aérospatiale | Haute résistance au cisaillement et à la traction |
| Rivets à simple face | Rivet aveugle, extrémité fermée, multi-prise | Assemblages unilatéraux, machines industrielles | Force moyenne |
| Rivets fins, faible charge, rivets | Tubulaire, fendu | Cuir, plastique et bois | Faible résistance |
Quels sont les différents types de têtes de rivets ?
Tête ronde
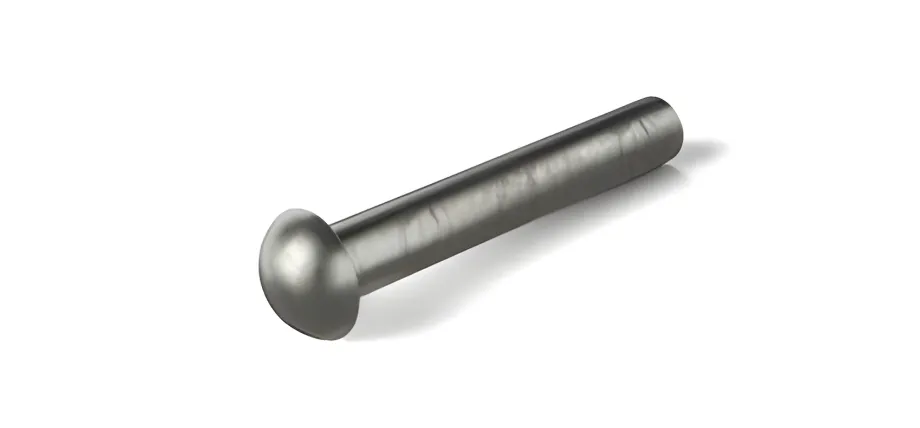
Rivet plein à tête ronde
La tête ronde présente une forme convexe qui, en augmentant la surface de contact (1.5 à 2 fois le diamètre de la tige), répartit la pression uniformément. Sa fabrication comprend un usinage ou un formage qui empêche l'arrachement de la tôle tout en conservant une hauteur égale à 0.4 fois le diamètre.
Tête plate
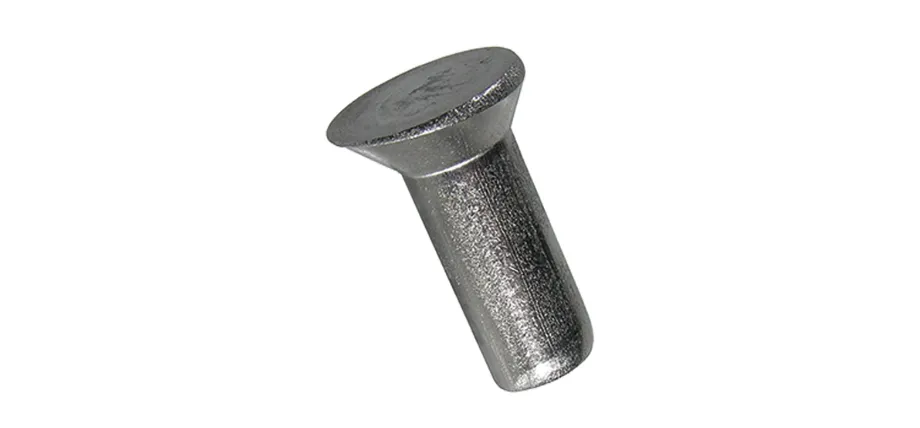
Rivet à tête fraisée et à tête plate
Les têtes plates offrent une surface plane affleurant le matériau, minimisant ainsi le dépassement pour les applications exigeant des surfaces extérieures lisses. Le diamètre de la tête est standardisé à deux fois le diamètre de la tige, assurant un serrage stable sans fraisage.
Tête fraisée
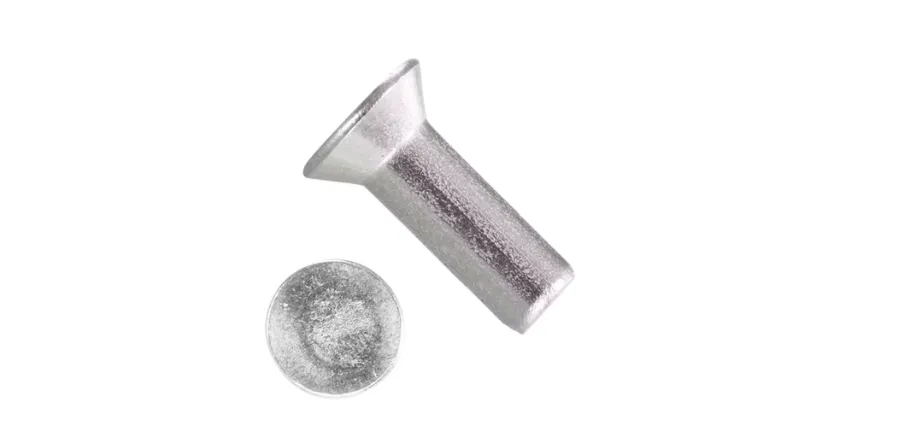
Rivet massif à tête fraisée
La forme conique à 100° ou 120° des têtes de rivets fraisées leur permet de s'insérer parfaitement dans les trous chanfreinés. Ceci crée une surface lisse, particulièrement utile pour… assemblage de tôlerie Pour les secteurs de l'aérospatiale, de l'automobile et autres applications où une faible traînée et une finition impeccable sont essentielles. L'angle de tête de 100° assure également une bonne répartition de la charge autour de l'articulation.
Tête panoramique
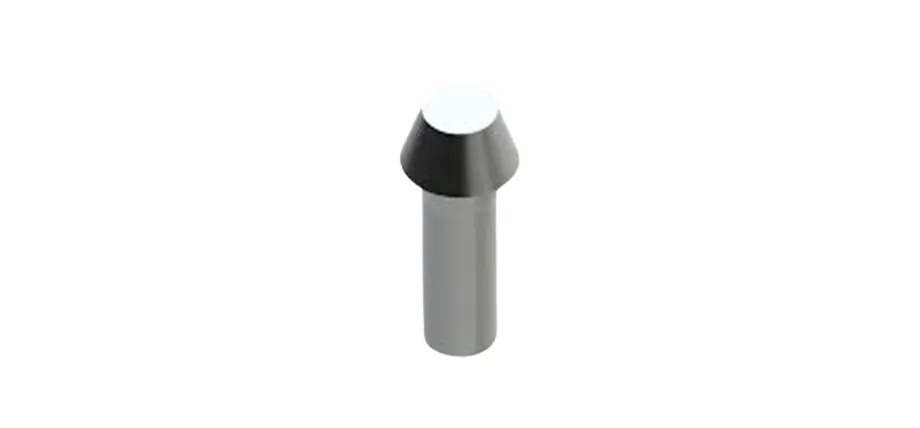
Rivet plein à tête cylindrique
La tête Pan présente une partie supérieure arrondie reposant sur une base plate, assurant à la fois un support structurel et une visibilité optimale. Sa hauteur est égale à 0.6 fois son diamètre, ce qui la rend adaptée aux environnements à vibrations modérées ne nécessitant pas un encastrement affleurant.
Tête de botte
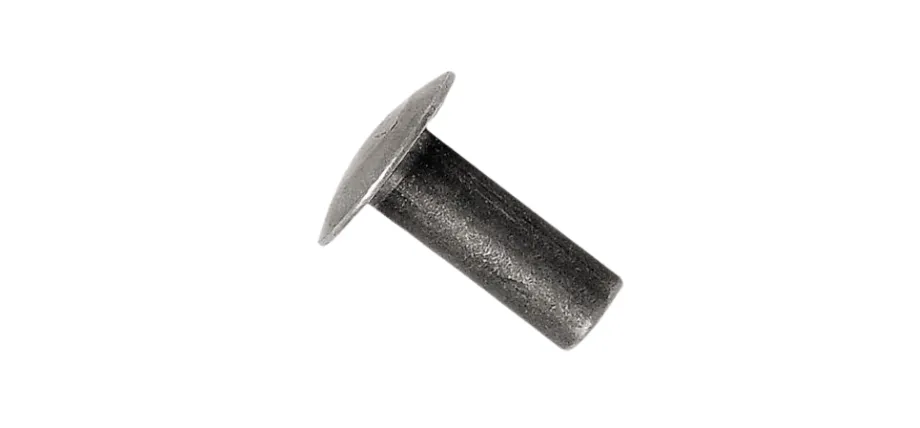
Rivet plein à tête fraisée
La conception de la tête en treillis comporte un dôme plat et large avec une courbe vers l'intérieur qui répartit le poids sur trois fois le diamètre de la tige, empêchant ainsi les matériaux composites de se fissurer.
Tête à grande bride
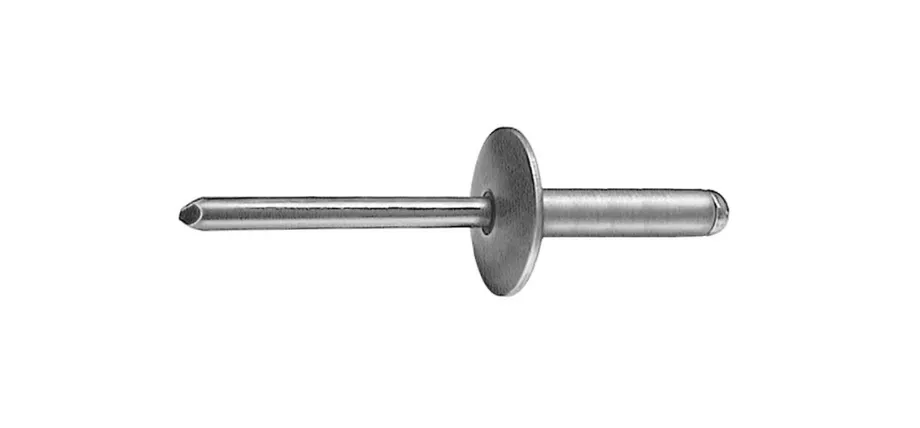
Rivet aveugle à grande bride
La base élargie en forme de rondelle des grandes têtes à bride offre une meilleure résistance à l'arrachement lors de l'utilisation de matériaux tendres. Le diamètre de la bride de ces fixations atteint plus de quatre fois celui de leur tige, ce qui les rend idéales pour les assemblages plastiques nécessitant une forte tension.
Différents types de rivets
Rivet solide
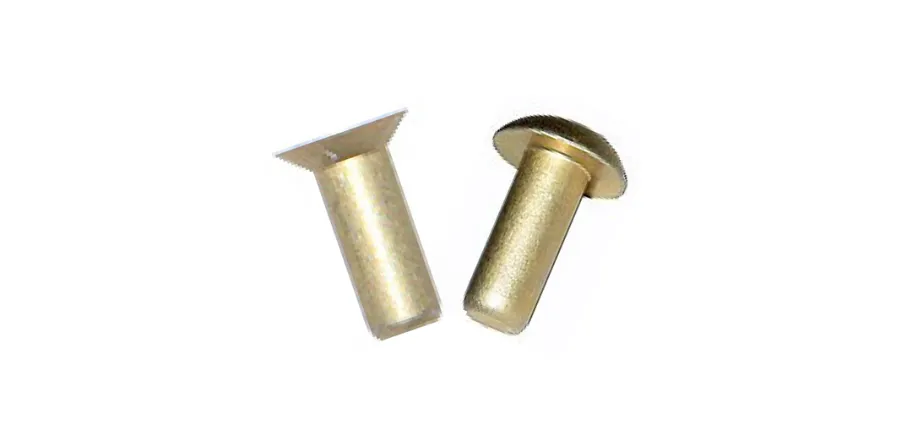
Comparaison des rivets massifs en laiton
La pose de rivets pleins nécessite le formage de la tige pour créer une tête secondaire par déformation à froid ou à chaud du matériau. La construction monobloc, avec ses rivets pleins, offre une résistance au cisaillement élevée, atteignant 80 à 90 % de la résistance à la traction du matériau de base, tout en assurant une excellente tenue à la fatigue sous chargement cyclique. Le processus de fabrication comprend des opérations de frappe et d'ébavurage pour obtenir des dimensions précises, tout en permettant des longueurs de tige jusqu'à dix fois le diamètre pour les applications à insertion profonde.
- Les composants structurels des fuselages et des revêtements d'ailes aérospatiaux nécessitent une résistance aux vibrations supérieure à 10^6 cycles.
- La construction navale utilise des plaques de coque pour résister à l'exposition à l'eau salée corrosive pendant l'exploitation.
- Les châssis des machines lourdes fonctionnent sous des charges statiques supérieures à 50 tonnes.
Rivet aveugle (Pop)
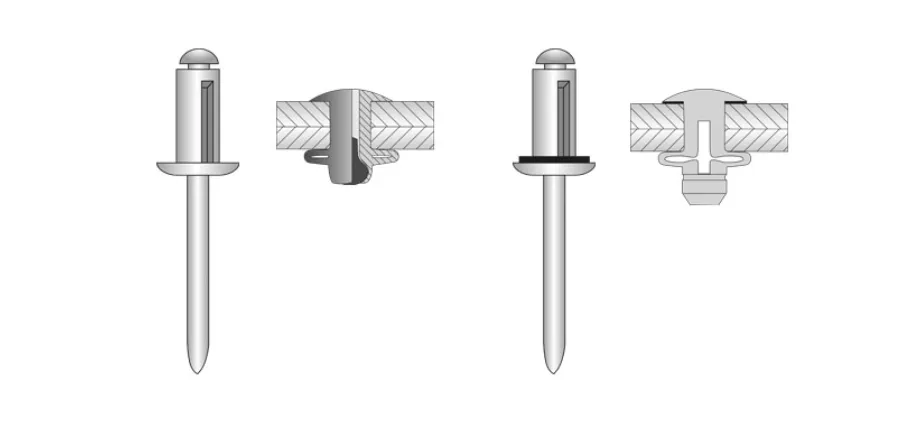
Rivet aveugle standard à extrémité ouverte
La conception des rivets aveugles, également appelés rivets pop, repose sur un mandrin qui, lorsqu'on le tire, s'étend depuis un corps tubulaire, créant ainsi une expansion de la tige et une tête cachée. La pose de ces rivets prend moins de cinq secondes avec des outils pneumatiques et permet d'atteindre une résistance au cisaillement de 90 à 225 kg pour des diamètres de 3,2 mm. Le diamètre de la tige détermine la plage de serrage, qui s'étend de 0.5 à 2 fois ce diamètre.
- Attaches automobiles Les panneaux de carrosserie constituent des éléments essentiels au fonctionnement des chaînes de production à cadence rapide.
- Les conduits de ventilation sont étanches à tous les joints pour empêcher l'air de s'échapper.
- Circuits imprimés fins grâce à une conception de boîtier qui empêche l'accès à l'arrière des cartes.
Rivet tubulaire
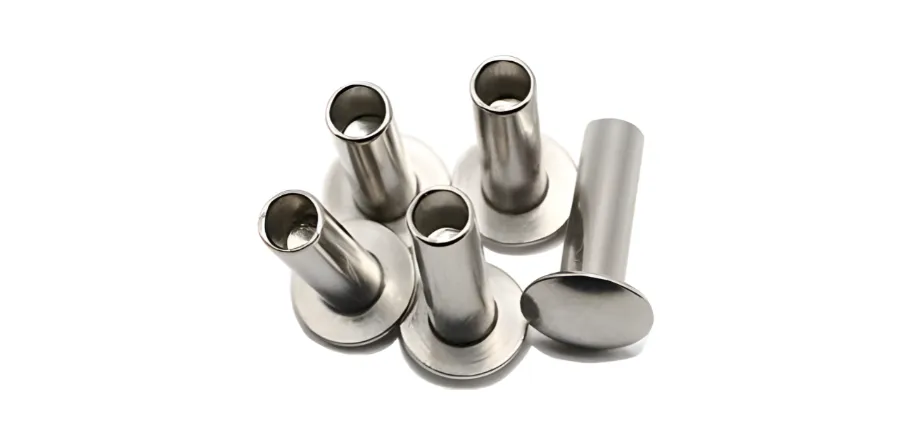
Assortiment de rivets tubulaires
Les rivets tubulaires sont un autre type de rivet à tige creuse. Leur pose consiste à réaliser un assemblage par sertissage grâce à leur tige partiellement creuse, dont l'extrémité est roulée ou évasée. La conception creuse de ces rivets permet une réduction de poids de 30 à 40 % par rapport aux rivets pleins, tout en nécessitant 50 % d'effort de déformation en moins lors de la pose, ce qui les rend particulièrement adaptés aux opérations de sertissage automatisées.
- Les matériaux des articles en cuir et des tissus d'ameublement restent intacts car ils traversent les matériaux souples sans les déchirer.
- La conception comprend rivets dans la tôle qui protègent les appareils grâce à leurs mécanismes de pivotement.
- L'utilisation d'assemblages en plastique dans les emballages de consommation ne nécessite que des forces de cisaillement minimales.
Rivet semi-tubulaire
Les rivets semi-tubulaires présentent une légère cavité (0.2 à 0.3 fois la longueur de la tige) à leur extrémité, ce qui permet une déformation avec une force réduite de 20 à 30 % par rapport aux rivets pleins, tout en conservant 70 à 80 % de leur résistance au cisaillement. Cette cavité amorce le refoulement, contribuant ainsi à prévenir les irrégularités d'écoulement du matériau.
- Les garnitures de freins et les disques d'embrayage des véhicules subissent une usure due au frottement continu auquel ils sont soumis.
- Échelles et échafaudages, qui conservent leur position pour supporter le poids du corps humain pendant que les personnes se déplacent.
- Les structures et les éléments de mobilier offrent des liaisons permanentes et économiques.
Rivet tubulaire complet
Les rivets tubulaires complets possèdent une tige creuse et profonde qui s'étend sur 70 à 80 % de leur longueur, permettant un sertissage complet avec une force axiale minimale. Cependant, leur résistance au cisaillement chute à 50-60 % de celle des rivets pleins en raison de la présence de cette cavité. Ce type de rivet convient aux applications nécessitant le passage de câbles ou de fluides.
- Les luminaires et les panneaux de signalisation comportent des points d'intégration de conduits grâce à leurs raccords.
- Les reliures souples et flexibles, qu'elles recouvrent des livres ou servent à fabriquer des sangles de sac, agissent comme un voile protecteur, préservant ainsi le support de tout dommage.
- Les boîtiers des dispositifs médicaux permettent l'évacuation des fluides stériles.
Essayez Boda maintenant !
Rivet fendu
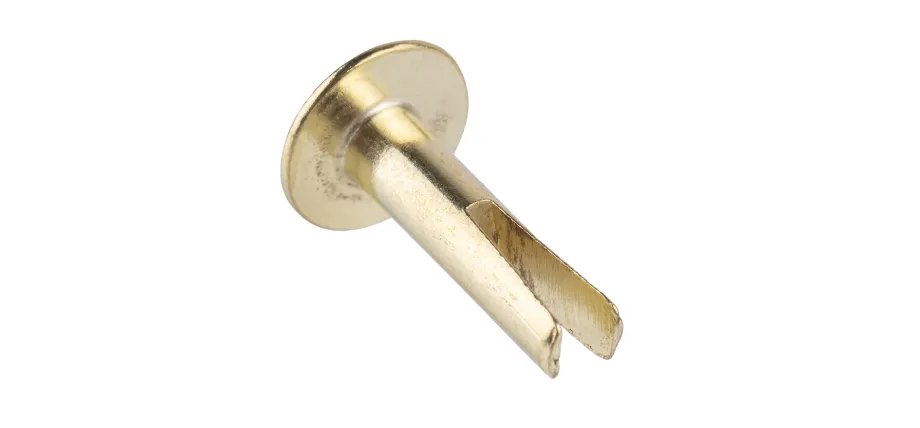
Rivet fendu
La conception à rivet fendu comprend une tige divisée qui s'élargit lors de l'insertion, permettant de fixer les matériaux fibreux sans pré-perçage. Les griffes de ces rivets s'écartent à un angle de 45 à 60° pour générer une force d'arrachement du bois allant jusqu'à 136 kg (300 livres), tandis que leur fonction auto-perforante facilite la pose sur chantier.
- Le processus de confection de tissus d'ameublement et de construction de tentes en toile implique l'utilisation de cadres pour maintenir les tissus en place.
- Le système comprend des caisses et des palettes en bois qui peuvent être démontées au besoin.
- La répartition des forces de traction s'effectue par l'intermédiaire de ceintures et de harnais en cuir, qui assurent une répartition uniforme des contraintes.
Rivet de compression
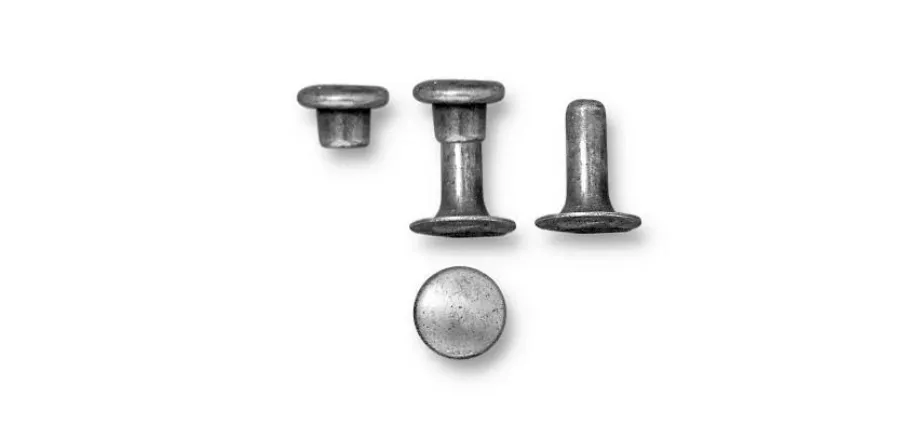
Composants de rivets de compression
La conception en deux parties des rivets à compression comprend un corps tubulaire et une tige pleine qui s'emboîtent par ajustement serré, augmentant ainsi le diamètre de la tige de 0.01 à 0.02 mm. Cette conception assure une pression de serrage uniforme avec des outils standard, ce qui la rend adaptée à la production en série.
- Ils sont couramment utilisés dans la maroquinerie, notamment pour les sacs à main.
- Les renforts textiles des voiles servent à contrer les forces de cisaillement du vent.
- L'emballage comprend des sangles qui créent des scellés inviolables.
Rivet d'entraînement
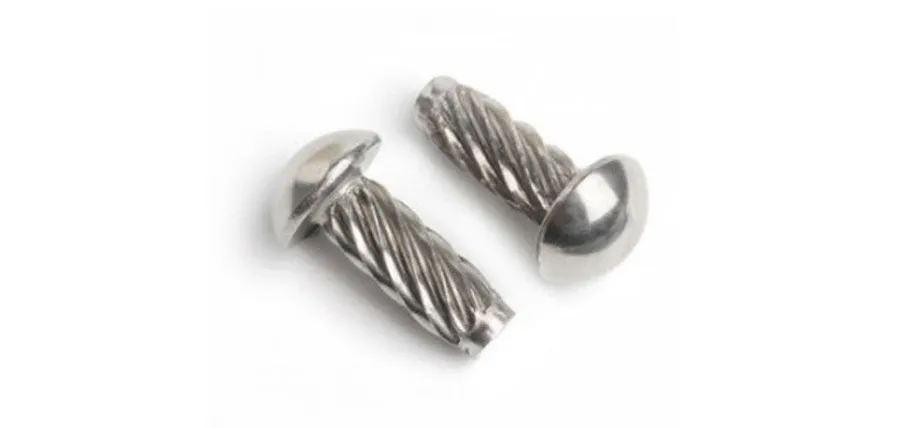
Paire de rivets à entraînement
La conception de ce rivet à entraînement comprend une courte tige qui, en s'étendant depuis la tige, crée une expansion radiale lors du martelage, éliminant ainsi le besoin d'extraire l'outil. L'installation requiert 40 à 50 % de force en moins que pour les rivets pop, tandis que la tige reste à l'intérieur, offrant une résistance au cisaillement supplémentaire pouvant atteindre 180 kg (400 livres).
- Le processus de construction nécessite un coffrage servant de revêtement temporaire en contreplaqué, fixé en place.
- Les accessoires de pont marins doivent résister aux impacts des vagues.
Rivet affleurant (à tête fraisée)
La tête conique des rivets affleurants s'insère parfaitement dans les trous fraisés, créant une surface lisse puisqu'elle ne dépasse pas du matériau. L'angle de 100° est maintenu malgré la déformation, tandis que la surface d'appui offre une résistance maximale aux forces de traction agissant sur le plan de joint.
- Le revêtement des aéronefs a pour fonction de réduire la traînée en conditions de vol transsoniques.
- Les panneaux de garniture automobile améliorent l'uniformité esthétique.
- La conception des cadres de vélos permet de réduire le poids grâce à l'utilisation d'un minimum de matériaux tout en maintenant les performances aérodynamiques.
Rivet à friction
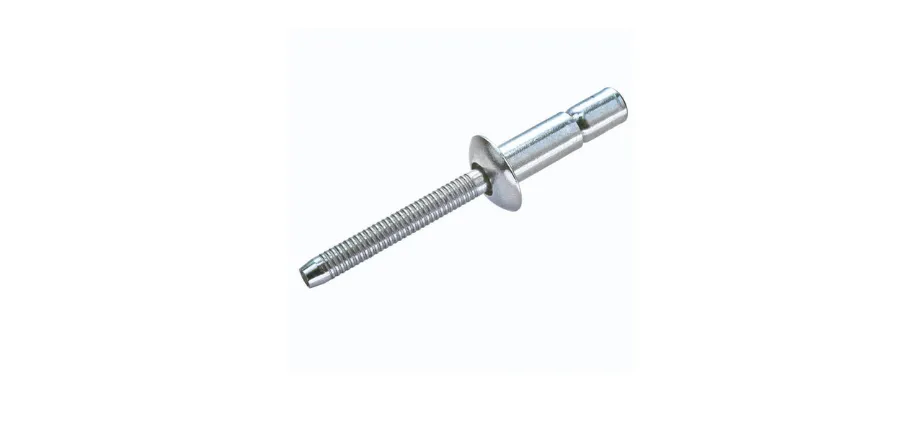
Rivet aveugle multi-grip
La collerette de verrouillage des rivets à friction crée une résistance au cisaillement par friction supérieure à 100 ksi grâce à la compression axiale des goupilles rainurées. L'ajustement serré, de 0.005 à 0.010 pouce, crée un système de retenue résistant aux vibrations et fonctionnant sans adhésif.
- Utilisé dans les opérations de réparation d'aéronefs légers où l'accès n'est possible que d'un seul côté.
- L'enveloppe des missiles sert à les protéger contre les forces explosives qui se produisent lors du lancement.
- Les plateformes pétrolières offshore sont sensibles à la corrosion en raison de leur exposition à des environnements salins.
Rivet Huck (boulon de verrouillage)
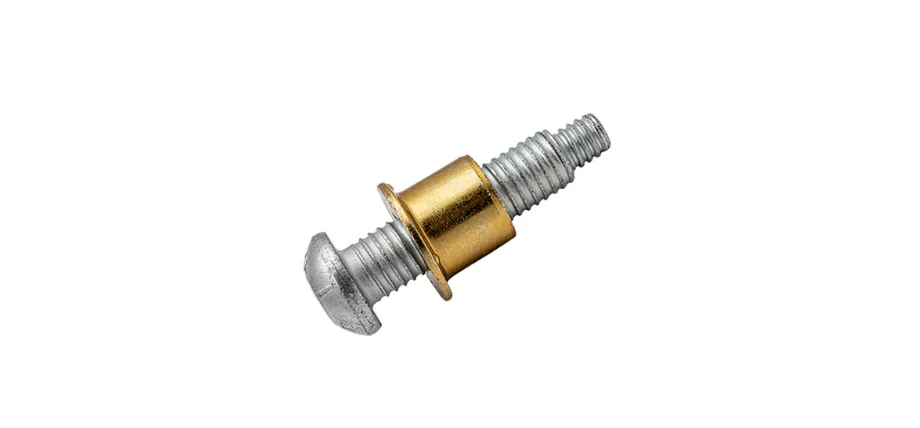
Rivet structurel Huck
Le système de rivetage Huck utilise une tige filetée ou rainurée munie d'une collerette soumise à un couple de serrage de 27 à 41 Nm (20 à 30 pi-lb) pour créer un verrouillage par sertissage, répartissant ainsi les forces uniformément. Grâce à sa conception, qui inclut une tige retenue pour une meilleure stabilité multidirectionnelle, le système atteint une résistance à la traction de 103 ksi (103 MPa).
- Les châssis des camions subissent des contraintes de torsion excessives.
- Les tours des éoliennes sont conçues pour résister à des vents violents.
- Le verrou de sécurité nécessite des attelages de wagons capables de fonctionner dans des conditions de rails soumises à une forte fatigue.
Rivet explosif
La charge pyrotechnique contenue dans les rivets explosifs s'enflamme par la chaleur ou par induction, provoquant une expansion rapide de la tige à une vitesse de 1000 à 2000 m/s afin d'établir une connexion étanche. La déformation complète s'effectue en quelques millisecondes, ce qui rend ce type de rivet adapté à une utilisation dans des environnements dangereux ou isolés.
- Le processus de réparation des oléoducs de champs pétrolifères consiste à réaliser des connexions étanches sous haute pression sans avoir besoin de démonter aucun composant.
- Le système comprend des chicanes pour réacteur nucléaire, qui assurent l'intégrité du confinement.
- Les panneaux solaires des satellites fonctionnent dans le vide spatial lorsqu'ils déploient leurs systèmes.
Peel Rivet
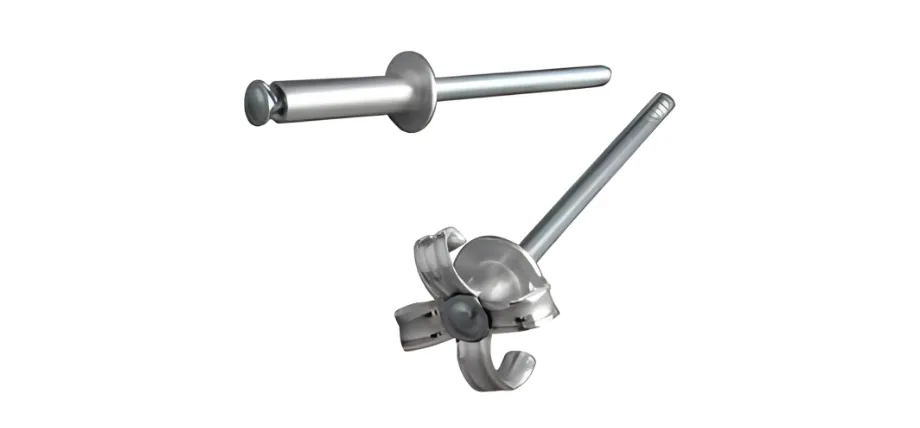
Rivet aveugle pelé
La rupture du mandrin crée plusieurs anneaux concentriques de rivets Peel, qui enlèvent des couches de tige pour combler les vides dans les matériaux ductiles, augmentant ainsi la résistance à l'arrachement de 50 % par rapport aux rivets aveugles standard. La zone de serrage de ces rivets atteint trois fois le diamètre du matériau.
- Les pales des éoliennes utilisent des panneaux composites fixés à des noyaux en nid d'abeille par des opérations de collage.
- Les éléments intérieurs automobiles en plastique contribuent à empêcher la propagation des fissures.
- Les fixations en céramique fragile servent à répartir les forces concentrées qui s'exercent en des points spécifiques.
Rivet rainuré
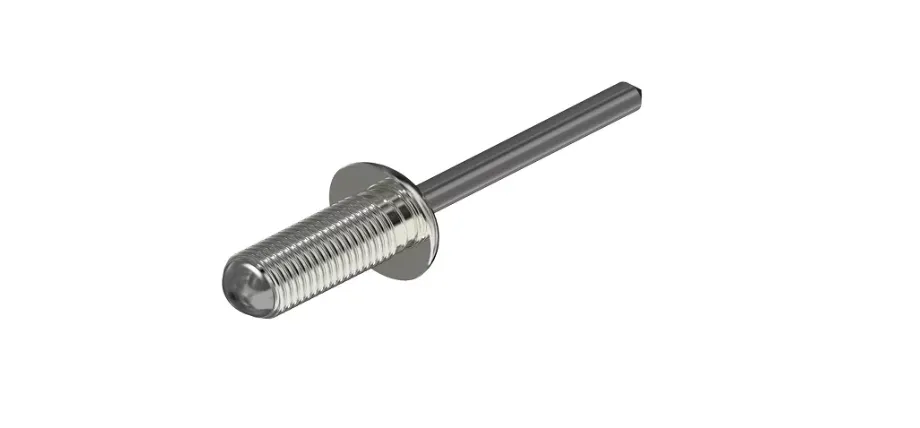
Rivet aveugle rainuré
La tige des rivets rainurés présente des dentelures circonférentielles qui pénètrent dans le matériau lors de leur expansion, créant ainsi une liaison par friction renforcée, atteignant 2 à 3 fois la résistance initiale dans les matériaux poreux. La profondeur des rainures est de 0,127 mm (0.005 pouce), empêchant ainsi la rotation du rivet sous l'effet du couple.
- Les poutres structurelles en bois servent à améliorer la résistance à l'arrachement.
- La coque des bateaux en fibre de verre a pour fonction d'empêcher l'eau de pénétrer dans l'embarcation.
- Les panneaux d'isolation en mousse servent de matériaux de construction dans les assemblages à faible densité.
Rivet multi-grip
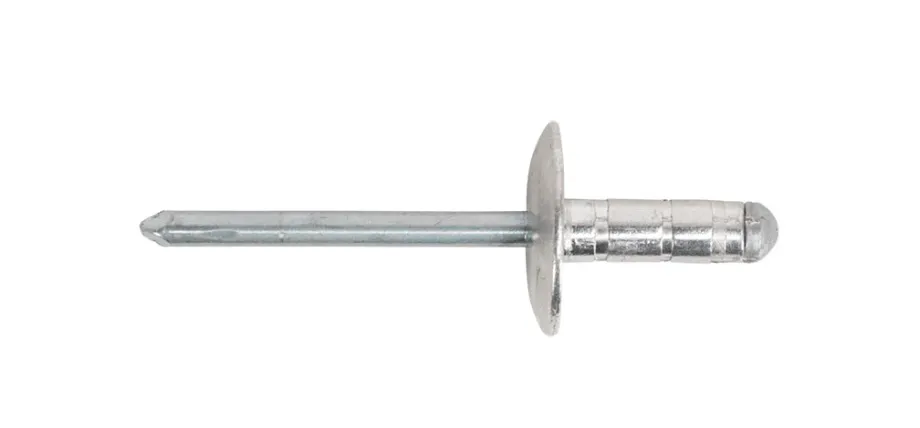
Rivet aveugle multi-grip
Les rivets multi-prises sont dotés d'un processus de rupture de mandrin par étapes, créant des renflements progressifs pour obtenir une force de serrage uniforme. Les valeurs de cisaillement restent stables quelle que soit l'épaisseur, ce qui réduit les besoins en stock de 70 %.
- Les ailettes des serpentins de climatisation fonctionnent avec différentes configurations d'espacement.
- Les boîtiers des appareils sont fabriqués à partir de tôles d'épaisseurs variées.
- Les cadres des panneaux solaires doivent pouvoir absorber la dilatation thermique.
Rivet à extrémité fermée
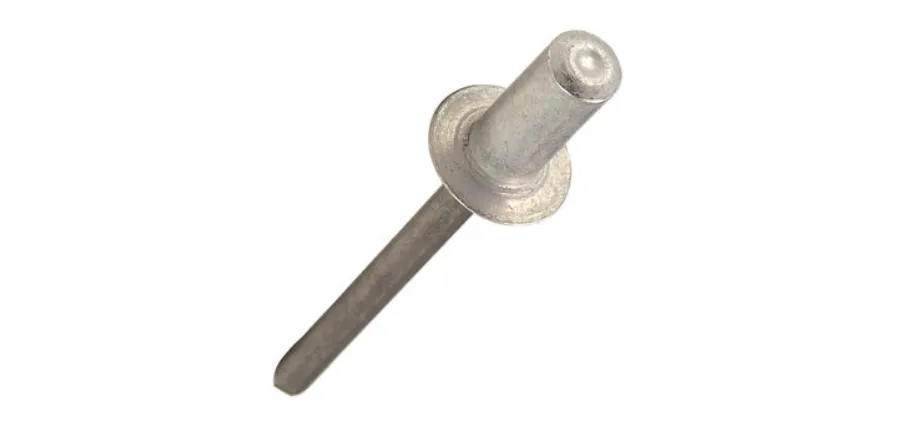
Rivet aveugle à extrémité fermée
Les rivets à extrémité fermée sont dotés d'extrémités scellées qui, après installation, assurent l'étanchéité aux fluides et aux gaz, tout en garantissant une protection IP67 contre les agressions environnementales. Le mandrin interne renforce la résistance à la traction de 20 %, permettant ainsi de supporter des différences de pression jusqu'à 100 psi.
- Les composants électroniques étanches sont essentiels aux systèmes de navigation maritime.
- Les cloisons du réservoir de carburant contiennent des vapeurs volatiles.
- Les connecteurs de tubes médicaux servent à préserver et à confirmer la stérilité.
Rivet aveugle structurel
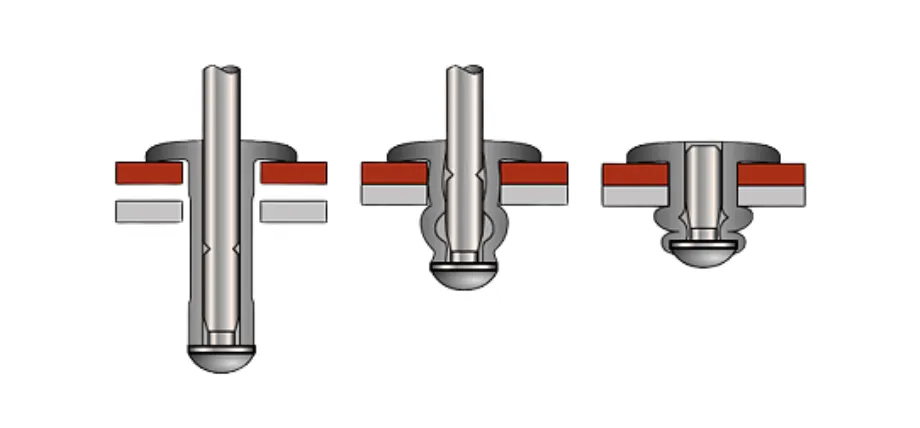
Pose de rivets aveugles structuraux
Le mandrin des rivets aveugles structuraux reste en place grâce à des systèmes d'emboîtement permettant un accès unilatéral et l'obtention d'une résistance à la traction comparable à celle d'un boulon, jusqu'à 200 ksi. Le rivet peut combler des trous 120 % plus larges que son diamètre standard, compensant ainsi les variations de fabrication.
- Le système de renforcement du tablier du pont démontre sa robustesse lorsqu'il est percuté par des véhicules.
- Le système fonctionne comme un élément de flèche de grue afin de protéger l'équipement des vents violents.
- Les dispositifs de renforcement parasismique des bâtiments servent de systèmes de résistance aux tremblements de terre.
Essayez Boda maintenant !
Comment choisir le bon type de rivet ?
- Évaluer les exigences de charge : L'analyse par éléments finis détermine les exigences en matière de cisaillement, de traction et de fatigue pour la conception, ce qui permet de sélectionner un boulon plein ou un boulon de verrouillage. types de fixations lorsque les charges dépassent 1000 lb tout en maintenant un facteur de sécurité minimal de 1.5.
- Évaluer la compatibilité des matériaux : Le choix de l'alliage des rivets doit être adapté aux matériaux du substrat, comme l'ont démontré des essais galvaniques, afin de prévenir la corrosion. L'acier inoxydable est le plus approprié pour les environnements chimiques agressifs, tandis que l'aluminium convient aux matériaux non ferreux.
- Déterminer la plage de prise en main et l'ajustement du trou : L'évaluation de la plage de serrage et de l'ajustement au trou nécessite de mesurer l'épaisseur totale plus 1.5 fois le diamètre pour obtenir la longueur de la saillie. La production requiert des variantes à serrage multiple lorsque les variations d'épaisseur dépassent 20 %.
- Considérez l'accès à l'installation et les outils : Le choix des rivets aveugles devient nécessaire pour les opérations unilatérales, mais les utilisateurs doivent vérifier que leurs outils correspondent aux exigences de production dans un délai de 10 secondes par joint.
- Tenir compte des facteurs environnementaux : Le processus de sélection exige des solutions étanches ou résistantes à la corrosion pour les environnements où l'humidité et les variations de température dépassent 200 °C et où l'exposition à des produits chimiques est importante. Effectuer des essais conformément à la norme ASTM F606.
- Analyse des coûts et de l'efficacité de l'assemblage : Le choix entre les dépenses initiales et l'efficacité opérationnelle nécessite une évaluation, car les rivets tubulaires minimisent l'énergie de déformation de 40 % pour les applications à faible charge et à volume élevé.
Fabrication de tôles sur mesure
Boda propose des services de fabrication de tôlerie de haute qualité, incluant le conseil en matériaux, le contrôle qualité et l'assemblage. Nous offrons une vaste gamme de finitions de surface et de méthodes d'assemblage après usinage et fabrication, notamment :
- Rivetage
- Soudage (laser et par points)
- Soudure
- Brasage
- Boulonnage et ourlet
Demandez un devis gratuit aujourd'hui et bénéficiez d'une assistance DFM optionnelle lors du démarrage de la production.
Conclusion
Les rivets sont essentiels à la fabrication de tôles et constituent la méthode standard d'assemblage de panneaux et de tôles sans apport de chaleur ni altération du matériau. Le choix du type de rivet approprié est crucial pour l'intégrité structurelle et la fiabilité des assemblages. La distinction entre les différents types de rivets permet de sélectionner ceux qui offrent l'amortissement des vibrations, la résistance au cisaillement et le matériau, assurant ainsi une longue durée de vie aux assemblages et leur résistance à l'usure et aux chocs.
QFP
À quoi servent les rivets ?
Les rivets servent à assembler des matériaux de façon permanente. Ils sont couramment utilisés dans la fabrication de tôles, les applications aérospatiales et les panneaux automobiles, où ils assurent des liaisons solides et sans vibrations.
Quelle est la différence entre le rivetage et le soudage ?
La principale différence entre rivetage vs soudage Il s'agit du type d'assemblage. Les rivets assemblent les matériaux mécaniquement, sans chaleur ni déformation directe. Le soudage, quant à lui, utilise la chaleur pour fusionner thermiquement les matériaux.