Buco cieco in termini di ingegneria e lavorazione
Cosa si intende per foro cieco? In parole povere, è un foro praticato in qualcosa che non passa attraverso il muro; ha un fondo. Immagina di forare un muro solo a metà, invece di forare dritto fino all'altro lato. Questa è una differenza fondamentale tra ingegneria e produzione.
Comprendere i fori ciechi è fondamentale per il successo della tua azienda nella produzione di precisione. Questo componente, basilare ma vitale, è presente in innumerevoli progetti, dai piccoli dispositivi elettronici ai grandi componenti per auto.
Se sei bravo a realizzare fori ciechi, che tu abbia un piccolo negozio o una grande fabbrica, realizzerai più prodotti, e di migliore qualità.
Noi di Boda comprendiamo i complessi problemi di lavorazione che gli imprenditori devono affrontare. Offriamo assistenza in tutto, dalla progettazione di componenti migliori alla loro realizzazione precisa.
Questa guida ti aiuterà a comprendere meglio la lavorazione dei fori ciechi e a scegliere gli utensili più adatti alla tua attività. Quindi, senza ulteriori indugi, entriamo subito nel vivo dell'argomento:
Cos'è un foro cieco nella lavorazione?
Cos'è un foro cieco nella lavorazione?
Un foro cieco è un foro che non attraversa completamente il materiale del pezzo in lavorazione. A differenza dei fori passanti, i fori ciechi hanno una profondità specifica e terminano all'interno del materiale. Questo crea una tasca o cavità che può essere utilizzata in molti ambiti ingegneristici.
La progettazione dei fori ciechi è fondamentale in molti settori in cui la penetrazione completa comprometterebbe l'integrità strutturale o la funzionalità. I professionisti della produzione utilizzano fori ciechi per connessioni filettate e componenti di alloggiamento per soddisfare requisiti di progettazione specifici senza indebolire l'intero pezzo.
Le specifiche dei fori ciechi sono importanti per la tua attività. Questi fori richiedono un controllo preciso della profondità e una finitura adeguata per garantire prestazioni ottimali nei tuoi prodotti finali.
Come praticare un foro cieco?
Come praticare un foro cieco?
La perforazione di un foro cieco richiede tecniche e attrezzature speciali per ottenere risultati persistenti. Processo di lavorazione CNC offre il metodo più affidabile per creare fori ciechi precisi con qualità ripetibile.
La foratura prevede il controllo della profondità di penetrazione mantenendo velocità di taglio e avanzamenti adeguati. Le moderne macchine CNC possono realizzare fori ciechi, garantendo una precisione dimensionale e una finitura superficiale conformi agli standard del settore.
Servizi di lavorazione meccanica professionali come Boda utilizzano utensili e programmazione avanzati per adattare la produzione di fori ciechi. Questo materiale riduce gli sprechi e i tempi di produzione, soddisfacendo i vostri elevati standard qualitativi.
Interessante Leggi: Lavorazione CNC di compositi: tutto ciò che devi sapere
Come praticare un foro cieco – Passo dopo passo
Praticare un foro cieco
La creazione di un foro cieco preciso richiede un approccio sistematico per ottenere qualità e precisione dimensionale costanti. Seguire procedure appropriate riduce l'usura degli utensili, abbassa i costi di produzione e distribuisce i risultati in base alle esigenze aziendali.
Ecco un processo passo dopo passo che si avvale della collaborazione di professionisti della produzione per ottenere prestazioni ottimali nei fori ciechi.
Passaggio 1: preparazione del materiale
Bloccare correttamente il pezzo in lavorazione nella macchina. Assicurarsi che la forza di serraggio sia sufficiente a impedire il movimento durante la foratura.
Passaggio 2: selezione dell'attrezzatura
Scegliete le punte da trapano corrette in base al diametro del foro, alla profondità richiesta e alle proprietà fisiche. Utilizzate punte specifiche per fori ciechi per risultati ottimali.
Fase 3: Configurazione della velocità e dell'avanzamento
Impostare i parametri di taglio appropriati in base al tipo di materiale e alle specifiche del foro. Regolare la velocità e l'avanzamento del mandrino per evitare rotture dell'utensile e garantire un taglio fluido.
Fase 4: Impostazione del controllo della profondità
Impostare i parametri di taglio in base al tipo di materiale e alle specifiche del foro. Regolare la velocità e l'avanzamento del mandrino per evitare la rottura dell'utensile e garantire un taglio uniforme.
Fase 5: Operazione di perforazione
Forare con un'adeguata applicazione del refrigerante. Monitorare la posizione di taglio e regolare i parametri secondo necessità per ottenere le migliori prestazioni.
Passaggio 6: ispezione di qualità
Verificare le dimensioni del foro, la profondità e la qualità della finitura superficiale. Assicurarsi che tutti i vetri soddisfino i requisiti del progetto prima di procedere con l'operazione successiva.
Per saperne di più: Guida completa alla lavorazione CNC
Vantaggi e svantaggi dei fori ciechi
Vantaggi e svantaggi dei fori ciechi
I fori ciechi offrono molti vantaggi in ambito produttivo, ma presentano anche alcune sfide che è necessario tenere in considerazione.
vantaggi:
- Mantiene l'integrità strutturale mantenendo lo spessore del materiale
- Fornisce una connessione filettata sicura senza ingresso completo
- Consente una configurazione di progettazione complessa con più orientamenti dei fori
- Le applicazioni critiche riducono l'uso fisico e il peso
- Profondità esatta per requisiti funzionali specifici consente il controllo
- Crea un aspetto pulito sulle superfici visive senza fori di uscita
svantaggi:
- Richiede utensili e tecniche di lavorazione speciali
- Evacuazione del truciolo più difficile rispetto ai fori passanti
- Tempi di perforazione più lunghi e costi di produzione più elevati
- Accesso difficile per la pulizia e la manutenzione
- Selezione limitata di maschi per la filettatura
- Per il controllo della profondità è richiesta una precisione più elevata
Prova subito Boda!
Diversi tipi di fori nella produzione
Diversi tipi di fori nella produzione
In produzione viene utilizzata un'ampia varietà di fori, ognuno con uno scopo specifico per la progettazione e la funzione di ciascun prodotto. Conoscere queste varianti ti aiuterà a sfruttare al meglio ciò che accade.
1. Fori conici
Questi fori assumono gradualmente la loro forma, diventando larghi o stretti. Sono perfetti per elementi di fissaggio o perni speciali che devono funzionare correttamente nei vostri prodotti. Il lato inclinato mantiene i componenti saldamente con l'angolazione esatta.
2. Fori svasati
Considerateli come fori larghi e regolari con sezioni poco profonde sulla parte superiore. Questa parte più larga crea lo spazio per le teste delle viti, facendole allineare o addirittura sotto la superficie del contenuto. Conferisce un aspetto pulito ed elegante ed evita che le parti si urtino tra loro.
3. Fori svasati
Questi fori hanno una forma conica nella parte superiore, permettendo alle viti a testa piatta di allinearsi perfettamente con la superficie. Li userete quando non volete che le teste delle viti sporgano, il che può compromettere il funzionamento o l'aspetto di qualcosa.
4. Fori di controforatura
Si tratta di una combinazione di fori conici e svasati, progettata per tipi di elementi di fissaggio particolari. Questa dimensione combinata consente di adattare la testa della vite a una forma insolita quando si utilizza materiale sottile.
5. Fori lamati
Queste aree piatte e poco profonde attorno al foro sono particolarmente utili su superfici irregolari o irregolari. Creano una superficie liscia su cui gli elementi di fissaggio possono essere posizionati correttamente, garantendo che il peso si distribuisca uniformemente sui componenti.
Applicazioni per fori ciechi
Applicazioni per fori ciechi
I fori ciechi vengono utilizzati in settori in cui precisione e funzionalità sono importanti. Questi fori speciali risolvono complessi problemi di produzione mantenendo l'integrità strutturale. Si consiglia di utilizzare Alesatura di precisione CNC per applicazioni critiche che richiedono tolleranze strette e una qualità di finitura superficiale superiore.
Le lacune si riscontrano in molti settori diversi:
Macchine:
- Nei blocchi motore per elementi come sensori e tubazioni dell'olio.
- Per le staffe di montaggio che consentono di fissare saldamente i componenti senza doverli forare completamente.
- Nelle scatole di trasmissione per comandi e sensori.
- Nelle parti dei freni per i collegamenti del fluido.
Aerei:
- Nelle strutture piane per renderle più leggere.
- Nelle parti alari per i collegamenti delle luci.
- Nelle parti del motore in cui un foro completo le renderebbe pericolose.
- Nelle custodie avioniche per contenere componenti elettronici.
Elettronica e articoli per la casa:
- Nelle custodie dei dispositivi per un aspetto ordinato.
- Per montare i circuiti stampati in modo che le viti non siano visibili.
- Nelle parti degli elettrodomestici per collegamenti solidi e nascosti.
- Nelle custodie per utensili di precisione per proteggere gli oggetti delicati.
Quanto in profondità praticare i fori ciechi?
Profondità di foratura per fori ciechi
Quando si esegue un foro cieco filettato, è necessario che sia sufficientemente profondo per il maschio (l'utensile che crea la filettatura) e per la vite. È necessario aggiungere spazio extra per il maschio.
Per i fori profondi il doppio della larghezza della vite, utilizzare questa semplice regola: Profondità filettatura + (Spaziatura filettatura × 9)
Per altre situazioni, calcola la profondità del rubinetto in questo modo: (Profondità filettatura + (1 + Spaziatura filettatura × 4)) + (Spaziatura filettatura × 5)
Questo assicura che il maschio abbia abbastanza spazio, garantendo al contempo filettature robuste. Ricordatevi di considerare il tipo di maschio che state utilizzando quando decidete la profondità finale del foro.
Simboli dei fori ciechi nei disegni
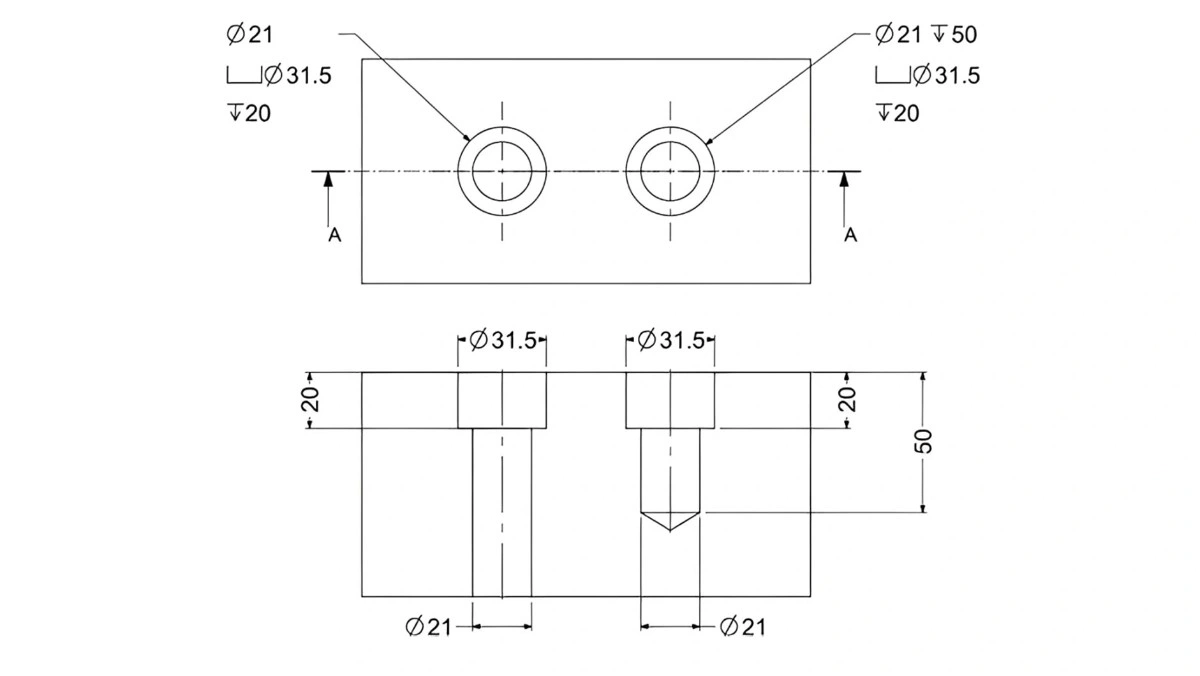
Simboli dei fori ciechi nei disegni
I disegni tecnici utilizzano simboli speciali per indicare ai team di produzione la presenza di fori ciechi. Questi simboli sono estremamente importanti per la corretta produzione dei componenti e per verificarne la qualità.
Il più semplice simbolo del foro cieco mostra la dimensione del buco e usa una freccia speciale per indicarne la profondità.
| Simbolo | Descrizione | Esempio di chiamata |
| Ø | Simbolo del diametro | Ø10 |
| ↓ | Simbolo di profondità (freccia verso il basso) | Ø10 ↓ 12 |
| M | Designazione della filettatura metrica | M8 x 1.25 ↓ 15 |
| ↧ | Simbolo di profondità del filo (freccia verso il basso con barra) | M8 x 1.25 ↧ 12, Ø8.8 ↓ 15 |
Il simbolo di un foro cieco su un disegno è composto da diverse parti. La specifica della filettatura utilizza lettere e numeri per indicare la dimensione e il numero di filettature per pollice o millimetro. Per le filettature metriche, include il diametro e il passo (la distanza tra le filettature), che aiutano a scegliere la punta e il maschio corretti.
Gli indicatori di profondità utilizzano frecce o linee per mostrare la profondità totale del foro e la quantità di filettatura presente. Questo assicura che il maschio abbia spazio sufficiente e che la filettatura sia resistente per i vostri pezzi. Conoscere questi simboli aiuta i team a praticare fori ciechi ogni volta.
Prova subito Boda!
Sezione trasversale del foro cieco
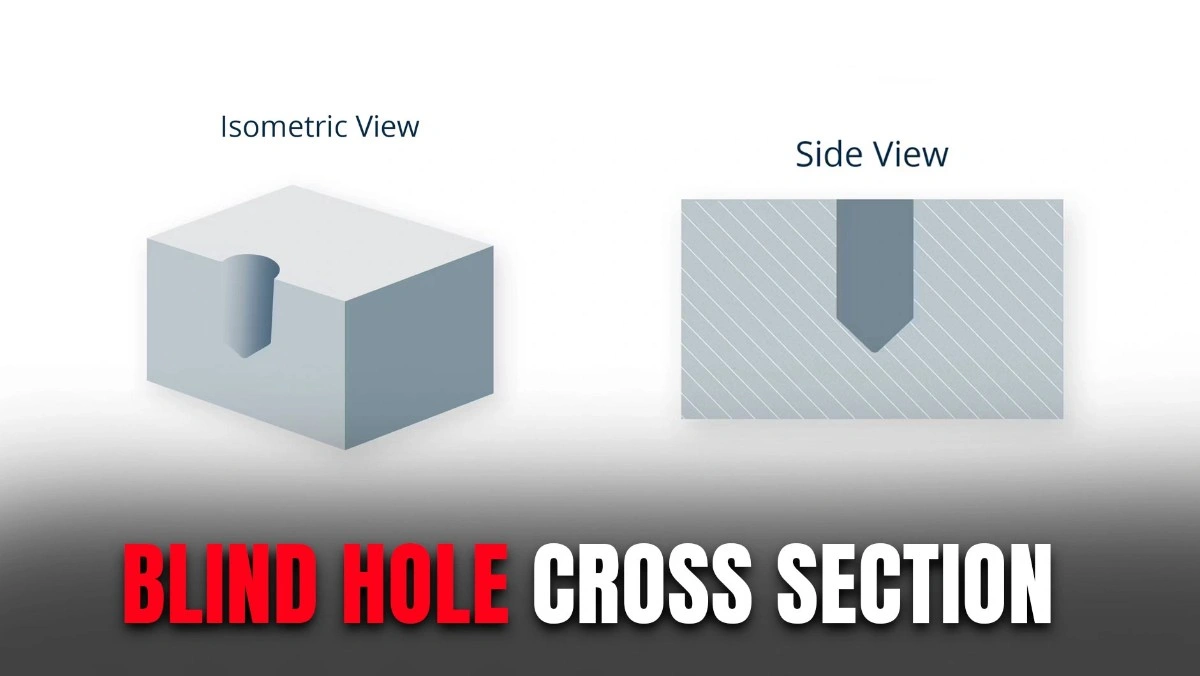
Sezione trasversale del foro cieco
Osservando un foro cieco tagliato a metà si possono notare le sue forme importanti.
Il fondo del foro è solitamente a forma di cono, che si adatta alla punta utilizzata. È importante ricordarsene quando si aggiungono filettature o si tengono insieme i pezzi.
La qualità della parete interna del foro influisce sulla qualità della filettatura e sull'accoppiamento dei componenti. Pareti lisce significano meno sfregamento durante l'assemblaggio e migliori prestazioni complessive.
Inoltre, se molti fori hanno tutti la stessa profondità, i tuoi prodotti si muoveranno continuamente insieme e funzioneranno come previsto.
Maschi per diversi fori
Per ottenere delle buone filettature e far durare più a lungo il maschio, è fondamentale scegliere il maschio giusto per filettare un foro cieco.
1. Maschi conici
I maschi conici sono ottimi per iniziare la filettatura. Hanno una conicità graduale nella parte anteriore, quindi necessitano di un foro più profondo per funzionare.
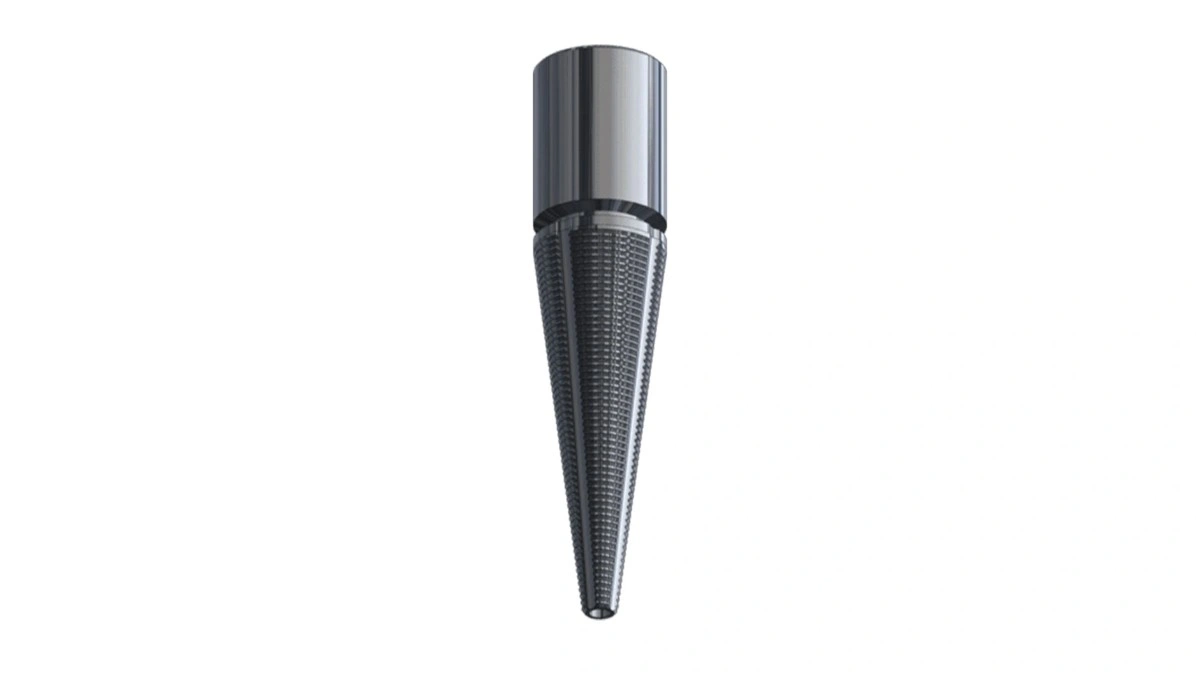
Rubinetti conici
2. Rubinetti di fondo
Rubinetti di fondo Fai filettare quasi fino al fondo del foro. È necessario fare molta attenzione con i calcoli di profondità per evitare di colpire il fondo troppo forte.
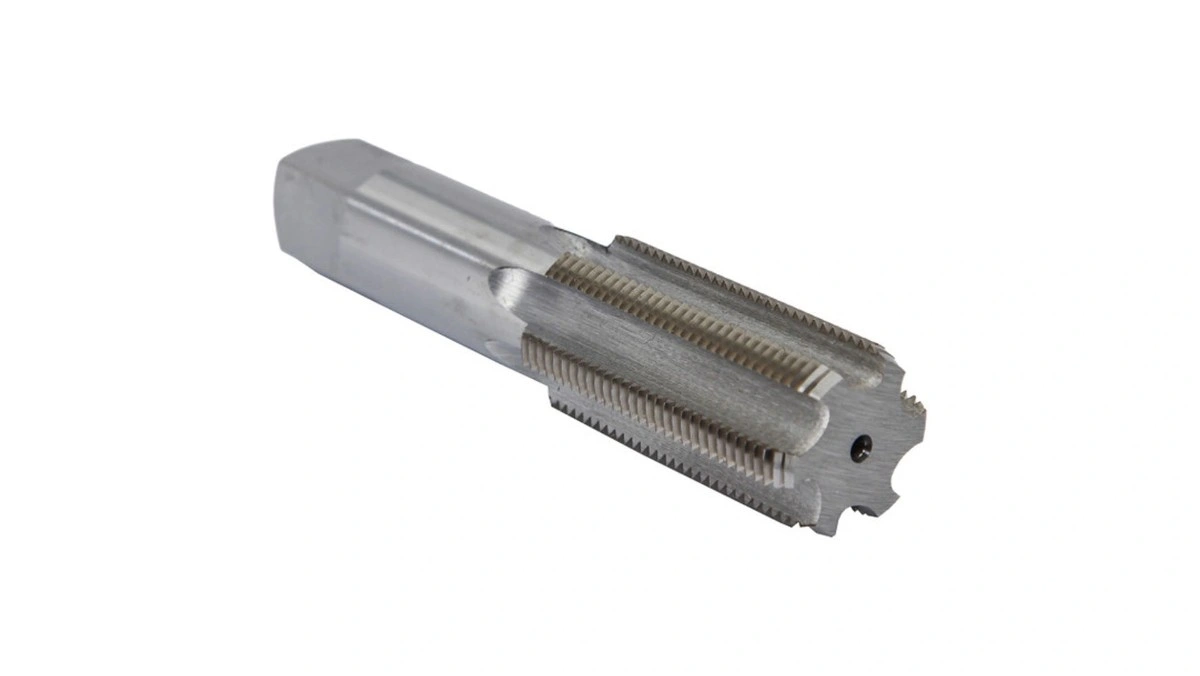
Rubinetti di fondo
3. Rubinetti per flauto a spirale
I maschi a spirale sono ottimi per i fori ciechi perché estraggono i trucioli metallici su e fuori durante il taglio. Questo aiuta a prevenire la rottura del maschio e a ottenere filettature migliori, soprattutto su materiali resistenti.
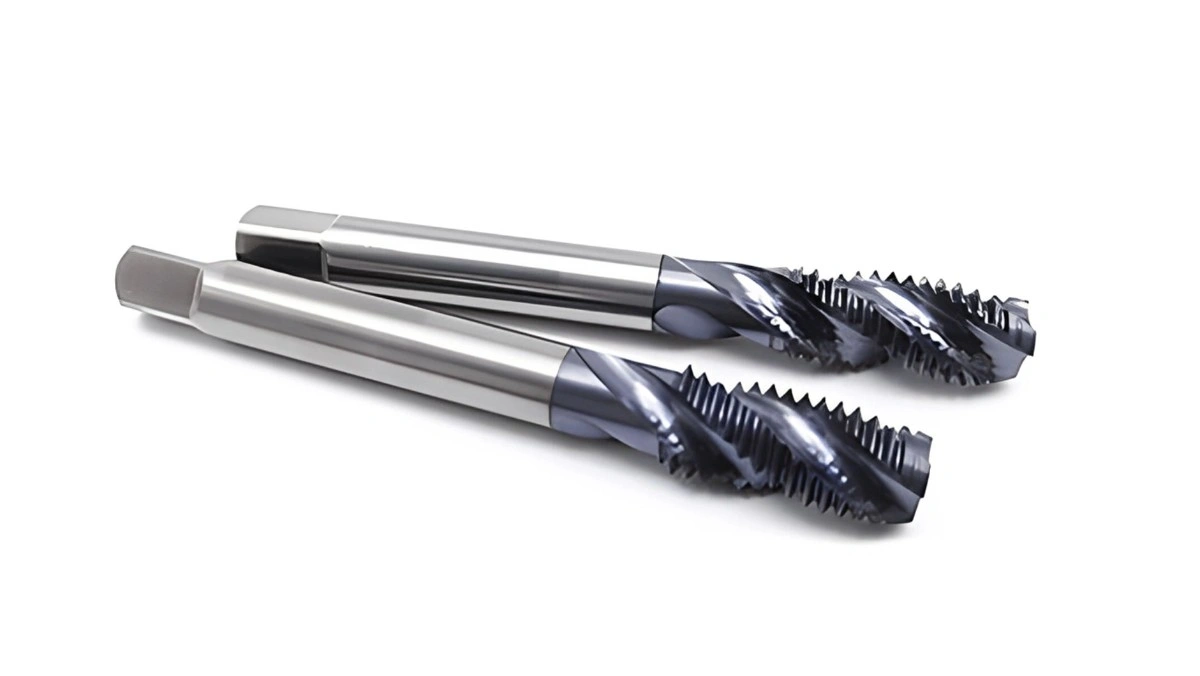
Rubinetti per flauto a spirale
Come scegliere il maschio giusto per un foro cieco?
La scelta del maschio giusto per un foro cieco dipende dal materiale del pezzo, dalla profondità del foro e dalla forma della filettatura desiderata. Se il materiale crea trucioli lunghi e rigidi, scegliete un maschio che sia efficace nella pulizia dei trucioli.
Dovrai scoprire quanti filetti ti servono per scegliere il tipo di maschio e la profondità del foro più adatti. Usa il maschio più basso per ottenere la massima filettatura nei fori poco profondi, mentre se il foro è più scuro, usa il maschio conico.
Anche il passo della filettatura (quanto è buona o più spessa la filettatura) e i fori influiscono sulla scelta del maschio e della punta da trapano. Le filettature più grosse non richiedono filettature fini per un controllo accurato della profondità.
Foro cieco vs. foro passante
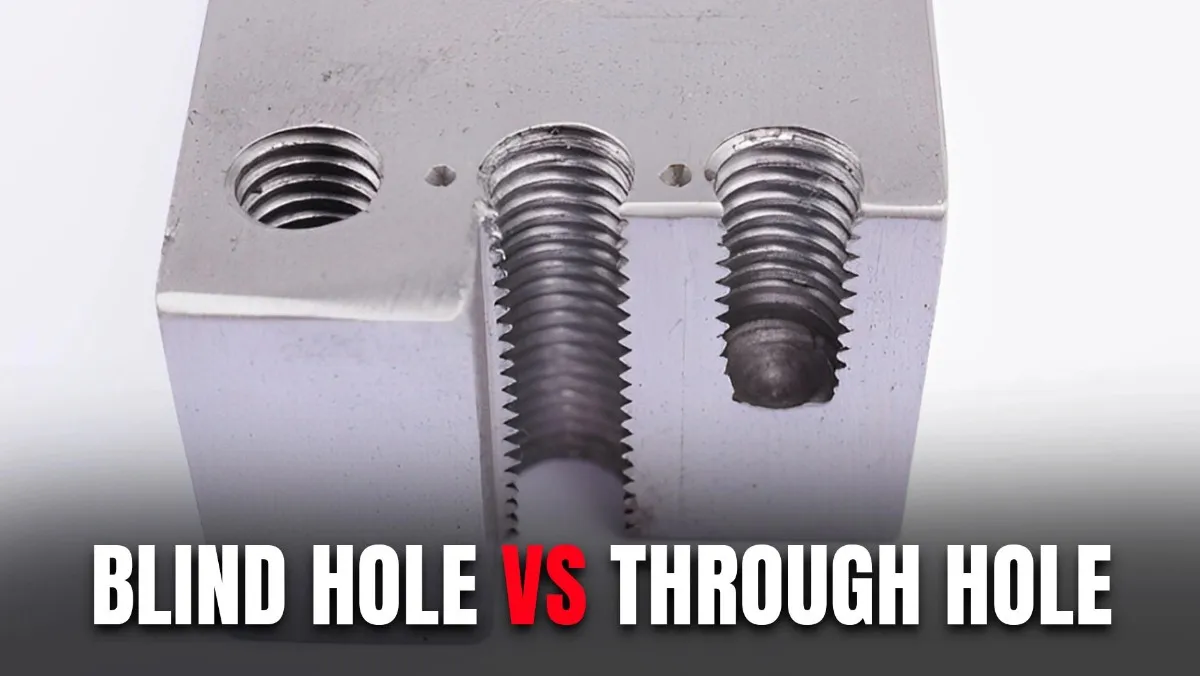
Foro cieco vs. foro passante
La scelta di un maschio per l'applicazione di fori ciechi dipende dal materiale, dal grado di scurezza del foro e dalla forma della filettatura. È importante valutare l'efficacia del maschio nell'asportazione dei trucioli, soprattutto con materiali che producono trucioli lunghi e duri.
È necessario trovare la giusta quantità di filettatura e la giusta lunghezza del foro per utilizzare il giusto tipo di maschio. I maschi a fondo sono i migliori per ottenere il maggior numero di filettature in fori poco profondi, mentre i maschi a maschio sono più adatti per applicazioni profonde.
Anche il passo della filettatura e il diametro del foro influiranno sulla scelta del maschio e della punta da trapano. Le filettature spesse tollerano meglio la profondità rispetto alle filettature spesse.
| Caratteristica | Foro cieco | Passanti |
| Passa attraverso | No (ha un fondo) | Sì (aperto su entrambi i lati) |
| Controllo della profondità | Fondamentale per maschiatura e giochi | Meno critici |
| Evacuazione dei trucioli | Più impegnativo; i chip possono accumularsi | Più facile; i trucioli escono liberamente |
| Maschiatura | Richiede tipi di rubinetto specifici (fondo) | Opzioni di rubinetto più versatili |
| Refrigerante/Lubrificazione | Può essere più difficile da portare in fondo | Scorre facilmente |
| Applicazioni | Fissaggio, posizionamento, serbatoi di fluido | Allineamento, flusso continuo, montaggio |
Come pulire i fori ciechi?
La pulizia è fondamentale per le prestazioni e la durata di un foro cieco. Utilizzare i solventi e gli strumenti di pulizia giusti per raggiungere il fondo del foro senza danneggiare la finitura.
L'aria compressa rimuove i detriti e i residui di fluido dal foro cieco. Prestare attenzione alla pressione dell'aria e assicurarsi che tutti i detriti vengano rimossi.
La pulizia a ultrasuoni raggiunge anche le zone più complesse e difficili da raggiungere del foro cieco, rimuovendo i contaminanti più ostinati senza danneggiare le superfici.
Boda per fori ciechi complessi
Boda per fori ciechi complessi
Boda è specializzata nella lavorazione di fori ciechi complessi per vari settori. Il nostro Cina Servizi di lavorazione CNC offriamo la precisione e l'affidabilità di cui hai bisogno per i tuoi componenti critici.
Il nostro team di ingegneri comprende le sfide della produzione di fori ciechi e fornisce soluzioni dall'ottimizzazione del progetto alla produzione. Utilizziamo le attrezzature più moderne e metodi collaudati per garantire costanza e precisione.
Per fori ciechi complessi e lavorazioni di precisione, contattaci subito per discutere del tuo progetto. Il nostro Lavorazione CNC in titanio e la nostra competenza nella lavorazione CNC di materiali compositi darà al tuo progetto l'attenzione e la qualità che merita.
Conclusione
Padroneggiare i fori ciechi è fondamentale per il successo produttivo nel mercato odierno. Dall'automotive all'aerospaziale, queste caratteristiche di precisione garantiscono funzionalità mantenendo al contempo integrità strutturale ed estetica.
La chiave per una foratura di fori ciechi di successo è la comprensione della tecnica di foratura, la selezione degli utensili e il controllo qualità. Che si tratti di realizzare un prototipo o di gestire una produzione su larga scala, prestate attenzione a questi dettagli per ottenere il miglior risultato per la vostra attività.
Che tu abbia bisogno di un prototipo o di una produzione ad alto volume, il nostro Servizi di lavorazione CNC consegnare secondo le specifiche e i tempi previsti.
Contattaci per Costo della lavorazione CNC per aiutarti a prendere una decisione informata per il tuo investimento.
Domande frequenti
D1: Qual è la differenza tra un foro e un foro cieco?
Un "foro" normale attraversa completamente il materiale. Un "foro cieco" si ferma all'interno del materiale, quindi non lo attraversa completamente.
D2: Qual è la profondità del foro cieco?
Questa è semplicemente la profondità del foro cieco nel materiale. È la misura dalla superficie fino al fondo del foro.
D3: Cos'è un foro per bullone cieco?
È un foro cieco realizzato appositamente per alloggiare un bullone o una vite senza attraversare il materiale. Questo mantiene l'altro lato del pezzo liscio o sigillato.
D4: Qual è la differenza tra un foro cieco e un foro pilota?
Un foro cieco è un foro finito che termina all'interno del materiale. Un foro pilota è un foro iniziale più piccolo, praticato prima di un foro più grande o prima della maschiatura.
D5: Qual è il simbolo di un foro cieco?
Il simbolo principale è un cerchio che indica il diametro, seguito da una freccia rivolta verso il basso. Questa freccia indica che il foro non passa attraverso il foro.