"Il codice G nella programmazione CNC determina il movimento dell'utensile in base al percorso utensile determinato, una componente essenziale del funzionamento del CNC."
Sai come una macchina CNC esegue le operazioni di lavorazione per un progetto CAD lavorabile? Programmazione CNC è responsabile di questo, ovvero del caricamento delle istruzioni digitali sul pannello di controllo CNC.
Sulla base della progettazione CAD, software come CAM analizzano il percorso utensile ottimale e i movimenti di taglio. Quindi, generano le istruzioni per la macchina CNC nel CNC G codice e formati codice M. Inoltre, il codice può essere modificato secondo le specifiche del progetto per risultati facoltativi.
Il codice G controlla il movimento e il posizionamento della macchina CNC. Significa che specifica il percorso geometrico, come l'interpolazione lineare e circolare, i movimenti dell'utensile e il posizionamento. In questo articolo esamineremo in dettaglio cos'è il codice G, compresa la sua importanza nella lavorazione precisa, l'elenco dei codici G e un esempio di codice G.
Cos'è la programmazione in codice G?
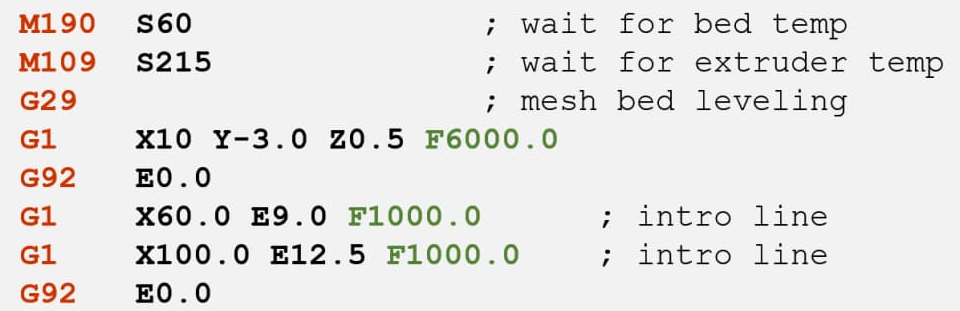
I comandi del codice G nella macchina CNC non sono come semplici istruzioni di riga. Questi sono invece i comandi sistematici e ben strutturati che la macchina comprende ed esegue il processo di conseguenza. Successivamente, i codici G specificano i movimenti (ad esempio, G00 per il posizionamento rapido e G01 per il taglio lineare).
Codice G CNC
Il file del codice G viene generalmente generato nel software CAM, seguito da una modifica personalizzata. Quindi, viene trasferito al pannello di controllo CNC tramite unità USB, connessioni di rete o comunicazione seriale diretta. Il controller legge il file del codice G, interpreta le istruzioni ed esegue il posizionamento e i movimenti specificati. Ad esempio, il G17 il comando nel file seleziona il piano XY per la lavorazione (posizionamento) e G00 x10 y10 sposta la posizione del mandrino (asse X 10, asse Y 10) dal pannello di riferimento per la lavorazione. Inoltre, la tabella seguente mostra alcuni esempi di righe di comando in codice G del CNC;
Tabella: esempio di comandi codice G CNC
| Esempio | Descrizione |
| G17 | Seleziona il piano XY |
| G21 | Imposta le unità su millimetri |
| G00 x10 y20 | Spostamento rapido alla posizione (10, 20) |
| G01 X10 Y20 F100 | Movimento lineare su (10, 20) a 100 mm/min |
| G02 X10 Y20 I5 J5 F100 | Arco in senso orario fino a (10, 20) con offset centrale (5, 5) a 100 mm/min |
| G03 X10 Y20 I5 J5 F100 | Arco in senso antiorario fino a (10, 20) con offset centrale (5, 5) a 100 mm/min |
| G04 P1.0 | Soffermarsi (pausa) per 1 secondo |
Questi esempi mostrano come il codice G controlla le operazioni di lavorazione. Ma la qualità del pezzo finale dipende anche dalla capacità della macchina e dal controllo del processo. Scopri come Servizi di lavorazione CNC offrono prestazioni superiori in termini di precisione e ripetibilità.
Prova subito Boda!
L'elenco dei codici G
La lettera "G" sta per geometrico, indicando che un elenco di codici G contiene tutta la sintassi dei comandi per la lavorazione CNC. Ogni comando contiene la lettera G, riempita dai numeri da 00 a 99.
Inoltre, l'elenco include informazioni aggiuntive per ciascuna riga, come categoria, funzione e note a piè di pagina per comandi complessi.
Ecco l'elenco dei codici G in forma semplice (Cortesia: Libro di ricette CNC)
| Code | Tipo di codice | Descrizione/Funzione |
| G00 | Movimento | Posizionamento rapido |
| G01 | Movimento | Muoversi in linea retta all'ultima velocità comandata dalla velocità (F). |
| G02 | Movimento | Arco circolare in senso orario alla velocità (F). |
| G03 | Movimento | Arco circolare in senso antiorario alla velocità di avanzamento (F). |
| G04 | Movimento | Dwell: sosta per un tempo specificato. |
| G05 | Movimento | FADAL Rapide non modali |
| G09 | Movimento | Controllo esatto dell'arresto |
| G10 | Compensazione | Ingresso parametri programmabili |
| G15 | Coordinare | Disattiva le coordinate polari e torna alle coordinate cartesiane |
| G16 | Coordinare | Attiva le coordinate polari |
| G17 | Coordinare | Seleziona il piano XY (selezione del piano) |
| G18 | Coordinare | Seleziona il piano XZ (selezione del piano) |
| G19 | Coordinare | Seleziona il piano YZ (selezione del piano) |
| G20 | Coordinare | Le coordinate del programma sono pollici |
| G21 | Coordinare | Le coordinate del programma sono mm |
| G27 | Movimento | Controllo del ritorno al punto di riferimento |
| G28 | Movimento | Torna alla posizione iniziale |
| G29 | Movimento | Ritorno dalla posizione di riferimento |
| G30 | Movimento | Ritorna al 2°, 3° e 4° punto di riferimento |
| G32 | In scatola | Filettatura a passo costante (come G01 sincronizzato con il mandrino) |
| G40 | Compensazione | Compensazione utensile disattivata (comp. raggio) |
| G41 | Compensazione | Compensazione utensile sinistra (compensazione raggio) |
| G42 | Compensazione | Compensazione utensile destra (comp. raggio) |
| G43 | Compensazione | Applicare la compensazione della lunghezza utensile (più) |
| G44 | Compensazione | Applicare la compensazione della lunghezza utensile (meno) |
| G49 | Compensazione | Annullamento compensazione lunghezza utensile |
| G50 | Compensazione | Reimposta tutti i fattori di scala su 1.0 |
| G51 | Compensazione | Attiva i fattori di scala |
| G52 | Coordinare | Workshop locali per tutti i sistemi di coordinate |
| G53 | Coordinare | Sistema di coordinate macchina (annulla offset pezzo) |
| G54 | Coordinare | Sistema di coordinate di lavoro (1° pezzo) |
| G55 | Coordinare | Sistema di coordinate di lavoro (2° pezzo) |
| G56 | Coordinare | Sistema di coordinate di lavoro (3° pezzo) |
| G57 | Coordinare | Sistema di coordinate di lavoro (4° pezzo) |
| G58 | Coordinare | Sistema di coordinate di lavoro (5° pezzo) |
| G59 | Coordinare | Sistema di coordinate di lavoro (6° pezzo) |
| G61 | Altro | Modalità di controllo dell'arresto esatto |
| G62 | Altro | Sostituzione automatica degli angoli |
| G63 | Altro | Modalità di spillatura |
| G64 | Altro | Miglior percorso veloce |
| G65 | Altro | Una semplice chiamata macro personalizzata |
| G68 | Coordinare | Rotazione del sistema di coordinate |
| G69 | Coordinare | Annulla la rotazione del sistema di coordinate |
| G73 | In scatola | Ciclo di foratura ad alta velocità (piccola retrazione) |
| G74 | In scatola | Ciclo di maschiatura sinistra |
| G76 | In scatola | Ciclo noioso fine |
| G80 | In scatola | Annullare il ciclo fisso |
| G81 | In scatola | Ciclo di foratura semplice |
| G82 | In scatola | Ciclo di foratura con sosta (svasatura) |
| G83 | In scatola | Ciclo di foratura peck (retrazione completa) |
| G84 | In scatola | Ciclo di maschiatura |
| G85 | In scatola | Ciclo noioso, nessuna sosta, alimentazione fuori |
| G86 | In scatola | Ciclo di alesatura, arresto mandrino, uscita rapida |
| G87 | In scatola | Ciclo fisso noioso |
| G88 | In scatola | Ciclo fisso di alesatura, arresto mandrino, uscita manuale |
| G89 | In scatola | Ciclo fisso noioso, soffermarsi, nutrirsi |
| G90 | Coordinare | Programmazione assoluta di XYZ (sistemi di tipo B e C) |
| G90.1 | Coordinare | Programmazione assoluta IJK (sistemi di tipo B e C) |
| G91 | Coordinare | Programmazione incrementale di XYZ (sistemi di tipo B e C) |
| G91.1 | Coordinare | Programmazione incrementale IJK (sistemi di tipo B e C) |
| G92 | Coordinare | Offset sistema di coordinate e salvataggio dei parametri |
| G92 (alternativo) | Movimento | Morsetto della velocità massima del mandrino |
| G92.1 | Coordinare | Annulla l'offset e azzera i parametri |
| G92.2 | Coordinare | Annulla l'offset e conserva i parametri |
| G92.3 | Coordinare | Sistema di coordinate offset con parametri salvati |
| G93 | Movimento | Modalità di alimentazione del tempo inverso. Da utilizzare con assi rotanti |
| G94 | Movimento | Modalità di alimentazione unità al minuto. Unità in pollici o mm. |
| G95 | Movimento | Modalità di avanzamento unità per giro. Unità in pollici o mm. |
| G96 | Movimento | Velocità superficiale costante |
| G97 | Movimento | Annulla la velocità di superficie costante |
| G98 | In scatola | Ritorno al piano Z iniziale dopo il ciclo fisso |
| G99 | In scatola | Ritorno al piano R iniziale dopo il ciclo fisso |
Sebbene i codici G definiscano il movimento della macchina e la logica operativa, in realtà precisione di lavorazione dipende da come questi comandi vengono programmati in relazione alla selezione degli utensili, alle velocità di avanzamento, alla velocità del mandrino e alla rigidità della macchina.
Esempio di programmazione in codice G
Per comprendere la forma completa o l'aspetto del codice G o del file del codice, consideriamo un esempio di codice G per la realizzazione di un foro di profondità 8 mm nel pezzo inossidabile.
- Dimensioni del pezzo: 50 x 50 x 20 mm
- Diametro del buco: 4 mm
- Profondità del foro: 8 mm
- Posizione del foro: (2 mm, 2 mm) dal centro
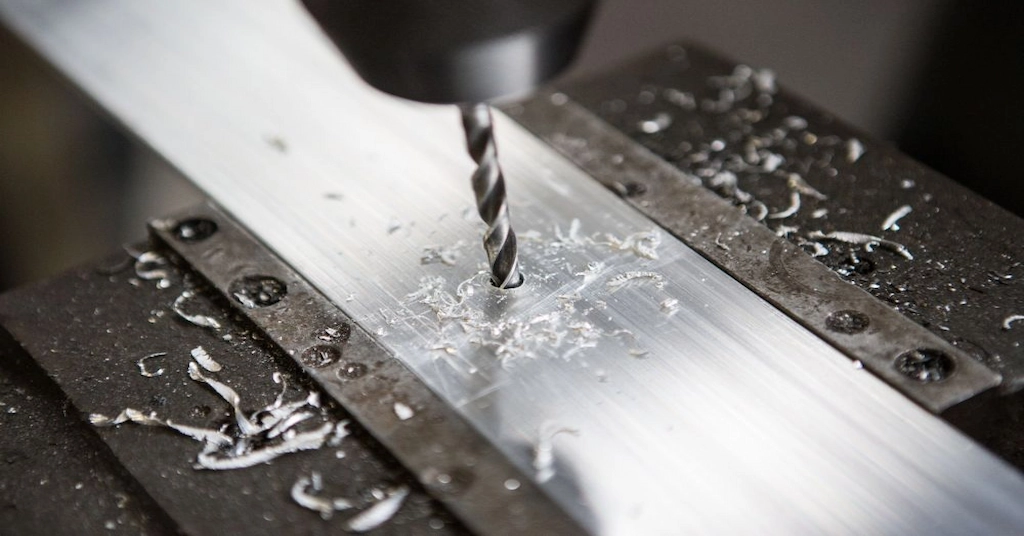
Foratura di pezzi in acciaio
Ecco il codice G per questa operazione di foratura CNC;
G21; Imposta le unità su millimetri
G17; Seleziona il piano XY
G90; Posizionamento assoluto
G00 x0 y0 ; Spostarsi all'origine
G00 x27 y27; Spostamento rapido alla posizione della buca
G81 R2 Z-8 F100 ; Ciclo di foratura: Rapido fino a R2 (2 mm sopra il pezzo), foratura fino a Z-8 a 100 mm/min
G80; Annullare il ciclo fisso
G00Z10; Spostamento rapido verso l'alto per cancellare la parte
M05; Arresto del mandrino
M30; Fine del programma
Inoltre, puoi controllare di più Esempi di programmazione CNC dei codici G qui. Questi codici (così come i codici M) sono richiesti per ogni operazione eseguita in una macchina CNC.
Quali sono le differenze tra i codici G CNC e i codici M?
Codici G e codici M esistere riga per riga nello stesso file di programmazione CNC di particolari lavorazioni; puoi anche vedere le due righe di codice M nell'esempio sopra che hanno fermato il mandrino e terminato il programma. UN Codice M CNC inizia con "M", seguito da numeri simili ai codici G. Questi sono responsabili del controllo delle funzioni ausiliarie della macchina CNC, come l'avvio e l'arresto del mandrino (M03 e M04), l'attivazione/disattivazione del refrigerante (M08/M09) e la conclusione del programma (M30).
Inoltre, la tabella seguente differenzia i codici CNC G e M.
Tabella Codice G CNC VS Codice M
| Aspetto | Codici G (codici geometrici) | Codici M (codici vari) |
| Sintassi | Inizia con "G" seguito da un numero | Inizia con "M" seguito da un numero |
| Esempi | G00 (posizionamento rapido), G01 (interpolazione lineare) | M03 (Avvia mandrino), M08 (Refrigerante acceso) |
| Missione | Controllare i movimenti e le operazioni | Controllare le funzioni ausiliarie |
| funzioni | Posizionamento, taglio, interpolazione | Controllo del mandrino, controllo del refrigerante, flusso del programma |
| Focus | Azioni geometriche e di lavorazione | Controllo della macchina e azioni ausiliarie |
| Frequenza di utilizzo | Utilizzato più frequentemente durante le operazioni di lavorazione | Utilizzato in punti specifici del programma per azioni di controllo |
Prova subito Boda!
La programmazione del codice G influisce direttamente sulla qualità delle parti lavorate?
Pensate, se il posizionamento del mandrino viene deviato di 1 mm rispetto a quanto richiesto per il percorso utensile corrispondente, cosa causerà questo errore? Bene, il risultato sarà un completo fallimento della parte desiderata. Questo è un semplice esempio; ci sono molte altre complicazioni, specialmente in comandi come coordinate offshore, turni di lavoro locali, rotazione del sistema di coordinate, ecc. Pertanto, la programmazione del codice G influisce direttamente sulla qualità delle parti lavorate. Il codice G corretto garantisce movimenti precisi dell'utensile, velocità di avanzamento ottimali e velocità di taglio corrette. D'altra parte, codici G errati o scarsamente ottimizzati possono causare disallineamento dell'utensile, usura eccessiva e scarsa finitura superficiale
In Boda puoi sfruttare l'esperienza decennale dei nostri ingegneri nella programmazione CNC per trasferire con precisione il tuo modello CAD (progettazione 3D) in una parte o prodotto funzionale. Utilizziamo la simulazione al computer per ottimizzare il percorso utensile e il movimento del mandrino in modo da poter mantenere precisione, coerenza e affidabilità nella produzione. Se ne hai bisogno puoi richiedere un preventivo Servizi di lavorazione CNC. Siamo flessibili nel volume di produzione, sia per pochi prototipi che per serie su larga scala.
Leggi di più: Programma di alesatura CNC
Punti chiave
- Esistono due funzioni del codice G; esecuzione del movimento di posizionamento del mandrino.
- Un leggero errore nel codice G ha causato il disallineamento dell'utensile e ha prodotto parti difettose.
- I codici G e i codici M combinati formano un programma CNC per eseguire il processo di lavorazione. I codici G controllano il movimento e le operazioni di lavorazione, mentre i codici M gestiscono le funzioni ausiliarie della macchina.
- La frequenza delle linee di codice G CNC è maggiore in un programma CNC
- Codici G ottimizzati e macchine CNC avanzate sono essenziali per componenti lavorati con precisione.
DOMANDE FREQUENTI
Cos'è il codice G?
Il codice G, o codice geometrico, è un linguaggio di programmazione utilizzato per controllare le macchine CNC (controllo numerico computerizzato), specificando movimenti, posizioni e operazioni di lavorazione come taglio, foratura, fresatura, tornitura, ecc.
Come funziona il codice G CNC?
Il codice G CNC funziona fornendo una serie di istruzioni che determinano i movimenti e le azioni di una macchina CNC. Queste istruzioni controllano il percorso utensile, la velocità e le operazioni.
Quali strumenti creano codici G e codici M CNC?
I codici G e M CNC vengono generalmente creati utilizzando software CAM (Computer-Aided Manufacturing) come Mastercam, Fusion 360 e SolidWorks CAM.
Posso modificare i codici G per ottimizzare l'operazione di lavorazione?
Sì, puoi modificare manualmente i codici G per ottimizzare le operazioni di lavorazione. È possibile regolare velocità, avanzamenti e percorsi utensile.