 Stampaggio profondo
La stampatura a imbutitura profonda è uno dei metodi meccanici più diffusi per la produzione di forme metalliche cave, insieme all'idroformatura e alla formatura per rotazione dei metalli. In questo metodo, una pressa spinge una lamiera metallica all'interno di uno stampo per produrre un componente cavo tridimensionale senza giunture. Si pensi a prodotti come lattine, tazze e serbatoi di carburante. La stampatura a imbutitura si distingue dalle alternative per la sua economicità anche ad alti volumi di produzione. Il processo di stampaggio a imbutitura profonda offre una ricca combinazione di automazione, velocità, ripetibilità e ottimizzazione dei materiali.
Gli operatori di macchine utensili possono combinare diversi processi, ad esempio la rifilatura e la punzonatura, per produrre i pezzi finali. Continua a leggere per scoprire gli aspetti fondamentali del processo di produzione mediante imbutitura profonda, tra cui le fasi del processo, i vantaggi e i limiti, i materiali applicabili e il confronto con tecnologie simili.
Che cosa è lo stampaggio a imbutitura profonda?
La tranciatura è un metodo di formatura dei metalli molto diffuso, che permette di trasformare lamiere piane in componenti tridimensionali relativamente cavi, utilizzando un punzone per spingere il materiale all'interno di una cavità. Si differenzia dalla tranciatura standard per il fatto che il componente risultante ha una profondità notevolmente maggiore, molto superiore al diametro della lamiera.
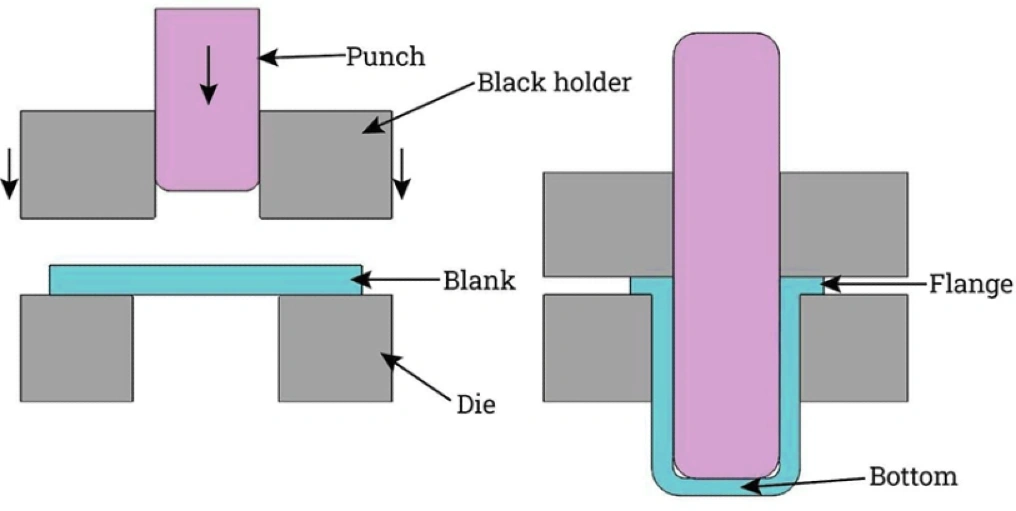
Cosa significa stampaggio a imbutitura profonda
La parte cubica o cilindrica viene prodotta in una o più operazioni, che normalmente avvengono in fasi di profondità crescente. La competenza di Boda in Servizi di stampaggio lamiere copre una vasta gamma di design e materiali.
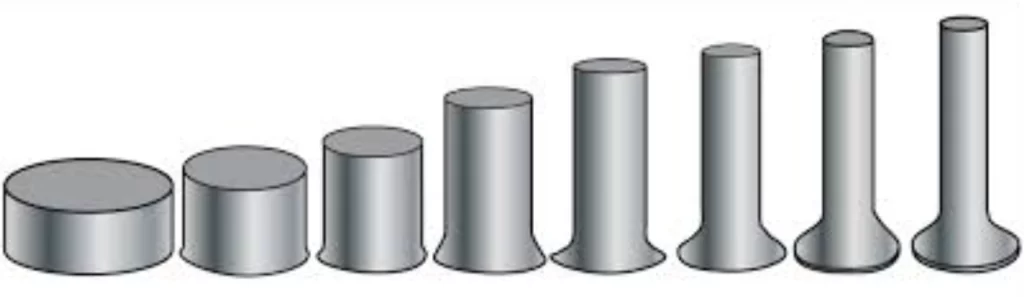 Profondità crescente
La stampatura a imbutitura profonda è preferita da molti per il suo basso spreco di materiale e la qualità ripetibile, come dimostrano settori quali quello automobilistico ed elettronico.
Fasi del processo di stampaggio a imbutitura profonda
Il processo di stampaggio a imbutitura profonda si articola in cinque fasi principali: selezione del materiale, progettazione dello stampo, taglio, lavorazione e post-lavorazione.
Questi passaggi sono illustrati più dettagliatamente di seguito:
Passaggio 1: selezione del materiale
Innanzitutto si scelgono il tipo e le dimensioni del materiale. Il metallo tipicamente utilizzato per l'imbutitura profonda è sottile, e nello specifico si utilizzano principalmente alluminio, rame, acciaio inossidabile e alcuni altri, che verranno trattati in una sezione successiva.
Fase 2: Progettazione dello stampo
A seconda del prodotto finale desiderato, vengono predisposti stampi specifici. Se il processo di imbutitura profonda riguarda forme standard, potrebbe non essere necessario progettare un nuovo stampo. Però, stampaggio su metallo personalizzato Richiede un nuovo design in termini di forma e dimensioni. Ciò può avere un impatto sui tempi di realizzazione e sui costi del progetto.
Fase 3: Preparazione dei pezzi di lamiera
In questa fase, detta anche pre-lavorazione, le lamiere da stampare vengono tagliate nelle dimensioni richieste, tra le altre attività. Esempi di queste attività cruciali sono:
- ricottura
- sbavatura
- Pulizia
- Lubrificazione
- Test sui materiali
Passaggio 4: Disegno profondo
La lamiera viene posizionata con cura sulla pressa e viene applicata una forza per far sì che il materiale assuma la forma dello stampo. Il materiale subisce una deformazione plastica, come mostrato nella figura sottostante.
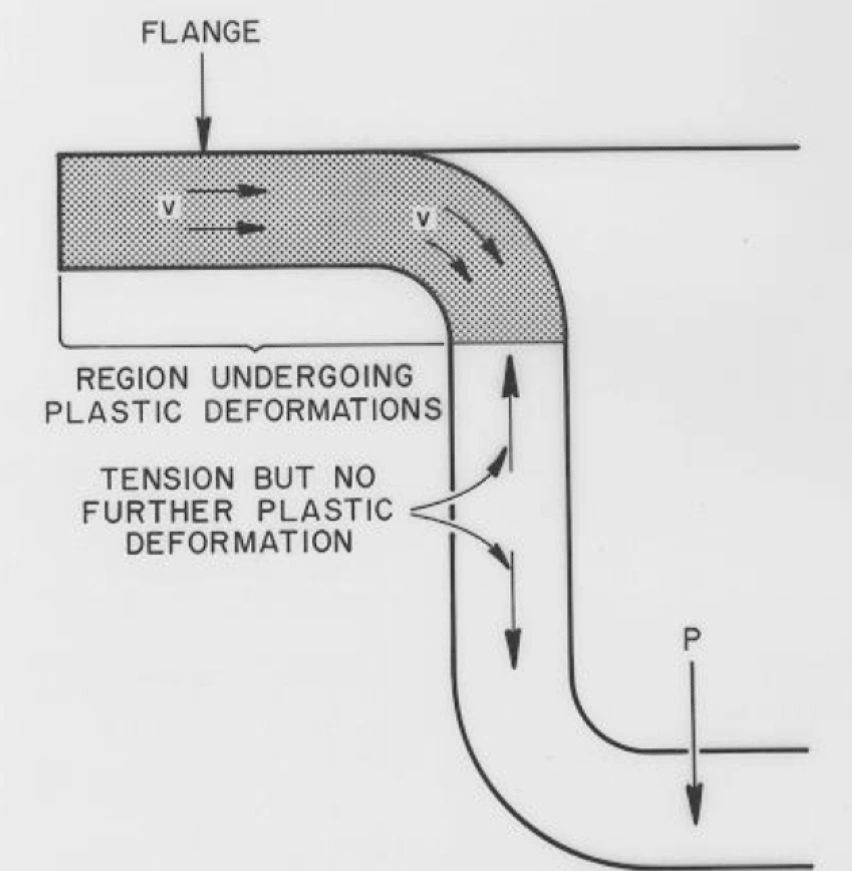 Deformazione plastica
La stampatura profonda viene solitamente eseguita in fasi sequenziali, ognuna delle quali approfondisce ulteriormente il pezzo.
Passaggio 5: post-elaborazione
In questa fase, il pezzo stampato a freddo viene espulso dalla pressa e sottoposto a post-lavorazione: sbavatura, rifilatura, controllo dimensionale e altro.
Storia del metodo di stampaggio a imbutitura profonda
La tecnologia di stampaggio a imbutitura profonda risale alla metà del XIX secolo ed è attribuita all'inventore Oberlin Smith. Insieme a Eli Manville, l'industriale contribuì a sviluppare la tecnologia fino a renderla quella che conosciamo oggi.
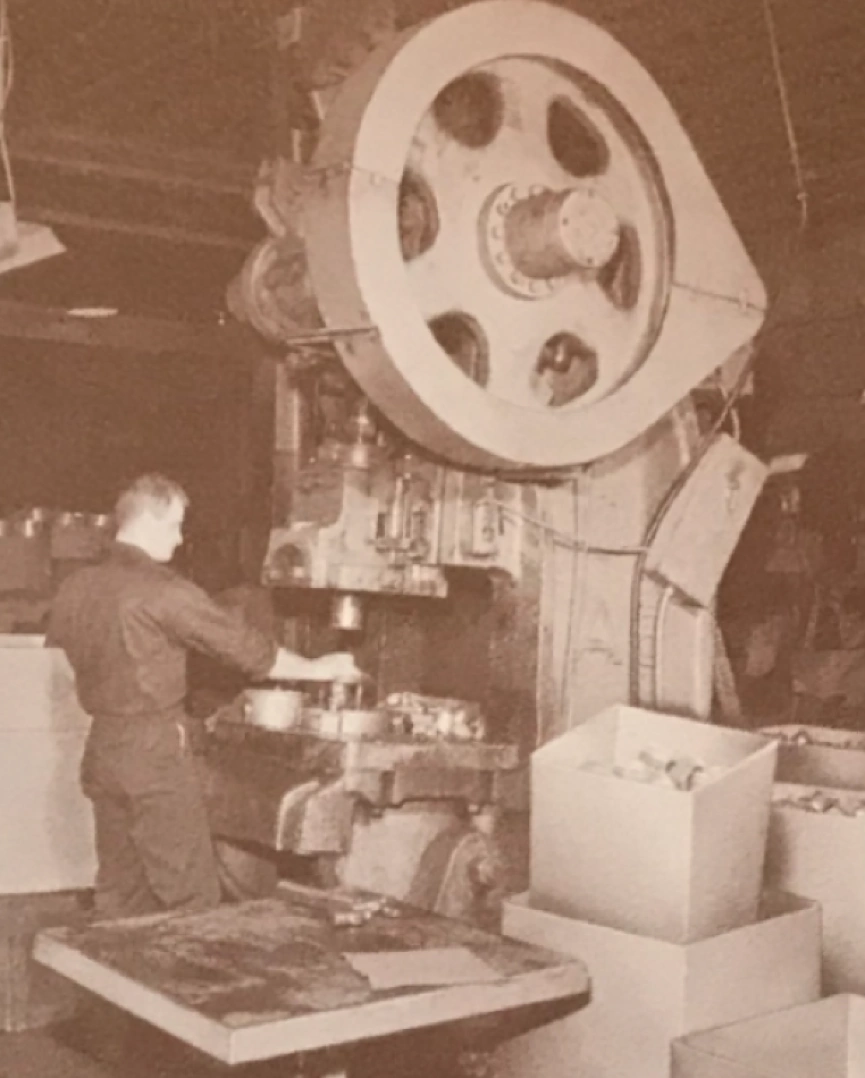 Vecchia pressa per stampaggio
Vantaggi dello stampaggio a imbutitura profonda
La stampatura a imbutitura profonda è un processo produttivo prezioso che consente di realizzare componenti complessi con elevata efficienza e minimo spreco di materiale. I pezzi stampati a imbutitura profonda presentano un'integrità strutturale relativamente elevata. Grazie alle tolleranze ristrette, la necessità di lavorazioni secondarie è minima.
Ecco una panoramica di questi e altri vantaggi della timbratura a disegno.
- I pezzi stampati mediante trafilatura presentano variazioni dimensionali relativamente basse e tolleranze elevate.
- Lo spreco di materiale è minimo, il che contribuisce a contenere i costi.
- I componenti hanno un'elevata durata
- Non c'è bisogno di operazioni secondarie
- I prodotti finali in genere presentano caratteristiche di impermeabilità
Quali sono gli svantaggi/limitazioni del disegno profondo?
Come altri metodi di formatura della lamiera, la trafilatura e stampaggio presenta degli svantaggi. Oltre a un elevato investimento iniziale, questo processo ha le seguenti limitazioni.
- Complessità limitata
- Versatilità limitata dei materiali
- Richiede attrezzature e strumenti specializzati, utilizzati principalmente in stabilimenti specifici.
- La complessità della tecnologia implica che l'investimento iniziale possa essere elevato.
Prova subito Boda!
Materiali per stampaggio a imbutitura profonda
At Boda Tech, possiamo imbutire profondamente una vasta gamma di materiali, tra cui alluminio, ottone, rame, acciaio a basso tenore di carbonio, acciaio inossidabile e altri.
Alluminio
L'alluminio è un materiale altamente formabile e ampiamente utilizzato in diversi settori. È tre volte più leggero dell'acciaio. Il materiale è anche resistente e durevole. Dopo la processo di stampaggio dell'alluminioIl metallo si indurisce e diventa ancora più resistente. Le leghe di alluminio comunemente utilizzate nel processo di imbutitura profonda sono la 6061 e la 6063.
Componenti in ottone stampati a freddo
L'ottone è un materiale malleabile e resistente alla corrosione, il che lo rende un materiale di qualità altrettanto valida per la produzione mediante imbutitura profonda. Possiede inoltre buone proprietà di resistenza all'usura.
Componenti in rame stampati a freddo
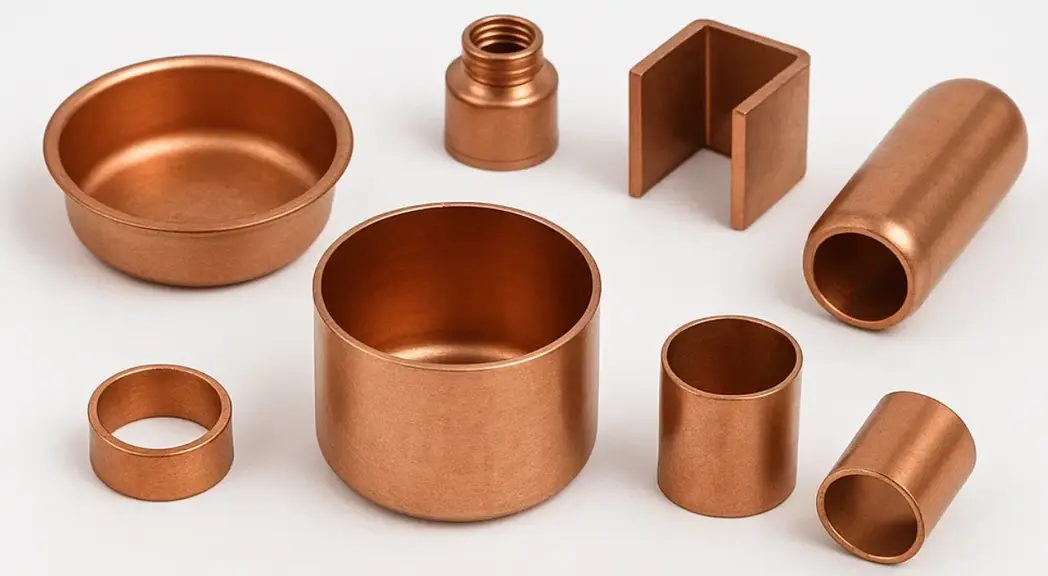 Parti stampate in rame
La malleabilità del rame lo rende adatto a progetti di imbutitura profonda, soprattutto dove è richiesta resistenza alla corrosione. Il materiale offre inoltre una serie di altri vantaggi, tra cui una buona conduttività termica e proprietà antimicrobiche.
Componenti stampati in acciaio a basso tenore di carbonio
Oltre ad essere un materiale economico, l'acciaio a basso tenore di carbonio è resistente e altamente lavorabile. I produttori lo utilizzano per realizzare numerosi componenti a un costo unitario contenuto. È inoltre durevole, il che lo rende un'opzione estremamente economica per le aziende.
Componenti in acciaio inossidabile stampati a freddo
Stampaggio in acciaio inossidabile È un materiale molto apprezzato, soprattutto per la sua resistenza alla corrosione e la sua robustezza. I componenti destinati ad applicazioni in ambienti imprevedibilmente ostili sono realizzati al meglio utilizzando questo prezioso materiale.
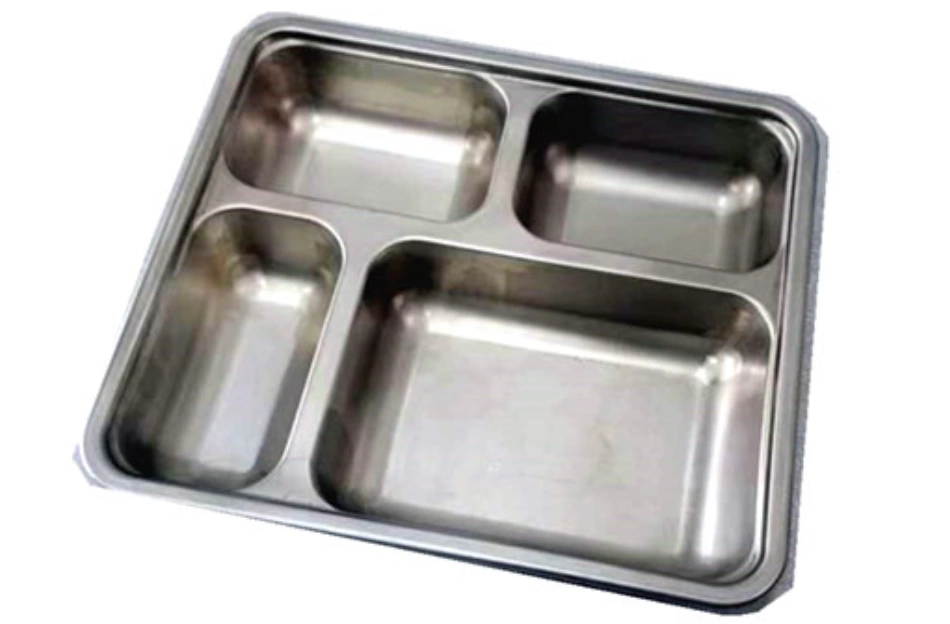 Componente in acciaio inox stampato a freddo
Applicazioni dei componenti stampati a imbutitura profonda
I servizi di stampaggio della lamiera vengono utilizzati per produrre diversi tipi di componenti stampati per applicazioni nei settori aerospaziale, automobilistico, elettronico, militare, medicale e delle costruzioni. Preventivo per lattine, tazze, contenitori, tubi e rivetti. Esempi di altre parti sono rivetti, elementi di fissaggio, occhielli e passacavi.
Componenti aerospaziali stampati a freddo
Questo settore richiede componenti con un elevato rapporto resistenza-peso. I componenti in lamiera stampata a freddo vengono utilizzati, tra gli altri, in contenitori pressurizzati, sistemi di alimentazione e carter motore.
Automotive Parti stampate a freddo
Per l'industria automobilistica, le opzioni includono alloggiamenti per trasduttori, filtri dell'olio, custodie per batterie, componenti per sistemi di alimentazione e carter della trasmissione. I componenti stampati sono progettati per soddisfare i requisiti di sicurezza in caso di impatto e garantire un buon rapporto costo-efficacia.
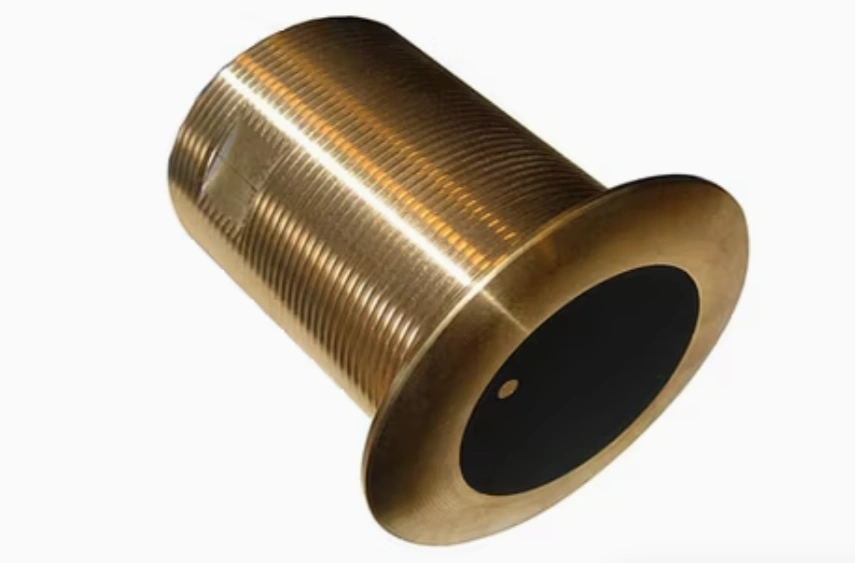 Alloggiamento del trasduttore di un'auto
Elettronico Parti stampate a freddo
Nel campo dell'elettronica, alcuni degli elementi più critici sono la gestione termica e la schermatura elettromagnetica. Questi aspetti vengono considerati per i dissipatori di calore, gli involucri delle batterie, le coperture di schermatura EMI/RFI e altri componenti.
Linea militare Parti stampate a freddo
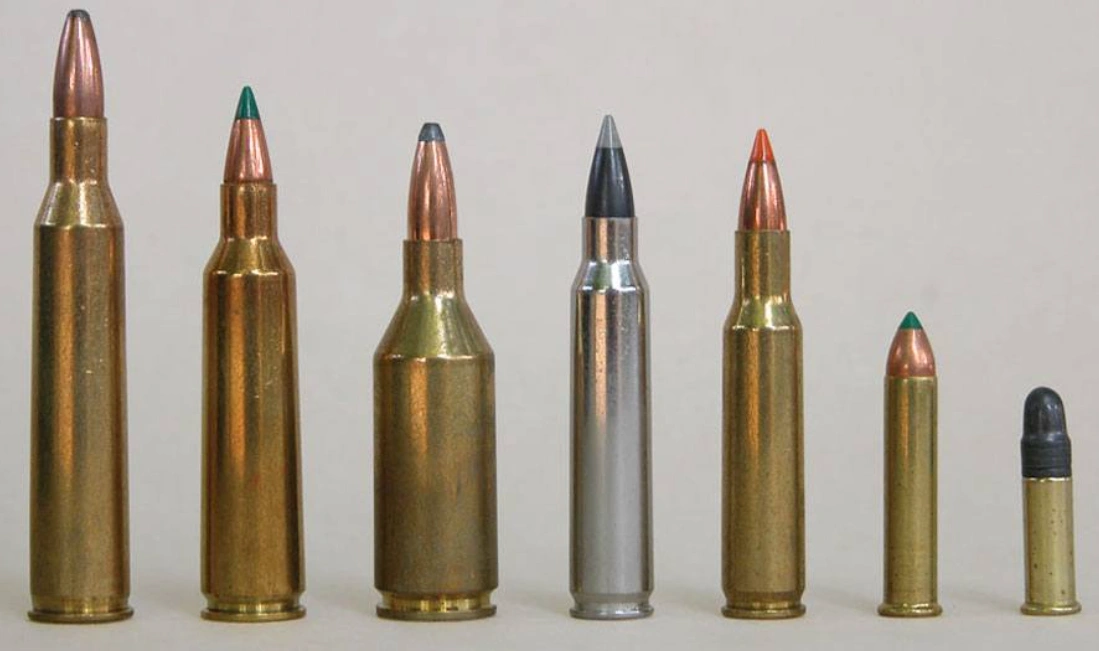 Involucri delle cartucce
I componenti militari o per la difesa devono resistere ad ambienti ostili, pertanto i relativi contenitori, gli involucri per le munizioni e gli alloggiamenti per le apparecchiature sono costruiti per soddisfare i requisiti specifici.
Medicale Parti stampate a freddo
Le applicazioni più comuni in questo settore includono vassoi per la sterilizzazione, custodie per apparecchiature e contenitori per dispositivi impiantabili. Tutti questi componenti sono realizzati mediante stampaggio a imbutitura profonda, tenendo conto della biocompatibilità e della sterilizzazione.
Edilizia Parti stampate a freddo
Lo spazio di costruzione richiede la lavorazione di lamiere stampate in profondità per la realizzazione di condotti di climatizzazione, raccordi idraulici e quadri elettrici, tra le altre parti.
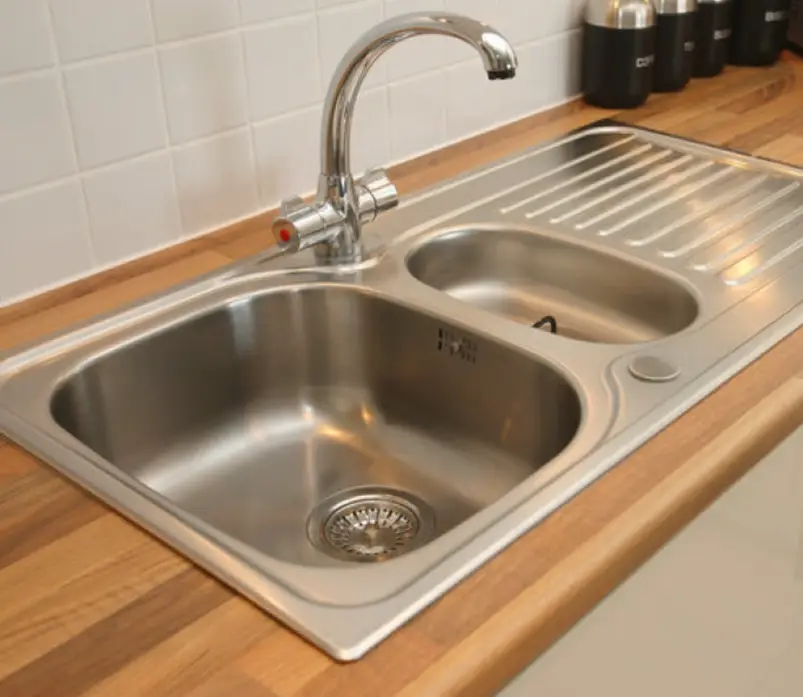 Set da cucina con scavo profondo
Prova subito Boda!
Qual è lo spessore dei materiali per la stampatura a imbutitura profonda?
La maggior parte dei pezzi stampati a iniezione ha uno spessore compreso tra 0.5 mm e 3 mm. È possibile stampare anche materiali con uno spessore fino a 6 mm, ma è importante considerare la capacità di piegatura, la durezza e la resistenza per garantire prestazioni ottimali.
Qual è la differenza tra stampaggio e disegno profondo?
La stampatura e l'imbutitura profonda differiscono per volume di produzione, complessità del pezzo, proprietà del materiale, durata e costo di stampaggio dei metalliLa tranciatura produce pezzi più resistenti, più complessi e con meno scarti.
Queste differenze sono illustrate di seguito.
| Elemento di confronto | Stampaggio standard | Disegno e stampaggio |
| Complessità e utilizzo della parte | Parti piatte e poco profonde. Esempi sono staffe, coperture e pannelli. | Componenti cavi complessi come lattine e contenitori. La profondità è notevolmente maggiore del diametro del grezzo. |
| Volume e costi di produzione | Volumi medio-bassi. Bassi costi di attrezzaggio. | Costo iniziale elevato, ma conveniente per volumi maggiori |
| Qualità e durata | Le pieghe e le giunture possono essere deboli. Potrebbe essere necessario il montaggio o la saldatura. | Nessuna giunzione o saldatura. Strutturalmente più resistente. |
| Efficienza dei materiali | Tasso di spreco di materiale più elevato | Circa il 40% in meno di sprechi di materiale |
| Tempi di consegna e versatilità | Configurazione più rapida e modifiche di progettazione più semplici. | Una configurazione più lenta e le modifiche al progetto sono più costose |
Qual è la differenza tra stampaggio profondo e formatura?
Un altro confronto comune è quello tra imbutitura profonda e formatura. L'imbutitura profonda è un metodo di formatura perché per formatura si intende qualsiasi tecnologia o tecnica che utilizza la deformazione plastica per produrre una parte di un pezzo metallico. La forza meccanica applicata deve superare il limite di snervamento del metallo affinché la modifica sia irreversibile. Altri processi di formatura dei metalli includono l'estrusione, la forgiatura, la piegatura a pressa e la profilatura a rulli.
Leggi di più:
Punzonatura vs Stampaggio
Considerazioni per una stampatura a imbutitura profonda efficace
La buona riuscita della produzione tramite imbutitura profonda si basa sui seguenti suggerimenti e linee guida.
Tipo di materiale e spessore
La scelta del materiale influisce sulla resistenza alla corrosione, sulla duttilità, sulla resistenza meccanica e su altre proprietà critiche del componente. Un'attenta analisi di questi e altri requisiti dei materiali è il motivo per cui l'alluminio, l'acciaio inossidabile e gli altri materiali elencati sono i più comunemente utilizzati. Per quanto riguarda lo spessore del materiale, l'obiettivo è trovare un equilibrio tra formabilità e resistenza. Lo spessore deve essere uniforme per evitare la formazione di crepe. Inoltre, il materiale deve essere progettato in modo da poter subire un certo assottigliamento durante il processo di trafilatura.
Complessità della forma
La durabilità dei pezzi stampati a freddo può essere influenzata dalla loro forma. Forme complesse con angoli vivi favoriscono la formazione di crepe e i conseguenti cedimenti. Pertanto, il produttore dovrebbe utilizzare raggi di curvatura maggiori per prevenire concentrazioni di stress. Se una forma complessa è inevitabile, la stampatura progressiva può ridurre al minimo le tensioni e l'indebolimento.
Impostazione corretta degli utensili e della pressa
La progettazione dello stampo e degli utensili, unitamente alle impostazioni della pressa, sono fondamentali per ottenere i risultati di stampaggio a imbutitura profonda desiderati. Gli stampi devono essere progettati e in condizioni ottimali per garantire pezzi di alta qualità.
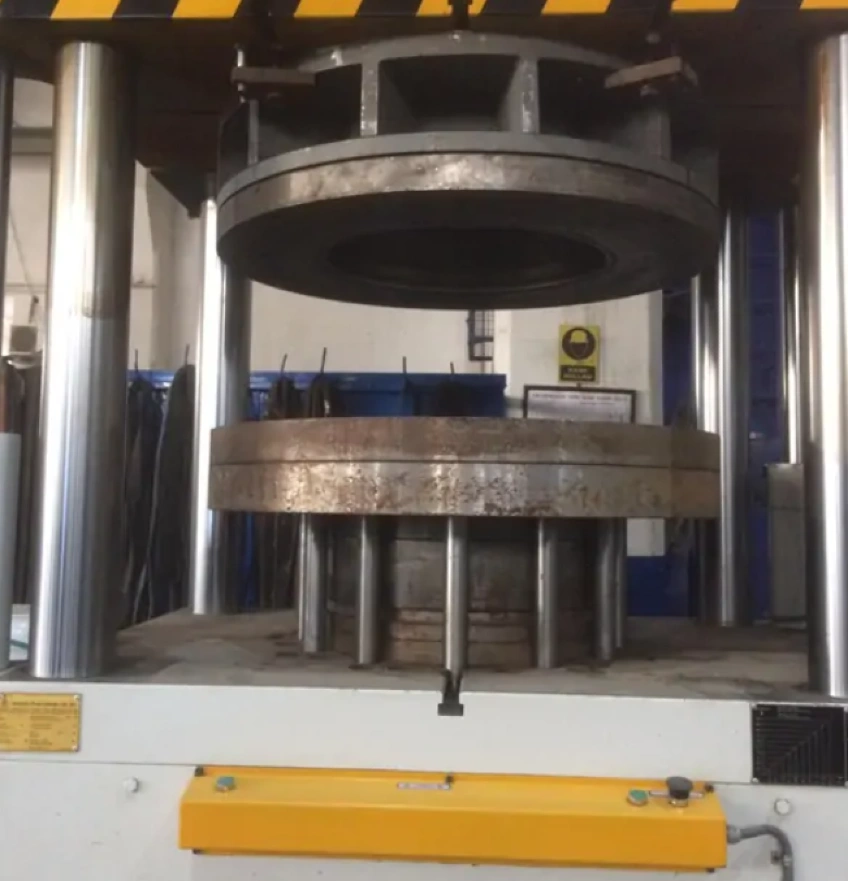 Una pressa per trazione profonda
Lo stesso vale per le impostazioni della pressa, dove è necessario ottimizzare le calibrazioni relative alla lunghezza della corsa, alla pressione del premilamiera e alla velocità di stampaggio.
Ritorno elastico nei materiali
Il fenomeno per cui i materiali tendono a ritornare alla loro forma originale è un problema anche nella progettazione e nella produzione di stampaggio di lamiere, quindi deve essere affrontato in modo adeguato. Modi efficaci per contrastare il problema e prevenirlo difetti di stampaggio dei metalli includono la stampatura incrementale e la regolazione del ritorno elastico in base al materiale. Trascurare anche solo uno dei punti sopra elencati può portare a risultati errati o addirittura disastrosi.
Conclusioni
L'imbutitura profonda è senza dubbio un metodo affidabile per la creazione di pezzi cavi da un'ampia gamma di materiali. Per sfruttarne al meglio i vantaggi, è necessario collaborare con un'azienda produttrice di imbutitura profonda di comprovata reputazione. Tutto inizia con la progettazione, che risulta più semplice se flessibile, in modo da sfruttare al meglio gli strumenti standard disponibili. Sono disponibili anche servizi personalizzati, ma potrebbero comportare costi maggiori e tempi di consegna più lunghi.
Puoi osservare le Contattaci per maggiori dettagli su come ottenere il massimo da questa straordinaria tecnologia.