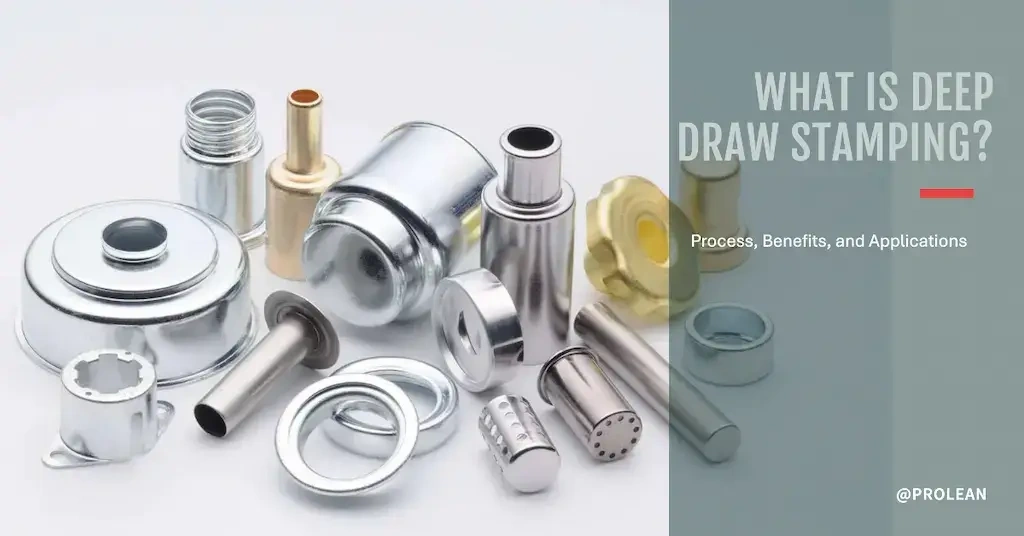
Lo stampaggio a imbutitura profonda è una tecnica di formatura dei metalli che crea forme coniche, a tazza, a cavità, a tronco di cilindro e simili tramite deformazione controllata del materiale. Come specialista processo di stampaggio, l'imbutitura profonda prevede l'impiego di punzoni e matrici. La lamiera grezza viene inserita in uno stampo e il punzone controparte pressurizza la lamiera per deformarla in una profonda cavità dello stampo.
Le parti stampate in metallo imbutito sono definite dal loro rapporto tra diametro e profondità. In genere, la lunghezza dell'imbutitura profonda è maggiore del suo diametro. Alcuni esempi comuni sono pentole, lavelli, raccordi per tappi e staffe strutturali.
Proseguendo la discussione, approfondiremo il processo di stampaggio a imbutitura profonda, i materiali compatibili, i vantaggi, gli esempi di applicazione, ecc.
Come funziona? Il meccanismo
Il processo di stampaggio a disegno utilizza uno strumento specializzato pressa piegatrice che può fornire al punzone un tempo di discesa e una pressione sufficienti per allungare la lamiera in profondità. In particolare, l'altezza della matrice e della pressa dovrebbe essere sufficiente per accogliere la profondità di stampaggio. Nel frattempo, la forma e le dimensioni della cavità della matrice e del punzone sono quasi identiche con una distanza pari allo spessore della lamiera di lavoro.
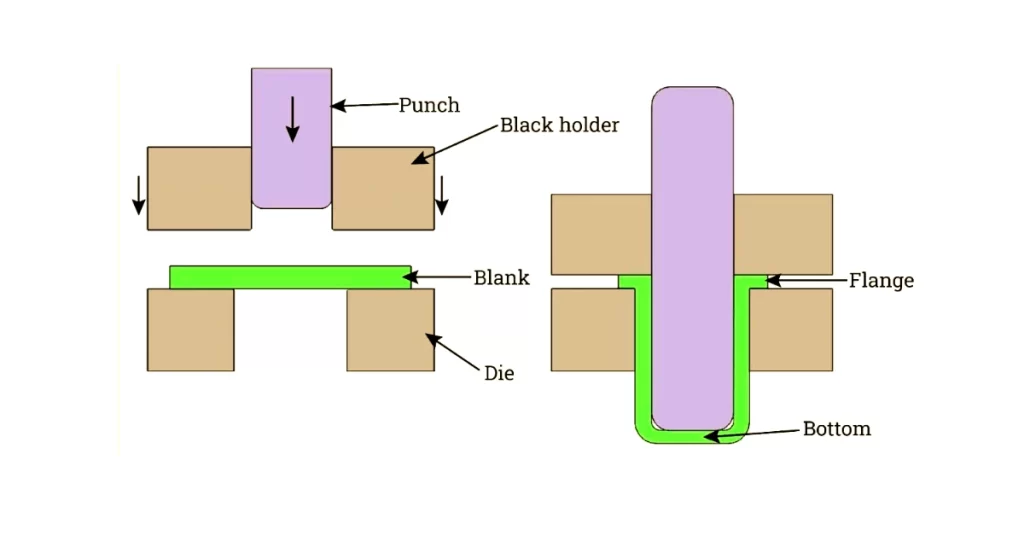
Meccanismo di stampaggio a imbutitura profonda
In base alla capacità delle presse piegatrici o delle macchine per stampaggio, il trasferimento del foglio e il processo di punzonatura possono essere manuali o automatizzati. La tecnologia di stampaggio CNC automatizza questi passaggi e semplifica il processo.
Inoltre, esistono diverse presse e matrici per eseguire l'imbutitura profonda, ciascuna con le proprie distinte capacità;
| Tipo | Descrizione | Applicazione |
| Pressa a singola azione | Un singolo punzone crea una singola parte in un unico passaggio | È adatto per design semplici come tazze poco profonde o parti cilindriche |
| Pressa a doppia azione | Due punzoni eseguono la formatura e il ridisegno (disegni multipli) | Parti o elettrodomestici per automobili che richiedono geometrie complesse |
| Die composto | Operazioni multiple come taglio e piegatura in un'unica pressatura. | Utilizzi nella produzione ad alta efficienza, come negli alloggiamenti elettronici. |
| Muore progressivo | Il pezzo grezzo viene trasferito continuamente attraverso diverse stazioni mediante una striscia di supporto. | Utilizzato in tirature ad alto volume |
Prova subito Boda!
Il processo di stampaggio a imbutitura profonda
Di seguito sono riportate le fasi del processo di stampaggio a imbutitura profonda.
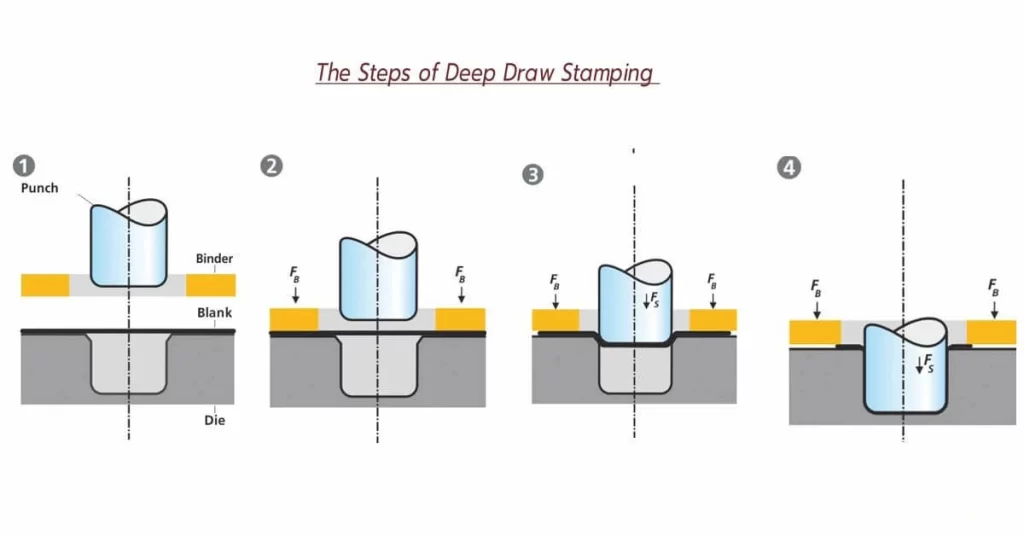
Fasi di stampaggio a imbutitura profonda
- Preparazione del foglio bianco
Scegli il tipo di lamiera metallica o di lega più adatto alle tue esigenze di proprietà e prepara i fogli grezzi da inserire nella matrice. Devi srotolare la lamiera e allinearla con il trasportatore di alimentazione in modo che fornisca continuamente la lamiera per il processo. Qui devi anche abbinare lo spessore scelto e la capacità dell'attrezzatura di stampaggio.
- Trasferimento e punzonatura di fogli
Nelle macchine manuali, gli operatori trasferiscono il materiale tra la matrice e il punzone a mano, mentre le aziende di stampaggio a imbutitura profonda utilizzano macchine per stampaggio CNC automatizzate. Dopo aver alimentato il foglio, il punzone scende e inizia a stirare il foglio in una cavità fino a ottenere la forma desiderata. In un sistema di matrice progressiva, il foglio si sposta attraverso diverse stazioni per distinte operazioni di formatura.
- Espulsione delle parti
Una volta completata la deformazione, il pezzo stampato in metallo imbutito viene espulso automaticamente dall'impianto nelle macchine CNC e manualmente nelle macchine manuali.
- Operazioni di post-elaborazione
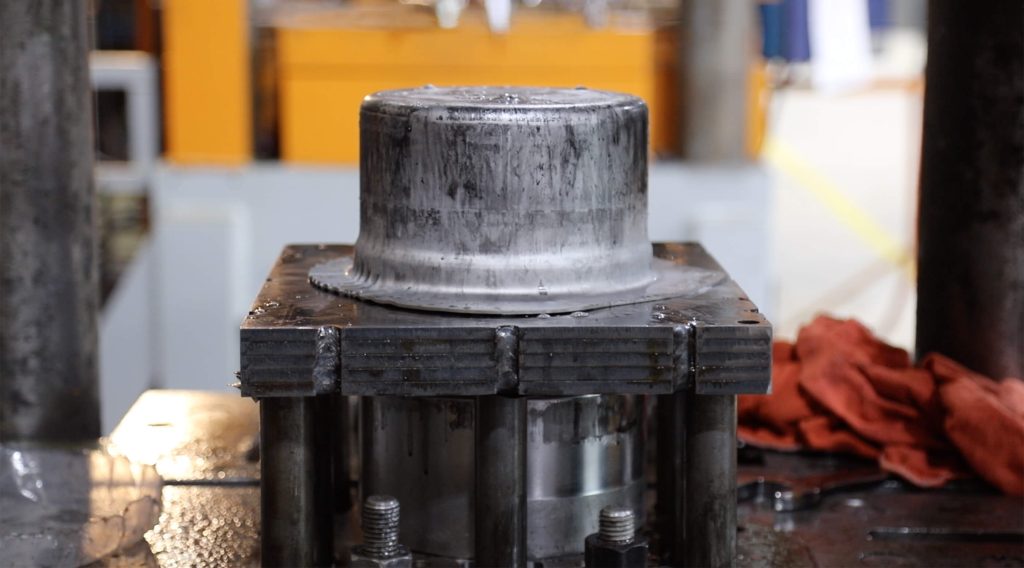
Processo di lavorazione con imbutitura profonda
Dopo l'imbutitura profonda, le parti vengono sottoposte a operazioni di post-lavorazione come rifilatura, foratura, lavorazione, sbavatura e levigatura per ottenere con precisione le dimensioni specificate. Un altro aspetto della post-lavorazione è la finitura superficiale. A seconda che le finiture siano richieste per le prestazioni o l'estetica, è possibile scegliere tra verniciatura a polvere, anodizzazione, galvanica, verniciatura, ecc.
Variabili nel processo di stampaggio a imbutitura profonda
Di seguito sono riportate le variabili/parametri chiave del processo di stampaggio profondo. Queste variabili influenzano i risultati e aiutano a impostare con precisione la matrice e la punzonatrice.
- Tenendo premuto: La pressione viene applicata per tenere ferma la lamiera durante la trafilatura, evitando così la formazione di pieghe e consentendo al tempo stesso al materiale di scorrere liberamente.
- Rapporto di disegno: Il rapporto tra il diametro del grezzo e il diametro della gola
- Gioco radiale: Gioco tra il punzone e la matrice di stampaggio.
- Raggio del profilo della matrice: bordo curvo della matrice, un raggio della matrice più ampio riduce il carico del punzone.
Materiali utilizzati nello stampaggio di metalli imbutiti
Per qualsiasi foglio di materiale da imbutire in profondità, è necessario un certo livello di duttilità, anisotropia e formabilità. Inoltre, un basso rapporto snervamento/resistenza alla trazione è essenziale per deformare il foglio senza crepe.
Di seguito sono riportati i comuni disegni profondi materiali per stampaggio;
Acciaio
Gli acciai a basso tenore di carbonio e dolci sono utilizzati per la deformazione mediante stampaggio profondo in quanto offrono una duttilità e una formabilità migliori rispetto ad altri tipi. Ad esempio, ASTM A1008. Inoltre, ci sono altri gradi di mercato per le deformazioni mediante stampaggio, come gli acciai per stampaggio profondo e extra profondo (DDS ed EDDS).
Acciaio inossidabile
L'acciaio inossidabile offre più resistenza dell'acciaio comune, ma la formabilità è relativamente bassa. In genere, le varianti di acciaio inossidabile al cromo e al cromo-nichel sono adatte per l'imbutitura profonda. Alcuni gradi comuni sono l'acciaio inossidabile 304, 304EDD e 3DDQ.
Alluminio
L'alluminio è un metallo leggero e malleabile che offre un'eccellente formabilità. Gradi di alluminio come 1100, 3003, 5005 e 5052 sono utilizzati per progetti di stampaggio a disegno.
Rame
Il rame è noto per la sua eccellente duttilità, conduttività elettrica e termica e resistenza alla corrosione. È possibile utilizzare rame berillio, C11000 (puro), C10200, C12200, ecc. per la trafilatura profonda. Inoltre, l'ottone (Cu + Zn) è una lega di rame popolare per questo processo,
Nichel
Il nichel offre un'elevata formabilità a temperatura ambiente, che può essere trafilata in parti resistenti e conduttive. I gradi comuni per lo stampaggio di metalli trafilati in profondità sono nichel 200, 201 e 205.
Inoltre, la selezione del materiale per lo stampaggio profondo richiede la considerazione di vari fattori come requisiti meccanici, termici o ambientali specifici del prodotto finale. Ad esempio, duttilità, limite di snervamento, allungamento, incrudimento, temperatura di formabilità e finitura superficiale.
Vantaggi dello stampaggio a imbutitura profonda
La stampaggio a disegno è una tecnica di formatura del metallo senza soluzione di continuità, puoi ottenere parti precise e resistenti con macchine computerizzate che automatizzano il processo per la massima ripetibilità. Inoltre, riduce lo spreco di materiale e richiede saldature o giunzioni minime.
- Produzione efficiente ad alto volume: Grazie alla configurazione di stampaggio automatizzata, è possibile produrre continuamente parti identiche, soprattutto con le stazioni di stampaggio progressive.
- Assemblea ridotta: Le parti finali imbutite richiedono una lavorazione e un assemblaggio minimi. Crea una parte finale con più caratteristiche da un singolo foglio vuoto.
- ripetibilità: Ogni parte estratta da una configurazione di stampo è identica alle altre e le loro dimensioni sono costanti in tutti i cicli.
- Opzioni materiali: Per lo stampaggio a imbutitura profonda si possono utilizzare acciaio, acciaio inossidabile, rame, ottone, alluminio, nichel e altri metalli e leghe.
- Resistenza delle parti: La pressione e le deformazioni migliorano le proprietà fisiche e meccaniche delle lamiere grezze nei pezzi stampati.
Prova subito Boda!
Applicazioni dello stampaggio a imbutitura profonda
Le parti metalliche imbutite sono ovunque, dagli elettrodomestici alle attrezzature militari e mediche. L'efficienza produttiva, la precisione e la ripetibilità della trafilatura della lamiera rendono il processo popolare per diverse esigenze di produzione industriale.
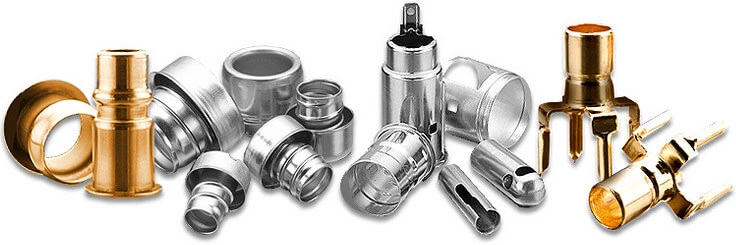
Parti metalliche imbutite
La tabella seguente mostra gli esempi di applicazione di trafilatura lamiera in tutti i settori.
| Industria | Esempi di applicazione |
| Automotive | Serbatoi di carburante, componenti di scarico, alloggiamenti motore e pannelli della carrozzeria. |
| Aeronautico | Pannelli aeronautici, sistemi di alimentazione e supporti strutturali. |
| Sensori e Dispositivi medicali | Strumenti chirurgici, cateteri e siringhe. |
| Elettronica di consumo | Custodie per telefoni cellulari, custodie per computer portatili e alloggiamenti per batterie. |
| Elettrodomestici | Cestelli di lavatrici, pannelli di frigoriferi e vasche di lavandini. |
| Equipaggiamento industriale | Serbatoi industriali, coperture per macchinari pesanti e recipienti a pressione |
| Linea militare | Pannelli per veicoli militari e alloggiamenti per dispositivi di protezione. |
Produzione di scocca MacPro con stampaggio profondo
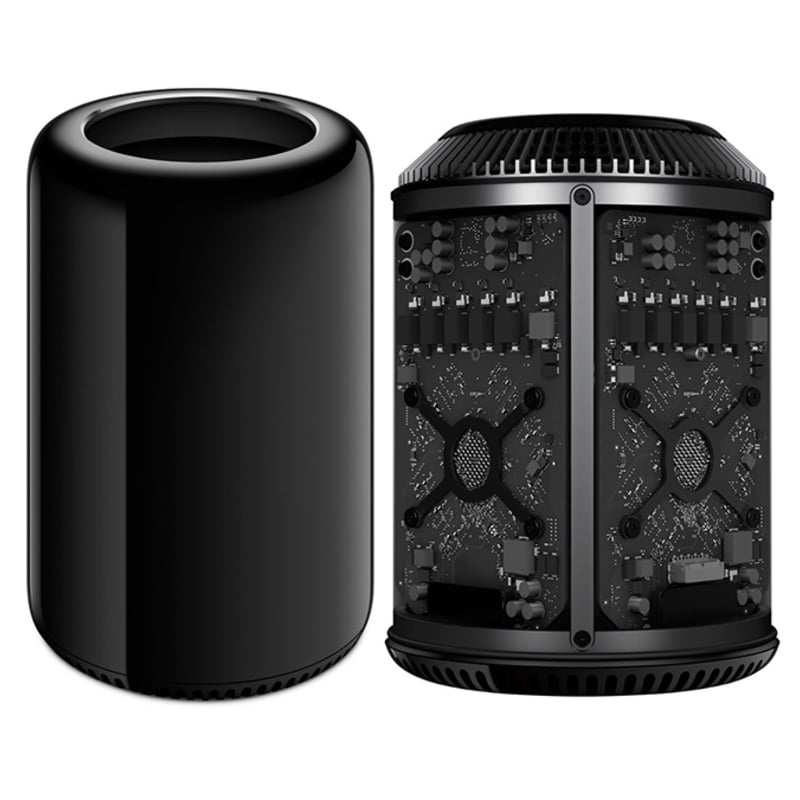
guscio Mac pro
Un esempio di applicazione chiave del processo di stampaggio profondo è la realizzazione di una scocca MacPro. La fabbrica di produzione Apple utilizza principalmente stampaggio profondo, fresatura e taglio laser per questo. In particolare, il processo di stampaggio profondo crea la forma cilindrica di base per la scocca MacPro.
Il processo inizia con un disco di alluminio, che viene posizionato nella matrice. Quindi, il punzone di stampaggio a disegno allunga il punzone nella profondità desiderata, creando una forma cilindrica fine e precisa. Questo processo forma uno spessore uniforme e un'integrità strutturale in tutte le aree allungate, consentendo la produzione di gusci durevoli e leggeri.
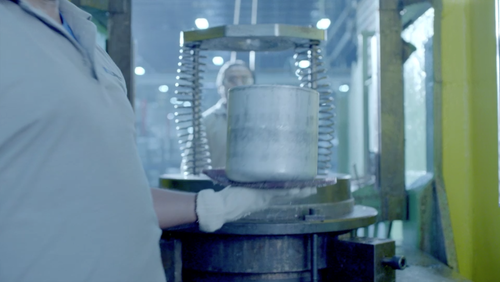
Disegno profondo della scocca del Mac Pro
Inoltre, per ottenere la precisione dimensionale e l'aspetto estetico desiderato, la scocca viene sottoposta a levigatura, lucidatura e anodizzazione.
Lo stampaggio a caldo è costoso?
Come lo standard costo di stampaggio, il costo dello stampaggio a disegno è elevato per la prototipazione e i piccoli volumi. Il motivo principale sono gli alti costi di installazione della matrice e della punzonatrice. Inoltre, per forme complesse, è necessario realizzare matrici di stampaggio personalizzate. Per la produzione ad alto volume, il costo per pezzo è ridotto in modo significativo poiché la matrice può essere riutilizzata fino a un milione di cicli.
Successivamente, il tipo di pressa, l'inclusione di caratteristiche complesse nei progetti e la tolleranza desiderata influenzano anche il costo. Ad esempio, le presse idrauliche e servoassistite per lo stampaggio profondo sono più costose delle tradizionali presse meccaniche.
Prova subito Boda!
Ottieni parti stampate in metallo trafilate in profondità presso Boda
Stai cercando parti metalliche imbutite personalizzate che si adattino esattamente alle tue esigenze? Se è così, Boda può essere la scelta migliore per te. Una fabbrica di stampaggio CNC avanzata e ingegneri esperti presso Boda forniscono parti imbutite di alta qualità per diversi settori industriali. stampaggio su metallo personalizzato L'approccio può produrre caratteristiche di nervature, flange, coniature, riccioli, goffrature, estrusioni, fori, linguette e tacche.
Quindi, richiedi un preventivo per il servizio di timbratura e sfrutta la nostra competenza per i tuoi progetti!