“Uno stampo per pressofusione con specifiche esatte supporta processi di produzione efficienti. Per progettare e creare uno stampo di questo tipo è necessaria una profonda conoscenza delle proprietà dei materiali e delle dinamiche del flusso”.
Nelle moderne industrie manifatturiere, le leghe fuse vengono trasformate in complesse parti metalliche attraverso servizi di pressofusione. Lo stampo per pressofusione costituisce un elemento centrale del processo. Questo stampo facilita la produzione in serie di parti metalliche, con le sue caratteristiche che incidono direttamente sulla progettazione del prodotto finale. Una comprensione completa del processo di stampaggio per pressofusione vi aiuterà a progettare e selezionare lo stampo più adatto alle vostre esigenze. Analizziamo gli aspetti più importanti degli stampi per pressofusione: design, tipologie e vantaggi.
Cos'è uno stampo per pressofusione?
Migliori pressofusione Il processo prevede la creazione di una cavità nello stampo, che definisce le dimensioni e i contorni del getto. La lega metallica fusa viene iniettata negli stampi ad alta pressione; successivamente, le specifiche dello stampo determinano il risultato finale. Gli stampi sono ampiamente utilizzati in diversi settori industriali, ad esempio quello aerospaziale, dei beni di consumo, automobilistico ed elettronico.
L'elevato rapporto resistenza-peso, i tempi di ciclo rapidi, la uniformità delle superfici e l'adattabilità della forma sono i vantaggi che rendono la pressofusione un metodo di produzione ideale.
Che cos'è la pressofusione in stampi di alluminio?
Pressofusione di alluminio stampi o matrici sono diligenti per la produzione di parti in alluminio. Questi stampi hanno una temperatura di fusione e una resistenza più elevate rispetto all'alluminio, altrimenti si verificheranno danni tecnici durante il processo di fusione. Gli stampi per pressofusione di alluminio sono relativamente costosi.
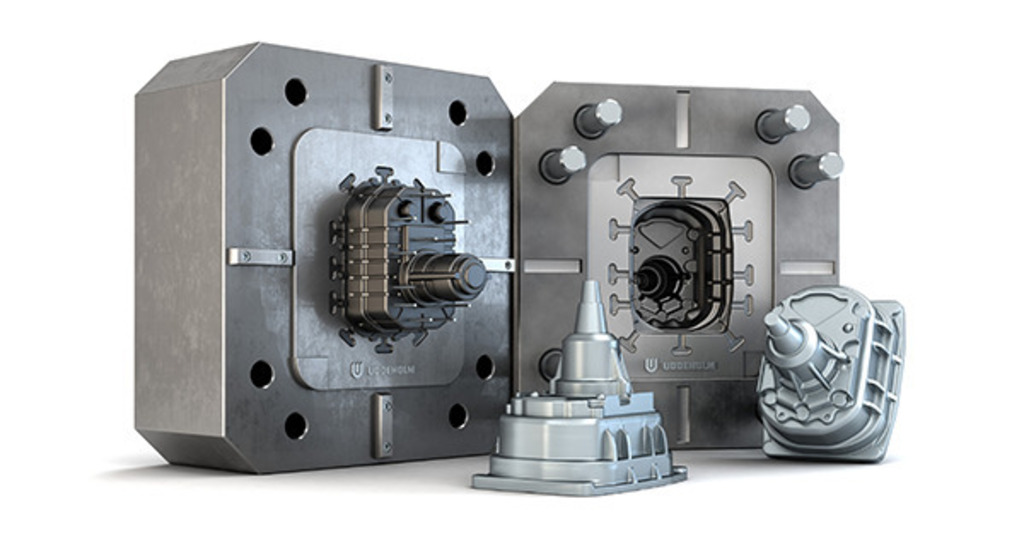
Stampo in alluminio pressofuso
Cos'è lo stampo per pressofusione ad alta pressione?
In Pressofusione ad alta pressione (HPDC) stampo, alta velocità e pressione sono le caratteristiche chiave. In questo processo, il metallo fuso viene versato nella camera di pressione della macchina di pressofusione. La cavità dello stampo di pressofusione si riempie rapidamente e il metallo fuso si solidifica grazie all'alta pressione (fino a 20MPa). La velocità di riempimento preliminare è compresa tra (0.5~70) m/s. Utilizzando stampi per pressofusione ad alta pressione è possibile produrre una quantità di getti di alta qualità in breve tempo. È altamente economico e conveniente quando si tratta di progetti di pressofusione.
Prova subito Boda!
Fasi coinvolte nella progettazione degli stampi per pressofusione
Ci sono alcuni passaggi meticolosi nella creazione di un file progettazione stampi per pressofusione sono descritti di seguito.
1- Design e specifiche
Gli ingegneri contemplano il prodotto finale e creano progetti dettagliati con le sue specifiche tipiche. Ciò include la comprensione della tolleranza, della geometria e della complessità del componente finale. Il coinvolgimento dei formati CAD gioca un ruolo importante nella creazione di modelli 3D che si legano agli standard industriali e ai requisiti del prodotto previsto.
2- Preparazione degli stampi e della base dello stampo
Dopo la finalizzazione del progetto, arriva il secondo processo di preparazione delle attrezzature e della base dello stampo. I componenti dello stampo, come il nucleo e la cavità dello stampo, sono realizzati con cura da esperti produttori di utensili, sfruttando materiali di alta qualità sufficientemente competenti da tollerare pressioni e temperature elevate.
3- Assemblaggio e finitura stampi
È il processo centrale della progettazione degli stampi per pressofusione che comprende l'attento allineamento, il fissaggio e il montaggio di più parti insieme. Questa fase dettagliata garantisce un raffreddamento e uno sfiato precisi per integrare guide e perni che facilitano l'espulsione della parte finale. I trattamenti superficiali e i trattamenti di finitura sono appropriati per prevenire la corrosione, prolungare la durata e garantire un funzionamento regolare.
4- Test e validazione
È fondamentale testare meticolosamente lo stampo prima di metterlo in produzione su vasta scala. Per analizzare la qualità, l'integrità e la funzionalità dello stampo, vengono regolamentate più prove. Dopo il test potrebbero essere necessarie ulteriori regolazioni e aggiustamenti per migliorare la consistenza dello stampo.
5- Produzione e manutenzione
Ora lo stampo è pronto per essere inserito nel processo produttivo dopo approfonditi test e validazioni. Una volta montato lo stampo, il metallo fuso viene alimentato ad alta pressione nella cavità dello stampo. Dopo la solidificazione, vengono controllate le qualità dei componenti prodotti. La funzionalità e la longevità dello stampo sono nelle mani della manutenzione ordinaria che preserva indirettamente la qualità dei componenti fabbricati.
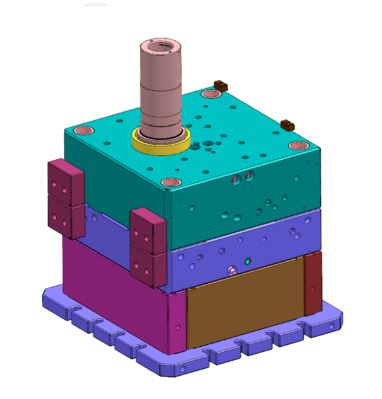
Modello 3D di uno stampo per pressofusione
Parti dello stampo per pressofusione
Esistono più parti di stampi per pressofusione con specifiche e funzioni diverse. Di seguito vengono citate le parti principali dello stampaggio pressofusione:
- Coprire morire: La matrice di copertura contiene un foro di iniezione per la camera fredda o un canale di colata per le macchine a camera calda. Lo scopo principale di una matrice di copertura è quello di consentire l'ingresso di metallo fuso nella matrice.
- Pin espulsore: Nelle macchine per pressofusione i perni di espulsione permettono la rimozione dei componenti pressofusi. Dovrebbero essere posizionati correttamente per regolare la rimozione consistente.
- Corridore: Permette o mantiene il flusso del metallo fuso dall'ugello alla cavità. La pressione viene regolata con il cambiamento della viscosità. Quando lo spessore diminuisce, la pressione aumenta e viceversa.
- materozza: Il canale di colata collega l'unità di iniezione della pressa alla cavità dello stampo. Svolge un ruolo significativo nello stampaggio ad iniezione dove consente la rimozione del materiale in eccesso.
- Inserto cavità: Gli inserti per cavità sono generalmente realizzati in acciaio. Modella l'esterno dei componenti pressofusi. Costituisce la parte esterna dello stampo ed è mobile.
- Piastra di espulsione: La piastra di espulsione aziona i perni di espulsione durante la rimozione della fusione. Tutti i perni vengono spostati con la stessa forza e retratti dopo l'espulsione per la preparazione del tiro successivo.
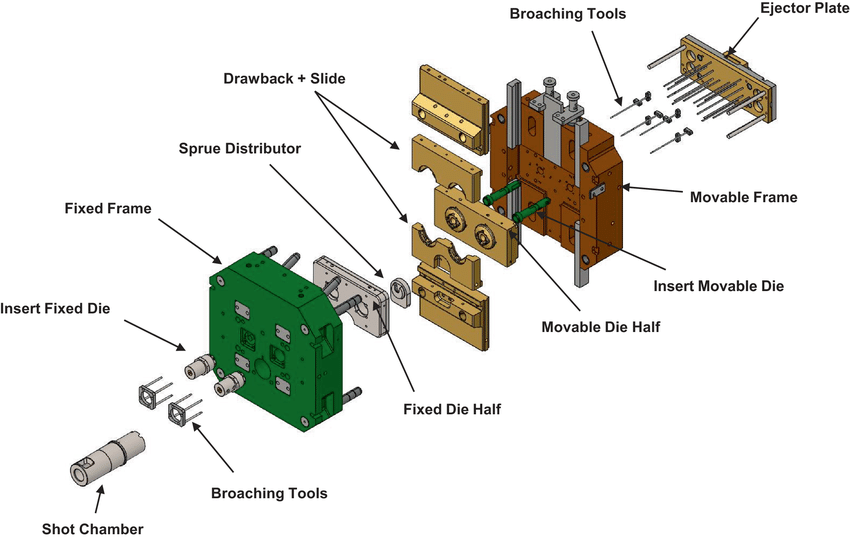
Parti di stampi per pressofusione
Quelli sopra menzionati sono i tipici pezzi di stampi per pressofusione. Nonostante ciò, alcuni stampi personalizzati come stampi pressofusi in Cina contenere anche componenti aggiuntivi in base ai requisiti di progettazione.
Metalli utilizzati nella preparazione degli stampi pressofusi
Alcuni metalli sono comunemente usati nella preparazione degli stampi per pressofusione. Lo specifico
Le proprietà e le applicazioni sono discusse di seguito;
Table: Diversi metalli per la preparazione di stampi pressofusi e loro specifiche e applicazioni
| Metalli | Specificazione | Applicazioni |
| Alluminio | Leghe Al-Si, buona conducibilità termica, basso punto di fusione | Parti automobilistiche, componenti aerospaziali |
| Acciaio | Acciaio per utensili, elevata durezza, resistenza all'usura | Pressofusione, stampaggio ad iniezione |
| Rame | Elevata conducibilità termica, ottima lavorabilità | Pressofusione, creazione di gioielli |
| Zinco | Elevata fluidità, basso punto di fusione | Parti automobilistiche, alloggiamenti elettronici |
| Magnesio | Leggero, buon rapporto resistenza/peso | Componenti automobilistici, aerospaziali |
Diversi tipi di stampi per pressofusione
A seconda dello scopo ci sono quattro tipi di stampi per pressofusione. Questi sono;
1. Stampi di produzione
Come indica il nome, i coloranti di produzione vengono utilizzati per la produzione su larga scala. Il materiale utilizzato per la produzione di questi coloranti è durevole e di alta qualità per prolungarne la durata. Pertanto, il costo iniziale degli utensili è molto più elevato ma compensato per l'uso a lungo termine.
2. Stampi per prototipazione
La funzione e il processo di attrezzaggio sono come i coloranti di produzione, sebbene le caratteristiche e la lavorazione semplificate riducano al minimo il costo degli utensili. Gli approcci di prototipazione sono parti stampate in 3D, fusione per gravità e lavorazioni meccaniche. Il prototipo prodotto non sarà buono ed efficiente rispetto ai coloranti di produzione. La prototipazione dei coloranti può essere una buona opzione quando si tratta di piccole esigenze di produzione.
3. L'unità muore
Questi coloranti vengono utilizzati solo per la pressofusione di parti di macchinari più piccole e sono molto convenienti. Sono molto utili grazie alla funzione di matrici rimovibili note come inserti per matrici che possono essere facilmente sostituite per la produzione di parti diverse. I coloranti unitari sono generalmente adatti per parti che richiedono la massima efficienza e controllo.
4. Tagliare gli stampi
I coloranti di rifinitura vengono utilizzati nella finitura dei componenti di pressofusione, ad esempio rimuovendo materozze, canali di colata, bave e canali. È utile quando ci sono alti volumi di produzione. Inoltre, a volte richiedono camme azionate idraulicamente per rimuovere ingannevolmente i bagliori. Al contrario, la sbavatura manuale è l'alternativa laddove vi sia una complessità nella geometria della parte.
Prova subito Boda!
Tecniche di manutenzione degli stampi per pressofusione
L'efficienza lavorativa e la durata degli stampi pressofusi possono essere aumentate mediante un'adeguata manutenzione. Per lo più questi stampi o coloranti sono costosi, quindi dovrebbero essere maneggiati con cura. Di seguito sono elencate alcune considerazioni che dovresti seguire:
Pulizia della muffa: È imperativo rimuovere di tanto in tanto i residui, la polvere e i detriti dallo stampo. È possibile utilizzare aria compressa, spazzola metallica e solvente delicato per pulire lo stampo.
Ispezionare per danni: Migliori la muffa deve essere osservata per eventuali crepe, usura o strappi. In caso di danni, lo stampo deve essere riparato immediatamente per evitare ulteriori danni.
Lubrificazioni per stampi: Formale la lubrificazione dello stampo è necessaria per un corretto funzionamento. Il lubrificante deve essere spalmato in modo uniforme e sottile.
Sostituzione parti usurate: Alcune parti degli stampi per pressofusione si usuravano più velocemente a causa dell'uso ripetuto. La sostituzione di queste parti va effettuata per evitare di deteriorare la qualità finale del prodotto.
Monitoraggio della temperatura dello stampo: Le caratteristiche dei prodotti finali dipendono indirettamente dalla temperatura dello stampo durante la pressofusione. La temperatura assoluta del materiale di colata può essere mantenuta tramite riscaldatori o canali di raffreddamento.
Vantaggi degli stampi per pressofusione
Lo stampo per pressofusione presenta numerosi vantaggi, sebbene richieda una certa esperienza nella sua progettazione. Alcuni dei meriti sono discussi di seguito.
- Configurazione efficiente delle parti.
- È possibile produrre da centinaia a migliaia di parti da un unico stampo.
- Elevata precisione dimensionale.
- Può sopportare temperature e pressioni elevate.
- Solidificazione e raffreddamento rapidi ed uniformi.
- Meno costi di produzione per la produzione su larga scala.
- A causa dell'alta pressione, il corretto riempimento del fluido.
- Le parti prodotte comportano un'elevata tolleranza.
- Ottima qualità di finitura del componente prodotto.
Riassumendo
In conclusione, gli stampi sono i principali costituenti del processo di pressofusione. Nella progettazione di uno stampo per pressofusione, ogni fase richiede una valutazione, considerazione e gestione diligenti per garantire una produzione di stampi per pressofusione di qualità superiore. Inoltre, un'adeguata manutenzione degli stampi per pressofusione garantirà la durata di conservazione e l'efficienza del lavoro. Consente la produzione di parti complesse con ripetibilità e precisione.
Con la significativa domanda di parti resistenti alla corrosione, leggere e resistenti, lo stampo per pressofusione serve ampiamente diversi settori tra cui quello aerospaziale, automobilistico, medico ed elettronico.