 Rivestimenti elettroforetici per acciai di precisione e componenti lavorati a CNC
La protezione superficiale è la causa principale dei guasti dei componenti metallici sul campo. La corrosione inizia anche nelle aree difficilmente accessibili ed esplorabili, come fori e cavità interne, linee di saldatura, fori filettati e giunzioni a incastro. Le vernici a spruzzo tendono a trascurare questi punti. Ciò causa guasti prematuri dei componenti, costose rilavorazioni e una riduzione della durata di vita di un assemblaggio che altrimenti sarebbe stato perfetto.
La verniciatura elettroforetica (e-coating) risolve il problema alla radice. Un film uniforme viene depositato sulle superfici conduttive di qualsiasi componente metallico immergendo il pezzo in un bagno di rivestimento. Questo processo include anche le superfici inaccessibili e quelle non raggiungibili con i metodi di spruzzatura. La verniciatura elettroforetica è una delle migliori finiture per componenti di precisione. Vanta inoltre una resistenza alla nebbia salina superiore a 1,000 ore e lo spessore del film può essere controllato a livello nanometrico.
Il processo di rivestimento è importante anche per l'ingegnere che specifica le finiture sugli assemblaggi in cui è richiesta un'elevata tolleranza o per il consumatore che riceve assemblaggi in grandi quantità. Boda Tech fornisce lavorazioni meccaniche personalizzate interne con suggerimenti di finitura superficiale di precisione, consentendo ai team di creare il trattamento superficiale appropriato per la geometria dei loro componenti, le tolleranze e le condizioni operative. Offriamo diverse forme di servizi di lavorazione di precisioneche sono le più adatte a qualsiasi programma.
Che cosa è l'E-Coating?
L'elettrodeposizione, o e-coating, è un processo a umido che deposita una vernice su un substrato metallico. L'elettrodeposizione, una tecnica di rivestimento a umido, prevede l'immersione completa del materiale. A differenza della verniciatura a spruzzo, che richiede una visuale diretta sulla superficie, l'elettrodeposizione permette di coprire canali interni, filettature e cavità difficilmente accessibili con le tradizionali apparecchiature di verniciatura a spruzzo.
Questo è particolarmente valido per i pezzi lavorati a CNC e per i componenti in acciaio di precisione, poiché il sottile strato formato può essere regolato in termini di dimensioni senza crescere eccessivamente su superfici delicate. Questo controllo non è vantaggioso quando si tratta di pezzi di dimensioni micrometriche. È per questo motivo che si è optato per l'applicazione di rivestimenti elettroforetici (e-coating) in alternativa all'applicazione di rivestimenti tradizionali.
Processo di elettrodeposizione passo dopo passo
Il processo di elettrodeposizione è un processo multilivello e ripetitivo che controlla la qualità del processo di produzione, dalla materia prima metallica fino alla polimerizzazione finale.
- Pretrattamento I pezzi vengono puliti per rimuovere contaminanti, olio di lavorazione e ossidi. Successivamente, viene depositato un rivestimento di zinco o di fosfato di ferro per conferirgli una protezione anticorrosione e migliorarne l'adesione.
- Immersione nel bagno: Immergete il lato umido dell'opera in una vasca contenente l'80 o il 90 percento di acqua distillata deionizzata e il 10 o il 20 percento di solidi di vernice (resine acriliche o epossidiche).
- Elettrodeposizione Viene fatto con corrente continua (CC). Le particelle di vernice sono caricate e si spostano verso la superficie del pezzo caricata in modo opposto. Formano uno strato uniforme su ogni superficie, come incavi, elementi interni, ecc. Altrimenti, non sarebbe sicuro.
- Dopo il risciacquo: Il materiale in eccesso non legato viene rimosso durante il processo di post-risciacquo. I solidi di vernice riciclati possono essere utilizzati come parte del bagno. Ciò consente di ottenere un'efficienza di trasferimento superiore al 95% e di risparmiare una notevole quantità di materiale di scarto rispetto all'applicazione a spruzzo.
- Polimerizzazione: Gli elementi vengono riscaldati a una temperatura compresa tra 175 e 200 gradi Celsius per almeno venti minuti. La resina viene reticolata dal calore del forno, ottenendo una superficie non porosa e resistente alla corrosione.
Perché la verniciatura elettroforetica è adatta ai pezzi lavorati di precisione
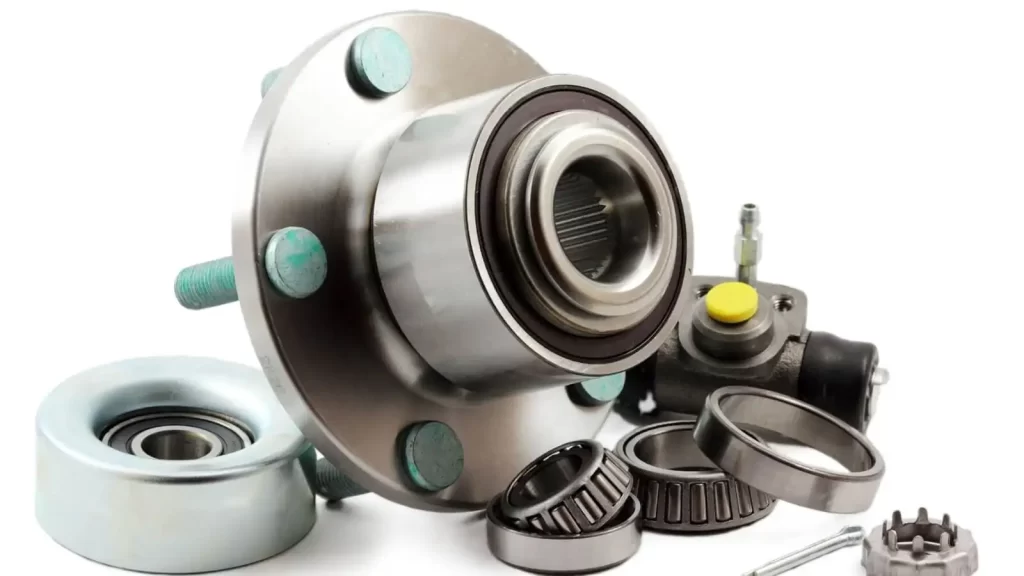
Galvanizzazione di componenti lavorati
La maggior parte delle tecniche di finitura funziona con forme più semplici. I rivestimenti elettroforetici sono stati sviluppati e vengono costantemente migliorati per i pezzi lavorati di precisione. Sono particolarmente utili per i pezzi di precisione in quanto presentano tre caratteristiche prestazionali.
Copertura asimmetrica di dettagli complessi
La carica elettrica generata dal processo di elettrodeposizione crea quella che gli esperti di finitura chiamano forza di proiezione: la capacità di applicare la vernice in punti altrimenti inaccessibili con i metodi tradizionali di spruzzatura e immersione. Questo rappresenta un grande vantaggio per i pezzi lavorati a CNC con cavità cieche o fori interni. Questo è il vantaggio dell'elettrodeposizione rispetto ad altri tipi di rivestimento.
Tra le parti che non possono essere verniciate a spruzzo figurano gli alloggiamenti degli ingranaggi e i contenitori delle batterie. Il rivestimento elettroforetico (E-coating) riesce a raggiungerle.
Spessore ridotto del film per componenti critici per la tolleranza
Il rivestimento elettroforetico standard ha uno spessore compreso tra 15 e 35 micron. È molto più sottile della verniciatura a polvere, che può raggiungere i 60 micron. Questo spessore è necessario per ottenere una deposizione controllata su componenti lavorati con macchine CNC o fori pressati. L'aggiunta di ulteriori 100 o 80 micron di rivestimento comprometterebbe l'accoppiamento. Un rivestimento di 20-30 micron, se applicato uniformemente, generalmente non influisce sull'accoppiamento. Tuttavia, potrebbe comunque influire sull'accoppiamento in alcuni componenti di precisione, soprattutto quelli con tolleranze ristrette o caratteristiche delicate.
Lo spessore della pellicola deve essere deciso e verificato prima della produzione.
Costo del rischio dimensionale Resistenza alla corrosione
La norma ASTM B117 dichiara che i componenti di precisione con rivestimento elettroforetico (E-coat) resistono al test di nebbia salina per oltre 1,000 ore. La superficie non porosa fornisce una barriera resistente a sale, umidità e agenti chimici deboli. Questo tipo di protezione è comunemente necessario per i componenti destinati a essere utilizzati come sottoscocca per autoveicoli, attrezzature industriali, macchine agricole o come involucri per esterni.
Scegliere la composizione chimica appropriata da utilizzare nel tipo di rivestimento elettroforetico
Non tutti i rivestimenti elettroforetici sono uguali. I due parametri chiave hanno un impatto diretto sulla polarità dell'elettricità e sul tipo di resina.
Rivestimento elettroforetico catodico vs. rivestimento elettroforetico anodico
Nella verniciatura elettroforetica catodica (CED), il pezzo in lavorazione funge da elettrodo negativo. Gli ioni metallici vengono impediti di attraversare la pellicola di vernice. Questo processo forma uno strato di rivestimento più denso e resistente alla corrosione. I rivestimenti elettroforetici catodici sono utilizzati in oltre il 95% di tutte le applicazioni industriali, nonché in quasi tutta la produzione automobilistica.
Il rivestimento può essere utilizzato in ambienti interni o con requisiti meno stringenti. La migrazione degli ioni metallici che si verifica durante il processo rappresenta un limite alle prestazioni del sistema anodico. La maggior parte dei componenti lavorati con precisione dovrebbe essere rivestita catodicamente.
La verniciatura elettroforetica catodica è la scelta ideale per componenti automobilistici, macchinari pesanti e qualsiasi componente che necessiti di un'elevata protezione dalla corrosione in ambienti difficili. La verniciatura elettroforetica anodica è più adatta per applicazioni interne o per componenti con requisiti di resistenza alla corrosione inferiori, come apparecchi di illuminazione o accessori per interni. Sapere quale tipo di verniciatura utilizzare in base all'esposizione e ai requisiti prestazionali del componente aiuta a evitare difetti di verniciatura e costi inutili.
Quando si decide tra rivestimento elettronico anodico e catodico, considerare i seguenti fattori:
| fattori | Rivestimento anodico E | Rivestimento catodico E |
| Resistenza alla corrosione | Minore resistenza alla corrosione | Maggiore resistenza alla corrosione |
| Costo | Più conveniente | Costo maggiore |
| Spessore del rivestimento | Strati di rivestimento più sottili | Strati di rivestimento più spessi |
| Tempo di indurimento | Tempi di polimerizzazione più rapidi | Tempi di stagionatura più lunghi |
| Applicazioni adatte | Applicazioni decorative e leggere | Applicazioni gravose, ambienti difficili |
| Copertura dei bordi | Copertura dei bordi meno efficace | Migliore copertura dei bordi |
Sistemi a base di resina epossidica vs. sistemi a base di resina acrilica
Viene utilizzato come primer preferenziale nei componenti strutturali e nelle parti del sottoscocca soggette a condizioni industriali estreme. Ha un solo svantaggio, ovvero la sua stabilità ai raggi UV. Le resine epossidiche presenti nei rivestimenti epossidici tendono inoltre a sfarinarsi e degradarsi con una lunga esposizione al sole. Di conseguenza, le superfici esposte all'esterno devono avere una resistenza ai raggi UV. finitura galvanica sopra la vernice.
La verniciatura elettroforetica acrilica catodica risolve il problema della scarsa resistenza ai raggi UV. I prodotti acrilici sono ideali per macchinari agricoli, impianti di climatizzazione e pannelli a vista per elettrodomestici. Offrono una buona ritenzione del colore, prestazioni ottimali all'esterno e la capacità di operare in ambienti difficili. L'aspetto negativo è che la resistenza chimica dell'acrilico è leggermente inferiore a quella dell'epossidico. Questo aspetto va valutato in base ai requisiti di resistenza ai raggi UV di ciascuna applicazione.
Rivestimento elettroforetico, verniciatura a polvere e anodizzazione
Nella scelta del metodo di finitura superficiale, è necessario considerare i seguenti aspetti: copertura, spessore del film, resistenza alla corrosione ed estetica. In questo contesto, vengono confrontate le principali differenze tra i componenti tipicamente lavorati con macchine CNC.
| Criteri | E-Coating | Powder Coating | Anodizzazione |
| Copertura di parti complesse | L'immersione totale è un'esperienza fantastica | Le nicchie con getti d'acqua limitati sono una buona idea | Conversione della sola superficie |
| Spessore della pellicola | 15-35 um | Oltre 60 µm | da 5 a 25 u |
| Resistenza alla Corrosione | Eccellente, oltre 1,000 ore di resistenza alla nebbia salina. | Buone | La qualità delle leghe varia |
| Impatto sulla tolleranza | Basso, sottile e controllato | Più spessa è la costruzione, più alta è | Solo la superficie bassa |
| Colore | Nero, perlopiù | Vasta gamma | Trasparente o a tintura limitata |
| Ideale per | Superfici nascoste, giunture, cavità | Parti decorative visibili | Componenti in alluminio |
Questi due strati sono complementari. Si completano a vicenda. La verniciatura elettroforetica funge da primer anticorrosione per tutte le superfici, comprese quelle nascoste. La verniciatura a polvere fornisce sia uno strato di finitura decorativo che uno strato protettivo più spesso per le superfici visibili. Il sistema duplex è ormai uno standard nella produzione di automobili e macchinari pesanti.
Prova subito Boda!
Linee guida di progettazione per componenti CNC di precisione con rivestimento elettrochimico.
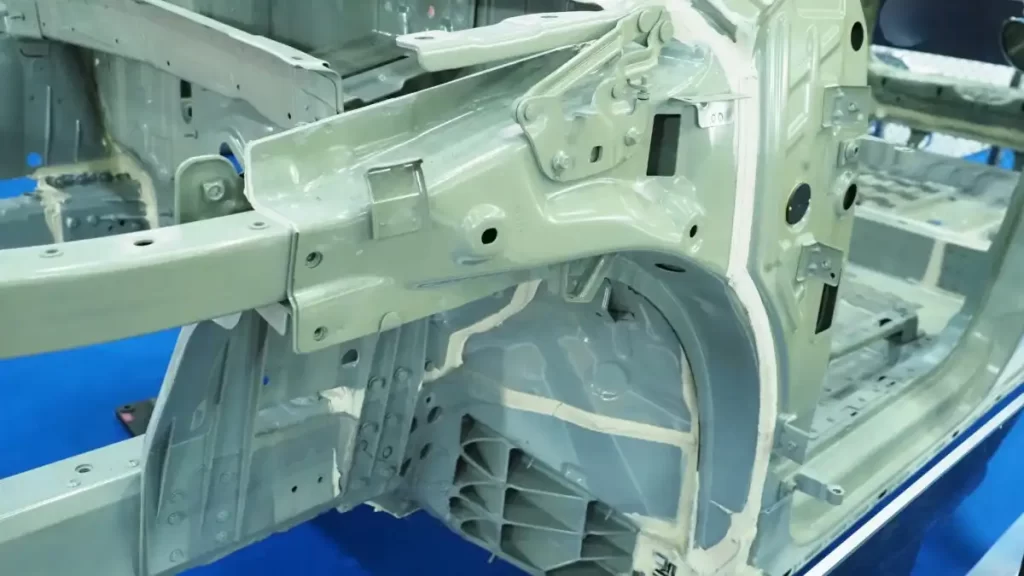
Telaio della carrozzeria con rivestimento E-coat
La verniciatura elettroforetica è adatta per geometrie complesse, ma non è immune a problemi geometrici. È il design del componente che determina se produrrà risultati coerenti e affidabili.
Fori di drenaggio e fori di ventilazione
Il drenaggio e la ventilazione sono dettagli importanti per sezioni cave, assemblaggi in scatola o involucri piegati. Prima della produzione, è necessario verificarli. Se il componente non presenta un numero sufficiente di fori di drenaggio, è possibile che i prodotti chimici utilizzati per il pretrattamento, l'acqua di risciacquo e i materiali di rivestimento vi rimangano intrappolati. Ciò può causare corrosione, contaminazione e un accumulo non uniforme del film di rivestimento.
In ogni fase, il fluido può entrare e uscire liberamente dalle sezioni cave. Ciascuna sezione cava presenta un piccolo foro di sfiato vicino alla parte superiore. Questa aggiunta economica al progetto eviterà costosi problemi di qualità.
Zone di sovrapposizione, giunti a sovrapposizione e cordoni di saldatura
Le superfici delle lamiere e delle strutture saldate possono accumulare liquidi, causando un pretrattamento non uniforme. La pulizia può risultare difficile se le saldature trattengono flussi o ossidi. Nello spazio capillare tra i bordi piegati e le giunzioni a sovrapposizione, possono rimanere residui di prodotti chimici per il pretrattamento o acqua di risciacquo. Ciò può causare una scarsa adesione dopo la verniciatura o la formazione di bolle.
Le saldature sulle giunzioni devono essere continue, non discontinue. I fluidi possono rimanere intrappolati tra i cordoni di saldatura. Sigillare o ridurre al minimo i bordi delle giunzioni a sovrapposizione è importante nelle aree in cui è richiesta una protezione a lungo termine dalla corrosione.
Bordi netti e aree ad alta densità di corrente
I bordi netti possono causare un accumulo irregolare della pellicola. Gli angoli interni riceveranno meno rivestimento rispetto alle superfici piane. Anche una piccola smussatura o rottura del bordo, di appena 0.1-0.2 mm, può ridurre la variazione dello spessore della pellicola sui bordi.
Applicazioni di rivestimenti elettroforetici
Processo di elettrodeposizione sulla carrozzeria dell'auto in fabbrica
La verniciatura elettroforetica (e-coating) è una finitura molto diffusa nei settori che utilizzano componenti lavorati con precisione. La combinazione di resistenza alla corrosione e controllo dimensionale, unitamente alla sua capacità di copertura, la rende uno standard del settore.
Automobile e trasporti
L'industria automobilistica ha sviluppato la verniciatura elettroforetica per un semplice motivo: le geometrie complesse, come quelle delle carrozzerie, delle sospensioni e delle pinze dei freni, richiedono protezione dalla corrosione. La verniciatura protegge i componenti lavorati a CNC dalla corrosione per tutta la loro durata produttiva. Quando si applica una vernice di finitura sopra un primer, si può ottenere una resistenza alla nebbia salina fino a 1,500 ore.
Attrezzature e macchinari pesanti
Gli alloggiamenti degli ingranaggi, i cilindri idraulici e i supporti dei motori di tutte le macchine edili, minerarie e agricole sono soggetti ad agenti chimici, umidità e usura meccanica. Questi componenti vengono rivestiti con la vernice uniforme di cui necessitano, evitando le variazioni dimensionali che rivestimenti più spessi possono produrre su superfici di accoppiamento di precisione.
Elettronica e contenitori elettrici
Si tratta di un rivestimento utilizzato per offrire protezione dalla corrosione a contenitori, dissipatori di calore e altri componenti lavorati a CNC. Questo avviene senza compromettere la conduttività termica, le dimensioni e la resistenza alla corrosione. La pellicola non porosa del rivestimento elettroforetico fornisce una base uniforme su cui è possibile schermare le interferenze elettromagnetiche (EMI) qualora vengano posizionati altri strati conduttivi sopra lo strato di rivestimento elettroforetico.
Apparecchiature di laboratorio per l'assistenza sanitaria
Le strutture sanitarie in cui vengono conservate le apparecchiature devono essere dotate di carrelli, sistemi di supporto e componenti degli strumenti in grado di resistere a potenti agenti detergenti medicali e alla sterilizzazione senza subire danni. Una pellicola non porosa e chimicamente resistente che soddisfa tali requisiti è la deposizione elettroforetica (e-coating). Lo spessore controllato della pellicola consente di ottenere tolleranze ristrette nei componenti lavorati con precisione.
Limiti della verniciatura elettroforetica: quando la verniciatura elettroforetica non è la soluzione migliore?
Va notato che questo rivestimento potrebbe non essere il più adatto. La conoscenza dei difetti del rivestimento può essere utilizzata per eliminare gli errori di specifica che introducono problemi di qualità e costi a valle.
- Rivestimento elettroforetico Materiali non conduttivi: Il rivestimento elettroforetico deve essere elettricamente conduttivo. Non può essere applicato su ceramica, materiali compositi o plastica senza un primer elettricamente conduttivo. Gli assemblaggi di materiali misti potrebbero dover essere rifiniti separatamente.
- Flessibilità nel colore: La maggior parte delle vernici elettroforetiche è disponibile in una gamma limitata di colori. Il nero è il più pratico e diffuso. I colori personalizzati possono essere costosi e sono applicabili solo a lavori di grandi dimensioni.
- Dimensioni: Le vasche per la verniciatura elettroforetica hanno dimensioni fisse. Le grandi strutture saldate possono superare la capacità della vasca e devono essere rifinite con altri metodi.
- Non applicare la vernice epossidica alle parti soggette a raggi UV e prive di uno strato protettivo. Senza una superficie resistente ai raggi UV, il colore si degraderà nel tempo.
- Il costo del rivestimento elettroforetico è basso quando il volume di produzione è basso. e durante le fasi di prototipazione. Altri metodi di finitura risultano più economici per prototipi o piccole quantità, a causa degli elevati costi di allestimento e stoccaggio per ogni singolo pezzo.
Prova subito Boda!
Cosa considerare nella scelta di un fornitore di rivestimenti elettroforetici per componenti di precisione
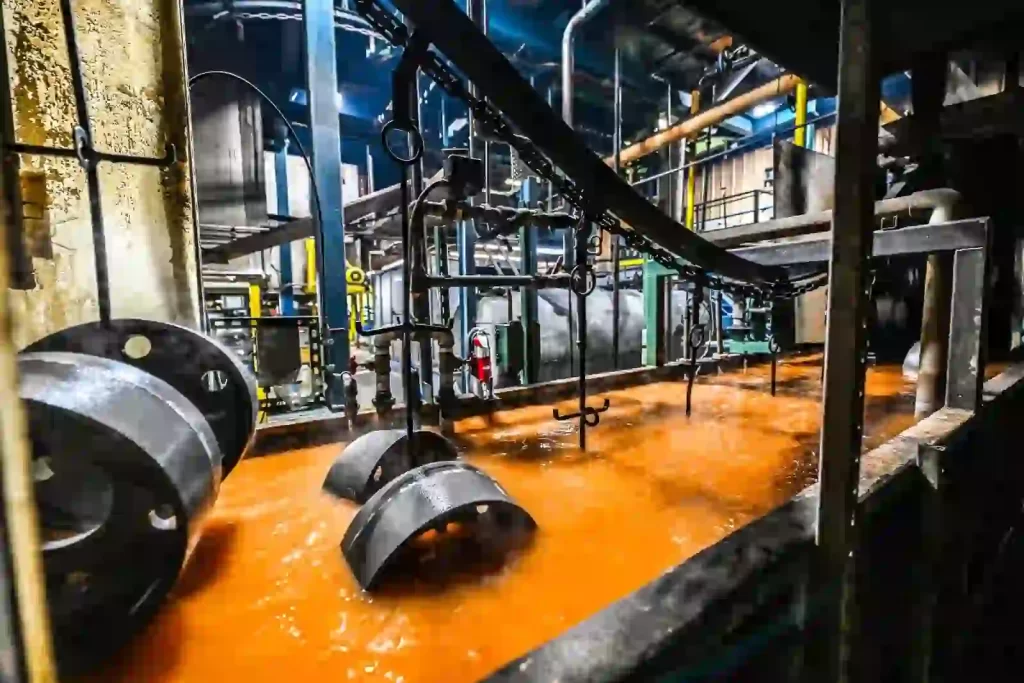
Rivestimento di oggetti metallici mediante galvanostegia
Il processo è importante quanto la sua composizione chimica per la qualità di un rivestimento elettroforetico. Quando si valutano i fornitori di componenti per lavorazioni meccaniche di precisione, tenendo conto della stabilità del processo e della garanzia di qualità, è fondamentale porre le domande giuste.
Lista di controllo delle capacità tecniche
Prima di stipulare un contratto con un fornitore, assicurati di verificare quanto segue:
- Dimensioni della vasca, come ad esempio il componente più grande che può essere lavorato, e capacità di progettazione del rack per assemblaggi complessi.
- Il fornitore può fornire indicazioni su come fare la scelta migliore.
- Apparecchiature per la misurazione dello spessore, tolleranze e metodi per il controllo dello spessore del film.
- Fori e filettature importanti. Le superfici rettificate non sono verniciabili.
- Dettagli del processo di pretrattamento, incluso il rivestimento fosfatico, che migliora l'adesione
Qualità e certificazione
La certificazione ISO 9001 dovrebbe essere applicata a tutti i programmi di produzione. I programmi per il settore automobilistico e i fornitori di primo livello dovrebbero in genere essere certificati secondo la norma IATF 16949. È inoltre necessario richiedere ulteriori informazioni sulle prestazioni, inclusi i dati relativi ai test in nebbia salina, alla norma ASTM B117 e ai test di adesione, ad esempio tramite reticolazione o test di adesione per trazione. Se il fornitore non è in grado di fornire queste informazioni, non è il partner adatto per la realizzazione precisa del componente.
Catena di fornitura CNC e di finitura CNC
L'acquisto di un sistema di elettrodeposizione senza lavorazione CNC comporta dei rischi (dimensioni variabili durante la movimentazione, problemi di rivestimento non facilmente attribuibili e tempi di consegna più lunghi a causa della logistica di più fornitori). La lavorazione e la finitura possono essere fornite dallo stesso fornitore. Il processo è più visibile, i controlli più rigorosi e la distanza tra il materiale immesso nel processo e il pezzo finito è minore.
Conclusione
La verniciatura elettroforetica (e-coating) non è paragonabile alla verniciatura tradizionale. Si tratta di una tecnologia di finitura precisa che offre protezione dalla corrosione laddove altre tecniche non riescono a garantire tale protezione. La verniciatura elettroforetica rappresenta una soluzione economica per la lavorazione di componenti con geometrie complesse o tolleranze ristrette. È un'ottima opzione grazie allo spessore uniforme del film di rivestimento. Per ottenere i migliori risultati con la verniciatura elettroforetica, è necessario considerare i seguenti aspetti: la scelta della resina più adatta, la predisposizione di un sistema di drenaggio e ventilazione per i componenti e la scelta di un fornitore in grado di monitorare la qualità dell'intero processo.
Boda Tech offre servizi di lavorazione CNC, finitura superficiale di precisione e placcatura di precisione. È la scelta ideale quando sono richieste dimensioni precise e una protezione anticorrosione garantita. Il team di Boda Tech può aiutarvi a identificare lo strumento di elettrodeposizione più adatto a un nuovo progetto, oppure può analizzare le opzioni di finitura attualmente disponibili per un componente esistente. Contattaci per ottenere un preventivo adesso!
Domande frequenti
È possibile applicare un rivestimento elettroforetico a componenti in alluminio lavorati a CNC?
Sì, per aumentare l'adesione, prima del bagno di elettrodeposizione si applica normalmente un pretrattamento a base di fosfati o cloruri. Il metodo di finitura più diffuso per l'alluminio è l'anodizzazione. Tuttavia, l'elettrodeposizione offre una maggiore resistenza agli ambienti aggressivi.
Il trattamento di elettrodeposizione influirà sulle dimensioni dei pezzi lavorati?
La deposizione elettroforetica (e-coating) è in grado di aggiungere da 0.015 mm a 0.035 mm allo spessore di una pellicola convenzionale. Questa tolleranza è fondamentale e il rivestimento deve essere mascherato prima della lavorazione o durante la lavorazione di una dimensione che presenta un foro filettato, un foro a pressione o un albero di precisione.
Qual è la durata utile del rivestimento elettroforetico?
Nei test ASTM B117, i componenti rivestiti con elettroforesi (e-coating) hanno in genere una durata superiore a 1,000 ore. I fattori che influenzano la durata in condizioni di utilizzo reali includono l'ambiente in cui verrà effettuata l'applicazione, il rivestimento scelto e l'eventuale applicazione di una finitura protettiva. I componenti del sottoscocca automobilistico che utilizzano una resina epossidica catodica come primer e una verniciatura a polvere possono offrire una protezione dalla corrosione di 10 anni o più.
È possibile applicare l'ecoating sopra altre finiture superficiali?
Spesso è così. I primer epossidici catodici più comunemente utilizzati sono impiegati in sistemi duplex, quindi ricoperti con vernice a polvere per conferire texture, colore e protezione dai raggi UV. Vengono combinati per la produzione di componenti per autoveicoli, attrezzature per esterni e macchinari pesanti.