Le applicazioni del processo di pressofusione ad alta pressione sono percepite come la creazione di forme complesse di componenti metallici. Garantisce un'elevata precisione nello sviluppo di progetti elaborati. Rispetto ad altre tecniche, il metodo è rapido ed efficace in quanto riduce al minimo l'utilizzo di materiale. Inoltre, è più economico a lungo termine e, pertanto, un'opzione conveniente per i produttori.
Prima di entrare nei dettagli delle applicazioni del processo di pressofusione ad alta pressione, è necessario capire: cos'è l'hpdc? Questo articolo risponderà a tutte queste domande, non preoccuparti. Quindi, entriamo nel vivo.
Pressofusione ad alta pressione: una breve spiegazione della tecnica
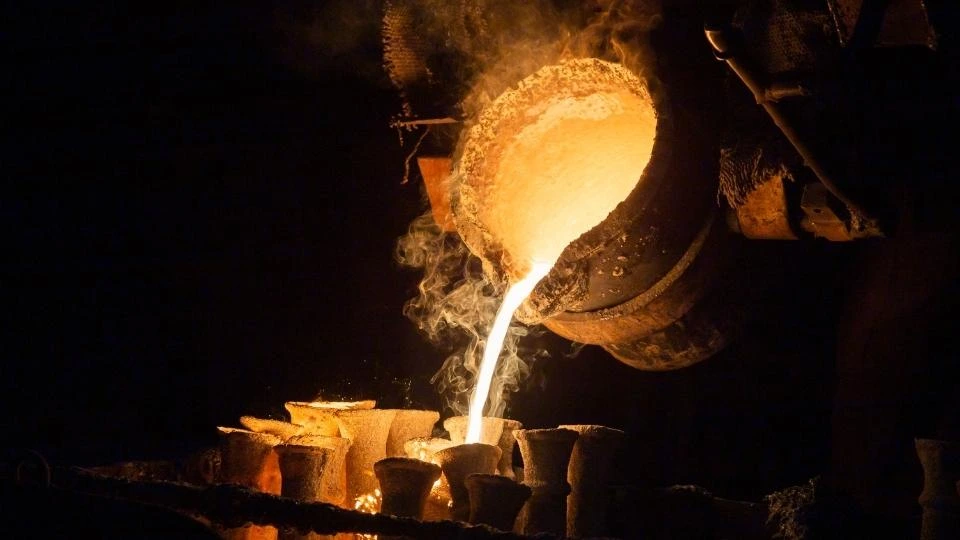
Nome immagine: pressofusione ad alta pressione
Il processo di pressofusione di solito comprende tre tipi principali; tra questi uno è la pressofusione ad alta pressione (HPDC). Questo processo comporta la forzatura di un metallo fuso in uno stampo ad alta pressione. La pressione spinge il metallo fuso in ogni angolo cieco. Dopodiché, un metallo si solidifica e deve essere estratto dallo stampo in cui è stato inserito. Il ciclo seguente continua affinché la produzione sia continua.
L'HPDC non deve essere confuso con pressofusione a bassa pressione (LPDC). Ognuno di loro ha le sue peculiarità e applicazioni. Ecco un confronto:
- Data l'esigenza di elevata precisione, l'HPDC impiega una macchina orientata orizzontalmente.
- L'HPDC utilizza pressioni comprese tra 1000 e 25,000 PSI.
- Al contrario, l'LPDC utilizza una configurazione di macchinari verticali e funziona a pressioni più basse.
- La LPDC solitamente richiede un processo più lungo e utilizza stampi diversi.
Come funziona il processo di pressofusione ad alta pressione?
Nome immagine: Parti pressofuse in grandi dimensioni
La pressofusione ad alta pressione (HPDC) normalmente prevede 4 fasi principali: preparazione dello stampo, iniezione, espulsione e trattamento post-fusione. Tuttavia, possono includere pressofusione sotto vuoto e lavorazione di metalli semisolidi. Tuttavia, l'approccio generale rimane lo stesso.
- Preparazione dello stampo
Pulizia Stampo per pressofusione è un must prima che il processo inizi. Quindi, assicurati che non ci siano impurità durante il processo di fusione che potrebbero fare la differenza nella fusione. Applica rivestimenti esterni sulle pareti interne dello stampo per regolare la temperatura e facilitare la rimozione del prodotto.
- Iniezione
Il metallo fuso viene poi trasferito nella camera di iniezione. Qui, viene forzato nello stampo tramite la pratica della camera calda o della camera fredda.
- Iniezione a camera calda: in questo processo, il sistema di iniezione è immerso nel forno di fusione. Lo stantuffo di iniezione alimenta il metallo fuso nell'ugello e poi nella matrice. Il processo è ottimale per metalli come zinco, magnesio e piombo.
- Iniezione in camera fredda: il metallo liquido viene quindi iniettato in cascata in una manica in camera fredda. Generalmente, viene fatto tramite uno stantuffo idraulico che spinge il metallo a entrare nello stampo. Questo metodo è adatto per metalli ad alto punto di fusione come alluminio e ottone o persino rame o acciaio. Può anche utilizzare l'iniezione orizzontale o verticale.
Tuttavia, entrambi i processi di iniezione possono essere utilizzati con il magnesio. I piccoli componenti fini sono realizzati da macchine a camera calda a causa dei limiti di dimensione. Le fusioni in zinco sono solitamente più rigide di quelle ad alta pressione. pressofusione di alluminio.
Il processo di iniezione viene eseguito a pressioni da 1,500 a 25,000 PSI. La pressione viene mantenuta per un periodo non superiore a poche centinaia di microsecondi. Nel raffreddamento, la pressione idraulica provoca l'espulsione del gas, che rimane intrappolato nello stampo. La pressione aiuta a compensare la contrazione quando il metallo si solidifica. Una tale capacità di 4000 tonnellate, tuttavia, può essere gestita da stampi.
Rimozione della parte
Dopo che il metallo è diventato solido, i perni di espulsione forzano semplicemente la fusione fuori dallo stampo. Questi perni sono posizionati alle estremità mobili dello stampo per facilitare il rilascio.
Guarnizione
Dopo la fusione, lo spessore trasversale o qualsiasi parte sporgente viene tagliato via dal prodotto. A questo scopo, vengono utilizzate attrezzature come stampi di rifilatura e seghe. La rifilatura può dare origine a rottami metallici che possono, in futuri cicli di produzione, essere utilizzati per realizzare altri prodotti. (Per saperne di più sul comune difetti di pressofusione ad alta pressione nella nostra guida completa)
Prova subito Boda!
Materiali compatibili con la pressofusione ad alta pressione
L'HPDC è ottimale per la produzione di componenti o parti metalliche. I più ampiamente utilizzati sono le leghe di alluminio, zinco e magnesio. Diamo un'occhiata a questi materiali per determinare se è meglio usare l'HPDC o un altro metodo.
- Alluminio
Nome immagine: Parti pressofuse in alluminio
L'alluminio è il materiale più utilizzato nell'HPDC. Le sue proprietà lo rendono adatto all'uso in settori quali l'industria automobilistica e quella aeronautica. L'alluminio ha una discreta fluidità, soprattutto quando fuso sotto pressione. Tuttavia, per una fusione di alta qualità, necessita di un sistema a camera fredda. Alcune delle leghe di alluminio più comunemente utilizzate sono 380, 390, 412, 443 e 518.
Inoltre, parti in alluminio sono preferiti per la loro relativa leggerezza. Conferisce inoltre una migliore stabilità dimensionale, conduttività elettrica, resistenza all'erosione e resistenza termica all'articolo finale.
- Magnesio
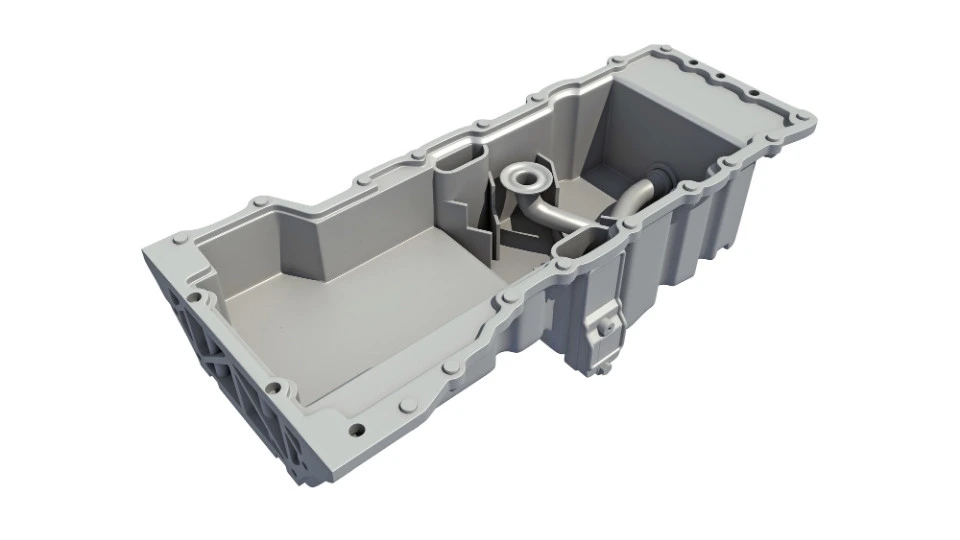
Nome immagine: Pressofusione di magnesio Prodotto
Come l'alluminio, il magnesio è un altro materiale scelto per l'HPDC. È più leggero dell'alluminio ed è noto per la sua elevata lavorabilità. Tra tutte le leghe, il magnesio è il più adatto per pressofusione a camera calda a causa del suo basso punto di fusione. Le leghe più diffuse sono AZ91D, AM60, AS41B e AE42.
- Zinco
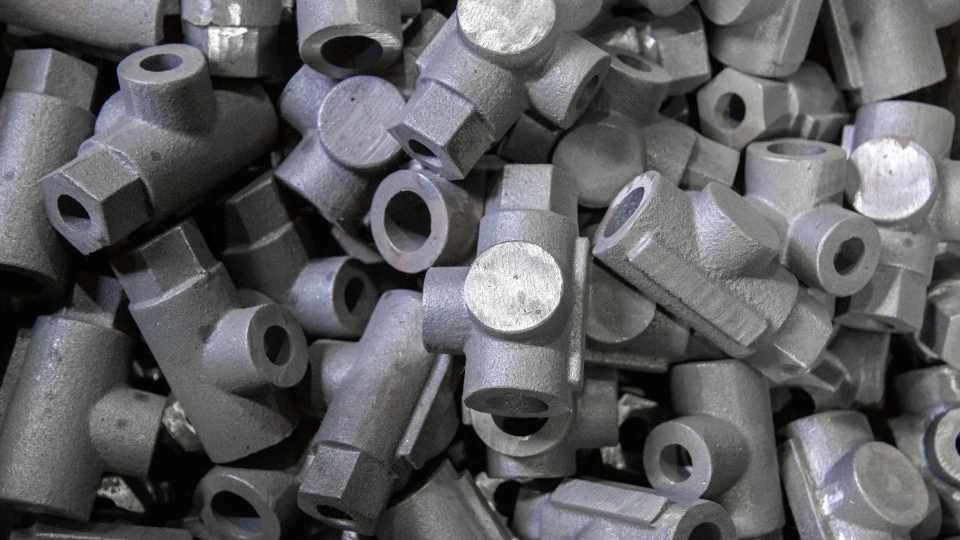
Nome immagine: Parti pressofuse in zinco alla rinfusa
Tra i materiali HPDC, lo zinco è il più amichevole per gli utenti. È abbastanza adatto all'uso con sistemi sia a camera calda che a camera fredda. Zamak 2, Zamak 3 e Zamak 5 sono le tre principali leghe di zinco applicate alle applicazioni di pressofusione ad alta pressione. Le parti in zinco sono meccanicamente solide, resistenti all'usura e possono essere facilmente lavorate.
Inoltre, possono essere utilizzati altri materiali, tra cui leghe di rame, piombo e stagno, ecc. Ogni materiale presenta proprietà distinte. Il primo criterio per la scelta di un materiale è la funzione richiesta e le condizioni in cui l'attrezzatura opererà. Dovresti chiedere a un fornitore di servizi di pressofusione qual è il materiale più appropriato.
Prova subito Boda!
Applicazioni del processo di pressofusione ad alta pressione: tipi di prodotti che realizza?
La pressofusione ad alta pressione può essere utilizzata in tutti i settori industriali per i vantaggi che ne derivano. Di seguito sono riportati i meriti di questo metodo.
Tassi di produzione più elevati
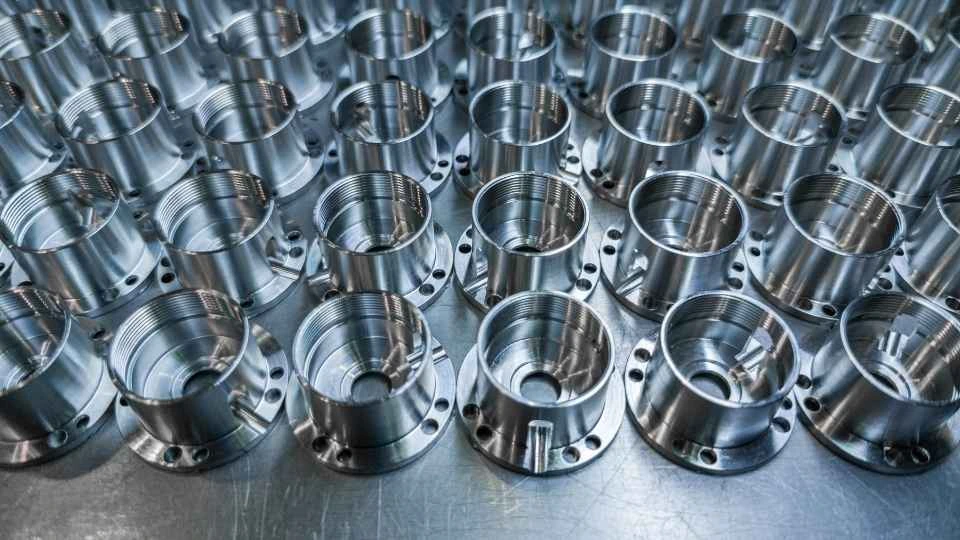
Nome immagine: Componenti di pressofusione di precisione
Alta pressione processo di pressofusione consente una produzione a velocità più elevate rispetto agli altri metodi. Poiché il processo di iniezione ad alta velocità di metallo fuso aiuta in una produzione più rapida. Ciò rende il processo adatto per le organizzazioni di produzione ad alto volume.
Parti di buona qualità
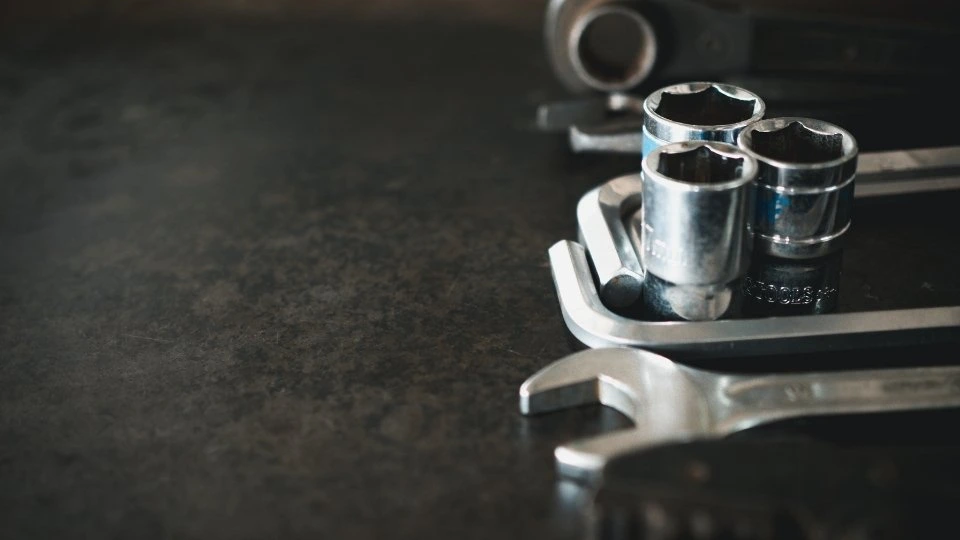
Nome immagine: Strumenti pressofusi
La fusione ad alta pressione garantisce una forma quasi netta e nella maggior parte dei casi produce una finitura superficiale fine. Poiché le parti di precisione possono essere tagliate con una tolleranza molto stretta e potrebbero non aver bisogno di ulteriori tagli. Un altro vantaggio di una buona finitura superficiale è che aiuta a ottenere una placcatura più facile. Inoltre, la fusione ad alta pressione offre uniformità e stabilità meccanica nelle parti prodotte.
Prodotti a parete sottile
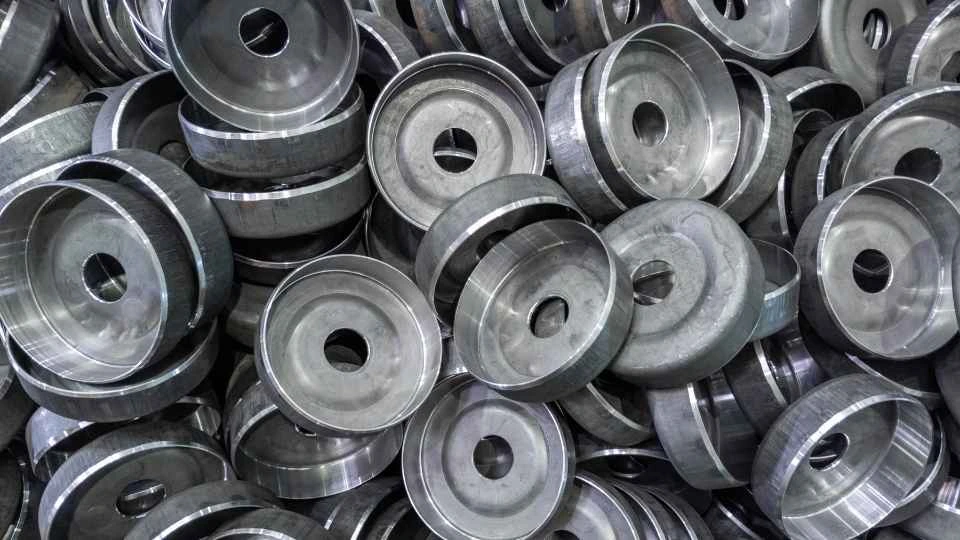
Nome immagine: Parti di fusione a parete sottile
Le alte pressioni utilizzate nel processo consentono sezioni di parete più sottili. Lo spessore minimo di parete disponibile è di 0.40 mm, come da requisiti. Le costruzioni a parete sottile possono creare prodotti leggeri e aiutare a ridurre il peso. Inoltre, consentono l'incorporazione di parti come viti durante la fusione e riducono il numero di passaggi necessari nell'assemblaggio.
Ottenere progetti complessi
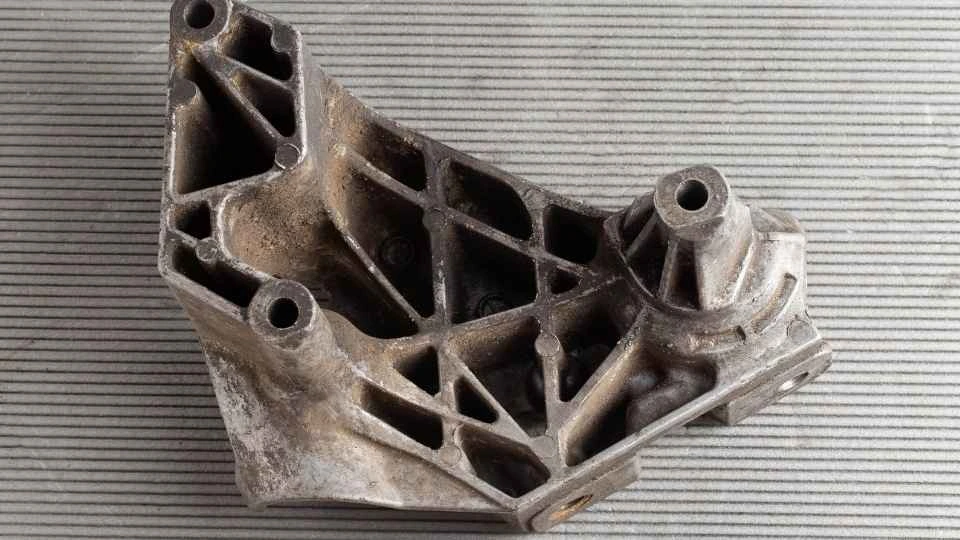
Nome immagine: Parte pressofusa complicata
La forma dello stampo utilizzata in HPDC offre flessibilità e consente ai progettisti di sviluppare progetti di parti più complessi. Questa caratteristica è preziosa per la formazione di assemblaggi complessi che impiegano un numero limitato di componenti.
Stampi durevoli
Gli stampi utilizzati in HPDC sono resistenti e hanno un lungo ciclo di vita. Ciò consente di utilizzarli in molti cicli di produzione, riducendo così il costo per unità.
Applicazioni del processo di pressofusione ad alta pressione
Molte industrie utilizzano la pressofusione ad alta pressione per i suoi benefici sul prodotto finale. I settori comuni includono.
Industria automobilistica
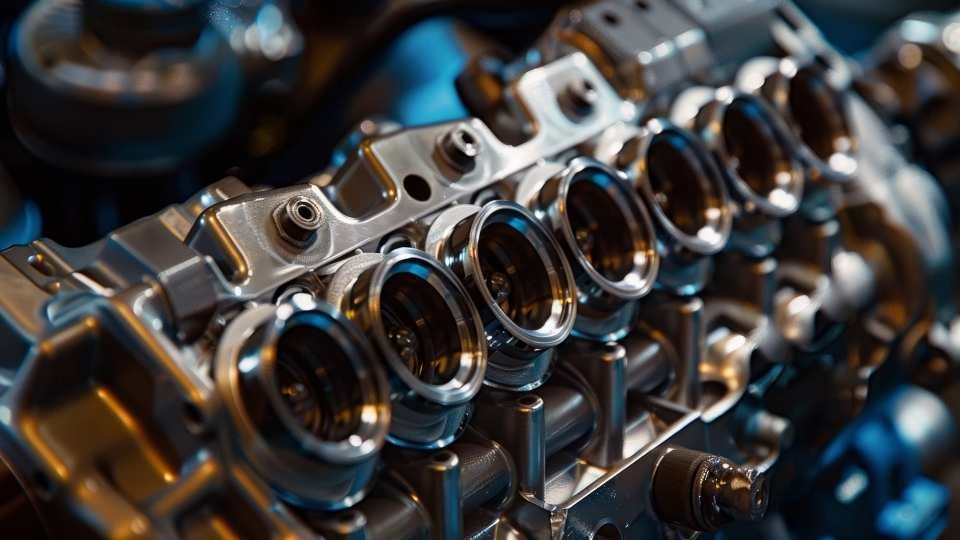
Nome dell'immagine: Sistema di sospensione per pressofusione automobilistica
I produttori impiegano la pressofusione di alluminio ad alta pressione e il magnesio per componenti e parti strutturali per auto. Sono articoli di uso quotidiano come blocchi motore, scatole del cambio e coppe dell'olio. Inoltre, produce culle motore e altre parti di irrigidimento della carrozzeria come le traverse delle auto.
Settore medico
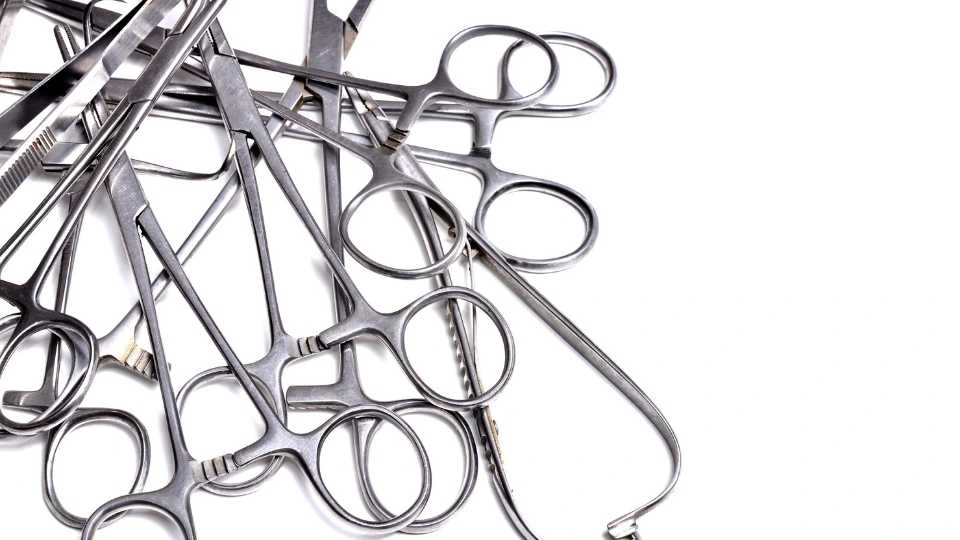
Nome immagine: Strumenti chirurgici pressofusi
Il processo è utilizzato efficacemente per sviluppare strumenti chirurgici leggeri. Inoltre, è utilizzato per fabbricare dispositivi medici e apparecchiature di imaging. Supporta la produzione di pompe di infusione e altri strumenti medici correlati.
Industria aerospaziale
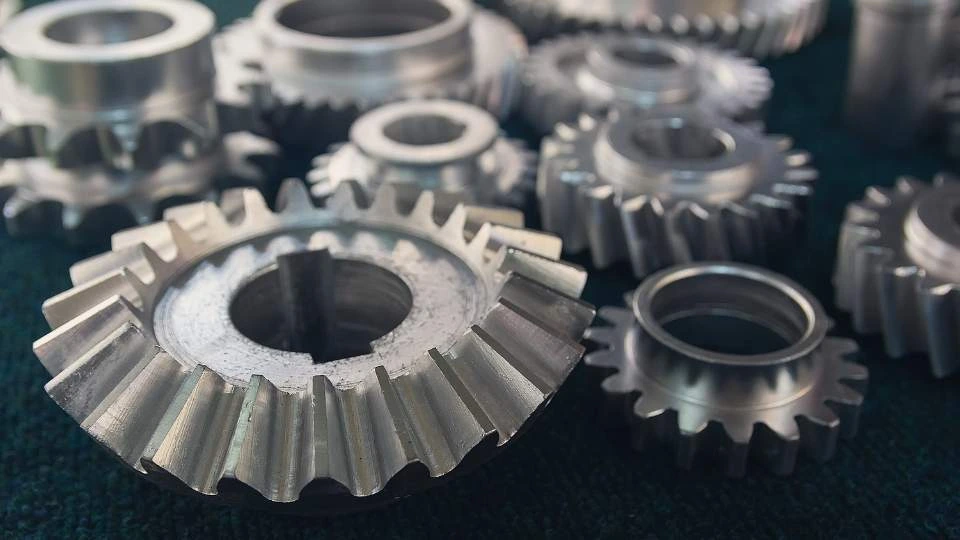
Nome immagine: pressofusione aerospaziale
Di conseguenza, l'HPDC è preferito nell'industria aerospaziale per la sua capacità di produrre parti dettagliate ed elaborate. È utile per la produzione di parti di motori ad alte prestazioni. I materiali comuni utilizzati per le applicazioni aerospaziali includono leghe di alluminio, zinco e magnesio.
Componenti di una macchina per pressofusione ad alta pressione
Le macchine per pressofusione ad alta pressione sono costituite da due sistemi: camere fredde e calde. Sebbene abbiano le stesse parti, i loro ruoli sono diversi. Ecco le brevi descrizioni dei componenti e del loro funzionamento.
- Stampo pressofuso
Lo stampo pressofuso è un elemento importante generalmente costruito in acciaio. Questi sono costruiti tramite Lavorazione CNC. Lo stampo è costituito da due metà metalliche. Queste metà si aprono e si chiudono tramite azione idraulica quando il metallo fuso viene versato.
- Perni di espulsione
Perni di espulsione sono perni utilizzati per spingere fuori la parte pressofusa dopo che si è solidificata. Di solito sono posizionati sulla parte navetta della matrice o della forma di taglio.
- Pistone
Il pistone crea una pressione di metallo fuso e poi lo inietta nello stampo. Questo processo nella maggior parte dei casi è automatizzato a seconda della macchina utilizzata.
- Componenti di riscaldamento
I componenti di riscaldamento includono l'elemento riscaldante, la termocoppia e la camera di soffiaggio. Queste parti aiutano a mantenere la temperatura del metallo fuso in un processo chiamato fusione. I sistemi a camera fredda non incorporano queste parti di riscaldamento.
- Tubo montante
Il tubo montante è utilizzato per far passare il metallo fuso. Guida il metallo durante l'iniezione nello stampo pressofuso attraverso il processo di iniezione.
Boda Tech – Servizi di pressofusione ad alta pressione personalizzati
Selezionare il giusto processo di produzione e la giusta competenza è necessario per i tuoi prodotti. In Boda Tech, offriamo accesso a un team di ingegneri qualificati con una vasta esperienza in servizio di pressofusioneLe capacità del nostro team ci consentono di guidarti e rispondere a qualsiasi domanda tu possa avere.
Utilizziamo impianti di produzione avanzati e le strutture più recenti per produrre prodotti di alta qualità. Inoltre, offriamo tempi di consegna rapidi, preventivi online rapidi e un'analisi DFM gratuita quando carichi il tuo file di progettazione sul nostro sito Web. Quindi, puoi fidarti di Boda Tech per ottenere i migliori risultati a prezzi di mercato competitivi.
FAQ
D1. Che tipo di materiali possono essere utilizzati nella pressofusione ad alta pressione?
I metalli più utilizzati nell'HPDC sono le leghe di alluminio, zinco, magnesio e rame. Questi materiali presentano determinate caratteristiche: robustezza, resistenza alla corrosione e lavorabilità, che si adattano bene a vari usi.
D2. Quali sono le differenze tra la pressofusione ad alta pressione e la pressofusione a bassa pressione?
L'HPDC impiega una pressione di iniezione più elevata (da 1,500 a 25,000 PSI) per uno sparo più rapido e preciso. L'LPDC funziona a pressioni più basse, è utilizzato per componenti grandi e spessi e fornisce un controllo dimensionale inferiore rispetto all'HPDC.
D3. Qual è il tempo di ciclo usuale per la pressofusione ad alta pressione?
Il tempo di ciclo per HPDC è in genere compreso tra 15 e 60 secondi per le parti più complesse e dipende dal materiale e dal design dello stampo. Tempi di ciclo ridotti significano anche maggiore produttività o efficienza del processo di produzione.
D4. Quali sono i vantaggi della pressofusione ad alta pressione rispetto ad altri processi di produzione?
Alcuni dei vantaggi che rendono l'HPDC preferibile ad altri metodi di fusione sono: l'HPDC ha una buona precisione dimensionale, una buona finitura superficiale e può produrre forme complesse e con pareti sottili. È anche adatto per la produzione di grandi quantità in una volta sola, è più economico a lungo termine.
D5. Menziona alcune applicazioni del processo di pressofusione ad alta pressione.
L'HPDC viene utilizzato in molti settori, tra cui quello automobilistico, aerospaziale, medico ed elettronico, per realizzare componenti quali blocchi motore, scatole del cambio, strumenti chirurgici e alloggiamenti per componenti elettronici.