Negli ultimi anni, c'è stato un costante aumento dell'interesse per il processo di innovazione e l'acquisto e lo studio di nuove tecnologie nel settore delle lavorazioni meccaniche. Le imprese globali sono sempre più interessate al complesso di precisione macchine utensili di alta precisione con possibilità di lavorazione multiasse dei pezzi.
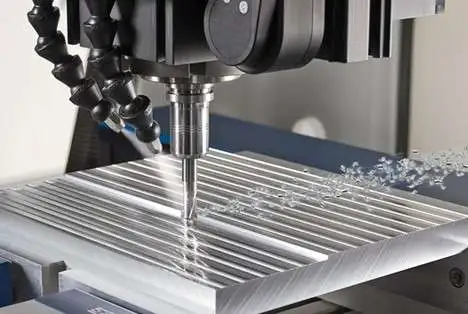
Lavorazione meccanica di precisione ad alta velocità
La lavorazione ad alta velocità (HSM) su tali attrezzature sta diventando un fattore chiave di successo per la produzione moderna. Il tempo stesso richiede un costante aumento della produttività e Macchine a controllo numerico e centri di lavoro. Una parte significativa delle nuove macchine è già progettata per funzionare con velocità del mandrino di 25 mila giri al minuto o più.
Quali vantaggi porta la lavorazione di precisione ad alta velocità?
I vantaggi del passaggio a HSM sono indubbi: un iaumento della velocità di taglio del 20-25% riduce il costo del prodotto finale del 15%! Ma nella fresatura ad alta velocità, le velocità di taglio e gli avanzamenti sono 5-10 volte superiori, rispetto alla lavorazione convenzionale e sono quindi nell'intervallo da 2 a 20 m/min.
Le elevate velocità del mandrino e l'elevata dinamica dei meccanismi di avanzamento, a loro volta, impongono requisiti molto severi al bloccaggio dell'utensile nella macchina in termini di precisione, affidabilità e rigidità. Questi requisiti sono soddisfatti da parti della macchina come le guaine termoretraibili. Il vantaggio innegabile di questo giunto termoretraibile, in cui le sue parti costitutive funzionano nel loro insieme, è che questo il giunto può essere montato e smontato quasi un numero infinito di volte.
La crescente domanda di bloccaggio idraulico
Le crescenti esigenze sulla precisione della lavorazione del pezzo richiedono lo sviluppo di altri metodi per il fissaggio preciso dell'utensile sulla macchina. Gli elementi di bloccaggio idraulici soddisfano pienamente i requisiti per le attrezzature di alta precisione di nuova generazione.
Gli elementi di bloccaggio idraulici selezionano tutti gli spazi tra l'utensile e il mandrino. L'oscillazione radiale minima e l'equilibrio dell'utensile qui raggiunti sono un prerequisito per una lavorazione di alta precisione e una lunga durata dell'utensile.
Velocità ottimale per un dato metallo
Un fattore importante è l'entità della velocità di avanzamento dell'utensile. La nuova geometria degli inserti da taglio degli utensili di fresatura e tornitura consente di aumentare le velocità di avanzamento di 3-5 volte fino a 3 mm per giro, il che aumenta l'asportazione del metallo, nonostante la profondità di taglio sia di 1-2 mm.
Una delle condizioni per la lavorazione ad alta velocità e semplicemente per la lavorazione ad alta velocità è che sia necessaria una piccola quantità di asportazione per ottenere un buon risultato qualità della superficie ed evitare danni alla superficie del pezzo o dell'utensile.
Questo non è così facile da garantire a causa delle peculiarità della produzione domestica. Di conseguenza, a causa delle singole sezioni, è necessario sottovalutare la velocità sull'intera superficie. Risulta più redditizio fresare a una velocità inferiore, ma con una maggiore profondità di taglio le macchine non vengono utilizzate a pieno regime e il tempo di lavorazione del pezzo aumenta.
L'approccio ideale è abbassarlo in un foro preforato, ma questo non è sempre possibile e conveniente. In questi casi il fresa è abbassato a spirale oa zigzag. In tali luoghi è inoltre necessario ridurre la velocità per evitare la rottura dell'utensile.
Qual è la velocità ottimale per la lavorazione di precisione?
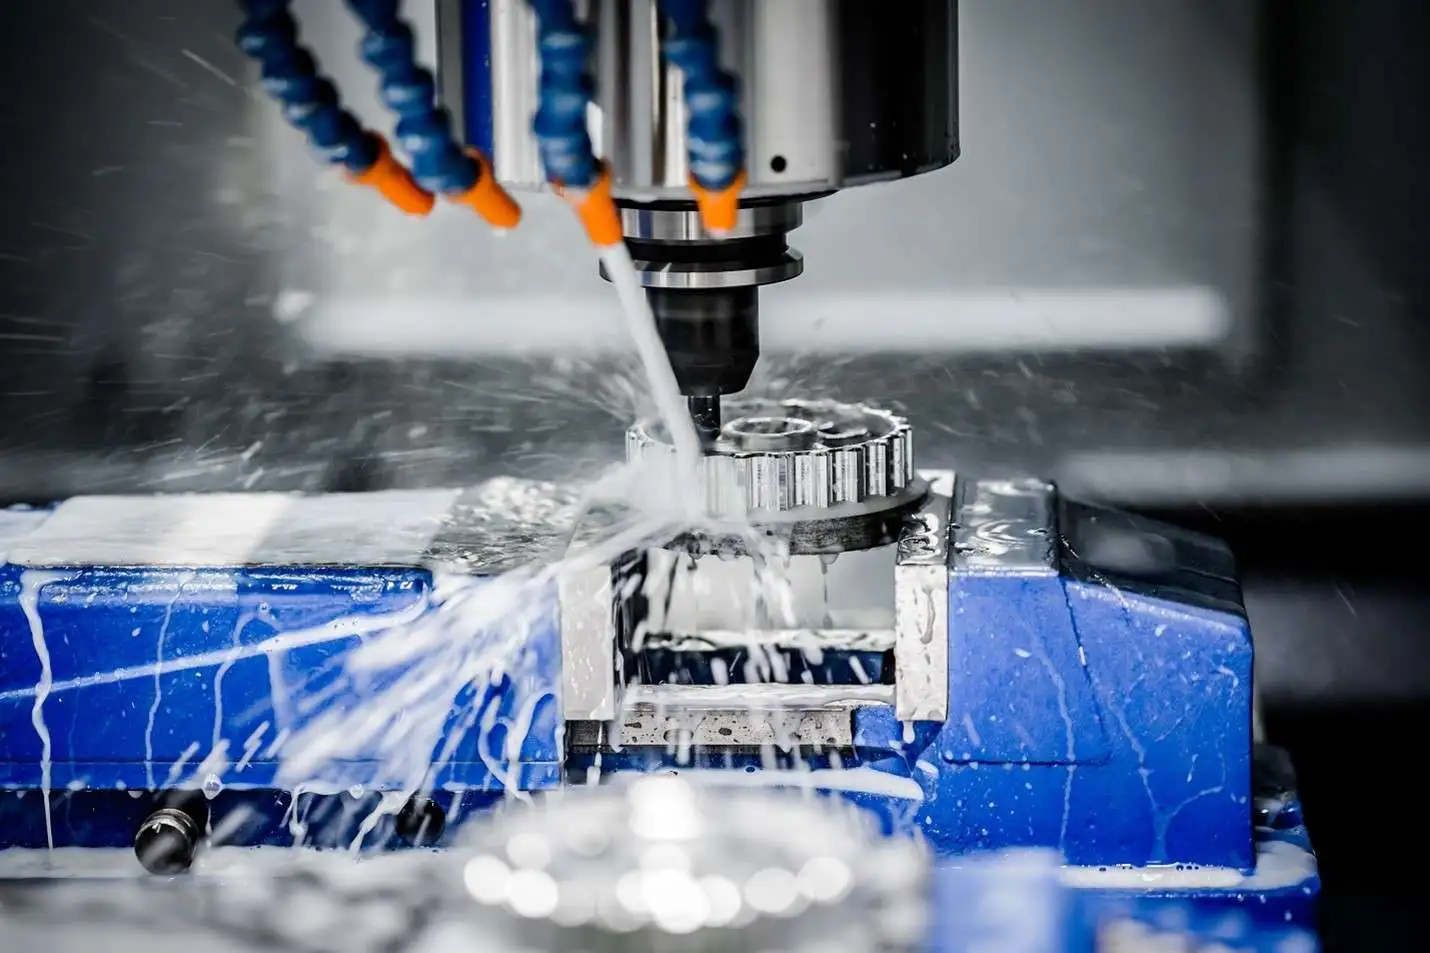
Velocità del mandrino adatta
La soluzione a questi problemi è ridurre la velocità nei punti di grande asportazione di materiale, abbassamento della fresa, ecc. mantenendo un'elevata velocità dell'intero programma. Pertanto, si ottiene un effetto integrale dell'HSM: una riduzione del tempo macchina grazie all'intensificazione delle condizioni di taglio, una semplificazione generale del processo produttivo e un aumento della qualità della lavorazione.
In questi casi la fresa si abbassa a spirale oa zigzag. In tali luoghi è inoltre necessario ridurre la velocità per evitare la rottura dell'utensile. La soluzione a questi problemi è ridurre la velocità nei punti di grande asportazione di materiale, abbassamento della fresa, ecc. mantenendo un'elevata velocità dell'intero programma.
Pertanto, si ottiene un effetto integrale dell'HSM: una riduzione del tempo macchina grazie all'intensificazione delle condizioni di taglio, una semplificazione generale del processo produttivo e un aumento della qualità della lavorazione. In questi casi la fresa si abbassa a spirale oa zigzag. In tali luoghi è inoltre necessario ridurre la velocità per evitare la rottura dell'utensile.
Tuttavia, quest'ultimo requisito sta diventando sempre meno rilevante con l'avvento di nuovi tipi di frese in acciaio temprato, i cui produttori raccomandano di mantenere la consueta profondità di taglio pur soddisfacendo gli altri requisiti per HSM (in particolare, passo fine).
Caratteristiche della fresatura ad alta velocità
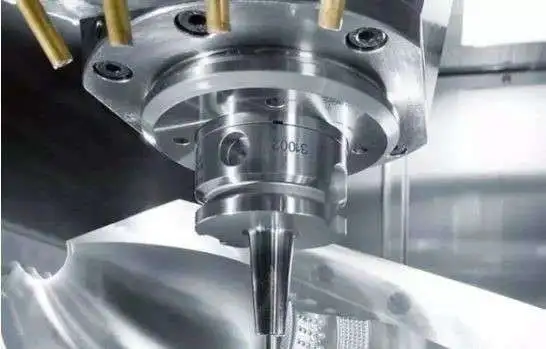
Vantaggi della fresatura ad alta velocità
Le principali difficoltà della fresatura ad alta velocità nel campo della fresatura sono associate all'organizzazione dell'asportazione uniforme del materiale e all'uniformità dei parametri di taglio. Se si aumenta la velocità di avanzamento di 5-10 volte, come nel caso della fresatura ad alta velocità, la temperatura delle frese aumenta solo leggermente.
La ragione di ciò è che la velocità di avanzamento supera la velocità di conduzione del calore del materiale di base che viene tagliato. La taglierina "supera" la diffusione del calore, la cui parte principale viene rimossa con i trucioli. Lo stesso si può dire della taglierina quando si gira.
Con l'aumento delle velocità di elaborazione, aumentano anche i requisiti per gli utensili utilizzati nel funzionamento dell'apparecchiatura. Ciò è particolarmente importante per la fresatura. Nella lavorazione ad alta velocità, la riduzione del runout a pochi micron aumenta di diverse volte la durata degli inserti da taglio. Quindi, per la lavorazione ad alta velocità, vengono prodotti moderni mandrini termici, mandrini idraulici e mandrini bilanciati (morsetti) che consentono di lavorare a velocità fino a 100,000 giri / min.
Di solito, l'HSM viene eseguito nell'intervallo supercritico per le vibrazioni, perché ovunque a velocità di rotazione così elevate, utilizzate nella fresatura ad alta velocità, le frequenze di risonanza del pezzo, dell'utensile e dei componenti della macchina sono notevolmente superate.
Una caratteristica di fresatura ad alta velocità è la necessità di utilizzare solo mandrini portautensili speciali ad alta velocità richiesti per una velocità di rotazione così elevata, per cui solo utensili di piccolo diametro, da 15 a 20 mm, possono essere utilizzati per HSM.
Requisiti dell'attrezzatura
Per il successo dell'applicazione di HSS, tutti i componenti dell'attrezzatura (macchina, utensile, attrezzatura del pezzo, sistema informatico CNC, programma di controllo) devono funzionare senza problemi e senza guasti. Lo stesso requisito si applica alle qualifiche del personale di servizio. Se almeno un componente risulta essere un "anello debole", ciò porterà non solo al danneggiamento del pezzo ma anche al guasto di apparecchiature costose.
Considerare i requisiti per ciascun componente del sistema separatamente:
- La macchina utensile deve mantenere una velocità di circa 12-25 mila giri/min, e disporre anche di un affidabile sistema di raffreddamento del mandrino. Tutti i componenti della macchina devono avere un'elevata rigidità e la capacità di mantenere un regime termico stabile.
- Utensile da taglio: deve avere una maggiore durata e resistenza. Di norma, i produttori moderni producono modelli speciali di frese per il taglio ad alta velocità e indicano loro le condizioni di taglio consigliate.
- L'utensile ausiliario deve essere rigorosamente entro le tolleranze poiché le minime deviazioni dimensionali ad alta velocità provocano battimenti, la cui energia di vibrazione è commisurata alle forze di taglio! Pertanto, per il montaggio delle frese è necessario utilizzare mandrini appositamente bilanciati o pinze a calettamento.
Condizioni di fresatura per evitare vibrazioni nella lavorazione di precisione ad alta velocità
Data l'importanza di evitare vibrazioni durante l'HSM, per ogni combinazione pezzo-utensile, le condizioni di lavorazione ideali possono essere trovate solo sperimentalmente. La migliore durata dell'utensile è stata rilevata sostituendo il raffreddamento ad acqua con un sistema di soffiaggio a getto d'aria per la fresa.
Come accennato in precedenza, in HSC, il flusso di calore principale viene rimosso dai chip. Pertanto, la capacità del sistema di raffreddamento di rimuovere i trucioli dall'area di taglio avrà un impatto significativo sulla finitura superficiale dell'utensile da taglio e sulla resistenza all'usura.
Quanto detto sopra vale tutto per la parte meccanica, cioè la macchina e gli utensili. Tuttavia, i componenti elettronici e la parte software non hanno minore impatto sulla qualità dei prodotti durante HSM.
Sistema CNC – deve avere un margine di velocità, compresa la possibilità di “guardare avanti” e calcolare in anticipo (ad una velocità di circa 100-200 fotogrammi al secondo) il movimento per poter rallentare l'utensile in tempo prima della curva e quindi accelerarlo di nuovo, fino alla successiva "svolta" del percorso di fresatura.
Sintesi
Va notato che l'introduzione di algoritmi di movimento della fresa regolati con precisione nella pratica della lavorazione "ordinaria" a bassa velocità migliora significativamente la qualità dei prodotti fabbricati. Ecco perché c'è un'attenzione costante al miglioramento della lavorazione per migliorare il processo di lavorazione e sbloccare più pienamente il potenziale delle moderne attrezzature CNC.
Se ne hai bisogno Servizio di lavorazione CNC, non esitate a contattarci, il nostro ingegnere ha molti anni di esperienza in questo campo. E siamo in grado di fornire componenti ad alta tolleranza a prezzi convenienti.