Lo stampaggio a iniezione è un processo accurato, ma a volte si possono osservare piccole deviazioni. Le tolleranze sono limiti di variazione di un prodotto entro il limite specificato di dimensioni o misure. Aiutano le parti a funzionare come previsto, soprattutto quando si esegue un progetto che prevede l'uso multiplo di componenti. La mancanza di tolleranza critica significa che le parti non si adatteranno e non saranno in grado di funzionare come previsto. Di solito ci sono due tolleranze chiave nello stampaggio a iniezione: lavorazione e resina. Il limite di precisione per la lavorazione è +/-0.003 pollici (0.076 mm) ed è in genere correlato allo strumento dello stampo. La tolleranza della resina viene applicata alla parte finita. Normalmente, non è inferiore a +/-0.002 pollici per pollice (0.051 mm per mm).
Ora parliamo delle caratteristiche di progettazione, materiali e processi da considerare per ottenere le tolleranze richieste per lo stampaggio a iniezione di plastica e far sì che i componenti funzionino perfettamente.
Quali fattori influenzano le tolleranze dello stampaggio a iniezione?
Tolleranze dello stampaggio ad iniezione
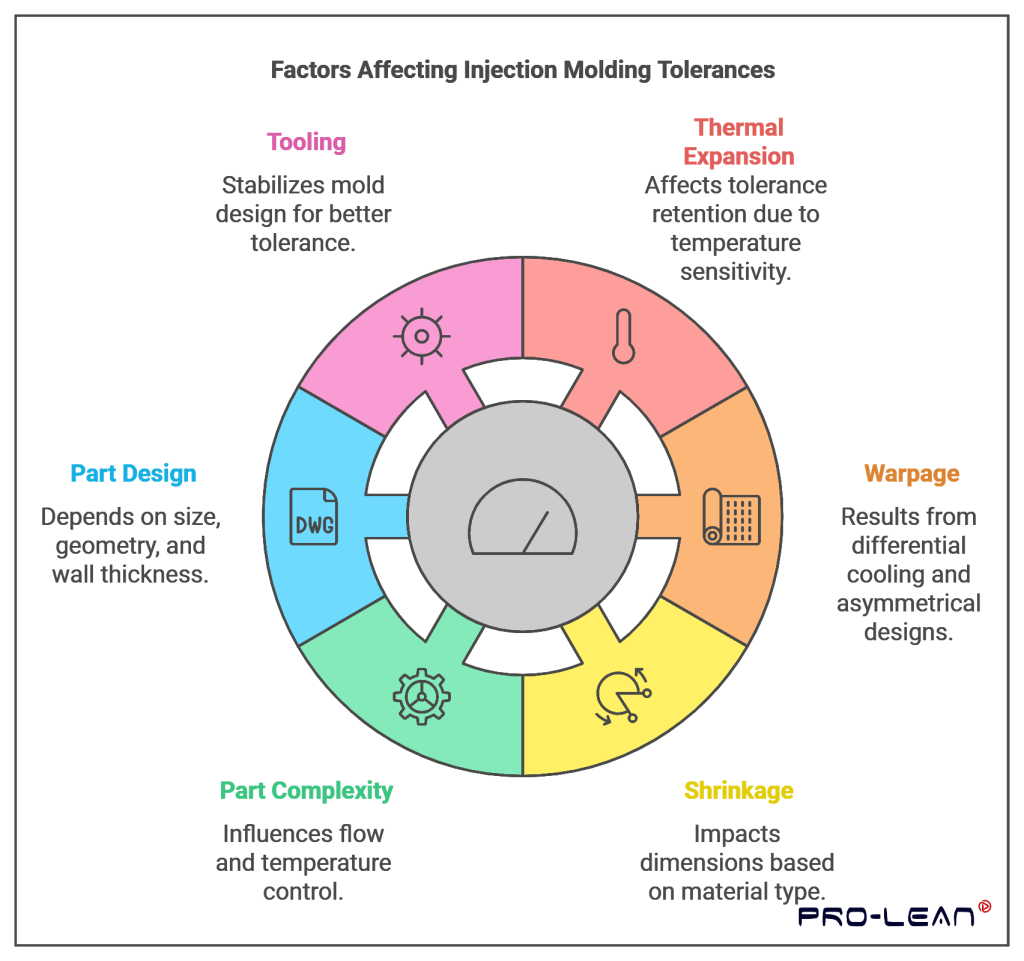
Molti fattori influenzano il stampaggio a iniezione tolleranze in misura maggiore. La percezione di questi fattori aiuta ad adattare le tolleranze alle condizioni del progetto.
Espansione Termica
Il coefficiente di espansione termica ha un'importanza significativa nelle plastiche. La sensibilità alla temperatura è un'altra caratteristica seria delle plastiche perché si espandono e si restringono con i cambiamenti di temperatura. L'espansione termica non è direttamente vista come un effetto sulle caratteristiche di tenuta. Quindi, il mantenimento della tolleranza può essere piuttosto problematico se si verifica una grande fluttuazione della temperatura.
Deformazione (Warpage)
Deformazione - difetto di stampaggio a iniezione
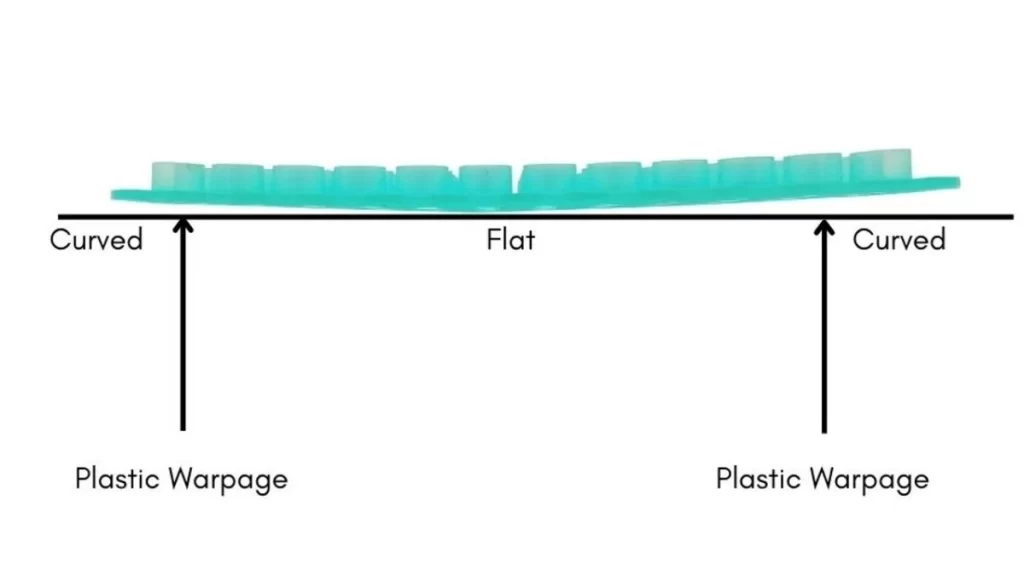
La deformazione è definita come la deviazione dalla planarità originale di un materiale come risultato del raffreddamento differenziale. Quando i design delle pale della turbina sono asimmetricamente spessi, il tempo di raffreddamento è piuttosto lungo e c'è una possibilità di deformazione. Inoltre, il raffreddamento non uniforme crea problemi come l'incapacità di mantenere una tolleranza ravvicinata. È essenziale ridurre al minimo i problemi di deformazione. Ciò può essere ottenuto massimizzando lo stampaggio a iniezione, ma non a un livello estremo.
Ritiro
Tutti i materiali plastici testati si sono ristretti in una certa misura durante il raffreddamento. L'impatto può essere visto nelle dimensioni generali della parte dell'utente finale. Il fenomeno del restringimento colpisce tutti i materiali plastici a velocità diverse. È noto che i materiali amorfi si restringono più dei materiali cristallini, in generale. Perché il cambiamento di fase è causato dalla fusione. La maggior parte delle industrie impiega parti in plastica a causa della flessibilità del prodotto. Poiché sono economicamente sostenibili, molte aziende manifatturiere le preferiscono.
Complessità del Componente
Aspetti impegnativi sono coinvolti nella progettazione e nell'attrezzatura del flusso di materiale. Possono rallentare una velocità di riempimento rapida che può verificarsi durante il processo di stampaggio. Quindi il livello di controllo della temperatura è di grande importanza. Il sistema di raffreddamento semplifica il raggiungimento dei livelli di tolleranza richiesti.
Design del Componente
Le tolleranze dipendono molto dalle dimensioni della parte, dalla geometria e dallo spessore della parete. Le parti più grandi e spesse si restringono a velocità diverse. La capacità di gestire tali variazioni è di grande importanza per risultati di alta qualità. La geometria della parte fornisce il controllo che consente una migliore tolleranza.
Attrezzatura (Tooling)
Le tolleranze possono essere determinate solo con l'aiuto della progettazione dello stampo a iniezione. La stabilità dello stampo gioca un ruolo nel controllo della velocità di raffreddamento e nella riduzione del processo di contrazione. Pertanto, la progettazione dello stampo migliora l'affidabilità della tolleranza e la qualità del prodotto.
Prova subito Boda!
In che modo il materiale influenza le tolleranze di stampaggio?
È importante identificare la resina giusta per la riuscita del lavoro. Durante la lavorazione, tutti i materiali hanno proprietà diverse e richiedono tecniche diverse da seguire. Si fondono, cristallizzano e solidificano a temperature diverse. Selezionare il materiale giusto aiuta a ottenere le specifiche desiderate.
Ritiro
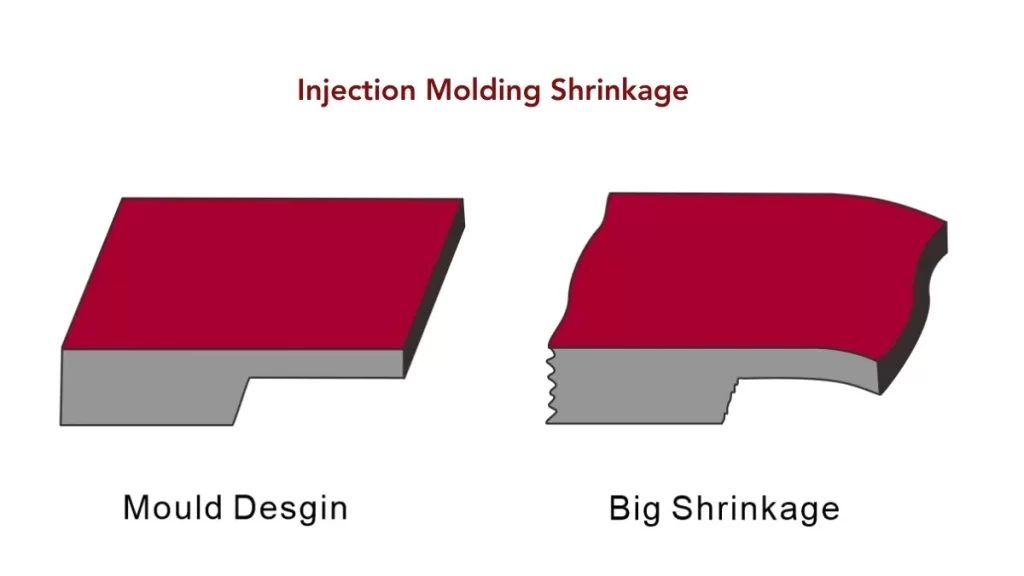
Ritiro nello stampaggio
Quando si raffreddano gli stampi tutti i materiali si restringono. La velocità di restringimento è una caratteristica importante che dovrebbe essere presa in considerazione. È fondamentale conoscere il modo in cui lo stampo affronta il restringimento. Ad esempio, se si utilizza uno stampo per produrre plastica ABS, il tasso di restringimento è di 0.003 in./in (0.076 mm/mm). Sarebbe consigliabile progettare lo stampo tenendo conto di questo restringimento. Questo approccio aiuta a garantire che la parte finale raggiunga le tolleranze richieste.
Tuttavia, se si passa dal poli al polipropilene, il tasso di restringimento cambia. Il polipropilene ha un tasso di restringimento di 0.018 pollici per pollice (0.457 mm per mm). Ciò comporta una variazione di 0.015 pollici/pollice (0.381 mm/mm) tra i due casi. Potrebbe arrivare a 0.015 pollici, il che può causare seri problemi alla parte. (Scopri di più sui Stampaggio a compressione contro stampaggio a iniezione).
Stima del ritiro e delle tolleranze delle parti
È noto che le parti stampate a iniezione si restringono quando il materiale si raffredda. Il fattore di restringimento influisce direttamente sulla tolleranza delle parti. Migliorare tali cambiamenti è fondamentale e pervade buona parte della progettazione. Per stimare il restringimento, è necessario misurare il tasso di restringimento lineare di un materiale. Standard come ASTM D955 aiutano in questo processo di test. Per prima cosa, utilizzare un'iniezione campione e lasciarla raffreddare. Calcolare il restringimento utilizzando la seguente equazione:
Tasso di restringimento = 100% (Lc – Lp) / Lp
Dove:
- Lc: lunghezza della cavità
- Lp: Lunghezza della parte dopo il raffreddamento
L'equazione di cui sopra determina il restringimento lineare per i materiali le cui proprietà non sono simmetriche. In modo rilevante, le resine riempite di fibre lunghe hanno un restringimento basso durante il flusso di fusione. Ciò può portare a una sovrastima del restringimento nella direzione trasversale. (Scopri di più sui Lavorazione CNC vs. Stampaggio a iniezione)
Analisi del flusso dello stampo
Il tasso di espansione viene determinato in modo efficace quando viene condotta un'analisi del flusso dello stampo. Questa simulazione dimostra il processo attraverso il quale la resina plastica viene confezionata in uno stampo. Mostra anche le aree nello stampo che possono essere difficili da riempire. In genere, la simulazione utilizza Autodesk Moldflow, uno degli strumenti CAE più utilizzati.
Valori tipici di restringimento delle materie plastiche
La seguente tabella mostra l'intervallo di restringimento per la maggior parte delle resine per stampaggio a iniezione disponibili sul mercato. In generale, consultare la scheda tecnica del materiale per i risultati migliori.
| Materiale | Intervallo di restringimento |
| ABS | 0.7-1.6 |
| PC / ABS | 0.5-0.7 |
| Acetale/POM (Delrin®) | 1.8-2.5 |
| ASA | 0.4-0.7 |
| HDPE | 1.5-4 |
| FIANCHI | 0.2-0.8 |
| LDPE | 2-4 |
| Nylon 6/6 | 0.7-3 |
| Nylon 6/6 caricato con fibra di vetro (30%) | 0.5-0.5 |
| PBT | 0.5-2.2 |
| PBT riempito di vetro (30%) | 0.2-1 |
| PEEK | 1.2-1.5 |
| PEEK riempito di vetro (30%) | 0.4-0.8 |
| PEI (Ultem®) | 0.7-0.8 |
| PET | 0.2-3 |
| PMMA (acrilico) | 0.2-0.8 |
| PC | 0.7-1 |
| PC riempito di vetro (20-40%) | 0.1-0.5 |
| Polietilene caricato con fibra di vetro (30%) | 0.2-0.6 |
| Polipropilene omopolimero | 1-3 |
| Copolimero di polipropilene | 2-3 |
| PPA | 1.5-2.2 |
| PPO | 0.5-0.7 |
| PPS | 0.6-1.4 |
| PPSU | 0.7-0.7 |
| PVC rigido | 0.1-0.6 |
| SAN (SAN) | 0.3-0.7 |
| TOP | 0.5-2.5 |
| TPU | 0.4-1.4 |
Come ottimizzare le tolleranze dello stampaggio a iniezione
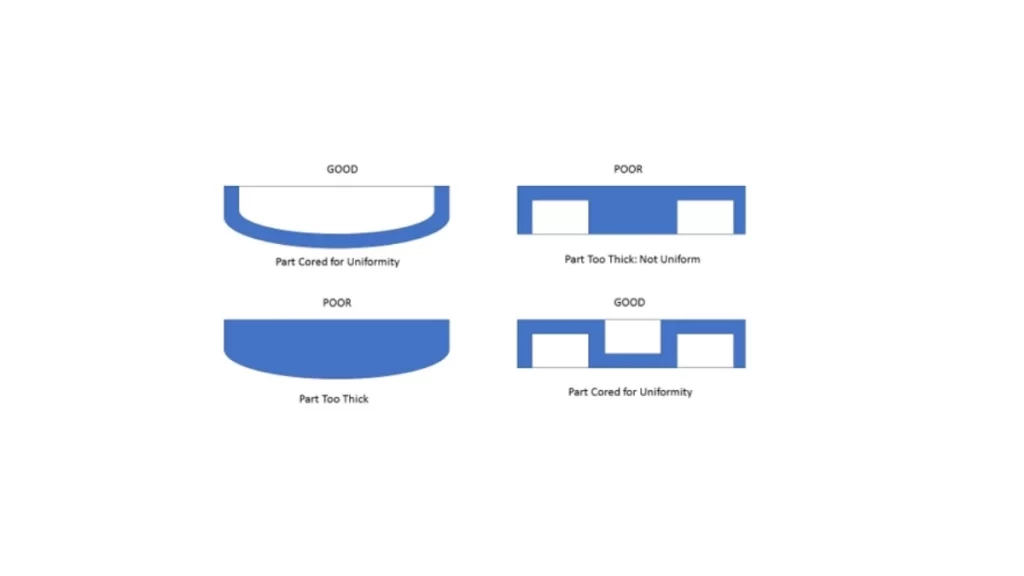
Criteri di ottimizzazione delle tolleranze
In particolare, è importante prevedere in anticipo le tolleranze tipiche dello stampaggio a iniezione. Esse includono la progettazione del prodotto, la selezione del materiale, l'attrezzatura e il controllo del processo.
Fase di progettazione
Seguire sempre le linee guida del Design for Manufacturing (DFM). Questo approccio riduce notevolmente la possibilità di deformazioni, restringimenti e disallineamenti. Le strategie nel DFM dovrebbero migliorare il processo di produzione e la qualità delle tolleranze del prodotto.
Dimensione complessiva
Le tolleranze dipendono fortemente dalle dimensioni totali del prodotto. La deformazione è uno dei maggiori rischi di distorsione su articoli più grandi. Le considerazioni sulle dimensioni durante la progettazione sono delicate.
Spessore parete
Lo spessore di parete uguale è ideale in termini di stabilizzazione del tasso di restringimento. Riduce al minimo problemi come deformazioni e affondamenti. I progetti dovrebbero evitare pareti spesse e massicce e gli angoli interni dovrebbero essere il più possibile arrotondati.
Angoli di sformo
È possibile ridurre la rimozione delle parti dagli stampi incorporando angoli di sformo. Questa pratica riduce al minimo la probabilità di restringimento e incollaggio. Normalmente l'angolo di sformo dovrebbe variare da 10 a 20 gradi.
Bosses
I progettisti non dovrebbero aumentare troppo lo spessore delle pareti del boss. Le pareti spesse possono portare alla formazione di vuoti e possono anche causare un aumento del tempo di ciclo.
Seleziona il materiale giusto
La selezione del materiale giusto influenza significativamente le tolleranze dello stampaggio a iniezione. I materiali dovrebbero anche avere valori di restringimento simili. Anche la scelta delle resine giuste per dimensioni e design è fondamentale.
Tieni a mente gli strumenti per stampi
La struttura dello stampo ha un grande impatto sulla precisione e solitamente è influenzata dalla struttura dell'utensile dello stampo. Il sovradimensionamento è una buona pratica per ridurre al minimo il problema del restringimento del materiale. In questo caso, la temperatura dovrebbe essere uniforme durante tutto il processo di stampaggio. La riduzione dei difetti significa il corretto posizionamento dei perni espulsori e delle porte.
Eseguire RPC
Il motivo principale per cui le variabili di calibrazione influenzano la qualità delle parti è che hanno un effetto persistente e costante. Temperatura, pressione e tempo di mantenimento sono i fattori principali che devono essere regolati. L'uso di sensori consente di avere un feedback durante l'esecuzione del processo.
Prova subito Boda!
Tolleranze standard per stampaggio a iniezione
La tabella seguente ha lo scopo di fornire un riepilogo sistematico delle tolleranze standard dello stampaggio a iniezione secondo GB / T 14486-2008. È destinato ad assistere aziende di stampaggio ad iniezione nella comprensione dei limiti di tolleranza nelle dimensioni dei pezzi per produrre un prodotto finale di qualità.
- Livello di tolleranza (MT1 – MT7): Questi livelli mostrano il grado di accuratezza necessario per una parte. MT1 è il più accurato mentre MT7 ha una tolleranza maggiore.
- Gamma dimensionale (mm): Ogni riga si riferisce a una particolare categoria dimensionale di parti stampate, dalle miniature (0-3 mm) alle misure maggiori (120-140 mm).
- Colonne “a” e “b”: Ogni livello di tolleranza è suddiviso in colonne "a" e "b", che forniscono due valori di tolleranza per ogni livello. Quindi, a seconda dell'applicazione, è possibile selezionare il valore di tolleranza appropriato per l'applicazione specifica.
|
Livello di tolleranza |
Gamma dimensionale (mm) |
0 - 3 |
3 - 6 |
6 - 10 |
10 - 18 |
18 - 30 |
30 - 50 |
50-80 |
80-120 |
120-140 |
|
MT1 |
a |
± 0.050 |
± 0.050 |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
|
b |
± 0.025 |
± 0.025 |
± 0.030 |
± 0.035 |
± 0.040 |
± 0.050 |
± 0.060 |
± 0.070 |
± 0.080 |
|
|
MT2 |
a |
± 0.070 |
± 0.070 |
± 0.080 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.230 |
|
b |
± 0.035 |
± 0.040 |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.090 |
± 0.110 |
± 0.130 |
± 0.150 |
|
|
MT3 |
a |
± 0.090 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.230 |
± 0.270 |
± 0.300 |
|
b |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.090 |
± 0.110 |
± 0.130 |
± 0.150 |
± 0.180 |
± 0.200 |
|
|
MT4 |
a |
± 0.120 |
± 0.140 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.270 |
± 0.300 |
± 0.350 |
± 0.400 |
|
b |
± 0.060 |
± 0.080 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.240 |
± 0.270 |
|
|
MT5 |
a |
± 0.160 |
± 0.190 |
± 0.220 |
± 0.270 |
± 0.320 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
|
b |
± 0.080 |
± 0.100 |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.230 |
± 0.270 |
± 0.300 |
± 0.350 |
|
|
MT6 |
a |
± 0.220 |
± 0.240 |
± 0.270 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
± 0.600 |
± 0.700 |
|
b |
± 0.100 |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.270 |
± 0.350 |
± 0.400 |
± 0.460 |
|
|
MT7 |
a |
± 0.270 |
± 0.300 |
± 0.350 |
± 0.460 |
± 0.500 |
± 0.600 |
± 0.700 |
± 0.800 |
± 0.900 |
|
b |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.300 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
Tecniche di misurazione e ispezione per le tolleranze dello stampaggio a iniezione
Per verificare le tolleranze dello stampaggio a iniezione vengono utilizzati strumenti di controllo e misurazione effettivi con i seguenti metodi impiegati; i metodi principali includono:
- Ispezione visuale: Un'ispezione di base comporta l'identificazione di irregolarità del componente, come deformazioni, cedimenti e crepe.
- Misurazione manuale: La misurazione diretta di parti utilizzando strumenti di misura come calibri e micrometri. Questo metodo è adatto per parti semplici con un numero ridotto di dimensioni critiche.
- Misurazione automatizzata: Per parti con molte dimensioni critiche. L'uso di CMM e sistemi di visione nella produzione di queste parti complesse.
- Ispezione del primo articolo (FAI): La procedura di ispezione finale valuta la prima parte quando esce dalla linea di produzione in una serie di produzione. Offre tutti i parametri dimensionali e confronta ogni parametro con i valori di progettazione, relativamente alla tolleranza dei prodotti. (Per saperne di più, leggi Controllo qualità stampaggio ad iniezione)
Conclusione
Le tolleranze dello stampaggio a iniezione sono fondamentali per garantire la qualità e l'efficacia delle parti stampate, nonché la loro idoneità all'uso. Queste tolleranze sono influenzate da problemi quali restringimento, deformazione, espansione termica, progettazione delle parti, complessità e progettazione degli utensili. Attraverso il lavoro, la progettazione e il materiale, nonché il controllo delle condizioni di lavorazione dello stampaggio a iniezione, è possibile ottenere le tolleranze richieste per qualsiasi progetto.
Avvia il tuo progetto con Boda Tech!
Molte parti stampate a iniezione richiedono dimensioni specifiche per soddisfare la funzione per cui sono progettate. Le tolleranze indicano che i componenti si adatteranno, funzioneranno come richiesto e soddisferanno le specifiche richieste.
Lavorare con Boda Tech è un grande passo verso la produzione di parti di alta qualità per diverse applicazioni. Essendo nel settore da oltre un decennio, Boda ha acquisito esperienza nella produzione di stampi di precisione e nello stampaggio a iniezione. Ci concentriamo sullo sviluppo di prodotti di tipo medicale che soddisfano elevati requisiti di qualità e normativi per tali prodotti utilizzando una notevole esperienza e competenza. Contattaci ora per la qualità servizio di stampaggio ad iniezione e ricevi un preventivo senza impegno dai nostri esperti!