Acciaio per taglio laser
Il processo di taglio laser dell'acciaio prevede la rimozione di materiale da pezzi metallici mediante un laser, risultando particolarmente efficace per l'acciaio e altri materiali metallici resistenti. Ciò lo rende ideale per applicazioni come pannelli in acciaio tagliati al laser e lavorazioni metalliche personalizzate. Taglio laser la tecnologia consente la lavorazione di una vasta gamma di materiali, tra cui metalli, legno e alcuni tipi di plastica, oltre a taglio laser in acciaio inox.
Il raggio laser concentra l'energia termica sul materiale in acciaio seguendo un percorso programmato che lascia una traccia di fusione o vaporizzazione, la quale a sua volta favorisce la rimozione dei detriti tramite gas come ossigeno o azoto. Il processo crea tagli netti riducendo al minimo l'area interessata dal calore.
Il taglio laser avviene senza contatto fisico, proteggendo gli utensili dall'usura e prevenendo la contaminazione, aspetto fondamentale per applicazioni come quelle nei settori alimentare e medicale. La combinazione di potenza laser ottimizzata e velocità di taglio consente di ottenere specifiche precise, riducendo le esigenze di post-elaborazione rispetto alle operazioni di punzonatura meccanica.
Nozioni di base sul taglio laser dell'acciaio
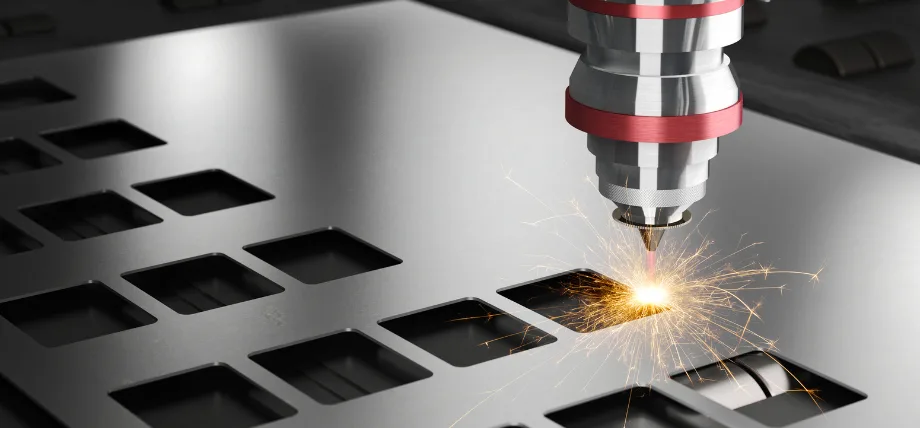
Taglio laser di lamiere d'acciaio per la produzione di componenti multipli.
Principi del taglio laser
Il processo di taglio laser inizia con laser a CO2 o a fibra che producono fasci convergenti, i quali, passando attraverso sistemi ottici, si focalizzano sui pezzi in acciaio. Il fascio riscalda il metallo fino a raggiungere il suo punto di fusione o vaporizzazione, mentre gas di supporto come l'azoto vengono allontanati dall'area di taglio per creare un solco ben definito.
La tecnologia laser consente la lavorazione di cinque materiali metallici principali: acciaio dolce, acciaio inossidabile, alluminio, ottone e rame. La combinazione di basso costo e lunga durata rende l'acciaio dolce un materiale ideale per le operazioni di taglio laser. Il metodo di lavorazione dell'acciaio garantisce bassi tassi di distorsione e risultati di elevata precisione.
Tipi di laser utilizzati
I laser a CO2 operano a 10.6 micrometri, ma la loro efficienza di taglio diminuisce quando si lavorano metalli che riflettono la luce, come alluminio e rame. La lunghezza d'onda di 1.07 micrometri dei laser a fibra consente un migliore assorbimento da parte dell'acciaio, permettendo operazioni di taglio più rapide e la lavorazione di materiali fino a 25 mm di spessore. Il raggio prodotto dalle macchine da taglio laser a fibra raggiunge dimensioni più ridotte, il che si traduce in una maggiore precisione rispetto ai sistemi laser a CO2 per la realizzazione di pannelli in acciaio tagliati al laser di alta qualità per applicazioni architettoniche.
La combinazione di prezzo contenuto e lunga durata rende l'acciaio al carbonio un materiale ottimale per le operazioni di taglio laser. Le eccellenti proprietà termiche ed elettriche del rame lo rendono un materiale comune ma impegnativo per le applicazioni di taglio laser.
Parametri chiave del processo per il taglio laser dell'acciaio
La potenza del laser determina la profondità di penetrazione, ma la velocità di taglio deve essere adeguata ai livelli di potenza per evitare un eccessivo accumulo di calore nella zona termicamente alterata. La scelta tra ossigeno e azoto come gas per il taglio dipende dal tipo di materiale, poiché l'ossigeno crea reazioni esotermiche con l'acciaio al carbonio, mentre l'azoto protegge l'acciaio inossidabile dall'ossidazione.
Il consumo energetico dei laser CO2 si traduce in uno spreco dell'80% poiché la loro efficienza operativa raggiunge solo il 20%. La combinazione di elevata resistenza e resistenza all'ossidazione nell'acciaio inossidabile lo rende una scelta eccellente per le operazioni di taglio laser. La testa laser utilizza sensori per mantenere la sua distanza focale, garantendo prestazioni costanti quando lamiera di taglio laser di vari spessori.
Integrazione e controllo del sistema
Il raggio laser segue percorsi programmati attraverso sistemi di controllo CNC, consentendo la creazione di complesse parti metalliche con fori e contorni. Le capacità di programmazione delle macchine per il taglio laser consentono agli utenti di creare diversi design in tempi rapidi, riducendo così i tempi di configurazione e i costi di produzione. Il sistema integrato genera meno stress meccanico rispetto alle tecniche convenzionali, permettendo tagli precisi per applicazioni industriali esigenti. La tecnologia di taglio laser trova applicazione in molteplici settori grazie alla sua vasta gamma di utilizzi. La programmazione CNC consente un funzionamento continuo, con conseguente riduzione dei costi di manodopera e miglioramento dell'efficienza produttiva.
Scegliere la macchina da taglio laser giusta per l'acciaio
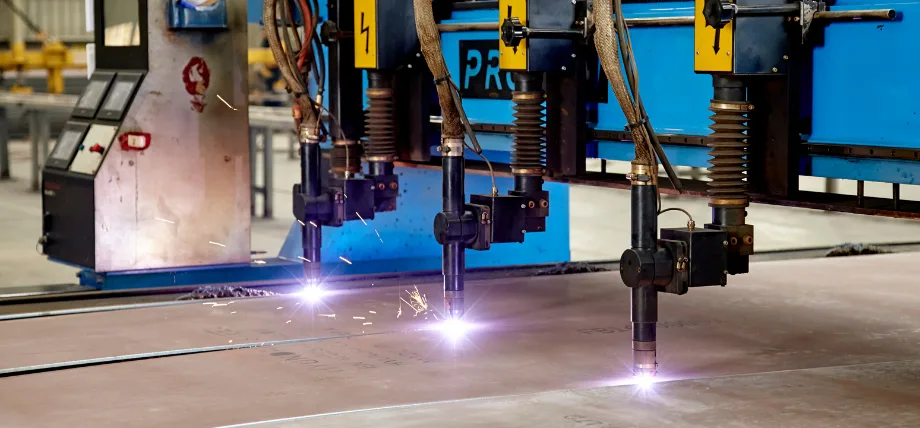
Taglio multilaser di grandi lastre
Valutazione delle tipologie di laser
Le macchine da taglio laser più adatte alla lavorazione dei metalli, incluso l'acciaio, funzionano al meglio con materiali riflettenti come alluminio, ottone e rame. La combinazione di leggerezza e resistenza alla corrosione dell'alluminio lo rende una scelta eccellente per le operazioni di taglio laser. Il prezzo di acquisto dei laser a fibra supera quello dei laser a CO2, sebbene offrano prestazioni migliori con i materiali riflettenti. I laser a CO2 funzionano efficacemente su materiali lignei e lamiere d'acciaio sottili, a condizione che gli operatori regolino i parametri operativi.
Valutazione della potenza e della capacità
L'efficienza di taglio e le prestazioni delle macchine per il taglio laser dipendono da livelli di potenza che vanno da 1 kW a 20 kW, poiché sono necessarie potenze maggiori per lavorare materiali con spessore superiore a 10 mm. Il laser a fibra offre un'efficienza energetica superiore rispetto ai laser a CO2, convertendo il 30-45% della potenza in ingresso in energia di taglio. L'elevato costo iniziale delle macchine per il taglio laser è giustificato dalla loro rapidità e precisione di taglio, che si traducono in una maggiore produttività e in una riduzione dei costi operativi.
La macchina per il taglio laser deve dimostrare la sua capacità di lavorare metalli specifici e diversi spessori, in modo da soddisfare i requisiti di produzione. I costi operativi dei laser a fibra aumentano perché richiedono una maggiore quantità di gas di protezione (azoto) durante le operazioni di taglio rispetto ai laser a CO2.
Caratteristiche e compatibilità della macchina
Il basamento della macchina deve essere in grado di supportare lamiere di diverse dimensioni e i sistemi automatizzati riducono i tempi di produzione. Alcune delle macchine per il taglio laser presenti nell'inventario di Boda lavorano con lamiere di dimensioni fino a 4×8 piedi o 5×10 piedi. I servizi di taglio laser consentono di lavorare materiali con spessori da 0.5 mm a 20 mm.
Il sistema richiede una manutenzione regolare per un funzionamento prolungato, mentre le teste laser con autofocus e le funzioni di miglioramento della precisione ne ottimizzano le prestazioni. Il sistema necessita di una regolazione della lunghezza d'onda per funzionare con metalli altamente riflettenti.
Allineamento con i requisiti operativi
Il processo di selezione deve tenere conto dei livelli di produzione, della varietà dei materiali e dei limiti di budget, al fine di individuare sistemi in grado di offrire lavorazioni flessibili dei metalli a prezzi accessibili e ad alta velocità. Il processo produttivo trae vantaggio dal taglio laser di lamiere e dal taglio laser personalizzato dei metalli, poiché consente la rapida evasione degli ordini, migliorando così l'efficienza operativa.
Preparazione per il taglio laser
- Il processo di progettazione richiede formati di file vettoriali, come DXF, con tracciati completi e specifiche di larghezza del taglio comprese tra 0.1 mm e 0.5 mm, che dipendono dalla potenza del laser e dallo spessore del materiale.
- La lamiera d'acciaio deve essere posizionata correttamente sul piano della macchina per mantenerla piana, il che impedisce lo spostamento del punto focale durante la lavorazione.
- La superficie metallica necessita di pulizia per eliminare olio, ruggine e contaminanti, che riducono l'assorbimento del fascio e compromettono la qualità del taglio.
- Il successo del taglio laser dipende da un'adeguata configurazione del laboratorio e da una progettazione accurata.
- La messa a fuoco del laser necessita di calibrazione tramite sensori capacitivi per determinare la distanza ottimale tra il raggio e la superficie.
- Per l'acciaio al carbonio, per favorire le reazioni esotermiche, è necessario selezionare il gas ausiliario corretto, ovvero l'ossigeno, mentre per l'acciaio inossidabile, per ottenere bordi privi di ossido, è necessario l'azoto.
- Eseguire test sui parametri del materiale di scarto per individuare la potenza del laser, la velocità di taglio e la pressione del gas ottimali che riducano al minimo i danni nella zona termicamente alterata.
- Il processo di preforatura aiuta a realizzare tagli netti su materiali spessi, prevenendo al contempo la formazione di schizzi.
- Il processo di post-elaborazione diventa necessario per i tagli spessi perché producono micro-bave e bordi ruvidi che devono essere rimossi.
- Il sistema richiede un'adeguata ventilazione per l'eliminazione dei fumi e i lavoratori devono attenersi ai protocolli di sicurezza indossando dispositivi di protezione individuale.
Prova subito Boda!
Tecniche di taglio laser per l'acciaio
Taglio a fusione reattiva
La tecnica utilizza l'ossigeno come gas di supporto per l'acciaio al carbonio per produrre una reazione esotermica, che migliora la velocità di fusione per materiali per il taglio laser Spessori fino a 25 mm ad alte velocità. La tecnica migliora l'espulsione del materiale, consentendo tagli netti che richiedono meno lavorazioni successive. L'ottimizzazione dei parametri del laser tra potenza e velocità di taglio produce zone di impatto termico minime, garantendo al contempo bordi di taglio di alta qualità.
Taglio a fusione in gas inerte
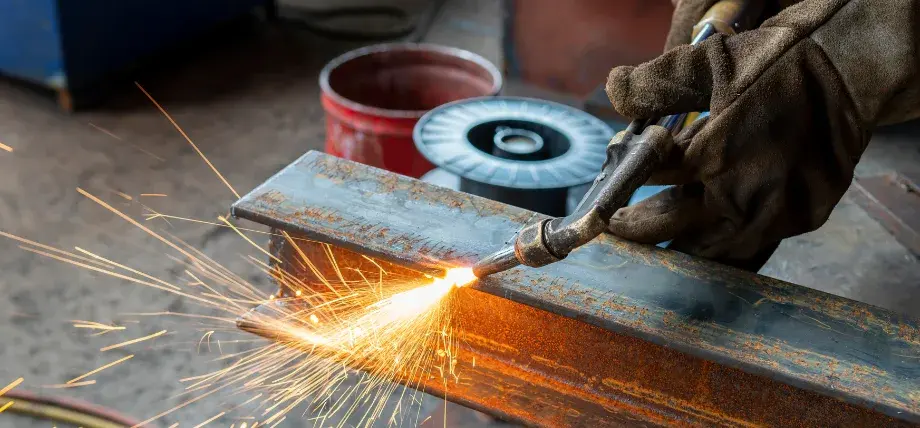
Le macchine da taglio laser manuali possono anche tagliare l'acciaio per tagli e contorni a mano libera.
Il processo utilizza azoto o argon come gas inerti per arrestare l'ossidazione, producendo tagli pronti per la saldatura su materiali come acciaio inossidabile, alluminio e titanio. Il metodo consente una precisione elevata. Taglio dei metalli CNC di materiali sottili attraverso la gestione della pressione del gas, che controlla l'estrazione dei detriti per produrre bave minime. Il tasso di assorbimento dei laser a fibra su metalli come rame e ottone diventa più efficiente, il che consente un funzionamento costante su diversi spessori del materiale. Il processo di taglio laser offre risultati efficienti e precisi quando si lavora con il titanio, uno dei materiali più difficili da tagliare.
Metodi di perforazione e inserimento
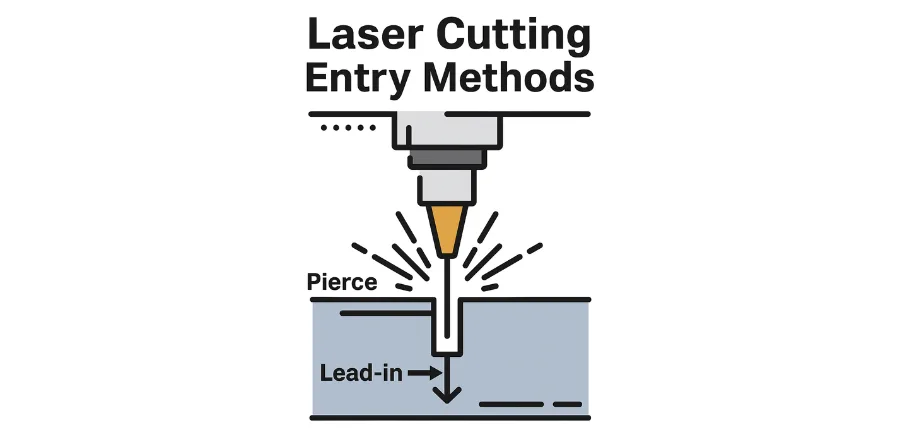
La perforazione è un metodo per iniziare il taglio laser di componenti in acciaio.
Il processo di foratura richiede aumenti di potenza controllati per creare i fori iniziali senza schizzi eccessivi, come necessario per realizzare elementi interni nella lamiera. Il metodo di foratura a impulsi consente la lavorazione di materiali più spessi grazie a un apporto ridotto di energia termica, che migliora l'avvio del processo di taglio. La testa laser deve essere allineata correttamente per mantenere una messa a fuoco stabile, evitando così la formazione di irregolarità nelle dimensioni del foro.
Ottimizzazione della messa a fuoco del fascio
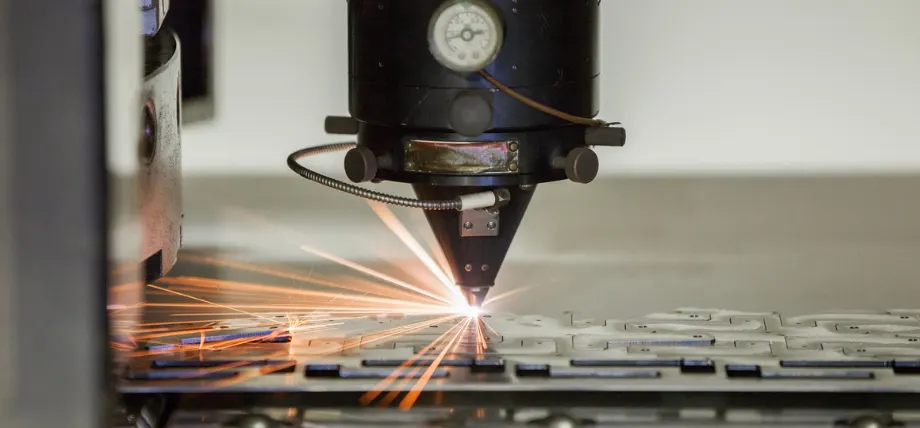
La focalizzazione del raggio durante il taglio laser può aumentare l'efficienza produttiva.
La messa a fuoco superficiale garantisce la massima velocità di taglio per materiali sottili, mentre la messa a fuoco sottosuperficiale offre la migliore penetrazione per materiali più spessi. La regolazione del processo tra rastrematura del taglio e levigatezza del bordo si basa su sistemi avanzati che utilizzano la messa a fuoco dinamica per modificare le impostazioni durante il funzionamento. Il processo di ottimizzazione consente ai produttori di realizzare componenti metallici ad alta velocità mantenendo specifiche precise.
Pianificazione dell'annidamento e del percorso
La combinazione di software di nesting e sistemi CNC consente un posizionamento efficiente dei pezzi sulla lamiera, riducendo al minimo gli sprechi e creando sequenze di percorso ottimizzate. Il metodo riduce i tempi e i costi di produzione quando i produttori lavorano con grandi quantità di prodotti. Le tecniche utilizzano i dati sullo spessore del materiale e le impostazioni di potenza del laser per prevenire il surriscaldamento nei punti di intersezione dei materiali.
Assistenza alla gestione del gas
Il taglio laser può essere utilizzato anche su superfici ruvide e con texture.
La qualità dei tagli dipende dalla portata del gas e dal design dell'ugello: pressioni più elevate ottimizzano l'espulsione dell'acciaio al carbonio, mentre flussi inferiori proteggono i bordi in acciaio inossidabile dallo scolorimento. La combinazione di diversi gas consente un migliore controllo sulla lavorazione dell'acciaio legato, il che si traduce in una maggiore affidabilità a lungo termine durante le operazioni di taglio ripetitive.
Funzionamento del laser pulsato
La funzione di pulsazione del raggio laser consente un taglio preciso dell'acciaio, anche per disegni complessi e fori di piccole dimensioni, grazie al controllo della quantità di calore erogata al materiale. Questa tecnica riduce al minimo l'impatto termico sul materiale circostante, contribuendo a preservare le proprietà strutturali in applicazioni che richiedono integrità strutturale anche dopo il taglio.
Prova subito Boda!
Tecniche avanzate di taglio laser
Strategie di taglio a passaggi multipli
Il processo di taglio a passaggi multipli consente la rimozione dell'intero spessore di materiali con spessore superiore a 20 mm attraverso passaggi successivi che minimizzano la deformazione. Questo metodo risulta essenziale per la lavorazione di acciai ad alta resistenza e titanio, poiché le tecniche a passaggio singolo tendono a causare la deformazione del materiale. La potenza del laser e la velocità di taglio di ogni passaggio vengono regolate per rimuovere progressivamente il materiale, ottenendo tagli lisci e riducendo le esigenze di post-lavorazione.
Modellazione e profilatura del fascio
Il profilo di intensità del raggio laser viene trasformato tramite un sistema ottico avanzato per creare distribuzioni a forma di "cappello a cilindro" a partire da un profilo gaussiano, migliorando la qualità del bordo su metalli riflettenti come argento e ottone. Il sistema laser a modalità variabile consente modifiche istantanee dei parametri, con conseguente miglioramento della precisione di taglio per diversi spessori di materiale e geometrie complesse dei pezzi.
Applicazioni di laser a fibra ad alta potenza
Il processo di taglio dell'acciaio di grosso spessore diventa possibile con sistemi di potenza superiore a 10 kW grazie all'utilizzo di miscele di gas ausiliarie che combinano ossigeno e azoto per un'efficiente gestione dei detriti. Il sistema consente operazioni industriali rapide che riducono i tempi di produzione, fornendo al contempo tagli pronti per la saldatura e piegabili.
Monitoraggio in tempo reale e controllo adattivo
Il sistema utilizza sensori per monitorare i tagli in tempo reale, consentendo la regolazione automatica della messa a fuoco e della potenza per adattarsi alle differenze del materiale. Il sistema mantiene tagli di alta qualità anche su superfici irregolari, contribuendo a ridurre i difetti nei prodotti di grandi dimensioni in lamiera e promuovendo una produzione economicamente vantaggiosa.
Processi laser ibridi
La combinazione del taglio laser con operazioni di incisione o marcatura consente ai produttori di eseguire molteplici operazioni su componenti metallici durante un singolo ciclo di produzione. Questo processo permette ai produttori di acciaio di creare texture superficiali che migliorano l'adesione durante l'assemblaggio e si traducono in una maggiore efficienza produttiva.
Materiali spessi e tecniche specializzate
Il processo di preriscaldamento e l'ausilio di un fascio di travi ausiliarie contribuiscono ad avviare la fusione di materiali in acciaio con spessore superiore a 30 mm, risolvendo i problemi di assorbimento. Il processo di perforazione dinamica con controllo segmentato della velocità aiuta a prevenire l'accumulo di scorie, garantendo tagli netti anche durante operazioni complesse.
Dinamica avanzata dei gas
L'utilizzo di ugelli a vortice in combinazione con flussi di gas pulsati migliora l'espulsione del materiale in materiali spessi, riducendo al minimo la zona termicamente alterata. Questa tecnica offre risultati ottimali per la lavorazione dell'acciaio al carbonio, poiché consente operazioni di taglio rapide mantenendo la qualità del tagliente grazie a un'ossidazione controllata.
Miglioramenti di precisione su scala micrometrica
Il processo di taglio laser a impulsi ultracorti consente la creazione di elementi sub-millimetrici in metalli sottili, producendo fori e contorni con tolleranze inferiori a 0.01 mm. Questa tecnologia è di supporto ai settori aerospaziale e medicale, poiché permette una precisa integrazione con le operazioni di piegatura e saldatura.
Perfezionamento sostenibile dei processi
L'utilizzo di laser a fibra ad alta efficienza energetica riduce il consumo di energia, consentendo alle aziende di raggiungere una stabilità operativa a lungo termine. La combinazione del riciclo dei gas di assistenza con una gestione ottimizzata del percorso si traduce in una riduzione dei costi operativi, mantenendo al contempo prestazioni ad alta velocità su diversi materiali.
Taglio di precisione dei metalli
Il processo di taglio laser dei metalli richiede un controllo di tolleranza di ±0.05 mm, consentendo di ottenere larghezze di taglio comprese tra 0.05 mm e 0.1 mm, superando così i metodi convenzionali per la realizzazione di componenti complessi. La stabilità del sistema è garantita dall'utilizzo di specchi e ottiche di alta qualità, che, in sinergia con sistemi di movimentazione avanzati, assicurano un posizionamento preciso. La focalizzazione dell'energia emessa dai laser a fibra li rende adatti al taglio di materiali come alluminio e rame, riducendo al minimo la formazione di conicità.
La zona termicamente alterata rimane sotto controllo grazie a sistemi di gestione termica che proteggono le parti metalliche sottili dalla deformazione. Il sistema di autocollimazione si adatta alle diverse condizioni, garantendo risultati costanti per applicazioni che richiedono specifiche rigorose nell'ingegneria di precisione.
Problemi comuni nel taglio laser
Formazione di bave: la combinazione di un'elevata velocità di taglio e di una pressione del gas insufficiente porta a questo problema, che può essere risolto rallentando il processo e aumentando il flusso di ossigeno per l'acciaio al carbonio al fine di migliorare la rimozione del materiale.
- Per ottenere una penetrazione completa in materiali spessi, è necessario aumentare la potenza del laser oppure effettuare più passaggi.
- L'instabilità del fascio, unita alla sporcizia delle ottiche, produce rugosità e striature sui bordi, che possono essere eliminate pulendo gli specchi e le ottiche per ottenere tagli più lisci.
- Il calore eccessivo generato dalla deformazione delle lamiere sottili può essere evitato mediante l'utilizzo di modalità laser pulsate e regolazioni della messa a fuoco.
- L'energia concentrata nelle curve strette provoca perdite di materiale, pertanto è necessario implementare tecniche di modulazione della potenza o di livellamento della traiettoria.
- La combinazione di elevata potenza e assenza di regolazione della velocità si traduce in tagli più ampi, quindi gli utenti devono trovare il giusto equilibrio tra i parametri per ottenere solchi più stretti.
- L'accumulo di scorie di acciaio inossidabile è frequente; gli operatori dovrebbero utilizzare azoto gassoso ottimizzando i livelli di pressione per ottenere un'espulsione del materiale pulita.
- Le prestazioni dei sistemi di erogazione del gas risultano compromesse quando gli ugelli mostrano segni di usura, pertanto sono necessari controlli di manutenzione programmati e sostituzioni per garantire un funzionamento costante.
- L'utilizzo di laser a fibra con lunghezze d'onda più corte aiuta a prevenire i riflessi che si verificano nel rame e in altri metalli riflettenti.
- La qualità dei fori peggiora quando le operazioni di perforazione risultano imprecise, pertanto gli operatori dovrebbero utilizzare rampe di alimentazione e un posizionamento preciso della testa laser per ottenere punti di ingresso puliti.
Taglio laser personalizzato dei metalli
Boda fornisce servizi di taglio laser di metalli personalizzati di alta qualità per vari materiali, tra cui acciaio inossidabile, alluminio e leghe specifiche. Il taglio laser dell'acciaio è preferito rispetto a lavorazione dell'acciaio quando si lavora con pezzi piatti con uno spessore di pochi millimetri. Disponiamo di un'elevata capacità produttiva grazie a banchi di lavoro ampi in grado di piegare, sagomare e tagliare grandi pezzi di lamiera. Richiedi un preventivo gratuito oggi stesso!
Conclusione
L'industria manifatturiera si affida alla tecnologia di taglio laser dell'acciaio perché offre risultati precisi ad alta velocità, riducendo al contempo i costi di produzione. La selezione di attrezzature adeguate, una preparazione accurata e l'utilizzo di tecniche standard e avanzate consentono ai produttori di ottenere risultati ottimali nella lavorazione di diverse tipologie di metallo.