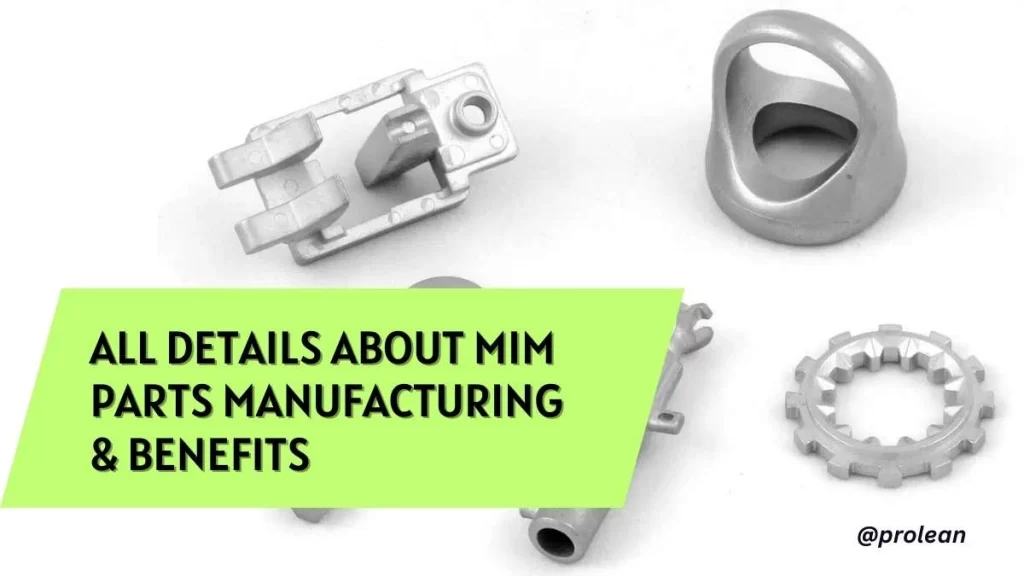
Lo stampaggio a iniezione di metalli (MIM) è una tecnica innovativa per la produzione di componenti metallici piccoli e complessi con precisione e affidabilità. È particolarmente vantaggioso per pezzi con un peso inferiore a 100 grammi. Rispetto allo stampaggio a iniezione di polimeri (PIM), i componenti realizzati con la tecnologia MIM mantengono una resistenza sufficiente per sopportare condizioni difficili. La produzione MIM è riconosciuta in diversi settori industriali ed è ampiamente utilizzata nei settori aerospaziale, automobilistico, medicale ed elettronico per la realizzazione di iniettori di carburante, strumenti medicali, componenti per orologi e cover per cellulari. Se avete bisogno di progettare e produrre in serie gli stessi componenti, la tecnologia MIM può essere la scelta ideale.
Continua a leggere per scoprire il processo MIM, cosa sono le parti MIM ed esplorare quali sono le aree di applicazione ottimali per l'elaborazione MIM.
Vantaggi dell'adozione dello stampaggio a iniezione di metallo (MIM)
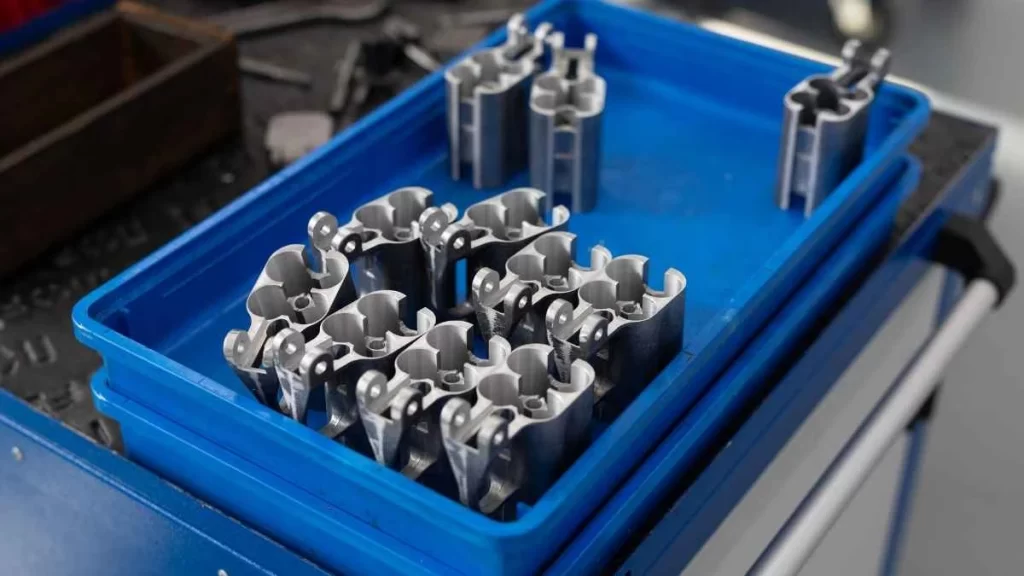
Nome immagine: Parti MIM
Ecco i vantaggi dell'utilizzo di MIM:
Produzione ad alto volume di parti complesse
MIM consente la produzione di un gran numero di parti metalliche con una forma trasversale complessa e pareti sottili. Questa capacità è utile per la generazione di piccole parti con sezioni sottili e un alto grado di precisione.
Finitura superficiale superiore
Le parti MIM possono essere facilmente rimosse dallo stampo; nella maggior parte dei casi, la loro finitura superficiale potrebbe essere migliore. Sono necessarie pochissime o nessuna ulteriore finitura. Per quanto riguarda le immagini, sono fornite opzioni di post-elaborazione per renderle ancora migliori.
Consolidamento dei componenti
Il processo MIM aiuta anche i progettisti a unire più parti o assemblaggi in un unico pezzo per ridurre al minimo un prodotto. Questo tipo di consolidamento può eliminare i successivi processi di assemblaggio e migliorare la rigidità dei prodotti.
Eccellenti proprietà meccaniche
I componenti MIM presentano caratteristiche meccaniche accettabili, come durezza e resistenza, per l'uso previsto.
Efficienza dei materiali
MIM è ancora una volta molto efficiente in termini di materiali. Il 95-98% della materia prima è recuperabile in forma utilizzabile come parti. Questa efficienza aiuta anche a ridurre l'utilizzo del materiale al minimo indispensabile e, di conseguenza, il costo di produzione, specialmente quando si producono le parti da materiali costosi come superleghe o metalli speciali.
Efficacia dei costi su larga scala
La tecnologia MIM può essere più economica della fusione a cera persa, della lavorazione meccanica e dello stampaggio, soprattutto nella produzione su larga scala di componenti in grandi volumi.
Se il vostro progetto potrebbe beneficiare di questi vantaggi, potete contattare il nostro team di ingegneri per discutere di materiali, considerazioni di progettazione e opzioni di produzione.
Svantaggi dello stampaggio ad iniezione di metalli
Sebbene la tecnologia MIM offra numerosi vantaggi, presenta anche alcuni svantaggi:
- Investimento iniziale elevatoI costi fissi del processo MIM sono considerevolmente elevati. Richiede attrezzature e utensili specializzati, il che lo rende più costoso rispetto ad altri processi produttivi.
- Costi più elevati per la produzione a basso volumeLa tecnologia MIM può risultare meno conveniente per la produzione di piccoli volumi, poiché il costo per singolo pezzo è generalmente elevato rispetto alla produzione di pochi pezzi.
- Limiti di dimensioneÈ generalmente ideale per la produzione di componenti di piccole e medie dimensioni. I componenti più grandi non sono facili da produrre perché richiedono stampi e forni di dimensioni maggiori, il che può risultare molto costoso.
- Ritiro durante la sinterizzazioneI componenti realizzati tramite MIM subiscono variazioni dimensionali durante il processo di sinterizzazione, che devono essere controllate. Sebbene i produttori tengano conto di questo fattore durante la progettazione e la realizzazione degli stampi, esso rimane comunque cruciale per determinare la qualità finale del componente.
Una breve panoramica del processo di produzione MIM
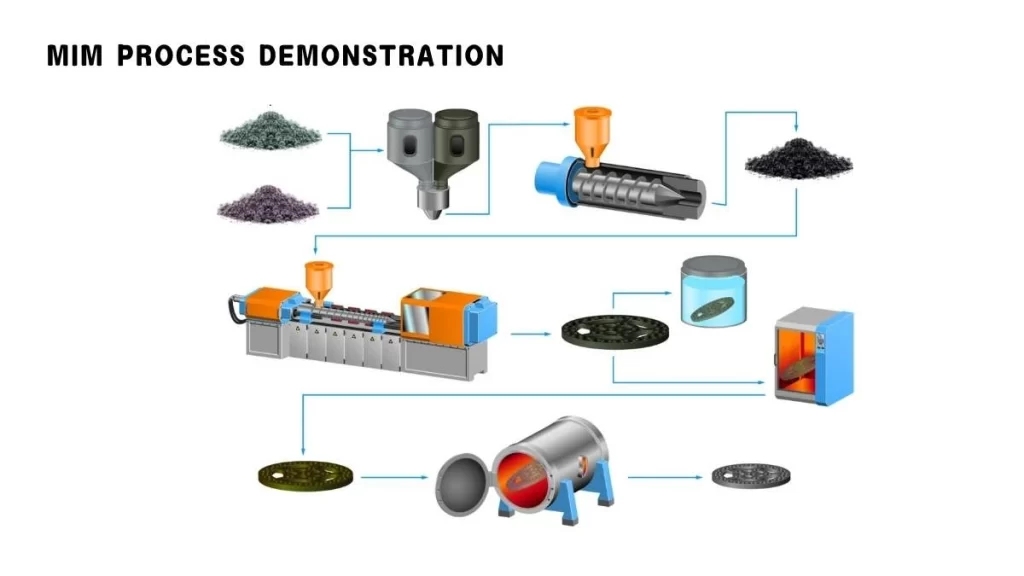
Nome immagine: Layout del processo MIM
Lo stampaggio a iniezione di metallo (MIM) prevede la miscelazione di polvere di metallo puro con un legante per ottenere una materia prima. Questo composto viene quindi polverizzato proporzionalmente ed eseguito come avviene nello stampaggio a iniezione di plastica (PIM). La parte stampata, che a volte viene definita parte "verde", viene a sua volta raffreddata ed estratta/espulsa dallo stampo.
Il legante viene poi parzialmente rimosso tramite tecniche quali estrazione con solvente, trattamento termico e catalisi a getto nella fase successiva. La parte diventa una parte "marrone" in uno stato poroso. Durante la sinterizzazione, parti aggiuntive del legante vengono eliminate tramite calore, che evapora attraverso i pori rimanenti.
Quindi, la parte data viene nuovamente riscaldata a una temperatura di sinterizzazione elevata per solidificare le particelle di polvere metallica. Questa fase conferisce alla parte una microstruttura più densa e meccanicamente superiore rispetto alla parte metallica prodotta tramite tecniche convenzionali.
Simile alla pressofusione e alla plastica processo di stampaggio ad iniezione, il MIM è ideale per creare piccole parti delicate che sono difficili da modellare utilizzando le pratiche di formatura dei metalli più tradizionali. Tuttavia, potrebbe comportare spese di lavorazione o assemblaggio aggiuntive.
Attributi e capacità dello stampaggio a iniezione di metallo (MIM)
La tabella seguente descrive le principali caratteristiche e capacità del processo di stampaggio a iniezione di metallo (MIM), evidenziando gli intervalli tipici ed estremi che possono essere raggiunti nella produzione MIM.
| fattori | Minimo | Tipico | Massimo |
| Massa del componente (grammi) | 0.03 g | 10 - 15 g | 300 g |
| Dimensione (millimetri) | 2 mm (in 0.08) | 25 mm (in 1) | 150 mm (in 6) |
| Spessore della parete (mm) | 0.025 mm (in 0.001) | 5 mm (in 0.2) | 15 mm (in 0.6) |
| Tolleranza dimensionale (%) | ± 0.2% | ± 0.5% | ± 1% |
| Densità parziale | 93% | 98% | 100% |
| Quantità di produzione | unità 1,000 | unità 100,000 | unità 100,000,000 |
Se il vostro componente rientra in questi intervalli, potrebbe essere un ottimo candidato per la produzione MIM. Il nostro team di ingegneri può analizzare la geometria del pezzo, la selezione dei materiali e il volume di produzione per determinarne la fattibilità, sfruttando le nostre competenze in materia di stampaggio a iniezione di metalli e ingegneria.
Prova subito Boda!
Linee guida di progettazione per utensili MIM
Quando si pianifica di produrre parti tramite MIM, la progettazione degli utensili è uno degli aspetti più critici del processo di produzione. Ciò comporta la selezione della linea di separazione, il posizionamento del gate, l'individuazione dei segni del perno di espulsione e l'utilizzo di azioni a camma.
Linee di separazione
In MIM, la linea di separazione è la linea attraverso lo stampo dove le due metà si uniscono. Mentre ogni componente MIM avrà questa linea visibile, è possibile ridurne lo spessore e, quindi, la visibilità. Se la linea di separazione è stabilita sul bordo o sul gradino di una caratteristica, questa linea può essere resa meno evidente, migliorando così l'aspetto della parte.
cancello
Il gate è il punto in cui la materia prima MIM entra nella cavità dello stampo, un'area critica di preoccupazione. Nel MIM vengono utilizzati quattro gate di base, tra cui tab, tunnel, jump e drop gate, e ognuno lascia un piccolo segno sulla parte. La posizione del gate è un fattore significativo poiché influenza il flusso del materiale e la qualità della parte. In condizioni ideali, il gate dovrebbe essere posizionato nello spessore trasversale più considerevole per consentire al materiale di ispessirsi da sezioni sottili a spesse. È preferibile centrare il gate vicino all'asse del cilindro per le parti cilindriche per evitare distorsioni durante la sinterizzazione.
Perni di espulsione
I perni di espulsione sono essenziali per rimuovere la parte dalla cavità dello stampo una volta formata. Tuttavia, non lasciano un'impronta profonda sulla superficie della parte, ma lasciano solo piccoli segni. Questi segni non devono rovinare l'aspetto del prodotto finale; quindi, la parte deve essere progettata in modo che i segni dei perni di espulsione siano posizionati in aree non facilmente visibili, soprattutto dopo l'assemblaggio.
Azioni della camma
Negli utensili MIM, le azioni a camma producono caratteristiche come sottosquadri, che potrebbero richiedere operazioni aggiuntive. Quando si creano sottosquadri su una parte progettata, è necessario considerare la direzione in cui si muoverà la camma. Il processo di progettazione diventa più complicato quando è necessaria più di un'azione a camma, perché ogni camma occupa molto spazio all'interno dell'utensile. Tutti questi problemi devono essere affrontati attentamente durante la pianificazione e la progettazione dell'utensile, mantenendone al contempo la funzionalità.
MIM VS. fusione di metalli? Quale tecnica è più vantaggiosa?
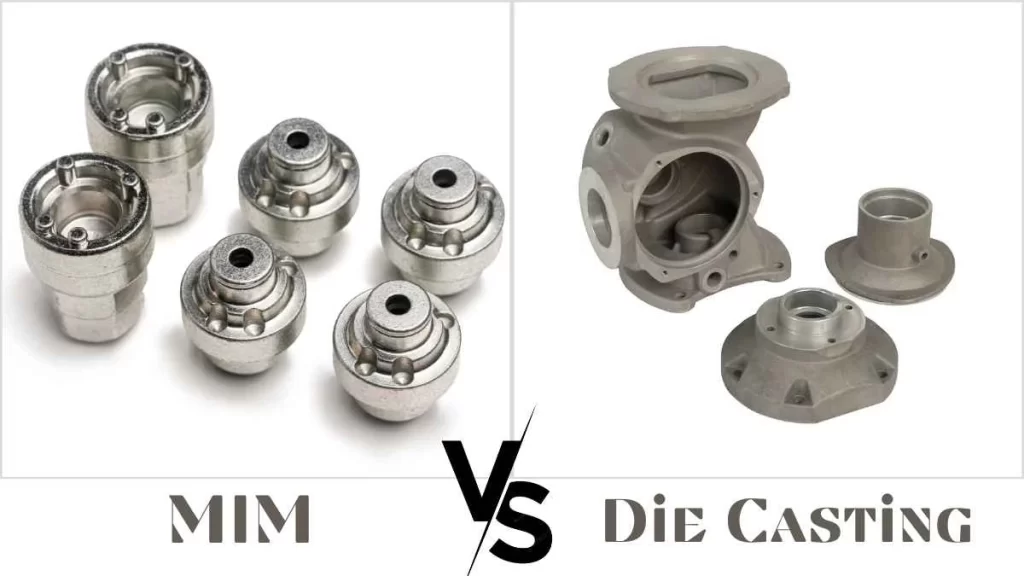
Nome immagine: MIM contro parti pressofuse
La tecnologia MIM è preferita in vari settori perché consente di forgiare parti con forme complesse e dimensioni stabili.
Rispetto alle tecniche convenzionali di fusione dei metalli, come la fusione in sabbia, la pressofusione o la fusione a cera persa, la MIM preserva sia il parallelismo che la tolleranza dello stampo durante tutto il processo. La stabilità del processo riduce al minimo la necessità di post-elaborazione e fornisce una finitura superficiale di qualità standard.
D'altro canto, la fusione dei metalli richiede un trattamento termico e talvolta provoca la formazione di forti sollecitazioni, più probabilmente nelle sezioni sottili.
Inoltre, ci sono costi aggiuntivi per la post-elaborazione, che riduce radicalmente la geometria della parte tagliando sprue, gate e riser. Inoltre, la fusione non è in grado di fornire la finitura superficiale simile a una piuma del piccolo stampo intricato delle richieste dell'industria aerospaziale e medica.
Inoltre, la lavorazione fornisce un lavoro quasi accurato, ma comporta un enorme spreco di materiale, in particolare per la lavorazione di forme complicate. Gli scarti di nichel e acciaio inossidabile, la programmazione delle macchine CNC e il costo delle macchine utensili rendono la lavorazione molto più costosa del MIM per numerosi progetti.
Nonostante l'emergere delle tecnologie più recenti, come stampa 3D, e la sinterizzazione laser selettiva, il MIM rimane un processo economico. Rispetto alle forme più innovative di AM, il MIM offre una maggiore ripetibilità, elaborazione e produttività più rapide e livelli inferiori di manutenzione/rilavorazione e scarti. (Per saperne di più su stampaggio a iniezione di metalli vs pressofusione)
Ecco un confronto tra stampaggio a iniezione di metallo (MIM) e pressofusione.
| Attributo | Metal Injection Moulding (MIM) | Die Casting |
| Compatibilità dei materiali | In grado di lavorare un'ampia gamma di metalli ferrosi e non ferrosi, comprese le leghe complesse. | Lavora principalmente metalli non ferrosi come alluminio, zinco e magnesio. |
| Intervallo di spessore della parete | È adatto per produrre pareti sottili, in genere comprese tra 0.040" e 0.120" (da 1.0 mm a 3.0 mm). | Gestisce pareti leggermente più spesse, che vanno da 0.040" a 0.200" (da 1.0 mm a 5.0 mm). |
| Opzioni del materiale MIM | Funziona con forme in polvere di vari metalli, tra cui acciaio inossidabile, acciaio per utensili, leghe di tungsteno, superleghe di nichel, metalli speciali | Più adatto per: alluminio, zinco, magnesio, rame, piombo, stagno |
| Applicazioni tipiche | È ideale per la produzione di componenti piccoli, complessi e ad alta resistenza con tolleranze ridotte. | Vengono utilizzati per parti più importanti in cui volumi elevati e design meno complessi sono standard. |
| Tolleranza dimensionale | Raggiunge tolleranze ristrette, spesso entro ±0.3% delle dimensioni nominali. | Mantiene tolleranze entro ±0.5% delle dimensioni nominali, adatto per parti che richiedono meno precisione. |
Quali sono i materiali compatibili con le parti MIM?
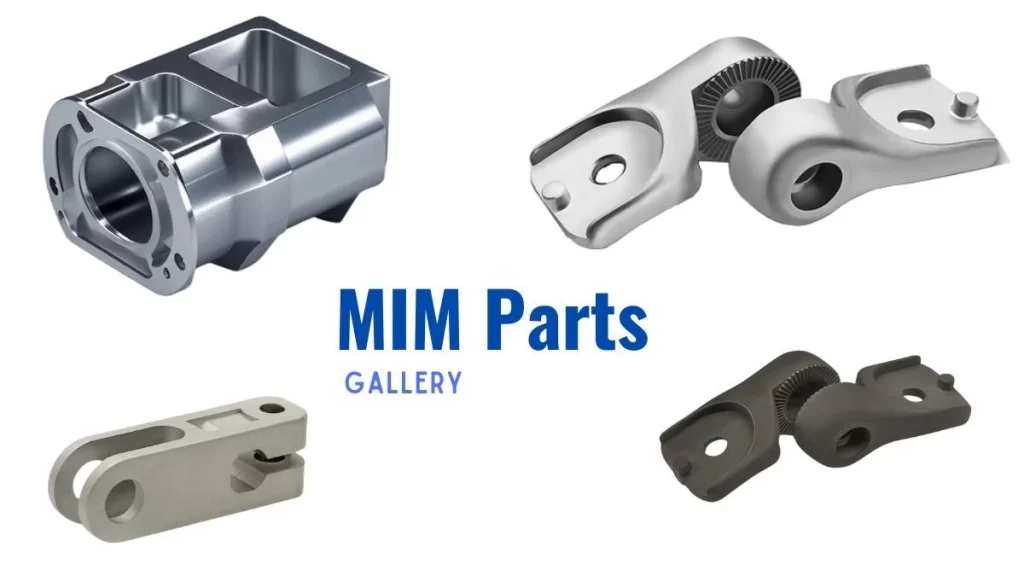
Nome immagine: Galleria parti MIM
Il processo MIM supporta un'ampia varietà di metalli, classificati in quattro categorie principali:
- Metalli ferrosi: comprendono materiali quali acciaio inossidabile, acciaio per utensili e metalli ferrosi come Invar e Kovar.
- Metalli duri: tra cui leghe di cobalto-cromo, carburi cementati e compositi ceramica-metallo.
- Metalli speciali: ad esempio alluminio, titanio, nichel e molibdeno.
- Leghe di tungsteno: leghe di tungsteno ad alta densità e resistenti.
Se stai cercando di utilizzare uno di questi materiali in MIM, Boda Tech offre oltre 50 opzioni di materiali e una gamma di servizi adatti alle tue esigenze. Di seguito sono riportate le leghe specifiche e le loro caratteristiche:
| Gruppo di leghe | Leghe specifiche | Descrizione |
| Acciaio inossidabile |
316, 316L, 17-4 PH, 303, 304, 440C, 420P |
Corrosione- resistente |
| Acciaio a bassa lega |
Fe-Ni (Ferro-Nichel), FN02, Tipo di metallo: FN08, 4140, 8620, 100Cr6 |
Economicamente vantaggioso |
| Acciaio per utensili | M2 |
Durezza e Abrasione |
|
Soft Acciaio magnetico |
Fe-Ni50, Fe3Si, FeCo50, FeCoV |
Magnetica proprietà |
|
Tungsteno Lega pesante |
W-Ni-Fe, W-Ni-Cu |
Alta densità |
|
Tungsteno Carburo-Cobalto |
WC-Co |
Indossare- resistente |
Prova subito Boda!
Perché il titanio è la soluzione migliore per la produzione di componenti MIM?
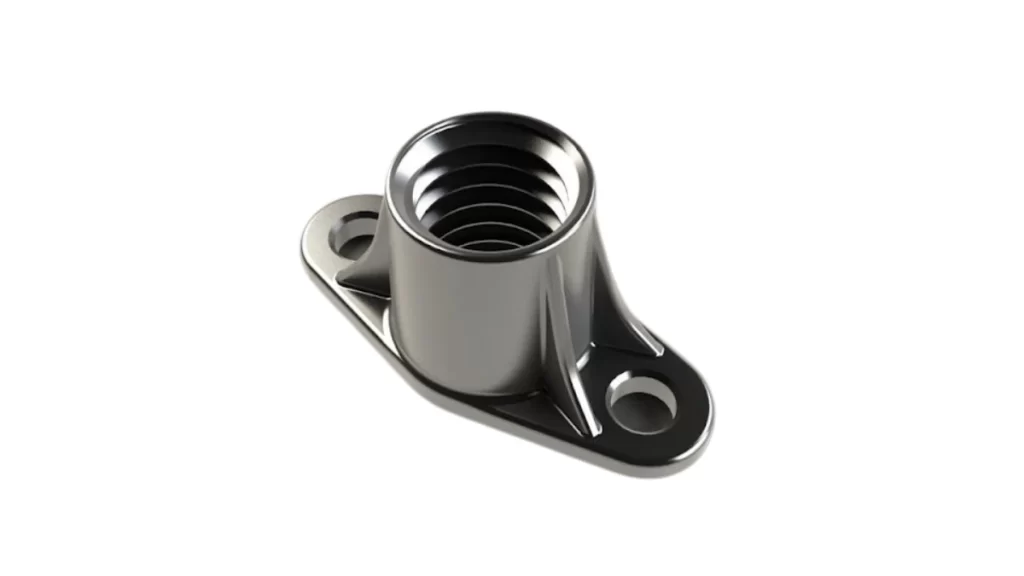
Nome immagine: Parte MIM in titanio
Lo stampaggio a iniezione di metallo in titanio (TiMIM) è una tecnica dettagliata ed economica per la fabbricazione di componenti in titanio di piccole dimensioni, scanalature minute, filettature e determinati contorni con elevata precisione. Contrariamente alla fusione convenzionale, il TiMIM è flessibile nelle leghe di titanio e degno di nota per operazioni che richiedono elevati livelli di precisione, in particolare nella produzione di apparecchiature mediche e impianti chirurgici.
Gli impianti medici basati su leghe di titanio offrono una buona compatibilità con i tessuti umani e non si corrodono facilmente nel tempo. Inoltre, la loro densità meccanica è relativamente alta. Tale fabbricazione garantisce che queste parti contengano tolleranze elevate per fornire componenti di lunga durata per l'uso nel corpo umano.
Per saperne di più: quali sono i 6 tipi di stampaggio a iniezione
Leghe comuni di titanio utilizzate nelle parti MIM
- Fasi cristalline: fase alfa (α) (stabilizzata dall'alluminio)
- Fase Beta (β) (stabilizzata dal vanadio)
- Leghe per trattamento termico (Ti-6Al-4V): invecchiamento tramite soluzione che migliora la tenacità HIS distorcendo il reticolo cristallino.
Dove puoi trovare le applicazioni MIM?
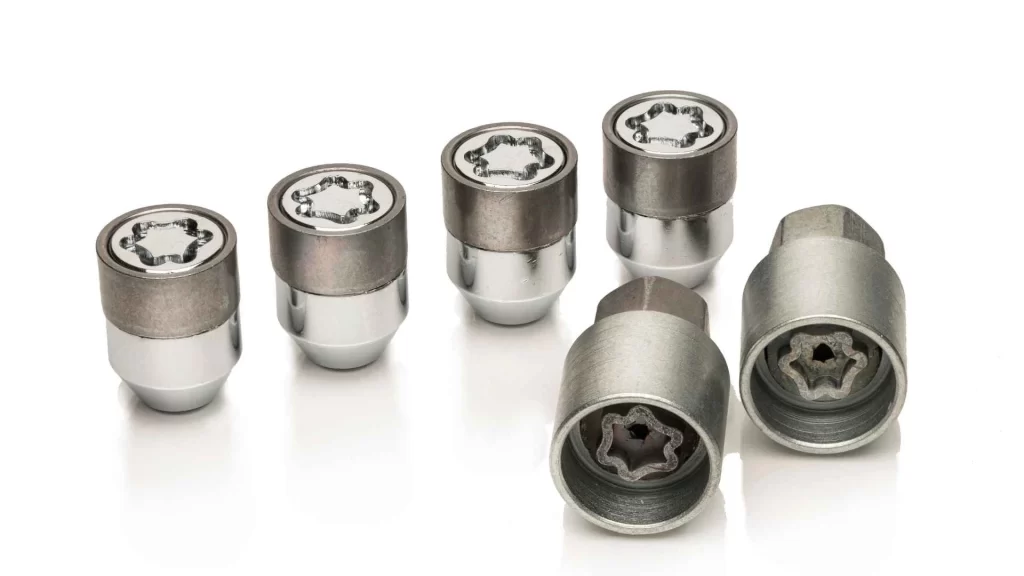
Nome immagine: MIM Automotive Parts
Lo stampaggio a iniezione di metallo è applicato in molti settori e può essere trovato in prodotti che incontri di routine. Le applicazioni comuni includono:
- Medicina e odontoiatria: impianti, strumenti, viti, bulloni e altre parti ad alta precisione.
- Automotive: motori, cambi, sospensioni e accessori per telai.
- Beni di consumo: Prodotti del tabacco: Sigari, sigarette, pipe e succedanei del tabacco: Pipe e tabacco, Armi da fuoco e altre armi e telai o canne per armi da fuoco.
- Parti di aeromobili: prodotti fabbricati come componenti di motori e parti di apparecchi meccanici.
- Prato e giardino: utensili e parti di attrezzature.
- Tempo libero e utensili manuali: mazze da golf, parti e accessori per il golf.
- Attrezzature agricole: motori fissi e loro parti.
- Prodotti lifestyle: i principali prodotti accessori includono orologi MIM, occhiali e gioielli.
- Applicazioni biomediche: per la creazione di impianti medici e dispositivi monouso, il Ti-6Al-4V viene utilizzato per soddisfare tali esigenze. Le parti mediche comuni TiMIM includono:
Applicazioni aggiuntive
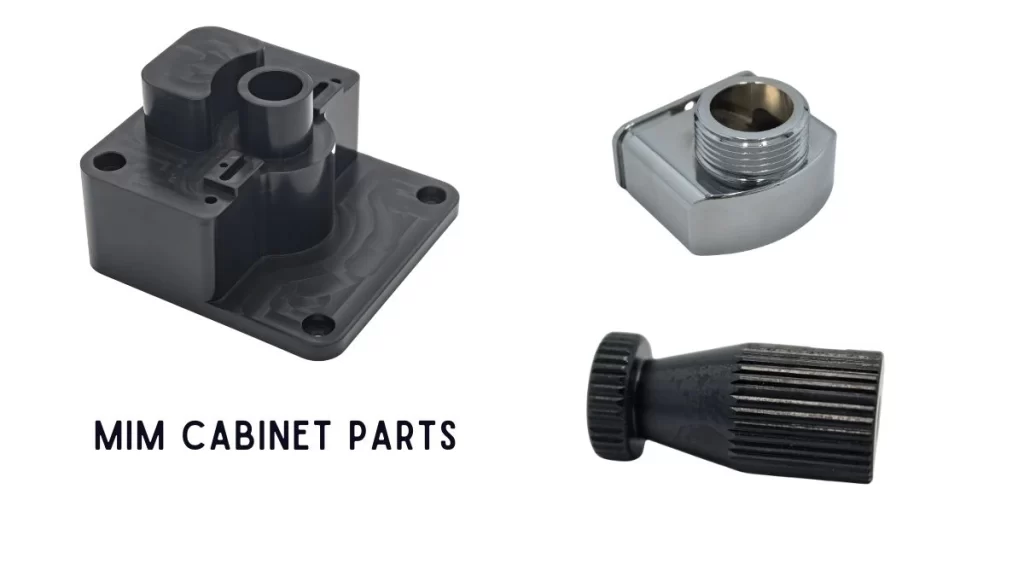
Nome immagine: Parti del mobile MIM
Inoltre, le parti MIM vengono utilizzate in aree di produzione di componenti quali:
- Staffe
- Elementi di fissaggio
- Finiture
- Orologi
- Parti del gabinetto
Ruolo del MIM nella produzione di componenti per orologi: esempi e casi di studio
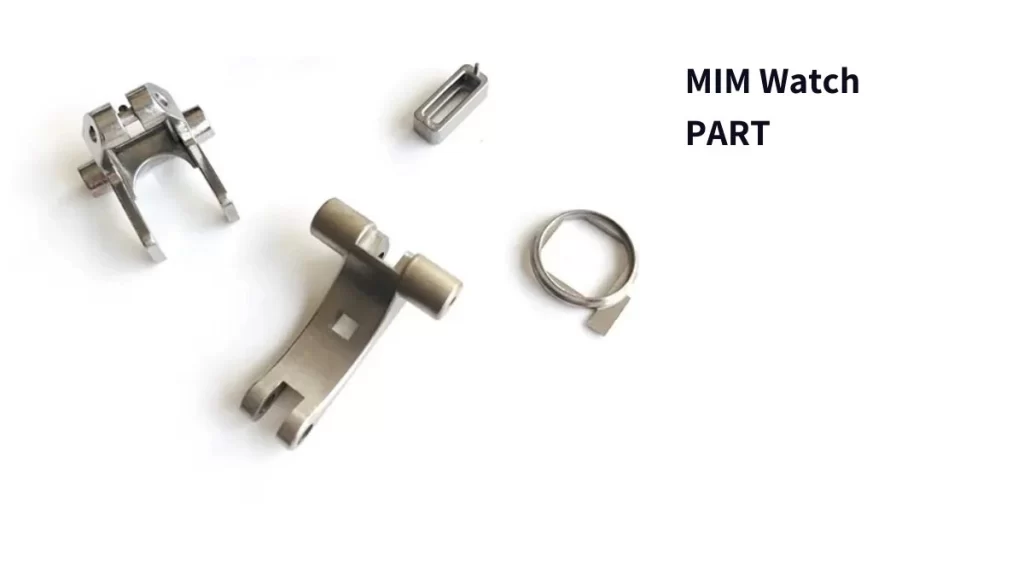
Nome immagine: Parti di orologi MIM
Nel settore degli orologi di lusso, gli accessori non sono solo cronometri, ma anche elementi intrinseci di personalità e moda, nonché manifattura di alta qualità. Parti, tra cui lunetta, quadrante, chiusura e bracciale, sono elementi importanti nel valore estetico e nell'identità dell'orologio. Man mano che aumentano le esigenze dei clienti per prodotti di migliore qualità e personalizzati, le industrie orologiere stanno adottando sempre più metodologie di produzione MIM migliorate per orologi per standard, affidabilità e aspetto migliori.
Lo stampaggio a iniezione di ceramica (CIM) e lo stampaggio a iniezione di metallo (MIM) hanno cambiato notevolmente la produzione di parti di orologi in metallo e ceramica. Queste tecnologie offrono libertà nella progettazione, nella scelta dei materiali e nei processi di produzione come nessun'altra tecnologia fa. MIM e CIM utilizzano materiali in metallo e ceramica. Combinando i vantaggi dello stampaggio a iniezione di plastica, CIM e MIM consentono la produzione di parti elaborate e dettagliate in grandi quantità. Ciò non comporta quasi spreco di materiali, aumenta la resistenza meccanica del prodotto finale e fornisce l'accuratezza dimensionale necessaria laddove gli accessori per orologi di lusso sono realizzati sia per l'aspetto che per la durata.
(Ottieni maggiori informazioni su quali aziende effettuano lo stampaggio a iniezione di metalli?)
Parleremo di esempi e casi di studio sul ruolo di MIM nella produzione di componenti per orologi.
Lunette: la tecnologia MIM viene applicata nella produzione di lunette in acciaio inossidabile, che possono presentare design complessi con elementi quali superfici ruvide e fondelli multipli. A sua volta, la tecnologia MIM apre la possibilità di produrre lunette in ceramica in vari colori senza compromettere la durezza e la resistenza ai graffi. Questa sinergia migliora sia l'aspetto che le prestazioni degli orologi di lusso.
Quadranti: Grazie ai processi CIM e MIM, è possibile creare quadranti per orologi con un elevato livello di dettaglio, inclusi livelli secondari, motivi a incavo e componenti luminescenti integrati. Queste capacità sono molto apprezzate nel mercato degli orologi di lusso, in quanto consentono un elevato grado di personalizzazione, unito a rigorose tolleranze e finiture superficiali di alta qualità.
Chiusure e cinturini: la tecnologia MIM viene utilizzata anche per la produzione di chiusure e cinturini resistenti e durevoli. Questi sono generalmente realizzati in acciaio inossidabile 316L grazie alla loro elevata resistenza alla trazione e alla resistenza alla corrosione. Per i cinturini, la tecnologia MIM consente di realizzare cinturini in ceramica leggeri e ipoallergenici in diverse colorazioni, per soddisfare le esigenze di comfort e stile degli orologi moderni di alta gamma.
Stai cercando un fornitore o un fabbricante di parti MIM? Contatta Boda Tech
Checklist: lo stampaggio a iniezione di metallo è adatto al tuo componente?
Per determinare se lo stampaggio a iniezione di metallo è il metodo di produzione adatto alle tue esigenze, prendi in considerazione le seguenti domande:
- Produzione ad alto volume: avete intenzione di produrre molti componenti per una particolare tipologia di prodotto?
- Componenti piccoli e complessi: Il vostro componente è piccolo e dal design complesso, per cui la precisione è un fattore essenziale nella fabbricazione?
- Specifiche rigorose: la vostra applicazione richiede che i componenti siano prodotti con tolleranze molto ristrette e che siano estremamente simili tra loro?
- Efficienza nella produzione: è necessario implementare un metodo per minimizzare l'utilizzo dei materiali nella linea di produzione?
- Geometrie complesse: i vostri componenti presentano forme e requisiti funzionali impossibili da realizzare con le tecniche di produzione tradizionali?
Se hai risposto "sì" a queste domande, potresti prendere in considerazione MIM per il tuo progetto. Tuttavia, ci sono altre cose che bisogna considerare:
- Flessibilità di progettazione: la tua azienda richiede frequenti modifiche al design? La tecnologia MIM potrebbe non essere la soluzione ideale a causa degli elevati costi derivanti dalla sostituzione degli stampi dopo l'inizio della produzione e, pertanto, potrebbe non essere adatta alla prototipazione.
- Tempi di consegna: è essenziale che siano rapidi? La tecnologia MIM richiede strumenti come stampi e dispositivi di fissaggio, il cui sviluppo spesso richiede più tempo, soprattutto se il pezzo è complesso. Pertanto, i tempi di consegna possono essere di settimane o addirittura mesi.
Contatta Boda Tech
Nome immagine: Servizi di stampaggio a iniezione Boda
Boda può esaminare la geometria, i materiali e i requisiti di produzione per il tuo progetto MIM. Condividi la revisione del disegno, le caratteristiche critiche, la quantità prevista e le esigenze di controllo qualità in modo che si possa valutare il percorso di produzione.
Rivedere il nostro servizi di stampaggio ad iniezione di metalli e condividi il tuo disegno, il materiale e il volume di produzione previsto per una valutazione di fattibilità.
Considerazioni finali
Trasmettere sezioni sottili ed estese con contorni laterali intricati è una sfida con l'utilizzo di procedure convenzionali. Le parti realizzate tramite stampaggio a iniezione di metallo (MIM) rendono possibile e più economico sviluppare queste parti particolari. Inoltre, aiuta a produrre parti per apparecchiature mediche e aerospaziali, dove precisione e affidabilità sono vitali. MIM svolge un ruolo nel fornire componenti di alta qualità nel più breve tempo possibile mentre il processo ha costi inferiori e un'elevata efficienza produttiva.