Linee di separazione stampaggio a iniezione
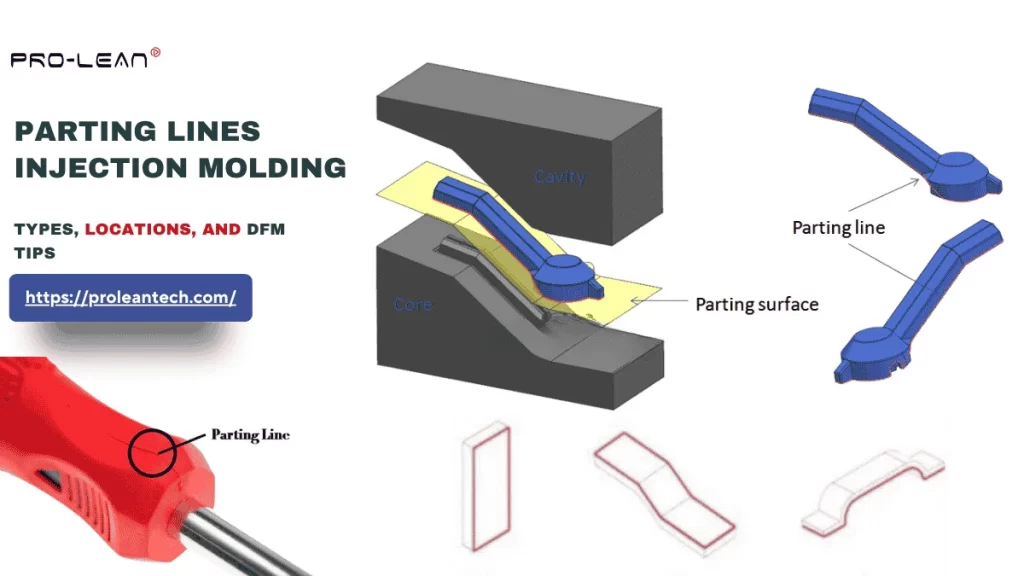
Una linea di separazione è la linea in stampaggio a iniezione Punto di giunzione tra le due metà dello stampo. È spesso visibile sulla superficie dei pezzi in plastica stampati. Questa linea influisce sull'estetica del pezzo e persino sulla sua funzionalità. Lo stampaggio a iniezione con linea di giunzione mira a gestire questa inevitabile linea di giunzione.
Se la linea di separazione è posizionata in modo errato, si verificano perdite di plastica (bave) durante il processo e si forma un difetto visibile.
Se stai affrontando delle difficoltà nella progettazione dello stampo riguardo a dove e come fissare la linea di separazione durante progettazione dello stampaggio ad iniezione Questo articolo vi guiderà, partendo dagli stampi di base fino alle regole di progettazione e alle migliori pratiche, nell'elaborazione di strategie DFM (Design for Manufacturing).
Iniziamo.
Che cos'è la linea di separazione nello stampaggio a iniezione?
Concetto di linea di separazione nello stampaggio
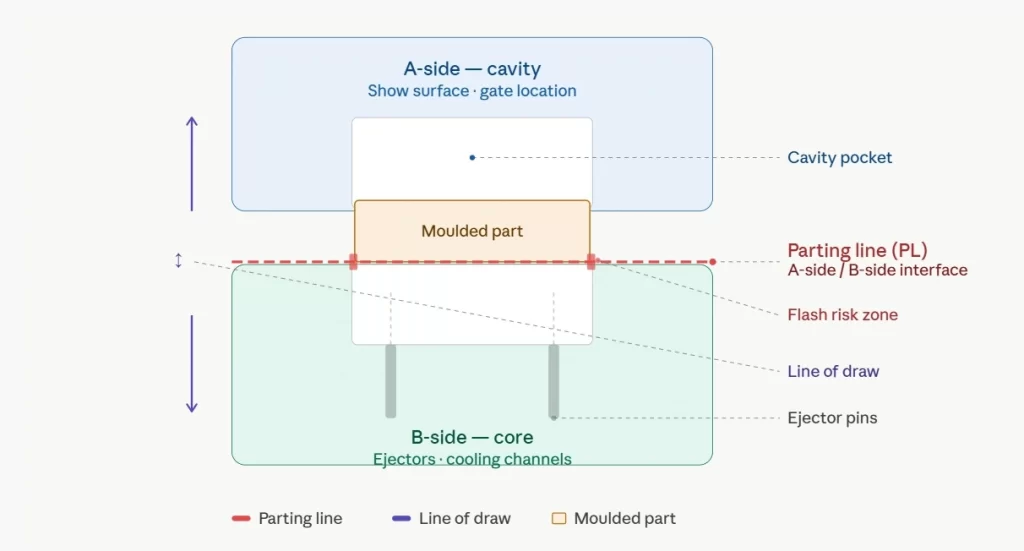
La linea di separazione è una caratteristica geometrica inevitabile nello stampaggio a iniezione. Può essere identificata mediante ispezione visiva degli articoli stampati; si può notare una cucitura lasciata all'esterno dove le due metà dello stampo (nucleo e cavità) si incontrano durante la chiusura e si separano durante l'apertura.
La linea di separazione non danneggia il pezzo, ma può essere un difetto se lo stampo a iniezione non è progettato correttamente e il processo di stampaggio viene eseguito con errori tecnici.
Sebbene la linea di separazione sembri un elemento semplice, deve essere progettata tenendo conto della posizione, del tipo di linea di separazione appropriato, dell'incorporazione dell'angolo di sformo e di altri fattori. ASMEY14.8 Lo standard definisce questa come una linea (o superficie) di separazione tra due sezioni di uno stampo o di una matrice.
Tipi di linee di separazione nello stampaggio a iniezione
Tipi di linee di separazione
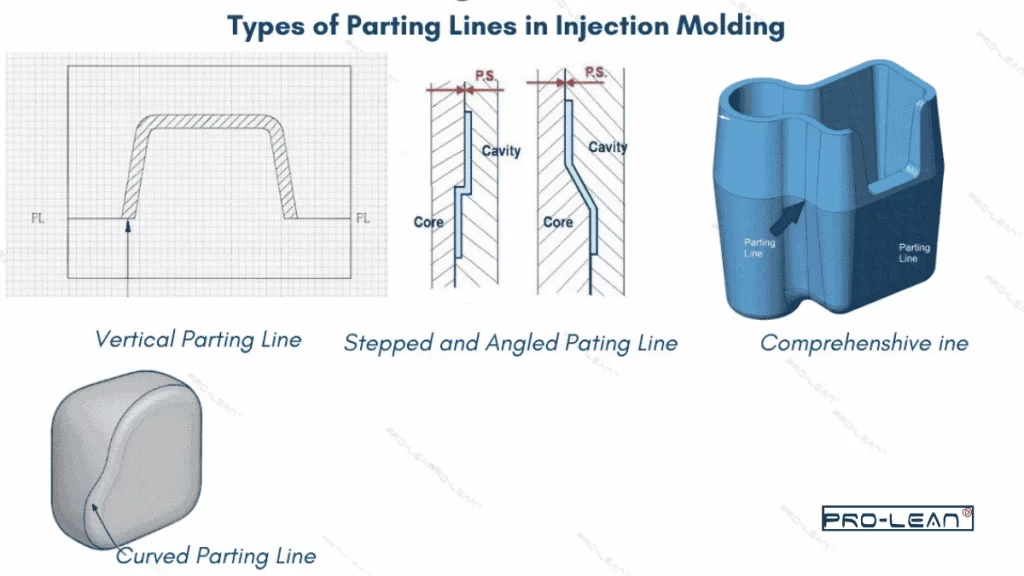
Esistono diversi tipi di linee di separazione, classificate in base alla geometria e al percorso che seguono. Tra queste figurano le linee di separazione verticali, smussate, curve, a gradini e complete.
Linee di separazione verticali
Le linee di separazione verticali si caratterizzano per la loro posizione rispetto alla linea di apertura dello stampo; sono sempre perpendicolari ad essa. Sono le più semplici e riducono i costi di lavorazione dello stampo.
Ideale per: Geometrie semplici di componenti, come ad esempio i mattoncini LEGO, i coperchi piatti, i coperchi degli involucri, ecc.
Linee di separazione smussate
Come suggerisce il nome, le linee di separazione smussate presentano bordi inclinati per ridurre l'intrappolamento dell'aria. Invece di una semplice chiusura verticale, i bordi sono smussati con un angolo di circa 3-15°. Questo tipo di linee di separazione è adatto per stampi complessi, ad esempio quando l'apertura si trova sugli estrusi o sulle nervature.
Lasciare due piani in modo che la linea smussata possa essere lavorata facilmente.
Ideale per: Componenti con pareti laterali rastremate, transizioni dell'angolo di sformo, ecc.
Linee di separazione curve
La linea segue un percorso curvo anziché un piano. Non viene utilizzata per pezzi con geometria semplice, poiché richiede macchine CNC a 5 assi (o superiori) e un sistema EDM avanzato per la lavorazione degli stampi. Un punto di riferimento a forma libera traccia la geometria e una linea di separazione viene posizionata su una superficie non estetica.
Ideale per: Quando la superficie esterna dei componenti è curva, o per evitare la linea che attraversa la zona estetica visibile.
Linee di separazione a gradini
Le linee di separazione a gradini sono tracciate su piani diversi a quote discrete, consentendo alla linea di seguire le complesse caratteristiche esterne a diverse altezze.
Un blocco di rinforzo o un inserto a cuneo viene posizionato sul lato ad alta forza dello stampo per evitare il rischio di disallineamento dello stampo, poiché il gradino è soggetto a forze laterali maggiori.
Ideale per: Componenti con elementi/piani a diverse altezze, come pannelli nervati e involucri con elementi di incastro.
Linee di separazione complete
Le linee di separazione complesse non si distinguono semplicemente dagli altri tipi, bensì combinano due o più tipologie di linee di separazione. Includono qualsiasi combinazione di linee di separazione verticali, smussate, curve e a gradini, a seconda della complessità del pezzo desiderato.
Ideale per: Componenti altamente complessi con diverse caratteristiche geometriche, dove un singolo tipo di PL non è efficiente, come ad esempio gli alloggiamenti dei dispositivi medici.
Tabella comparativa per le tipologie di linee di separazione nello stampaggio a iniezione
| Criteri | Linea di divisione verticale | Linea di separazione smussata | Linea di separazione curva | Linea di separazione a gradini |
| Complessità della muffa | Struttura dello stampo semplice e a piano piatto. | Complessità moderata, superfici ad angolo chiuso | Elevata complessità | Difficoltà da moderata ad elevata, e comporta offset su più piani. |
| Costo di realizzazione dello stampo | Low Cost | Basso-Medio | Dal 20% al 40% in più rispetto alle linee verticali | Medio alto |
| Metodo di lavorazione | Fresatura CNC a 2/3 assi | Fresatura CNC a 3 assi | Lavorazione CNC e EDM a 5 assi | Macchine CNC a 3/4 assi |
| Rischio Flash | Area di tenuta uniforme e rischio minimo di bave | Il bordo smussato riduce l'intrappolamento dell'aria e garantisce una tenuta ermetica. | Moderato | Alti edifici |
| Esempi | Prodotti in stile LEGO, tappi di bottiglia, pannelli di contenimento |
Spina conica, alloggiamento del connettore, e guscio a imbuto conico. |
Alloggiamento dell'utensile elettrico, impugnatura e pannello della portiera dell'auto | Ghiera elettronica, portaobiettivo a gradini e custodie multilivello |
Posizione della linea di separazione
La posizione della linea di separazione deve essere fissa per garantire la producibilità, poiché è direttamente correlata al nucleo e alla cavità dello stampo. La linea di separazione è inoltre correlata ad altre caratteristiche dello stampo, come l'angolo di sformo, la posizione del punto di iniezione e i perni di espulsione.
- Imposta la linea di separazione nella sezione trasversale più ampia del pezzo progettato, in modo da ottimizzare i costi di attrezzaggio, l'inclinazione e la producibilità (DFM).
- Garantire un'elevata ritenzione del pezzo sul lato del nucleo tramite angoli di sformo; il pezzo stampato rimane sul lato del nucleo dello stampo dopo la separazione.
- Se la geometria del pezzo lo consente, per i processi di stampaggio a iniezione è sempre preferibile scegliere linee di separazione planari.
- Posizionare la linea di separazione su una linea esterna dello stampo non estetica, come il bordo inferiore e la flangia di separazione.
La posizione della linea di separazione può influenzare i costi di produzione?
La posizione della linea di separazione influisce sia sui costi di realizzazione dello stampo che su quelli di stampaggio a iniezione. Le linee di separazione in aree difficili da lavorare, come ad esempio all'intersezione di più elementi, aumentano i tempi e i costi di lavorazione dello stampo.
Se le linee di separazione sono posizionate nelle sezioni dello stampo soggette ad alta pressione, aumenta il rischio di formazione di bave e la necessità di post-lavorazione, con conseguente aumento dei costi di produzione. Individuare correttamente la linea di separazione riduce i costi di lavorazione dello stampo e ottimizza la produzione mediante stampaggio a iniezione.
Prova subito Boda!
La posizione della linea di separazione può influenzare i costi di produzione?
La posizione della linea di separazione influisce sia sui costi di realizzazione dello stampo che su quelli di stampaggio a iniezione. Le linee di separazione in aree difficili da lavorare, come ad esempio all'intersezione di più elementi, aumentano i tempi e i costi di lavorazione dello stampo.
Se le linee di separazione sono posizionate nelle sezioni dello stampo soggette ad alta pressione, aumenta il rischio di formazione di bave e la necessità di post-lavorazione, con conseguente aumento dei costi di produzione. Individuare correttamente la linea di separazione riduce i costi di lavorazione dello stampo e ottimizza la produzione mediante stampaggio a iniezione.
Regole di progettazione della linea di separazione per DFM
Eliminare i sottosquadri riposizionando il PL
Il primo passo per affrontare una caratteristica con un'azione laterale in DFM è determinare se spostare la linea di separazione in modo che attraversi la caratteristica eliminerà completamente il sottosquadro. Spesso, spostare la linea di separazione in modo che la forma del sottosquadro sia divisa tra entrambe le metà dello stampo eliminerà o attenuerà la situazione senza costi aggiuntivi di attrezzatura.
Se il PL non può essere riposizionato né per la direzione di sformo né per motivi estetici del pezzo, allora si dovrebbe utilizzare un cursore/sollevatore/anima collassabile con perno a camma.
Escludere le superfici di classe A e le interfacce funzionali
La linea di giunzione (PL) è parte integrante del componente in plastica stampato e lascia un segno di giunzione visibile che rimane sul componente durante lo stampaggio. La progettazione per la producibilità (DFM) impone di evitare la posizione della giunzione su qualsiasi superficie estetica di Classe A, superficie di tenuta del foro, sede del cuscinetto o superficie di accoppiamento di precisione.
La presenza di un marchio PL su un'interfaccia funzionale può introdurre microgradini che possono interferire con le guarnizioni o aumentare l'attrito nei giochi di esercizio. La linea di giunzione deve essere posizionata su bordi neutri, come flange, superfici secondarie o aree nascoste della geometria.
Mantenere la geometria PL il più possibile planare.
Linea di separazione della pialla
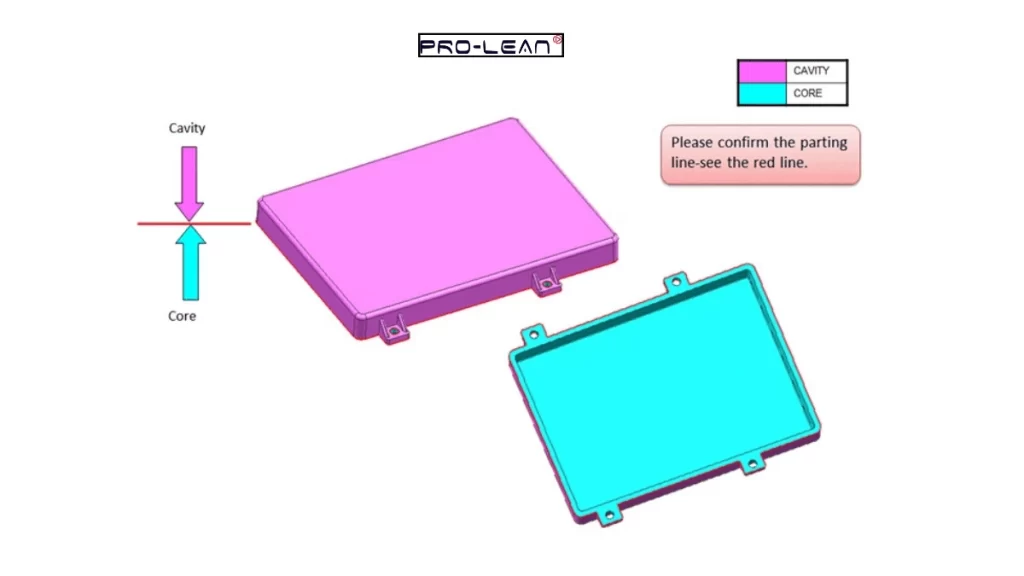
La geometria (PL) dello stampo deve essere mantenuta il più possibile planare in modo che, quando la plastica viene iniettata, la forza laterale generata dall'ingresso della plastica nella cavità non provochi alcuno spostamento dello stampo superiore a 0.05 mm. Grazie all'utilizzo di un perno di guida piatto (verticale), la forza di serraggio viene trasmessa uniformemente su tutta la base dello stampo, consentendo la lavorazione CNC a 3 assi anziché a 5 assi più elettroerosione e riducendo significativamente l'usura del perno di guida.
Mantenere un angolo di tiraggio minimo su tutte le pareti
L'angolo di sformo non può essere separato dal posizionamento della linea di separazione; deve essere fissato in base al tipo di materiale, alla complessità dello stampo e alle dimensioni desiderate. consistenza plasticaDi conseguenza, tutte le pareti della cavità devono presentare una rastrematura a partire dalla linea di separazione che si allontana dall'asse di estrazione.
- Su tutte le superfici lucidate: 0.5 °
- Finiture standard: 1-2°.
- Per superfici strutturate: un angolo di sformo aggiuntivo di 1.5 gradi per ogni 0.04 mm di profondità della venatura.
Eseguire la simulazione del flusso di stampaggio per la convalida del PL
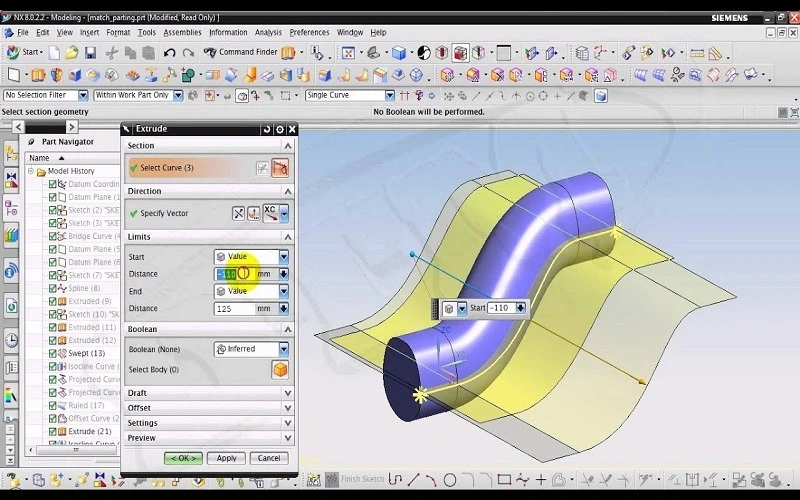
Simulazione della linea di separazione
La simulazione del flusso di stampaggio (Moldflow, Sigmasoft) può anche verificare che la linea di separazione selezionata non crei linee di saldatura su aree portanti o estetiche. Aiuta a identificare eventuali punti in cui si formerà una trappola d'aria lungo il perimetro della linea di separazione.
Prova subito Boda!
Dove posizionare la linea di separazione durante la progettazione di uno stampo per un contenitore elettronico?
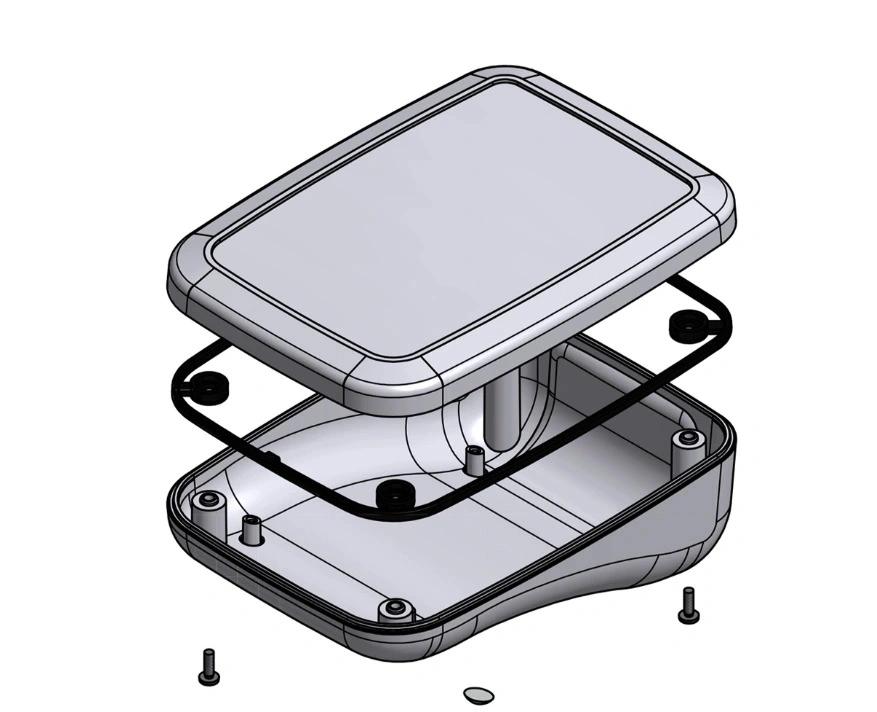
Progettazione di contenitori stampati a iniezione
Diciamo che stai lavorando su un progettazione di contenitori stampati a iniezione Per un dispositivo elettronico. La geometria è un semplice rettangolo, con un assemblaggio in due parti (coperchio superiore + base inferiore). Le dimensioni dell'involucro sono 200 x 100 x 60 mm, lo spessore è di 3 mm, l'angolo di sformo è di 2° e la tolleranza desiderata è di ±0.125 nm.
Caso I: Posizionamento della linea di separazione sul piano mediano
Se si posiziona la linea di separazione sul piano medio o sulla flangia perimetrale tra le metà superiore e inferiore, si eviteranno complesse stampaggio ad iniezione sottosquadro e ridurre i costi di produzione.
Caso II: Posizionamento lungo un confine non estetico per una recinzione complessa
Se l'involucro presenta nervature, sporgenze, sottosquadri, fessure e contorni irregolari, tracciare le linee di separazione lungo le superfici non estetiche, come il bordo laterale posteriore e attorno alla flangia a gradini. È necessario evitare le sezioni della finestra di visualizzazione, le interfacce inferiori e le superfici di tenuta.
Linee di flusso vs linee di maglia vs linee di flusso Stampaggio a iniezione
Quando la plastica fusa scorre attraverso la cavità dello stampo a una velocità non uniforme e si verifica un raffreddamento non omogeneo, sulla superficie del pezzo compaiono striature o linee ondulate lungo la direzione del flusso. Nel caso dello stampaggio a iniezione, le linee di giunzione si riferiscono a sottili linee o giunture causate dalla fusione e dal raffreddamento di due flussi fusi prima che si mescolino completamente.
Le linee di separazione sono inevitabili e possono essere regolate in base all'estetica desiderata. Le linee di flusso e le linee di maglia possono essere ridotte al minimo o eliminate regolando i parametri del processo di stampaggio.
- Esempio di linee di flusso: Linee ondulate sulle sezioni sottili del cruscotto dell'automobile
- Esempio di righe a maglia: Flussi sulla placca della presa elettrica, tra i fori delle viti e i bordi esterni
- Esempio di linee di separazione: Attorno alla periferia esterna del tappo della bottiglia di plastica
Riassumendo
Le linee di separazione nello stampaggio a iniezione influiscono sulla qualità e sull'efficienza dei pezzi stampati a iniezione. È possibile evitare difetti come bave, disallineamenti dello stampo e difetti estetici posizionando correttamente la linea di separazione più adatta.
Noi di Boda forniamo linee guida dettagliate e assistenza ingegneristica per aiutarvi a ottimizzare la progettazione DFM (Design for Manufacturing) degli stampi prima della lavorazione e dello stampaggio. Abbiamo un decennio di esperienza nella produzione di stampi a iniezione personalizzati e nello stampaggio di componenti in plastica per diversi settori.
servizio di stampaggio ad iniezione Utilizziamo macchine per lo stampaggio automatizzate in grado di produrre pezzi da stampi complessi senza difetti. Inoltre, siamo flessibili per la prototipazione rapida e possiamo creare stampi complessi per componenti in plastica. Per il report DFM e un preventivo, carica il tuo file sulla nostra piattaforma online oggi stesso.
DOMANDE FREQUENTI
Qual è la differenza tra linea di separazione e flash?
La linea di separazione è una giunzione visibile sulla superficie esterna di un pezzo, dove le due metà dello stampo si incontrano e si separano durante il processo di stampaggio. La bava, invece, è un difetto estetico causato da una progettazione e da una gestione improprie della linea di separazione. Si tratta di un sottile strato di materiale in eccesso fuoriuscito attraverso le fessure.
Come trovare la linea di separazione?
Per individuare la linea di separazione, bisogna identificare il punto in cui le due metà dello stampo si incontrano; essa appare come una sottile linea continua sulla superficie del pezzo. In genere, le linee di separazione si trovano al centro del piano, sui bordi naturali, negli angoli e nelle sezioni non estetiche.
La posizione della linea di separazione influisce sul tempo di ciclo?
Sì, il posizionamento della linea di separazione influisce sul tempo di ciclo, poiché gioca un ruolo significativo nell'apertura dello stampo, nel riempimento della cavità e nell'espulsione del pezzo. Una linea di separazione ben progettata riduce il tempo di ciclo e migliora l'efficienza.