Piegatura di precisione della lamiera
La lavorazione della lamiera è il processo di formatura, taglio, piegatura e unione di fogli di metallo, che li trasforma in componenti e parti funzionali. Esempi di lavorazione della lamiera includono pannelli decorativi in architettura e grandi pannelli rivettati sui lati degli aeroplani, che mostrano applicazioni personalizzate della lamiera.
Sebbene la lavorazione della lamiera possa sembrare un processo semplice, produttori di lamiera come Boda offre consulenza sui materiali, 8 tecniche avanzate di lavorazione della lamiera, supporto DFM per la produzione di grandi volumi di lamiera e accesso a macchine per la lavorazione della lamiera di altissima qualità. Per saperne di più:Fabbricazione di lamiere di precisione
Processo di fabbricazione della lamiera
Design
Una buona fabbricazione della lamiera inizia con un progetto pratico. Seguire le linee guida di base della progettazione aiuta a evitare problemi di produzione e rende formatura lamiera Più semplice e preciso. Di seguito sono riportati i principali parametri di progettazione da considerare.
Uniformità dello spessore del materiale
Il processo di lavorazione della lamiera richiede una distribuzione uniforme dello spessore, poiché spessori diversi causerebbero una deformazione irregolare del materiale durante la formatura. Lo spessore standard dei materiali varia da 0.5 mm a 6 mm, ma qualsiasi deviazione superiore al 5% porterebbe a fratture durante la piegatura.
Raggi di curvatura e tolleranze
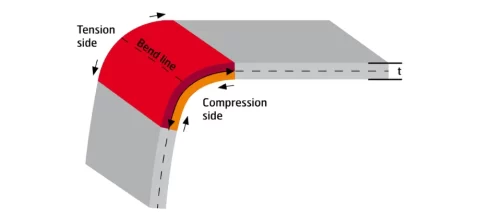
Sollecitazioni di flessione della lamiera
Nella lavorazione della lamiera, il raggio di curvatura interno minimo è generalmente uguale allo spessore del materiale (1t). Ciò contribuisce a ridurre le crepe e le eccessive stiramento della lamiera durante la piegatura. Gli acciai ad alta resistenza possono richiedere un raggio di curvatura maggiore per evitare la rottura del materiale. Il fattore K (tipicamente 0.33) viene quindi utilizzato per calcolare il margine di piegatura utilizzando la seguente formula:
Tolleranza = π/180 × angolo di piegatura × (raggio + K × spessore)
Il calcolo per una piega a 90° su alluminio da 2 mm con un valore K di 0.40 risulta in un margine di 3.5 mm.
Posizionamento dei fori e delle aperture
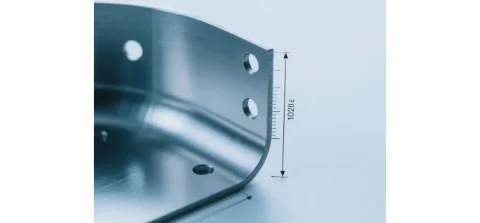
Componente piegato di precisione
Hole-to-bend distance, relief geometry and minimum pierced-hole diameter depend on material, thickness, inside bend radius and tooling. Specify critical finished hole locations and review the flat pattern and forming sequence; a single thickness multiplier does not guarantee freedom from distortion.
Per un componente con fori, fessure o aperture ripetute specifici, consultare la nostra servizi di punzonatura lamieraIncludere il materiale, lo spessore, i riferimenti di disegno e i requisiti del bordo finito in modo da poter valutare l'attrezzatura e il processo.
Angoli e tolleranze
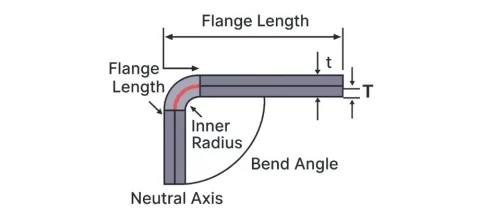
Parametri geometrici della curvatura
Nella lavorazione della lamiera, l'angolo di piegatura massimo per la piegatura ad aria dovrebbe rimanere inferiore a 165°, poiché contribuisce a controllare il ritorno elastico, che richiede una compensazione di 0.5-3° mediante sovrapiegatura durante il processo di piegatura della lamiera.
La tolleranza angolare standard è di ±1°, ma gli utenti possono ottenere una precisione di ±0.5° tramite operazioni di coniatura. Il sistema di tolleranza generale dei pezzi, ISO 2768-m, specifica tolleranze di ±0.1 mm per lunghezze inferiori a 100 mm.
Simmetria e annidamento delle caratteristiche
Il processo di progettazione dovrebbe prevedere la creazione di elementi speculari, poiché questo approccio riduce le esigenze di rotazione degli utensili. Il progetto dovrebbe includere linguette per operazioni di nesting efficienti, puntando a utilizzare oltre l'85% del materiale in modelli piani annidati.
Selezione e preparazione del materiale
Nella lavorazione della lamiera, la scelta dei materiali dipende dalle loro proprietà meccaniche, tra cui la resistenza allo snervamento, la duttilità e la resistenza alla corrosione, tenendo conto sia dei fattori ambientali che delle condizioni di carico. La preparazione inizia con lo svolgimento e l'avvolgimento, seguiti dalla livellatura e dalla pulizia per rimuovere i difetti superficiali che potrebbero causare cedimenti durante la formatura.
- Acciaio a basso tenore di carbonio: L'acciaio a basso tenore di carbonio richiede una ricottura a 650 °C dopo la laminazione per ottenere una duttilità con un allungamento superiore al 20%, mantenendo al contempo una resistenza allo snervamento di 250 MPa.
- Acciaio inossidabile 304: L'acciaio inossidabile 304 richiede la passivazione con acido nitrico per rimuovere il ferro libero e ottenere così resistenza alla corrosione, offrendo al contempo una resistenza allo snervamento di 205 MPa.
- Alluminio 5052: Il processo di formatura richiede la lubrificazione del materiale in alluminio 5052 con solubilizzanti alcalini per prevenire la formazione di grippaggi, mentre la sua resistenza allo snervamento raggiunge i 193 MPa.
- Acciaio galvanizzato: Il rivestimento in acciaio zincato contiene 60-100 g/m² di zinco, che richiede un decapaggio con HCl per essere rimosso e ottenere risultati di saldatura uniformi.
- Rame C110: Il C110 richiede una ricottura brillante in idrogeno per preservarne l'elevata conduttività, che supera il 100% IACS.
- Ottone 260: Migliori trafilatura lamiera processo per fabbricazione di lamiere in ottone è meno soggetto a fessurazioni quando l'ottone 260 viene sottoposto a un trattamento di distensione a 300 °C mantenendo la sua resistenza allo snervamento tra 100 e 150 MPa.
Relativo a: progettazione della lamiera
Taglio e sagomatura del metallo (sottosezioni relative alle tecniche di taglio e sagomatura)
Taglio laser
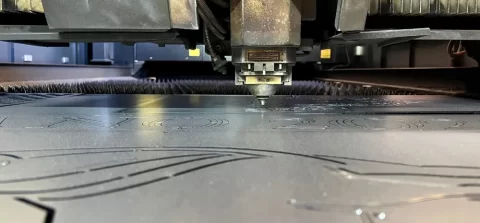
Taglio laser in azione
Il taglio laser nella lavorazione della lamiera utilizza laser ad alta potenza che passano attraverso sistemi ottici per creare calore, fondere, bruciare o vaporizzare i materiali, il che rende lamiera tagliata su misura parti.
L'ausilio di gas rimuove quindi i detriti fusi dal percorso di taglio. Il processo di taglio utilizza fasci di CO2 per materiali in acciaio fino a 20 mm di spessore e fasci di fibre per materiali in acciaio fino a 25 mm di spessore, garantendo un migliore controllo sulle superfici riflettenti. Il processo di taglio produce larghezze di taglio comprese tra 0.1 mm e 0.3 mm, operando a velocità di 50-200 m/min per lamiere di alluminio da 1 mm a 100 m/min. Il sistema mantiene una precisione di ±0.05 mm, creando una zona termicamente alterata (HT) compresa tra 0.2 mm e 0.5 mm.
Il processo consente l'incastro dei componenti, con una conseguente riduzione degli sprechi di materiale a meno del 5%. Permette inoltre di creare forme complesse all'interno di sottili strati di materiale.
Taglio al plasma
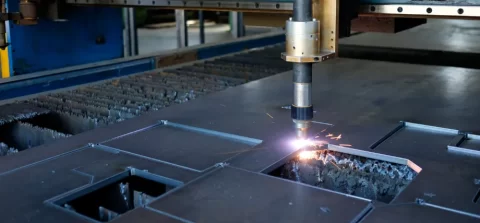
Processo di taglio al plasma
Il taglio al plasma produce un arco di plasma elettricamente conduttivo che raggiunge temperature estremamente elevate per tagliare i materiali, mentre il gas compresso rimuove le scorie. L'arco di plasma raggiunge temperature comprese tra 20,000 °C e 30,000 °C, il che consente il taglio di metalli conduttivi fino a 50 mm di spessore. Processo di taglio di acciaio dolce da 10 mm a una velocità di 0.5 mm/min, con produzione di smussi dei bordi tra 1 e 3 gradi e rugosità superficiale nell'intervallo Ra 12-25 µm.
I costi delle apparecchiature per il taglio al plasma rimangono inferiori a quelli richiesti per i sistemi laser. Il processo offre prestazioni eccezionali nel taglio di lamiere spesse che superano i 25 mm di spessore.
Taglio a getto d'acqua
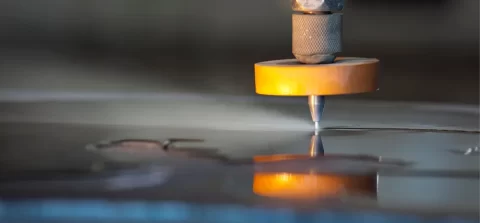
Taglio a getto d'acqua abrasivo
Il processo di taglio a getto d'acqua utilizza un flusso d'acqua con particelle abrasive che passa attraverso un ugello per tagliare i materiali senza generare calore. Il sistema opera a pressioni comprese tra 300 e 600 MPa con abrasivo di granato (80-120 mesh) per tagliare materiali fino a 200 mm di spessore. Il processo di taglio di un materiale in acciaio di 10 mm avviene a 0.5 mm/min con una precisione di ±0.1 mm e una conicità di 0.1-0.5 gradi, che richiede la compensazione CAD.
Il processo non produce zone termicamente alterate, preservando così le caratteristiche originali del materiale. Il sistema funziona con materiali sensibili che non resistono al calore, nonché con sostanze non metalliche.
Punzonatura
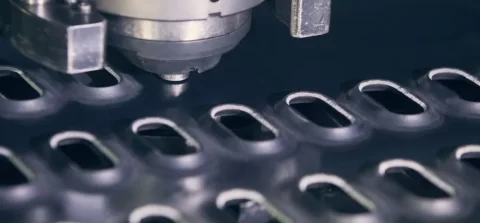
Operazione di punzonatura della torretta
Il processo di punzonatura della lamiera nella lavorazione della lamiera utilizza una matrice e un punzone impostati all'interno di una pressa per tagliare i materiali, che producono fori e tranciatura di lamiere ad alta velocità. Le presse idrauliche e servoassistite operano a 500 corse al minuto per creare fori che raggiungono sei volte lo spessore del materiale, producendo meno di 0.05 mm di bava e durando tra 10,000 e 500,000 colpi con utensili in metallo duro.
Il processo di punzonatura della lamiera nella lavorazione della lamiera opera alla massima velocità quando si eseguono numerose operazioni identiche nella produzione di lamiera su larga scala. Il processo consente agli utenti di creare più pezzi stampati durante ogni ciclo operativo.
Formatura e Piegatura
Piegatura della pressa piegatrice
Il processo di piegatura con pressa piegatrice utilizza la forza di trazione per spingere la lamiera tra il punzone e la matrice, consentendo la formazione dell'angolo tramite tecniche di piegatura ad aria, flessione e coniatura. L'attrezzatura opera in un intervallo di 50-100 mm, lavorando lamiere di 3-4 metri di lunghezza e producendo raggi di curvatura che partono da 0.5 volte lo spessore del materiale. L'effetto di ritorno elastico devia gli angoli di 0.5-3 gradi quando si lavora con l'alluminio, ma il processo richiede 1-3 gradi di sovrapiegatura per ottenere una precisione di ±0.5 gradi nella flessione.
Il processo consente agli utenti di creare curve con raggi superiori al doppio dello spessore del materiale tramite operazioni di piegatura ad aria. Il sistema consente agli utenti di programmare sequenze per la produzione di componenti complessi con piegature multiple.
Formazione del rotolo
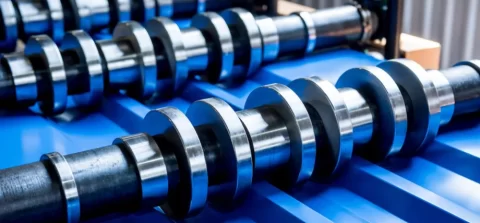
Processo di formatura del rotolo
Il processo di profilatura a rulli utilizza stazioni di rulli sequenziali per trasformare il materiale in nastro nella sua forma finale. Il sistema di produzione opera a una velocità di 10-30 m/min per processare le bobine attraverso un massimo di 20 stazioni, che creano canali e sezioni personalizzate con una tolleranza di sezione trasversale di ±0.5 mm per larghezze fino a 1,500 mm.
Questo processo consente ai produttori di realizzare lunghezze superiori a 10 metri in un'unica fase di produzione continua. Il processo consente di ottenere profili uniformi utilizzando una quantità minima di materie prime durante la produzione.
stampigliatura
Il processo di stampaggio nella lavorazione della lamiera utilizza presse ad alto tonnellaggio per operare con matrici progressive o a trasferimento, che eseguono taglio, formatura e stampaggio sincronizzati. processo di rifinitura operazioni. Il processo opera a 1,000 corse al minuto per produrre 1,000 pezzi all'ora per la produzione di staffe mediante l'uso di lubrificanti che mantengono coefficienti di attrito inferiori a 0.1 su materiali con spessore compreso tra 0.5 e 6 mm con rapporti di stiramento fino a 2:1.
- Il processo di stampaggio consente agli utenti di eseguire operazioni di punzonatura, formatura e rifilatura da un'unica stazione di produzione.
- Il processo diventa economicamente vantaggioso quando i produttori di lamiere producono più di 10,000 unità.
Saldatura e assemblaggio
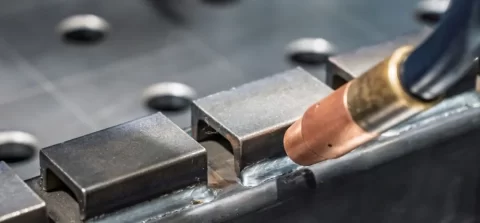
Assemblaggio per saldatura MIG
Saldatura MIG
La saldatura MIG avviene facendo passare un filo consumabile attraverso una torcia mentre un gas di protezione inerte protegge la saldatura durante la deposizione continua del filo. Il processo deposita 5–10 kg/ora di materiale a 200-300 A con velocità di avanzamento del filo di 5–15 metri/min, raggiungendo 2–5 mm penetrazione nelle giunzioni sovrapposte utilizzando Ar/CO₂ gas di protezione. È ampiamente utilizzato in assemblaggio lamiera perché garantisce saldature rapide e uniformi per un'ampia gamma di componenti metallici.
- Il processo consente la saldatura rapida di strutture in acciaio con spessore compreso tra 1 e 20 mm.
- La saldatura consente la produzione automatizzata di giunzioni per risultati uniformi.
Saldatura TIG
Il processo di saldatura TIG utilizza un elettrodo di tungsteno non consumabile, che opera con un materiale d'apporto separato ed è protetto da una schermatura di gas inerte. Il processo di saldatura viene eseguito a correnti comprese tra 50 e 200 A per creare zone termicamente alterate di larghezza inferiore a 1 mm, utilizzando materiali d'apporto con composizione di base corrispondente (ad esempio, ER316L) in atmosfera di argon puro.
- Questo processo crea saldature lisce con una distorsione minima quando si lavora con materiali sottili come acciaio inossidabile o alluminio.
- Il processo preserva la protezione dalla corrosione in applicazioni che richiedono elevata precisione.
Saldatura a punti
Il processo di saldatura a punti unisce lamiere metalliche tramite riscaldamento a resistenza di elettrodo, che produce piccoli punti di saldatura in punti specifici. Il processo di saldatura utilizza una corrente di 5-10 kA per 0.1-0.5 secondi per creare punti di saldatura di 4-6 mm di diametro sotto una forza di 2-5 kN, che si traduce in una resistenza alla pelatura superiore a 3 kN.
- Questo processo consente l'assemblaggio rapido di un gran numero di componenti nelle operazioni di produzione automobilistica.
- Questo processo elimina la necessità di materiali di riempimento perché produce giunzioni sovrapposte pulite.
Brasatura
Il processo di brasatura utilizza un materiale d'apporto fuso che, per capillarità, fluisce attraverso spazi ristretti per unire le parti senza raggiungere il punto di fusione del metallo base. Il processo di brasatura richiede temperature comprese tra 600 e 800 °C con leghe d'argento per creare giunzioni che raggiungono una resistenza al taglio di 100-200 MPa in spazi compresi tra 0.05 e 0.2 mm, utilizzando un flussante per prevenire la formazione di ossidi.
- Il processo consente di collegare materiali metallici diversi mantenendone la forma originale.
- Il processo di giunzione funziona al meglio per giunzioni a sovrapposizione o di testa soggette a forze di taglio.
Finitura
Il processo di finitura migliora sia la qualità della superficie che le capacità protettive, creando al contempo un aspetto più gradevole alla vista. Il processo di finitura richiede regolazioni specifiche in base al materiale del substrato.
Il processo di sbavatura elimina le bave di dimensioni superiori a 0.1 mm. Tale processo può essere eseguito mediante burattatura o con metodi elettrochimici. Il processo crea raggi di curvatura dei bordi di 0.2 mm. Il processo di verniciatura a polvere crea una pellicola sottile con uno spessore che varia da 50 a 100 micron tramite un processo elettrostatico. Il processo di polimerizzazione avviene tra 180 °C e 200 °C.
La superficie anodizzata dell'alluminio resiste ai test in nebbia salina per oltre 1000 ore. Il processo di anodizzazione dell'alluminio avviene tramite una soluzione di acido solforico. Durante il processo, lo strato di ossido si forma con uno spessore compreso tra 10 e 25 micron. Il materiale raggiunge un livello di durezza di 300 HV.
L'acciaio inossidabile viene sottoposto a trattamento di elettrolucidatura. Il processo rimuove il materiale superficiale fino a una profondità di 5-10 micron. Questo processo consente di ottenere una rugosità superficiale inferiore a 0.4 micron, adatta per applicazioni in ambito di impianti medicali. (Leggi la nostra guida per saperne di più 14 metodi di finitura della lamiera (per parti personalizzate)
Prova subito Boda!
Processo di lavorazione personalizzata dei metalli: Progettazione e prototipazione
Le regole di progettazione per la prototipazione si concentrano sulle capacità produttive. Il materiale subisce sollecitazioni di flessione inversa quando le pieghe superano i 180°; pertanto, i progettisti devono rispettare questo limite. La simulazione di modelli piani tramite sviluppo CAD utilizza materiali in acciaio per calcolare le deduzioni di piegatura comprese tra 0.4 e 0.5t per l'acciaio.
L'utilizzo di stampi stampati in 3D per le piegature iniziali durante la prototipazione ibrida consente agli ingegneri di Boda di testare il comportamento di ritorno elastico, che viene confermato dall'analisi agli elementi finiti (FEA) con dimensioni della mesh pari o inferiori a 1 mm. La tolleranza del prototipo viene mantenuta a ±0.05 mm durante ogni iterazione dello sviluppo degli stampi flessibili.
Lavorazione CNC (lavorazione della lamiera)
Taglio laser CNC
Il taglio laser CNC utilizza il codice G per controllare il percorso del raggio laser, mentre la modulazione di potenza regola il taglio per diversi spessori del materiale. Funziona a 50–200mm/min con Sorgenti laser a fibra da 2–6 kW e controllo autofocus, mantenendo ± 0.1 mm precisione della lunghezza focale. Ciò produce contorni precisi con Larghezza del taglio di 0.1 mm, Oltre Efficienza di nidificazione del 90%e distorsione minima. È ampiamente utilizzato per taglio di lamiere dove sono richiesti precisione e profili complessi, mentre tranciatura lamiere è spesso preferito per tagli dritti semplici.
Piegatura CNC
La piegatura CNC utilizza presse servoelettriche per eseguire sequenze di angoli programmate. Il sistema mantiene ± 0.01 mm precisione di posizionamento del calibro posteriore e supporti funzionamento a 8 assi con cambi di utensili in meno minuti 1Può produrre orli di profondità fino a 10 mm pur mantenendo ± 0.25 ° precisione angolare. Queste capacità lo rendono adatto per fabbricazione rapida di componenti complessi in lamiera.
Punzonatura CNC
La punzonatura CNC utilizza utensili a torretta per eseguire operazioni con più caratteristiche in un'unica configurazione. Il sistema opera a 800 colpi al minuto con 20–40 strumenti, producendo persiane, svasature e caratteristiche in materiali fino a 6 mm spesso con Indicizzazione automatica degli utensili a 360°Supporta inoltre piccole produzioni con diverse configurazioni di foratura, riducendo al contempo le operazioni secondarie.
Materiali per la lavorazione della lamiera
Diverso tipi di lamiera vengono selezionati in base alla resistenza richiesta, alla resistenza alla corrosione e alle proprietà di formatura.
L'acciaio a basso tenore di carbonio (1018) ha una resistenza allo snervamento di 250 MPa e presenta duttilità, con un allungamento del 25%, ma richiede un rivestimento protettivo contro la ruggine a causa della sua economicità per la costruzione di telai. L'acciaio inossidabile 304 e 316 sono ampiamente utilizzati per la loro resistenza alla corrosione. La loro 16–18% cromo il contenuto protegge dalla ruggine, mentre il 316 contiene anche 2–3% molibdeno per prestazioni migliori in ambienti clorurati. La loro resistenza alla trazione varia da 515–620 MPa. L'alluminio 5052 ha una densità di 2.7 g / cm³ raggio di curvatura minimo 1te una resistenza alla fatica di 160 MPa, rendendola una buona scelta per la formazione di operazioni, tra cui Goffratura di lamiere.
Il rivestimento protettivo di zinco sull'acciaio zincato ha uno spessore che varia da 20 a 100 g/m² e garantisce una resistenza alla nebbia salina di 500-1000 ore, ma richiede l'aspirazione dei fumi durante le operazioni di saldatura. Le proprietà del materiale del rame C110 includono una conduttività termica di 400 W/mK e proprietà antimicrobiche; tuttavia, si ammorbidisce a 200 °C, il che limita le operazioni nelle zone termicamente alterate.
L'ottone 260 presenta un'eccellente lavorabilità al 100%, offre resistenza all'acqua e la sua densità di 8.5 g/cm³ lo rende adatto per applicazioni di montaggio.
| Materiale | Densità (g / cm³) | Resistenza alla trazione (MPa) | Resa di rendimento (MPa) | Allungamento (%) | Spessore comune (mm) | Applicazioni chiave |
| Acciaio a basso tenore di carbonio | 7.85 | 400-550 | 250 | 20-25 | 0.5-6 | Recinti, staffe |
| Inossidabile 304 | 8.00 | 515-620 | 205 | 40-60 | 0.4-3 | Dispositivi medici, sistemi di scarico |
| Alluminio 5052 | 2.70 | 228-310 | 193 | 12-25 | 0.6-6.3 | Pannelli aerospaziali |
| Acciaio galvanizzato | 7.85 | 350-500 | 200 | 20 | 0.5-4 | Condotti HVAC |
| Rame C110 | 8.96 | 220-280 | 70 | 45 | 0.3-3 | Scambiatori di calore |
| Ottone 260 | 8.53 | 300-400 | 100-150 | 65 | 0.5-2 | Connettori elettrici |
Componenti e applicazioni comuni in lamiera
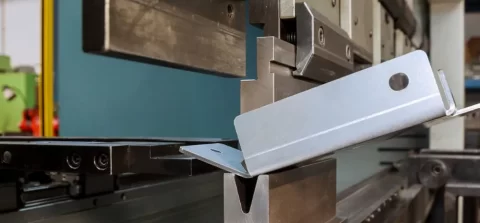
Operazione di piegamento dell'aria
Industria automobilistica
I pannelli della carrozzeria e i telai del telaio sono realizzati in acciaio stampato, che garantisce l'assorbimento dell'energia d'urto mantenendo spessori compresi tra 0.7 e 1.2 mm. I silenziatori in acciaio inox 304 utilizzati nei sistemi di scarico dimostrano una resistenza a temperature fino a 800 °C. I componenti del motore utilizzano staffe e supporti in alluminio 6061, che consentono una riduzione di peso del 40% rispetto ai componenti in ghisa.
Industria aerospaziale
I rivestimenti della fusoliera sono costituiti da pannelli di alluminio 2024, rivettati per garantire l'integrità strutturale e mantenendo una resistenza alla trazione di 450 MPa. Le centine alari sono costituite da longheroni sagomati in titanio di grado 5, che raggiungono il massimo rapporto resistenza-peso grazie alla loro densità di 1.8 g/cm³. Gli alloggiamenti delle turbine, realizzati in Inconel 625, operano a temperature che raggiungono i 1000 °C.
Settore medico
Gli strumenti chirurgici sono realizzati in acciaio inossidabile 316L, un materiale sottoposto a trattamento di elettrolucidatura per ottenere una finitura superficiale Ra di 0.2 µm. Le apparecchiature di imaging e i dispositivi medici biocompatibili utilizzano involucri in alluminio anodizzato conformi agli standard ISO 10993 per la biocompatibilità. La temperatura corporea consente al foglio di Nitinol di funzionare come materiale per stent impiantabili.
Costi della lavorazione della lamiera
| Fattore/Metodo | Lavorazione della lamiera (per pezzo, 1000 unità) | Lavorazione CNC (per pezzo, 1000 unità) | Differenze chiave |
| Costo materiale | Da 0.50 a 2.00 dollari (acciaio/alluminio) | Da 1.00 a 5.00 dollari (azioni in blocco) | Il foglio riduce al minimo gli sprechi (5-10% contro 50-70%) |
| Configurazione/Attrezzatura | Da 500 a 2000 dollari (stampi riutilizzabili) | Da 200 a 1000 dollari (frese a candela, una tantum) | La lamiera ha un costo iniziale più elevato ma è economica per volumi >500 |
| Tempo di lavoro/macchina | Da 0.20 a 0.50 dollari al minuto (laser/punzone) | Da 0.50 a 1.50 dollari al minuto (fresatura) | La lavorazione CNC è più lenta per i pezzi sottili. |
| Totale per parte (parentesi semplice) | $ 3- $ 8 | $ 5- $ 15 | La lamiera è più economica del 30-50% su larga scala. |
| Impatto delle tolleranze | ±0.1 mm standard (+10% di costo per tolleranze più strette) | ±0.01 mm standard | Il taglio CNC per la precisione aumenta i costi |
Come ottenere un'efficienza dei costi nella lavorazione della lamiera
Ottimizzazione del design
Utilizzare spessori standard compresi tra 0.8 mm e 1.6 mm per evitare costi aggiuntivi dovuti a materiali di magazzino personalizzati. Il progetto dovrebbe integrare molteplici funzioni per ridurre il numero di componenti, il che diminuirà i tempi di produzione del 20-30%. L'approccio di progettazione per la producibilità (DFM) dovrebbe essere utilizzato per ottenere un utilizzo del materiale superiore all'85%, mantenendo al contempo le operazioni di piegatura al di sotto di otto per componente, al fine di ridurre i tempi di produzione.
Strategie di approvvigionamento e gestione dei materiali
Acquistando bobine in grandi quantità è possibile ottenere uno sconto del 10-15%, e scegliendo materiali con rivestimenti preapplicati si elimina la necessità di ulteriori fasi di finitura. L'analisi agli elementi finiti aiuta a determinare il livello di resistenza del materiale più adatto, consentendo l'utilizzo di acciaio inox 304 anziché 316, laddove i requisiti di resistenza alla corrosione lo permettano, con una conseguente riduzione dei costi del 15-25%.
Efficienza dei processi e delle attrezzature
L'implementazione di sistemi CNC multifunzione consente agli operatori di eseguire operazioni di taglio e piegatura simultaneamente, con una conseguente riduzione del 40% della movimentazione dei pezzi. Il sistema dovrebbe eseguire la manutenzione predittiva per ottenere tempi di inattività inferiori al 5%, seguendo una sequenza operativa che inizia con le caratteristiche interne per ridurre i tempi di setup. L'utilizzo di utensili morbidi e maschere stampate in 3D per la produzione di piccoli volumi riduce i costi iniziali del 50%.
Qualità e riduzione degli sprechi
Il processo di validazione tramite simulazione contribuisce a ridurre le rilavorazioni a meno del 2%, raggiungendo al contempo un tasso di recupero del materiale di scarto pari al 90%. Boda si avvale di personale altamente qualificato e specializzato nell'ottimizzazione dei processi snelli, che riduce i costi di magazzino.
L'azienda dovrebbe utilizzare componenti identici in progetti diversi per ripartire le spese di attrezzaggio su lotti di produzione più ampi. L'implementazione di sistemi automatizzati per le operazioni ripetitive porta a un aumento della velocità di produzione del 25-35%. Il sistema dovrebbe monitorare due indicatori di prestazione essenziali, ovvero una produzione di rifiuti inferiore al 5% e una disponibilità operativa superiore al 95%.
Competenze importanti nella lavorazione dei metalli
Gli esperti nella lavorazione della lamiera devono combinare le loro conoscenze tecniche con le competenze pratiche per raggiungere la competenza. Il processo di lettura dei disegni tecnici consente agli utenti di comprendere i simboli GD&T, il che si traduce in un allineamento delle caratteristiche entro tolleranze di posizione di ±0.05 mm. Il basso punto di fusione dell'alluminio (660 °C) richiede ai saldatori di mantenere i livelli di corrente TIG al di sotto di 150 A per prevenire la formazione di porosità.
La competenza nella saldatura comprende la scelta del tipo di filo MIG (ER70S-6 per l'acciaio) e la creazione di giunzioni preparate correttamente tramite smussi a 45 gradi per garantire una penetrazione completa. I software di modellazione CAD, SolidWorks e AutoCAD, consentono agli utenti di aggiungere fattori K, che producono modelli piani precisi. Il sistema di misurazione CMM permette di verificare le dimensioni con una precisione di 0.01 mm. Il sistema di aspirazione fumi da 2000 CFM funge da misura di sicurezza per proteggere i lavoratori dal cromo esavalente.
La capacità di risolvere i problemi e la collaborazione sono competenze trasversali essenziali per la compensazione del ritorno elastico, in particolare nell'uso di tecniche di coniatura e nella gestione della sequenza di assemblaggio. L'applicazione delle competenze di programmazione CNC tramite la programmazione nesting in codice G porta a un aumento del 20-30% della velocità di produzione.
Relativo a: Lavorazione della lamiera o lavorazione meccanica: qual è il metodo migliore?
Prova subito Boda!
Custom Servizi di lamiera
At Tecnologia Bodaa, offriamo servizi personalizzati servizi di lamiera Per i settori aerospaziale, medicale, elettronico e dei beni di consumo. Disponiamo di macchine da taglio laser a fibra all'avanguardia con una precisione di 0.001" e presse piegatrici CNC in grado di fornire una formatura fino a 400 tonnellate.
Boda dispone di ingegneri saldatori certificati e robot di saldatura per realizzare saldature di precisione per ordini di grandi volumi.
richiesta di una preventivo gratuito oggi stesso!
Conclusione
La lavorazione della lamiera si avvale di tecnologie CNC avanzate e presse pneumatiche per produrre componenti di precisione e durevoli per diversi settori industriali. La lavorazione della lamiera comprende anche tecniche di giunzione e fissaggio, come la rivettatura e la saldatura.
FAQ
Cos'è la lavorazione della lamiera?
La lavorazione della lamiera è una tecnica di fabbricazione che comprende il taglio, la piegatura, la formatura e la saldatura di sottili lamiere metalliche per ottenere parti, componenti e involucri finiti.